Entre em contato com a Aubrik Company

Como escolher um posicionador de soldagem de grande porte para peças volumosas

Um posicionador de soldagem de grande porte sustenta e movimenta peças volumosas para deixar as juntas ao alcance. A escolha considera o envelope completo da peça e do dispositivo de fixação, a carga permitida no centro de gravidade e o trajeto usado para carregá-la. A mesa pode suportar o peso, mas deixar um grampo perto demais do piso.
Para apoiar estruturas longas, uma boa opção é começar com um sistema cabeçote-contraponto. Se o vaso for redondo e tiver uma superfície adequada para rolar, considere usar rolos giratórios. Uma mesa basculante e giratória é uma boa opção quando é preciso combinar rotação e alteração do ângulo de soldagem. Posicionar a junta na posição plana pode reduzir o esforço para alcançá-la durante a soldagem manual.
O dimensionamento de um posicionador de soldagem de grande porte começa com dois envelopes
Tudo o que é movimentado tem um envelope de carga e um envelope geométrico. Os limites geométricos evitam colisões, enquanto os limites de carga consideram o peso, o centro de gravidade e o movimento. Uma estrutura larga e equilibrada pode ter um grande raio de giro e, ainda assim, manter sua massa próxima ao eixo de rotação. Em AWS Welding Digest, Ron Krasnek, da Koike, explica por que peso, dimensões e centro de gravidade devem ser considerados nos planos de içamento e posicionamento.
Passar um sofá comprido por uma porta mostra bem como encaixar algo em um espaço e verificar se consegue passar por um obstáculo no caminho. Da mesma forma, uma oficina de fabricação precisa determinar os limites do conjunto instalado e do trajeto usado para carregá-lo. O acesso do guindaste, a área de preparação e a porta são importantes antes da primeira solda. Considere a montagem mais pesada e a mais larga, caso sejam peças diferentes.
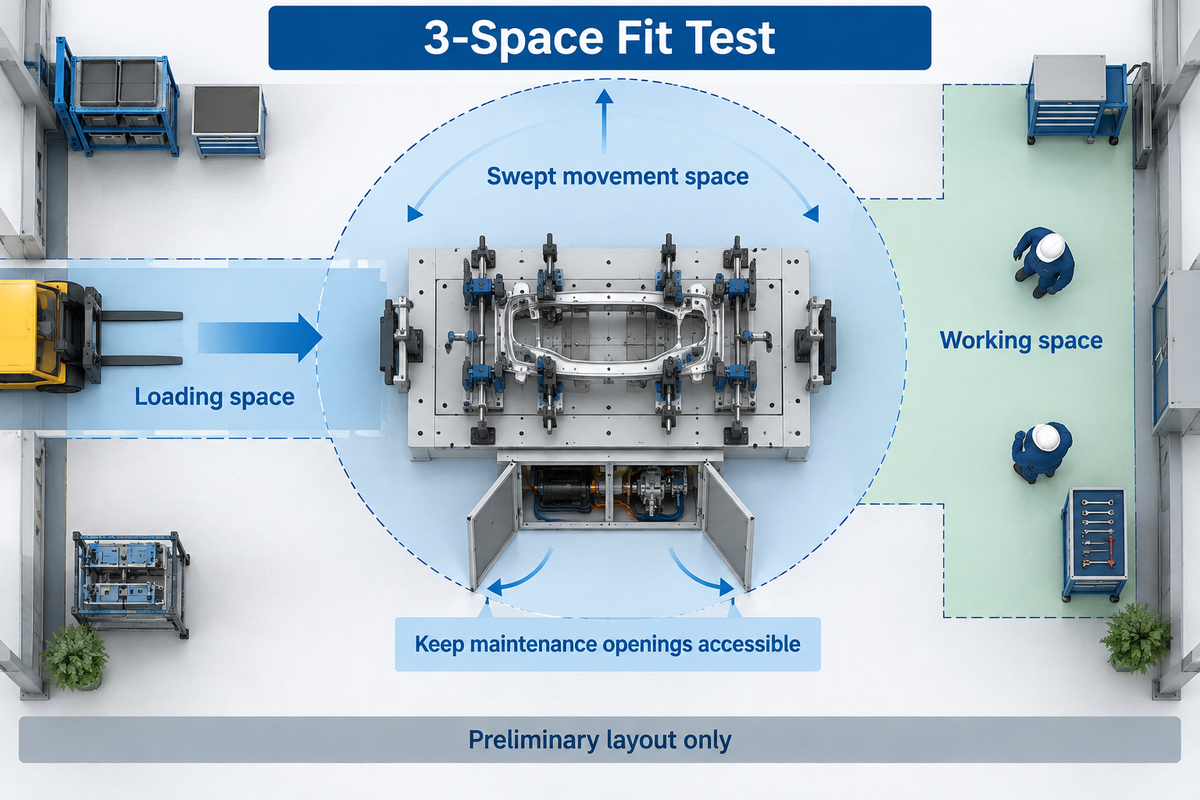
O Teste de Encaixe em 3 Espaços é uma verificação preliminar do layout: desenhe no mesmo plano o espaço de carregamento, o espaço varrido durante o movimento e o espaço de trabalho. A ilustração do espaço de trabalho deve mostrar as aberturas de acesso para manutenção. Use os desenhos para comparar layouts alternativos. O fornecedor da máquina e a equipe de engenharia da instalação determinarão as cargas permitidas e as medidas de segurança necessárias.
| Dado ou verificação | Valor de exemplo | O que altera / responsável |
|---|---|---|
| Comprimento da peça | 4,0 m, estimado | Acesso do guindaste e área de preparação; gerente da fábrica |
| Largura total durante a rotação | 1,6 m, estimado | Inclua as saliências dos grampos; projetista do dispositivo de fixação |
| Altura total durante a rotação | 0,8 m, estimado | Inclua o dispositivo de fixação abaixo da peça; projetista do dispositivo de fixação |
| Localização do eixo | Centralizado nessa seção transversal | Premissa necessária para o cálculo da diagonal; engenheiro |
| Raio até o canto mais distante | 0,894 m, calculado | Compare com os obstáculos durante a rotação; engenheiro |
| Folga geométrica em relação ao piso | 0,10 m, estimada | Valor usado apenas no cálculo, não é uma distância segura para pessoas; engenheiro |
| Altura do eixo para essa folga | 0,994 m, calculada | Dimensão até o eixo, não a altura total da máquina; fornecedor |
| Trajeto de carregamento | A peça entra pelo lado do corredor | Mantenha os equipamentos de içamento afastados dos controles; planejador de içamento |
| Espaço de trabalho | A tocha de soldagem e o braço de exaustão alcançam os dois lados | Reserve acesso fora da área de giro; equipes de soldagem e segurança |
Mesas mais compridas e bases maiores não resolvem entradas bloqueadas. Se o layout proposto exigir remover uma proteção sempre que uma peça chegar, revise o sistema de carregamento com o fornecedor antes de fazer o pedido.
Espaço de giro: meça todo o conjunto rotativo
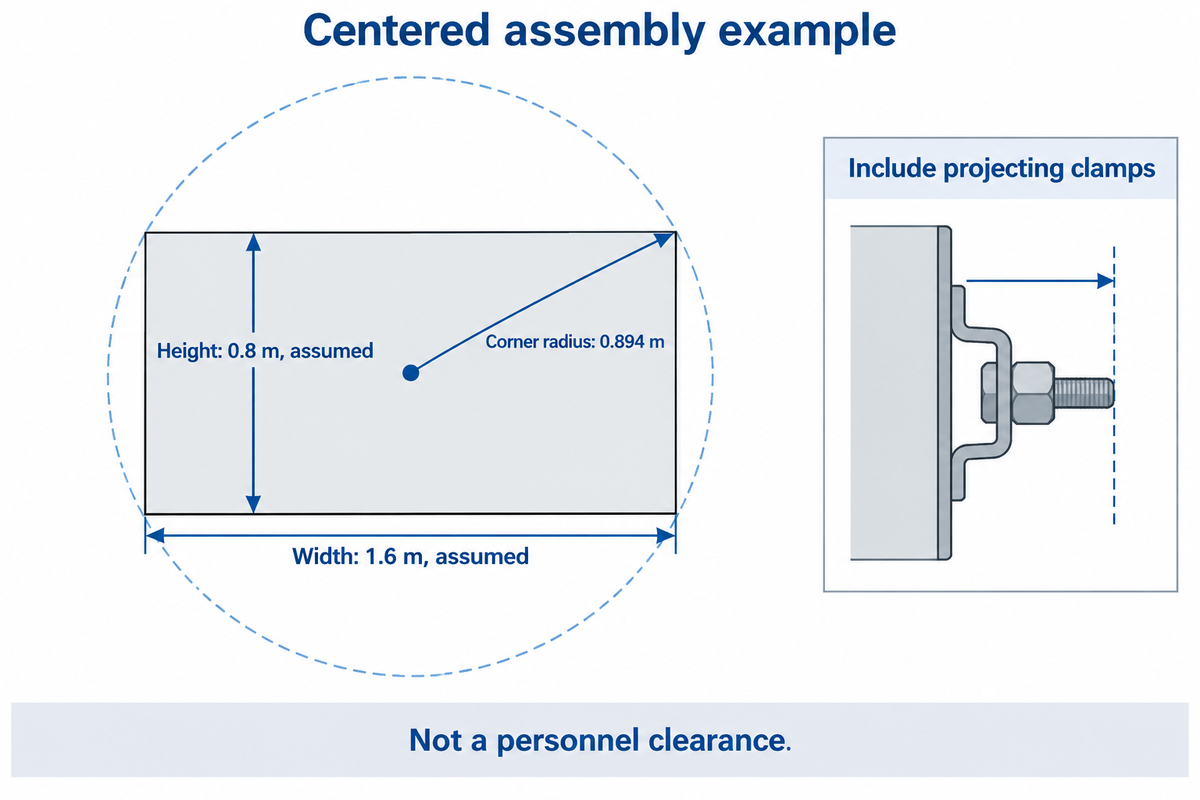
No conjunto retangular centralizado do exemplo de layout, o canto mais distante fica a cerca de ½ diagonal do centro. Considerar apenas a largura não contabiliza esse canto durante a rotação. Meça todo o dispositivo de fixação, incluindo grampos e pinos de localização, e trace seu trajeto em relação ao piso, à estrutura da máquina e aos equipamentos próximos em todas as orientações previstas.
Dividir a largura e a altura do exemplo pela metade resulta em 0,8 m e 0,4 m. Elevando cada valor ao quadrado, somando os resultados e extraindo a raiz quadrada, obtém-se o raio de 0,894 m. Somar a folga geométrica estimada fornece a altura do eixo indicada na tabela. Eixos descentralizados, suportes salientes e planos de rotação inclinados exigem uma análise própria do trajeto varrido.
Bill Morgan, então gerente de engenharia da Bluco, escreveu sobre o equilíbrio do dispositivo de fixação e o diâmetro de giro em Don’t Forget the Fixturing. Baixar o dispositivo pode aproximar o centro de gravidade do eixo e, ao mesmo tempo, projetar uma borda para além do espaço de giro disponível. Em alguns casos, porém, é possível resolver interferências alterando o formato do dispositivo.
“O posicionador deve suportar o peso da peça ou das peças e do dispositivo de fixação.”
Imagine uma estrutura cujos grampos inferiores não tocam o piso quando ela está na posição vertical. Aproximadamente na metade do giro, a alavanca de um grampo passa a ser o ponto mais baixo. Encurtar a alavanca e reposicioná-la alteram o envelope varrido; já elevar a máquina inteira altera a altura de carregamento e a configuração da fundação. Compare as duas mudanças no desenho antes de escolher uma base elevatória.
A folga em relação ao piso é apenas uma das questões de segurança do operador. A folga do exemplo não significa que seja seguro ficar ao lado de uma peça soldada em rotação. A proteção e os controles para trabalho a quente exigem uma avaliação separada do posto de trabalho real.
Mesa basculante e giratória, cabeçote-contraponto ou rolos giratórios?
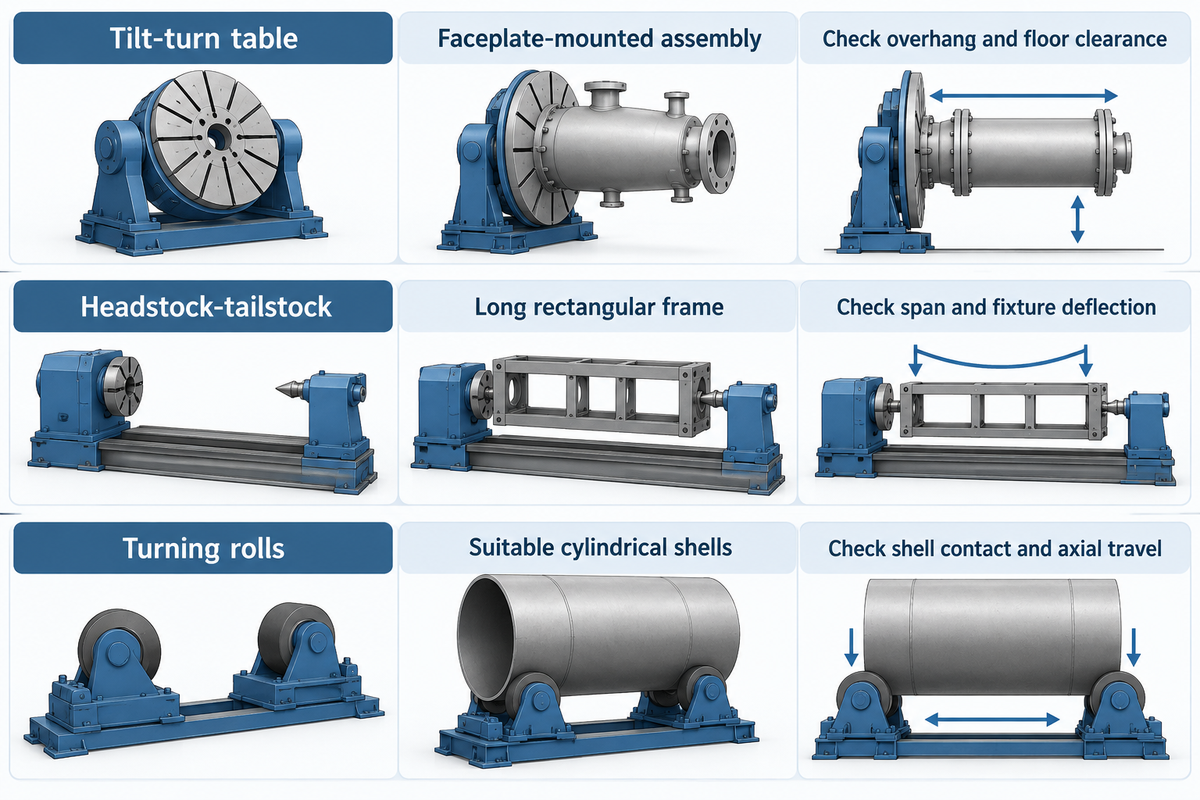
Escolha o equipamento de posicionamento de acordo com as superfícies disponíveis para apoio. Uma mesa basculante e giratória pode sustentar um conjunto montado em sua placa frontal. Um sistema cabeçote-contraponto também pode sustentar um dispositivo de fixação entre as duas extremidades. Os rolos giratórios apoiam virolas cilíndricas adequadas pela superfície externa. O comprimento, o balanço e o acesso à junta determinam qual configuração atende ao trabalho.
Os tipos de equipamento apresentados em Welcome to the World of Positioneering usam várias configurações de apoio e movimentação. O autor, Don Burgart, gerente de produtos da Koike, também destaca as dimensões da peça e o acesso do soldador. A seguir, aplicamos as diferenças descritas a tarefas comuns de fabricação.
| Trabalho ou movimento necessário | Configuração a considerar | Gargalo oculto |
|---|---|---|
| Conjunto curto que precisa de inclinação e rotação | Posicionador basculante e giratório de altura fixa | Balanço e folga em relação ao piso com inclinação máxima |
| Dispositivo de fixação alto que exige outra altura de trabalho | Posicionador elevatório | Envelope de carga elevado e altura de carregamento |
| Estrutura retangular longa | Dispositivo de fixação cabeçote-contraponto | Vão entre apoios e deformação do dispositivo de fixação |
| Vaso cilíndrico com faixas de contato adequadas | Rolos giratórios | Contato com a virola, saliências e deslocamento axial |
| Conjunto plano que precisa de indexação horizontal | Mesa giratória horizontal | Sem inclinação para expor as juntas da parte inferior |
| Flange de tubo ou trecho curto de tubulação | Posicionador com placa de fixação ou placa frontal | Interferência do grampo na junta |
| Peças leves reposicionadas manualmente | Dispositivo de fixação manual equilibrado | O equilíbrio muda à medida que as peças são adicionadas |
| Junta de soldagem circunferencial repetitiva | Mesa motorizada com suporte para tocha de soldagem | Movimento uniforme em baixa velocidade com carga |
| Soldas programadas em várias faces | Posicionador integrado a robô | Eixos coordenados, encaminhamento de cabos e acesso à célula |
Vasos com suportes no trajeto de contato dos rolos precisam de um tipo de apoio diferente daquele usado para uma virola lisa. Nosso guia sobre rolos giratórios para peças cilíndricas explica isso em detalhes. Um rotador não consegue prender uma estrutura irregular só porque a capacidade em toneladas anunciada é suficiente.
Para uma peça soldada longa, inclua no layout o dispositivo de fixação entre o cabeçote e o contraponto. O apoio pelas extremidades pode liberar o acesso pelas laterais, mas o dispositivo pode bloquear a raiz da junta. Fazer ponteamento prévio em subconjuntos selecionados pode simplificar o dispositivo de fixação usado depois, desde que a sequência de soldagem permita.
Capacidade de carga: inclua dispositivos de fixação e centro de gravidade
Ao verificar a capacidade de carga, considere a massa combinada da peça e das ferramentas e localize o centro de gravidade do conjunto em relação aos eixos da máquina. A carga permitida depende das condições especificadas pelo fabricante. Aumentar o diâmetro da mesa não aumenta o torque permitido, e a indicação de peso nominal não se aplica a todos os ângulos de inclinação.
Considere uma peça soldada estimada em 4.200 kg, montada em um dispositivo de fixação de 600 kg com grampos de 100 kg. A massa montada é de 4.900 kg. Portanto, uma máquina anunciada para 5.000 kg é candidata a uma verificação na tabela de cargas, não uma escolha aprovada. A posição dessa massa e o movimento necessário determinam se a configuração é permitida.
Onde fica o centro de gravidade após a fixação?
O centro de gravidade combinado se desloca em direção ao dispositivo de fixação, aos grampos e às partes mais pesadas da peça soldada adicionados ao conjunto. Localize a massa e a posição de cada componente em um sistema de coordenadas comum e calcule o centro de gravidade combinado. Refaça o cálculo após adicionar um subconjunto que altere a distribuição de massa. Compare os resultados da análise com a tabela de cargas do fornecedor. Considere os eixos de referência do fornecedor.
Uma estrutura geometricamente larga pode estar equilibrada em relação ao eixo de rotação. Uma peça fundida compacta montada longe de um eixo de inclinação pode gerar um momento considerável. Aumentar a folga de giro pode resolver o primeiro problema; outra máquina ou dispositivo de fixação pode resolver o segundo. Nenhum deles se resolve comparando apenas os quilogramas.
As diferenças entre torque de rotação e momentos de inclinação são explicadas no guia de capacidade de carga para posicionadores de soldagem de alta capacidade. Informe a massa do dispositivo de fixação e os deslocamentos reais para qualquer modelo proposto. Se o fornecedor oferecer um motor maior sem abordar a condição de carga especificada, a seleção está incompleta.
Velocidade de rotação, acesso à solda e projeto do dispositivo de fixação
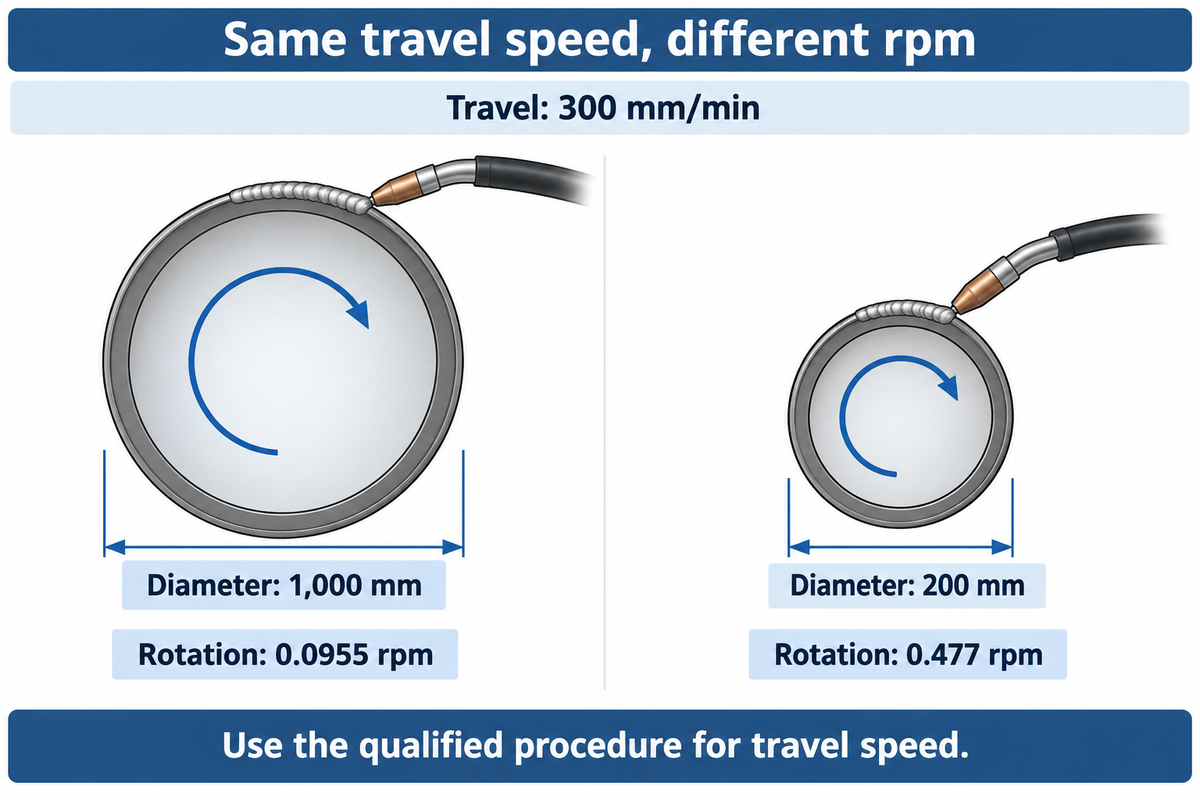
Ajuste a velocidade de rotação ao diâmetro da junta e à velocidade de deslocamento exigida pelo procedimento de soldagem. Quando uma grande circunferência passa por uma tocha de soldagem parada, é importante que a rotação seja lenta e uniforme. A rotação máxima em rpm, por si só, não define a capacidade para esse trabalho. O acesso ao dispositivo de fixação, o retorno da corrente e a capacidade de iniciar o movimento suavemente sob carga também afetam o sistema de soldagem utilizável.
Para uma junta com diâmetro de 1.000 mm e velocidade de deslocamento de 300 mm/min, rpm = 300 ÷ (π × 1.000) = 0.0955. Com a mesma velocidade de deslocamento, uma junta com diâmetro de 200 mm exige cerca de 0,477 rpm. A rotação necessária varia com o diâmetro; o procedimento qualificado determina a velocidade de deslocamento.
A rotação com velocidade variável precisa oferecer uma faixa útil suficiente para as duas peças. O movimento controlado durante a primeira fração de volta é tão importante quanto a rotação constante depois que o acionamento estabiliza. Especifique uma demonstração com carga próxima da baixa velocidade necessária, incluindo partidas, paradas e reversões.
A soldagem de peças pequenas mostra o limite oposto de velocidade. Um posicionador de bancada especificado para 0-5 rpm pode atender à sua própria faixa de trabalho, mas não servir para uma condição de carga de várias toneladas. Posicionadores compactos também deixam menos espaço ao redor de um flange grande. Considere os requisitos de fixação e acesso em cada comparação entre máquinas.
Posso usar um posicionador de soldagem com os processos MIG, eletrodo revestido e TIG?
Sim, um posicionador adequado pode ser usado em trabalhos com MIG, eletrodo revestido e TIG, desde que o caminho da corrente de soldagem, a fixação da peça e os movimentos sejam compatíveis com o processo. A rotação motorizada pode melhorar a qualidade da solda ao ajudar o operador a manter o deslocamento e o ângulo de soldagem previstos. Ela não substitui a preparação da junta, a proteção da solda nem o procedimento de soldagem aplicável.
Ao soldar flanges de tubos com MIG e TIG, reserve espaço para o corpo da tocha de soldagem, o acesso do material de adição e o braço de exaustão. O grampo que prende o flange ainda pode impedir o soldador de alcançar toda a junta. O guia de configuração de posicionador de soldagem de tubos aborda essa questão de fixação.
De acordo com OSHA 29 CFR 1910.254, se um dispositivo de fixação for usado regularmente como retorno da corrente de soldagem, ele deverá ter ligação elétrica adequada ou incluir um dispositivo coletor de corrente. Correntes de içamento e guindastes não devem fazer parte do circuito de retorno. Um caminho correto para a corrente protege a configuração de soldagem prevista; a capacidade nominal de carga não informa nada sobre isso.
Na soldagem semiautomatizada, o operador controla o ajuste das peças e verifica o cordão de solda. Um dispositivo de fixação repetível posiciona a junta de forma consistente. A rotação uniforme ajuda a manter um cordão de solda consistente. Se a troca de grampos demora mais que a soldagem, aumentar a velocidade do acionamento não elimina esse gargalo de produtividade. Reduzir a movimentação manual repetitiva pode liberar tempo na estação; ainda assim, o carregamento e o descarregamento exigem um sistema de içamento adequado.
Custo de um posicionador de soldagem de grande porte: compare o pacote instalado
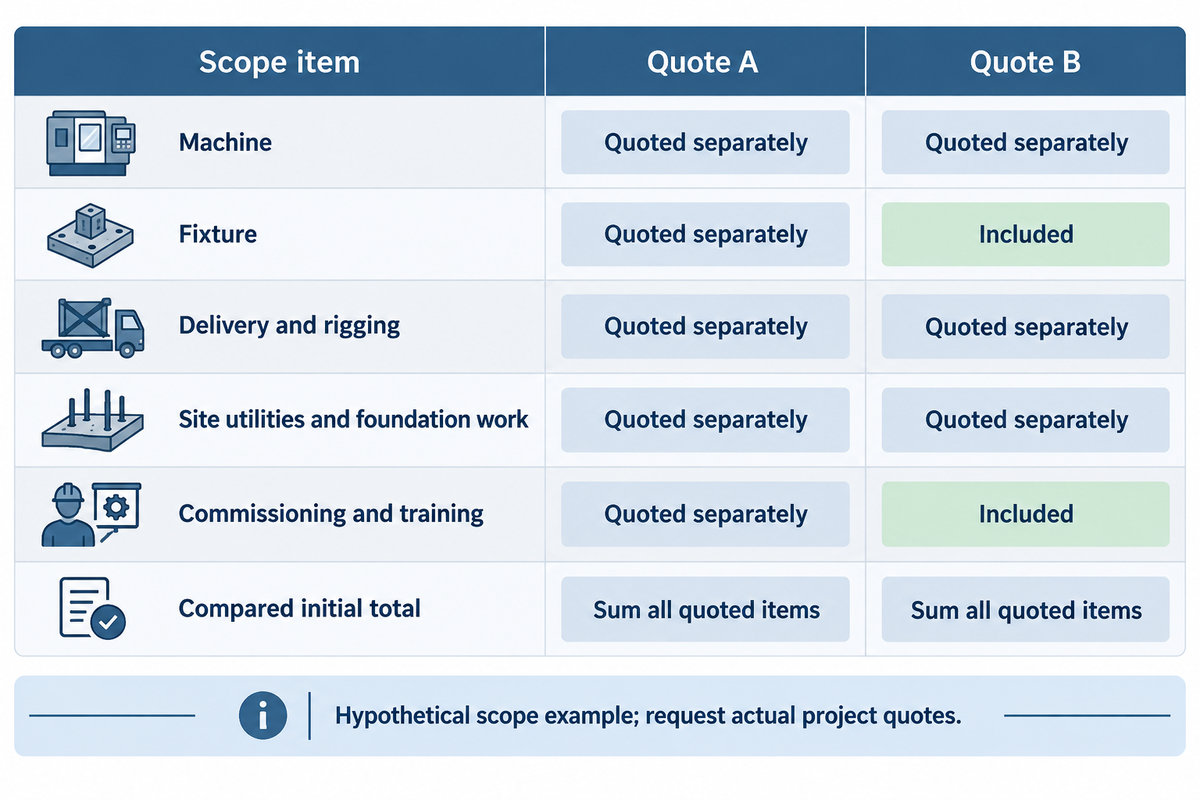
O custo de um posicionador de soldagem de grande porte exige uma proposta para o projeto que inclua máquina, dispositivo de fixação, entrega, trabalhos na instalação e comissionamento. Compare esses itens considerando o mesmo escopo instalado e avalie separadamente os custos de manutenção e energia. O exemplo mostra duas combinações possíveis de escopo; não apresenta custos de mercado nem faz afirmações sobre o prazo de retorno do investimento.
| Item do escopo | Proposta A | Proposta B |
|---|---|---|
| Máquina | Cotada separadamente | Cotada separadamente |
| Dispositivo de fixação | Cotada separadamente | Incluído |
| Entrega e içamento e amarração | Cotada separadamente | Cotada separadamente |
| Serviços e fundação no local | Cotada separadamente | Cotada separadamente |
| Comissionamento e treinamento | Cotada separadamente | Incluído |
| Total inicial comparado | Some todos os itens cotados | Some todos os itens cotados |
Neste exemplo de escopo, é necessário um preço separado para cada dispositivo de fixação e para o comissionamento para que a Proposta A possa ser comparada com a Proposta B. Inclua em qualquer proposta as proteções, a exaustão, os impostos ou a integração com robô que tenham sido excluídos antes de usar o total como orçamento do projeto. Para máquinas instaladas em local fixo, o requisito de ancoragem da OSHA também deve ser discutido na parte de serviços no local: máquinas projetadas para instalação fixa devem ser ancoradas com segurança para evitar que se desloquem.
Um gerente de fábrica pode preferir o dispositivo de fixação que reduz o tempo de troca; o setor financeiro precisa conhecer as horas e os custos por trás dessa escolha. Para avaliar essa melhoria, o setor financeiro precisa, porém, entender os custos e o tempo necessários. Suponha que uma melhoria medida posteriormente comprove uma economia de 15 minutos por peça concluída, com 8 peças por turno: isso libera 2 horas de tempo na estação. Isso não elimina automaticamente 2 horas de mão de obra paga nem gera vendas para mais duas horas de produção.
Inclua estes itens na solicitação de proposta
- Maior peça montada, massa do dispositivo de fixação, centro de gravidade e orientações necessárias.
- Desenho de carregamento, envelope varrido completo e layout de acesso ao espaço de trabalho.
- Faixa de velocidade sob carga, fixação da peça e caminho nominal da corrente de soldagem.
- Responsabilidade por proteções, serviços, fundação, exaustão e integração.
- Aceitação com peça representativa, treinamento, peças de reposição e escopo de assistência técnica.
Equipamentos de soldagem usados exigem uma previsão específica para inspeção, reparos e compatibilidade dos controles. Compare-os com equipamentos novos apenas depois de incluir esses itens e a documentação atual das cargas. Caso contrário, um preço de compra baixo pode ocultar trabalhos que a oficina terá de financiar separadamente. Para trabalhos variados na oficina, inclua o tempo de troca dos dispositivos de fixação para a combinação real de lotes e depois avalie a economia de mão de obra.
Capacidade anunciada pelo fabricante: compare com a mesma base de carga
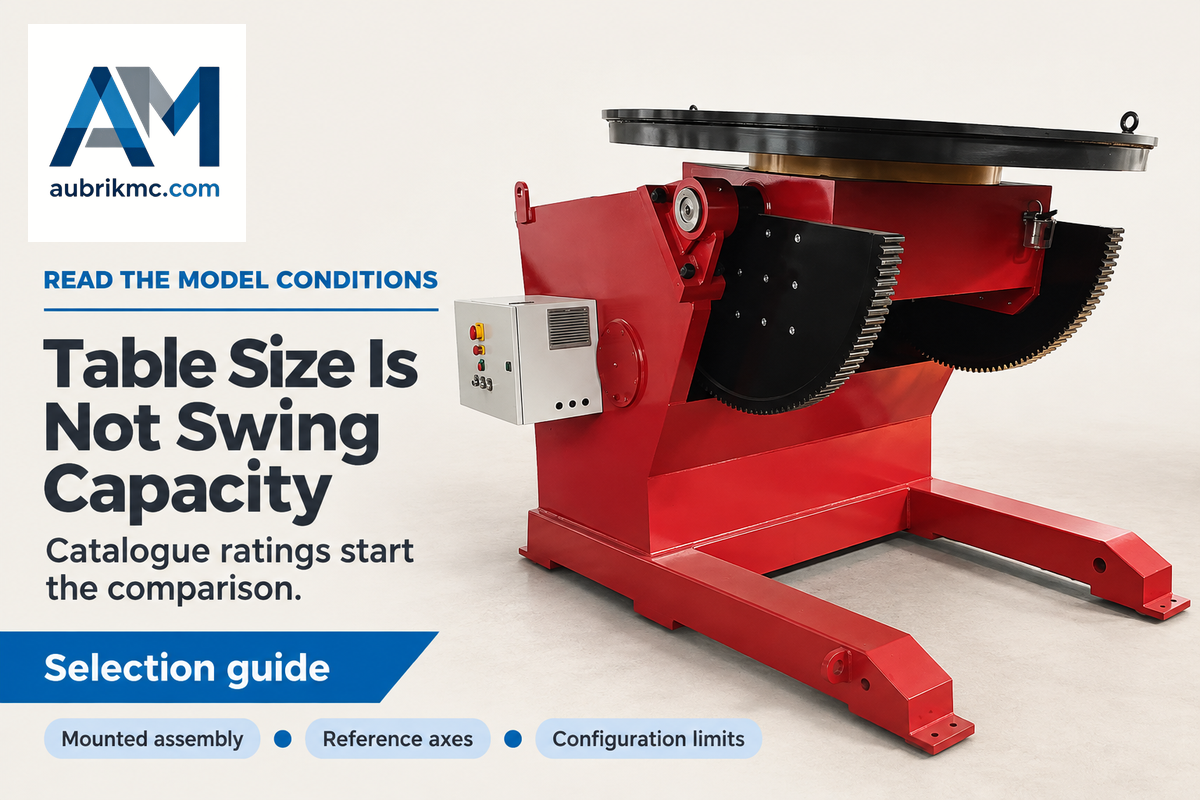
O catálogo de equipamentos de alta capacidade da Aubrik lista os modelos HB5000, HB10T e HB20T para 5.000 kg, 10.000 kg e 20.000 kg, respectivamente. As especificações dos modelos ajudam a selecionar previamente o tamanho da mesa e os movimentos. A seleção final considera a carga montada e seus deslocamentos, além dos limites específicos da configuração informados pelo fornecedor, em vez de se basear na maior capacidade anunciada para uma família de produtos.
| Modelo | Carga indicada | Diâmetro da mesa | Faixa de rotação | Inclinação indicada |
|---|---|---|---|---|
| HB5000 | 5.000 kg | 1.600 mm | 0,05–0,5 rpm | 0–90° |
| HB10T | 10.000 kg | 2.000 mm | 0,05–0,3 rpm | 0–90° |
| HB20T | 20.000 kg | 2.500 mm | 0,05–0,2 rpm | 0–90° |
Consulte a tabela de modelos em especificações dos posicionadores de alta capacidade da Aubrik para ver as faixas mencionadas. O diâmetro da mesa mede a face de montagem e não corresponde ao diâmetro máximo permitido para o giro. A altura total da máquina é diferente da altura do eixo de rotação usada no cálculo do layout.
Compare as cargas nominais usando as mesmas unidades. Uma proposta em toneladas deve especificar se se refere a toneladas métricas ou toneladas curtas antes de qualquer comparação em quilogramas. Diferencie um modelo padrão de uma alegação de capacidade personalizada. Nem a indicação de compatibilidade com robô nem um controle programável comprovam o desempenho dos eixos coordenados na célula proposta.
Para outros produtos da família, compare posicionadores de soldagem por configuração de apoio. Um posicionador de alta qualidade para determinado dispositivo de fixação pode não ser adequado a outro de mesma massa, mas com balanço diferente. A especificação de compra deve identificar o conjunto real e a condição de carga.
Espaço para instalação, proteções e manutenção
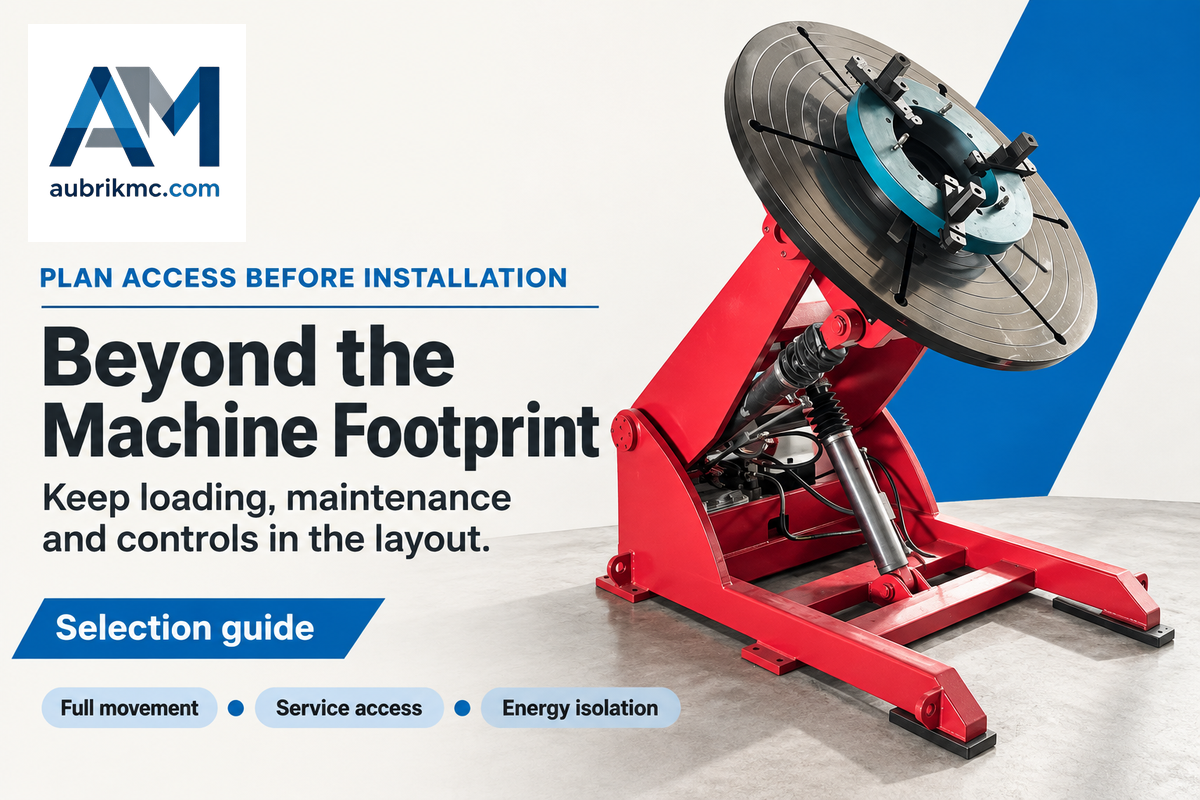
Antes de instalar a máquina, reserve espaço para carregamento, movimentação completa e acesso de pessoas para manutenção e soldagem. Inclua no layout as proteções da instalação e os controles para trabalho a quente. O equipamento fixo deve ser ancorado, e é necessário prever acesso para manutenção e isolamento da energia. A área ocupada pela base da máquina não inclui o espaço ocupado por uma peça em rotação nem pelas pessoas que trabalham ao redor dela.
A OSHA 29 CFR 1910.212 trata dos riscos de peças rotativas e do ponto de operação, além da ancoragem de máquinas projetadas para instalação fixa. Um suporte elevado altera a configuração instalada; não é uma substituição improvisada para uma base dimensionada corretamente. O projeto da fundação também deve considerar as cargas indicadas pelo fornecedor e o piso real.
O espaço para trabalho a quente é diferente da folga de giro. A OSHA 29 CFR 1910.252 determina que materiais combustíveis sejam afastados pelo menos 35 feet (10,7 m) do local de trabalho, se possível; caso contrário, são necessárias medidas de proteção. As condições de vigilância contra incêndio e de deslocamento de faíscas também podem ser relevantes além dessa distância; ela não define um limite universal de segurança.
A mesma regulamentação descreve coifas móveis de exaustão local posicionadas o mais perto possível do trabalho de soldagem. Deve haver espaço para mover a coifa quando o trabalho for deslocado. Um braço de exaustão preso atrás do dispositivo de fixação não consegue acompanhar a próxima junta.
A manutenção exige mais do que uma parada de emergência. As definições da OSHA 29 CFR 1910.147 estabelecem que um botão ou seletor não é um dispositivo de isolamento de energia. O empregador deve elaborar procedimentos de controle de energia para os serviços abrangidos, incluindo manutenção dos equipamentos. O controle da energia armazenada e a verificação do isolamento por pessoas autorizadas fazem parte dos serviços abrangidos.
Verifique a alimentação elétrica do equipamento pedido, incluindo fase e frequência. Um modelo pequeno de 110V não determina os requisitos de alimentação de equipamentos industriais de alta capacidade, assim como a indicação de 220V no catálogo não comprova a compatibilidade com toda oficina. A ergonomia também influencia a localização dos controles: o operador precisa enxergar a junta e alcançar os controles na posição de trabalho prevista. Nossos princípios de operação de posicionadores detalham o contexto de operação; as instruções específicas do equipamento orientam a unidade instalada.
Perspectivas do setor: normas para integração de células robotizadas
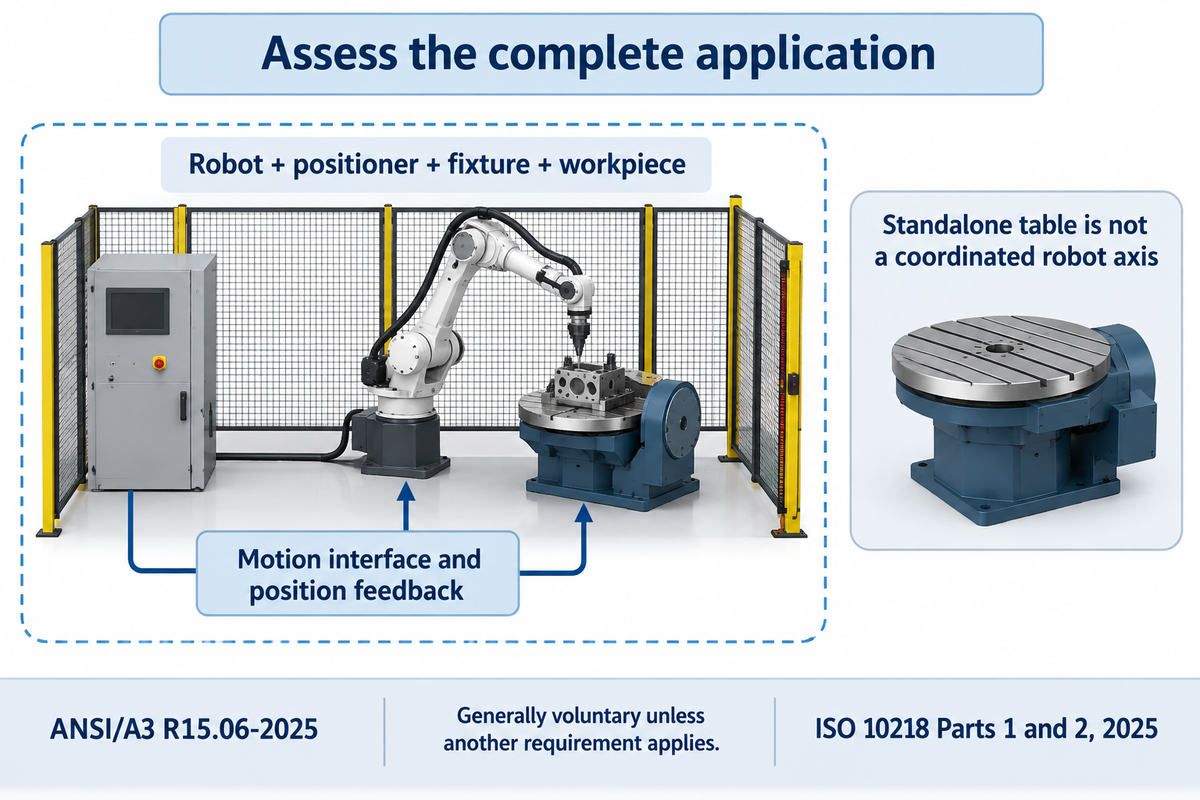
As revisões de 2025 das normas de segurança para robôs tornam a integração completa de uma célula robotizada uma questão central de planejamento. Além do robô, o posicionador, o dispositivo de fixação e a peça de trabalho também fazem parte dessa aplicação. Em uma compra destinada à automação, definam as edições das normas aplicáveis e as responsabilidades pela integração antes de fechar o layout da célula ou encomendar controles isolados.
Na atualização de setembro de 2026 sobre normas de segurança para robôs, a A3 explica que a ANSI/A3 R15.06-2025 incorpora as Partes 1 e 2 da ISO 10218 de 2025. A Parte 3 trata dos requisitos para usuários nos EUA. Em geral, são normas voluntárias de consenso, salvo quando citadas em regulamentos ou outros requisitos aplicáveis; sua publicação não transforma todo posicionador independente em uma célula robotizada.
A soldagem automatizada também exige apresentação consistente das peças. Uma mesa giratória de posicionador de soldagem com velocidade variável, usada em soldagem manual, não constitui por si só um eixo externo coordenado para robô. O controle preciso exige a interface de movimento especificada e o retorno de posição com repetibilidade adequada às aplicações de soldagem atribuídas à célula.
Para uma futura instalação de robô, reserve agora espaço para a passagem de cabos e acesso para a troca de dispositivos de fixação. Analise o ciclo completo do processo e identifique onde é possível obter melhorias. Demonstre que a célula de trabalho atende aos requisitos definidos de segurança, movimento e produção. O ganho relevante é concluir trabalho conforme os critérios de aceitação; uma mesa giratória vazia mais rápida não indica quanto a célula produzirá em soldagem industrial.
Perguntas frequentes
Por que um posicionador de soldagem para serviço pesado pode suportar a carga, mas não ter espaço livre para girá-la?
Um posicionador de soldagem para serviço pesado precisa de espaço para movimentar a peça soldada e permitir que o operador acesse a junta em todas as posições de soldagem necessárias. Entre as cargas possíveis estão estruturas, flanges e outros conjuntos fabricados. O diâmetro da mesa mede sua face de montagem; o espaço varrido é determinado pelo conjunto completo e por suas saliências. A adequação depende da carga montada total, de seu centro de gravidade, dos movimentos necessários, do espaço livre disponível e dos limites da estrutura móvel.
O que é um posicionador de soldagem de bancada?
Um posicionador de soldagem de bancada é uma unidade compacta instalada sobre uma bancada ou suporte, destinada ao uso dentro dos limites publicados de carga e movimento. Uma peça extremamente grande, mas leve, pode ultrapassar o espaço livre necessário para girar; já uma peça muito pequena, mas densa, pode exceder a capacidade de carga. É preciso verificar os dois casos.
Devo incluir uma placa de fixação de 3 castanhas no envelope de giro para soldar tubos ou flanges?
Uma placa de fixação de 3 castanhas usada para prender componentes redondos acrescenta suas saliências ao envelope de giro; medir apenas o tubo ou flange não é suficiente. Outros métodos de fixação podem ser mais adequados quando sua geometria oferece mais espaço livre ao redor do componente. Inclua o peso do método de fixação escolhido nos cálculos de capacidade e avalie a segurança da fixação, o acesso para soldagem e a distorção no conjunto real.
Preciso de inclinação para a frente?
A inclinação para a frente é útil quando coloca a junta em uma posição de trabalho sem exigir montagens adicionais. O ângulo necessário depende da solda e da geometria do dispositivo de fixação. Verifique o espaço livre durante todo o movimento; uma faixa de inclinação anunciada como maior não garante melhor acesso.
Um posicionador de soldagem pode ser integrado a uma futura célula de soldagem robotizada sem alterar o layout?
Um posicionador pode trabalhar com um robô de soldagem em uma futura célula se o layout reservar espaço para movimento, controles, proteções e acesso. Uma mesa independente com velocidade variável não constitui por si só um eixo coordenado para robô. O integrador deve definir a precisão de posicionamento, a repetibilidade, a comunicação, o comportamento de parada e o trajeto dos cabos necessários. Os dispositivos de fixação também precisam apresentar a junta de forma consistente. Avalie o sistema proposto com uma peça soldada representativa, incluindo os trajetos de carga e descarga, antes de considerar o layout atual adequado para uma futura célula robotizada. Verifique se uma rotação mais rápida ou um eixo adicional aumenta a produção.
Preciso de rotação completa?
A rotação completa é útil quando a solda ou a sequência de acesso exige esse movimento. Alguns trabalhos exigem indexação entre posições. O trajeto dos cabos, as mangueiras, os dispositivos de fixação e as proteções precisam ser compatíveis com o movimento planejado; uma mesa que gira uma volta completa não permite rotação contínua ilimitada.
O que devo verificar sobre o espaço de carga antes de aceitar um posicionador para serviço pesado?
Use a peça representativa e o dispositivo de fixação acordados para verificar a carga, a montagem, os movimentos permitidos, o acesso para soldagem e a descarga conforme a especificação de compra. Compare o movimento real e a velocidade com carga com as condições declaradas pelo fornecedor. Confirme que a documentação fornecida identifica o envelope de carga aprovado, os serviços necessários, as responsabilidades pelas proteções e o procedimento de manutenção. A demonstração de aceitação deve incluir a orientação mais difícil e a sequência de operação prevista, não apenas uma rotação sem carga. Registre e resolva os desvios antes de colocar a máquina em produção na sua unidade.
Comece com um desenho do maior conjunto montado e do trajeto usado para carregá-lo. Envie à Aubrik a massa da peça, os detalhes do dispositivo de fixação, os movimentos previstos e os locais de soldagem por meio da nossa consulta para seleção de posicionadores.
Referências e fontes
- Bill Morgan, Don’t Forget the Fixturing, The Fabricator, agosto de 2009. Orientação técnica escrita por fornecedor sobre dispositivos de fixação e geometria de giro.
- Don Burgart, Welcome to the World of Positioneering, The Fabricator, maio de 2015. Cargas e famílias de equipamentos.
- OSHA 29 CFR 1910.212, proteções e ancoragem de máquinas.
- OSHA 29 CFR 1910.147, controle de energias perigosas durante serviços abrangidos pela norma.
- OSHA 29 CFR 1910.254, requisitos para soldagem a arco e retorno de corrente.
- OSHA 29 CFR 1910.252, precauções para trabalhos a quente e ventilação.
- A3, 2026 Robot Safety Standards Update, setembro de 2026. Escopo das normas de consenso dos EUA e contexto de integração.
Em alta agora