
Aubrik Şirketi ile İletişime Geçin

Temmuz 2026’da güncellendi Wuxi ABK Machinery (Aubrik) teknik ekibi tarafından incelendi
Çelik konstrüksiyon atölyesi yerleşimi, binanın açıklığının, vinç kapasitesinin, zemin zonlamasının ve tesisat güzergâhlarının içeride çalışacak ekipman ve prosese nasıl uyacağını belirleyen kararlar bütünüdür. Temel dökülmeden önce bu dört karar doğru verilirse bina onlarca yıl boyunca işletmeye hizmet eder. Yanlış verilirse saçak yüksekliğindeki iki metrelik eksiklik veya hatalı boyutlandırılmış bir vinç bölmesi, üç yıl içinde beş ila on kat daha maliyetli bir tadilatı zorunlu kılabilir. Bu kılavuz, Aubrik’in kendi atölye konfigürasyonu verilerini ve genellikle bir imalat atölyesinde çalışan ekipmanların makine zarflarını kullanarak dört kararı gerçekte verilmesi gereken sırayla ele almaktadır.
Hızlı Teknik Özellikler
| Net açıklık aralığı | 15–80 m (4 kademeli konfigürasyon sistemi) |
| Saçak yüksekliği | Vinç kapasitesine bağlı olarak 6–25 m |
| Köprülü vinç kapasitesi | 0–500 t |
| Tipik teslim süresi | Kademeye göre 6–16 hafta |
| Taşıyıcı sistem + kaplama maliyeti | $45–140/sqm EXW |
Çelik Konstrüksiyon Atölyesi Yerleşimi Gerçekte Neleri Belirler
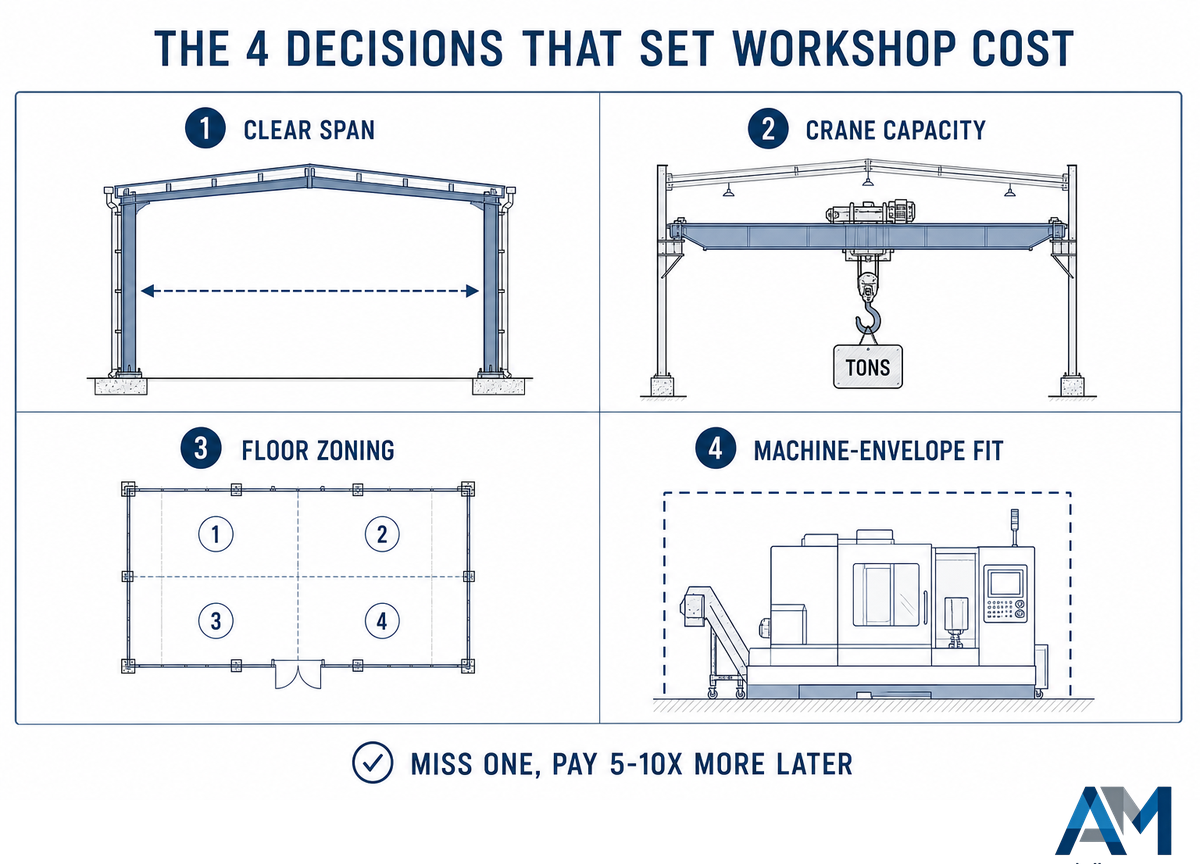
Çelik konstrüksiyon atölyesi yerleşimini dört etken belirler: binanın iç kolonlar olmadan geçeceği açıklık, vinç yolunun taşıması gereken kapasite, zeminin imalat sırasına uygun biçimde zonlanması ve bina boyutlarının içeride çalışacak ekipmana uygunluğu.
Net açıklık, saçak yüksekliği, vinç kapasitesi, zemin zonlaması ve tesisat güzergâhları birlikte çelik konstrüksiyon atölyesi yerleşiminin gerçek kapsamını, yani portal veya kafes çerçeveli binanın mühendislik tasarımına temel oluşturan bileşimi meydana getirir. Neredeyse tüm sonraki maliyetleri ve operasyonel sonuçları dört karar belirler: binanın iç kolonlar olmadan geçeceği açıklık, vinç yolunun taşıması gereken ağırlık ve çevresindeki OSHA gezer vinç asgari boşluklarına uyumu, zeminin imalat sırasına göre zonlanması ve zonların bağlantısını düzenleyen koridor ve malzeme taşıma boşluklarının sağlanması ile bina boyutlarının içeride yer alacak gerçek ekipmana göre kontrol edilmesi. Tasarım aşamasında bu dört unsurdan herhangi biri gözden kaçırılırsa ister boşa harcanan zemin alanı, ister yapısal bütünlük eksikliği, ister yeniden işlemeden kaynaklanan inşaat atığı biçiminde ortaya çıksın, sonraki düzeltme maliyeti başlangıçta doğru tanımlamanın maliyetinden beş ila on kat fazla olur.
“Steel structure workshop” araştıran alıcıların çoğu, açıklık ile fiyat aralıklarını aralarındaki ilişkiyi kurmadan sıralayan teknik özellik sayfalarına ya da faal imalat yerine depolama binaları için hazırlanmış genel atölye yapı tasarımı içeriklerine, metal bina planı PDF’lerine ve mekanik atölye yerleşim şablonlarına ulaşır. Genel amaçlı metal atölye binaları ile prosese göre tasarlanmış olanlar dışarıdan aynı görünür; fark ancak ekipman içeri taşındığında ortaya çıkar. 30 metre açıklığındaki bir bina için kira sözleşmesi imzalayıp kurulumun ortasında portal kaynak makinesinin 36 metrelik bir ray hattına ihtiyaç duyduğunu fark eden imalatçı, sözleşme imzalanmadan önce tek sayfalık bir ekipman listesinin önleyebileceği hatanın bedelini öder. Bu kılavuz sayılar arasındaki bağlantıyı kurar ve modern endüstriyel atölye planlarının çoğunda tamamen atlanan değişkeni ekler: bina, kendi yerleşim alanına, erişim mesafesine ve boşluk gereksinimlerine sahip kaynak, kesme veya kumlama ekipmanlarının çevresine uymak zorunda kaldığında ne olur.
Açıklıktan Önce Vinç Sıralaması
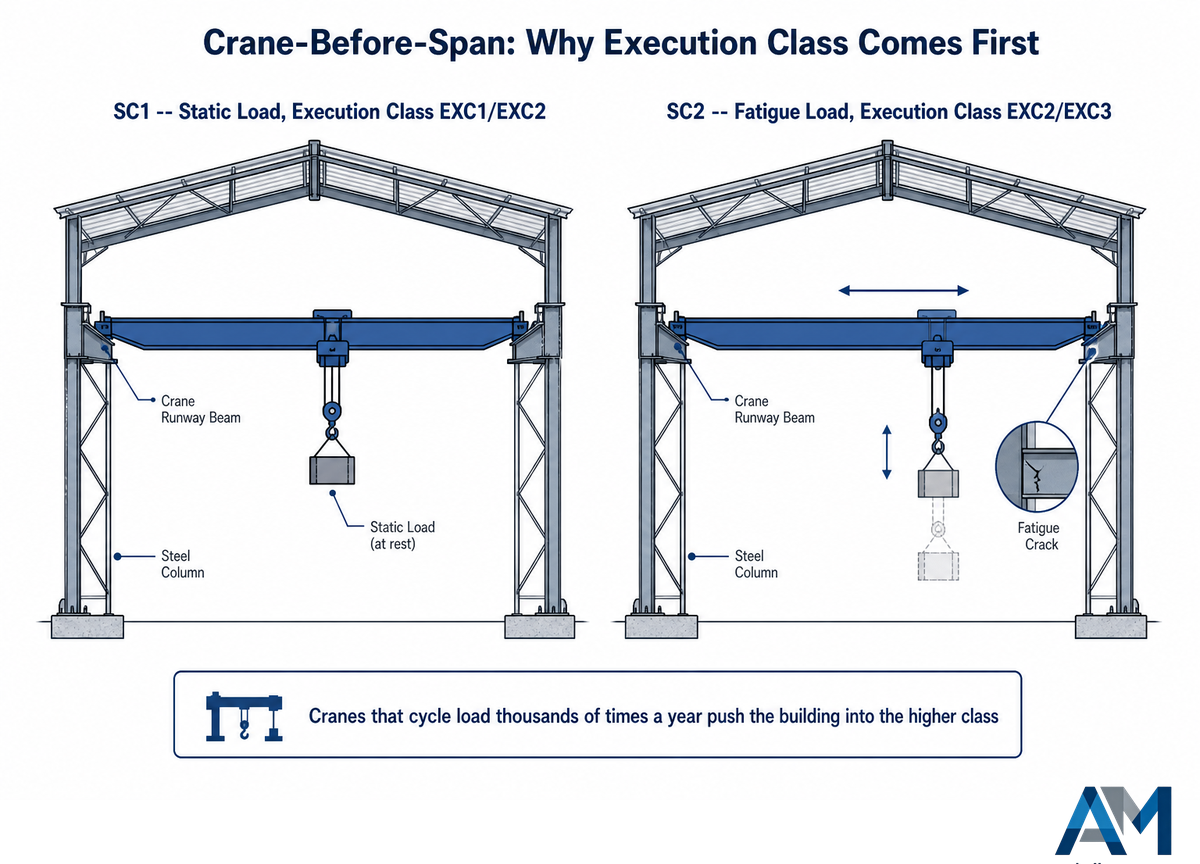
Vinç kapasitesi net açıklıktan önce kesinleştirilmelidir; çünkü yalnızca çeliğin malzeme kalite sınıfı değil, vincin bulunması da atölyenin yapısal uygulama sınıfını yükseltebilecek etkenlerden biridir. EN 1090-2 uygulama sınıfı çerçevesi kapsamında belirleyici etken, kaynak birleştirmesinin hizmet kategorisidir: SC1 statik ve yarı statik yüklemeyi, SC2 ise yorulma yüküne maruz elemanları kapsar. Bu sınıflandırma mantığı mevcut EN 1090-2 sürümünden daha eskidir ve kategorilerin kesin sınırları o zamandan beri değiştirilmiştir; bu nedenle bunu güncel madde numarasına atıf olarak değil, genel ilke olarak değerlendirin. Yılda binlerce yük çevrimi gerçekleştiren vinçler tipik bir SC2 örneğidir; bu nedenle aynı malzeme kalite sınıfına sahip eşdeğer statik yüklü bir bina EXC1’de kalırken vinç taşıyan binalar genellikle EXC2 veya EXC3 kapsamına girer.
Uygulamada önce gezer vincin kaldırması gerekebilecek en büyük yükü belirleyin; yalnızca ilk günkü tonajı değil, beklenen büyümeyi de hesaba katın, çünkü bu değer vinç sınıfını, vinç sınıfı uygulama sınıfını, uygulama sınıfı da daha tek bir kolon boyutu kesinleşmeden imalat ve muayene kriterlerini belirler. Sıralamayı tersine çevirmek, daha önce hesaba katılmamış bir vincin oluşturduğu gerilmelerin yanı sıra rüzgâr ve deprem yüklerine dayanabilmeleri için kolonların sonradan yeniden projelendirilmesini zorunlu kılar.
📑 Mühendislik Notu
Vinç yolu kirişindeki yorulma önemsiz bir ayrıntı değildir. Vinç yolu tasarımına ilişkin bir AISC Engineering Journal çalışmasına göre hizmet sırasındaki vinç yolu kirişi arızalarının yaklaşık 90%’ından aşırı yük değil, yorulma çatlakları sorumludur. CMAA’nın vinç sınıflandırma tablosu, beklenen hizmet yükleri ile hedeflenen kullanım ömrü arasında ilişki kurar; Class A vinç, yüklerini 40 yıl boyunca 20,000 çevrime kadar taşımak üzere tasarlanırken Class F vinç aynı süre içinde 2 milyonun üzerinde çevrim için üretilir. Yanlış vinç sınıfı belirtilirse ilk arızalanması muhtemel yapısal eleman çerçevenin herhangi bir parçası değil, vinç yolu kirişidir.
Aubrik’in 4 Kademeli Açıklık-Maliyet Matrisi
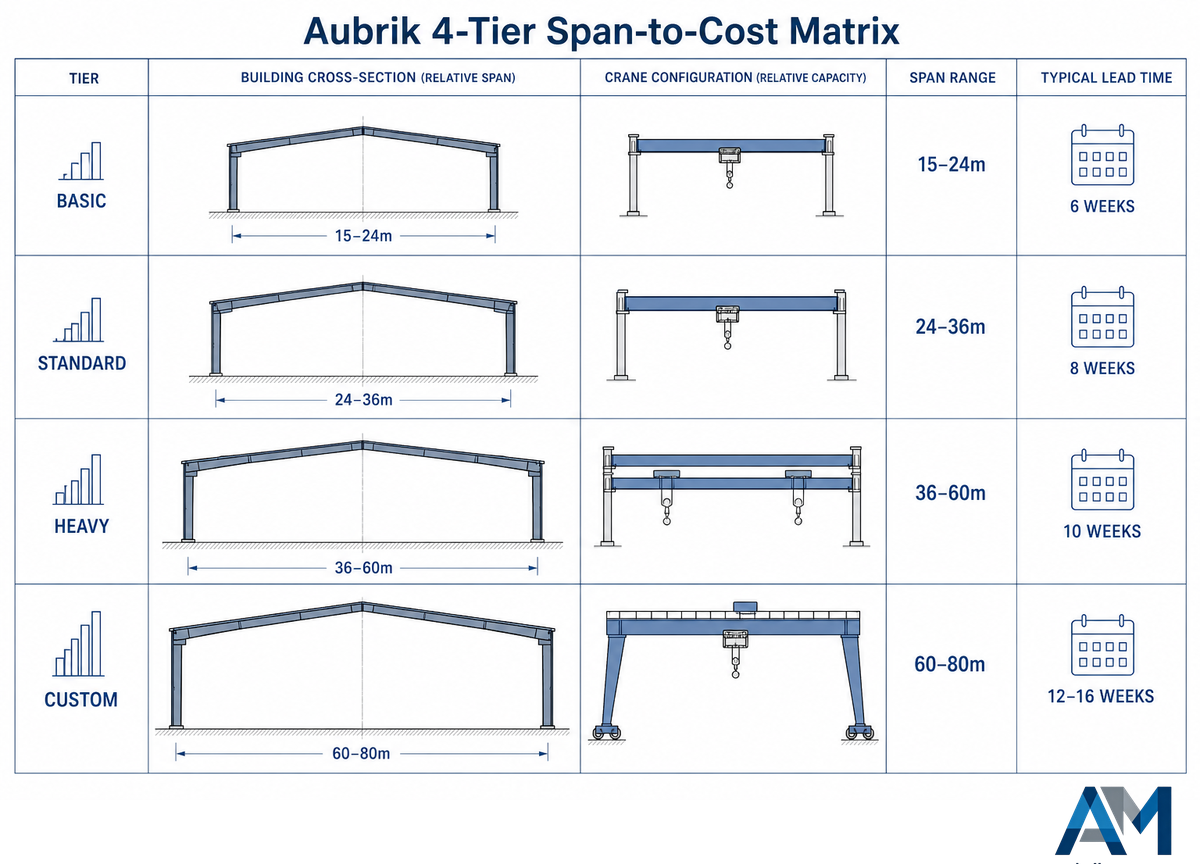
Açıklık, saçak yüksekliği, vinç kapasitesi, asma kat payı, kaplama şartnamesi ve teslim süresi, çelik bina projesinin konfigürasyonunda birbirine bağlı değişkenlerdir; birbirinden bağımsız tasarım öğeleri değildir. Aubrik projeleri dört “kademeye” ayırır; böylece alıcı rastgele bir sayı seçip “metrekare başına özelleştirme maliyetinin” yükselmesini izlemek yerine çelik bina seçeneğini bir ölçek üzerinde konumlandırabilir. Her kademe, birbirinden kopuk parçalardan oluşan bir menü olarak değil, baştan sona entegre ve yük taşıyan bir sistem olarak tasarlanır. Teknik özellikler en yakın standart kademeden uzaklaştıkça özelleştirme seçeneklerinin maliyeti katlanır; bu nedenle çoğu alıcı o kademeden başlayıp yalnızca prosesin gerçekten gerektirdiği noktaları değiştirerek tasarruf eder.
| Kademe | Açıklık | Saçak Yüksekliği | Vinç Kapasitesi | Maliyet (EXW) | Teslim Süresi |
|---|---|---|---|---|---|
| Temel | 15–24 m | 6–9 m | 0–5 t tek kirişli | $45–75/sqm | 6 hafta |
| Standart | 24–36 m | 9–12 m | 5–20 t tek köprülü vinç | $65–95/sqm | 8 hafta |
| Ağır Hizmet | 36–60 m | 12–18 m | 20–100 t köprülü vinç ×2 | $90–140/sqm | 10 hafta |
| Özel | 60–80 m | 25 m’ye kadar | 500 t’a kadar portal vinç | Teklif üzerine | 12–16 hafta |
Kaynak: Aubrik konfigürasyon verileri.
Örneğin, Birleşik Krallık’taki 34,000 sqm büyüklüğünde, dört açıklıklı portal çerçeveli gerçek bir çelik bina vaka çalışmasında (35 m açıklık, 8 m kolon aks aralığı) fiyat £920/sqm olarak belirlenmiş ve iki daha kapsamlı yapısal sistemle karşılaştırılmıştır. Bu portal çerçeve, değerlendirilen üç çelik bina taşıyıcı sistem seçeneği arasında yalnızca en hızlı inşa edileni değil, aynı zamanda en ucuz ve en verimli olanıydı. Bina için doğru kademeyi belirlemek üzere bu kılavuzu kullanın ve toplam metrekare ile coğrafi bölgeyi dikkate alan bir atölye maliyet hesaplayıcısıyla doğrulayın. RFQ aşamasında doğru kademenin belirlenmesi, bir şablon kütüphanesinden alınmış genel çelik bina planlarından daha değerlidir.
Çelik, Beton ve Geleneksel Tuğla İskelet: Açıklık Maliyet Hesabını Neden Değiştirir
Endüstriyel bir prefabrik çelik projesinin tasarımdan tamamlanmasına kadar geçen tipik süre 3-6 ayken, benzer büyüklükteki geleneksel yığma veya beton bir yapıda bu süre 9-18 aydır. Toplam inşaat süresindeki 40-60%’lık bu kısalma, bir prefabrik üreticisinin karşılaştırma verilerine göre saha temelleriyle fabrika imalatının eş zamanlı yürütülmesinden kaynaklanır; saha temeli henüz kürlenirken çerçevenin kendisi fabrikada prefabrik olarak üretilir. Modüler inşaatta da benzer bir proses işler: Modular Building Institute tarafından belgelenen, çelik konstrüksiyona özel olmayan 13,000-sqft büyüklüğündeki 12 derslikli modüler proje 100 günde tamamlanmıştır. Geleneksel yöntemle bir yıldan uzun süren bu proses, yalnızca çeliğe özgü sayılara dayanmak yerine mekanizmayı açıklar.
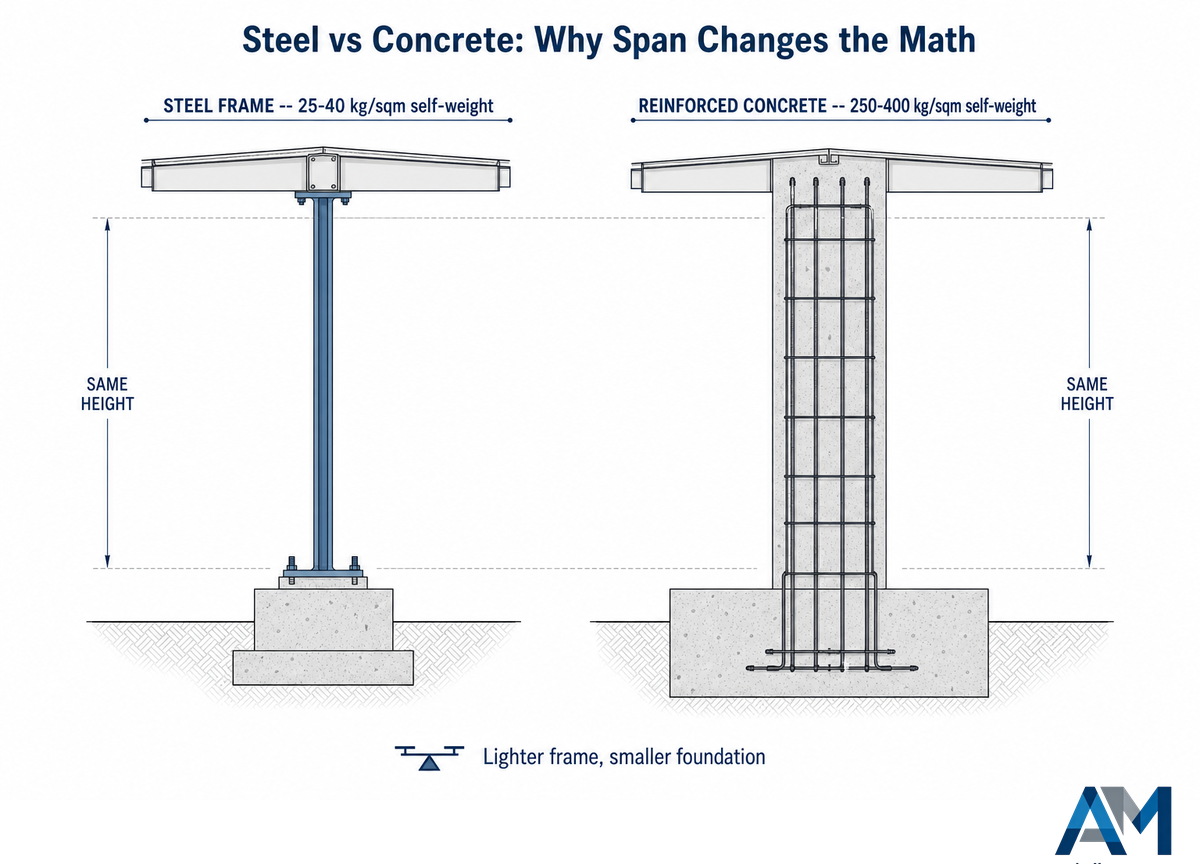
Bunun nedenlerinden biri ağırlıktır: çelik taşıyıcı sistemlerin öz ağırlığı genellikle 25-40 kg/sqm iken betonarme çerçevelerde bu değer 250-400 kg/sqm’dir ve aradaki fark kolonlar ile temeller üzerindeki yükleri azaltır. Temelde kullanılan çelik ve beton miktarları da azalır; bu durum, betonun aşırı kütlesinin aksi hâlde daha derin ve geniş temeller gerektireceği zayıf zeminlerde ek tasarruf sağlar. Yapısal ağırlıktan sağlanan bu fayda açıklık büyüdükçe artar; çünkü çeliğin dayanım-ağırlık oranı, betonun taşımak için kat kat fazla malzemeye ihtiyaç duyduğu aynı yükü daha ince bir kesitin taşımasına olanak verir — bu kılavuzun kapsadığı tüm açıklıklarda çeliğin kilogram başına dayanımı betonarmadan daha yüksektir. Açıklık 15-20 metre olduğunda çelik ve beton çerçevelerin maliyetleri birbirine yaklaşır; 35 metrenin üzerinde beton çerçeve yapısal açıdan ekonomik olmaktan çıkar ve günümüzde geniş açıklıklı fabrikaların çoğunda bu nedenle çelik çerçeve kullanılır. Her iki çerçeve türü için de yangına dayanım sınıfı ve yapı yönetmeliği incelenmelidir; belirli bir kaplama şartnamesinin çelik çerçevede yangına dayanımlı olduğu garanti edilemez ve tasarım aşamasında bu ayrıntının atlanması, inşaatın sağlayacağı zaman tasarrufunu ortadan kaldırabilir.
Zeminin İmalat Sırasına Göre Zonlanması
Kullanılabilir zemin alanını bina dikdörtgenine göre değil, malzemelerin bina içindeki akış sırasına göre zonlayın. Atölye inşaatında sık görülen bir yerleşim hatası, proses akışı tanımlanmadan bina kabuğunun tamamlanmasıdır. Bu, “proses odaklı” değil “bina odaklı” bir yaklaşımdır ve atölye yerleşimi danışmanlarına göre tadilat maliyetinin başlıca nedenidir. Operasyonel gereksinimlerin ilk tasarıma dâhil edilmesi, ölçeklenebilir atölyeleri ilk üç yıl içinde yenilenmesi gerekenlerden ayırır.
Proses odaklı zonlamanın uygulamadaki örneklerinden biri Aubrik’in beş istasyonlu H profil üretim hattıdır: ham sac levha kesme, montaj (puntalama), portal tozaltı ark kaynağı, flanş doğrultma ve kumlama istasyonları düz bir hat üzerinde sıralanır ve darboğaz oluşmaması için her istasyonun çıkış hızı bir sonrakiyle eşleştirilir. Proses akışına göre yapılan bu tür zonlama, yüksek titreşime neden olan operasyonların (kesme, doğrultma) ve hassasiyet ya da son işlem gerektiren operasyonların (kumlama, kaplama) gruplandırılmasını sağlarken aralarındaki mesafeleri azaltır. Yüksek titreşimli istasyonlarla hassas istasyonlar arasındaki bölme duvarları, vinç bölmesindeki kapsama alanını engellemeden çapraz kirlenmeyi azaltır.
“Bu sağlam temel sayesinde güvenli şekilde çalışabilir ve kaliteli ürünler üretme olasılığını artırabilirsiniz. Böylece müşterilerinize zamanında teslimat yapma olasılığınız da artar ve bunu yüksek verimlilikle gerçekleştirirsiniz.”
Jim Floyd, Teknik Uzman, Illinois Manufacturing Excellence Center (NIST MEP National Network), üretim alanında 5S ve iş akışı disiplini hakkında — The Fabricator aracılığıyla
Yerleşimler ilk inşaattan sonra değiştirilebilir mi?
Evet, ancak maliyet tamamen ilk tasarımda ayrılan rezerve bağlıdır. Yedek bölme kapasitesine sahip kolon aksları ileride düşük maliyetle genişlemeye olanak verirken rezervsiz sıkışık bir aks düzeni kolonların taşınmasını, temelin yeniden tasarlanmasını veya çatının değiştirilmesini zorunlu kılar; bunların tümü gerçek maliyet ve gecikme yaratır.
Evet, ancak bunun maliyeti tamamen tasarım aşamasında ne kadar yer ayrıldığına bağlıdır. Gelecekteki bir hattı barındırmak üzere kolon akslarında yeterli alan ayrılmış cıvatalı, çok bölmeli bir yapı; yerleşim değişikliklerine veya düşük bir ek maliyetle başka bir bölme eklenmesine olanak verir, ancak rezerv alanı olmayan rijit bir aks düzeni kolonların taşınması, temellerin yeniden tasarlanması veya çatı yapılarının değiştirilmesiyle ilgili maliyetlere yol açabilir. Mevcut bir fabrikaya sonradan üretim kapasitesi eklemek, kapasitenin ilk inşaata dâhil edilmesine kıyasla genellikle iki ila üç kat ek maliyet doğurur.
Makine Zarfı Yerleşim Kontrolü
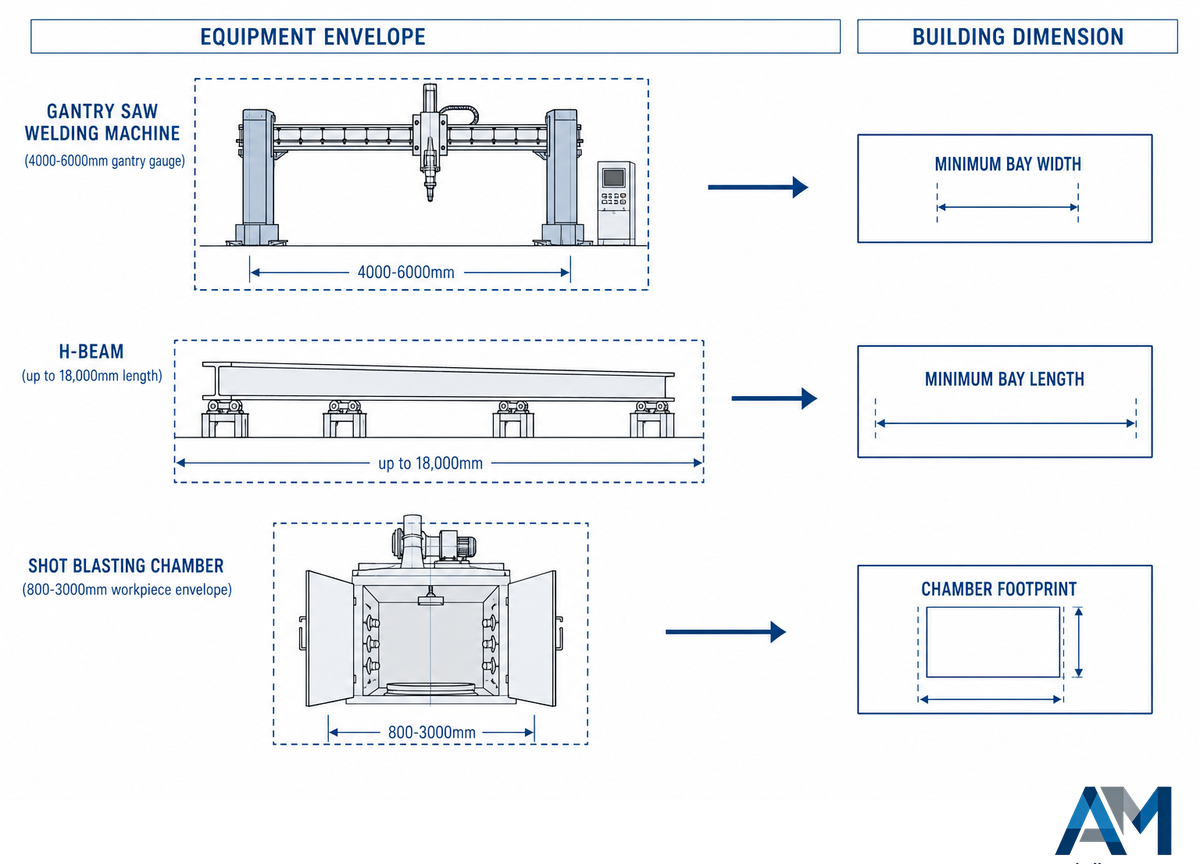
Bölme genişliği, kapı açıklıkları ve vinç yolu yüksekliği, seçilmiş yuvarlak bir bina ölçüsüne göre değil, atölyede kullanılacak en büyük ağır ekipmana göre boyutlandırılmalıdır. Atölye yerleşimi kılavuzlarının çoğunun tamamen atladığı tek adım budur ve bunun nedeni, bu kılavuzların içeride yer alacak ekipmanı da üretmeyen bina yüklenicileri tarafından yazılmasıdır — bu yükleniciler “malzeme taşıma güzergâhlarınızı planlamanızı” memnuniyetle söyler ancak bunu yaparken hangi sayısal değerlere ulaşmanız gerektiğini bilmez. Ayrıca vinci taşıyan kirişler, bir yer tutucu değere göre değil, ekipmanın gerçek ağırlığı ve erişim mesafesi esas alınarak sonlu elemanlar analiziyle kontrol edilmelidir. Küçük bir ekipmana göre boyutlandırılmış yüksek dayanımlı kirişler, daha sonra eklenen daha büyük bir ekipmanı taşımayabilir.
Buna karşılık vinç yolu hizalaması tanımlanmıştır. Patentin kendisi, CMAA Specification 70 ve AISE Technical Report #13’ü hizalama temeli olarak kullanan, vinç yolu sistemlerine yönelik 2024 yılında verilmiş temassız lazer ölçüm teknolojisi olarak tanımlanmakta ve bir vinç yolu ölçümünde doğrulanması gereken tüm boyutları sıralamaktadır; bunlar arasında vinç yolu kirişi flanşının sehim eğrisi, gövde çarpılması ve yatıklığı, rayların hizası, kolonların 3D konumu ve açıklıkları bulunur. Bunlar, ekipman tesise girdikten sonra telafi edilmesi değil, önceden belirlenmesi gereken parametrelerin tam olarak kendisidir.
Ekipman Zarfı → Bina Boyutu
| Ekipman | Yerleşim zarfı | Belirlediği bina kısıtı |
|---|---|---|
| Portal tip SAW kaynak makinesi | 4000–6000 mm portal ray açıklığı | Asgari bölme genişliği + ray temeli uzunluğu |
| Kaynak yapılan H profil | 18,000 mm’ye kadar uzunluk | Asgari bölme uzunluğu + taşıma için kapı boşluğu |
| Kumlama kabini | 800–3000 mm iş parçası zarfı | Kabin yerleşim alanı + çıkış konveyörü hattı |
Kaynak: Aubrik AM-HG portal kaynak makinesi ve AB-SB kumlama makinesi teknik özellikleri.
Bu unsurların yanlış belirlenmesinin maliyeti, vinç bölmesi kolon yerleşimine ilişkin yeni bir Çin faydalı model patentinde oldukça somut biçimde görülmektedir. Patentte, geleneksel çift kafes kolonlu vinç bölmesi konfigürasyonunun optimize edilmiş büyük kafes kolonlu bir tasarıma dönüştürülmesiyle rijit çerçeve başına çelik tüketiminin yaklaşık 75.3 tondan 69.7-73.4 tona, temel betonunun ise 211.72 m³ten 157.13-182.10 m³e düşürüldüğü bildirilmektedir. Bu, yalnızca vinç bölmesi kolonlarının en başta doğru tasarlanmasıyla elde edilen somut bir çelik ve beton tasarrufudur.
Havalandırma, Toz Emişi ve Tesisat İnişleri (çoğu kılavuzun atladığı boşluk)
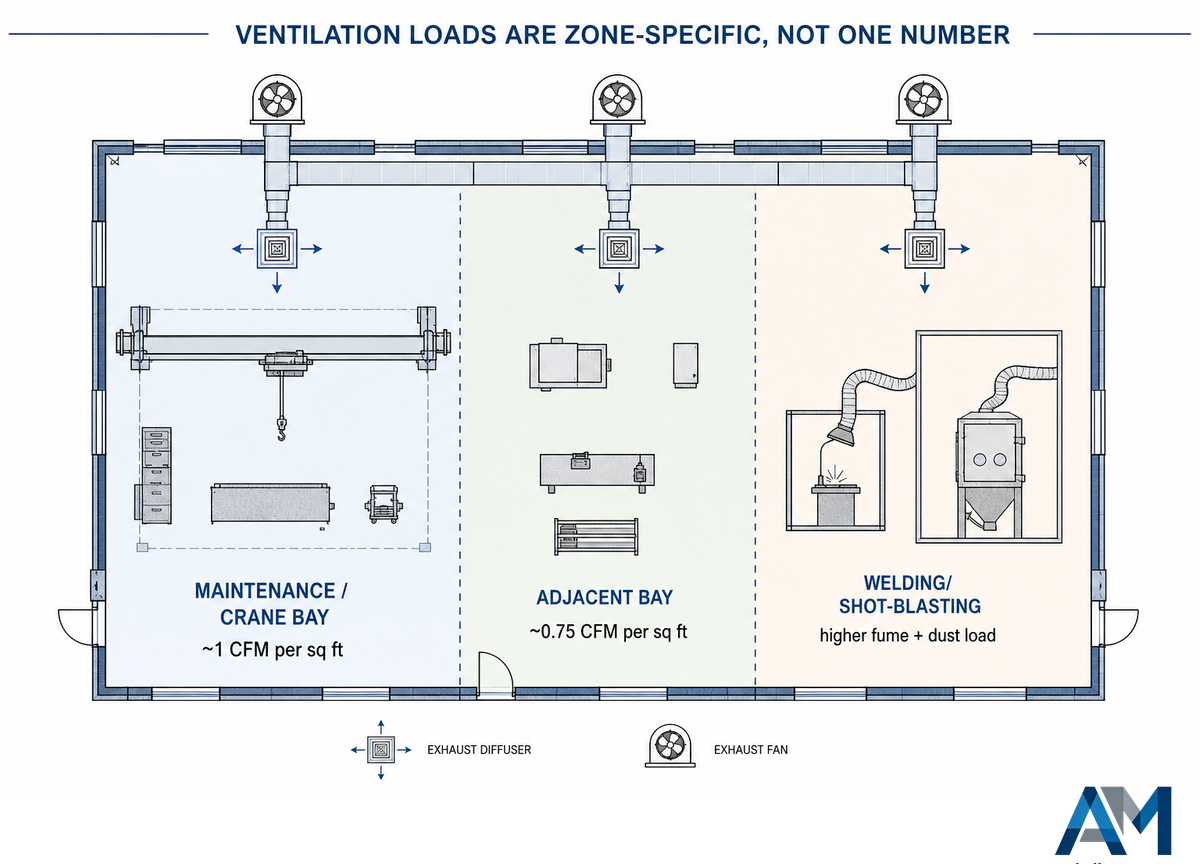
Havalandırma yükü tüm bina için tek bir değer değildir; her zona özgü bir yüktür. Örneğin bir kamu işleri bakım tesisinin gerçek tasarım belgelerinde, bakım ve vinç bölmelerindeki hava tahliye debileri fit kare başına yaklaşık 1 CFM, bitişik bölmelerdeki debi ise fit kare başına yaklaşık 0.75 CFM olarak belirtilmiştir. Farklı operasyonlar nedeniyle yük her bölmeye özgüdür; gerçek havalandırma yükleri genel bir tablodan alınmak yerine her zaman ilgili operasyona göre makine mühendisinin yük hesabıyla belirlenmelidir. Kaynak ve kumlama operasyonlarının bulunduğu bir tesiste vinç bölmesindeki duman ve toz yükü gereksinimleri, diğer alanlarda kullanılan aynı genel havalandırma debisiyle karşılanamaz.
Çelik atölyeler HVAC yoğun sektörlere uygun mudur?
Evet, havalandırma, hava tahliyesi ve tesisat güzergâhlarının sonradan eklenmek yerine tasarım aşamasında yapıya dâhil edilmesi koşuluyla uygundur. Çelik yapı kurulduktan sonra havalandırma ve yalıtımın sonradan eklenmesi, bunların başlangıçta doğru tanımlanmasına kıyasla yaklaşık üç kat maliyetlidir ve çelik atölye projelerinde en sık gözden kaçırılan maliyet kalemidir.
Evet, uygun havalandırmanın (kanallar, egzoz fanları ve tesisat inişleri) sonradan eklenmek yerine ilk çelik yerleşim aşamasında yapıya dâhil edilmesi koşuluyla uygundur. Havalandırma ve yalıtım kurmak için yapıda sonradan yapılan tadilatların, aynı kalemlerin başlangıçta sipariş edilmesine kıyasla yaklaşık 3x maliyetli olması yaygın bir durumdur ve bu, neredeyse tüm çelik atölye projelerinde en sık gözden kaçırılan tek maliyet kalemidir. Bina için doğru ısı yalıtımının seçilmesi uzun vadeli bir enerji maliyeti meselesidir ve “yeterince iyi” bir buhar kesici de nem birikimini hapsederek gecikmeli ve sinsi bir sonuca yol açabilir. Kumlama odalarında, aşındırıcı toz emiş sisteminin bu tozu yakındaki kaynak ve son işlem alanlarından uzak tutabilmesi için 99.5% verimli bir toz toplama devresi gerekir. Skyspar ve akrilik çatı ışıklıkları, akustik çelik bina panelleri gibi düşük maliyetli doğal aydınlatma sağlayabilir — tasarımda belirtilmemişlerse. Atölye bir ofis kanadının veya yerleşim bölgesi sınırının yakınındaysa ses yalıtımına da başlangıçta aynı ölçüde önem verilmelidir — komşular şikâyet edene kadar nadiren belirtilir.
✔ Tesisatları Erken Planlamanın Avantajları
- Daha sonra tamamlanmış üretim zemininde kanal açılması gerekmez
- Havalandırma tek bir genel debiye göre değil, her zona özel boyutlandırılır
- Elektrik panosu yalnızca ilk günkü çekişe değil, gelecekteki yüke göre boyutlandırılır
⚠ Sınırlamalar
- Bazı alıcıların karşı çıkmasına rağmen ekipman listesinin yapısal teknik resimlerden önce kesinleştirilmesini gerektirir
- Her zona özel HVAC, tek bir genel şartnameye göre başlangıçta daha maliyetlidir
Temel ve Korozyon: Çeliğin Malzeme Kalite Sınıfı Seçiminin Kesinleştirdiği Unsurlar
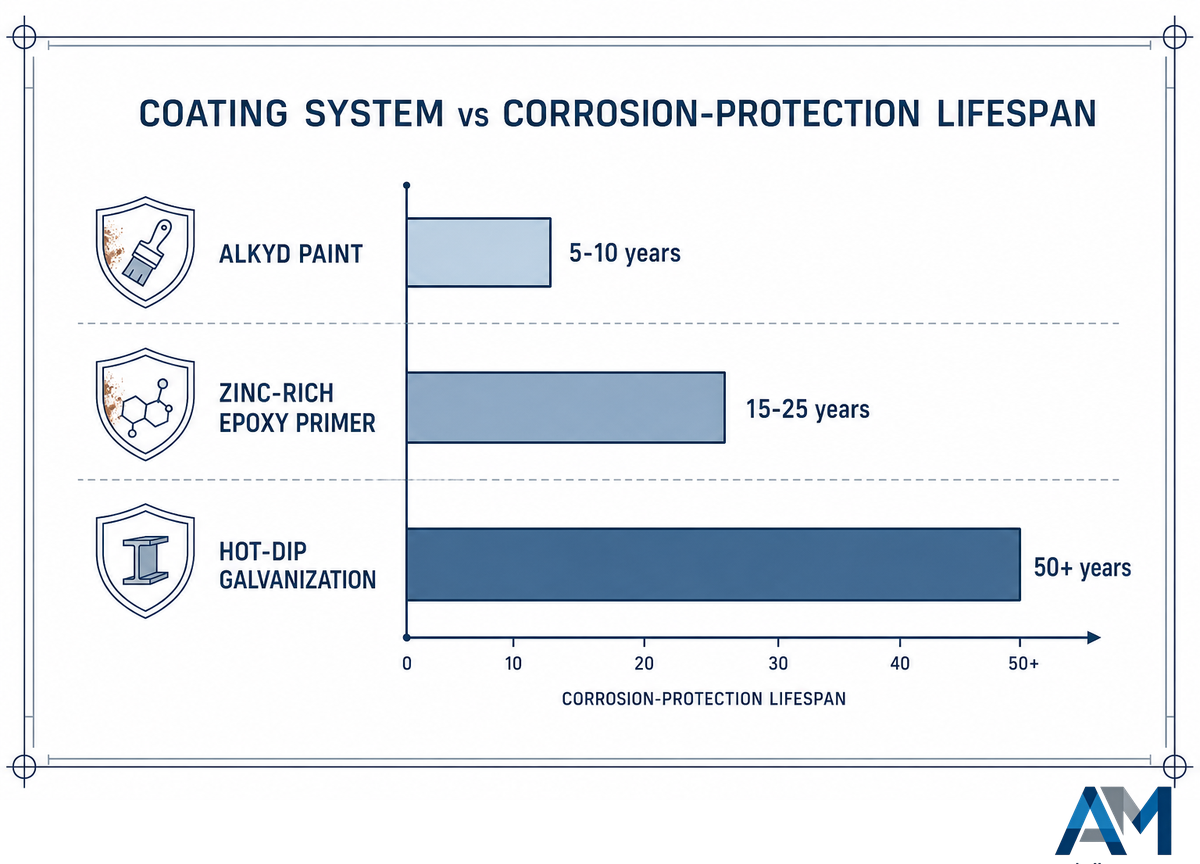
Çeliğin malzeme kalite sınıfı ve kaplama açısından seçimi, 5 ila 50+ yıl arasında değişebilen bir korozyon direnci düzeyini baştan belirler. En ucuz çelik bina teklifi çoğunlukla hizmet ömrü en kısa malzeme seçimine dayanır. Yayımlanmış kaplama ömrü kıyaslamalarına göre ortalama bir alkid boya yaklaşık 5-10 yıl, çinko yönünden zengin epoksi astar yaklaşık 15-25 yıl, sıcak daldırma galvaniz sistemi ise kıyı bölgelerinde ve diğer ağır maruziyet koşullarında 50+ yıl korozyon koruması sağlayabilir. 20 yıllık hizmet ömrü hesaba katıldığında, en ucuz teklif o kadar da ucuz olmayabilir. Maruziyet kategorisine uygun olmayan yapısal çelik malzeme kalite sınıfının seçilmesi, teklif fiyatı ile kullanım ömrü maliyeti arasındaki bu farkın en yaygın tek nedenidir. Aşık aralığı, sandviç panel kaplamadaki mineral yün veya taş yünü ve çatı eğimi; yerel rüzgâr yükleri, şiddetli yağışlar ve kar yükü koşullarına göre seçilir — özellikle rüzgâr ve kar yükleri bölgeden bölgeye büyük ölçüde değişebilir. Orta şiddette rüzgârlara dayanacak bir atölye inşa ederken yoğun kar yükü bulunan bir bölgenin koşullarını göz ardı etmek, en kötü durumda yapının feci biçimde göçmesine yol açabilir. Çelik dayanımının genel bir varsayıma göre değil, yapının karşılaşacağı gerçek koşullara göre seçilmesi uzun vadeli maliyet tasarrufu sağlar. Bazı bölgelerde çalışanların bulunduğu üretim katlarındaki ana çelik elemanlarda yangına dayanıklı kaplama veya şişen yangın boyası kullanılması da zorunludur — kaplama kesinleştirilmeden önce bu gerekliliğin doğrulanması gerekir.
| Bileşen Türü | Malzeme Kalite Sınıfı / Teknik Özellik | Tipik Seviye |
|---|---|---|
| Çelik kolon | Q235B sıcak haddelenmiş H profil | Temel / Standart |
| Çelik kolon | Q355B sıcak haddelenmiş H profil | Ağır Hizmet / Özel |
| Çelik kirişler | I kesitli ana kiriş + köşebent aşık | Tüm seviyeler |
| Çatı makası | Rijit çerçeve | Temel / Standart (30 m’ye kadar) |
| Çatı makası | Kafes makas | Ağır Hizmet / Özel (30-80 m) |
| Çatı | 0.5-0.8 mm boyalı çelik sac + PU yalıtım | Temel / Standart |
| Çatı | Boyalı çelik sac + taş yünü yalıtım | Ağır Hizmet / Özel |
| Duvar kaplaması | 50-75 mm PU sandviç panel | Temel / Standart |
| Duvar kaplaması | 100 mm taş yünü sandviç panel | Ağır Hizmet / Özel |
Kaynak: Aubrik konfigürasyon verileri.
Taşıyıcı çerçeve kurulduktan sonra düzeltilemeyen tek imalat kalemi temel çalışmalarıdır; bu nedenle zemin verileri, seviye kesinleştirildikten sonra değil, önce doğrulanmalıdır. Aynı yaklaşım temel tasarımı için de geçerlidir. “Standart” temel; zemin koşullarına veya yapı içinde kullanılacak vinçlerin ve makinelerin gerçek yüklerine göre uyarlanabilir ve çoğu zaman uyarlanmalıdır. Farklı bir saha için tasarlanan bir binanın, yerel bina yönetmelikleri, imar mevzuatı ve zemin verileri dikkate alınmadan aynen uygulanmaya çalışılması oldukça yaygındır.
Bölme Aks Düzenini Gelecekteki Genişlemeye Hazırlama
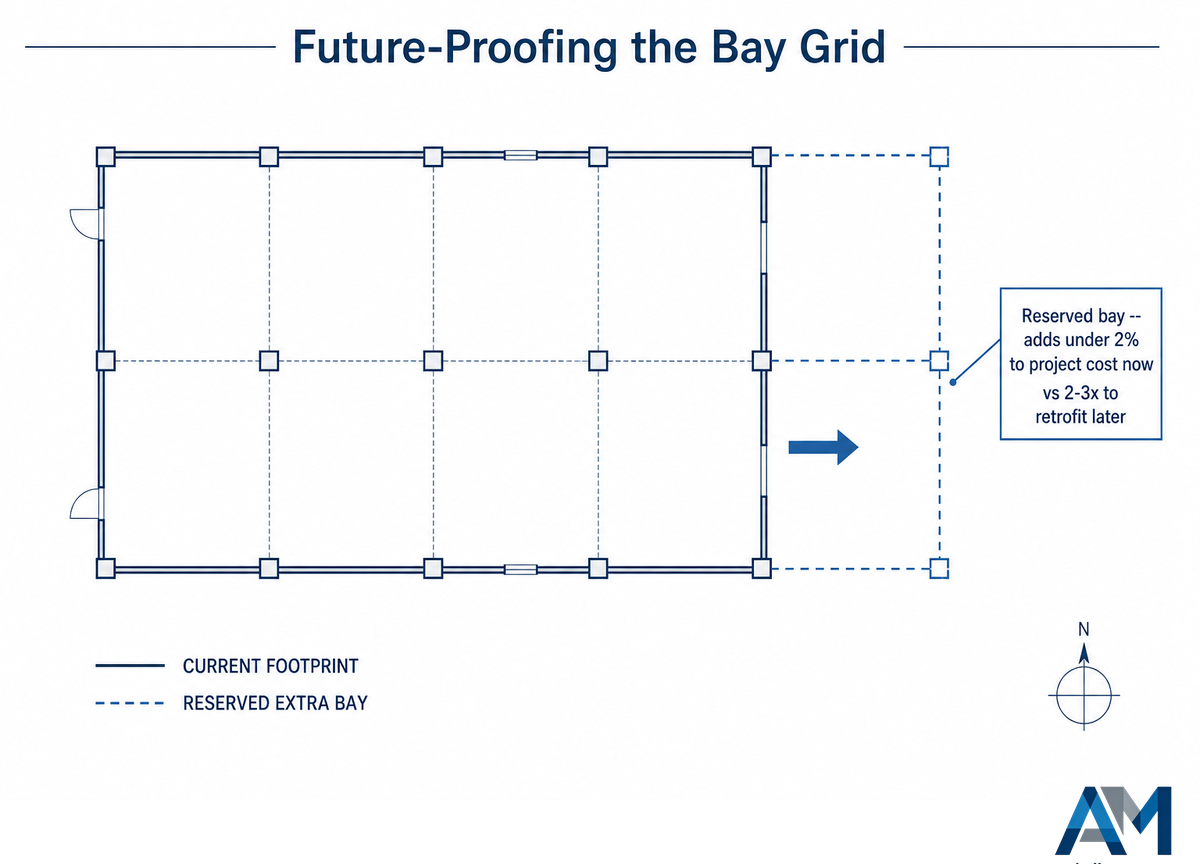
Kolon aksında genişleme kapasitesini şimdiden oluşturmak, bunu daha sonra tadilatla eklemekten 2-3 kat daha ucuzdur; bu kapasite için alan ayrılması ise proje maliyetine 2%’den az ekler — fabrika yerleşim hatalarına ilişkin sektör denetimleri, kötü planlanmış bir kolon aksını sonradan düzeltmenin, gerekli alanı baştan ayırmaya kıyasla 5 ila 10 kat daha pahalı olduğunu göstermektedir. Geniş açıklıklı modüler bir sergi salonunun çelik konstrüksiyonu üzerine hakemli bir araştırma, tasarım kararları düzeyinde aynı ilkeyi ortaya koymuştur: uzun vadeli çelik tüketimini azaltmak için alınan yapısal kararlar, binanın tamamlanmasından yirmi beş yıl sonra da ekonomik ve işlevsel kalmasını sağlamıştır — bu, daha sonra tadilat yapmak yerine bölme aksı kapasitesini şimdiden ayırmanın ardındaki mantıkla aynıdır. Avrupalı bir Tier 1 otomotiv tedarikçisinin üç eski montaj hattını, robotlarla donatılmış tek bir 5000 m² portal çerçeveli atölyede birleştirmesine yardımcı olduk; müşterimizin ayrıca bina içinde gelecekte kurulacak bir batarya alt montaj alanına ihtiyacı vardı ve bu ihtiyaç, başlangıçta tasarlanan geleceğe hazır bölme düzeni sayesinde tek bir çatı malzemesi parçası bile sökülmeden karşılandı. Bu tür tercihler uzun vadeli ve pahalı bir mali taahhüt gibi görünebilir; ancak bu kapasitenin er ya da geç eklenmesi genellikle gerekir — ihtiyacın öncesinde fazladan bir bölme inşa ederek veya yalnızca bunun için pay bırakarak kapasiteyi şimdiden ayırmak, daha sonra yıkım ve yeniden inşa için ödeme yapmaktan daha akıllı ve daha basit bir sermaye kullanımıdır.
Çelik konstrüksiyon atölyemi daha sonra genişletebilir miyim?
Evet — başlangıçtan itibaren öngörülmüş olması koşuluyla modüler bölme aralığı, çatı sökülmeden ve kolon aralıkları ile temel yeniden oluşturulmadan boyuna genişlemeye olanak tanır. Planlananın ötesinde bölmeler eklemek genellikle yeni temeller ve çatının mevcut yapıya bağlanmasını gerektirir; bu da çok daha maliyetli ve aksatıcı olur.
Atölye ile Üretim Hattının Birlikte Projelendirilmemesi Gereken Durumlar
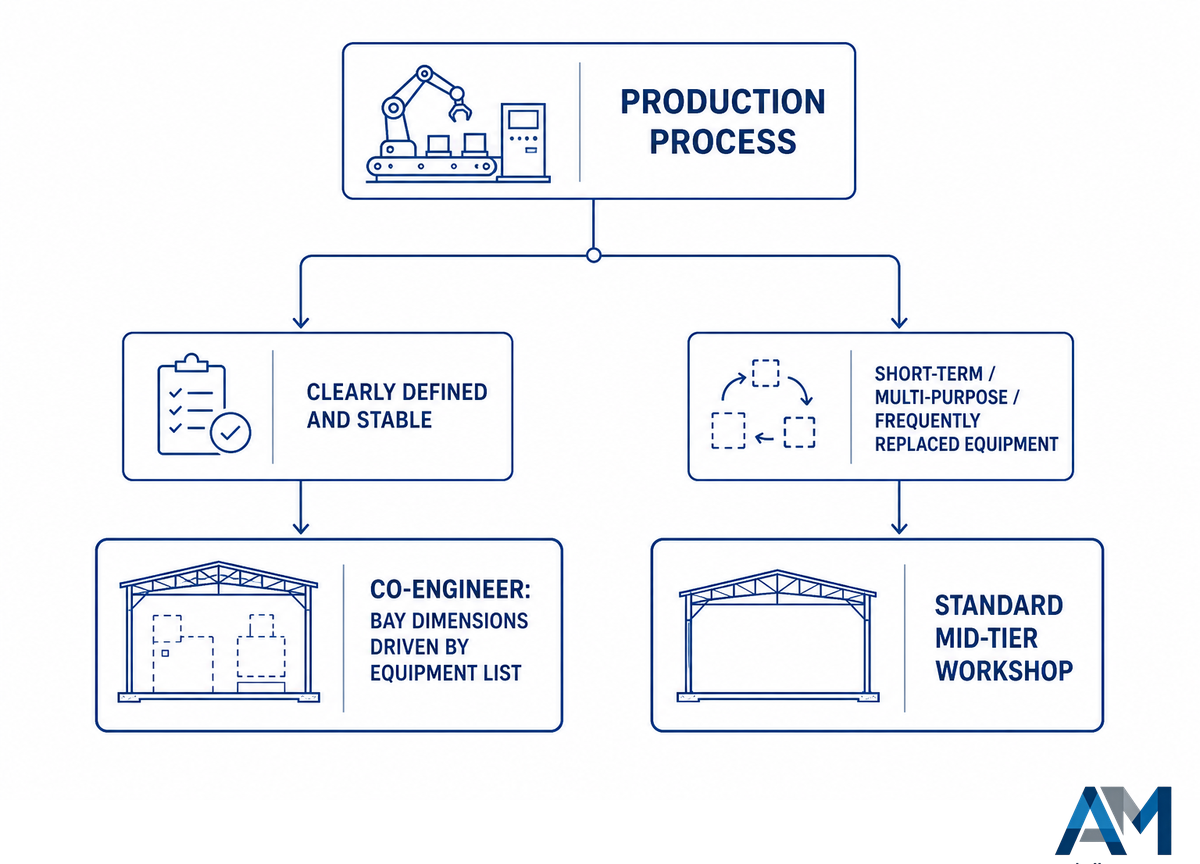
Binanın belirli ekipmanlara göre birlikte projelendirilmesi yalnızca üretim prosesi açıkça tanımlanmış ve istikrarlı olduğunda avantaj sağlar. Kısa süreli kiralamalarda, çok amaçlı tesislerde veya sık değiştirilen ekipmanların kullanıldığı durumlarda standart orta seviye bir atölye, özel ve tamamen birlikte projelendirilmiş bir tasarıma göre daha düşük maliyetlidir ve daha az malzeme israfına yol açar.
Binanın içindeki ekipmanlara göre birlikte projelendirilmesi her durum için doğru yaklaşım değildir. Bu yaklaşım, atölye binası bu makalede açıklanan koşullardaki gibi açıkça belirlenmiş, öngörülebilir ve iyi tanımlanmış bir üretim prosesi için inşa edildiğinde veya genişletildiğinde avantaj sağlar. İş tesadüfi ve tek seferlikse ya da söz konusu yer kısa süreli kiralanmış, çok amaçlı bir tesis ise veya yerleşim kararına tek bir makinenin hâkim olmadığı, çeşitli ve sık değiştirilen ekipmanlar kullanılıyorsa tamamen birlikte projelendirilmiş bir çözüm yerine makul net yüksekliklere sahip orta seviye, genel amaçlı bir çelik konstrüksiyon atölyesi veya metal bina daha uygun olur. Bir miktar montaj ve imalat yapılan çok amaçlı bir atölye için inşa edilen standart prefabrik çelik atölye tasarımı, belirli bir makineye göre oluşturulan özel çelik konstrüksiyon atölyesi tasarımına kıyasla özel kesilmiş parçalardan kaynaklanan malzeme israfını azaltır. Her iki yapı türünde de taşıyıcı çerçeve standart seviyede olsa bile nihai bölme ölçüleri ekipman listesine göre belirlenmelidir. Yerleşim gerçekten prosese özgüyse ekipmanlara göre birlikte projelendirin; değilse standart seviyeyi seçip ilerleyin. Bu genellikle maliyet açısından verimli seçimdir ve seviye seçimini sonradan bir prestij meselesi olarak değil, baştan bir maliyet verimliliği meselesi olarak ele almak projenin bütçe içinde kalmasını sağlar.
Bir Pozisyoner ve Üretim Hattı Üreticisi Atölye Yerleşimi Hakkında Neden Yazıyor
Aubrik; kaynak pozisyonerleri, kaynak rotatörleri, portal kaynak makineleri, komple H profil imalat hatları ve bunları barındıracak çelik konstrüksiyon atölyeleri üretir. Bu belge, bina ile içindeki ekipmanların birbirleriyle koordinasyon kurmayan ayrı tedarikçilerden temin edilmesi durumunda karşılaştığımız arayüz sorunlarını vurgular; örneğin portal raylarının uzunluğunu karşılamayan bölme uzunlukları veya kaynak pozisyonerlerinin erişim zarfına ulaşamayan vinç kancaları. Konum kodları ve zarf tanımları, üretim hatlarımızın uyması gereken gerçek saha kısıtlarını iş sırasında ele alma biçimimiz olduğundan, bu konu bizim için doğrudan önem taşır.
Çelik konstrüksiyon atölyesi inşa etmenin maliyeti nedir?
Taşıyıcı çerçeve ve kaplama maliyeti seviyeye bağlı olarak $45–140/sqm aralığındadır; temel ve saha çalışmaları eklendiğinde tamamen kurulmuş yapının maliyeti yaklaşık $258–463/sqm düzeyine ulaşır. Temel, Standart, Ağır Hizmet ve Özel seviyelerin her biri farklı bir açıklık, saçak yüksekliği ve vinç kapasitesi aralığına karşılık gelir.
Temel seviye (15-24 m açıklık, vinç yok veya hafif vinç) yaklaşık $45-75/m2; hafif vinçli Standart seviye yaklaşık $65-95/m2; köprülü vinç desteği ve taş yünü yalıtımı bulunan Ağır Hizmet seviyesi ise $90-140/m2 maliyetindedir. Zemin koşulları ve yük durumlarındaki farklılıklar nedeniyle temel, elektrik ve vinç ekipmanı maliyetleri ayrı olarak teklif edilir. Proje bütçesini belirlemek için yukarıdaki tablodan seviyeyi seçin ve proje alanının metrekare değeriyle çarpın!
Çelik konstrüksiyon atölyelerinde iç kolon olmadan hangi açıklık uzunluklarına ulaşılabilir?
Kolonsuz çelik konstrüksiyon atölyeleri, iç kolon olmadan düzenli olarak 15–60 m açıklığa ulaşırken mühendislik hesabıyla hazırlanan özel tasarımlar uçak hangarı ölçeğindeki projelerde 80 m’ye kadar çıkabilir. Saçak yüksekliği açıklık ve vinç kapasitesiyle birlikte artar; seviye aralığı boyunca tipik olarak 6–25 m’dir.
Bu raporda standart seviye maliyetleri kapsamında değerlendirilebilecek, Birleşik Krallık’taki tipik bir 4 açıklıklı portal çerçeveli depo projesinde 35 m net açıklık bulunurken cephe kolonları 8 m, iç kolonlar ise 16 m aralıklarla yerleştirilmiştir – bu değerlerin ikisi de standart seviye kapasitemizin sınırları içindedir. Ancak yaklaşık 60 m’yi aşan açıklıklar genellikle standart seviyenin dışına çıkarak teslim sürelerinin önemli ölçüde uzayabildiği özel mühendislik çözümleri kapsamına girer.
5 tonluk bir vinç belgelendirme gerekliliklerini neden değiştirir?
Bir vincin bulunması, atölyeyi yalnızca çeliğin malzeme kalite sınıfı nedeniyle değil, vinç yolunun binanın kullanım ömrü boyunca yükü binlerce kez tekrarlaması nedeniyle statik yük uygulama sınıfından yorulma yüküne maruz kalan bir sınıfa geçirir.
Vinç yolu sistemi birçok endüstriyel bina için kritik bir bileşendir; ancak gerekli uygulama sınıfı, genellikle statik ve yarı statik bina yükleri için kullanılan SC1 yerine yorulma yüküne maruz kalan koşulları kapsayan SC2’ye göre belirlenir. Bu geçişin gerçekleştiği noktayı vinç kapasitesi ve görev çevrimi belirler, ancak değer her standart için sabit değildir – vincin tonajı ve çevrim sınıfı hakkında mühendislik değerlendirmesi almak için imalatçıya danışın.
Çelik konstrüksiyon atölyemi daha sonra genişletebilir miyim?
Evet, kolon aksı başlangıçtan itibaren modüler bölme aralıklarıyla tasarlanmışsa genişletilebilir. Ayrılan kapasite ilk inşaat maliyetine 2%’den az eklerken daha sonra yapılan tadilat 2-3x daha pahalıdır.
Ayrılan kapasite ilk maliyete 2%’den az eklerken daha sonra yapılan tadilat 2-3x daha pahalıdır.
Geleneksel binalarla karşılaştırıldığında inşaat ne kadar sürer?
Prefabrik çelik konstrüksiyon atölyelerinde tasarımdan teslime kadar geçen süre genellikle 3–6 aydır; bu süre, benzer bir endüstriyel projede 9–18 ay süren geleneksel betonarme inşaata göre yaklaşık 40–60% daha kısadır. Zaman tasarrufu, saha temelleri hâlâ dökülürken çelik taşıyıcı çerçevenin fabrikada imal edilmesinden kaynaklanır.
İş programındaki zaman tasarrufunun büyük bölümü, çelik kesitlerin sahadaki temel inşaatıyla eş zamanlı imal edilmesinden kaynaklanır; temeller kürlenirken çelik taşıyıcı çerçeve fabrikamızda üretilir. Böylece döşeme temelinizin onaylanmasının hemen ardından montaja başlanabilir; örneğin Modular Building Institute, 13,000 fit karelik ve 12 derslikli bir tesisin geleneksel yöntemlerle bir yıl veya daha uzun sürede tamamlanması yerine yalnızca 100 günde inşa edildiği bir vaka çalışması bildirmektedir.
Çelik konstrüksiyon atölyeleri yoğun HVAC gereksinimi bulunan sektörlere uygun mudur?
Evet, havalandırma ve toz emiş güzergâhları çelik konstrüksiyon kurulduktan sonra eklenmek yerine bölge bazında yapısal tasarıma dâhil edildiği sürece uygundur. Havalandırmanın sonradan eklenmesi, baştan belirtilmiş olmasına kıyasla yaklaşık 3x daha pahalıdır.
Bir binadaki bölmelerin işlevleri havalandırma yükünü belirler; bakım veya vinç bölmesinde, bitişiğindeki depolama bölmesine göre çok daha fazla hava değişimi gerekir. Profesyonel tesis tasarımlarında, tüm yapı için tek bir genel değer kullanmak yerine farklı bölmeler için farklı havalandırma oranları belirlenir.
Referanslar ve Kaynaklar
- 29 CFR § 1910.179, Köprülü ve Portal Vinçler U.S. OSHA (Cornell Law LII aracılığıyla)
- 29 CFR § 1910.176, Malzemelerin Taşınması ve Konumlandırılması — Genel U.S. OSHA
- Vinç Yolu Kirişlerinin Tasarımına İlişkin Yeni Yorulma Hükümleri AISC Engineering Journal
- Çelik Yapıların Uygulanması, Teknik Not SN32 British Constructional Steelwork Association
- EN 1090 Standardına Göre Test ve Belgelendirme TÜV SÜD
- Çelik Yapı: Maliyet Steel for Life / BCSA
- Modüler Binaların İnşası ve Kurulumu Ne Kadar Sürer Modular Building Institute
- Bayındırlık İşleri Bakım Tesisi, Programlama ve Şematik Tasarım Raporu City of Poulsbo, WA
- Dört Boyutlu Vinç Rayı Ölçüm Sistemleri, US11995841B2 USPTO
- Fabrika Binası Kolon Yerleşim Yapısı, CN223469097U CNIPA
- AWS D1.1:2025 Yapısal Kaynak Kodu, Çelik American National Standards Institute
- Prefabrik Binalar, İnşaat Süresi Kıyaslaması PEB Steel
- Prefabrik Bir Endüstriyel Binaya Yatırım Yapmadan Önce Bilinmesi Gereken 8 Konu HC Steel Structure
- Küçük Bir Kaynak Atölyesini Büyümeye Hazırlama The Fabricator
- Sıfırdan Kurulan Fabrikalardaki Yerleşim Hataları Denetimi iFactory
- Barselona’daki Fira de la Gran Vía’nın 3, 4 ve 6 Numaralı Salonları İçin Modüler Ard Germeli Çelik Konstrüksiyonun Tasarımı ve Yapısal Analizi MDPI Buildings/CivilEng
İlgili Makaleler
- H Profil ve Çelik Konstrüksiyon Üretim Hattı: Proses Akışı, Makine Dizilimi ve Teklif Talebi Kontrolleri burada açıklanana benzer bir atölyede çalışan 5 makineli imalat hattı
- AM-HG Portal Kaynak Makinesi Makine Zarfı Yerleşim Kontrolünün temelindeki ekipman zarfı
- Endüstriyel Kumlama Makineleri havalandırma bölümünün temelindeki toz emiş yükü
- Kaynak Pozisyonerleri bir atölye bölmesinin barındırması gereken ekipmanın boyutlandırılması
Projenizi bir seviyeye atamaya artık hazır mısınız? Aubrik Çelik Konstrüksiyon Atölyelerini İnceleyin →







