
Aubrik Şirketi ile İletişime Geçin

Kısaca. Özel CNC işleme, katı metal veya plastik blokları keserek nihai parçalar üreten, bilgisayar kontrollü bir talaşlı imalat yöntemidir. Rakip yöntemlerin ulaşmakta zorlandığı toleransları sağlar, onlarca malzeme ailesiyle çalışır ve tek bir prototipten seri üretime kadar ölçeklenir; ancak seçilen süreç, malzeme ve toleransın her biri maliyet ile teslim süresini farklı yönde etkiler.
Kısa Teknik Bilgiler: Bir Bakışta Özel CNC İşleme
Temel Süreçler Frezeleme, tornalama, delme, tel erozyon Genel Tolerans (ISO 2768-1, orta sınıf) Daha dar bir tolerans belirtilmediğinde, unsur boyutuna bağlı olarak ±0.1-0.3 mm Hassas Tolerans Aralığı İşlevsel unsurlarda ±0.001-0.002 in (±0.025-0.05 mm) değerine kadar Malzemeler Alüminyum, paslanmaz çelik, alaşımlı çelik, mühendislik plastikleri, belirli özel alaşımlar Tipik Sipariş Aralığı Tek prototipten binlerce birimlik üretim serilerine kadar
Özel CNC işleme, programlanan her geçişte katı stoktan malzeme kaldırarak bir CAD dosyasını metal veya plastik bir parçaya dönüştürür. Daha önce CNC işlenmiş parça tedarik edilmediyse hangi süreç, hangi malzeme, ne kadar dar tolerans, tek parça mı yoksa on bin parça mı gibi bu tek cümlede toplanan kararların çokluğu, bu rehberin tam olarak neden hazırlandığını açıklar.
Bazı alıcılar CAD dosyasını yükleyip dakikalar içinde çevrim içi fiyat teklifi alabilecekleri bir çevrim içi CNC işleme hizmeti isterken bazıları telefonla bir mühendise ulaşabilecekleri yerel bir CNC hizmetini tercih eder. Her iki seçenek de gerçek hassas CNC kalitesine sahip üstün nitelikli özel CNC parçalar sağlayabilir; ancak bu rehber, seçilen özel CNC işleme hizmeti modelinden bağımsız olarak önemli olan sorulara odaklanır: hassas işlemenin temelleri, malzeme ödünleşimleri ve fiyat teklifinin nasıl okunacağı.
- Genel toleranslar açısından yalnızca ISO 2768-1 (doğrusal ve açısal ölçüler) yürürlüktedir; geometrik toleranslara ilişkin ISO 2768-2 yürürlükten kaldırılmış ve yerine ISO 22081:2021 getirilmiştir.
- Çoğu atölye hâlâ güncel 2018 (R2024) sürümüne değil, ASME Y14.5-2009 ve hatta 1994 sürümüne göre tasarım yapmaktadır; teknik resim onaylanmadan önce bunun doğrulanması gerekir.
- Tolerans gereksinimleri daraldığında 3D baskı, prototipler için otomatik olarak daha ucuz değildir.
- Tıbbi cihaz işleme, 2 Şubat 2026 tarihinde yürürlüğe giren FDA QMSR kapsamına artık dâhildir.
Özel CNC İşleme Nedir?
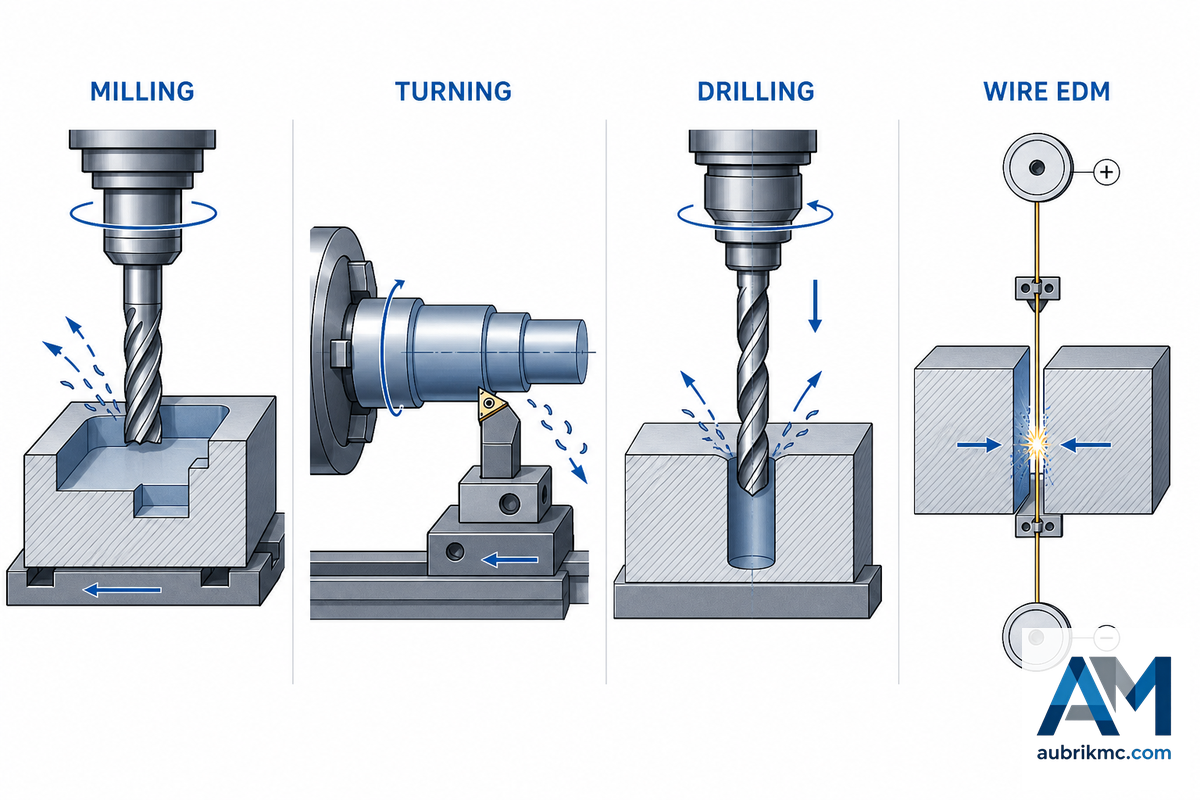
Özel CNC işleme, standart bir parçayı raftan almak yerine bilgisayar kontrollü bir takım tezgâhında alıcının kesin teknik özelliklerine göre parça kesme sürecidir. “Özel” ifadesi, bu yöntemi seri üretilen standart parçalardan ayırır: her ölçü, tolerans ve malzeme bir katalogla değil, alıcının kendi CAD dosyasıyla belirlenir.
CNC İşleme Nasıl Çalışır?
CNC frezeleme; 3 eksenli işleme merkezleriyle katı plastik ve metal blokları nihai parçalara dönüştüren, parça şekli tasarımla eşleşene kadar CAD modelinden oluşturulan takım yolu boyunca malzeme kaldırılan bir talaşlı imalat sürecidir. Canlı takımlı CNC tornalama ise ters geometriyi işler: iş parçası sabit bir takıma karşı döndürülerek metal çubuk stoktan silindirik unsurlara sahip parçalar işlenir ve kare bir bloğa hiç ihtiyaç duyulmadan silindirik parçalar üretilir.
Tel erozyon, elektriği ileten malzemeler için üçüncü bir yöntem sunar ve malzemeyi mekanik olarak kesmek yerine elektrik yüklü bir telle aşındırır.
| Süreç | İşlevi |
|---|---|
| Frezeleme | Döner takım, sabit veya indekslenen bir iş parçasını keser — düz yüzeyler, cepler, dairesel olmayan unsurlar |
| Tornalama | İş parçası sabit bir takıma karşı döner — yuvarlak, dönel simetrili parçalar |
| Delme | Döner takım, tek bir eksen boyunca delik açar |
| Tel erozyon | Elektrik yüklü tel, elektriği ileten malzemeyi aşındırır — parçaya kesme kuvveti uygulanmaz |
Bu bir talaşlı imalat yöntemidir: şekil, malzeme eklenerek (3D baskı) veya bir kalıba enjekte edilerek (enjeksiyon kalıplama) değil, malzeme kaldırılarak elde edilir. Eklemeli ve talaşlı imalat entegrasyonuna ilişkin hakemli bir incelemeye göre talaşlı imalat süreçleri, geometrik toleransların korunması ve yüzeylerin bitirilmesi için referans yöntem olmayı sürdürmektedir; bu nedenle hibrit imalat düzenlerinde parçalar, eklemeli şekillendirmeden sonra bile hâlâ bir CNC aşamasından geçirilir.
📐 Mühendislik Notu 3 eksenli bir frezede beş bağlama gerektiren parçalar, 5 eksenli bir makinede çoğu zaman yalnızca iki veya üç bağlama gerektirir; çünkü ek eksenler, parça yeniden fikstüre bağlanmadan takımın birden fazla yüzeye erişmesini sağlar. Daha az bağlama, tüm teknik resmin dayandığı referans noktasını kaybetme olasılığının azalması anlamına gelir.
Meslek yüksekokullarındaki talaşlı imalat programları, örneğin Gateway Technical College’ın CNC Üretim Teknisyenliği müfredatı, bunu ilk ders olarak öğretir: teknik resimdeki tolerans ve sembolleri okumak ve yorumlamak, makineyi kullanmaktan ayrı düşünülemez. Parçanın modele görsel olarak benzemesi teknik resmi karşılamaz; parça ölçüldüğünde teknik resimde belirtilen tolerans bölgesi içinde kalıyorsa teknik resim karşılanmış olur.
CNC Tornalama ile CNC Frezeleme Karşılaştırması
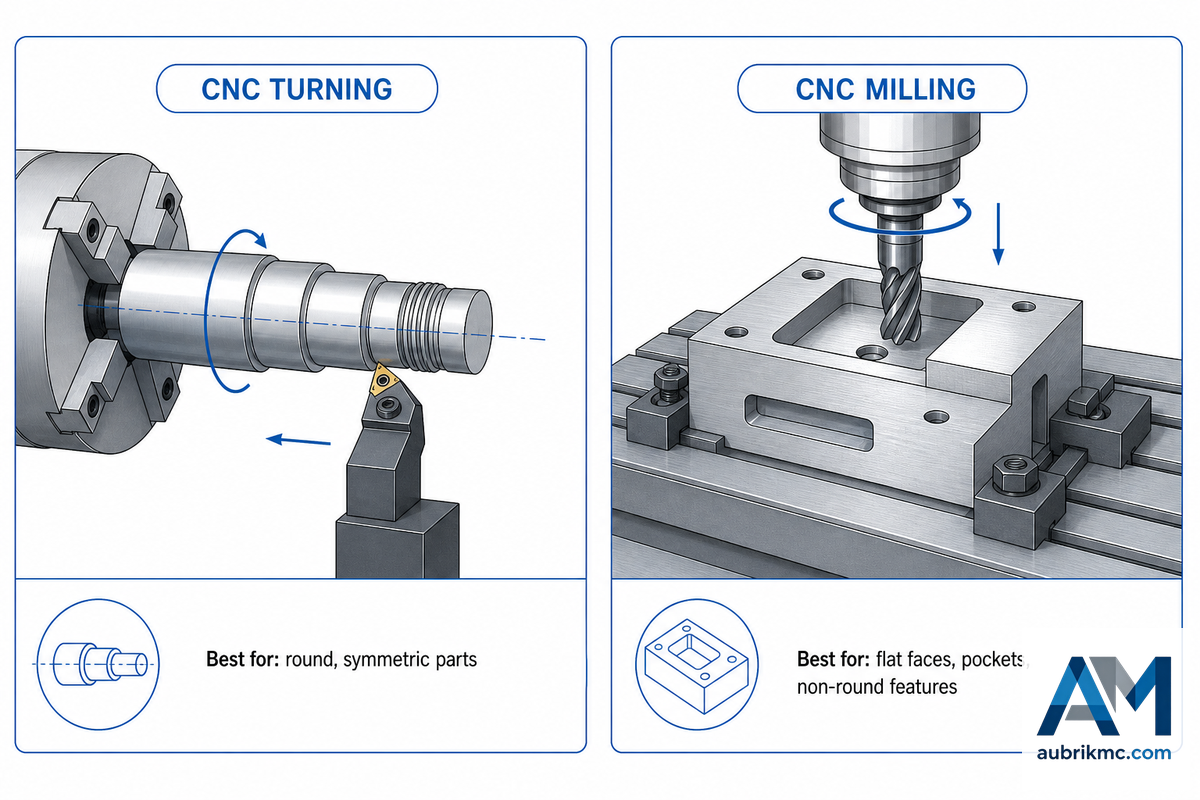
Tornalama ve frezeleme farklı geometri sorunlarını çözer; parça şekli için yanlış yöntemin seçilmesi gereğinden fazla ödeme yapmanın en hızlı yoludur. Tornalamada dönen iş parçası sabit bir kesici takıma karşı tutulur; bu nedenle yöntem yuvarlak ve simetrik parçalar için doğal seçimdir. Frezelemede döner takım, sabit (veya indekslenen) iş parçası üzerinde hareket eder; bu nedenle yöntem düz yüzeylere, ceplere ve dairesel olmayan unsurlara uygundur.
Birçok atölye artık tüm CNC işleme süreçlerini tek çatı altında sunmakta, CNC frezeleme ve tornalama kabiliyetlerini aynı platformda birleştirerek tek bir fiyat teklifiyle her iki geometri için de hızlı CNC teslimatı sağlayabilmektedir.
| Etken | CNC Tornalama | CNC Frezeleme |
|---|---|---|
| En uygun geometri | Miller, burçlar, bağlantı parçaları, dişli yuvarlak parçalar | Gövde ve muhafazalar, braketler, cepler, dairesel olmayan profiller |
| Takım ve parça hareketi | Parça döner, takım sabittir | Takım döner, parça sabittir veya indekslenir |
| Tipik eksen sayısı | 2 eksenli veya birleşik unsurlar için canlı takımlı çok eksenli | Parçanın karmaşıklığına bağlı olarak 3, 4 veya 5 eksenli |
| İki yöntemin de gerektiği durumlar | Yuvarlak bir mil unsuruna VE düz bir montaj yüzeyine sahip parça, genellikle bir torna-freze merkezinde tek bağlamayla önce tornalama, ardından frezeleme işleminden geçer | |
Son patent faaliyetleri, bunun durağan bir alan olmadığını göstermektedir. 2025 tarihli bir patent başvurusu (CN120686722A), özellikle büyük boyutlu parçalarda daha dar yüzey hassasiyetlerini korumayı amaçlayan portal tip CNC frezeleme için çok eksenli bir telafi yöntemini tanımlarken ayrı bir başvuru (US20210364482A1), kesim tamamlanmadan önce yüzey pürüzlülüğünü ve takım aşınmasını tahmin etmek üzere çok görevli makine öğrenmesini uygulamaktadır; bunların ikisi de tornalama ve frezeleme hassasiyetinin onlarca yıl önce çözülmüş değil, hâlâ etkin biçimde ele alınan mühendislik sorunları olduğunu gösterir.
💡 Temel Çıkarım
Parça bir uçtan diğerine yuvarlak ve simetrikse önce tornalama hakkında bilgi alın. Düz yüzeyleri, cepleri veya eksen dışı delikleri varsa bu bir frezeleme parçasıdır — gerçek parçaların çoğunda her iki yönteme de bir miktar ihtiyaç duyulur.
Özel CNC İşleme ile 3D Baskı ve Enjeksiyon Kalıplama Karşılaştırması
3D Baskı Ne Zaman CNC İşlemeden Daha Ucuzdur?
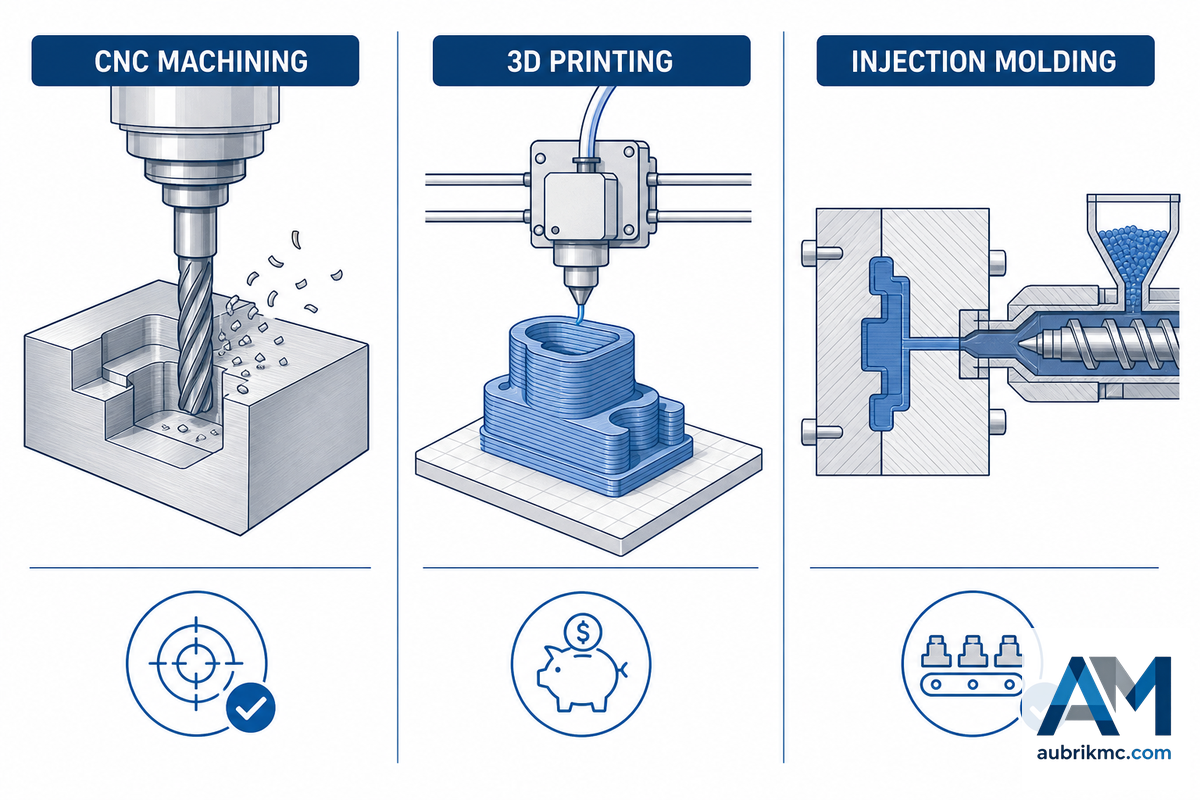
Tolerans gereksinimleri gevşek işlevsel geçmelerin ötesine geçtiğinde 3D baskı, otomatik olarak daha ucuz prototip seçeneği değildir. Eklemeli imalat ekonomisine ilişkin bir NIST özel yayını, eklemeli imalat süreçlerinin küçük partilerde uygun maliyetli olabileceğini; ancak son işlemler, malzeme özellikleri ve yeniden işleme hesaba katıldığında toplam maliyetin birçok durumda geleneksel talaşlı imalat yöntemlerini aştığını ortaya koymuştur. Başabaş noktası yalnızca hacme değil, geometriye ve toleransa bağlıdır; bu nedenle “prototip, basıverin” yaklaşımına yönelmeden önce bu yaygın varsayım sorgulanmalıdır.
| Etken | CNC İşleme | 3D Baskı | Enjeksiyon Kalıplama |
|---|---|---|---|
| Takım yatırımı | Yok | Yok | Çoğu zaman binlerce dolar tutan kalıp maliyeti |
| Elde edilebilir tolerans | ±0.001-0.002 in değerine kadar | Genellikle ±0.005 in veya daha geniş | ±0.003-0.005 in, çekmeye bağlı |
| Malzeme özellikleri | Kaynak alaşımın veya reçinenin tüm özellikleri | Katmana bağlı, çoğu zaman anizotropik | Tüm özellikler, ancak kalıplanabilir reçinelerle sınırlı |
| Ekonomik üretim hacmi | 1 parçadan binlerce parçaya kadar | 1 parçadan birkaç yüz parçaya kadar | Binlerce+ (takım yatırımının amortismanı) |
Hacim ile toleransı birbirinden ayırdığınızda karar kuralı netleşir. Sıkı boyutsal hassasiyet veya tam dayanımlı metal gerekiyorsa miktardan bağımsız olarak parçayı talaşlı imalatla üretin; yalnızca tek seferlik biçim kontrolü gerekiyorsa ve tolerans gerçekten önemli değilse parçayı yazdırın. Kalıp üretimine uygun bir geometriyle binlerce parçalık üretime geçmek, kalıp yatırımının kendini amorti etmesinin ardından enjeksiyon kalıplamanın parça başı maliyetinin sonunda talaşlı imalat maliyetinin altına düştüğü tek durumdur.
İşlenmiş Parçalar İçin Malzeme Seçimi
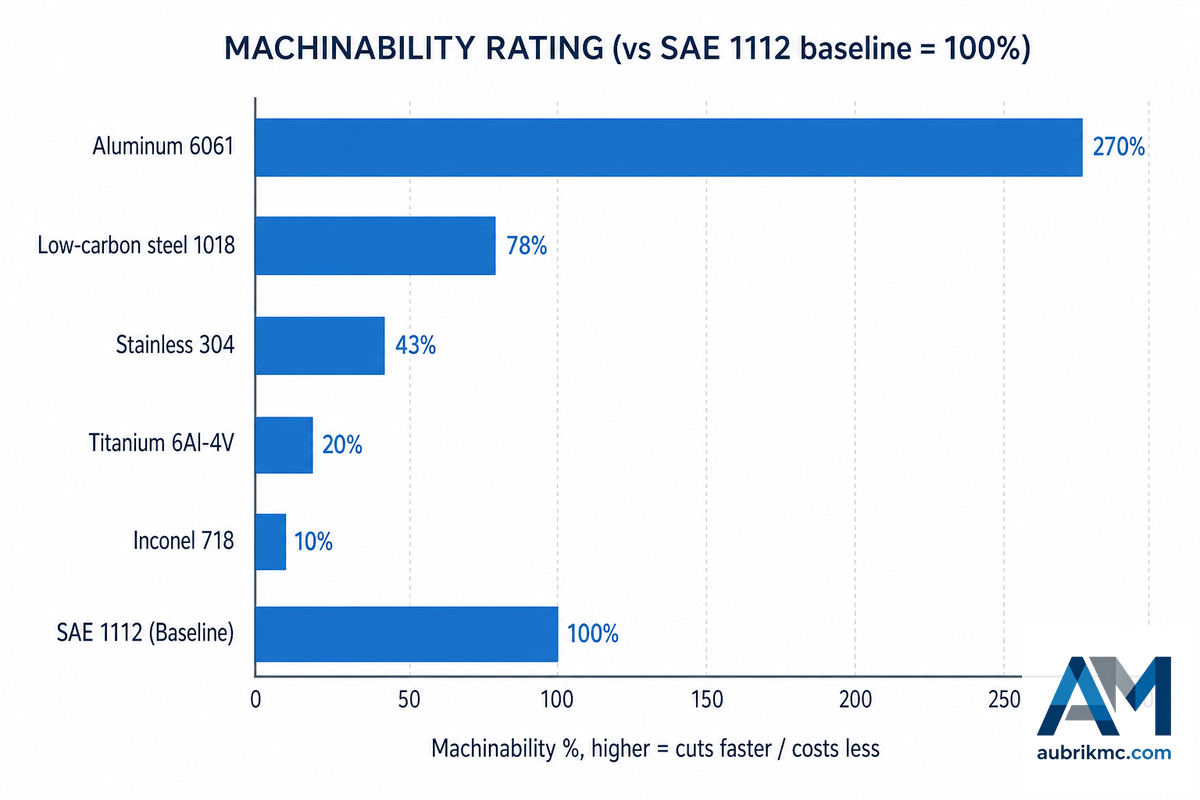
İşlenebilirlik yalnızca dayanımı değil, parçanın makinede ne kadar kalacağını da belirlediği için malzeme seçimi maliyeti çoğu alıcının beklediğinden daha fazla etkiler. Yaygın olarak kullanılan bir endüstri referans yöntemi, üniversitelerin imalat mühendisliği derslerinde de öğretildiği üzere, her malzemeyi 100% işlenebilirlik puanına sabitlenen otomat çeliği SAE 1112 (B1112) ile karşılaştırır; SAE 1112’den daha hızlı kesilen malzemeler 100% üzerinde, daha yavaş kesilenler ise altında puan alır. Bu, onaylı bir fiziksel sabit değil göreli bir endekstir; dolayısıyla aşağıdaki rakamlar mutlak değil, karşılaştırmalı olarak değerlendirilmelidir.
Aşağıdaki tablo katı blok işlemeyi kapsar, ancak her iş katı bir blokla başlamaz: sac metal imalatında ince parçalar frezeleme yerine kesme ve bükmeyle işlenirken yüksek sıcaklığa dayanıklı elektrik yalıtkanlarında kullanılan fenolik malzemelerin işlenmesi dâhil plastik işleme, metal parçalardan farklı ilerleme ve hız kurallarına tabidir. Her iki malzeme ailesindeki basit parçalar çoğu zaman kapsamlı bir işlenebilirlik incelemesi yapılmadan üretilebilir; ancak metal ve plastik parçalardaki karmaşık geometriler için bu inceleme atlanamaz.
| Malzeme | Sınıf | İşlenebilirlik Derecesi |
|---|---|---|
| Alüminyum 6061 | Demir dışı | 270% |
| Alüminyum 7075 | Demir dışı | 170% |
| Düşük karbonlu çelik 1018 | Karbon çeliği | 78% |
| Alaşımlı çelik 4140 | Alaşımlı çelik | 61% |
| Paslanmaz çelik 304 | Östenitik paslanmaz çelik | 43% |
| Paslanmaz çelik 17-4 PH | Çökelme sertleşmeli paslanmaz çelik | 43% |
| Paslanmaz çelik 316 | Östenitik paslanmaz çelik | 40% |
| Titanyum Malzeme Kalite Sınıfı 2 | Ticari saflıkta titanyum | 40% |
| Titanyum 6Al-4V (Malzeme Kalite Sınıfı 5) | Titanyum alaşımı | 20% |
| Inconel 718 | Nikel süper alaşımı | 10% |
Mühendislik plastikleri, çeliğe göre belirlenen bu ölçeğe hiç uymaz ve bunun bilinmesi önemlidir: POM (Delrin), PTFE ve ABS genellikle yukarıdaki tablodaki tüm metallerden daha hızlı ve daha düşük sıcaklıkta kesilirken PEEK daha yavaş işlenir ve kesici uçta erimeyi önlemek için daha keskin takımlar gerektirir.
✔ Malzemeyi işlenebilirlikle eşleştirmenin avantajları
- Alüminyum 6061/7075 hızlı ve düşük maliyetle işlenir; uygulama daha fazlasını gerektirmedikçe varsayılan seçimdir
- Paslanmaz çelik ve titanyum, alüminyumun dayanamadığı korozif veya yüksek sıcaklıklı ortamlara dayanır
- Mühendislik plastikleri (POM, PEEK, PTFE) hızlı işlenir ve doğru uygulamada korozyon sorununu tamamen ortadan kaldırır
⚠ Planlamada dikkate alınması gereken sınırlamalar
- Titanyum 6Al-4V ve Inconel 718, alüminyum 6061’den belirgin biçimde daha yavaş işlenir; yukarıdaki işlenebilirlik derecesi ölçeğinde fark 13-27x olduğundan teslim süresi ve takım maliyeti buna göre bütçelendirilmelidir
- Titanyum, kesme ısısının yaklaşık 80% kadarını talaşa dağıtmak yerine takım ucunda yoğunlaştırarak takım aşınmasını hızlandırır
- Kritik olmayan bir unsurda özel alaşıma geçmek, işlevsel bir gerekçe olmadan maliyeti artırmanın yaygın bir yoludur
Kesme hızlarındaki farklılıklar da aynı örüntüyü izler. Talaşlı imalat atölyelerinin teknik kaynaklarında titanyum için yüzey hızları genellikle dakikada yaklaşık 30-60 yüzey ayağı, paslanmaz çelik içinse yaklaşık 70-100 olarak verilir; bu değerler atölyeye, takıma ve soğutma sıvısı stratejisine göre değiştiğinden gerçek bir fiyat teklifi olmadan tedarikçiye şart koşulabilecek bir teknik özellik değil, genel yön gösteren değerler olarak değerlendirilmelidir.
Toleranslar ve Hassasiyet: Ne Kadar Dar Fazla Dardır?
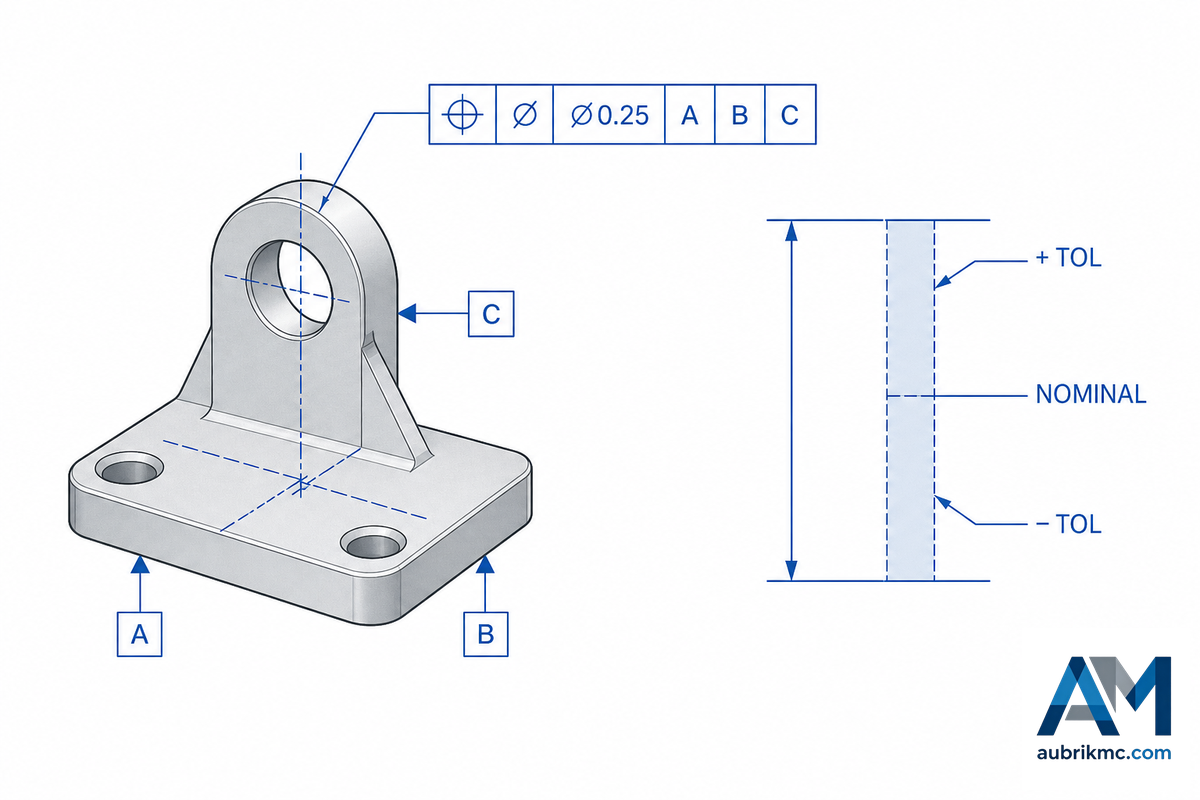
Bir toleransı korumanın maliyeti parçanın işlevinin gerektirdiğinden fazla olduğu anda o tolerans gereğinden dar olur. Genel tolerans belirtimleri (ISO 2768-1, orta sınıf) düşük maliyetlidir; ±0.001-0.002 in değerine kadar inen hassas tolerans belirtimleri ise bağlama, muayene ve hurda oranı bakımından maliyeti önemli ölçüde artırır, dolayısıyla doğru yaklaşım “mümkün olduğunca dar” değil, “montajın izin verdiği kadar geniş” toleranstır.
CNC İşleme Gerçekte Hangi Toleransı Koruyabilir?
Genel amaçlı CNC işleme, doğrusal ve açısal ölçüler için ISO 2768-1’de tanımlanan tolerans sınıflarını güvenilir biçimde korur; daha hassas çalışmalarda işlevsel unsurlarda ±0.001-0.002 in (±0.025-0.05 mm) değerine ulaşılabilir. Ancak yalnızca ISO 2768 Bölüm 1 yürürlüktedir: ISO’nun kendi standart kataloğu, geometrik toleransları kapsayan ISO 2768-2’yi yürürlükten kaldırılmış ve yerine ISO 22081:2021 getirilmiş olarak listelemektedir; dolayısıyla biçim veya konum toleransı belirtimlerinde “ISO 2768” ifadesini kullanan bir teknik resim, yürürlükten kaldırılmış bir belgeye atıfta bulunmaktadır.
| Unsur Sınıfı | Standart Tolerans | Hassas Tolerans |
|---|---|---|
| Metaller (alüminyum, çelik, pirinç) | ±0.005 inç (±0.127 mm) | ±0.001-0.002 inç (±0.025-0.05 mm) |
| Plastikler (ABS, POM, PC) | ±0.010 inç (±0.254 mm) | ±0.003-0.005 inç (±0.075-0.127 mm) |
| Küçük unsurlar (≤1 in) | ±0.003 inç (±0.075 mm) | ±0.0005 inç (±0.0127 mm) |
“Teknik resimdeki en pahalı tolerans genellikle parçanın gerçek işleviyle karşılaştırılarak kimsenin yeniden kontrol etmediği toleranstır. Dar bir tolerans belirtimine fiyat vermeden önce alıcılara tek bir soru soruyoruz: bu unsur 0.002 inç daha geniş toleranslı olursa fiziksel olarak ne olur? Vakaların yarısında dürüst yanıt hiçbir şeydir ve bu, taviz değil gerçek bir maliyet görüşmesidir.”
ASME Y14.5-2018 (ASME Y14.5-2018 (R2024) olarak yeniden onaylanmıştır), güncel ABD ölçülendirme ve toleranslandırma standardıdır; ancak bir GD&T eğitim sağlayıcısının müşteri tabanı üzerinde yaptığı kendi incelemesi, resmî bir ASME araştırması olmamakla birlikte genel eğilimi gösteren yararlı bir veri olarak, şirketlerin yaklaşık yarısının hâlâ 2009 sürümüne, dörtte birinden fazlasının ise 1994 sürümüne göre tasarım yaptığını ve yalnızca küçük bir bölümünün 2018 sürümünü kullandığını ortaya koymuştur. Aynı standardın farklı sürümlerini kullanan iki atölye bir unsur kontrol çerçevesini farklı yorumlayabileceğinden bu fark gerçek bir iletişim riski oluşturur. Parça muayeneden kaldıktan sonra değil, teknik resmi onaylamadan önce hangi sürüme göre hazırlandığını sorun.
Prototipten Üretime
Tek bir prototipten üretim siparişine geçmek yalnızca miktarı değil, hangi maliyet etkenlerinin önemli olduğunu da değiştirir. Prototip üretiminde bağlama ve programlama maliyeti tek bir parça tarafından karşılanırken aynı sabit maliyet üretim serisinde yüzlerce veya binlerce parçaya yayılır; bu nedenle parça başına makine süresi neredeyse hiç değişmese bile hacim arttıkça birim fiyat keskin biçimde düşer. Prototiplerden küçük üretim serilerine ölçeklenme hakkındaki bir makinistler topluluğu tartışması da atölye açısından aynı noktayı vurgular: tek seferlik bir parçada hiç ortaya çıkmayan fikstür aşınması, takım ömründeki sapma ve yüzey kalitesi tutarlılığı gibi sorunlar, miktar on veya yüz katına çıktığında görülmeye başlar.
Hızlı prototipleme ve üretimin iki ayrı fiyat teklifine sahip iki farklı işleme projesi olması gerekmez: birçok atölye, tasarım kesinleştikten sonra yalnızca fikstür ve parti büyüklüğünü ayarlayarak prototipleri ve üretim parçalarını aynı bağlamayla işleyebilir. Herhangi bir CNC işleme süreci görüşmesinin başında, atölyenin prototipleme ile üretimi kesintisiz tek bir iş olarak mı yoksa tamamen yeniden başlatılan işler olarak mı ele aldığını sorun; çünkü yanıt hem CNC işleme maliyetini hem de teslim süresini değiştirir.
- Prototipte, amaçlanan üretim parçasıyla aynı malzeme ve sürecin kullanıldığını doğrulayın; zaman kazanmak için farklı bir alaşımdan kesilen prototip, yalnızca yüksek hacimde ortaya çıkan bir işlenebilirlik sorununu gizleyebilir.
- Tedarikçinin üretim için asgari sipariş miktarı şartı olup olmadığını veya işin tamamı yeniden fiyatlandırılmadan aynı bağlamayla 1 parçadan 1,000+ parçaya ölçeklenip ölçeklenemeyeceğini sorun.
- Üretim fiyat teklifi aşamasında toleransları yeniden kontrol edin; tek bir geçme kontrolü prototipi için yeterli olan toleransın, parçaların tüm parti boyunca birbirinin yerine kullanılabilmesi gerektiğinde daraltılması gerekebilir.
Lansman tarihi belirlenmeden önce, belirli miktar ve karmaşıklığın gerçekçi bir teslimat aralığına nasıl karşılık geldiğini genel olarak doğrulamak için teslim süresi ve MOQ tahmin aracını kullanın.
Özel CNC İşlemeye Dayanan Sektörler
Havacılık, tıbbi cihaz, otomotiv ve endüstriyel ekipman imalatçıları özel CNC işlemenin en yoğun kullanıcılarıdır ve her biri temel sürece farklı bir uygunluk katmanı ekler.
| Sektör | Tipik Uygunluk Katmanı |
|---|---|
| Havacılık | İzlenebilirlik ve belgelendirme gereksinimleri üzerine kurulu temel ISO 9001’e ek AS9100 sertifikası |
| Tıbbi cihazlar | ISO 13485:2016’yı 21 CFR Bölüm 820 kapsamına dâhil eden FDA QMSR (2 Şubat 2026 tarihinde yürürlüğe girer) — kapsam, nihai cihaz/aksesuar statüsüne bağlıdır |
| Otomotiv | Genel endüstriyel çalışmalara göre daha sıkı kayıt tutma gereklilikleri, ancak nihai cihazlara yönelik mevzuat kapsamı dışında |
| Robotik / endüstriyel otomasyon | Genel endüstriyel tolerans ve muayene uygulamaları — karşılanmayan bir tolerans montajı hizasız bırakır, mevzuata tabi bir partinin hurdaya ayrılmasına yol açmaz |
Uygunluk katmanı yalnızca gerekliliklerin ne kadar katı olduğunu değil, “kalite belgelerinin” uygulamada ne anlama geldiğini de değiştirir. Havacılık sektöründeki bir alıcı AS9100 ile bağlantılı izlenebilirlik kayıtlarına ihtiyaç duyarken tıbbi cihaz alıcısı, QMSR’nin geçerli olduğunu varsaymadan önce bunun kendi parça sınıflandırmasına uygulanıp uygulanmadığını doğrulamalıdır.
Özel CNC İşleme Ortağı Nasıl Değerlendirilir?
Pazar yeri platformu, yerel fason atölye veya doğrudan üretici: özel CNC işleme üreticileri karşılaştırılırken bu üç tedarik modeli farklı sorunları çözer; uygunluk yerine alışkanlığa göre seçim yapmak, alıcılar için gerçek maliyetlere ve termin riskine yol açar. Küçük bir yerel işleme atölyesi ile daha büyük bir CNC işleme fabrikası, aynı teknik resim için çok farklı teklifler verebilir; bu nedenle tedarik modeli de fiyat kadar önemlidir.
CNC imalat hizmeti sunan her atölye, kendi işleme kabiliyetlerini biraz farklı tanımlar: biri onlarca malzemede daha geniş çeşitlilikte CNC işleme çözümleri sunarken diğeri kaliteli CNC işleme hizmetini öne çıkarır ancak teklif verdiği uygulamaların kapsamını daha dar tutar. İki teklifin doğrudan karşılaştırılabilir olduğunu varsaymadan önce yalnızca ana sayfadaki iddiaları değil, atölyenin gelişmiş CNC işleme kabiliyetlerinin gerçekte neleri kapsadığını sorun.
Talaşlı imalat uzmanlarının forum tartışmalarında sık görülen bir eğilim, alıcıların tedarikçinin mühendislik yeterliliklerini, diplomalarını, unvanlarını ve sertifikalarını değerlendirirken uygulamalı işleme deneyimine daha az ağırlık vermesidir; oysa atölye deneyimi, bir tasarımın gerçekten sorunsuz biçimde işlenip işlenemeyeceğini çoğu zaman daha iyi gösterir. Bir tedarikçinin belge üzerindeki yeterlilikleri ile gerçek üretim geçmişi aynı gösterge değildir.
- ✔Tekliflerde maliyet etkenlerinin şeffaf biçimde ayrı ayrı gösterilip gösterilmediğini (malzeme, tolerans, geometri, yüzey kalitesi) veya yalnızca açıklaması olmayan tek bir tutar sunulup sunulmadığını sorun; ilki maliyeti düşürmek için yeniden tasarım yapma olanağı verirken ikincisi vermez.
- ✔İşinizi yürüten mühendislere doğrudan erişiminiz olup olmayacağını veya sizinle işleme atölyesi arasında yalnızca satış ekibinin bulunacağını doğrulayın.
- ✔Muayene ve malzeme sertifikası dokümantasyon uygulamalarını parti geldikten sonra değil, sipariş vermeden önce kontrol edin.
- ✔Sınır ötesi siparişlerde tarife/gümrük vergisi sınıflandırmasından ve teslim edilmiş toplam maliyet tahmininden kimin sorumlu olduğunu doğrulayın; bunları içermeyen bir “anında teklif” nihai fiyat değildir.
Anında teklif veren pazar yeri platformları, düşük riskli tek seferlik bir parçada kullanım kolaylığı sağlar: dosyayı yükleyin, fiyatı alın, işlem tamam. Aubrik’in özel CNC işleme hizmeti gibi doğrudan üreticiyle çalışılan atölyeler, doğrudan mühendislik erişimi ve yayımlanmış maliyet etkeni dökümü karşılığında self servis hızından bir miktar ödün verir; parça, prototip ile üretim serisinde aynı ekiple çalışmayı gerektirecek kadar önem kazandığında bu ödün anlamlıdır. Doğrudan fabrika ile platformun teslim edilmiş toplam maliyetini karşılaştıran hesaplayıcı, bu ödünün belirli hacim ve varış noktası için ekonomik açıdan mantıklı olup olmadığını hızla gösterir.
Teknik Şartnameden Atölyeye 5 Adımlı Süreç
- Parça geometrisine göre proses uygunluğunu belirleyin: tornalama, frezeleme veya her ikisi
- Malzemeyi alışkanlığa göre değil, işlenebilirlik ve performans gereksinimine göre seçin
- Toleransı tüm parça için genel bir dar tolerans belirtmek yerine işleve göre, her unsur için ayrı ayrı belirleyin
- Üretim hacminizde 3D baskı veya kalıplama yerine CNC işlemenin gerçekten doğru yöntem olduğunu doğrulayın
- Tedarikçi modelini (pazar yeri platformu / yerel atölye / doğrudan üretici) 1-4. adımların gerçek gereksinimleriyle karşılaştırarak değerlendirin
Bu sıralamayı izlediğinizde 5. adımdaki tedarikçi görüşmesi, tahmine değil, bilinen gereksinimlere dayalı bir uygunluk kontrolüne dönüşür.
Sektörel Görünüm: Özel CNC İşlemede Neler Değişiyor
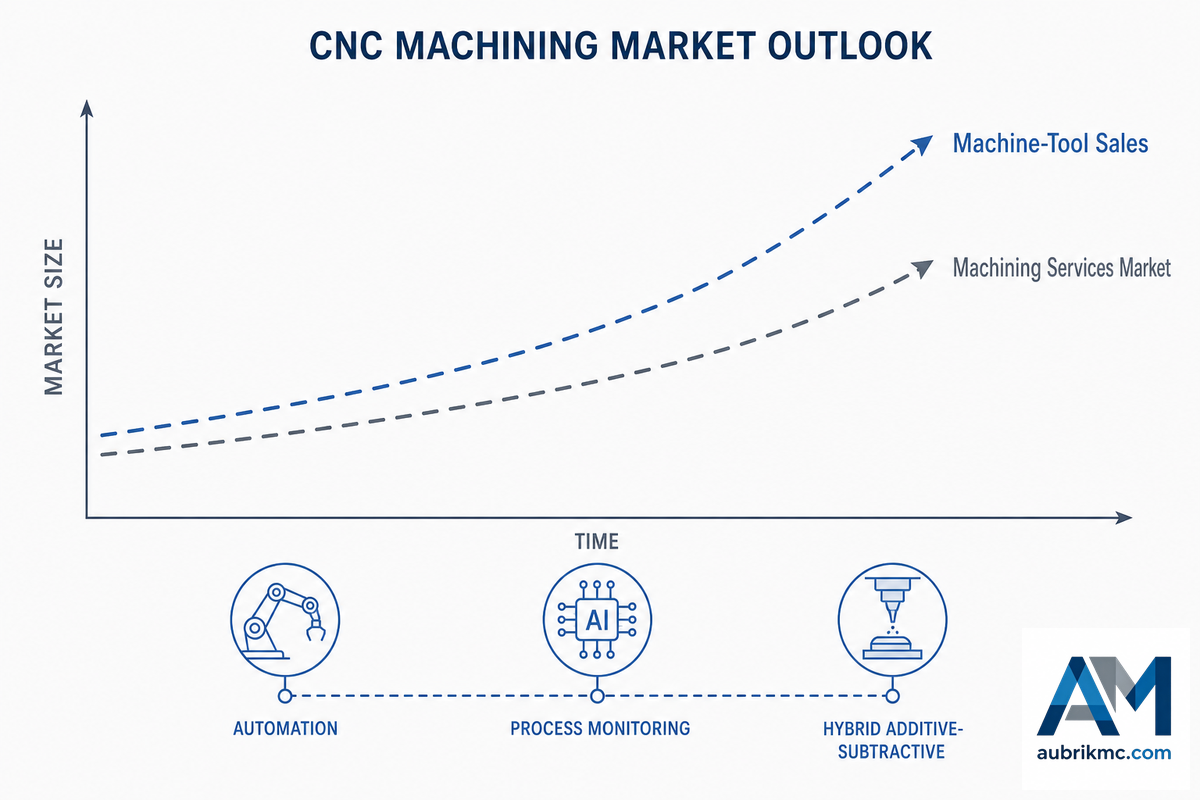
Alıcıların yakın vadede izlemesi gereken en belirgin değişim, CNC sektörü yayınlarına hâkim olan pazar büyüklüğü başlıkları değil, standartların ve dokümantasyonun otomasyona yetişmesidir. Her türlü büyüme tahmininden daha önemli iki somut değişiklik vardır: tıbbi cihaz işlemeye yönelik FDA QMSR’nin 2 Şubat 2026 tarihinde yürürlüğe girmesi ve yapay zekâ destekli proses izlemenin pilot projelerden çıkarak hassas işlerde standart atölye uygulamasına dönüşmesi.
- ✔Tıbbi cihaz parçaları tedarik ediliyorsa bir sonraki siparişten önce QMSR’nin (2 Şubat 2026 tarihinde yürürlüğe girer) ilgili parça sınıflandırmasına uygulanıp uygulanmadığını doğrulayın.
- ✔Potansiyel tedarikçiye kestirimci proses izlemeyi benimseyip benimsemediğini sorun; bu, kalite sisteminin güncel mi yoksa eski mi olduğuna ilişkin makul bir göstergedir.
- ✔2018 sürümünün sektör genelinde eşit ölçüde benimsenmediğini dikkate alarak tedarikçinizin hangi ASME Y14.5 sürümüne göre tasarım yaptığını doğrulayın.
Kesim tamamlanmadan önce yüzey pürüzlülüğünü ve takım aşınmasını tahmin eden, US20210364482A1 gibi yakın tarihli patent başvurularına konu olan makine öğrenimi modelleri, akademik araştırmalardan üretim atölyelerine taşınıyor. NIST’in hibrit eklemeli-talaşlı imalat konusundaki araştırması da aynı yönelimi yansıtıyor: CNC işlemenin yerini eklemeli yöntemler almıyor; CNC işleme, eklemeli imalatın tek başına sağlayamadığı toleransı koruyan son işlem aşaması olarak bu yöntemlerle entegre ediliyor.
“CNC makine pazarı” için verilen büyüklük tahminleri, okunan araştırma kuruluşuna göre büyük ölçüde değişir; örtüşen tahmin dönemleri için yayımlanan rakamlar $50 milyar civarından $180 milyarın çok üzerine kadar uzanır. Bu farkın bir bölümü metodolojiden kaynaklansa da daha büyük bölümü kategori karışıklığıyla ilgilidir: birçok rapor, bu kılavuzdaki alıcıların fiilen hizmet satın aldığı siparişe özel işleme hizmetleri pazarını (NAICS 332710) değil, CNC takım tezgâhı satışlarını ve ekipman imalatını, yani NAICS 333517 kategorisini ölçer. “CNC pazarı” için belirtilen herhangi bir tek CAGR oranını bütçe planlamasında kullanılacak bir değer olarak değil, en fazla gösterge niteliğinde kabul edin.
SSS, Özel CNC İşleme
Bu CNC işleme SSS bölümü; CNC işleme tasarım kısıtlamalarından ve CNC işleme malzemesi seçiminden farklı sektörlerdeki CNC işleme uygulamalarına, ayrıca hızlı teslim edilen parçalar ile özel imalat yoluyla üretilen diğer parçaların genel imalat hizmetleri kapsamında genellikle nasıl fiyatlandırıldığına kadar, alıcıların teklif istemeden önce en sık sorduğu soruları kapsar.
S: CNC işleme nedir ve nasıl çalışır?
Yanıtı Görüntüle
CNC (bilgisayarlı sayısal kontrol) işleme, talaş kaldırmaya dayalı bir imalat yöntemidir: bilgisayar kontrollü bir takım tezgâhı, bitmiş parçayı üretmek için katı bir metal veya plastik bloktan malzeme kaldırır. Makine, bir CAD dosyasından oluşturulan takım yolunu izler ve programlanmış X/Y/Z ekseni hareketleriyle dönen bir kesici takımı (frezelemede) veya sabit bir takıma karşı dönen iş parçasını (tornalamada) yönlendirir. Takım yolu elle kumanda edilmek yerine dijital olarak tanımlandığından CNC işleme, tek bir parçada da on bin parçada da aynı kesimi aynı hassasiyetle tekrarlar; bu nedenle hassas metal ve plastik bileşenler için standart tercih olmayı sürdürür.
S: CNC işleme, geleneksel (manuel) işlemeden nasıl ayrılır?
Yanıtı Göster
Manuel işlemede kesici takım, operatörün el çarklarını fiziksel olarak çevirmesiyle hareket ettirilir; bu nedenle hassasiyet ve tekrarlanabilirlik, operatörün becerisine ve yorgunluk düzeyine bağlıdır. CNC işleme, manuel kumandanın yerine servo motorların uyguladığı önceden programlanmış bir takım yolu kullanır; böylece operatörler arasındaki farklılıkları ortadan kaldırır ve saatlerce gözetimsiz çalışmaya olanak tanır. Bunun karşılığı, başlangıçtaki programlama süresidir: bir CNC işi, ilk kesimden önce CAM takım yolunun oluşturulmasını gerektirirken basit bir manuel işe hemen başlanabilir.
S: CNC işlemenin diğer imalat yöntemlerine göre avantajları nelerdir?
Yanıtı Görüntüle
Manuel işlemeyle karşılaştırıldığında CNC, operatör kaynaklı farklılıklar olmadan büyük partiler boyunca tekrarlanabilir toleranslar sağlar. 3D baskıyla karşılaştırıldığında CNC işleme, katmanlar oluşturarak üretmek yerine katı malzemeden kesim yaptığı için üretim sınıfı metallerden ve mühendislik plastiklerinden daha iyi mekanik özelliklere ve daha ince yüzey kalitesine sahip parçalar üretir. Enjeksiyon kalıplamayla karşılaştırıldığında CNC işleme herhangi bir kalıp yatırımı gerektirmez; bu nedenle kalıbın başlangıç maliyetinin gerekçelendirilemeyeceği prototipler ile düşük ve orta hacimli üretim serilerinde ekonomik kalır.
S: Hangi sektörler özel CNC işlemeye dayanır?
Yanıtı Göster
Havacılık, tıbbi cihaz, otomotiv ve endüstriyel ekipman üreticileri en yoğun kullanıcılardır; çünkü bu alanlarda dar tolerans gereksinimleri, malzeme izlenebilirliği ve muayene dokümantasyonu ihtiyacıyla birleşir. Tüketici elektroniği ve robotik sektörleri de yapısal braketler, muhafazalar ve hassas miller için CNC işlemeye dayanır.
S: Hangi malzemeler CNC ile işlenebilir?
Yanıtı Görüntüle
Çoğu CNC atölyesi üç malzeme ailesini işler: metaller (alüminyum, paslanmaz çelik, alaşımlı çelik, pirinç, titanyum), mühendislik plastikleri (ABS, POM/Delrin, naylon, PEEK, PTFE) ve yüksek sıcaklıklı veya korozif ortamlar için seçilmiş özel alaşımlar (Inconel, Hastelloy). Alüminyum ve kolay işlenebilir plastikler en hızlı ve en düşük maliyetle işlenir; paslanmaz çelik ve özel alaşımlar ise pekleşme ve takım aşınması nedeniyle daha yavaş işlenir.
S: CNC işlemeden hangi toleransları ve boyutsal hassasiyeti bekleyebilirim?
Yanıtı Göster
Genel amaçlı CNC işleme, ISO 2768-1 gibi standart sınıflarda metaller üzerinde ±0.005 in (±0.13 mm) aralığındaki toleransları güvenilir biçimde korur; hassas işlerde kritik unsurlar için bu değer ±0.001-0.002 in (±0.025-0.05 mm) düzeyine daraltılabilir. Isıl genleşme nedeniyle plastiklerde genellikle metallerden bir sınıf daha geniş tolerans uygulanır. Parçanın işlevinin gerçekten gerektirdiğinden daha dar toleranslar, değer katmadan yalnızca maliyeti artırır.
S: Yüzey kalitesi, CNC ile işlenmiş parçanın performansını nasıl etkiler?
Yanıtı Görüntüle
Yüzey kalitesi hem işlevi hem de maliyeti etkiler. Frezeden çıktığı hâliyle daha pürüzlü yüzeyler, iç kısımlardaki eşleşmeyen yüzeyler için yeterliyken sızdırmazlık yüzeyleri, yatak yuvaları ve görsel dış yüzeyler daha ince bir yüzey kalitesi veya eloksal kaplama ya da parlatma gibi ikincil işlemler gerektirir. Yalnızca işlevsel olarak gerekli yerlerde belirtmek yerine parçanın her yüzeyinde ayna kalitesi istemek, gereksiz işleme maliyetlerinin yaygın nedenlerinden biridir.
S: CNC işlemenin tarihçesi nedir?
Yanıtı Göster
CNC işlemenin kökeni, 1950’lerin başında MIT’de geliştirilen ve bir freze tezgâhını çalıştırmak için delikli kâğıt şerit okuyan sayısal kontrollü (NC) makinelere dayanır — US Air Force tarafından finanse edilen bu proje, karmaşık uçak parçalarını manuel operatörlerden daha tutarlı biçimde işlemeyi amaçlıyordu. Delikli şerit yerini manyetik şeride, ardından 1970’lerde makine üzerindeki bilgisayarlara bıraktı ve “NC” bu dönemde “CNC” oldu. Şeritten beslenen talimatlardan programlanabilir bilgisayar kontrolüne geçiş, atölyelerin her iş için şeridi yeniden delmeden takım yollarını kaydedip tekrar çalıştırmasına olanak sağladı; bu da günümüzdeki CAD/CAM iş akışının temelini oluşturdu. Beş eksenli işleme, canlı takımlı tornalama merkezleri ve doğrudan 3D modellerden takım yolları oluşturan CAM yazılımları, son yirmi yılın en önemli gelişmeleridir.
Bir sonraki özel CNC işleme işi için teklif almaya hazır mısınız?
Bu Kılavuzu Neden Hazırladık
“Özel CNC işleme” aramasında üst sıralarda çıkan içeriklerin çoğu, yanına bir malzeme listesi eklenmiş teklif formlarından ibarettir; bu kılavuzu bu nedenle hazırladık. Alıcının teklif istemeye hazır olmadan önce gerçekten merak ettiği proses, malzeme ve tolerans sorularını yanıtlayan; ayrıca çoğu işleme hizmeti sayfasının tamamen atladığı standart kapsamı düzeltmelerini (ISO 2768-1 ile yürürlükten kaldırılan 2768-2 arasındaki fark ve ASME Y14.5 sürümünün benimsenmesindeki farklılık) içeren bir sayfa oluşturmak istedik. Wuxi ABK Machinery teknik ekibi tarafından incelenmiştir.
Kaynakça ve Kaynaklar
- Eklemeli ve Talaşlı İmalat için Yapay Zekâ İncelemesi National Center for Biotechnology Information (PMC)
- CNC Üretim Teknisyeni Programı Gateway Technical College
- Eklemeli İmalat Ekonomisi Özel Yayını National Institute of Standards and Technology (NIST)
- ISO 2768-2 Standardının Durumu (Yürürlükten Kaldırıldı) International Organization for Standardization
- ASME Y14.5-2018 (R2024): Boyutlandırma ve Toleranslandırma American Society of Mechanical Engineers
- AS9100 Serisi: Kalite Yönetimi Sertifikasyonu NSF International
- Kalite Yönetim Sistemi Yönetmeliği (QMSR) U.S. Food and Drug Administration
- Malzemelerin İşlenebilirlik Referans Tablosu Machining Doctor (SAE 1112 / B1112 temel metodolojisi)
- Malzemeler ve İmalat: İşlenebilirlik Ders Notları University of Pennsylvania School of Engineering and Applied Science
- 2022 NAICS El Kitabı U.S. Census Bureau
- Eklemeli İmalat Yönteminin Hibrit İmalattaki Kesme Kuvvetlerine Etkisi National Institute of Standards and Technology (NIST)
İlgili Makaleler
- Aubrik’in sözleşmeli metal kaynak hizmetleri işleme ve kaynak işleminin aynı tesiste yapılmasını gerektiren parçalar için
- CNC işleme ve metal kaynak hizmetlerine genel bakış özel parça tedarikine yönelik tüm kabiliyetler
- Tolerans ve malzeme seçim aracı parçanız için malzeme ve tolerans sınıfı seçeneklerini daraltın
- CNC maliyet etkeni tahmin aracı teklif istemeden önce hangi tasarım seçimlerinin teklif tutarını değiştirdiğini görün



