
Entre em contato com a Aubrik Company

Atualizado em julho de 2026 · Revisado pela equipe técnica da Aubrik (Wuxi ABK Machinery).
Rotador de soldagem vs posicionador de soldagem é uma questão de seleção de equipamentos que toda oficina de fabricação metalmecânica acaba enfrentando, e ela surge sempre que um trabalho não se enquadra na lista de dispositivos de fixação do ano anterior, pois ambas as máquinas giram uma peça de trabalho para que o soldador permaneça em uma posição enquanto o arco executa o trabalho, mas fazem isso de maneiras radicalmente diferentes, e uma escolha errada pode custar muito mais do que uma cotação desperdiçada.
Especificações rápidas: posicionador vs rotador
| Movimento principal | Posicionador: inclinação + rotação (1–2 eixos) | Rotador: somente rotação (1 eixo) |
| Capacidade típica | 50 kg – 50.000 kg (sob medida) | 1.000 kg – 2.000 t (sob medida) |
| Geometria mais adequada | Suportes, flanges e peças curtas ou irregulares | Cilindros longos: tubos, tanques e costados de vasos |
| Fixação da peça | Mandril, mesa giratória com ranhuras em T, dispositivo de fixação sob medida | Roletes motorizados — sem prender a peça |
| Compradores típicos | Oficinas de fabricação sob encomenda, estruturas de aço, células robotizadas | Vasos de pressão, torres eólicas, tubulações |
Um posicionador de soldagem prende uma peça de trabalho a uma mesa giratória inclinável e a movimenta em um ou dois eixos para permitir acesso em ângulos difíceis. Já um rotador de soldagem apoia uma peça cilíndrica sobre roletes motorizados e a gira em um único eixo fixo para soldar juntas longas. Eles resolvem problemas geométricos diferentes, e não o mesmo trabalho por preços distintos.
Pontos principais
- As capacidades dos posicionadores e rotadores se sobrepõem amplamente na faixa de 1-50t. Para peças dessa classe de peso, a configuração e o centro de gravidade da peça de trabalho determinam qual máquina é mais adequada à aplicação, e não apenas o peso.
- Os roletes de acionamento do rotador devem atender aos requisitos gerais de proteção de máquinas da OSHA 1910.212. No posicionador, o mandril (ou, em qualquer uma das máquinas, qualquer estrutura que também funcione como retorno de corrente) deve atender à OSHA 1910.254.
- O interesse de busca por “posicionador rotativo de soldagem” aumentou 51 por cento neste ano, acompanhando o crescimento das células de soldagem automatizadas.
- Nenhuma fonte compara os preços de rotadores e posicionadores por capacidade, portanto, considere as estimativas de custo dos fornecedores apenas como uma comparação geral.
Qual é a diferença real: posicionador de soldagem vs rotador de soldagem
Um posicionador de soldagem é uma máquina para fixação de peças: ele prende a peça a uma mesa giratória, mandril ou dispositivo de fixação e, em seguida, inclina-a e gira-a para que o soldador ou robô alcance todas as juntas nas posições plana, sobrecabeça ou vertical, proporcionando a melhor qualidade de solda tanto em operações de soldagem manual quanto automatizada. Um rotador de soldagem faz o inverso: apoia uma peça cilíndrica sobre roletes motorizados e a gira por atrito, sem prendê-la.
💡 O teste de prender ou apoiar
Essa única diferença entre “presa e inclinada” e “apoiada e girada” distingue quase tudo neste artigo, desde capacidade e custo até a análise de segurança necessária em praticamente todas as aplicações de soldagem atendidas por esses equipamentos de posicionamento. Tome uma decisão-chave. Antes de consultar as fichas de especificações, faça esta pergunta simples: a junta exige que a peça de trabalho seja presa e inclinada ou a peça precisa apenas ficar apoiada e girar?
Se a peça precisa ser presa e inclinada, use um posicionador; se precisa ficar apoiada e girar, use um rotador. Essa única pergunta geralmente evita a discussão sobre capacidade e custo e elimina por completo um dos tipos de máquina. Como mostra em detalhes a matriz de decisão abaixo, esse é o fator decisivo final.
Use deliberadamente a terminologia correta no chão de fábrica. Por hábito, a palavra “rotador” costuma ser usada como sinônimo de “posicionador”, e é justamente esse hábito que leva à compra do tipo errado de máquina.
Entre essas opções há uma terceira categoria: um manipulador de soldagem com coluna e lança movimenta a própria tocha de soldagem, e não a peça de trabalho, e normalmente é combinado com um rotador ou posicionador em vez de substituí-lo. Quando o trabalho exige que o arco percorra uma junta em uma peça estacionária ou presa por um dispositivo de fixação leve, provavelmente falta um manipulador de soldagem, e não uma das duas máquinas abordadas neste guia.
Movimento e geometria: inclinar e prender vs girar e apoiar
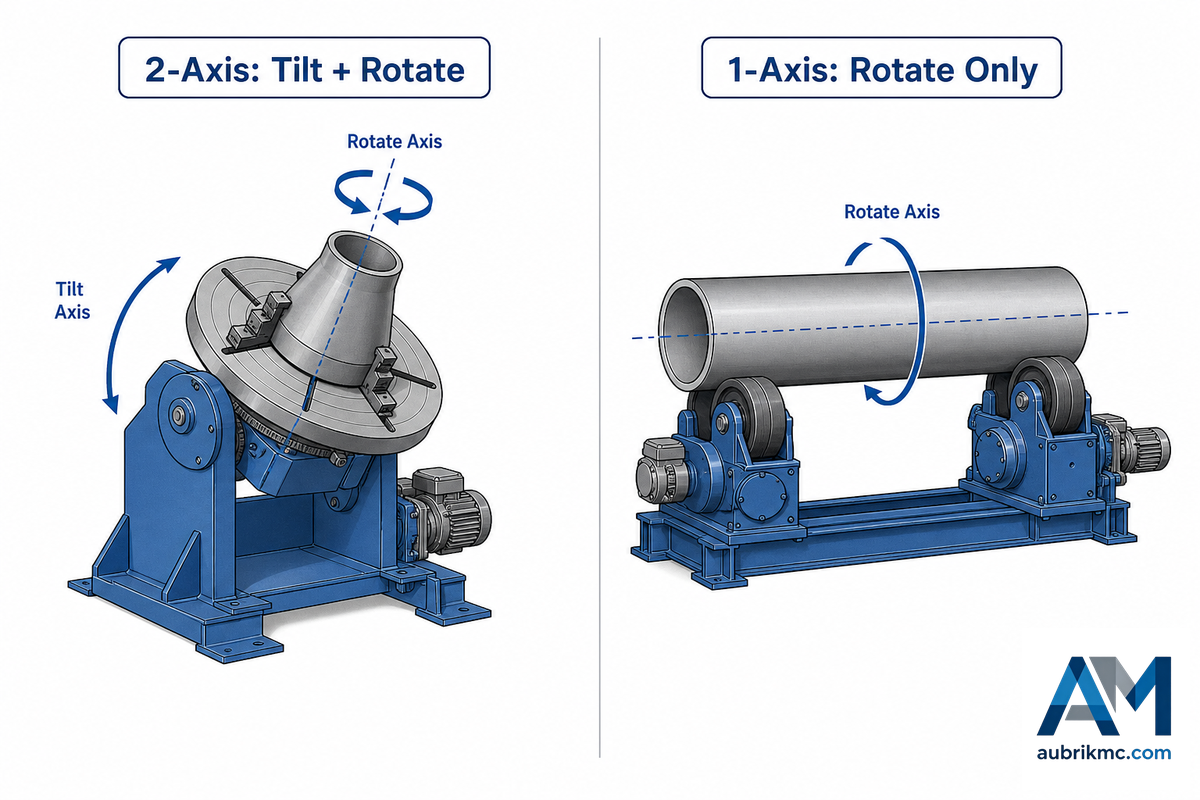
O posicionador rotativo de soldagem opera com um eixo na mesa giratória, mas acrescenta um segundo eixo de inclinação (o que o torna, no sentido mais preciso, um posicionador de 2 eixos), permitindo que uma junta localizada em qualquer ponto de uma peça irregular seja sempre apresentada na horizontal. Já o rotador funciona em apenas um eixo: rotação contínua da mesa giratória em 360 graus para girar a peça de trabalho em torno de sua própria linha de centro, sem a questão de apresentá-la na posição plana, pois ela nunca se afasta da linha sobre a qual está apoiada.
⚠️ Erro comum
Errar nessa questão dos eixos é um equívoco comum e caro: quando uma oficina monta um suporte irregular em um rotador porque seu chão de fábrica foi estruturado para produzir tubos e vasos, acaba tendo de inclinar manualmente a peça entre os passes, o que anula toda a finalidade da rotação motorizada e pode acrescentar 20-30% ao tempo de ciclo de um único trabalho. A equipe de aplicações da Aubrik observa esse problema principalmente em modernizações, quando uma oficina que está passando do trabalho com peças cilíndricas para a fabricação de suportes se esquece de incluir no orçamento o eixo de inclinação proporcionado por um posicionador.
O que é um posicionador rotativo de soldagem?
Posicionadores rotativos de soldagem são posicionadores cuja mesa giratória executa indexação contínua, em vez de avançar em incrementos, com a inclinação mantida constante ou ajustada entre os passes sob o mesmo escopo de proteção da OSHA 1910.212 aplicável a qualquer outra mesa giratória. A maioria dos profissionais chamaria essa configuração simplesmente de posicionador — ela é adequada para flanges, anéis ou cubos que exigem rotação constante e previsível, sem variação de inclinação durante determinado passe de soldagem.
📊 Observação de campo
Rotadores construídos na própria oficina para trabalhos de soldagem TIG em baixa velocidade geralmente têm velocidade mínima de aproximadamente 0.05 a 0.3 RPM — isso representa uma volta a cada três a quinze minutos, quase o limite mínimo que um soldador comum consegue acompanhar enquanto avança a vareta de adição e observa a poça de fusão para manter uma solda perfeita. Quando a velocidade mínima da máquina cotada estiver bem acima disso, solicite a faixa utilizável, e não apenas a RPM máxima indicada na plaqueta.
Visão geral dos tipos de posicionador
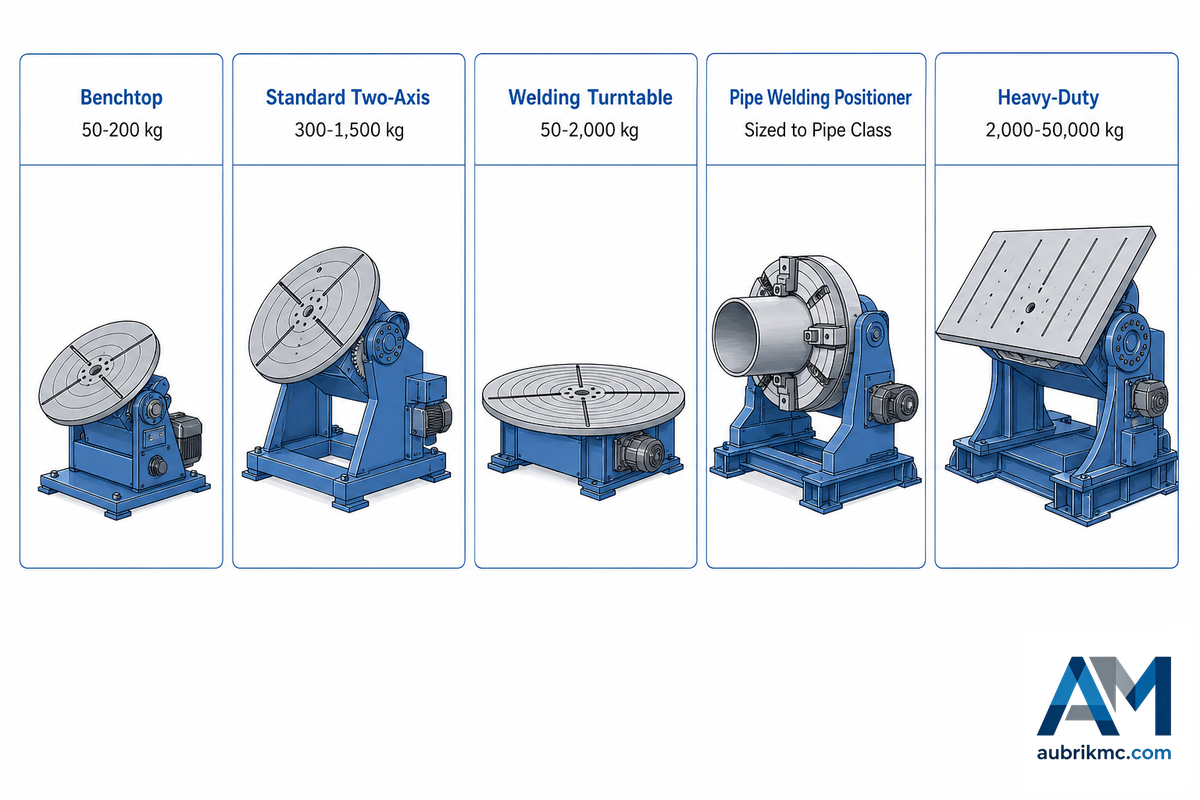
Nem todo posicionador é uma unidade pesada de grande porte, portanto, escolher apenas pela plaqueta pode levar à aquisição de um equipamento de posicionamento muito aquém do necessário para a peça de trabalho. Os projetos de posicionadores de soldagem variam mais do que o nome sugere, e as cinco categorias gerais desses diferentes tipos de posicionadores de soldagem apresentadas abaixo abrangem toda a variedade de aplicações de soldagem, desde trabalhos de bancada até a fabricação de estruturas pesadas.
| Tipo | Faixa de capacidade | Trabalho mais adequado |
|---|---|---|
| De bancada (posicionador manual de soldagem) | 50–200 kg | Peças pequenas para soldagem TIG em bancada, conjuntos tubo-flange |
| Padrão de dois eixos | 300–1.500 kg | Fabricação de suportes e flanges, transição para células semiautomatizadas |
| Mesa giratória de soldagem (mesa giratória) | 50–2.000 kg | Anéis, flanges e peças simétricas que exigem apenas rotação constante |
| Posicionador para soldagem de tubos (cabeçote motriz–contraponto) | Dimensionado conforme a classe de diâmetro do tubo | Spools de tubos e conjuntos flangeados que exigem fixação por mandril; também fabricado em pares de posicionadores com cabeçote motriz e contraponto para soldagem de eixos tubulares longos |
| Pesado | 2.000–20.000 kg como padrão; até 50.000 kg sob medida | Tampos de vasos de pressão, flanges de torres eólicas, conjuntos estruturais soldados |
Escolher apenas pelo nome, em vez de considerar movimento e capacidade, é um erro que aparece no chão de fábrica já na primeira semana: uma mesa giratória “padrão de dois eixos” é encomendada para o que acaba sendo um suporte de 1.800 kg, 300 kg acima de sua capacidade nominal máxima, porque ninguém verificou o peso do dispositivo de fixação, a capacidade do mandril do posicionador de soldagem ou a classe do acionamento (indexação manual vs. posicionador automático de soldagem com realimentação por encoder) em relação ao limite da classe. Os detalhes completos de dimensionamento, inclusive como o peso do dispositivo de fixação e o deslocamento do centro de gravidade alteram a carga utilizável, são abordados no guia da Aubrik para seleção de posicionadores pesados; este artigo se concentra no ponto em que o posicionador deixa de ser a escolha correta.
Visão geral dos tipos de rotadores e viradores de roletes
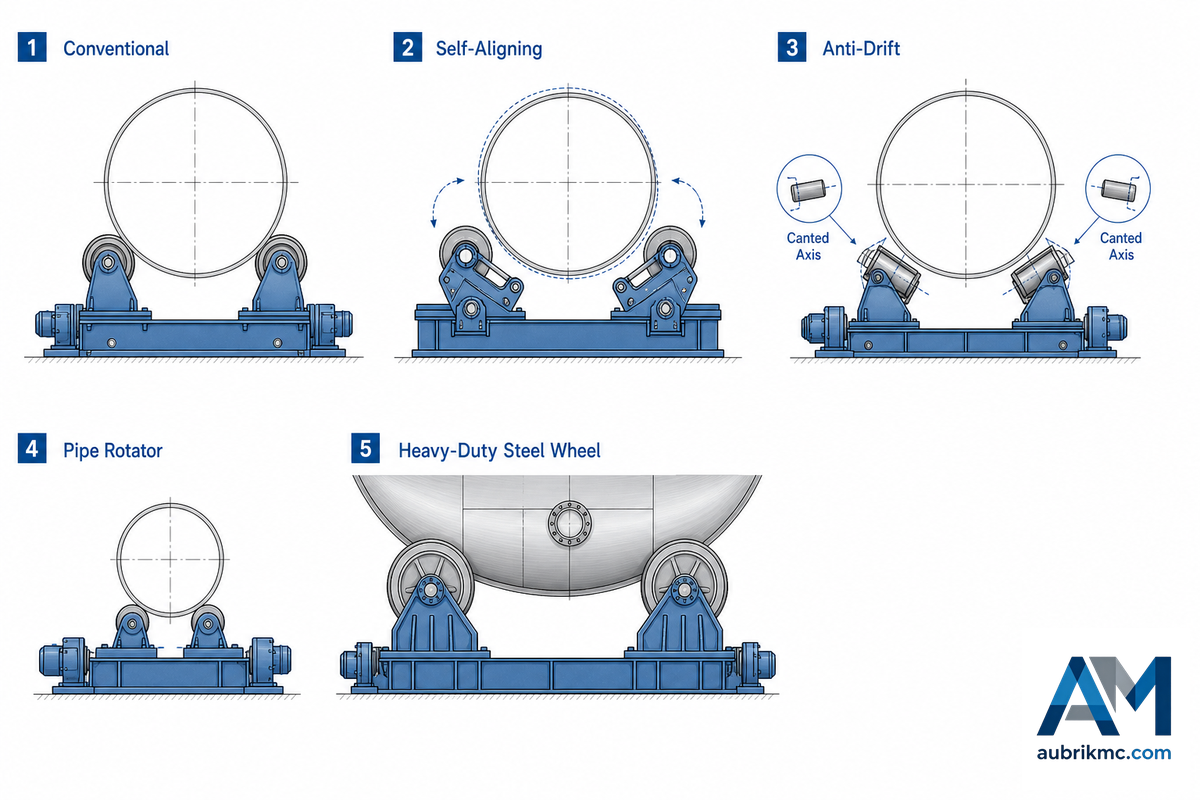
“Rotador de soldagem” e “viradores de roletes” são termos que identificam a mesma família geral de equipamentos baseados em roletes, embora “viradores de roletes” seja a nomenclatura preferida em oficinas especializadas na fabricação de tanques e vasos de pressão, e, para essas peças de trabalho pesadas, a seleção dependa mais da uniformidade do diâmetro da peça e do risco de deslocamento axial do que da simples capacidade de peso, pois o mancal que sustenta a carga em cada rolete é o que permite às rodas motorizadas girar a peça de trabalho somente por atrito.
| Tipo | Mecanismo | Trabalho mais adequado |
|---|---|---|
| Convencional | Espaçamento entre rodas ajustado manualmente | Diâmetros estáveis, execuções de produção sensíveis a custo |
| Autocompensador | Suportes articulados acompanham o diâmetro | Costados de diferentes diâmetros ou fora de circularidade |
| Antideslocamento axial | Eixos inclinados dos roletes livres resistem ao deslocamento axial | Juntas circunferenciais longas e de precisão |
| Rotador de tubos | Roletes com pequeno espaçamento | Spools de tubos longos |
| Pesado (roda de aço) | Roletes de aço, padrão de 1–1.000 t; sob medida até 2.000 t | Tonelagem extrema, calor próximo ao arco |
Essa geometria antideslocamento axial é uma solução de engenharia antiga e bem documentada: a patente dos Estados Unidos 8.342.493 B2 descreve a inclinação dos eixos dos roletes livres em um pequeno ângulo oblíquo em relação ao eixo da peça de trabalho, de modo que gerem uma força axial oposta ao deslocamento. Escolher um rotador convencional para um costado fora de circularidade é um erro comum e caro em campo, pois até mesmo uma ovalização de 2-3% é suficiente para fazer a peça de trabalho se deslocar vários centímetros para fora do trilho durante um único passe, obrigando a refazer o esmerilhamento da junta. O guia de engenharia da Aubrik sobre rotadores e viradores de roletes explica detalhadamente esse mecanismo e os cálculos de velocidade superficial; este artigo não os repetirá.
Faixa de transição por classe de peso: quando trocar o posicionador pelo rotador
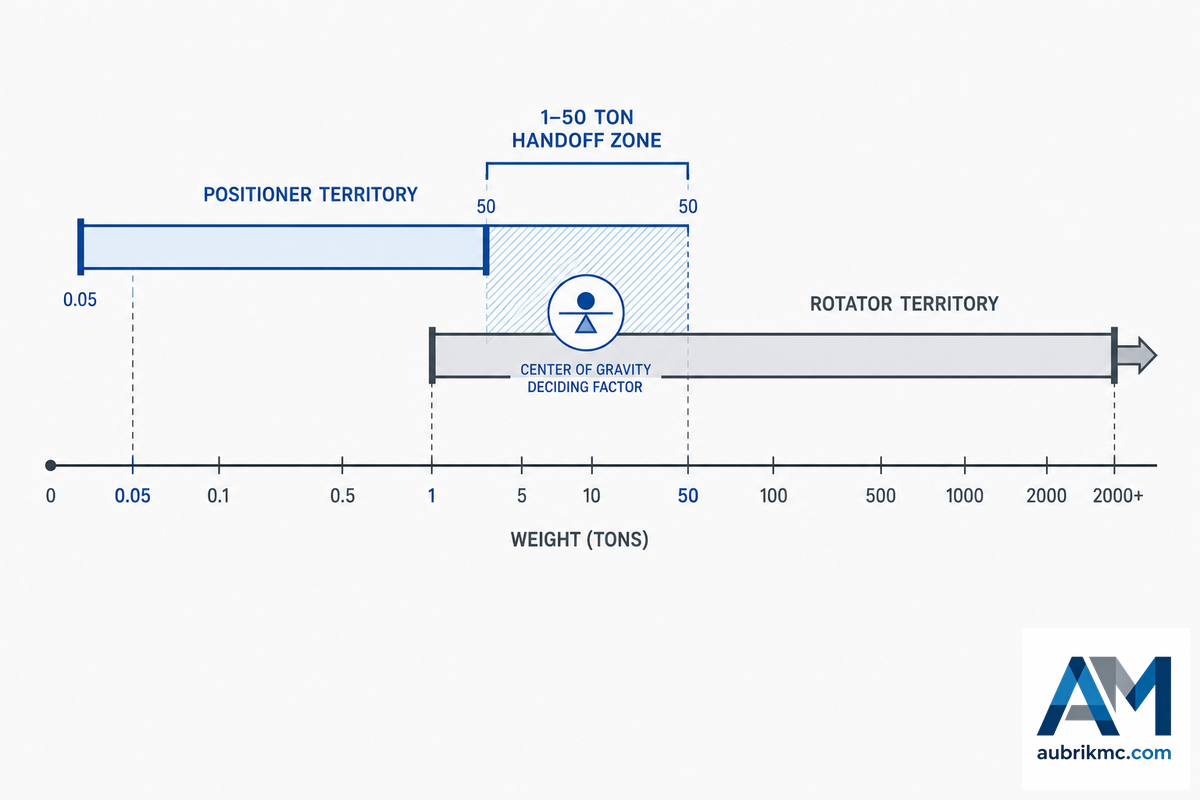
A maioria dos guias de compra sugere que uma linha de peso bem definida separa as duas máquinas. Isso não acontece: as faixas publicadas pela própria Aubrik mostram que um posicionador pesado sob medida pode chegar a 50.000 kg, enquanto um rotador padrão começa em aproximadamente 1.000 kg, o que significa que a faixa de 1 a 50 t é realmente compartilhada, e não uma fronteira.
Faixa de transição por classe de peso
| Abaixo de ~1 t | Faixa dos posicionadores — rotadores raramente são fabricados nesse porte; de qualquer forma, a geometria geralmente exige inclinação. |
| 1–50 t (faixa de transição) | As duas famílias estão disponíveis. Decida pela geometria e pelo CG, não pelo peso — consulte o exemplo prático abaixo. |
| Acima de ~50 t | Faixa dos rotadores — um posicionador dessa classe exigiria um acionamento de inclinação sob medida e excepcionalmente grande; costados desse porte raramente são presos a uma placa de fixação. |
Dentro dessa faixa compartilhada, um fator é decisivo: a posição do centro de gravidade, e não o valor indicado pela balança. À medida que o CG da peça de trabalho se afasta da face da mesa giratória do posicionador, ele multiplica o torque que o acionamento de inclinação precisa resistir. É a mesma física das cargas excêntricas documentada nos Fundamentos de içamento e amarração do US Department of Energy para equipamentos de elevação, pois uma carga fora do centro pode reduzir drasticamente a capacidade utilizável de uma máquina em comparação com uma carga centralizada.
📐 Nota de engenharia — exemplo prático
Suponha que recebamos uma cotação para um tampo de vaso de pressão de 3.000 kg com um dispositivo de fixação de 500 kg acoplado (3.500 kg no total), centro de gravidade a 450 mm da face da mesa giratória e deslocamento de 300 mm em relação à linha de centro de rotação — valores típicos de uma RFQ de fabricação pesada. Considerando apenas o peso, isso está confortavelmente dentro da faixa de um posicionador pesado. Mesmo assim, aplique o teste de prender ou apoiar: a junta precisa ser inclinada para um novo ângulo a fim de permitir acesso ao passe de raiz ou precisa apenas girar?
Se o tampo precisar de inclinação, dimensione o posicionador com base no diagrama de cargas correspondente a esse deslocamento específico do CG, e não pela capacidade máxima indicada na plaqueta. Uma seção de costado longa sem necessidade de inclinação dispensa totalmente essa análise — um rotador dimensionado para os mesmos 3,5 t nem sequer desloca o CG para fora do centro.
Comparação de custo e custo total de propriedade
Desconfie de qualquer site que apresente um único valor para o “preço de rotador de soldagem vs posicionador” — não existe uma comparação publicada entre equipamentos de mesma capacidade em condições equivalentes, e este guia não inventará uma. Os valores típicos começam em algum ponto próximo de $50.000 para um posicionador rotativo projetado por um fornecedor industrial; novamente, esse valor vem do blog de um fornecedor específico e deve ser considerado um ponto de partida indicativo, não uma média do mercado. O que realmente aumenta ou reduz o valor de qualquer uma das máquinas e determina se ela elevará a produtividade em seu projeto específico de soldagem se resume a uma pequena lista de fatores.
- Capacidade nominal e, para posicionadores, a classe de torque de inclinação nessa capacidade
- Precisão do controle de velocidade; acionamentos CA em malha aberta custam menos que controles em malha fechada com encoder ou servomotor
- Dispositivo de fixação sob medida ou ferramental de mandril em comparação com uma mesa giratória de catálogo
- Preparação para interface com célula robotizada (pontos repetíveis do dispositivo de fixação, acesso aos sinais)
⚠️ Erro comum
Compradores que ignoram a ressalva de preços acima e comparam uma cotação de $12.000 para uma mesa giratória de bancada com uma cotação de $50.000 para um posicionador pesado, supondo que estejam comprando o mesmo produto, cometem um erro caro ao comparar equipamentos incompatíveis antes mesmo de emitir a RFQ.
Para o custo total de propriedade, a comparação correta não é o preço da máquina, mas o impacto no tempo de ciclo da sua combinação específica de peças, somado ao custo necessário para corrigir qualquer lacuna de proteção prevista pela OSHA 1910.212 já na entrega, em vez de fazer uma modernização posteriormente. Rotadores têm menos eixos móveis e normalmente exigem menos manutenção que o redutor de inclinação e o conjunto do mandril de um posicionador, mas essa vantagem só aparece quando as peças são realmente circulares o bastante para dispensar o eixo de inclinação. Solicite a todos os fornecedores consultados a carga utilizável com o deslocamento real do centro de gravidade da sua peça, e não apenas um número de capacidade nominal em destaque; mais do que qualquer ficha de especificações, essa única pergunta diferencia um fornecedor que atua como consultor daquele que apenas vende um item de catálogo.
Qual equipamento atende a cada setor?
O perfil do setor permite reduzir as opções antes de uma RFQ mais rapidamente que uma análise de fichas de especificações e evita o erro clássico de especificar um equipamento com base na escolha padrão errada para o seu segmento. Fabricantes de vasos de pressão e tubulações normalmente escolhem rotadores; oficinas de fabricação sob encomenda e fabricantes de estruturas normalmente escolhem posicionadores — a tabela abaixo relaciona cinco padrões comuns de setores e famílias de peças às respectivas escolhas típicas de máquina.
| Setor / família de peças | Escolha padrão típica |
|---|---|
| Vasos de pressão, caldeiras, tanques | Rotador — costado longo, sem necessidade de inclinação |
| Torres eólicas e grandes seções de tubulações | Rotador, frequentemente combinado com um manipulador de soldagem |
| Spools de tubos, flanges abaixo de ~2 t | Posicionador (montado em mandril) — o porte determina a escolha |
| Suportes de aço estrutural, reparos em oficinas de fabricação sob encomenda | Posicionador — a geometria irregular exige inclinação |
| Integração de célula de soldagem robotizada | Posicionador como eixo coordenado; rotador quando a peça é um cilindro longo |
A imprensa especializada confirma diretamente esse padrão de robotização: um caso documentado pela The Fabricator descreve uma célula para vigas estruturais na qual a viga segue diretamente para uma estação que segura a peça de trabalho e a indexa enquanto um robô solda todas as juntas; o posicionador funciona como um eixo coordenado do robô, e não como uma mesa giratória independente, e permite carga e descarga contínuas para que a próxima viga esteja posicionada assim que a anterior for concluída.
Aterramento e proteções: a diferença de segurança entre as duas máquinas
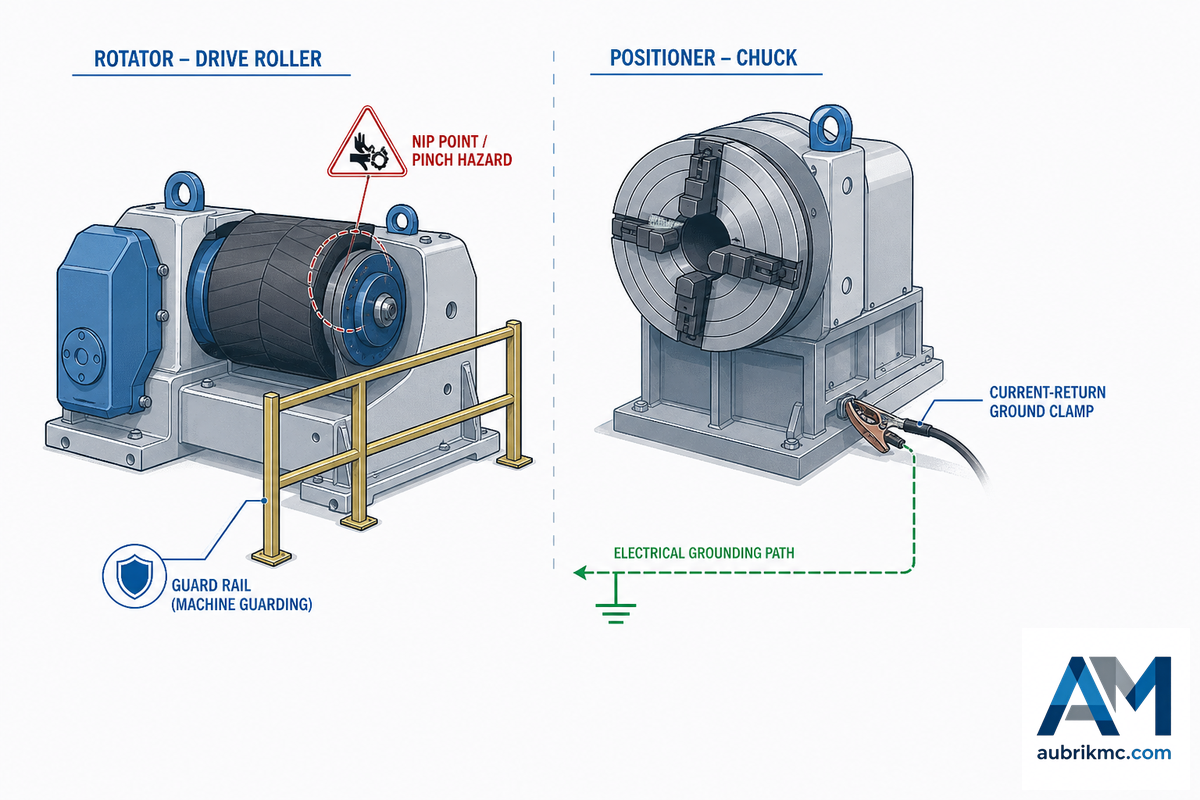
E não caia na armadilha de pensar que há uma norma exclusiva para rotadores e outra para posicionadores — qualquer uma delas pode ser aplicável a ambas as máquinas, dependendo da configuração. A 1910.212 (proteção geral de máquinas) aplica-se a qualquer máquina com “ponto de operação, pontos de esmagamento na entrada, peças giratórias, cavacos e fagulhas projetados”, o que também explica por que a movimentação manual perto de um rolete desprotegido aumenta tanto a probabilidade de defeitos de solda quanto o risco de lesões, pois um deslize que altera o alinhamento durante o passe causa os dois problemas simultaneamente. Assim, os roletes de acionamento desprotegidos de um rotador estão tão sujeitos a essa norma quanto a mesa giratória de um posicionador, e a 1910.254 exige separadamente que as conexões de massa para condução da corrente de soldagem sejam “mecanicamente resistentes e eletricamente adequadas”, com requisitos que se estendem a “qualquer estrutura, dispositivo de fixação ou transportador… utilizado como parte do circuito de retorno de corrente”.
⚠️ Importante
Não faça suposições sobre o sistema de aterramento do seu tipo específico de máquina — pergunte ao fornecedor qual esquema foi previsto para sua aplicação. Quando o plano de projeto e fabricação indicar que uma célula de soldagem robotizada será o próximo item a ser projetado, considere que o robô para soldagem a arco da célula robotizada, bem como os sistemas e equipamentos relacionados, estarão sujeitos a uma camada própria de normas — AWS D16.1M. Ela poderá então fazer parte da discussão após a especificação do posicionador ou rotador para a célula.
3 erros comuns de compra que afetam os dois lados
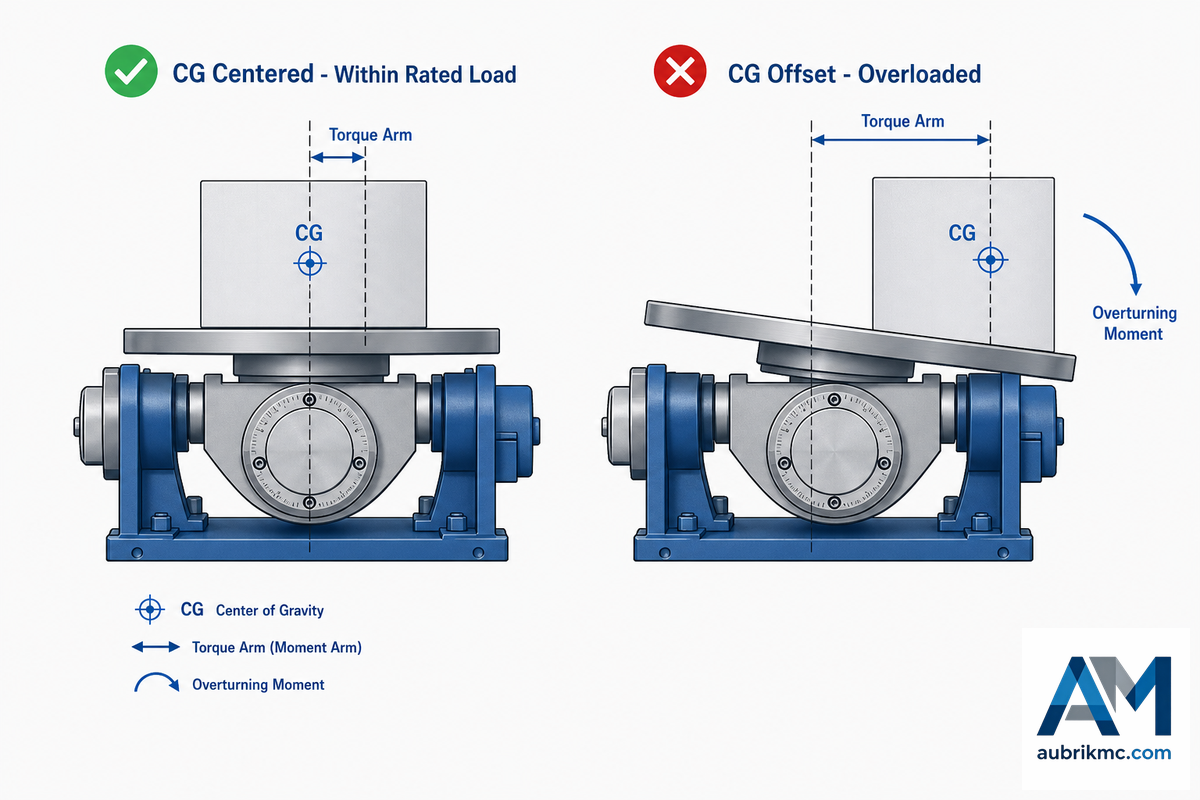
Os erros na escolha dessas duas máquinas ocorrem nos dois sentidos: tanto pela avaliação equivocada da capacidade aparente quanto pela tendência, menos comentada, de optar pela máquina mais complexa quando uma mais simples executaria o trabalho com muito mais rapidez. Empresas que usam posicionadores de soldagem há anos às vezes se esquecem de que nem todo trabalho exige esse equipamento; ocasionalmente, um grampo de soldagem em uma mesa de soldagem básica é a opção correta e mais econômica quando a peça não precisa de rotação motorizada. O erro relativo ao centro de gravidade apresentado na mesa giratória abaixo decorre da mesma física das cargas excêntricas documentada nos Fundamentos de içamento e movimentação de cargas do Departamento de Energia dos Estados Unidos para equipamentos de elevação.
| Erro | Consequência | Melhor pergunta para a solicitação de cotação |
|---|---|---|
| Dimensionar um posicionador apenas pela capacidade nominal, ignorando o centro de gravidade | Uma mesa giratória com capacidade nominal de 5 toneladas ainda pode sofrer sobrecarga com uma peça de 3 toneladas se o dispositivo de fixação deslocar suficientemente o centro de gravidade — é o torque, e não apenas o peso, que danifica o acionamento de inclinação | Qual é a capacidade de carga utilizável com o deslocamento real do meu centro de gravidade, e não apenas o valor máximo da placa de identificação? |
| Optar por hábito por um posicionador inclinável para peças redondas ou em formato de bocal | Os viradores de roletes permitiriam que o arco depositasse um cordão contínuo sem reposicionamento entre passes — o relato de um soldador sobre trabalhos em bocais de liga de níquel explica isso claramente: os roletes levam a junta até o soldador em um único passe, enquanto um posicionador inclinável exige parar e reposicionar | Esta peça realmente exige mudança do ângulo de inclinação durante a soldagem ou apenas rotação contínua? |
| Comprar pelo preço e acabar com um controle instável em baixa velocidade | Um acionamento que “gira lentamente” sem carga pode perder 2–5% dessa velocidade quando a peça de trabalho real é colocada na mesa giratória | Qual é a faixa utilizável de baixa velocidade sob carga, confirmada com a minha peça real? |
Perspectivas do setor: automação e curva de crescimento dos posicionadores rotativos
A integração em células robotizadas é o fator que merece atenção aqui, não apenas uma afirmação vaga de que “o setor está se automatizando”. A demanda pela configuração mais frequentemente combinada com um braço robótico como eixo coordenado — “posicionador rotativo de soldagem” — cresceu 51% em relação ao ano anterior até meados de 2026, enquanto o crescimento de “posicionador de soldagem” em sentido mais amplo permaneceu estagnado ou em queda. Considere as estimativas do tamanho do mercado com cautela: a base instalada total de robôs industriais continua crescendo (542.000 unidades instaladas em 2024, segundo o relatório World Robotics 2025 da IFR, o quarto ano consecutivo acima de 500.000 unidades), mas a composição setorial de cada país muda anualmente, portanto uma única estatística sobre instalações de robôs não comprova, por si só, a demanda por células de soldagem.
“Nossa equipe de engenharia resume a decisão de forma simples: se a peça de trabalho precisar mudar de ângulo durante a soldagem, ela vai para um posicionador. Se precisar apenas continuar girando, vai para os roletes. Todo o restante da especificação técnica decorre dessa única resposta.”
— Equipe de engenharia da Aubrik
Ignorar essa etapa é um erro dispendioso que a equipe de aplicações da Aubrik observa repetidamente: uma empresa que hoje compra um posicionador básico porque o preço inicial é 10-15% menor sem realimentação por encoder frequentemente precisa pagar pela modernização completa do controle em até dois anos, quando um braço robótico é incorporado à linha de produção. Se o plano atual de compra para 2026 prevê uma máquina de bancada simples, a escolha inteligente é especificar desde o início a preparação para automação, pois a rotação estável em baixa velocidade sob carga, os elementos de localização consistentes do dispositivo de fixação e uma interface de controle organizada custam relativamente pouco no início, mas se tornam proibitivamente caros para acrescentar posteriormente junto com o braço robótico.
Qual escolher? Estrutura de decisão
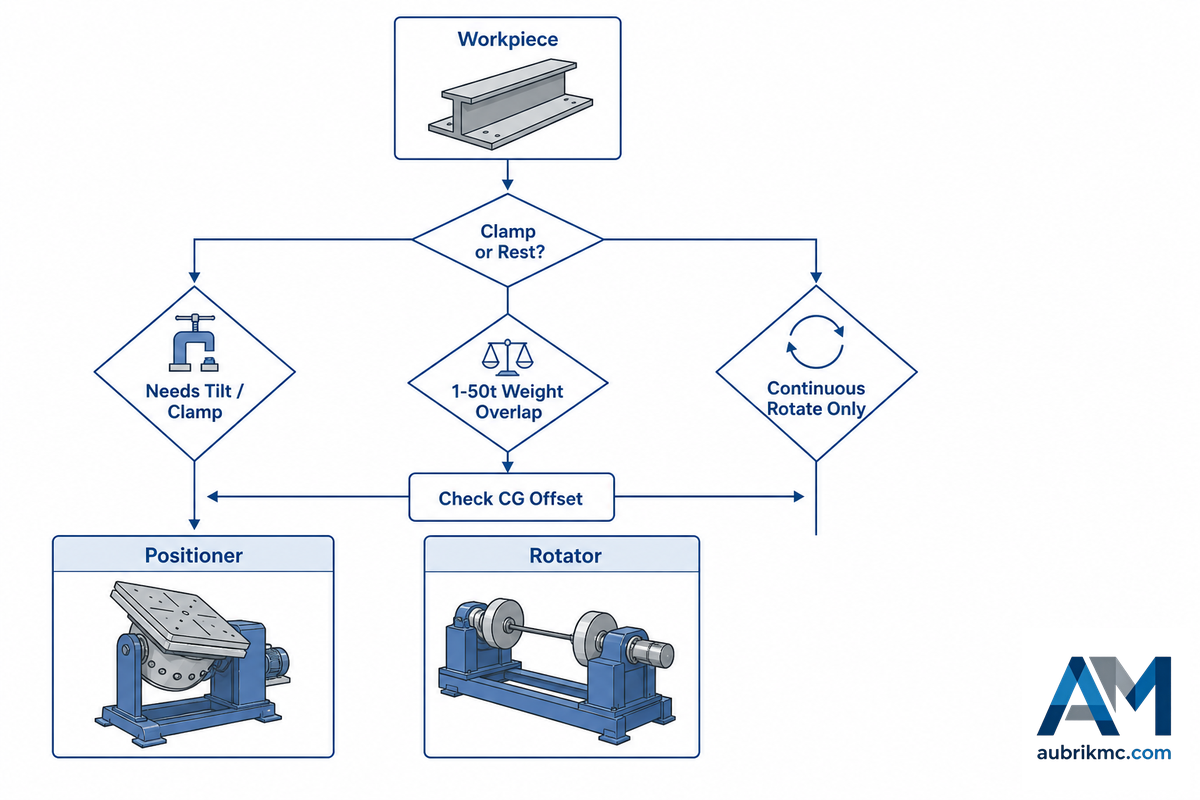
Ignorar esta lista de verificação é o erro mais caro de todo este guia, pois uma máquina especificada incorretamente só revela o problema depois que a peça de trabalho já está no chão de fábrica e o dispositivo de fixação está parafusado — iniciando um ciclo de retrabalho e novo pedido que pode custar semanas, não apenas uma alteração contratual. O próprio processo de solicitação de cotação da Aubrik identifica esse problema na pergunta sobre geometria e centro de gravidade, não na pergunta sobre peso, em aproximadamente nove de cada dez casos.
Tabela de referência com 10 tipos de máquinas
Todos os subtipos de posicionadores e viradores abordados acima, comparados lado a lado em um só lugar — a tabela que justifica a existência deste guia, pois nenhuma outra página compara simultaneamente as duas famílias de máquinas.
| Tipo | Família | Capacidade / mecanismo | Aplicação mais adequada |
|---|---|---|---|
| De bancada | Posicionador de soldagem | 50–200 kg | Peças pequenas para TIG e trabalhos de união entre tubo e flange |
| Padrão de dois eixos | Posicionador de soldagem | 300–1.500 kg | Fabricação metalmecânica de suportes e flanges |
| Mesa giratória de soldagem | Posicionador de soldagem | 50–2.000 kg | Anéis, flanges e aplicações que exigem apenas rotação constante |
| Posicionador para soldagem de tubos | Posicionador de soldagem | Dimensionado conforme a classe do tubo | Spools de tubulação e conjuntos flangeados |
| Para serviços pesados | Posicionador de soldagem | 2.000–50.000 kg | Tampos de vasos de pressão e flanges de torres eólicas |
| Convencional | Rotador de soldagem | Ajuste manual do espaçamento entre rodas | Diâmetros constantes e execuções de produção sensíveis ao custo |
| Autoalinhável | Rotador de soldagem | Suportes flutuantes | Costados variados ou fora de circularidade |
| Antideriva | Rotador de soldagem | Eixos inclinados dos roletes livres | Juntas circunferenciais longas e de precisão |
| Rotador para tubos | Rotador de soldagem | Roletes com espaçamento reduzido | Spools de tubulação longos |
| Para serviços pesados (roda de aço) | Rotador de soldagem | 1–2.000 t | Tonelagem extrema e calor próximo ao arco |
Tabela de decisão por família de máquinas
- A peça é redonda ou cilíndrica e não precisa mudar o ângulo de inclinação durante a soldagem → Rotador de soldagem.
- A peça é irregular, possui suportes ou exige que a junta seja apresentada em um novo ângulo → Posicionador de soldagem.
- O peso está na faixa de transição de 1 a 50 toneladas e a geometria é incerta — antes de escolher qualquer uma das máquinas, verifique o deslocamento do centro de gravidade na tabela de cargas do fornecedor.
- A peça será incorporada a uma célula robotizada como eixo coordenado, que deverá ser projetada desde o primeiro dia para acomodar o posicionador com o acesso necessário aos sinais e pontos de montagem repetíveis.
- Ainda há dúvidas após as quatro verificações → informe o peso, o diâmetro e o requisito de inclinação exatos no seletor interativo de rotador ou posicionador da Aubrik para obter uma recomendação estruturada.
Para uma análise mais aprofundada de cada família de máquinas, incluindo todos os cálculos de dimensionamento, materiais das rodas e detalhes das normas, consulte a linha de posicionadores de soldagem e a linha de rotadores de soldagem e viradores de roletes da Aubrik.
Perguntas frequentes
P: Qual é a diferença entre um posicionador de soldagem e um rotador de soldagem?
Ver resposta
Um posicionador de soldagem prende uma peça de trabalho — geralmente cilíndrica, mas também de formato irregular — a uma mesa giratória, mandril ou dispositivo de fixação e a movimenta em um ou dois eixos, posicionando uma junta irregular ou inclinada na posição plana para soldagem. Já o rotador de soldagem apoia uma peça redonda ou cilíndrica sobre roletes motorizados, girando-a em torno de um único eixo estacionário, sem qualquer fixação ou inclinação. Aplique o teste “Prender ou apoiar” apresentado anteriormente neste artigo: se a peça exigir mudança de ângulo durante a soldagem, será necessário um posicionador; se precisar apenas girar continuamente, o rotador mais simples e econômico será suficiente. Fábricas maiores, que trabalham com diferentes famílias de peças, podem usar as duas máquinas para especializar as linhas de acordo com cada tipo de peça — talvez empregando rotadores nos costados de vasos de pressão e posicionadores nos suportes estruturais — em vez de tentar obrigar uma só máquina a realizar todos os trabalhos.
P: Qual é a diferença entre um posicionador de soldagem e um dispositivo de fixação para soldagem?
Ver resposta
Os dispositivos de fixação para soldagem prendem a própria peça de trabalho movimentada pelo posicionador de soldagem. Esses dispositivos são projetados sob medida para prender um formato específico de peça e podem incluir pinos de localização, grampos, uma chapa soldada ou até mesmo um mandril de 3 castanhas construído para uma família específica de peças. Enquanto o posicionador de soldagem realiza o movimento propriamente dito, proporcionando rotação e inclinação, o dispositivo de fixação é instalado sobre sua mesa giratória e movimentado pelo sistema de acionamento da máquina; se ele não prender rigidamente a peça de trabalho, o posicionador não poderá compensar essa deficiência nem atingir a precisão repetível necessária.
P: Uma empresa de fabricação metalmecânica pode usar um posicionador e um rotador juntos?
Ver resposta
Sim. Empresas de grande porte com várias linhas usam frequentemente as duas máquinas. Em geral, essas empresas trabalham com diversos tipos de peças e não usam uma máquina para todos os trabalhos na mesma peça, mas separam as operações conforme a geometria das peças. Um fabricante de vasos de pressão, por exemplo, pode usar linhas de rotadores para cilindros longos e uma célula com posicionador para formatos irregulares, como suportes estruturais. Se houver uma combinação real de peças cilíndricas longas e peças irregulares com suportes, investir nas duas soluções desde o início costuma fazer sentido e reduz custos em comparação com a escolha de uma máquina que apresentará desempenho insuficiente em pelo menos uma dessas categorias.
P: Quanto custa um rotador de soldagem em comparação com um posicionador de soldagem?
Ver resposta
Como nenhuma fonte publicada apresenta comparações diretas entre os preços de rotadores e posicionadores com capacidades equivalentes, considere qualquer valor encontrado apenas como uma indicação de tendência, e não como uma referência de mercado. Os preços dos posicionadores rotativos industriais geralmente partem de cerca de $50.000 para uma máquina com projeto de engenharia completo de pelo menos um fabricante. Os rotadores podem ter preço inicial menor em uma configuração leve para trabalhos com tubos (pois não precisam de redutor de inclinação nem mandril), mas os valores aumentam significativamente no caso de sistemas personalizados e complexos para movimentação de vasos. Um posicionador utilizado para sustentar e girar uma peça até a posição de soldagem custa mais do que um rotador com a mesma capacidade, justamente porque os posicionadores normalmente usam componentes adicionais para o eixo de inclinação, totalmente dispensados nos rotadores. Solicite uma cotação para a capacidade realmente necessária e a precisão de controle exigida, não apenas com base no preço inicial de catálogo.
P: Que tamanho ou peso de peça de trabalho exige um rotador em vez de um posicionador?
Ver resposta
Não existe uma tabela de pesos que sirva para todas as aplicações — há uma sobreposição considerável entre as capacidades, normalmente na faixa de 1 a 50 toneladas. Acima dessa faixa, predominam os rotadores. Abaixo dela, há preferência pelos posicionadores. Na faixa intermediária, a decisão depende da geometria da peça e da posição do centro de gravidade (CG), não do número indicado pela balança.
P: Devo comprar um manipulador de soldagem em vez de qualquer uma dessas máquinas?
Ver resposta
Sim, se for necessário movimentar a tocha ao redor da peça — e não a peça ao redor da tocha. Um manipulador de soldagem de coluna e lança pode sustentar a tocha de soldagem sobre uma peça estacionária ou presa a um dispositivo de fixação leve e deslocá-la ao longo de uma junta de soldagem (por exemplo, na soldagem por arco submerso, usando um rotador para o vaso e a lança para manter o arame de soldagem estável sobre a junta). Essa configuração permite que o soldador se concentre na qualidade do arco em peças estacionárias enquanto o robô ou a lança executa o curso, uma combinação comum nas operações de soldagem por arco submerso em juntas longas de vasos. No entanto, se a própria peça de trabalho precisar girar ou inclinar, ainda será necessário um rotador ou posicionador sob ela para executar esse movimento.
P: Os posicionadores de soldagem apresentam desvantagens?
Ver resposta
Sim, e convém apresentá-las com clareza, pois afetam a tomada de decisão. A ação combinada de inclinação e rotação de um posicionador é mecanicamente mais complexa do que o conjunto de roletes e mancais de um rotador, e os posicionadores também tendem a ser equipamentos industriais grandes e pesados. Isso geralmente resulta em preços de compra mais altos, requisitos de manutenção mais abrangentes (redutor, mandril e atuador de inclinação) e maior risco de sobrecarga quando as informações do centro de gravidade não são incluídas na especificação da máquina — a unidade pode ser adequada quanto ao peso, mas sofrer sobrecarga se o deslocamento do centro de gravidade for excessivo devido a um dispositivo de fixação desalinhado. Essa complexidade explica exatamente por que os posicionadores de soldagem são máquinas especializadas, e não de uso geral: um posicionador permite apresentar qualquer junta no ângulo ideal para soldagem — plano, sobrecabeça ou vertical — algo que um rotador é fisicamente incapaz de fazer; além disso, os posicionadores podem reduzir o tempo de ciclo de peças com várias juntas, mesmo considerando o custo mecânico adicional. Isso não significa que os posicionadores sejam inadequados; significa que as informações do centro de gravidade devem ser consideradas no cálculo de dimensionamento da capacidade.
Por que escrevemos este conteúdo
A Aubrik (Wuxi ABK Machinery) fabrica posicionadores e rotadores de soldagem desde 1999 e encontra regularmente compradores que presumem que os dois termos sejam sinônimos de um tipo semelhante de posicionador de soldagem. A escolha correta depende da peça e das necessidades de processamento, não de uma classificação arbitrária de peso — selecionar o posicionador ou rotador de soldagem adequado permite melhorar a qualidade da solda e produzir soldas de alta qualidade desde a primeira peça, e não apenas na centésima. Revisado pela equipe técnica da Aubrik.
Referências e fontes
- 29 CFR 1910.212, Requisitos gerais para todas as máquinasAdministração de Segurança e Saúde Ocupacional
- 29 CFR 1910.254, Soldagem a arco e corteAdministração de Segurança e Saúde Ocupacional
- Fundamentos de içamento e movimentação de cargasDepartamento de Energia dos Estados Unidos
- World Robotics 2025, Robôs industriais (Resumo executivo)Federação Internacional de Robótica
- ISO 17662:2025, Calibração, verificação e validação de equipamentos de soldagemOrganização Internacional de Normalização
- US 8.342.493 B2, Sistema antideriva para viradores de roletesUSPTO
- Automação da soldagem de vigas estruturais, sem necessidade de programaçãoThe Fabricator
Artigos relacionados
- Rotadores de soldagem e viradores de roletes: guia de engenharia de 2026projeto do acionamento, cálculos de velocidade periférica e física da deriva em detalhes
- Posicionadores e mesas giratórias de soldagem: guia de seleçãoorientação completa para selecionar a família de posicionadores
- Posicionador de soldagem para serviços pesados: guia de capacidade, inclinação e rpmdimensionamento pelo momento de carga para a maior classe de posicionadores
- Rotador para soldagem de tubos: guia de operaçãodimensionamento e operação de um rotador específico para tubos
- Sistemas de soldagem robotizada Aubrikcomo posicionadores e rotadores são integrados a uma célula robotizada







