
Entre em contato com a Aubrik Company

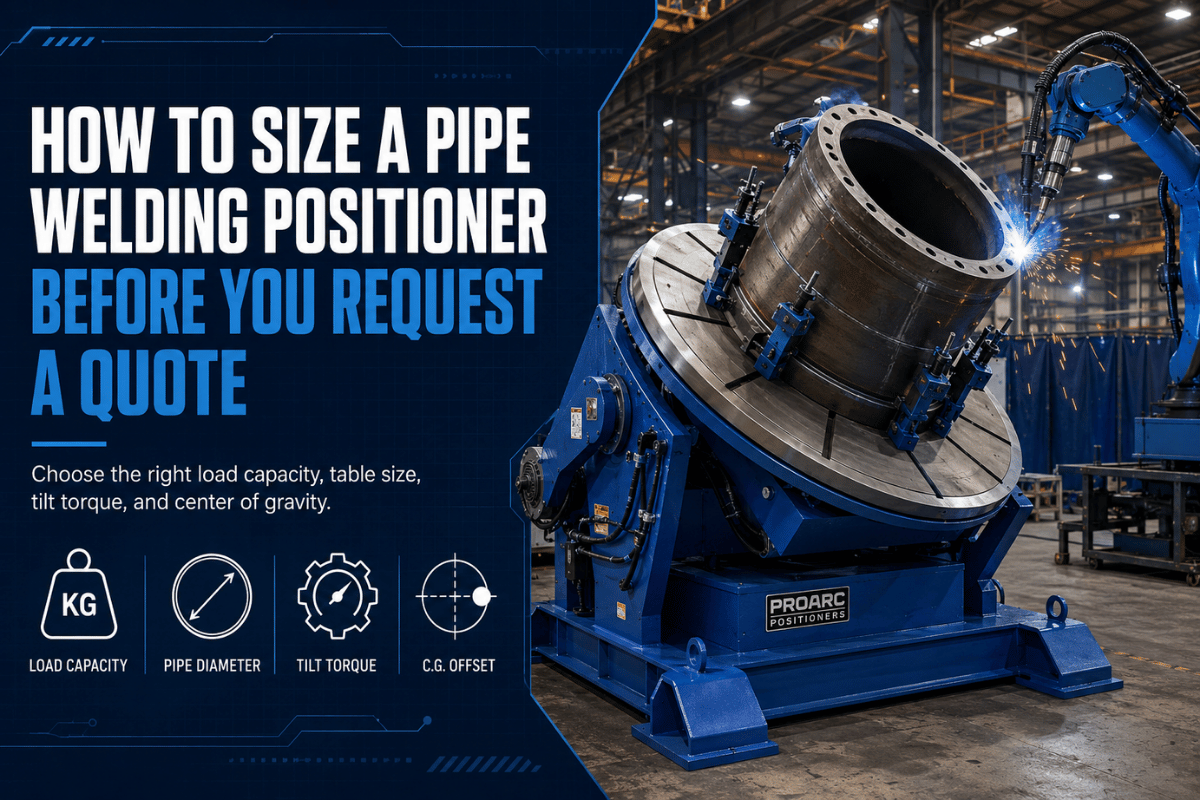
Um posicionador de soldagem de tubos pode solucionar um problema recorrente em uma oficina de fabricação metalmecânica: a soldagem de tubos exige rotação constante, o soldador precisa de uma posição acessível e o cliente necessita de uma máquina dimensionada para a carga antes mesmo do primeiro pedido de compra.
Especificações essenciais dos equipamentos de soldagem a confirmar primeiro
- Diâmetro externo e espessura da parede do tubo.
- Peso total da peça de trabalho, incluindo mandril, dispositivo de fixação e recursos auxiliares de ponteamento.
- Velocidade de rotação, faixa de inclinação e método de controle do operador necessários.
- Se as peças de trabalho exigem viradores de roletes, posicionadores com contraponto, manipuladores de soldagem, mesas giratórias de piso ou uma célula mista.
- Para cargas de 1-50 t e tubos com diâmetro de 40 -2500 mm, oferecemos a linha de posicionadores de soldagem de tubos.
O que um posicionador de soldagem de tubos muda para o soldador
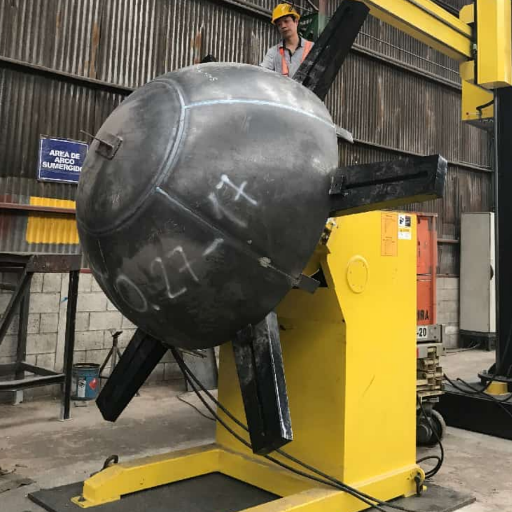 Com o posicionador de soldagem de tubos, a peça é mantida no lugar pelo tubo e, assim, a rotação não precisa se deslocar ao redor do tubo a cada passe. Na prática, o equipamento deixa de obrigar o soldador a acompanhar a junta e passa a apresentá-la em uma posição ajustável, proporcionando melhor ergonomia e qualidade da solda.
Isso se torna particularmente útil na oficina, pois a soldagem de tubos raramente se resume a uma única junta de soldagem simples em toda a circunferência. O operador pode precisar ponteá-la, girá-la, verificar novamente o ajuste e a montagem da junta, reajustar o mandril, alterar a posição da tocha e então retomar a soldagem, tudo sem interferir no sistema de sustentação da peça de trabalho. A HSE descreve o posicionamento para soldagem como o procedimento de apresentação da peça, geração de movimento relativo, controle da direção e da velocidade e reposicionamento para a solda seguinte.
Nota de engenharia: pergunte ao fornecedor em que condição se aplica a capacidade nominal. Um tubo centralizado e balanceado não representa a mesma condição de carga que um spool longo suspenso pelo mandril.
Matriz de adequação para rotação de tubos: posicionador versus viradores de roletes versus mesa giratória versus manipulador
O equipamento necessário é determinado pela forma como o tubo deve ser sustentado e pelo local em que o cabeçote de soldagem precisa ficar. Um posicionador, viradores de roletes, mesas giratórias de piso e um manipulador podem girar ou sustentar peças de trabalho médias e grandes; o contato dos roletes e o método de fixação da peça alteram o resultado.| Critério de decisão | Posicionador de soldagem de tubos | Viradores de roletes / rotador de soldagem | Mesa giratória | Manipulador de soldagem |
|---|---|---|---|---|
| Função principal | Prender e girar tubos ou spools. | Sustentar peças cilíndricas por baixo. | Girar peças sobre uma placa de fixação plana. | Movimentar o cabeçote de soldagem. |
| Peça de trabalho mais adequada | Extremidades de tubos, flanges, conexões e spools curtos. | Cilindros longos, tanques e vasos. | Peças pequenas e conjuntos circulares. | Peças grandes nas quais o curso da tocha é o fator crítico. |
| Contato com a carga | Mandril, placa de fixação, dispositivo de fixação ou conjunto cabeçote motriz-contraponto. | Roletes sob o costado. | Ranhuras da placa de fixação ou da mesa giratória. | Sem sustentação da carga principal. |
| Necessidade de inclinação | Comum quando o acesso à junta muda. | Geralmente não é a função principal. | Pode ser fixa ou limitada. | Muda-se o ângulo da tocha, não a inclinação da peça de trabalho. |
| Controle de rotação | Rotação acionada com controle de velocidade. | Roletes motrizes e roletes livres. | Rotação da mesa giratória. | Coordena o curso da tocha. |
| Uso do contraponto | Útil para spools mais longos ou pesados. | Não é comum. | Raro. | Não se aplica. |
| Acessório comum | Mandril, dispositivo de fixação, pedal e terminal de programação. | Rolete livre e cavalete com roletes. | Placa para dispositivo de fixação. | Coluna, lança, avanço do arame de soldagem e carro da tocha. |
| Risco para o comprador | Desconsiderar a carga excêntrica. | Ajuste inadequado dos roletes ao diâmetro. | Balanço além da capacidade nominal da mesa giratória. | Ausência de um plano para fixação da peça. |
| Próxima etapa recomendada | Envie os dados do tubo, da carga, do mandril e da inclinação. | Envie o diâmetro e o comprimento do costado. | Envie o arranjo da placa do dispositivo de fixação. | Envie a trajetória de soldagem e os dados de acesso da tocha. |
Composição da capacidade: posicionadores com contraponto, carga do tubo e tonelagem nominal
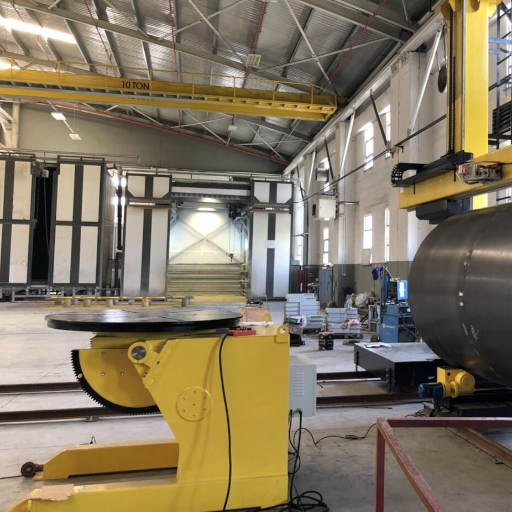 Uma indicação de 5 t não significa automaticamente que toda configuração com um tubo de 5 t seja segura. A capacidade varia conforme a posição da carga, a distância entre o centro de gravidade e o eixo de rotação, o peso adicional dos dispositivos de fixação e o apoio ou não do tubo por um contraponto.
A HSE destaca que os equipamentos de posicionamento apresentam o mesmo problema de estabilidade que outros equipamentos de movimentação de cargas: as capacidades de carga de projeto não devem ser excedidas, e a faixa segura de trabalho deve ser indicada ou apresentada em gráfico. As orientações da OSHA sobre movimentação de cargas também apontam a carga descentralizada sem controle e a sobrecarga como riscos de instabilidade.
Lista de verificação da composição da capacidade
- Peso do tubo após a definição do comprimento de corte.
- Peso do mandril, dispositivo de fixação, garra ou placa de fixação.
- Distância entre o centro de gravidade do tubo e a face do posicionador ou o centro de rotação
- Necessidade de contraponto para tubos longos ou com balanço.
- Torque de rotação e torque de inclinação informados pelo fornecedor.
- Qual margem de segurança é exigida pelas diretrizes de sua fábrica e pelo manual do fabricante?
Detalhes de velocidade de rotação, inclinação, acessórios e controle a verificar
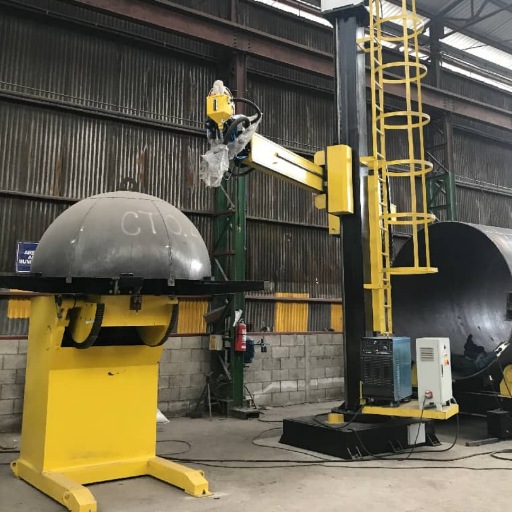 O controle de velocidade envolve mais do que a rotação máxima em RPM. Na soldagem de tubos, o operador precisa de uma faixa precisa de baixa velocidade, partidas e paradas suaves e um método de operação adequado à estação. Um pedal pode ser útil na soldagem manual; em uma célula motorizada, pode ser mais importante usar um PLC ou estabelecer uma interface de sinais.
As fichas técnicas dos concorrentes mostram quais campos devem constar de toda solicitação de cotação, seja para verificar um equipamento novo ou usado. Uma página típica do posicionador de soldagem de tubos Bulldog informa rotação com velocidade variável de 0,1-1,75 RPM, torque de rotação de 20.800 in/lb, mandril autocentrante de 3 castanhas com 20 in., controle por terminal de programação, parada de emergência e pedal. Esses números não são especificações da Aubrik, mas mostram o nível de detalhamento que um comprador criterioso deve solicitar.
Cinco verificações antes de aprovar a faixa de velocidade
- Defina o diâmetro externo, a espessura da parede e o processo de soldagem previsto.
- Verifique se o processo de soldagem exige rotação contínua ou inclinação indexada.
- Pergunte como a velocidade varia sob carga.
- Verifique a estabilidade da inclinação no ângulo de trabalho com a maior carga.
- Teste, no chão de fábrica, o método de controle que será utilizado pelo operador.
Ficha de especificações para cotação de um posicionador de soldagem de tubos
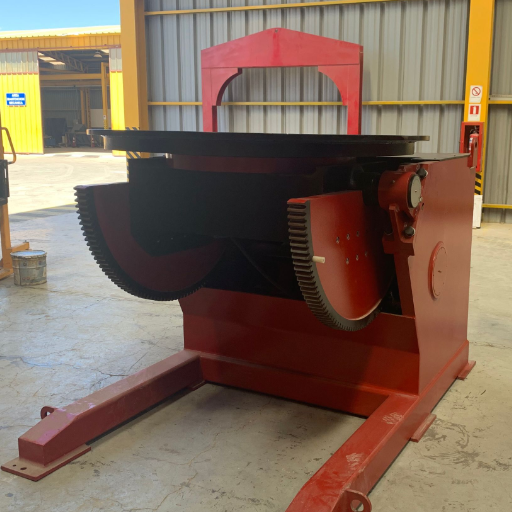 Antes da cotação, forneça dados suficientes para que um engenheiro possa dimensionar com precisão os equipamentos de soldagem para serviços pesados destinados à fabricação. Fundada em 1999, a Aubrik é especializada na produção de equipamentos de soldagem e máquinas de corte CNC, com o suporte de uma equipe experiente de pesquisa e desenvolvimento (P&D) que possui mais de 20 anos de experiência no setor. Isso ajuda o engenheiro a elaborar uma avaliação mais precisa.
| Campo da solicitação de cotação | O que enviar | Por que é importante |
|---|---|---|
| Diâmetro externo e parede do tubo | Dimensões mínimas, máximas e mais comuns na produção. | Define os requisitos do mandril, dos roletes, do dispositivo de fixação e das folgas. |
| Peso da peça de trabalho | Tubo mais conexões, flange, dispositivo de fixação e ferragens auxiliares para ponteamento. | Evita o subdimensionamento baseado apenas na tonelagem nominal. |
| Processo de soldagem | MIG, TIG, SAW, soldagem robotizada ou processo misto. | Afeta os requisitos de controle de velocidade e interface. |
| Método de sustentação | Somente mandril, dispositivo de fixação, contraponto, cavalete para tubos ou viradores de roletes. | Controla a estabilidade e o risco de balanço. |
| Controles | Pedal, terminal de programação, VFD, PLC ou interface com robô. | Adapta-se ao operador e ao plano de automação de soldagem. |
| Pacote de conformidade | ISO 9001, CE, registros de inspeção, manual e peças de reposição. | Facilita a importação, a aceitação e a manutenção. |
| Meta de entrega | Data necessária, porto e período de instalação. | Permite que o fornecedor confirme a compatibilidade da fabricação e da logística. |
| Expectativa de serviço | Garantia, treinamento, comissionamento e peças de reposição. | Reduz custos ocultos de propriedade. |
Quando solicitar um posicionador de soldagem de tubos personalizado
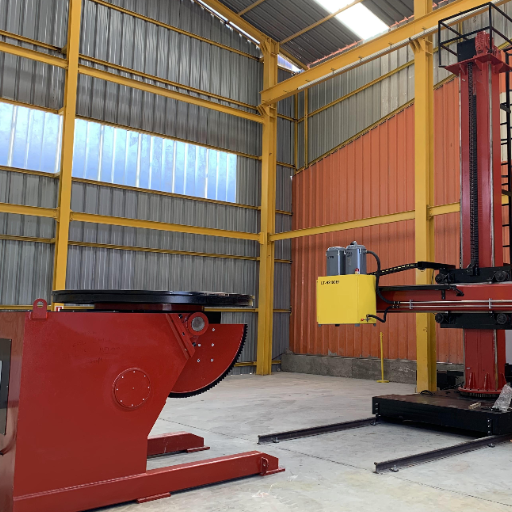 Um modelo padrão e ajustável de equipamento de soldagem costuma ser suficiente quando os requisitos de diâmetro de soldagem, carga e controle estão dentro da faixa publicada. Solicite à Aubrik uma avaliação personalizada se o tubo, os requisitos do mandril, a estação de altura fixa, as necessidades de soldagem, o manipulador de soldagem, os viradores de roletes, o sistema de soldagem robotizada ou as conexões excêntricas incomuns aumentarem a complexidade.
A literatura da Lincoln Electric sobre posicionadores de bancada para soldagem apresenta modelos adequados ao uso manual ou à combinação com automação mecânica e manipuladores. Inclua na solicitação de cotação o controle de rotação motorizado, a folga para movimentação e o layout da instalação se a integração do sistema exigir esse nível de coordenação, em vez de tratar a automação como uma consideração tardia.
Para uma avaliação baseada no modelo, compare as especificações do posicionador de soldagem de tubos da Aubrik com seus requisitos de diâmetro de soldagem, carga e processo de soldagem antes de solicitar o preço. Quando o projeto também exigir comissionamento, orientação sobre layout ou treinamento do operador, envie as mesmas observações da solicitação de cotação pelo serviço da Aubrik para que a cotação do equipamento e o escopo do serviço sejam compatíveis.
Perspectivas da fabricação metalmecânica industrial: os compradores estão fazendo perguntas melhores
O interesse de pesquisa nos Estados Unidos por posicionadores de soldagem de tubos cresceu de 110 pesquisas mensais em junho de 2025 para 480 em outubro de 2025. Considere isso uma evidência de interesse, não necessariamente uma previsão futura; o dado indica maior ênfase na comparação antes da cotação, na eficiência, na produtividade e em parâmetros claros para a cotação de equipamentos de soldagem. Em 2026, a pergunta mais pertinente não deveria se limitar à capacidade de soldagem, mas ser: “Qual faixa segura de operação é adequada à configuração do meu tubo, dispositivo de fixação, rotação, inclinação e sustentação?” É nesse ponto que um especialista do fornecedor pode ajudar o comprador a encontrar um modelo economicamente adequado.Verificações de aceitação de engenharia antes da compra
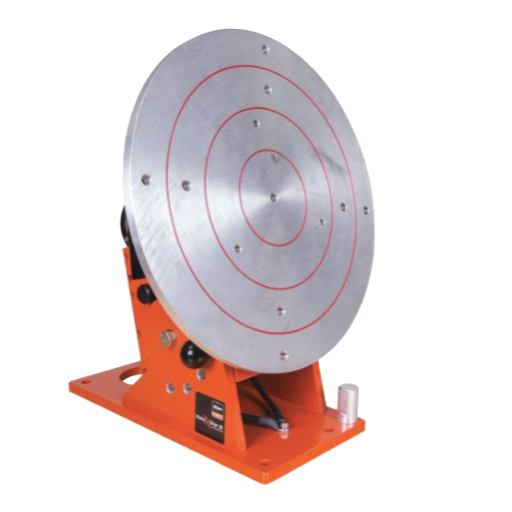 Uma cotação pode parecer correta no papel e ainda assim ser reprovada na aceitação se o comprador não tiver definido a condição de teste. Trate o posicionador de soldagem de tubos como uma estação de movimentação de cargas, e não apenas como uma mesa giratória. As orientações da OSHA sobre movimentação de cargas explicam por que a carga nominal muda quando o centro da carga se desloca; o mesmo princípio é importante quando um spool de tubo, um mandril e um dispositivo de fixação ficam afastados do eixo de rotação.
Uma solicitação de cotação prática deve especificar uma condição de teste. Por exemplo, informe ao fornecedor se a oficina testará um spool de 900 kg, um spool de 1.200 kg ou um spool de 2.000 kg; se o diâmetro externo do tubo é de 40 mm, 325 mm ou 2500 mm; e se o mandril prende uma peça de trabalho de 6 in, 12 in ou 24 in. Esses valores não são capacidades universais dos modelos. São os números de que um engenheiro precisa para verificar o torque, a inclinação, o alcance do dispositivo de fixação e o envelope seguro de trabalho. Se o dispositivo de fixação adicionar 120 kg e deslocar o centro de gravidade em 300 mm, o posicionador deverá ser avaliado como um sistema.
📐 Nota de engenharia
A aceitação também deve verificar a documentação. A ISO 9001 é uma norma de gestão da qualidade, não substitui um gráfico de cargas específico da máquina. A marcação CE facilita o acesso ao mercado europeu, mas o comprador ainda precisa do manual, da lista de verificação de inspeção, dos desenhos técnicos elétricos e de uma declaração de capacidade assinada para o dispositivo de fixação utilizado. Quando houver içamento abaixo do gancho ou movimentação suspensa ao redor da célula robotizada, use a página ASME B30.20 sobre dispositivos de içamento abaixo do gancho como lembrete para diferenciar as regras desses dispositivos das aplicáveis ao próprio posicionador de soldagem.
Solicite a condição da carga nominal, a distância entre a placa de fixação e o centro da carga em mm e o ângulo de inclinação permitido na posição de trabalho mais pesada. As orientações da OSHA sobre composição de cargas foram elaboradas para empilhadeiras, mas seu alerta sobre a composição instável de cargas é um lembrete útil para qualquer estação de sustentação rotativa.
| Item de aceitação | Exemplo de valor a fornecer | O que ele protege |
|---|---|---|
| Faixa de diâmetro externo do tubo | 40 mm a 2500 mm | Compatibilidade do mandril, dos roletes e das folgas. |
| Carga da peça de trabalho no teste | 900 kg, 1.200 kg ou 2.000 kg | Avaliação da carga nominal na configuração real. |
| Peso adicional do dispositivo de fixação | Dispositivo de fixação de 120 kg mais recursos auxiliares de ponteamento de 30 kg | Evita sobrecargas ocultas. |
| Deslocamento do centro da carga | 300 mm a partir da face de rotação | Verifica a carga excêntrica e o torque. |
| Abertura do mandril | 6 in, 12 in ou 24 in | Confirma o método de fixação e centralização. |
| Controle de rotação | Teste de avanço lento a 0.1 RPM e teste de produção a 1.5 RPM | Verifica o controle da soldagem em baixa velocidade. |
| Regime de trabalho por turno | 8 horas por turno, 2 turnos por dia | Define as expectativas para o regime de trabalho do motor e do redutor. |
| Amostra de produção | 10 juntas ou 24 spools | Define o tamanho da amostra de aceitação. |
| Expectativa de garantia | 1 ano com lista de peças de reposição | Relaciona o escopo do serviço ao risco da compra. |
Perguntas frequentes
Para que serve um posicionador de soldagem de tubos?
Ver resposta
Ele é usado para girar, sustentar e inclinar tubos ou peças de trabalho circulares, mantendo a junta de soldagem em uma posição acessível. O objetivo não se limita a girar mais rapidamente; busca-se proporcionar acesso mais estável ao soldador, reduzir as etapas de reposicionamento, melhorar a ergonomia e ampliar o controle da qualidade da solda durante o ajuste e a montagem da junta e a produção.
Qual é a diferença entre um posicionador de soldagem de tubos e viradores de roletes para tubos?
Ver resposta
Um posicionador de soldagem de tubos normalmente prende a peça de trabalho com um mandril ou dispositivo de fixação e pode incliná-la. Os viradores de roletes sustentam uma peça cilíndrica por baixo e a giram em torno do próprio eixo. Tanques e vasos longos normalmente são mais adequados aos viradores de roletes; extremidades de tubos, flanges, conexões e spools curtos geralmente são mais adequados a um posicionador.
Qual deve ser a capacidade de um posicionador de soldagem de tubos?
Ver resposta
Comece pelo peso real do tubo e depois acrescente o peso do mandril, do dispositivo de fixação e da garra. Em seguida, verifique o centro de gravidade, a carga excêntrica, o apoio do contraponto e o gráfico de torque de rotação/inclinação. Se esses dados não estiverem disponíveis, a capacidade em toneladas, por si só, não será suficiente para uma decisão de compra segura.
É necessário usar mandril ou contraponto?
Ver resposta
Use um mandril quando o tubo precisar de fixação acionada ou centralização repetível. Considere um contraponto quando a peça de trabalho for longa, pesada ou tiver tendência a ficar em balanço além da placa de fixação. Em algumas aplicações, um cavalete para tubos ou viradores de roletes podem ser o método de sustentação mais adequado. Se o fornecedor não conseguir explicar a diferença entre carga no mandril, carga em balanço e carga apoiada, interrompa a cotação e solicite um gráfico de capacidade.
Um posicionador de soldagem de tubos pode operar com um manipulador ou sistema de soldagem automatizada?
Ver resposta
Sim. Para estações de bancada ou de piso, confirme primeiro o controle de rotação, a altura de trabalho e a interface de sinais.
Próxima etapa
Envie o diâmetro de soldagem, a espessura da parede, a carga máxima, a configuração do dispositivo de fixação, o processo de soldagem e os parâmetros de controle e, em seguida, consulte a página do posicionador de soldagem de tubos da Aubrik para verificar a adequação dos modelos e as etapas da consulta comercial.
Referências e fontes
- HSE: Equipamentos de posicionamento para soldagem manual e automática
- AWS Welding Digest: Movimentação de grandes estruturas soldadas
- OSHA: Movimentação de cargas e centro de gravidade
- OSHA: Composição e estabilidade de cargas
- ISO: Sistemas de gestão da qualidade ISO 9001
- ASME B30.20: Dispositivos de içamento abaixo do gancho
- Aubrik: Página do posicionador de soldagem de tubos



