Entre em contato com a Aubrik Company

Linha de produção de perfis H e estruturas de aço
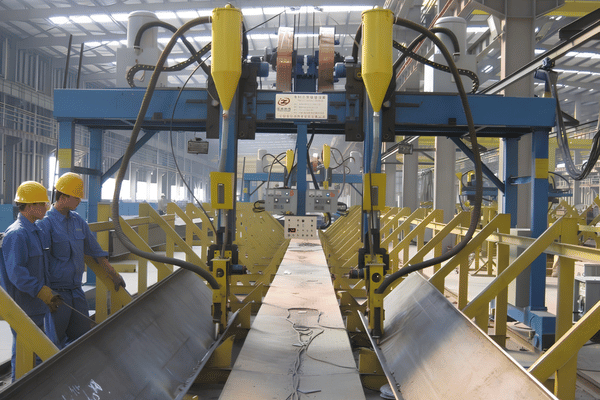
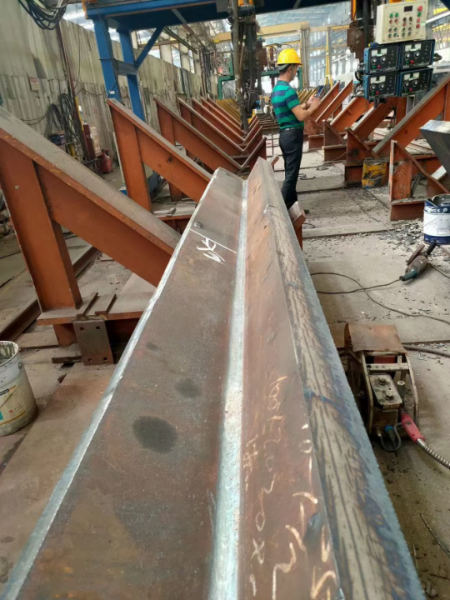
Um sistema automatizado que transforma chapas de aço brutas em perfis H acabados e revestidos — corte, montagem, soldagem por arco submerso em pórtico, desempeno de mesas e jateamento, tudo em um fluxo interligado. Desenvolvido pela Aubrik para fabricantes de estruturas de aço em todo o mundo.
- Certificação ISO 9001 e CE
- Fabricado conforme EN / ISO 1090
- 20+ anos de P&D
- 50+ países atendidos
- 80+ linhas personalizadas fornecidas
— ANÁLISE DO SISTEMA
Por que a fabricação de perfis H em máquinas isoladas consome tempo, aço e mão de obra
Uma linha de produção de perfis H é um conjunto interligado de máquinas que transforma chapas planas de aço em perfis H soldados — os elementos estruturais que sustentam a maioria dos edifícios de aço, pontes e chassis de máquinas pesadas. Quando essas etapas funcionam como ilhas separadas, o custo aparece em todos os lugares, menos na ficha técnica da máquina.
- Movimentação e desvios: A chapa é transportada por ponte rolante entre as estações. O ajuste e a montagem da junta saem de posição. Os soldadores param para trocar eletrodos e acompanhar a solda durante a execução.
- Erros de ajuste e montagem da junta: O ajuste e a montagem inadequados geram retrabalho. Erros na posição dos furos e no ajuste entre alma e mesas exigem novas soldas e esmerilhamento.
- Soldas inconsistentes: a soldagem manual varia de um operador para outro e de um turno para outro.
- Paradas invisíveis: em linhas integradas de perfis H, o tempo ocioso geralmente está relacionado ao fluxo de materiais e aos ciclos de manutenção—não ao equipamento em si.
A solução não é “um soldador mais rápido”. É uma linha de fabricação integrada na qual o corte sob medida, a montagem e a soldagem são transferidos automaticamente, para que o perfil H não fique esperando e a qualidade seja incorporada em cada etapa.
Causa principal: na fabricação com máquinas isoladas, cada transferência entre corte, montagem e soldagem dos perfis acrescenta movimentação, nova fixação e uma possibilidade de desalinhamento. Eliminar essas transferências é exatamente o que uma linha de produção faz — e é por isso que um método para instalações de soldagem publicado pelo USPTO (US20200316727A1) apresenta a eliminação do transporte entre estações como o principal fator para reduzir o tempo de produção.
O retrabalho causado por erros na posição dos furos e no ajuste e montagem da junta exige novas soldas, e cada nova solda manual pode acrescentar até 3 horas por perfil. Essa é a razão estrutural pela qual a Aubrik projeta a linha como um único fluxo, com base nas linhas que fabrica para fabricantes de pequeno/médio porte e compradores da UE em 50 países.
Não sabe onde sua fábrica perde tempo?
SOLICITE UMA ESTIMATIVA PARA UMA LINHA PERSONALIZADA →
Por dentro da linha de produção de perfis H da Aubrik: 5 máquinas principais
A Aubrik constrói a linha como um único sistema sincronizado, não como um catálogo de equipamentos independentes. A diferença entre uma fábrica com dificuldades e outra que opera com rentabilidade está na eficiência da comunicação entre os equipamentos.
Por isso, cada máquina abaixo é compatibilizada quanto à produtividade, à faixa dimensional dos perfis e à lógica de controle — uma configuração modular que pode evoluir de uma linha de soldagem de perfis H com uma única tocha até uma máquina automática para soldagem de perfis com tochas em tandem, incluindo uma configuração de máquina para soldagem de perfis destinados a edifícios pré-engenheirados (PEB).
Oxicorte CNC
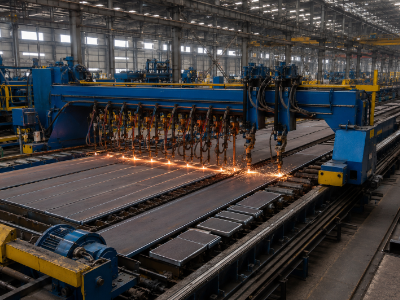
A primeira estação é uma máquina de corte CNC que corta as chapas brutas em almas e mesas com precisão. Diferentemente das máquinas de corte independentes, seus parâmetros de corte CNC são predefinidos para cada especificação de perfil, garantindo precisão na montagem subsequente.
- Espaçamento entre trilhos de 4000 mm; largura de corte reto de 80–3200 mm
- Espessura de oxicorte de 6–100 mm
- nove tochas de corte reto e duas tochas CNC; oxigênio / acetileno / propano
- Índice de sucata no corte mantido abaixo de 1,5%
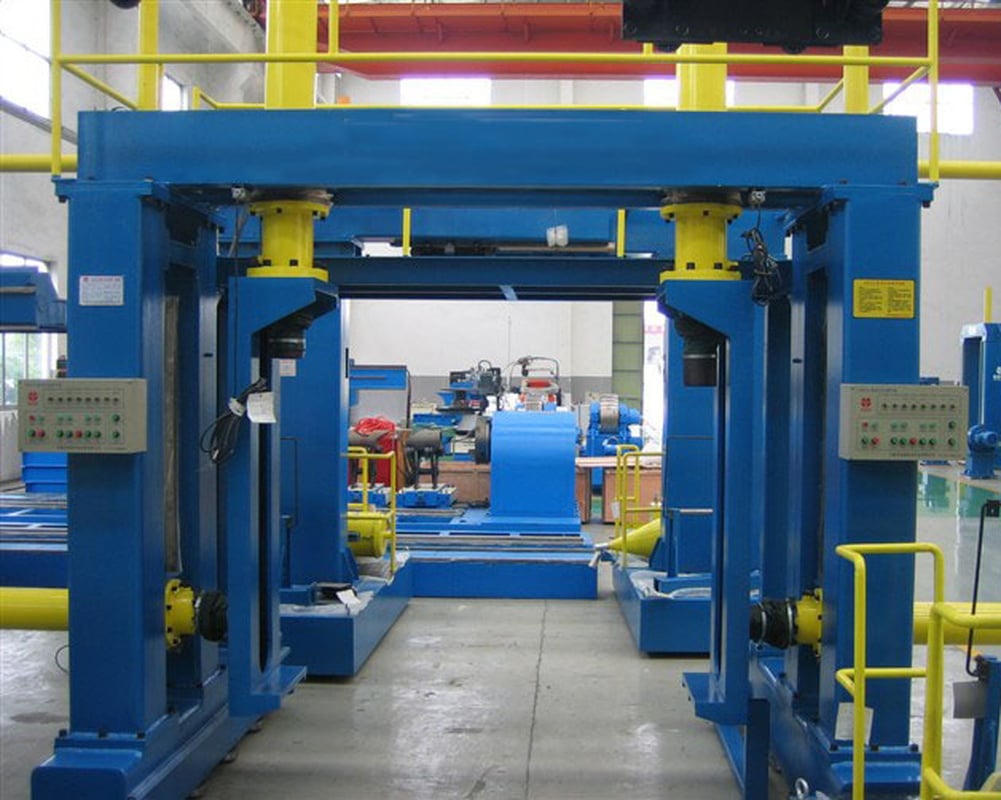
Máquina de montagem de perfis H
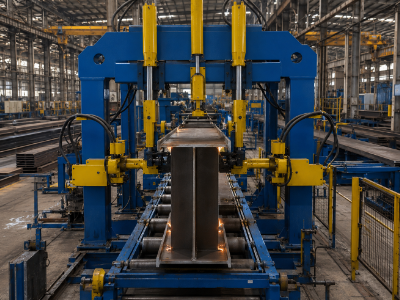
Três unidades hidráulicas de fixação prendem as chapas da alma e das mesas, e a máquina de montagem as une por pontos de solda, formando um perfil H pré-montado e estável.
- Alma de 200–1500 mm (espessura de 6–32 mm); mesa de 150–600 mm
- Erro de perpendicularidade entre alma e mesa <0.3 mm/m
- PLC Siemens + posicionamento por visão a laser (±0,3 mm)
- Ponteamento automático em 16 pontos
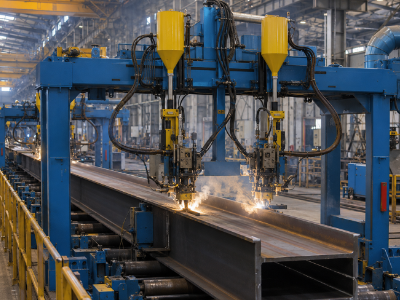
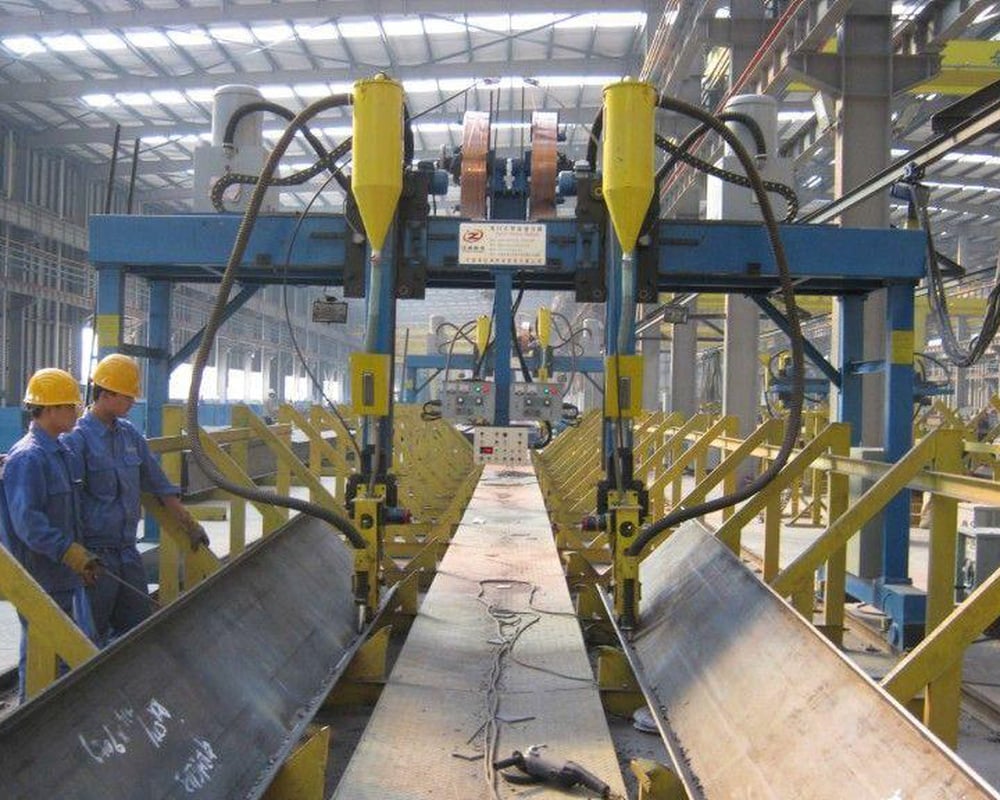
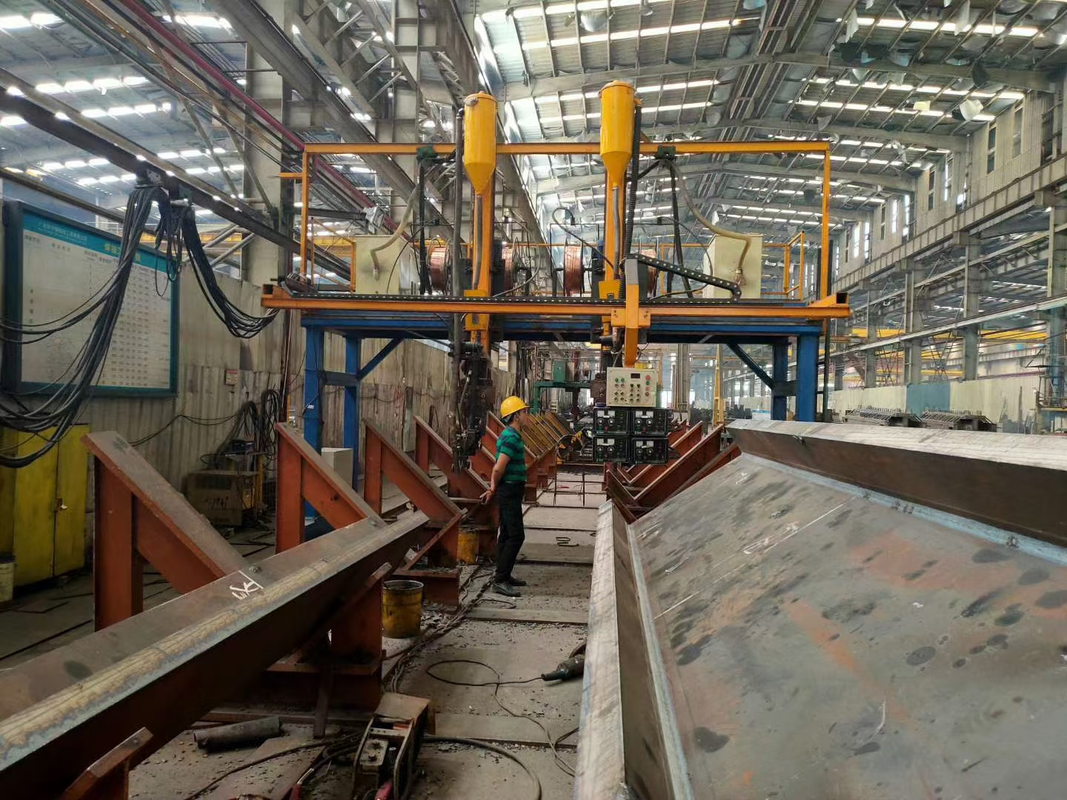
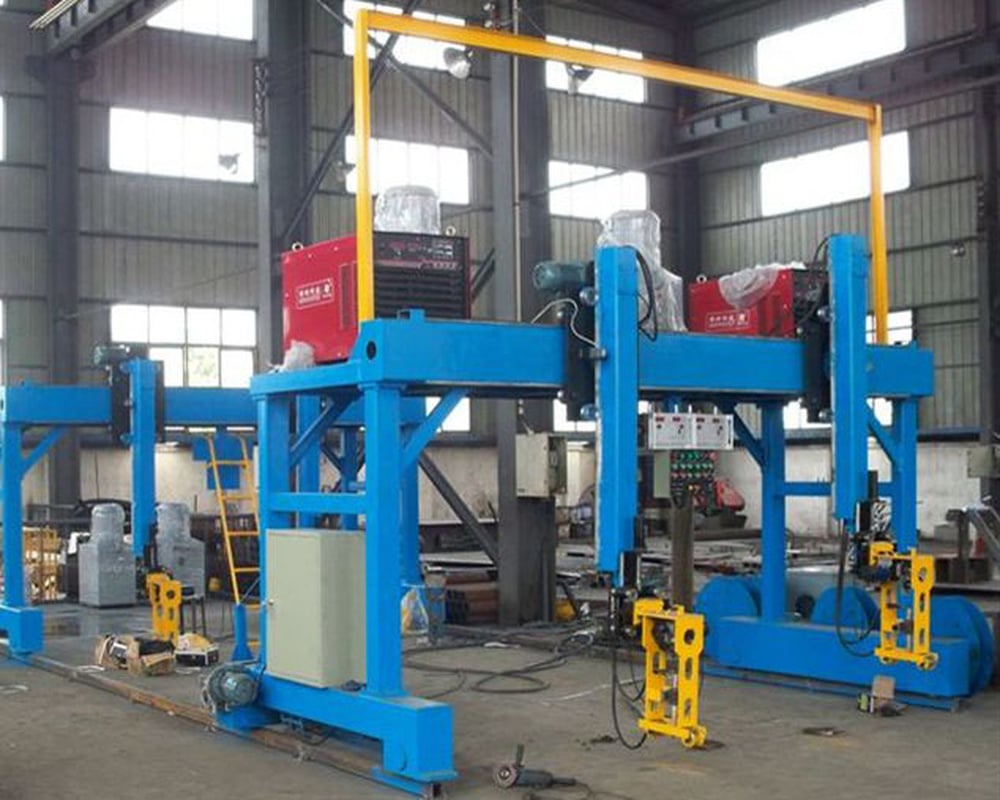
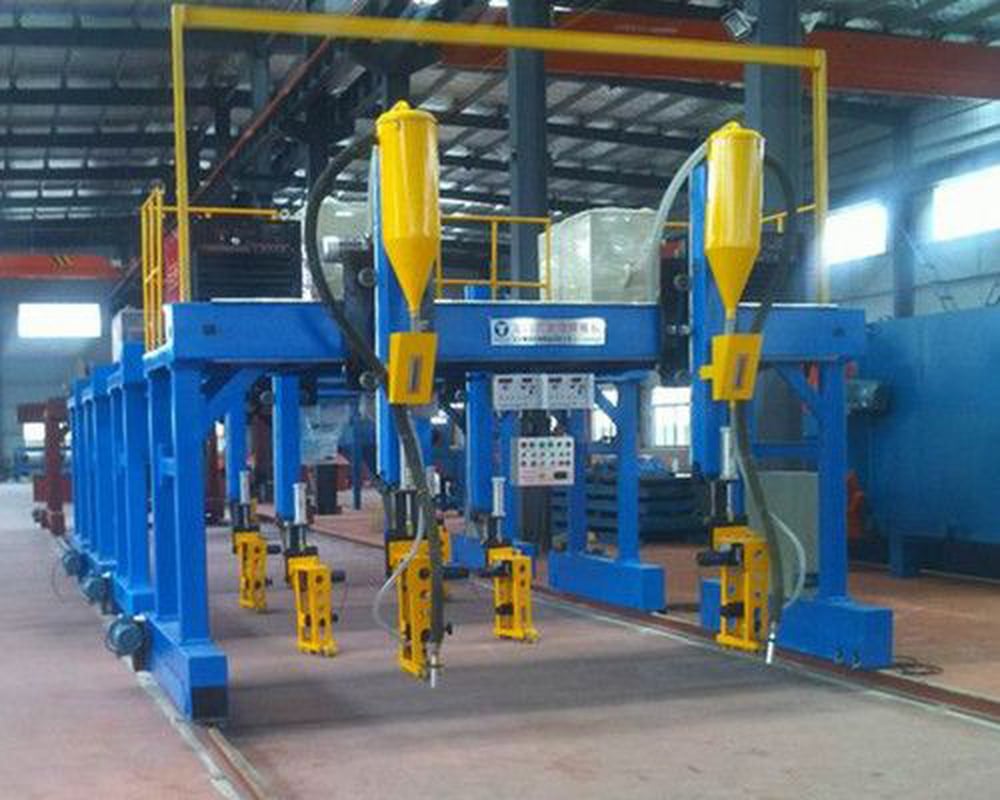
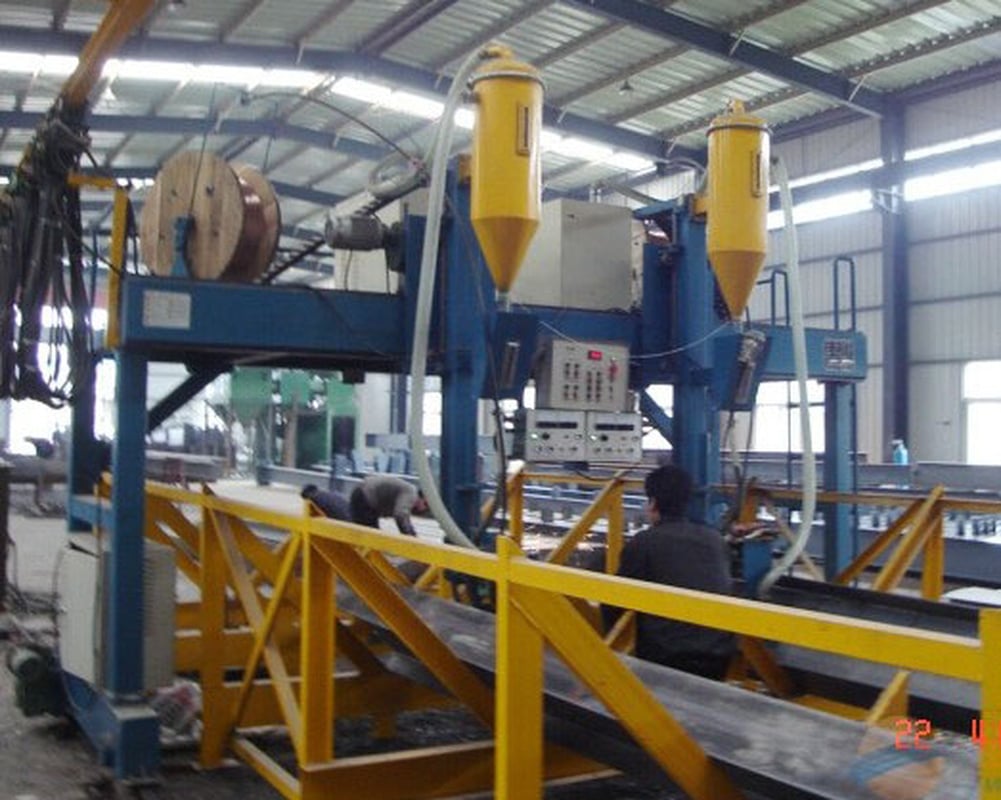
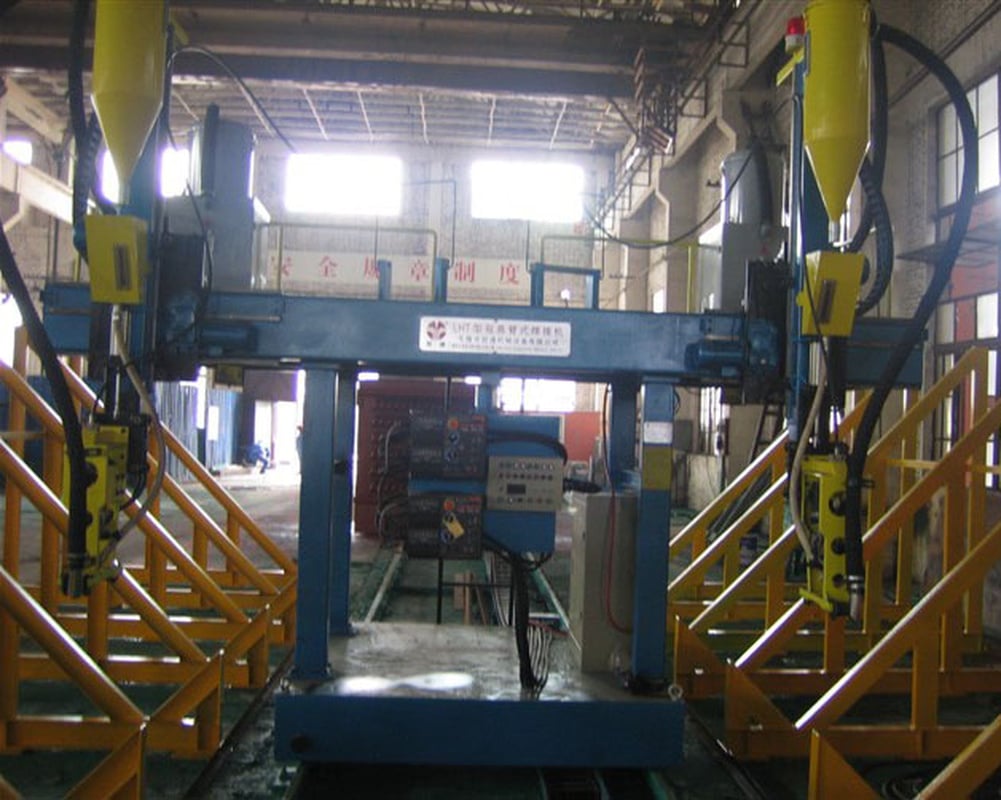
Soldagem SAW em pórtico
A soldagem em pórtico executa soldas por arco submerso nos dois lados em um único passe, com fusão profunda e uniforme.
- Potência de soldagem de 63 kVA×2; faixa de corrente de 200–1000 A
- Altura do perfil de 200–2500 mm; comprimento de até 18000 mm
- Rastreamento inteligente da junta de soldagem + recuperação automática de fluxo >95%
- Modelos AM-HG-4000 / 5000 / 6000
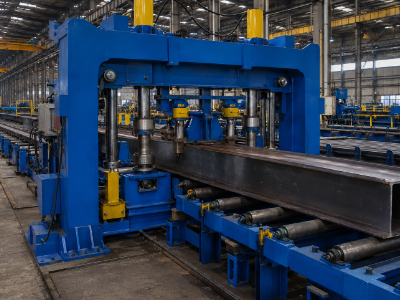
Desempeno de mesas
O calor deforma as mesas; esta estação aplica força nos dois sentidos para corrigir a deformação e recuperar sua forma, evitando danos causados pela distorção térmica.
- Largura da mesa de 200–800 mm (espessura de 6–40 mm)
- Velocidade de desempeno de até 16000 mm/min
- Precisão de correção de ±0,3 mm com leitura digital
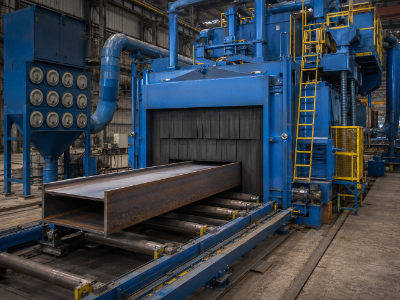
Jateamento abrasivo
Esta estação final remove óxidos e ferrugem para que os revestimentos realmente tenham aderência.
- Faixa de peças de trabalho de 800×1500 até 3000×3000 mm
- Acabamento superficial conforme ISO 8503-1 (Sa1–Sa3)
- A reciclagem do abrasivo proporciona economia de 30–40%; filtragem de pó de 99,5%
Transporte e controle
Transportadores, viradores e roletes hidráulicos para aço interligam as estações, viram os perfis e posicionam automaticamente a peça seguinte.
- Fluxo de materiais coordenado por PLC entre as estações
- Memória de parâmetros de soldagem para manter a qualidade repetível dos lotes
- Configuração para 1–2 operadores em toda a linha
Sequência de fabricação de perfis H em 5 estações
Esta é a matriz de seleção utilizada por nossos engenheiros para configurar uma linha de fabricação de perfis H. Consulte-a de cima para baixo — é assim que a matéria-prima percorre o processo de fabricação.
| Estação | Função | Especificação principal | Precisão | Modelo Aubrik |
|---|---|---|---|---|
| 1 · Corte | Chapa → almas e mesas (oxicorte CNC / plasma opcional) | Espessura de 6–100 mm | Sucata <1.5% | GS-4000 |
| 2 · Montagem | Fixar + centralizar + pontear o perfil pré-montado | Alma de 200–1500 mm | ±0,3 mm/m | HG-1500 |
| 3 · Soldagem | Soldagem por arco submerso nos dois lados em pórtico | 200–1000 A | Com rastreamento da junta de soldagem | AM-HG |
| 4 · Desempeno | Corrigir a distorção das mesas causada pela soldagem | Mesa de até 800 mm | ±0,3 mm | HYJ-40 |
| 5 · Jateamento | Limpeza da superfície para aderência do revestimento | Até 3000×3000 mm | Sa1–Sa3 | AB-SB |
Dimensionamos deliberadamente as estações de pórtico e montagem para a mesma faixa dimensional de perfis. Se a máquina de montagem puder produzir uma alma de 2 metros, mas a máquina de soldagem não puder alcançá-la, você terá comprado um gargalo — não uma linha.
Seletor de configuração da linha
Nem toda fábrica precisa da configuração mais pesada. Adequamos a configuração das tochas e as dimensões do pórtico à sua produção e variedade de perfis.
| Seu perfil | Configuração das tochas | Modelo do pórtico | Mais indicado para |
|---|---|---|---|
| PME / baixo volume | Tocha única | AM-HG-4000 | Novos fabricantes, lotes pequenos, especificações variadas |
| Médio / alto volume | Tocha dupla | AM-HG-5000 | Fabricantes de estruturas de aço, fabricantes de PEB |
| Estruturas pesadas / pontes | Tochas em tandem | AM-HG-6000 | Pontes, máquinas pesadas, perfis espessos com múltiplos passes |
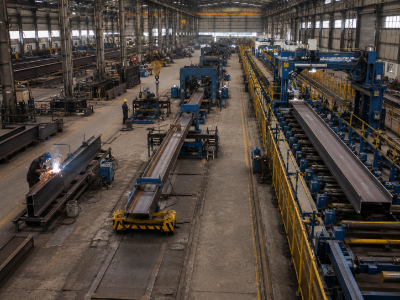
COMPARAÇÃO DE SISTEMAS
Linha integrada versus máquinas independentes versus soldagem manual
Os compradores raramente fracassam por escolher a máquina individual errada. O problema surge quando subestimam o custo das transferências entre as máquinas. A forma correta de escolher é calcular suas próprias horas de mão de obra, seu retrabalho e sua produtividade — não confiar em um valor genérico de retorno do investimento.
| Fator | Soldagem manual | Máquinas independentes | Linha integrada Aubrik |
|---|---|---|---|
| Operadores (por fábrica) | 5–8 soldadores qualificados | 3–5 | 1–2 |
| Consistência das soldas | Dependente do operador | Por máquina | SAW com rastreamento da junta de soldagem e repetibilidade entre lotes |
| Precisão entre alma e mesas | Normalmente ±2–3 mm | ±1 mm | ±0,3 mm/m na montagem · ±0,5 mm no produto acabado |
| Movimentação de materiais | Ponte rolante operada manualmente entre as etapas | Movimentação manual entre ilhas | Transportadores motorizados + viradores |
| Taxa de deposição | Eletrodo revestido/MIG, com paradas frequentes | Variável | SAW: alta deposição, avanço contínuo |
| Produtividade | Referência | +10–20% | +30–40% em relação ao processo manual |
É na soldagem que a diferença é maior. A soldagem por arco submerso deposita muito mais metal por hora do que a soldagem manual a arco aberto — o processo SAW com um único arame chega a cerca de 40 lb/hr e opera com eficiência de deposição de 98-99%, sem paradas para troca de eletrodos.
A realidade: um nível maior de automação nem sempre é a melhor opção. A contrapartida é real — uma linha dimensionada para a faixa de perfis errada representa um custo permanente, pois o fluxo de materiais e a manutenção, e não a máquina, causam a maior parte das paradas. Por essa razão estrutural, a Aubrik define o escopo de forma conservadora, com base nas linhas fabricadas para fabricantes de pequeno/médio porte e compradores da UE.
Deseja comparar esses dados com os números atuais da sua fábrica?
Obtenha gratuitamente uma configuração de linha e uma estimativa de ROI →
ESPECIFICAÇÕES E CONFORMIDADE
Fabricada conforme normas internacionais e europeias
A maioria dos compradores hesita quanto à capacidade de uma linha adquirida fora da Europa ou da América do Norte atender às normas locais. A Aubrik fabrica de acordo com as normas já utilizadas por seus inspetores — e apresenta os dados necessários para auditoria.
Uma não conformidade que inviabilize a auditoria do cliente interrompe a linha antes mesmo de sua entrada em operação. Como a Aubrik possui certificações EN/ISO 1090 e CE, compradores da UE e dos Estados Unidos podem realizar um teste de aceitação em fábrica (FAT) com base nos 20+ anos de experiência da Aubrik em fabricação.
As soldas produzidas na linha estão em conformidade com normas como AWS D1.1 e os referenciais europeus para estruturas EN 1090/ISO 5817. Os certificados e relatórios de inspeção para auditoria são fornecidos prontos para avaliação própria ou por terceiros.
ISO 9001
Sistema de gestão da qualidade
CE
Marcação de conformidade da UE
EN / ISO 1090
Execução de estruturas de aço
AWS D1.1
Código de soldagem estrutural — aço
GB/T 11263
Dimensões de perfis H laminados a quente
ISO 8503-1
Perfil da superfície (jateamento)
POLÍTICA DE SUPRIMENTOS
Guia de suprimentos: configuração, prazo de entrega, instalação e garantia
Uma linha de produção não é um produto retirado do estoque. É uma configuração, uma estrutura preparada para um processo produtivo futuro — e deve ser vista como uma relação que pode durar um quarto de século ou mais; por isso, o preço e os prazos de entrega são determinados pela realidade, não por fantasias de vendas.
O que determina sua cotação
- As dimensões da linha de pórtico variam: as faixas de altura da alma e as larguras das mesas dos perfis determinam os tamanhos.
- Configuração das tochas: cabeçotes de soldagem únicos / duplos / em tandem.
- Escopo da automação: transportadores, viradores, rastreamento da junta de soldagem, memória de parâmetros.
- Opção de corte: oxicorte CNC e recurso opcional de corte a plasma.
A variedade de perfis de nossos clientes é tão específica quanto a sua. Como cada solução precisa ser adequada à sua aplicação, o preço e o prazo de entrega são calculados com base nas especificações do cliente. Solicite uma estimativa do prazo de entrega com suas especificações e responderemos rapidamente.
Compromissos da Aubrik
- Garantia de 1 ano para o equipamento (incluindo peças de reposição originais).
- Instalação e comissionamento no local, além de treinamento de operadores e de manutenção.
- Projeto e fabricação sob medida: personalização e fornecimento OEM aceitos.
- Preparada para auditorias: inspeções, referências de clientes e certificados de um fornecedor que pode ser verificado.
Instalar uma linha de máquinas não é o objetivo — o objetivo é colocá-la em operação. Fornecemos cronogramas de manutenção e uma lista de peças de desgaste para ajudar a manter a disponibilidade operacional de forma contínua. Isso é importante porque as paradas não planejadas raramente estão relacionadas à instalação em si.
EVITE INVESTIR SEM INFORMAÇÕES
Atrasos no prazo de entrega e problemas de alinhamento geram despesas não planejadas. Esta é a realidade: as especificações influenciam o custo — porque esta é uma linha de produção configurada sob medida.
Envie a configuração de seus perfis; forneceremos uma configuração, o tempo de produção e os certificados exigidos por seus auditores — tudo proveniente de nossa linha certificada conforme a ISO 9001, para clientes que incluem PMEs e fabricantes industriais que planejam antecipadamente o orçamento e a fabricação.
VISÃO GERAL DA FÁBRICA
Apresentação das instalações de fabricação
ÁREA-01
ÁREA-02
ÁREA-03
ÁREA-04
ÁREA-05
ÁREA-06
ÁREA-07
ÁREA-08
RECURSOS
Ferramentas e calculadoras de engenharia
Recursos digitais de engenharia para planejar linhas de fabricação de perfis H.
AVALIAÇÃO DO PROJETO
Defina o escopo da sua linha de produção de perfis H
A Aubrik avaliará suas especificações e responderá com uma estimativa do tempo de produção e os certificados pertinentes para análise de seus auditores — com base em suas necessidades.
BASE DE CONHECIMENTO
Perguntas frequentes sobre linhas de produção de perfis H
Quais máquinas compõem uma linha de produção de perfis H?
Cinco máquinas principais: uma máquina de oxicorte CNC, uma máquina de montagem e ponteamento, uma máquina de soldagem por arco submerso em pórtico, uma desempenadeira de mesas e uma máquina de jateamento — interligadas por transportadores motorizados.
Como funciona o processo de soldagem SAW em pórtico?
O pórtico desloca uma tocha ao longo do perfil enquanto o arame avança sob uma camada de fluxo granular. O arco permanece submerso e protegido do ar, produzindo soldas profundas e sem porosidade nos dois lados em um único passe.
A linha pode processar minha faixa de tamanhos de perfis H?
Os modelos padrão processam almas com alturas de 200 mm até 2500 mm e comprimentos de até 18000 mm. O vão, a velocidade e o número de tochas podem ser personalizados para sua variedade de perfis.
Devo comprar uma linha integrada ou máquinas independentes?
As máquinas independentes são adequadas para volumes muito baixos ou irregulares. Se os perfis H forem um produto central de sua operação de soldagem, a linha integrada elimina a movimentação e a nova fixação entre as estações — onde se concentra a maior parte dos custos ocultos.
Como posso verificar a qualidade antes de comprar no exterior?
Solicite uma auditoria da fábrica (por sua equipe ou por terceiros), referências específicas de clientes que utilizam linhas de perfis H e os certificados ISO 9001 / CE. A Aubrik fornece os três mediante solicitação.
Qual prazo de entrega, instalação e garantia devo esperar?
O prazo de entrega depende da configuração; fornecemos uma estimativa com sua cotação. Cada linha inclui instalação no local, comissionamento, treinamento de operadores e garantia gratuita de 1 ano com fornecimento de peças de reposição.
Em alta agora



