
Aubrik Şirketi ile İletişime Geçin

Kaynak pozisyoneri için döner tahrik ünitesi, yük taşıyan bir yatak ile dişlili bir döner tahrik sisteminden oluşur. Yatak yüklerini, hareket torkunu, kaynak hızını, boşluğu ve makinenin sabitleme düzenini değerlendirerek seçim yapın. Doğru tahrik ünitesi yalnızca taşıma kapasitesine bakılarak belirlenemez; fikstürün eksen dışındaki konumu ve eksen yönü, belirleyici yük durumunu değiştirebilir.
Kompakt bir döner bağlantı, pozisyoner tasarımını basitleştirebilir; ancak satın alma için motor, fren ve kontrol paketinin de tanımlanması gerekir. Önce hareket eden tüm aksamı ve kaynak yolunu belirleyin, ardından tahrik ünitesinin değerlerini gereksinimlerle karşılaştırın.
Döner tahrik ünitesinin kaynak pozisyonerindeki işlevi
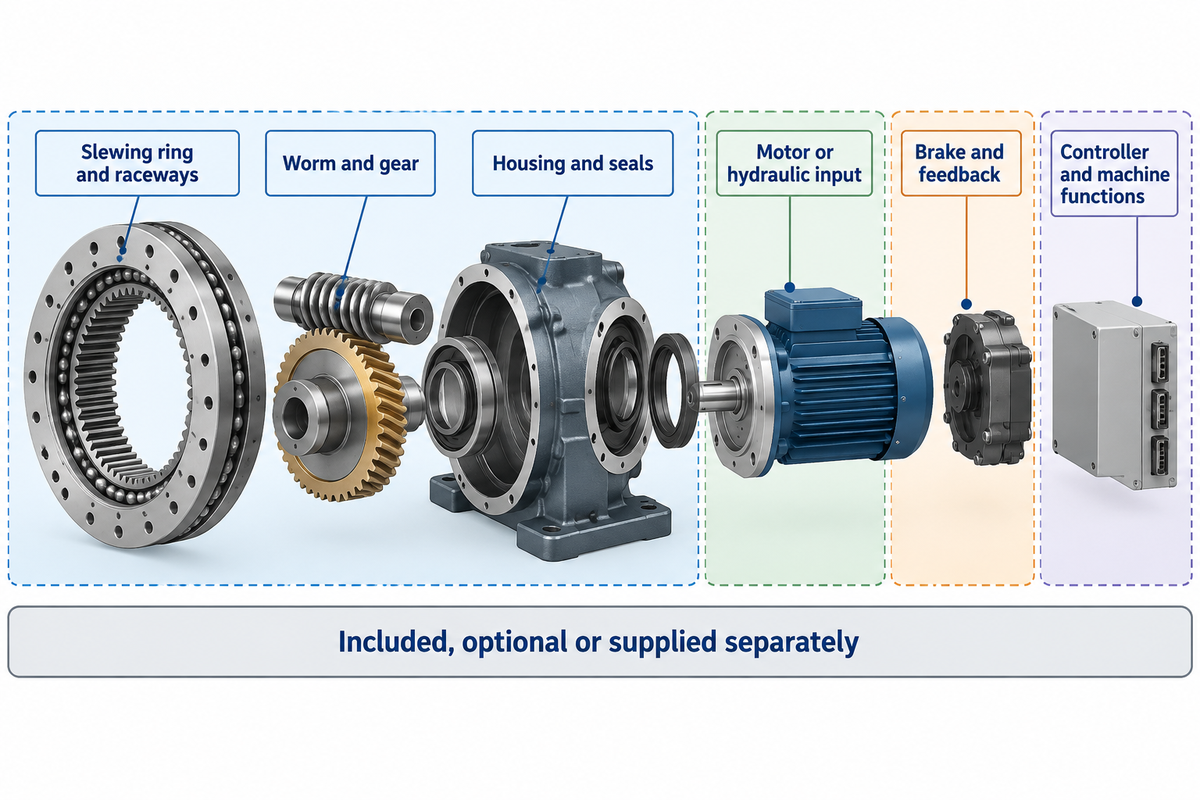
Döner tahrik sistemi, hareketli aksamı destekler ve dişlili yatak düzeniyle dönme hareketini aktarır. Sonsuz vidalı tipte genellikle döner yatak, sonsuz vida ve gövde bir arada bulunur. Giriş gücünü motor sağlar. Teklifte motor, fren ve enkoderin dahil olup olmadığı açıkça belirtilmelidir; bunların tahrik ünitesinin görselinde yer alması, pakete dahil oldukları anlamına gelmez.
| Bileşen | İşlev | Satın alma kapsamı kontrolü |
|---|---|---|
| Döner yatak ve yuvarlanma yolları | Belirtilen eksenel, radyal ve moment yüklerini destekler | Yük eğrileri ve montaj koşulları |
| Sonsuz vida ve dişli | Redüksiyon yoluyla dönme torkunu aktarır | Oran, çalışma koşulları ve çıkış torku |
| Gövde ve keçeler | Aksamı konumlandırır ve iç parçaları korur | Montaj yüzeyleri ve çevresel koruma sınıfı |
| Motor veya hidrolik giriş | Tahrik kaynağını sağlar | Pakete dahil, isteğe bağlı veya ayrı tedarik edilir |
| Fren ve geri bildirim | Belirtilen sabitleme ve konumlandırma işlevlerini sağlar | Fren çalışma koşulları, enkoder konumu ve arayüzler |
| Kontrolör ve makine işlevleri | Hız, komutlar ve duruşları eşgüdüm içinde yönetir | Entegratörün sorumluluğu ve kabul kapsamı |
Yüksek entegrasyon düzeyi, ayrı mekanik arayüzlerin sayısını azaltır. Ancak her döner yatak, dişli kutusu ve kontrolör kombinasyonunu birbiriyle uyumlu hâle getirmez. Tek başına döner yatak için ayrıca bir tahrik mekanizması gerekir; modüler bir tahrik paketi de elektrik panosu içermeyebilir. Komple bir makine için tahrik ünitesi teklifini, Aubrik kaynak pozisyonerleriyle birlikte sunulan fikstür, çalışma tablası ve kontrollerle karşılaştırın.
Döner tahrik ünitesi için 5 kontrol
Döner tahrik ünitesi için 5 kontrol seçicisi, alıcının verdiği bilgilerle yük desteği, hareket torku, hız ve çalışma koşulları, hassasiyet, sabitleme ve entegrasyon başlıklarını düzenler.
Tedarikçiye gönderdiğiniz talepte bu 5 başlığı kullanın. Seçici, bilgi toplamak için bir kontrol listesidir; kabul edilecek yapılandırmayı üreticinin yük değerlendirmesi ve entegratörün makine tasarımı belirler.
Yük ve tork: Her ekseni ayrı boyutlandırın
Pozisyonerin her eksenini kendi yük diyagramına göre boyutlandırın. İş parçası ile fikstürün toplamı ağırlığı ve ağırlık merkezini belirler; eksen yönü ise bileşenlerden hangilerinin eksenel ya da radyal etki göstereceğini ve yerçekiminin dönme torku oluşturup oluşturmayacağını belirler. Yatağa etki eden devrilme momenti, dişli üzerinden iletilen torktan farklı bir yüktür.
Kaynak pozisyoneri için döner tahrik ünitesinde hangi yükler belirtilmelidir?
Hareketli aksamın tamamının kütlesini, ağırlık merkezini, radyal ve eksenel kuvvetleri; ayrıca devrilme momentini, ivmeyi ve proses kaynaklı dış kuvvetleri belirtin. Eksenel yükler yatak ekseni boyunca, radyal yükler ise bu eksene dik yönde etki eder. Makine eğildiğinde de bu tanımlar değişmez. Kaynaklı parçaya her yeni bileşen eklendiğinde en elverişsiz konfigürasyonu kaydedin.
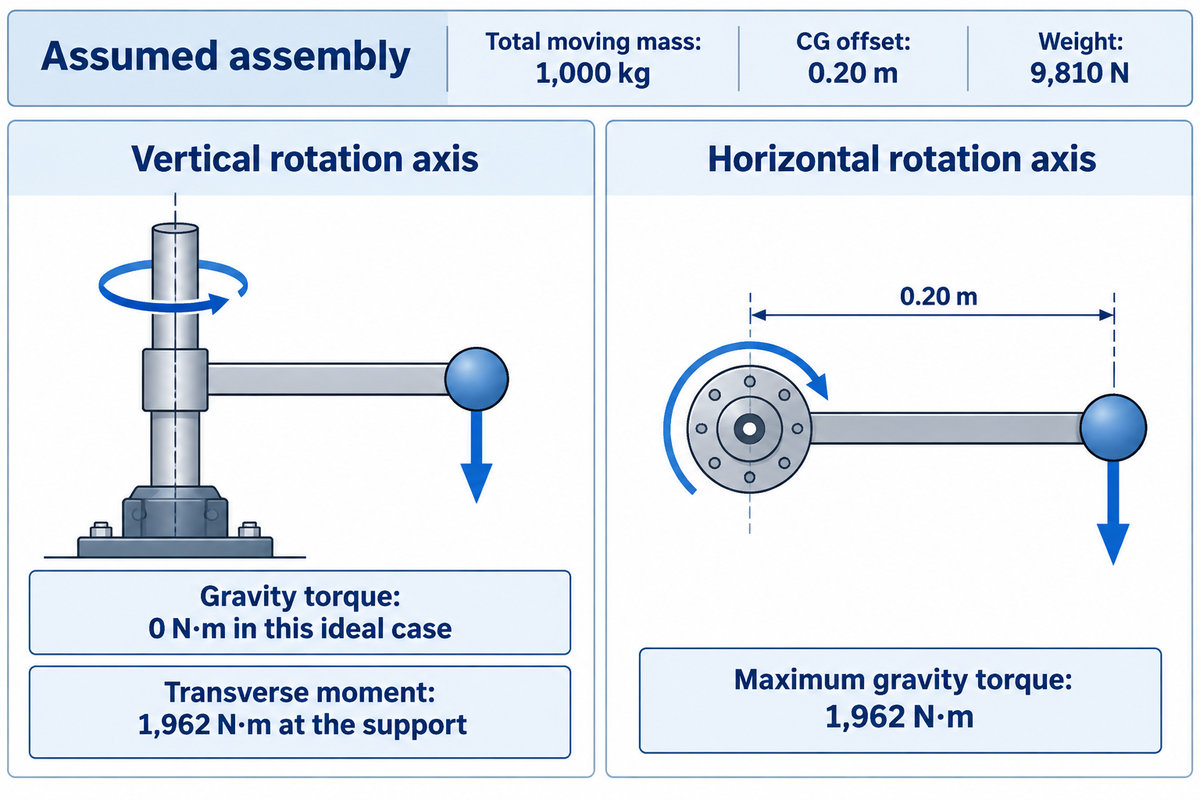
İş parçası kütlesinin 800 kg, fikstür kütlesinin 200 kg olduğunu ve toplam kütlenin 1.000 kg’a ulaştığını varsayalım. Birleşik ağırlık merkezi dönme ekseninden 0,20 m uzakta olsun ve yerçekimi için 9,81 m/s² kullanılsın. Ağırlık 1.000 × 9.81 = 9.810 N olur. İdeal bir dikey eksende yerçekimi bu eksen çevresinde tork oluşturmaz; ancak eksantrik ağırlık, destek üzerinde 9.810 × 0.20 = 1.962 N·m enine devrilme momenti oluşturur. Dönme eksenini yatay konuma getirdiğinizde, kuvvet kolu yerçekimine dik olduğunda maksimum yerçekimi kaynaklı dönme torku 1.962 N·m olur. Aynı kütle farklı bir tahrik çalışma koşulu doğurur.
NASA Glenn’in tork açıklaması, momenti kuvvet ve kuvvete dik kuvvet koluyla ilişkilendirir. Yukarıdaki varsayımsal hesap yalnızca yerçekiminin etkisini ele alır. Yük durumunu tamamlamak için ivme, sürtünme, kablolar ve proses kuvvetleri gibi diğer etkenler de değerlendirilmelidir.
| Girdi veya sonuç | Dikey dönme ekseni | Yatay dönme ekseni |
|---|---|---|
| İş parçası kütlesi | 800 kg | 800 kg |
| Fikstür kütlesi | 200 kg | 200 kg |
| Toplam hareketli kütle | 1.000 kg | 1.000 kg |
| Ağırlık merkezinin dönme eksenine uzaklığı | 0,20 m | 0,20 m |
| Ağırlık | 9.810 N | 9.810 N |
| Dönme ekseni çevresindeki yerçekimi torku | Bu ideal durumda 0 N·m | Maksimum 1.962 N·m |
| Eksantrik ağırlığın oluşturduğu enine moment | Destek noktasında 1.962 N·m | Destek ve ağırlık merkezi geometrisine göre hesaplayın |
| İvme torku | Dönme atalet momenti ve ivmeye göre hesaplayın | Dönme atalet momenti ve ivmeye göre hesaplayın |
| Sürtünme ve proses yükleri | Seçilen mekanizmanın yüklerine ekleyin | Seçilen mekanizmanın yüklerine ekleyin |
Her katalog maksimum değerini birbirinden bağımsız kontrol etmek yerine yük durumlarını birlikte iletin. ISO 17956:2025, hizasızlık ve iç yük dağılımı gibi etkileri dikkate alan rulmanlarda etkin statik emniyet katsayısı hesabını ele alır. Statik kapsamı, yorulma veya aşınma değerlendirmesinin yerini tutmaz. Makinenin genel tasarımını belirlemek için döner pozisyoner seçim kılavuzundan yararlanın; tahrik ünitesi tedarikçisinin yine de eksene özgü yüklere ihtiyacı vardır.
Kaynak hızı, çalışma çevrimi ve motor seçimi
Gerekli kaynak hızı, motorun maksimum devri değil, üretim yükü altındaki tabla çıkış hızının kararlı değeridir. Bu hızı kaynak ilerleme hızından ve birleşim çevresinden hesaplayın; ardından ivmeyi, yeniden konumlandırma hızını ve çalışma süresini belirtin. Maksimum hıza ulaşabilen bir tahrik ünitesi, yavaş çevresel kaynak sırasında hızı yine de iyi düzenleyemeyebilir.
“Tel besleme hızı, ark ilerleme hızıyla aynı değildir.”
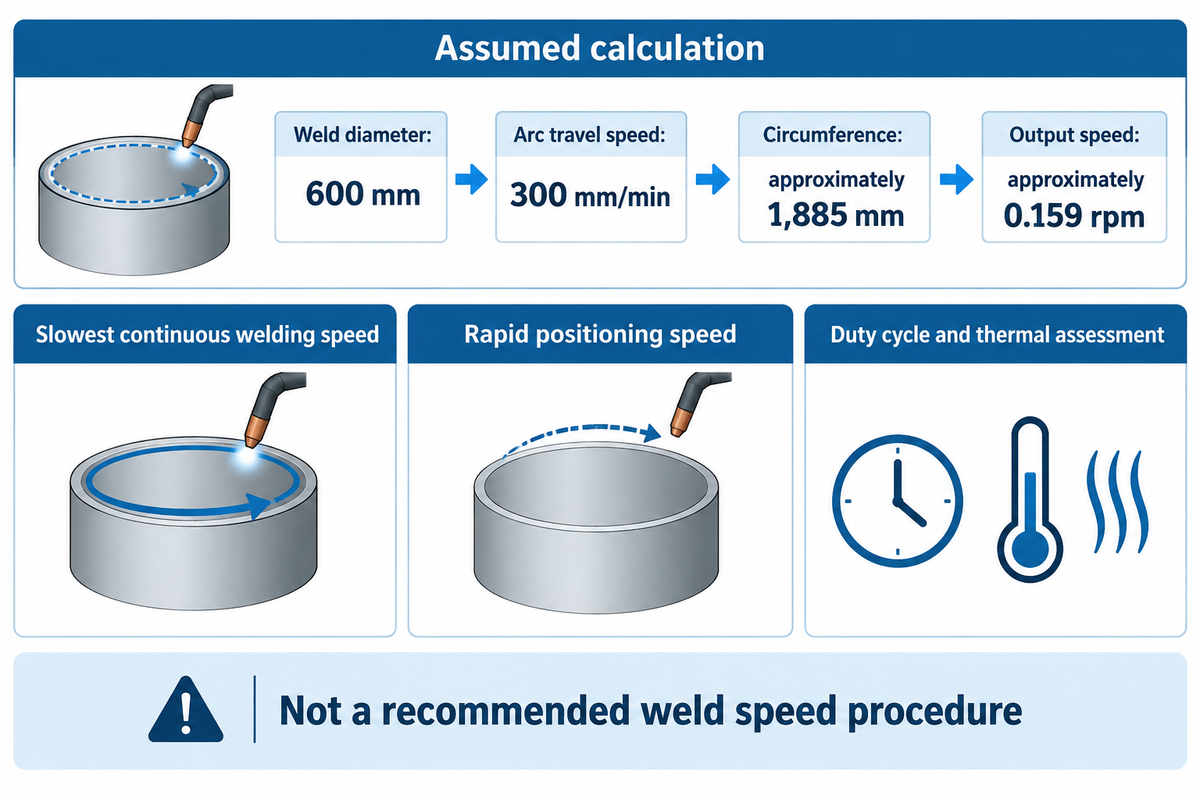
Varsayımsal dairesel kaynak çapının 600 mm, ark ilerleme hızının ise 300 mm/min olduğunu düşünelim. Çevre π × 600 ≈ 1.885 mm olur. Gerekli çıkış hızı 300 ÷ 1.885 ≈ 0,159 rpm’dir. Bunlar hesaplamada kullanılan örnek değerlerdir; önerilen bir kaynak hızı prosedürü değildir. İlerleme hızını belirlemek için onaylı kaynak prosesine başvurun. Tahrik ünitesi tedarikçisinden yalnızca yüksüz yüksek hız gösterimi sunmasını değil, belirtilen yük altında 0,159 rpm civarında hız düzenlemesini göstermesini isteyin. Fikstürün dikişler arasında ters yönde dönmesi veya ivmelenmesi gerekiyorsa bu hareketleri de çalışma çevrimine ve ısıl değerlendirmeye katın.
QCB’nin teknik kılavuzu, döner tahrik ünitesinin yük altındaki hızını genellikle 3 rpm ile sınırlar; daha yüksek hız için düz dişli seçeneklerini de belirtir. Bu, ilgili ürün ailesine özgü bir sınırlamadır; sektör genelinde geçerli değildir. Elektrik motoru, hidrolik motor veya servo paketi seçerken tercih edilen redüksiyon oranını ve sistem verimini göz önünde bulundurun. Giriş ve kontrol gereksinimleri arasında önemli farklılıklar olabilir.
Döner kaynak pozisyonerleri için en düşük sürekli kaynak hızını, hızlı konumlandırma hızından ayrı olarak belirtin. Kademesiz hız veya hassas hareket gibi ifadeler, ölçülebilir bir tolerans tanımlamaz. Kabul edilebilir değişimi kaynak dikişinde, konumlandırılan yükte ve ölçüm yönteminde belirtin.
Kaynak dikişinde boşluk ve rijitlik
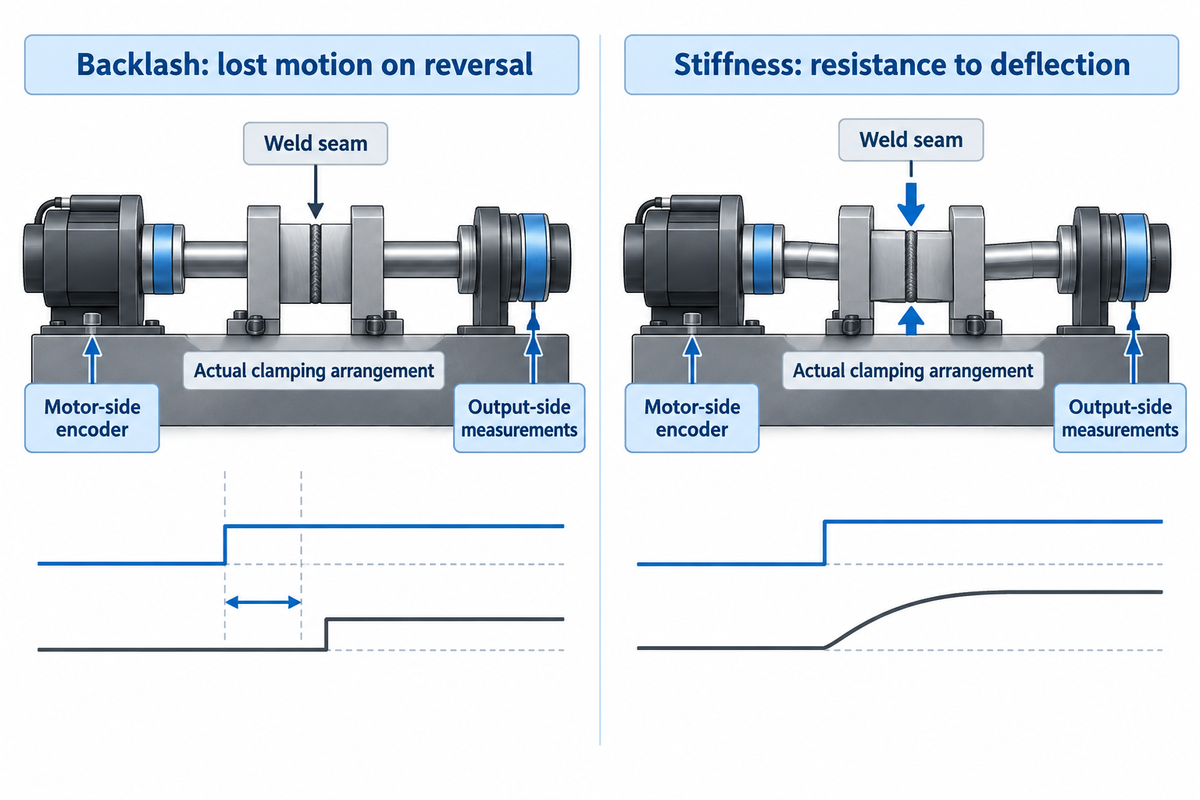
Boşluk, tahrik ünitesinin yönü tersine çevrildiğinde oluşan kayıp harekettir; rijitlik ise tahrik ünitesinin yük altındaki şekil değiştirmeye karşı direncidir. Bu ayrım, robotik talaşlı imalatta esneklik ve boşluk üzerine yapılan araştırmalarda da ele alınır; ancak bu araştırmalar talaşlı imalat robotlarıyla ilgilidir ve kaynak pozisyonerleri için bir hassasiyet değeri sunmaz. Her ikisi de kaynak dikişinin yerini değiştirebilir, ancak birini gidermek diğerini mutlaka gidermez. Aynı yükte ve aynı yönde yapılan çıkış tarafı ölçümlerini karşılaştırın; yüksek hassasiyet iddiasını kabul etmeden önce konumlandırma doğruluğu ile tekrarlanabilirliği birbirinden ayırın.
QCB’nin ölçüm kılavuzu, izlenen açıyı sonsuz vida milinde ölçülen açıdan ayrı ele alır. Giriş mili açısı, redüksiyon oranı ilişkisini içerir ve doğrudan çıkış boşluğu şartnamesine aktarılamaz. Test sırasında ölçüm saati veya enkoderin nereye yerleştirildiğini, hangi parçanın sabit tutulduğunu ve hangi yükün uygulandığını belirleyin.
Bir fikstürün kaynak işlemini tek yönde sürekli yapabildiğini ve ikinci bir dikiş için yön değiştirdiğini varsayalım. İlk dikişin başarılı olması, yüklü tahrik ünitesinin o yönde kararlı biçimde dönebildiğini gösterir. Yön değiştirildiğinde bağlantının hangi konumda duracağını göstermez. Tasarımcı, dişli boşluğunu ve fikstürün elastik deformasyonunu ayrı ayrı inceleyebilir. Üretim ekibi daha sonra gerçek bağlama düzenini kullanarak iş parçası yarıçapında bir kabul kontrolü tanımlayabilir. Fikstür esnerken komut edilen konumu motor tarafındaki enkoder bildiriyorsa enkoder çözünürlüğünü artırmak yapısal hataları gidermez. Satın alma şartnamesinde hangi çıkış ölçümünün kabul kriterini karşılaması gerektiğini belirtin.
Yatak desteği, gövde bağlantısı, fikstür rijitliği ve dişli sistemi aynı hassasiyet düzeyinde incelenmelidir. Nominal dönme torku değerinin yüksek olması, kaynak dikişinin konum doğruluğunu açıklamaz. Büyük iş parçalarında, aksam döndükçe yük yönünün değiştiği durumu da değerlendirin.
Kendinden kilitleme, frenleme ve alternatif tahrik üniteleri
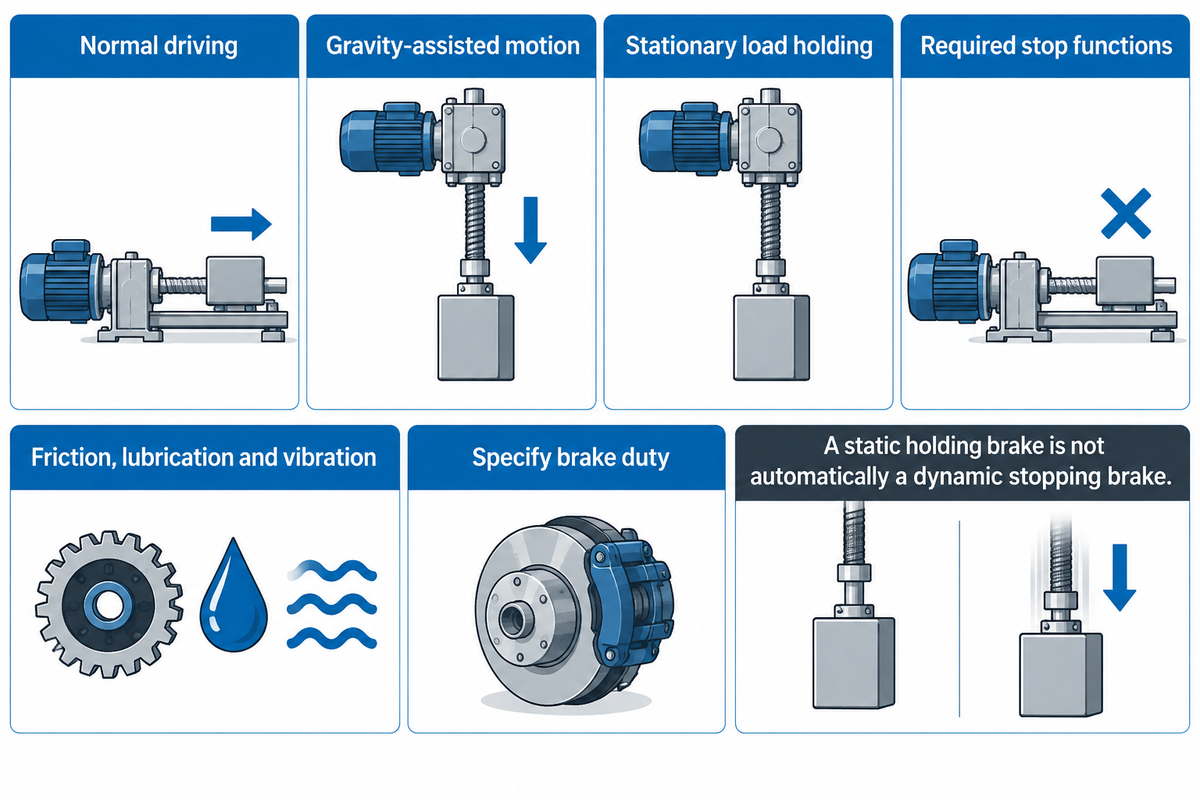
Kendinden kilitlemeli bir sonsuz vida tahrikinde, tanımlanmış koşullar altında geriye doğru tahrik önlenebilir; ancak bu tanım makinenin durma veya yükü tutma performansını belirtmez. Sürtünme, yağlama ve titreşim davranışı etkiler. Normal tahriki, yerçekiminin harekete yardımcı olduğu durumu, duran yükün tutulmasını ve gerekli durdurma işlevlerini ayrı çalışma koşulları olarak değerlendirin.
Sonsuz dişlide kendinden kilitleme konusunda, helis açısı ve sürtünmenin etkileri açıklanır ve kendinden kilitlemeye güvenmek yerine fren kullanılması önerilir. Frenler amaçlanan çalışma koşullarına göre belirtilmelidir. Statik tutma freni, art arda uygulanan dinamik durdurma freni olarak kendiliğinden değerlendirilemez.
QCB, atalet veya yerçekimi yüklerinin düşük verimli sonsuz vida mekanizmasındaki yükü öne sürüklemesiyle oluşan tutunma-kayma davranışını açıklar. Kılavuzunda, elektrik tahrikli yatay dönme eksenlerinde özellikle çift girişli sonsuz vida tahriklerinin kullanılması istenir. Bu, QCB’nin yapılandırma kuralıdır. Bu kuralı her özel döner tahrik tasarımına uygulamak yerine, seçtiğiniz üreticiye önerdiği düzenin harekete yardımcı olan bir yükü nasıl yönettiğini sorun.
Entegre sonsuz dişlili döner tahrik ünitesi
- Yatak desteğini ve dişlili dönme hareketini bir arada sunar.
- Geri tahrik ve düşük hızdaki çalışma için ürüne özgü kontroller gerektirir.
- Fren ve kontrol kapsamının tanımlanması gerekir.
Ayrı dişlili yatak tahriki
- Redüktörün ve giriş paketinin ayrı seçilmesine olanak tanır.
- Yatak, pinyon ve montaj tasarımının eşgüdüm içinde yapılmasını gerektirir.
- Fren ve kontrol kapsamının tanımlanması gerekir.
Bir tahrik paketinde redüksiyon için planet dişli kademesi de kullanılabilir; ancak bu kademe, yük desteğinde döner yatağın işlevini yerine getirmez. Düz dişli ve sonsuz vida tahrikli çözümleri genel ifadelerle sıralamak yerine aynı hız, yük tutma ve çalışma koşullarına göre karşılaştırın.
Aubrik SE Serisi katalog değerlerinin kullanımı
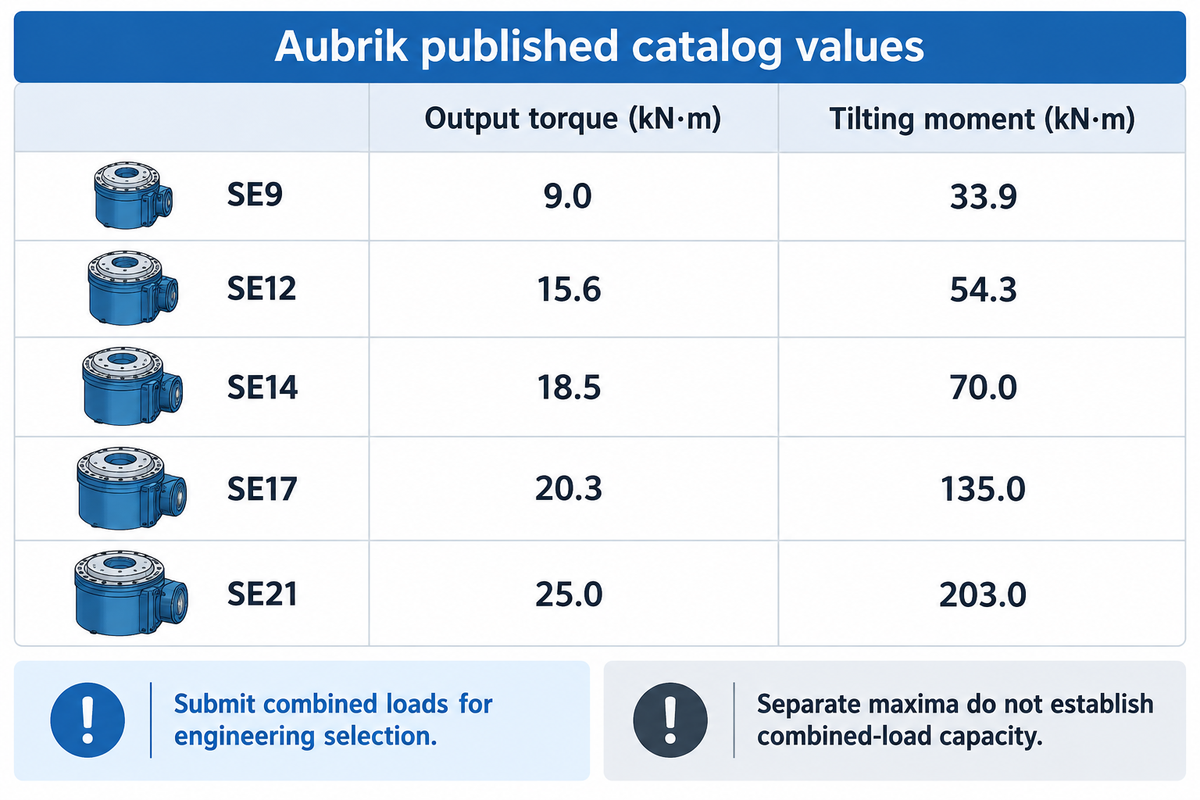
Aubrik SE Serisi’nde devrilme momenti, eksenel yük, radyal yük ve çıkış torku ayrı ayrı belirtilen 5 model bulunur. Bu değerleri ön eleme için kullanın, ardından birleşik yükleri mühendislik seçimi için iletin. Maksimum değerler, tahrik ünitesinin gerekli kaynak çalışma koşullarında tüm birleşik yükleri karşılayacağını garanti etmez.
| Model | Devrilme momenti (kN·m) | Eksenel yük (kN) | Radyal yük (kN) | Çıkış torku (kN·m) | Redüksiyon oranı | Kütle (kg) |
|---|---|---|---|---|---|---|
| SE9 | 33.9 | 338 | 159 | 9.0 | 61:1 | 48 |
| SE12 | 54.3 | 475 | 190 | 15.6 | 78:1 | 60 |
| SE14 | 70.0 | 555 | 220 | 18.5 | 85:1 | 65 |
| SE17 | 135.0 | 900 | 350 | 20.3 | 102:1 | 98 |
| SE21 | 203.0 | 1.598 | 640 | 25.0 | 125:1 | 120 |
SE Serisi döner tahrik ünitesi boyutlandırma aracı, yayımlanmış ürün yelpazesini incelemek için başlangıç noktasıdır. Çıkış torku ile devrilme momentinin işlevleri farklıdır; 1.962 N·m örneği, diğer yatak yükleri, çalışma koşulları ve montaj gereksinimleri bilinmeden model seçimini belirlemez.
Ağır hizmet tipi kaynak pozisyonerleri için eksiksiz fikstür çizimini ve tüm çalışma yönelimlerini iletin. Eksen dışı mesafenin fazla, yüklerin ağır olması, motor tork sınırına ulaşılmadan önce yatak değerlendirmesini kritik hâle getirebilir.
Maliyet ve döner tahrik ünitesi üreticisi seçimi
Döner tahrik ünitesi tekliflerini, tedarik kapsamının tamamını eşleştirerek karşılaştırın. Komple bir makinede fikstür ve kontrol gereksinimlerini, pozisyonerin eksiksiz tedarik kapsamıyla karşılaştırın. Bileşen fiyatı; motor, fren, kontrolör veya montaj paketinin başka bölümlerinde yer alabilecek maliyetleri içermez. İncelenen bazı üretici sayfalarında yapılandırılmış ürünler veya teklif talepleri sunuluyor; ancak genel bir karşılaştırma için montaja hazır paketin fiyatı verilmiyor.
| Teklif edilen kalem | İstenecek kanıt | Karar sorumlusu |
|---|---|---|
| Tahrik ünitesi ve döner yatak | Kesin model, redüksiyon oranı ve yük değerlendirmesi | Mekanik tasarım |
| Motor ve adaptör | Motor özellikleri, kaplin ve arayüz çizimi | Mekanik ve kontrol sistemleri |
| Fren | Tutma veya durdurma çalışma koşulları ve entegrasyon kapsamı | Makine entegratörü |
| Enkoder | Türü, konumu ve kontrolör uyumluluğu | Kontrol sistemleri |
| Kontrolör ve pano | Dahil edilen işlevler ve elektrik arayüzleri | Kontrol sistemleri ve üretim |
| Montaj parçaları | Flanşlar, destekler ve bağlantı elemanlarının tedarik kapsamı | Mekanik tasarım |
| Kaynak akımı dönüş hattı | Proses için nominal değerlere uygun dönüş hattı düzeni | Kaynak mühendisliği |
| Devreye alma | Yüklü hız, yön değiştirme ve makine işlevlerinin kabulü | Üretim ve entegratör |
| Servis desteği | Yağlayıcı özellikleri, yedek parçalar ve belgeler | Bakım ve satın alma |
Satın alma ekibinin, giriş flanşı olan kapalı tip bir tahrik ünitesi için teklif aldığını; ikinci bir teklifin ise tahrik ünitesi, motor ve freni kapsadığını varsayalım. Toplam maliyetleri karşılaştırırken ilk teklifte bulunmayan motor ve frenin fiyatını sıfır kabul etmek, montajlı sistem maliyetini olduğundan düşük gösterir. Daha iyi bir yöntem, her iki tedarikçiden de çalışma sayfasını doldurarak her kalemin dahil, isteğe bağlı veya entegratör tarafından tedarik edilecek olduğunu belirtmesini istemektir. Makine üreticisi pano, montaj ve devreye alma işlerini tanımladıktan sonra Finans ekibi iş kapsamını karşılaştırabilir. Sipariş verilmeden önce Bakım ekibi de belgeleri ve yedek parça listesini incelemelidir. Daha düşük bileşen fiyatları yararlı olabilir; ancak önce tedarikçinin kapsamı ve ilgili maliyetler belirlenmeli, ardından karşılaştırılabilir bir teklif alınmalıdır.
Döner tahrik ünitesi üreticisi döner alt grubu sağlar; pozisyoner entegratörü ise fikstür düzenini, hareket kontrolünü ve makine işlevlerini eşgüdüm içinde yönetir. IMO; motorları, frenleri, planet dişli kademelerini ve enkoderleri yapılandırma seçenekleri olarak belirtirken Slewmaster, kaynak pozisyonerlerine yönelik tahrik uygulamalarını açıklar. Bunlar farklı tedarik kapsamlarını gösterir; onaylanmış ve birbirinin yerine kullanılabilir paketler değildir. Özel çözümleri aynı çizim ve kabul kriterlerine göre karşılaştırın.
Bakım ve arıza teşhisi
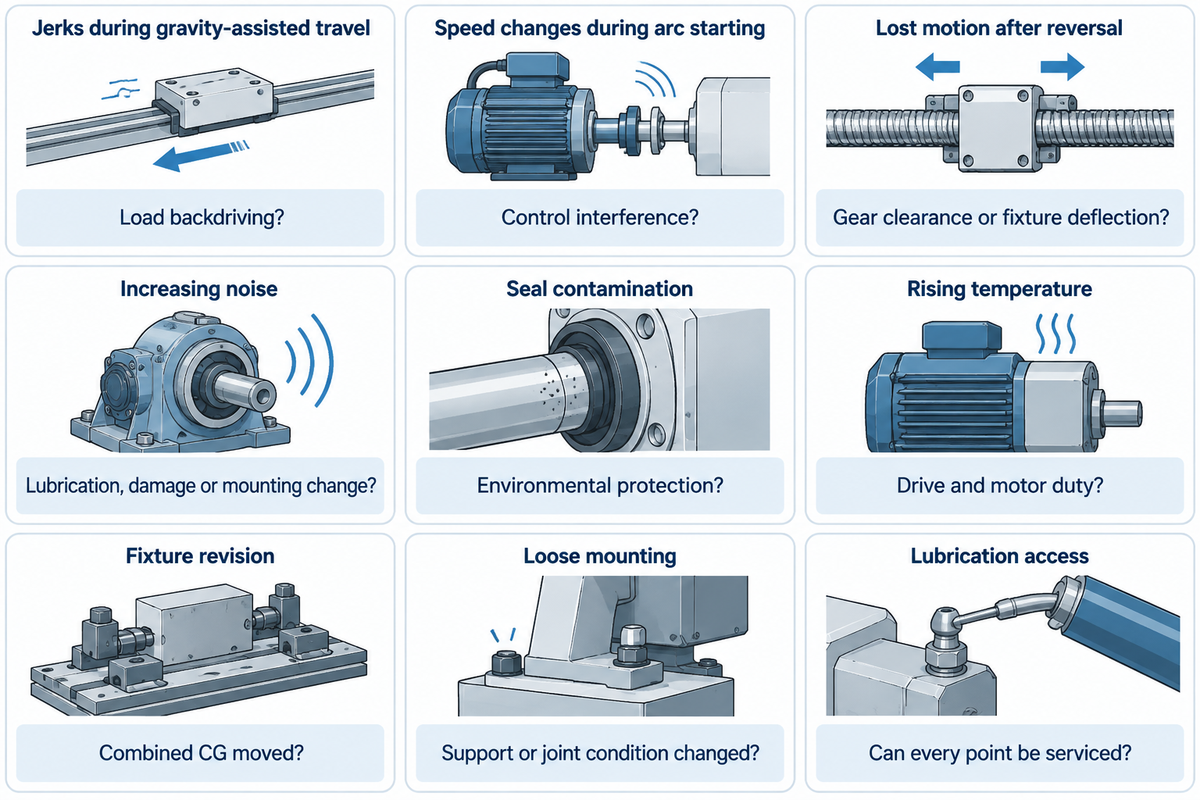
Planlı bakım için seçilen tahrik ünitesinin yağlama ve muayene talimatlarını esas alın. Yuvarlanma yollarının, sonsuz vida dişlilerinin ve sonsuz vida destek yataklarının yağlama noktaları ve miktarları farklı olabilir. Olağan dışı gürültü, aşırı ısınma veya düzensiz hareket, arıza teşhisi gerektiren bir soruna işaret edebilir. Yalnızca gres eklemek, arızanın mekanik mi elektriksel mi olduğunu belirlemez. Düzensiz hareketin nedeni dengesiz bir yük de olabilir.
QCB, ortam koşullarına göre farklı yağlama önerileri sunar: kuru ve temiz koşullarda 1.000 saat veya 12 ay; ağır koşullarda ise 50 saat veya 2 ay. Bu aralıklar QCB ürünleri ve belirtilen koşullar için geçerlidir; WGR ürün ailesi için farklı öneriler bulunur. Bu sınırları Aubrik aksamlarına uygulamayın. Servis programı talep ederken kaynak atölyesindeki toz, sıçrantı ve temizlik koşullarını tedarikçiye bildirin.
| Gözlenen durum | Yanıtlanması gereken soru | Gerekli kanıt |
|---|---|---|
| Yerçekiminin harekete yardımcı olduğu ilerleme sırasında sarsıntı | Yük mekanizmayı geriye doğru mu tahrik ediyor? | Yük yönü ve seçilen tahrik ünitesinin kılavuzu |
| Hız yalnızca ark başlatılırken değişiyor | Kontrol sistemini parazit mi etkiliyor? | Entegratörün yürüttüğü proses çalışırken yapılan kabul testinin sonuçları |
| Yön değişiminden sonra kayıp hareket | Dişli boşluğu mu, fikstür esnemesi mi? | Çıkış ve yapı ölçümlerini ayrı ayrı yapın |
| Artan gürültü | Yağlama, hasar veya montaj değişikliği mi? | Bakım kılavuzuna göre muayene |
| Keçelerin kirlenmesi | Koruma düzeyi ortam koşullarına uygun mu? | Keçelerin durumu ve temizlik geçmişi |
| Sıcaklık artışı | Çalışma koşulları tahrik ünitesi ve motor değerlerine uygun mu? | Yük altındaki çalışma kaydı ve tedarikçi sınırları |
| Fikstür revizyonundan sonra yükün değişmesi | Birleşik ağırlık merkezi değişti mi? | Güncel kütle ve yük durumu çizimi |
| Gevşek montaj bağlantısı | Destek veya bağlantı koşulları değişti mi? | Belirtilen montaj prosedürüne göre muayene |
| Yağlama noktalarına erişimde eşitsizlik | Gerekli tüm noktalara servis uygulanabiliyor mu? | Montaj çizimi ve yağlama talimatları |
dkmc adlı bir operatör, 2024’te Practical Machinist’te yayımlanan bir tartışmada, kendi yaptığı DC pozisyonerin MIG kaynağıyla çalıştığını; ancak yüksek frekanslı TIG sırasında tam hızda dönmeye başladığını bildirdi. Aynı operatörün kontrolörle ilgili soruları 2025’te yayımlandı. Bu paylaşımlar, doğrulanmış bir onarım veya güncel kaynak sistemlerine ilişkin arıza oranı değil, yararlı bir entegrasyon testi ihtiyacına işaret eder. Entegratörden, kurulu kontrol sistemini amaçlanan kaynak prosesiyle değerlendirmesini isteyin.
Yapın
- Belirtileri, yük yönünü ve proses durumunu kaydedin.
- Seçilen tahrik ünitesinin yağlayıcı ve servis talimatlarını uygulayın.
- Fikstürü değiştirdikten sonra yükü yeniden değerlendirin.
Yapmayın
- Başka bir üreticinin yağlama aralığını kopyalamayın.
- Kontrolör değişikliğini mekanik arızanın giderildiğine kanıt saymayın.
- Kendinden kilitleme özelliğinin bakım sırasında erişimi güvenli kıldığını varsaymayın.
Entegrasyon ve devreye alma gereksinimleri
Pozisyoneri üretime almadan önce entegratör; montaj rijitliğini, boşlukları, kaynak akımı dönüşünü, kontrol sistemlerini ve koruyucu işlevleri eşgüdüm içinde yönetmelidir. Montajlı tahrik ünitesinin anma değeri bu gereksinimlerin yalnızca bir kısmını kapsar. Kabul testleri, düşük hızlı hareket ve gerekli durdurma davranışı dahil, amaçlanan fikstür, temsilî yük ve kaynak prosesiyle yapılmalıdır.
Döner tahrik ünitesini monte etmek için en uygun yönelim hangisidir?
Montaj yönelimi, üreticinin onayladığı yük durumlarına ve yağlama düzenine uygun olmalıdır. Dikey ve yatay eksenlerde yerçekimi ile yatak yükleri farklılık gösterir. Montajı tamamlanmış bir pozisyonerde eğim ekseni hareket ettikçe yük yolu değişir. Çalışma aralığının tamamında yağlama noktalarına erişimi, montaj yüzeyi desteğini ve boşlukları kontrol edin.
Honhart’ın pozisyonerlerle ilgili açıklamasında, yataklardan geçen kaynak akımının yataklara zarar verebileceği belirtilir. Tahrik ünitesinden tesadüfi temasla akım geçmesine güvenmek yerine kaynak akımını prosese geri iletecek, uygun anma değerine sahip bir düzen kullanılması önerilir. Döner kaynak pek çok sektörde kullanılır; ancak inşaat makinelerine yönelik fikstürlerle küçük boru iş parçalarının arayüz ve boşluk gereksinimleri farklıdır.
ISO 12100:2010, makinelerde risk değerlendirmesi ve risk azaltma çerçevesi sunar. IEC 60204-1:2016+AMD1:2021, makinelerin elektrik donanımını ele alır. Bu belgelere atıfta bulunmak, ilgili tasarım çalışmalarını tanımlar; ürün sertifikasyonu anlamına gelmez.
OSHA 1910.212 (US), dönen parçalar ve sıkışma noktaları dahil koruyucularla ilgilidir. OSHA 1910.147 (US), beklenmedik çalıştırma veya depolanmış enerjinin açığa çıkmasının tehlike yaratabileceği makinelerde belirli servis ve bakım işlemlerini ele alır. Kontrol düğmesi, enerji yalıtım cihazı değildir. Makineye özgü bir değerlendirme için normal üretim koşullarıyla servis ve bakım koşullarını birbirinden ayırmak gerekir.
Entegratörden; yük altındaki dönme ve yön değiştirme, proses çalışırken kontrol davranışı, boşluklar ve gerekli koruyucu işlevler için kayda alınmış bir kabul testi istemeniz önerilir. Uzun ömürlü performans, kaynak kalitesi ve verimliliği talep etmek ancak tedarikçi aksamın belirli bir yöntemle kontrol edileceğini kabul ettikten sonra anlamlıdır.
Sık sorulan sorular
Döner tahrik ünitesi nedir?
Bir döner tahrik ünitesi, yük taşıyan bir döner rulmanı dişli tahrik mekanizması ve gövdeyle bir araya getirir.
Bileşen ve tedarik ayrıntıları
Bu düzenek, dişlileri üzerinden dönme hareketini iletirken belirtilen yükleri taşır. Sonsuz vidalı döner tahrik düzeni yaygın bir yapılandırmadır. Motor, enkoder ve frenin pakete dahil olup olmadığı tedarik edilen ürüne bağlıdır. Tek başına dişli rulman bir bileşendir ve kendi başına motorlu dönüş sağlamaz. Mekanik grubu tam kontrollü eksenden ayırmak için teknik resmi ve teklifi inceleyin.
Kaynak pozisyonerlerinde neden döner tahrik üniteleri kullanılır?
Döner tahrik üniteleri, kaynak fikstürünü ve iş parçasını destekleyip döndürmek için kompakt bir çözüm sunar.
Kullanım alanı
Rulman ve dişlilerin tek bir grupta birleştirilmesi, döner tahrikte ayrı mekanik bağlantı noktalarını azaltabilir. Uygunluk; eksen yönelimine, hareketli toplam kütleye, çalışma hızına ve görev çevrimine bağlıdır. Yüksek düzeyde entegre bir mekanizma, uyumlu kontrol sistemleri ve fikstürleme gerektirir. Modüler tasarımı eksenin makineye yerleştirilmesini kolaylaştırabilir; ancak gerekli tutma düzenini ve yük altındaki performansı makine üreticisi belirlemelidir.
Döner tahrik ünitesinin verimi nedir?
Verim ürüne özeldir; QCB, tek ağızlı sonsuz vida tahriklerinin çoğu için yaklaşık 40 percent verim belirtir.
Verim değerini nasıl yorumlamalı?
Bu dişli verim değeri, QCB’nin tanımladığı ürünler ve koşullar için geçerlidir. Her döner tahrik ünitesinin, elektrik motorunun veya komple kaynak pozisyonerinin verimini göstermez. Tek kademeli dişli düzeni, ek redüksiyon kademeleri içeren bir paketten de farklıdır. Motor ve ısıl hesaplamalar için seçilen yapılandırmanın performans bilgilerini edinin. Tek başına verim değeri, güvenli frenleme işlevini doğrulamaya yetmez.
Döner tahrik ünitesinin azami hızı nedir?
Seçilen tahrik ünitesinin çıkış hızı değerini ve görev sınırını esas alın.
Giriş ve çıkış hızı
QCB, döner tahrik yükünün hızını genellikle 3 rpm ile sınırlar ve daha yüksek hızlar için düz dişli seçenekleri sunar. Bu ifade ürüne özeldir. Motorun giriş hızı, iş tablasının çıkış hızı değildir.
Rulman yuvarlanma yolunu yağlamak için içerideki gresin tamamını kullanmalı mıyım?
Seçilen tahrik ünitesinin talimatlarında her yağlama noktası için belirtilen miktarı kullanın.
Yuvarlanma yolu ve dişli yağlaması
QCB; yuvarlanma yolu, sonsuz vida dişlisi ve sonsuz vida destek rulmanları için ayrı gres miktarları belirtir. Her yağlama noktasına aynı miktarı uygulamak bu farkları göz ardı eder. Bakım öncesinde belirtilen yağlayıcıyı, miktarı, aralığı ve dağıtım yöntemini öğrenin. İç dişli veya yuvarlanma yolu düzenini başka bir modelden hareketle varsaymak yerine montaj resminden belirleyin. Bakımda hangi noktaların yağlandığını ve tespit edilen kirliliği kaydedin; böylece bakım ekibi değişimleri aynı yapılandırmaya göre izleyebilir.
Döner tahrik ünitesi ile sonsuz vidalı redüktör aynı şey midir?
Sonsuz vidalı redüktör hız düşürür; komple bir döner tahrik ünitesinde ise yük taşıyan rulman düzeni de bulunur.
Mekanizmaların ayrı olması
Ayrı bir redüktör, dişli rulmanı tahrik edebilir. Bağlantı noktaları, rulman yükleri, montaj ve tutma işlevleri yine birlikte tasarlanmalıdır.
Mevcut bir kaynak pozisyonerine farklı bir tahrik ünitesi sonradan takılabilir mi?
Sonradan takılacak tahrik ünitesi, güncellenen makinenin yüklerine, bağlantı noktalarına ve işlevlerine uygun olmalıdır.
Sonradan montaj için toplanması gereken bilgiler
Montaj ölçülerini, motor bağlantılarını, oranları, çıkış hızı aralığını ve tutma düzenini karşılaştırın. Eski yük etiketiyle yetinmeyin; fikstürün ve iş parçasının geometrisini de hesaba katın. Önerilen yapılandırma için birleşik yük değerlendirmesi isteyin. Entegratör, yeni tahrik ünitesi takıldıktan sonra rijitliği, açıklıkları, kablo güzergâhını, kaynak akımı dönüşünü ve durdurma davranışını kontrol etmelidir. Gelecekteki değişikliklerin doğru makineye göre değerlendirilmesi için güncellenmiş teknik resimleri, ayarları ve kabul kayıtlarını bakım belgeleriyle birlikte saklayın.
Kaynaklar ve referanslar
- Tork, NASA Glenn Araştırma Merkezi.
- ISO 17956:2025, hadde rulmanları: etkin statik emniyet katsayısı, Uluslararası Standardizasyon Örgütü, kamuya açık kapsam.
- Boru ve tüp kaynağı için tezgâh üstü pozisyonerlerin dönüşünü sağlamak, Keith Honhart, The Fabricator, Mayıs 2003.
- Robotla işlemede yörünge doğruluğunu artırmak için hibrit uyumluluk telafisi, Production Engineering; ilgili robotik araştırması.
- Sonsuz vida dişlilerinde kendinden kilitleme: nasıl çalışır ve nerelerde kullanılır?, Motion Control Tips.
- ISO 12100:2010, makinelerde risk değerlendirmesi ve riskin azaltılması, Uluslararası Standardizasyon Örgütü, kamuya açık kapsam.
- IEC 60204-1:2016+AMD1:2021, makinelerin elektrik donanımı, Uluslararası Elektroteknik Komisyonu, ürün açıklaması kamuya açık.
- 29 CFR 1910.212, tüm makineler için genel gereklilikler, ABD İş Sağlığı ve Güvenliği İdaresi.
- 29 CFR 1910.147, tehlikeli enerjinin kontrolü, ABD İş Sağlığı ve Güvenliği İdaresi.
İlgili yazılar
- Ağır hizmet tipi kaynak pozisyoneri seçimi
- Kaynak pozisyoneri nasıl kullanılır?
- Kaynak için boru döndürme makaraları
- Kaynak pozisyonerleri ve döner tablalar
Pozisyoner tahrik gereksinimlerinizi görüşün
Hareketli toplam kütleyi, ağırlık merkezi çizimini, eksen yönelimlerini, kaynak ilerleme hızını ve gerekli kontrol işlevlerini Aubrik’e iletin. Tahrik ünitesinin ve komple pozisyonerin birlikte değerlendirilebilmesi için kullanılacak fikstürü ve kaynak yöntemini de belirtin.







