Entre em contato com a Aubrik Company

Especificações rápidas deste guia
Unidade de decisão: produção de soldas aceitas em peças comparáveis. Amostra do teste: três famílias de peças representativas, repetidas entre lotes ou turnos. Rotas comparadas: movimentação de peças, célula robótica fixa, robô colaborativo e controle assistido por sensores. Todos os valores de custo abaixo são ilustrativos, não representam dados de desempenho da Aubrik.
Unidade de decisão: produção de soldas aceitas em peças comparáveis. Amostra do teste: três famílias de peças representativas, repetidas entre lotes ou turnos. Rotas comparadas: movimentação de peças, célula robótica fixa, robô colaborativo e controle assistido por sensores. Todos os valores de custo abaixo são ilustrativos, não representam dados de desempenho da Aubrik.
É mais fácil definir a automação da soldagem do que implementá-la. Uma câmera pode identificar uma junta, mas uma fila de conjuntos sem pontos de solda ainda deixará a célula sem trabalho. Um robô rápido pode repetir uma trajetória, mas o inspetor ainda pode rejeitar a junta. Portanto, a pergunta principal para o fabricante é: qual estação limita a produção de peças aceitas na própria fábrica?
As tendências de automação de soldagem em 2026 se concentram em sensores, células flexíveis, movimentação de peças e registros de soldagem. A Federação Internacional de Robótica contabilizou 542.000 instalações de robôs industriais no mundo em 2024, em todas as aplicações, não apenas na soldagem. Escolha o projeto-piloto medindo a produção aceita e o gargalo em torno do arco.
Em resumo
- O número de instalações de robôs citado com frequência para 2024 abrange todas as aplicações industriais; não representa uma taxa de adoção de robôs na soldagem.
- Sistemas configurados podem usar visão e rastreamento de junta, mas ainda precisam de ajuste e montagem da junta controlados, parâmetros de processo definidos e inspeção.
- Um posicionador de soldagem ou virador de soldagem pode ser a melhor primeira compra quando o acesso e a movimentação atrasam a soldagem.
- Compare o custo por produção aceita de soldas comparáveis, considerando carregamento, troca de configuração, inspeção e retrabalho.
Aubrik fabrica equipamentos de soldagem em Wuxi, na China. As páginas de produtos descrevem os equipamentos e as configurações disponíveis, mas uma afirmação de desempenho para o trabalho de um comprador exige um teste com peças representativas.
Quais tendências de automação de soldagem importam para um fabricante em 2026?
Problemas diferentes exigem soluções diferentes. Uma fábrica com variação no ajuste e montagem das juntas deve começar por dispositivos de fixação e instrumentos de medição; já uma fábrica com conjuntos repetitivos e tempo ocioso na soldagem pode justificar uma célula robótica.
A Federação Internacional de Robótica informou que 542.000 robôs industriais foram instalados no mundo em 2024. No entanto, embora algumas aplicações de soldagem possam oferecer um retorno sobre o investimento (ROI) positivo, esse número de robôs industriais não mostra quantos robôs de soldagem foram instalados. O relatório deve ser usado para entender a implantação de robôs industriais, não para criar uma previsão de vendas para o mercado de automação de soldagem.
Há várias maneiras de interpretar um novo investimento em automação e robótica para soldagem. Sistemas de soldagem automatizados controlam o movimento da peça ou da tocha. Já um sistema de soldagem robótica acrescenta um braço programável ao sistema de soldagem. Ambos são sistemas, mas a primeira automação de que uma fábrica pode precisar talvez seja um dispositivo de fixação ou um posicionador de soldagem. Compare as soluções de automação com um problema medido em uma estação antes de pedir aos fornecedores uma categoria de máquina.
O setor de soldagem inclui linhas automotivas de alto volume e operações de fabricação pesada com conjuntos variados, e os requisitos de tecnologia de soldagem mudam conforme a aplicação. Um processo adequado para soldar uma junta repetitiva de carroceria não se aplica automaticamente a um vaso de pressão de grandes dimensões. Especifique os tipos de soldagem necessários para as peças, além do acesso às juntas e da variedade de lotes, antes de usar uma manchete sobre tendências para definir o orçamento dos equipamentos.
| Rota | Problema que pode resolver | O que o projeto-piloto precisa comprovar |
|---|---|---|
| Posicionador de soldagem ou virador de soldagem | Acesso e orientação da peça | Movimentação mais segura e posição de soldagem adequada no conjunto real |
| Célula robótica fixa | Trajetória repetível da tocha em peças adequadas | Produção aceita após carregamento, preparação e inspeção |
| Robô colaborativo | Dificuldades de programação e troca de configuração em alguns lotes menores | Tempo de ciclo, alcance, ajuste e montagem da junta e controles de segurança específicos da aplicação |
| Célula assistida por sensores | Variação medida na junta ou na posição da peça | Faixa de correção e aceitação das soldas nas peças do comprador |
Como a visão e o rastreamento de junta melhoram uma célula robótica de soldagem?
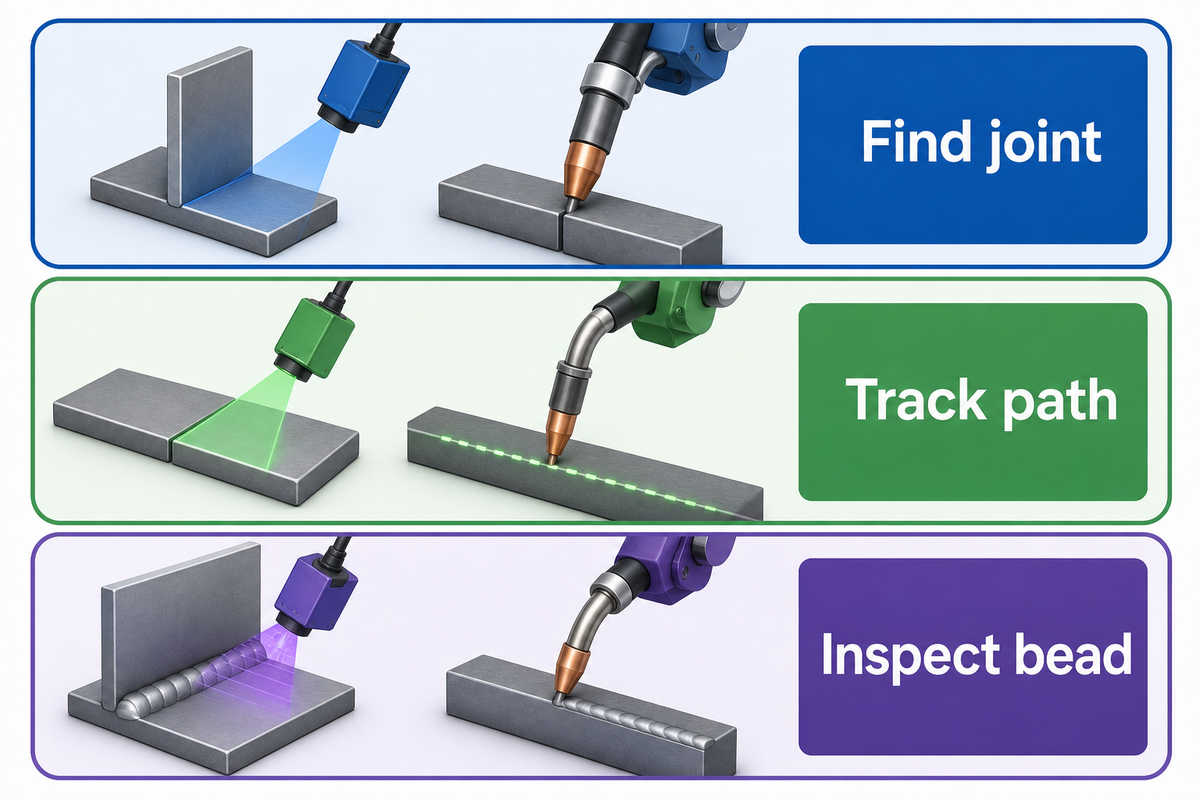
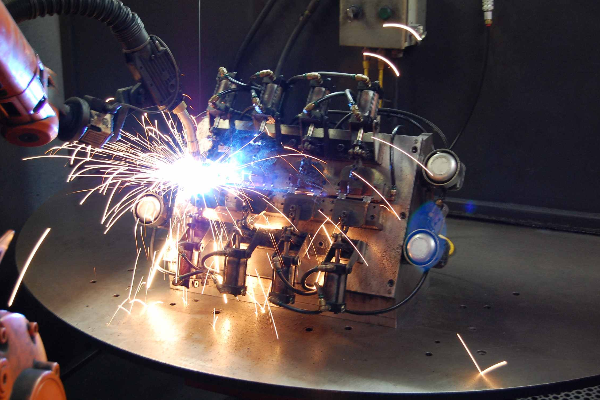
A visão pode localizar uma junta antes da soldagem, o rastreamento de junta pode ajustar uma trajetória configurada durante a soldagem, e os sensores de inspeção podem medir características do cordão concluído. Essas capacidades dependem do sistema. O fornecedor ainda precisa demonstrar quais variações o sistema consegue tratar, de que calibração precisa e qual qualidade de solda alcança no material e na junta do comprador.
Um artigo publicado pela American Welding Society aborda a localização de juntas, o rastreamento e a medição do cordão como três funções distintas. Jeff Noruk, presidente da Servo-Robot Corp, descreve robôs que repetem uma trajetória ensinada sem detectar variações na junta. Um sensor corrige parte dessa limitação; não transforma um procedimento não qualificado ou um dispositivo de fixação frouxo em uma solda adequada.
Aubrik lista máquinas e células de soldagem robótica, além de soluções com robôs colaborativos. A empresa também oferece opções de visão e rastreamento de junta para essas configurações. Não presuma que uma rota inclui todas as opções possíveis. Pergunte quais sensores, pacotes de software e opções de proteção estão incluídos na cotação. Em seguida, teste as peças nessa configuração para verificar se a aplicação é viável.
Pergunte ao fornecedor quais medições e registros o controlador realmente faz durante a correção em tempo real. Um recurso de inteligência artificial pode classificar uma junta ou sugerir uma trajetória, enquanto um sensor convencional pode seguir uma regra mais restrita. Rótulos de fornecedores como “soldagem com IA” e “soldagem avançada” não respondem a essa questão de engenharia. Peça um registro comparativo de antes e depois das tarefas de soldagem (e do software), além da ação do operador quando o limite de correção é atingido.
Quanta variação nas peças o rastreamento de junta consegue realmente tratar?
A resposta é uma faixa medida para determinada junta, material, dispositivo de fixação e processo, não uma tolerância universal. Defina a faixa prevista de desalinhamento, abertura e variação. Registre o que a inspeção encontra após a soldagem, onde o sensor localiza a junta e onde a correção é interrompida. Se o fornecedor não especificar a faixa de teste, considere a opção não verificada na análise de viabilidade.
- Apresente a peça — registre o ajuste e a montagem da junta e a posição no dispositivo de fixação.
- Meça a junta — registre o que o sensor localiza antes de iniciar o arco.
- Corrija a trajetória — registre o deslocamento comandado e qualquer limite de parada.
- Verifique a solda — inspecione conforme o desenho técnico e o procedimento aplicável.
Um robô colaborativo de soldagem consegue lidar melhor com peças variadas do que uma célula fixa?
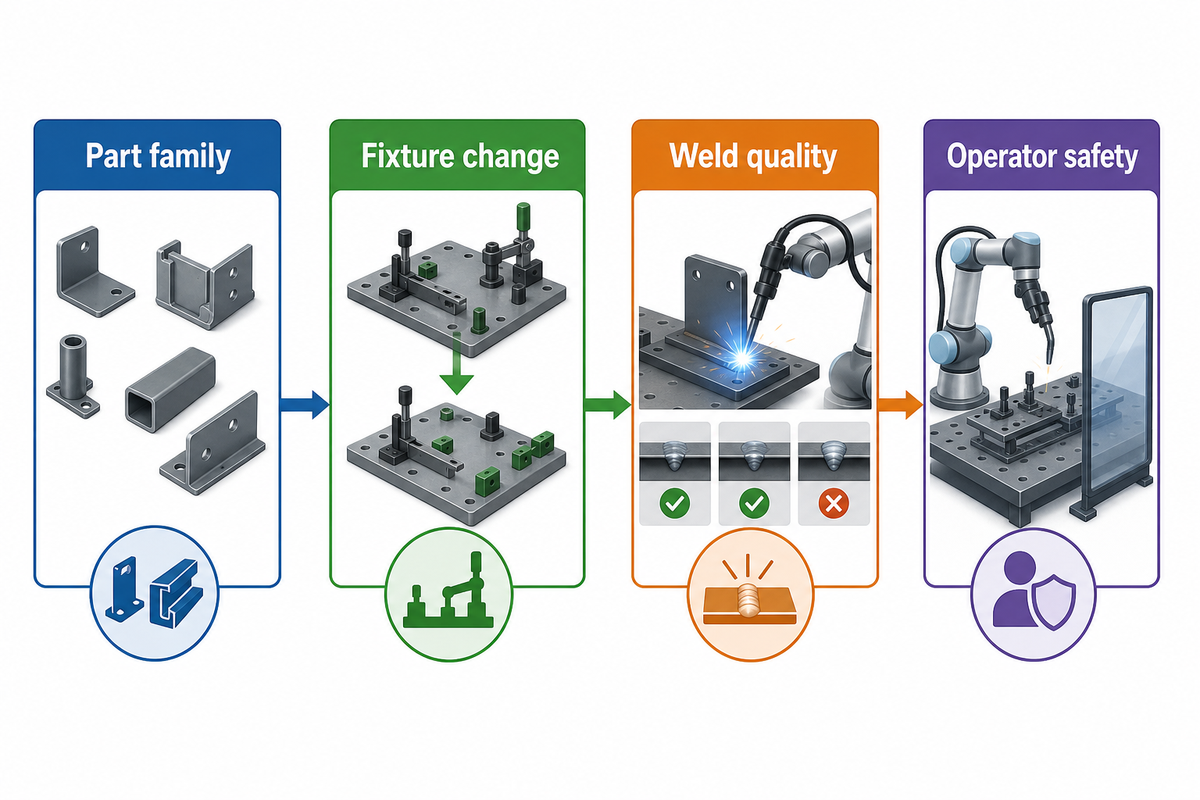
Na produção de pequenos lotes, em que soldas semelhantes se repetem, robôs colaborativos podem ser uma solução atraente. Mudanças nos dispositivos de fixação e na programação podem ser um obstáculo. Uma célula de soldagem automatizada fixa pode funcionar quando uma família de peças se repete e o carregamento ocorre enquanto a soldagem está em andamento. Nenhuma das rotas tem vantagem automática. Avalie o alcance, a capacidade de carga, o acesso à tocha de soldagem, o tempo de troca, a qualidade das soldas aceitas e o trabalho que ainda cabe ao operador nos lotes reais.
Uma fábrica que produz suportes estruturais pode ter cinco conjuntos diferentes, mas usar a mesma solda curta em torno de uma característica comum. Um dispositivo de fixação reutilizável e um teste dessa característica repetitiva podem justificar a automação parcial. Outra solda, mais difícil de acessar, pode continuar totalmente manual. Esse exemplo hipotético de suporte ilustra um possível benefício da automação parcial, mas não significa que um robô colaborativo seja justificável em toda fábrica de alta variedade e baixo volume. Uma discussão de profissionais no Eng-Tips menciona a mesma possibilidade como um relato informal; não fornece um limite de tamanho de lote que possa ser aplicado a outros casos.
Uma cotação para um robô colaborativo de soldagem deve considerar as ferramentas e os dispositivos de fixação que soldadores experientes ainda precisam trocar. Braços robóticos podem assumir tarefas repetitivas, mas encontrar soldadores qualificados é apenas uma parte do planejamento de pessoal. A falta de soldadores qualificados não elimina a necessidade de profissionais de soldagem para estabelecer procedimentos de trabalho, supervisionar e avaliar o serviço. Estime os custos de mão de obra com base no tempo real de preparação, supervisão, manutenção e soldagem, não em uma redução projetada do quadro de funcionários.
A análise de segurança deve considerar todo o processo de soldagem. As orientações da Administração de Segurança e Saúde Ocupacional dos Estados Unidos sobre robôs recomendam a análise de riscos em torno de sistemas robóticos. O fato de um braço robótico ter força limitada não elimina a exposição a uma tocha energizada, à radiação do arco, aos respingos, às peças quentes e aos fumos. Pergunte ao integrador como a célula proposta trata cada um desses riscos e onde o operador fica durante o carregamento e a soldagem. As orientações da OSHA sobre fumos de soldagem servem para avaliar a exposição e os controles necessários, não como especificação de ventilação para uma fábrica específica.
Rota com robô colaborativo
- Meça as mudanças de programação e de dispositivos de fixação por lote.
- Verifique o alcance e o acesso na maior peça representativa.
- Especifique as proteções contra o arco, os fumos e as peças quentes.
Rota com célula fixa
- Meça a produção repetida em toda a família de peças prevista.
- Cronometre o carregamento, o descarregamento e as trocas dos dispositivos de fixação.
- Verifique as proteções da célula e as tarefas do operador.
Por que os registros de soldagem e a inspeção influenciam a escolha da célula?
Uma solda aceitável é um resultado de qualidade. Os compradores precisam do procedimento e do registro dos parâmetros, da vinculação de cada peça à inspeção e da contagem de juntas rejeitadas ou retrabalhadas. O método de inspeção deve estar alinhado ao desenho técnico, ao código e às normas. Uma câmera ou outro sistema de visão não deve ser o único meio de comprovar a conformidade e a integridade completas.
As coordenadas do robô podem se repetir enquanto o ponto central da tocha, a posição do arame ou o dispositivo de fixação mudam. A JR Automation explica esse problema do ponto central da ferramenta sob a perspectiva de um integrador. Isso justifica testar e inspecionar, mas não constitui uma afirmação de taxa de defeitos baseada em medição independente. A documentação Bead Eye da Panasonic limita expressamente a detecção baseada em geometria de defeitos internos e falta de penetração; essa limitação específica do produto mostra por que o comprador deve especificar o método de inspeção necessário.
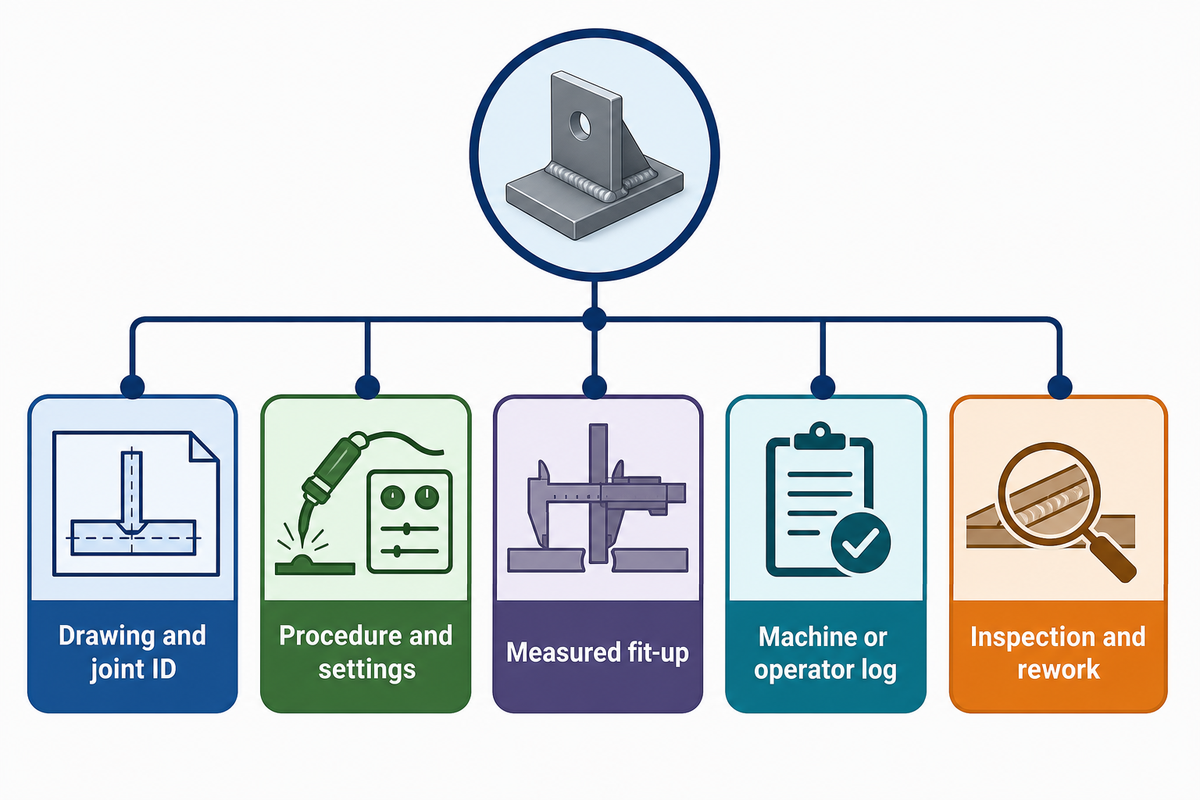
Para cada peça de teste, são solicitados cinco registros vinculados: seu desenho técnico e identificação da junta; procedimento de soldagem aprovado e alterações de parâmetros; ajuste e montagem da junta medidos e condição do dispositivo de fixação; registro da máquina ou do operador; e resultado da inspeção, incluindo qualquer retrabalho. Se a única informação apresentada pelo fornecedor for uma imagem atraente do cordão, o comitê de compras não terá comprovação da produção aceita.
Um painel da Internet das Coisas pode facilitar o acesso a esses registros, mas a conectividade é um meio de transmissão, não um resultado de inspeção. Uma tela que informa apenas o tempo de operação da máquina não mostra à equipe de qualidade quais juntas foram aprovadas.
Em vez de aprovar toda imagem de câmera como resultado satisfatório, o controle da qualidade deve vincular esses registros à qualidade do produto. A exigência do comprador por juntas de alta qualidade e precisão precisa se traduzir em tolerâncias no desenho técnico e em um método de inspeção especificado. O conhecimento do processo de soldagem pelo inspetor pode ser relevante quando o cordão parece adequado, mas o exame especificado busca outra característica.
Quando um posicionador de soldagem, um virador de soldagem ou um manipulador deve vir antes de um robô?
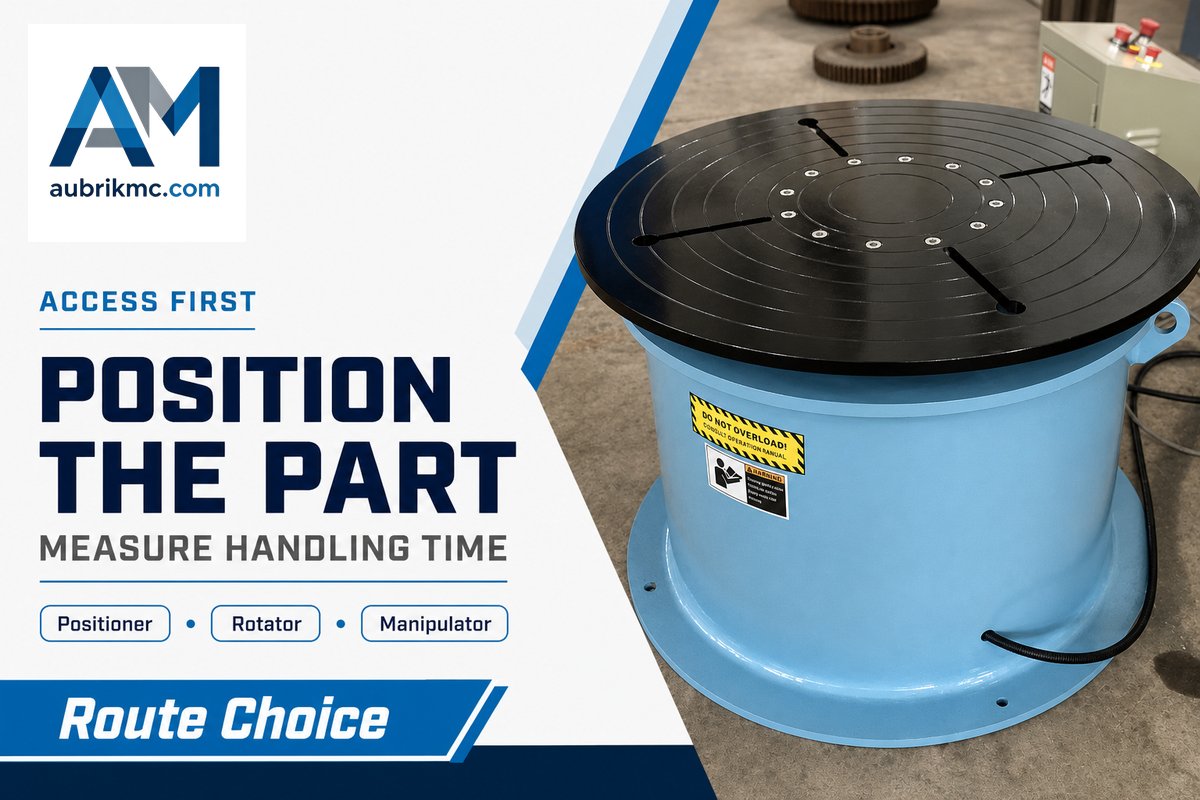
Escolha uma rota após cronometrar o tempo para levar a peça a uma posição adequada para soldagem. Um posicionador de soldagem pode reorientar um conjunto pesado, e um virador de soldagem pode girar uma peça cilíndrica. Um manipulador de coluna e lança pode posicionar uma tocha ao longo de uma junta comprida. Também é possível usar um robô com posicionador de soldagem. A sequência ideal depende de vários fatores, incluindo a posição de soldagem, o acesso, as trocas dos dispositivos de fixação e a produção aceita para a família de peças.
Veja três exemplos típicos. Um virador de roletes pode sustentar a rotação de uma junta de tubo comprida, e um posicionador de soldagem também pode permitir o acesso à posição desejada antes que a trajetória do robô se torne o fator limitante. Um manipulador de coluna e lança pode posicionar a tocha na junta enquanto a peça gira durante a soldagem de uma virola. Os produtos mencionados podem constar da lista da Aubrik, mas isso não significa que o conjunto do comprador aumentará sua produtividade.
As rotas podem ser combinadas. O exemplo de posicionador de soldagem de estação dupla da FANUC para 2026 combina o carregamento de um lado com a soldagem a arco robótica do outro. É uma configuração conhecida do setor, não uma especificação da Aubrik. The Welding Institute observa que a posição de soldagem também altera a economia do processo, portanto o teste deve registrar tanto o tempo de movimentação quanto a posição de soldagem. Mesmo um lote pequeno pode justificar um robô se ferramentas de troca rápida e características de solda recorrentes viabilizarem o ciclo completo.
Use o mapa de capacidade de soldagem em sete estações antes de escolher os equipamentos
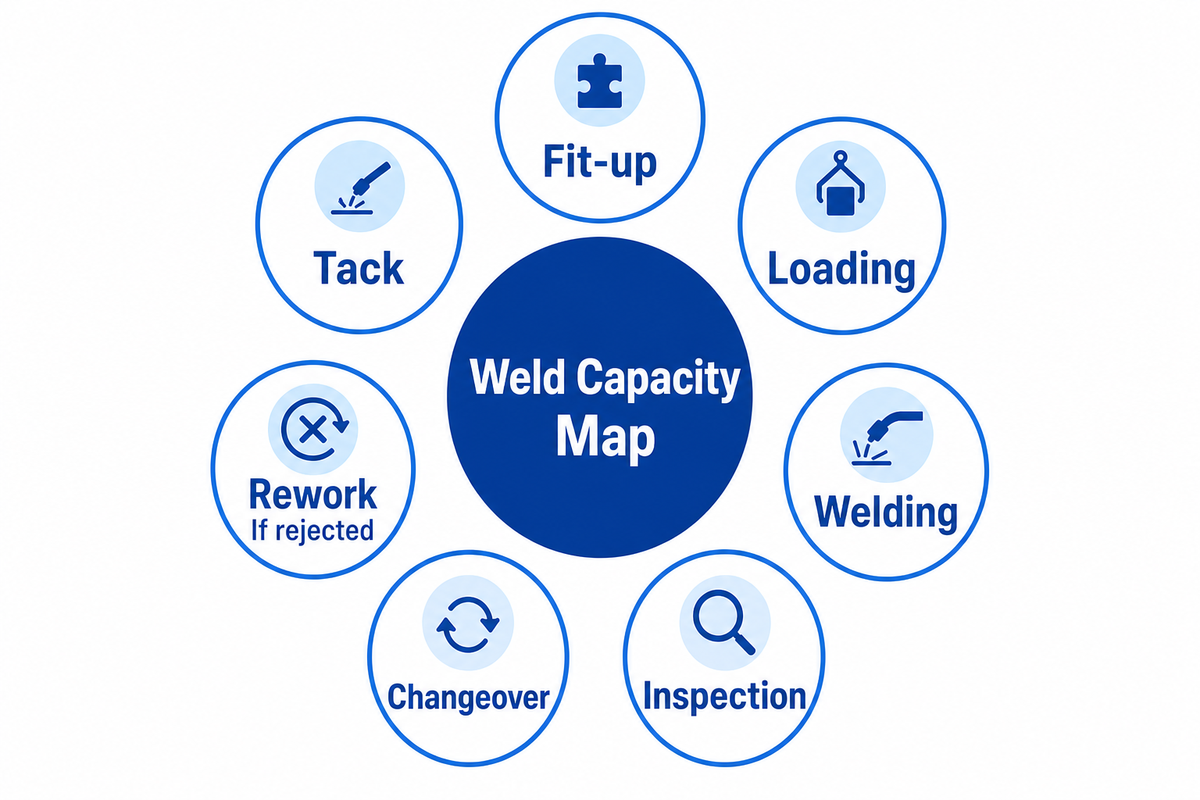
O “Mapa de capacidade de soldagem em sete estações” é uma lista de verificação para compradores medirem o ajuste e a montagem da junta, os pontos de solda provisórios, o carregamento, a soldagem, a inspeção, a troca de configuração e o retrabalho. Este exemplo é um recurso original, não uma norma do setor nem um conjunto de dados de campo da Aubrik. Cronometre cada estação em três famílias de peças representativas e repita a amostragem entre lotes ou turnos para confirmar a estabilidade dos resultados.
O mapa permite que a gestão da fábrica, a equipe de qualidade e a área de compras identifiquem as mudanças necessárias na célula proposta e definam o escopo em conjunto. Use horários reais e a contagem de peças aceitas. Não aceite o tempo de ciclo ideal do fornecedor como referência. O mapa evita que um arco rápido esconda uma fila lenta.
Esta é a etapa do planejamento da robótica e da automação em que começa a engenharia do sistema de produção. A automação moderna de soldagem pode movimentar uma tocha com precisão enquanto as operações ao redor da soldagem continuam manuais. Cronometre essas operações separadamente. O mapa ajuda a comparar sistemas e ferramentas menores de automação com a estação que realmente atrasa a produção de peças aceitas, em vez de tratar toda atividade de soldagem como tarefa robótica.
| Estação | O que medir | Resposta possível | Observação que refutaria a hipótese |
|---|---|---|---|
| Ajuste e montagem da junta | Variação da abertura e minutos por peça | Preparação da peça ou do dispositivo de fixação | O dispositivo de fixação aumenta o tempo sem reduzir a variação |
| Ponto de solda provisório | Minutos para pontos de solda provisórios e erros de posicionamento | Plano repetível para os pontos de solda provisórios | As correções nas etapas seguintes não mudam |
| Carregar e posicionar | Minutos para içamento, fixação e orientação | Posicionador de soldagem ou carregamento paralelo | A célula ainda espera pela próxima peça |
| Soldagem | Minutos de arco aberto e de interrupções | Trajetória programada ou uso de sensores | A quantidade de peças aceitas por turno não aumenta |
| Inspecionar | Tempo na fila e minutos de inspeção | Planejamento dos registros e da inspeção | A fila de inspeção cresce após o projeto-piloto |
| Troca de configuração | Minutos por lote para troca dos dispositivos de fixação e dos programas | Ferramentas ou programação reutilizáveis | A produção total por turno cai com a variedade real de peças |
| Retrabalho | Juntas rejeitadas e minutos de reparo | Controle do processo e ação sobre a causa raiz | A taxa de rejeição ou a carga de reparos persiste |
A soldagem é realmente o gargalo?
Compare a fila antes de cada estação com as peças aceitas que saem da última. Imagine que um teste reduza o tempo de arco aberto, mas o ajuste e a montagem da junta ainda liberem apenas um conjunto no ritmo anterior. A capacidade extra do robô fica ociosa. Este é um exemplo de fluxo, não um caso da Aubrik.Uma pesquisa do Instituto Nacional de Padrões e Tecnologia dos Estados Unidos indica que a variação na combinação de produtos também faz os gargalos mudarem, outra razão para cronometrar diferentes famílias de peças.
Calcule o custo por metro de solda aceita, não apenas a velocidade do arco
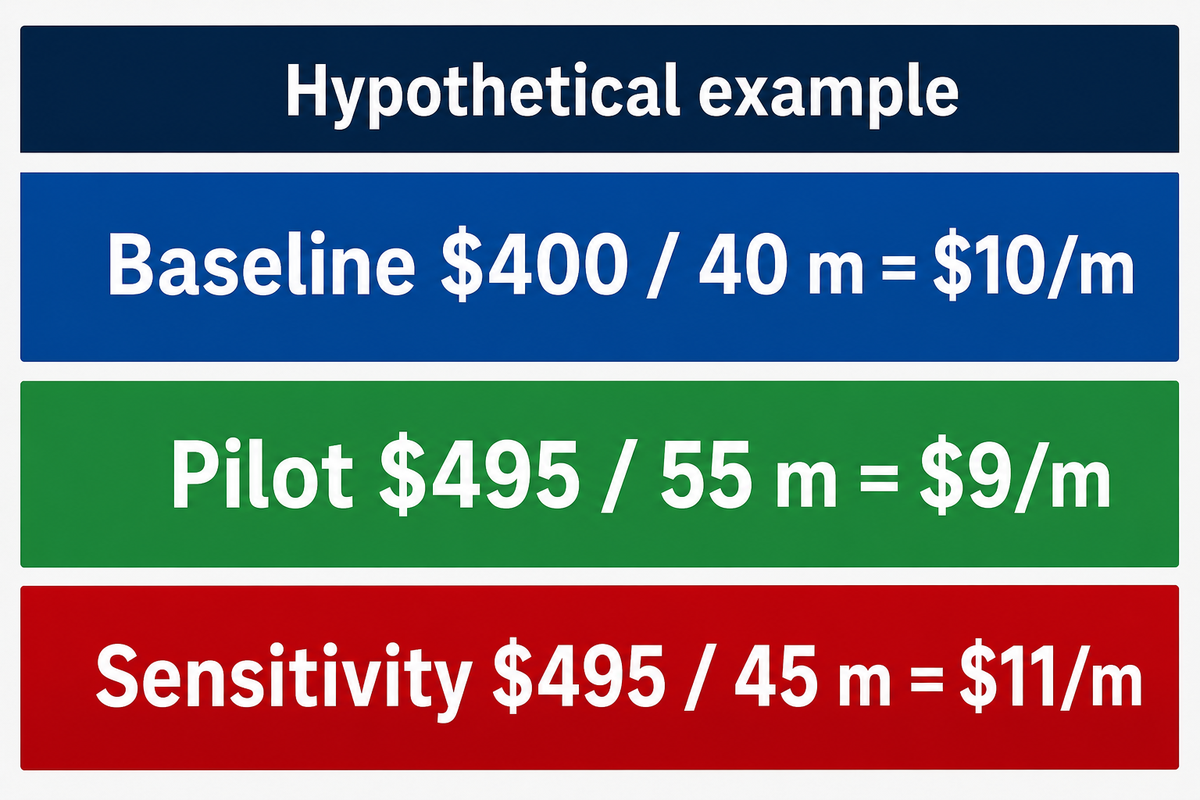
Para juntas semelhantes, divida o custo total de um período de produção pelo total de metros de solda aceitos. Inclua mão de obra, custo de propriedade dos equipamentos, consumíveis, inspeção e retrabalho. Um custo menor por metro só é relevante quando a família de juntas, o material, o tamanho da solda ou a massa depositada, os requisitos de qualidade e a combinação de produção são comparáveis.
Custo por metro de solda comparável aceita = (mão de obra + custo de propriedade dos equipamentos + consumíveis + inspeção + retrabalho) ÷ metros de solda aceitos. A equipe financeira pode substituir os exemplos pelos registros da fábrica. Se os trabalhos produzidos forem significativamente diferentes, compare o custo por peça comparável aceita ou por massa depositada aceita; a análise de soldas de filete do The Welding Institute mostra por que o tamanho da solda altera o material e o custo.
| Item | Rota atual | Rota do projeto-piloto |
|---|---|---|
| Custo total do turno | $400 | $495 |
| Comprimento de solda aceita | 40 m | 55 m |
| Custo por metro aceito | $400 ÷ 40 = $10 | $495 ÷ 55 = $9 |
Neste exemplo artificial, o projeto-piloto parece custar $1 a menos por metro aceito, apesar do custo mais alto por turno. Se a inspeção ou o retrabalho reduzirem a produção do projeto-piloto a 45 metros aceitos, por exemplo, o custo será $495 ÷ 45, ou $11 por metro, e a decisão se inverterá. A equipe financeira também deve modelar os custos de capital, serviço e utilização durante o período de propriedade previsto. Uma estimativa de retorno baseada apenas no tempo de deslocamento da tocha não considera todas as variáveis.
Quando os fornecedores apresentam uma taxa de crescimento para uma categoria de máquinas, mantenha esse dado fora do cálculo da fábrica. Nenhuma estimativa de mercado substitui a produção aceita de soldas, uma comparação equivalente e os registros de custos reais do trabalho em questão. A vantagem comercial de uma rota mais rápida depende desses dados.
O tamanho do mercado também não tem relação com o custo unitário: um grande setor ainda pode deixar uma fábrica específica com trabalho repetitivo insuficiente para a célula proposta. Teste a rota cotada com a utilização prevista antes de aprovar o investimento de capital.
Quais evidências um fornecedor de automação de soldagem deve apresentar em um teste de produção?
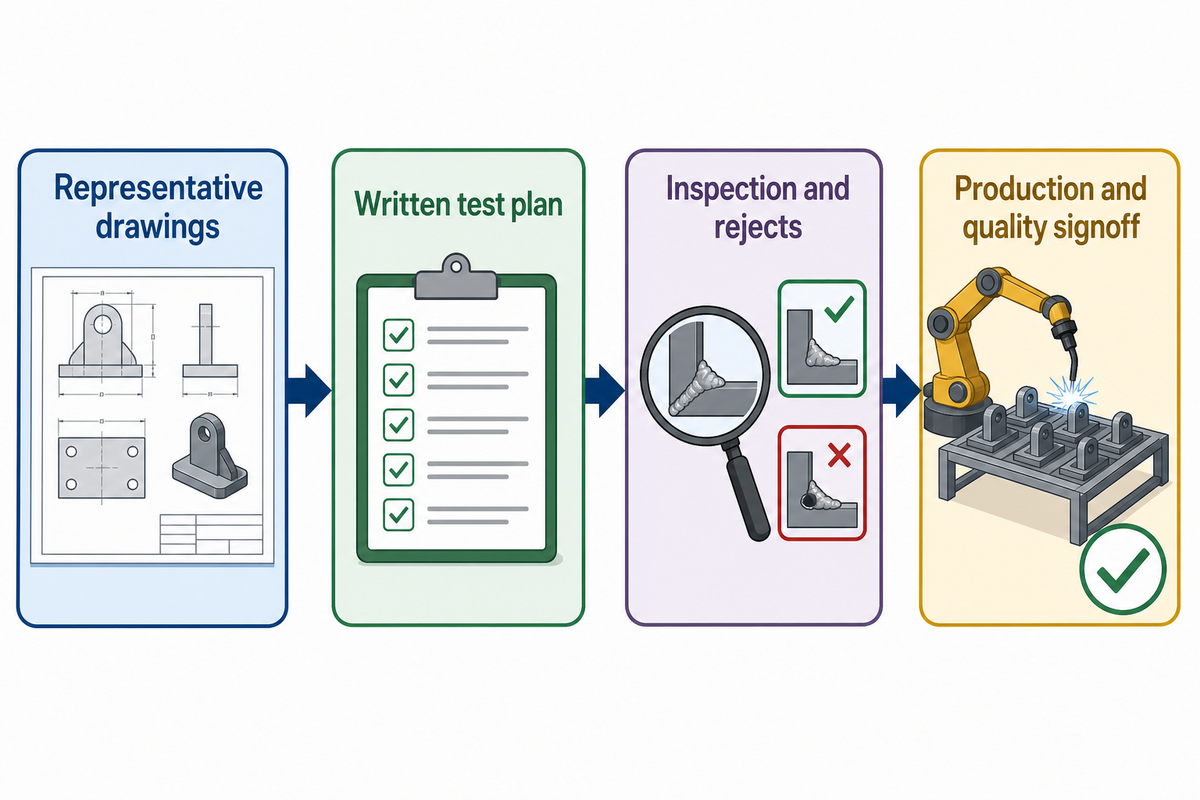
Uma execução de teste útil solda as próprias peças representativas do comprador, seguindo um plano de teste por escrito. Ela registra a preparação, a troca de lote, o fluxo completo pelas sete estações, os parâmetros do processo, a inspeção, as peças rejeitadas, o trabalho do operador e os controles de segurança. A equipe de compras deve definir os critérios de aprovação e reprovação antes da demonstração, e as equipes de qualidade e produção devem aprovar os resultados separadamente.
Envie três desenhos para demonstrar a variedade de geometrias de junta, tamanhos, materiais e condições de ajuste e montagem. Informe a combinação de peças prevista e os tamanhos esperados dos lotes. Uma demonstração bem preparada para uma peça ideal responde a outra pergunta.
| Categoria de evidência | Evidências a registrar | Critério de aprovação a definir antes do teste |
|---|---|---|
| Produção | Tempos de ajuste e montagem, ponto de solda provisório, carregamento, arco, inspeção, troca de lote e retrabalho | Peças aprovadas por turno com a combinação de produtos planejada |
| Qualidade | Desenho técnico, procedimento de soldagem, registro de parâmetros, resultado da inspeção, motivo da rejeição | Critério de aceitação definido pelo comprador para cada junta testada |
| Segurança | Análise de riscos da aplicação, proteções, arco, fumos e controles para peças quentes | Controles acordados para o local e a tarefa reais |
| Manutenção | Limpeza de sensores, calibração, peças de reposição, recuperação após falhas, treinamento | Plano de suporte e recuperação aprovado pelo comprador |
| Compras | Opções incluídas, custos de capital, serviço e propriedade | A configuração cotada corresponde à configuração testada |
| Engenharia de processos | Variedade de juntas, referência do dispositivo de fixação, limites de correção do sensor | Nenhuma variante de junta da família de peças proposta fica sem avaliação |
| Dados e rastreabilidade | ID da peça vinculado às exportações de parâmetros e inspeção | O comprador consegue recuperar o registro completo pelo ID da peça |
| Treinamento | Troca de lote, resposta a falhas e autoridade sobre os parâmetros | Funcionários identificados da unidade conseguem operar e recuperar a célula cotada após uma falha |
| Finanças | Custo por peça aprovada com a utilização planejada | O caso de negócio se mantém com os custos e a combinação de produtos registrados pelo comprador |
Uma demonstração do fornecedor e a qualificação de um procedimento de soldagem são atividades distintas. ISO 15614-1:2017 descreve ensaios de procedimento dentro de seu escopo, enquanto ISO 14732:2025 trata da qualificação de operadores e reguladores de soldagem para soldagem mecanizada e automática. Esclareça quais normas e requisitos contratuais se aplicam ao projeto, quem tem autoridade para alterar os parâmetros e quais registros o comprador receberá. ISO 10218-2:2025 abrange aplicações e células robóticas; sua publicação, por si só, não estabelece um prazo legal universal para todas as fábricas.
Se a capacidade de soldagem dobrasse amanhã, onde surgiria o próximo gargalo?
Meça as outras 6 estações antes de responder. A inspeção pode formar uma fila, o carregamento pode deixar o robô esperando ou o retrabalho pode consumir a produção adicional de soldas. Repita o teste em diferentes lotes ou turnos antes de presumir que uma demonstração curta comprova uma capacidade estável. As orientações sobre processos do National Institute of Standards and Technology distinguem a estabilidade do processo ao longo do tempo de uma única amostra favorável; são orientações estatísticas gerais, não um código de aceitação de soldagem.
O que os fabricantes devem acompanhar a seguir na soldagem adaptativa?
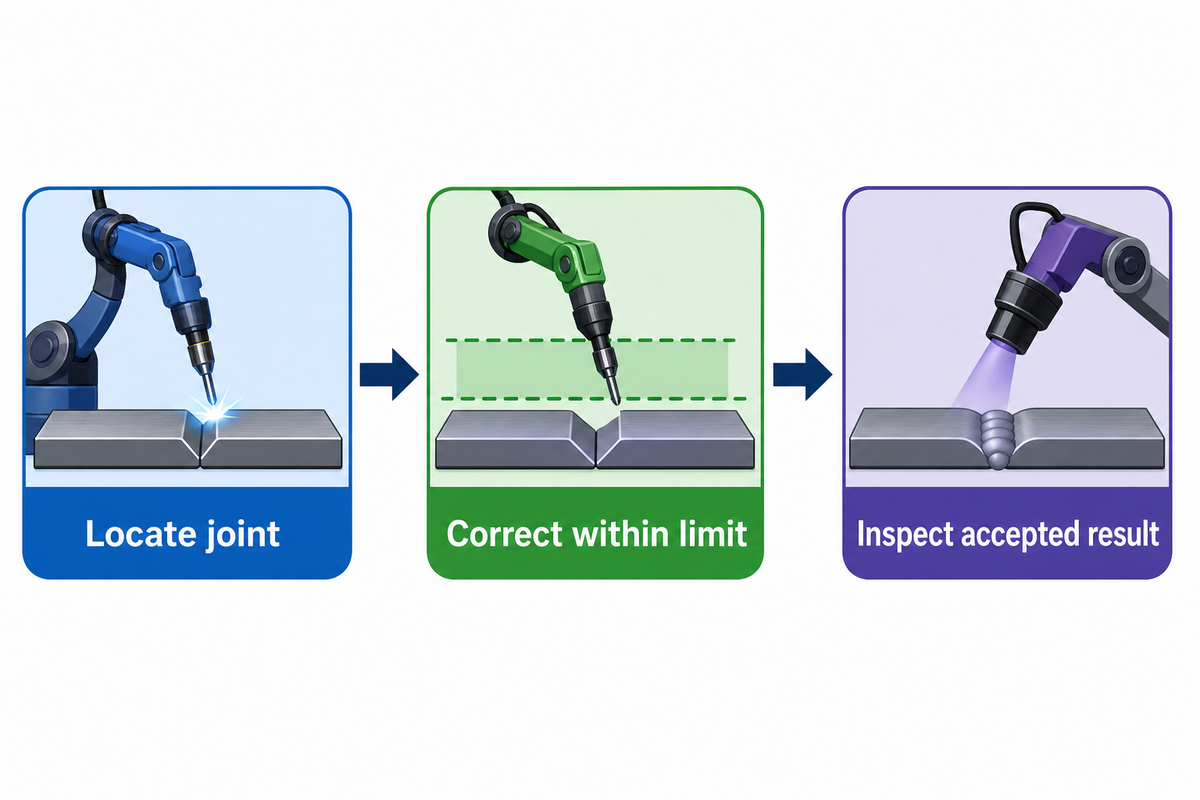
Procure evidências de que o sistema consegue localizar juntas variáveis, corrigir a trajetória dentro dos limites especificados e vincular o resultado aos registros de inspeção. Isso é um sinal de compra mais sólido do que chamar o sistema de “autônomo”. Um método emergente pode ser atraente e ainda assim não demonstrar competência plena em uma montagem grande, reflexiva ou variável.
Uma discussão da American Welding Society de setembro de 2026 apresenta exemplos específicos de orientação adaptativa e aborda a dificuldade contínua de comprovar uma operação totalmente autônoma ao longo do tempo. Solicite a faixa de peças testada, um limite de correção registrado e resultados aprovados em testes repetidos.
A soldagem autônoma é uma linha de pesquisa útil, mas afirmar que a soldagem é totalmente autônoma é muito mais do que dizer que uma câmera corrige uma junta. A mesma distinção se aplica a robôs de soldagem a arco vendidos com sensores opcionais. Se uma proposta promete operações de soldagem autônomas, pergunte quais decisões o software toma, quais continuam sob responsabilidade do operador e como as exceções são registradas. Avalie a robótica e a IA conforme apresentadas no sistema, sem atribuir essas características indiscriminadamente a todos os seus componentes.
Conclusão principal
Escolha a solução que aumente a produção aprovada em todo o fluxo de produção. Cronometre três famílias de peças representativas, teste a configuração cotada e peça às equipes de produção e qualidade que avaliem a mesma execução de teste.
Perguntas frequentes sobre automação de soldagem
O que é automação de soldagem?
Ler resposta
A automação de soldagem usa equipamentos para movimentar uma tocha de soldagem ou uma peça, controlar uma sequência de soldagem ou orientar um robô com sensores. Ela vai desde um posicionador de soldagem que mantém a peça em uma orientação adequada até uma célula programada. O nível de automação, por si só, não comprova que uma solda atende ao desenho técnico, ao procedimento ou ao requisito de inspeção.
Quais são os benefícios da automação de soldagem?
Ler resposta
O benefício depende da estação que limita a produção aprovada. Um posicionador de soldagem pode reduzir a movimentação de peças, enquanto uma célula robótica pode repetir uma trajetória comprovada em peças semelhantes. Um robô colaborativo pode facilitar a troca de lote em algumas produções. Meça o trabalho do operador, a inspeção, o retrabalho e a produção aprovada antes de atribuir um ganho à máquina.
Quais são os desafios da automação de soldagem?
Ler resposta
Variações no ajuste e montagem das juntas, acesso limitado, mudanças nas famílias de peças e dispositivos de fixação inadequados podem consumir o tempo economizado por uma trajetória rápida. Uma célula também exige controle de processo, medidas de segurança específicas para a aplicação, avaliação de fumos, inspeção, treinamento e suporte. Um teste com peças representativas pode revelar esses limites antes da decisão de compra. Registre a condição limitante e repita o teste em mais de um lote.
A automação pode resolver a escassez de soldadores?
Ler resposta
A automação pode transferir movimentos repetitivos das pessoas para os equipamentos. Ainda são necessárias pessoas capazes de preparar peças, definir e controlar procedimentos de soldagem, manter dispositivos de fixação, supervisionar a célula e avaliar a qualidade, mesmo em meio à escassez de soldadores qualificados. Um plano de pessoal deve contabilizar essas tarefas, em vez de presumir que seja possível substituir um número fixo de soldadores em qualquer situação.
Quais setores usam automação de soldagem?
Ler resposta
A fabricação de tubulações, estruturas de aço, vasos de pressão e outros produtos pesados pode usar movimentação mecanizada ou soldagem robótica quando a geometria e o volume das peças são adequados ao processo. O nível de automação apropriado varia conforme a junta, a combinação de peças, os requisitos de segurança e os critérios de inspeção.
Soldagem robótica é o mesmo que soldagem automatizada?
Ler resposta
A soldagem robótica é um tipo de soldagem automatizada. A automação também inclui a movimentação mecanizada de peças, com equipamentos como posicionadores de soldagem e viradores de soldagem, além da movimentação controlada da tocha por manipuladores. Uma fábrica pode combinar essas soluções ou automatizar apenas uma parte repetitiva do trabalho.
Traga suas peças e medições para a conversa
Aubrik pode discutir uma solução com posicionador de soldagem, virador de soldagem, manipulador, célula robótica ou uma combinação desses equipamentos, com base em três desenhos representativos. Compartilhe os tempos das sete estações, os critérios de inspeção exigidos e a combinação de produtos desejada para que a configuração proposta possa ser testada em relação ao seu gargalo real.
Converse com a Aubrik sobre uma execução de testeNota sobre as evidências: Este artigo cita páginas de fabricantes disponíveis ao público para descrever as linhas de produtos oferecidas, usa fontes externas como contexto técnico e inclui um exemplo de custo explicitamente hipotético. O artigo não apresenta o mapa de sete estações como uma norma reconhecida do setor, e os números de exemplo não representam a experiência de clientes. A segurança específica do local, os procedimentos de soldagem e os critérios de aceitação da inspeção exigem uma análise do projeto.
Referências e fontes
- International Federation of Robotics, lançamento do World Robotics 2025
- American Welding Society, automação e inspeção de soldagem
- Administração de Segurança e Saúde Ocupacional dos Estados Unidos, orientações sobre segurança robótica
- Administração de Segurança e Saúde Ocupacional dos Estados Unidos, fumos de soldagem
- The Welding Institute, projeto e posição de soldas
- National Institute of Standards and Technology, combinação de produtos e gargalos
- International Organization for Standardization, ISO 15614-1:2017
- International Organization for Standardization, ISO 14732:2025
- International Organization for Standardization, ISO 10218-2:2025
- National Institute of Standards and Technology, orientações sobre estabilidade de processos
- American Welding Society, automação de soldagem adaptativa