Aubrik Şirketi ile İletişime Geçin

H Profil Akışı İçin Çelik Konstrüksiyon Atölyesi Nasıl Planlanır

Bir Çelik Konstrüksiyon Atölyesi; bina, vinçler, makineler, altyapı tesisatları ve malzeme güzergâhları tek bir sistem olarak planlandığında en verimli şekilde çalışır. Üretilecek H profilden ve izlemesi gereken işlem sırasından başlayın. Ancak bundan sonra açıklık, kolon aksları, vinç yolları, temeller ve ekipman konumları kesinleştirilmelidir.
Bu kılavuz yalnızca bina kabuğuna değil, üretim yerleşimine odaklanır. Bir atölye binası planlamak, genel amaçlı bir depo planlamak veya prefabrik bir kabuk seçmekle aynı değildir: çelik konstrüksiyon, tanımlanmış bir imalat akışını desteklemelidir. Komple ekipman ve bina konfigürasyonları hâlihazırda karşılaştırılıyorsa Aubrik’in Çelik Konstrüksiyon Atölyesi çözümünü inceleyin. Aşağıdaki bölümler, bu görüşmeyi verimli kılacak proses verilerinin hazırlanmasına yardımcı olur.
Wuxi ABK Machinery Co., Ltd. tarafından · Temmuz 2026’da güncellendi
Planlama Özeti İçin Temel Teknik Bilgiler
- Ürün verileri — eleman türü, malzeme kalite sınıfı, maksimum uzunluk, maksimum kesit ve en ağır kaldırma yükü
- Üretim verileri — yıllık üretim, vardiyalar, ürün çeşitliliği, proses çevrim süreleri ve ürün değişimleri
- Taşıma ve konumlandırma verileri — vinç erişimi, kanca yüksekliği, forkliftler, rulolu aktarma sistemleri ve istisnai güzergâhlar
- Tesis verileri — kullanılabilir uzunluk ve genişlik, zemin yükleri, kapılar, çıkışlar, altyapı tesisatları, kaynak dumanı emişi ve genişleme sınırı
- Kalite verileri — muayene aşamaları, tahribatsız muayene erişimi, bekletme noktaları, kayıtlar ve kabul kriterleri
1. Bina Kabuğuyla Değil, Üretim Gereksinimiyle Başlayın
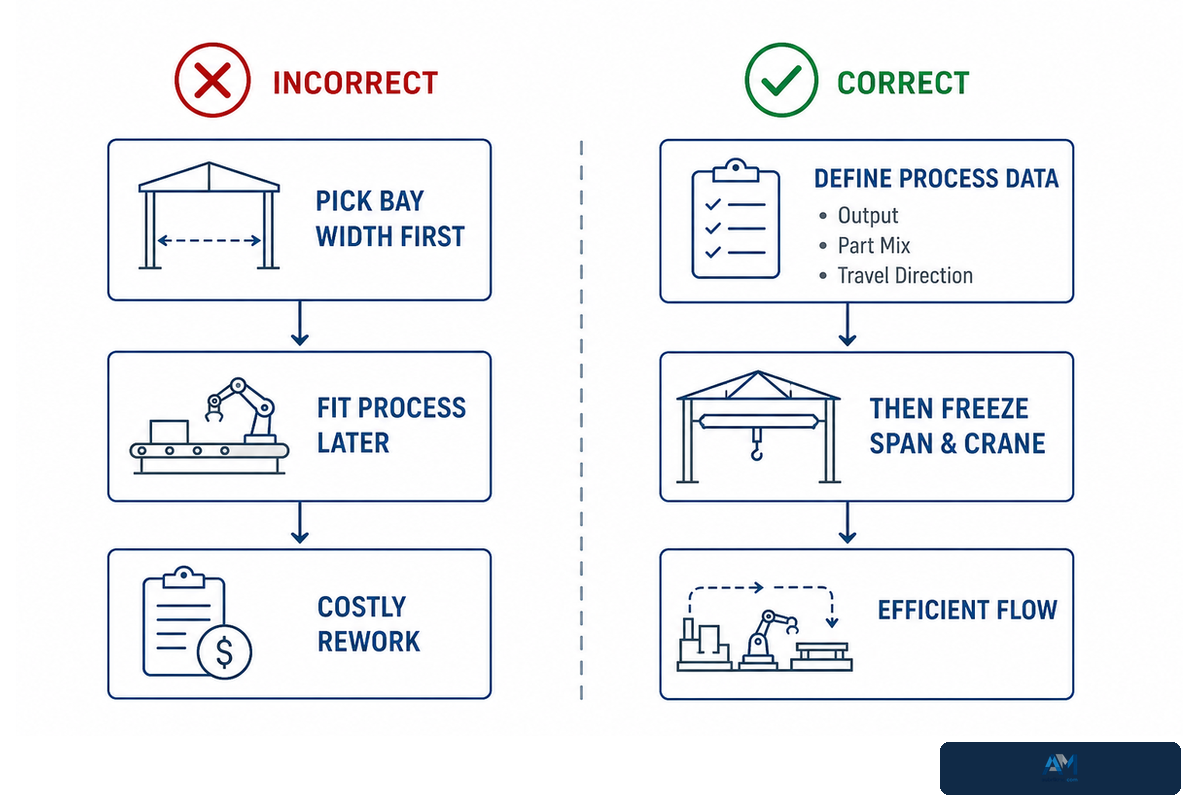
Atölye yerleşim planı; tesis genelindeki tekrarlanan akışı belirleyen üretim miktarı, parça çeşitliliği ve hareket yönü esas alınarak hazırlanmalıdır. Çok geniş ve boş bir hol; çapraz trafik içeriyorsa, malzemenin vince aktarılmasına izin vermiyorsa veya tamamlanmış bir profilin yeni ham madde akışının tersine hareket etmesini gerektiriyorsa verimsiz olabilir. Bina kabuğu prosesi destekler; prosesi belirlemez.
Bir liste hazırlayın: yıllık tonaj veya parça sayısı, vardiya sayısı, sac levha ve profil ölçü aralığı, en uzun eleman, en ağır alt montaj, malzemenin yükleme alanına geliş biçimi, bitmiş ürünlerin yüklenme biçimi ve zorunlu muayene noktaları. Bu unsurlar; proses mühendisi, makine üreticisi, vinç tedarikçisi, yapı tasarımcısı, güvenlik ekibi ve ana yüklenici için ortak bir dil oluşturur.
Yaygın planlama hatası
Alıcı önce nominal bir hol genişliği seçer ve daha sonra üretim hattının buna sığdırılmasını ister. Bu yaklaşım, bağımlılık sırasını tersine çevirir. Temellerin ve vinç yolu kolonlarının değiştirilmesi pahalı hâle gelmeden önce parça güzergâhları, kaldırma noktaları, makine servis alanları ve korumalı çıkışlar ilk hol konseptini sorgulatmalıdır.
Yerleşim kılavuzu niteliğindeki makaleyi ürün teknik özelliklerinden ayrı tutun. Karar destek içeriği, yerleşimi belirleyen verileri kısaca açıklar; H profil çelik konstrüksiyon üretim hattı sayfası ise seçilmiş bir proses ailesini tanımlar.
2. Beş Aşamalı H Profil Üretim Akışını Haritalandırın
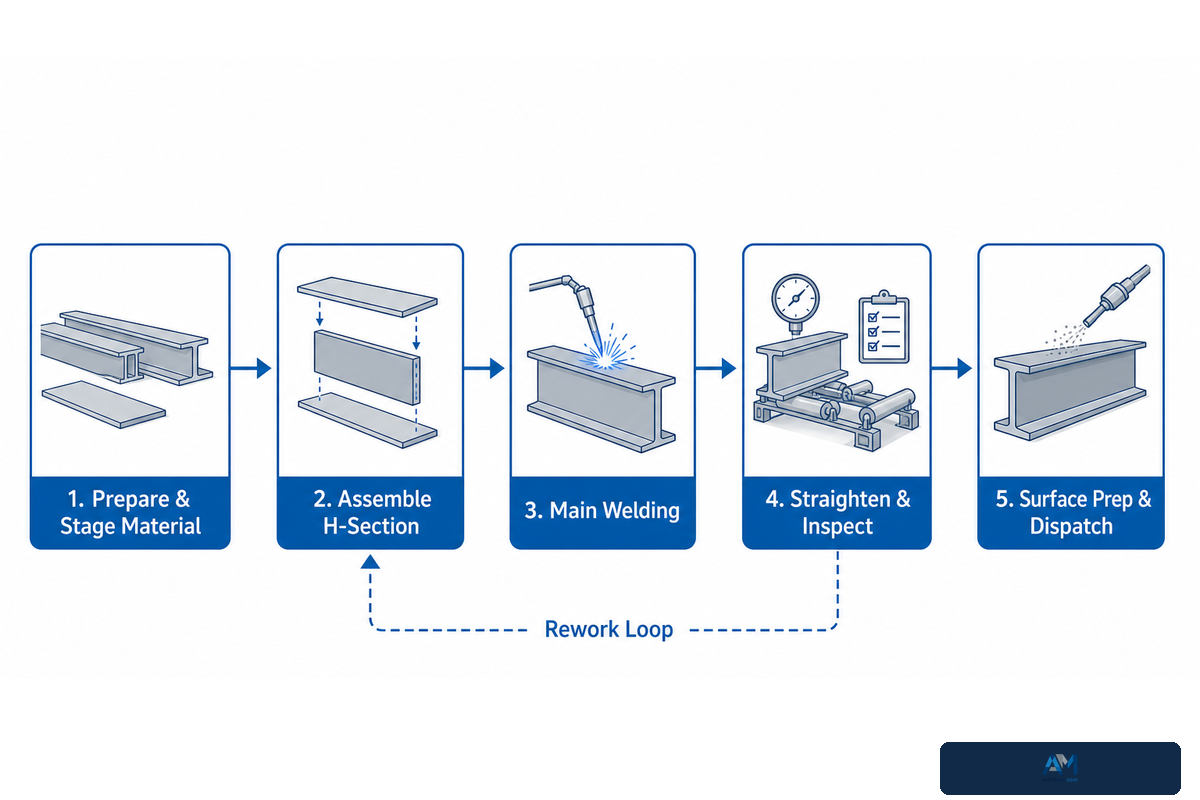
Tipik bir kaynaklı H profil üretim sırası çoğunlukla sac levha hazırlama, fit-up, ana kaynak, doğrultma/düzeltme ve boyama ya da başka bir yüzey hazırlama işlemini, ardından da sevki kapsar. Her makinenin tanımı değişebilir ancak malzeme için açıkça tercih edilen bir hareket yönü bulunmalıdır. Yeniden işleme, bekletme, bakım veya standart dışı uzunluktaki elemanlar için akışın kazara tersine çevrilmesi yerine yan güzergâhlara sahip kontrollü çevrimler gerekir.
- Malzemeyi hazırlayın ve bekleme konumuna alın — sac levhayı teslim alın, gerektiğinde malzeme kalite sınıflarını ve döküm numaralarını belirleyin, bileşenleri kesin ve eşleştirilmiş gövde saclarıyla flanşları ana güzergâhı engellemeden bekleme konumuna alın.
- H kesiti monte edin — gövde sacını ve flanşları hizalayın, fit-up işlemini puntalayarak veya sabitleyerek güvenceye alın ve H profil montaj makinesinin çevresinde yeterli yükleme ve servis alanı bırakın.
- Ana kaynağı tamamlayın — elemanı tozaltı kaynak istasyonuna aktarın, portal hareketi ile kablo veya kaynak tozu güzergâhları için alan sağlayın ve duman kumanda sistemini hareketle uyumlu tutun.
- Doğrultun ve muayene edin — flanş deformasyonunu düzeltin, ölçüleri doğrulayın ve uygunsuz işi tanımlanmış bir bekletme veya yeniden işleme noktasına gönderin.
- Yüzeyi hazırlayın ve sevk edin — kabul edilen elemanları ham sac levhayla yolları kesişmeden kumlama veya son işlem, nihai muayene, korumalı depolama ve çıkış yüklemesi aşamalarından geçirin.
Yapısal imalatta malzeme taşıma ve konumlandırmaya ilişkin sektör kılavuzları, bir imalat tesisindeki gereksiz taşıma adımlarının maliyet ve risklerini vurgular. Bu, çözümün otomatik olarak kapsamlı bir konveyör sistemi olması gerektiği anlamına gelmez; aksine her kaldırma, kaydırma, aktarma, depolama alanı ve dönüş güzergâhının geçerli bir gerekçesi bulunmalıdır.
Planlama durumu: Siparişe göre üretim yapan bir atölyenin, eleman uzunluklarındaki geniş çeşitliliği karşılaması ancak aynı anda yalnızca bir uzun eleman kapasitesine sahip mevcut montaj ve kaynak istasyonlarını kullanması gerekir. Doğrusal bir güzergâh olağan üretim akışı için yeterlidir ancak düzeltilmeyi bekleyen uzun bir eleman akışı süresiz olarak durdurabilir. Vinç erişimine sahip bir yan bekletme alanı bunu önleyebilir. Önemli olan yalnızca zemin alanını artırmak değil; istisnalar için alanı yerleşime entegre etmek, serbest bırakma kriterlerini oluşturmak ve bu elemanların ana akışa döndürülme yöntemini tanımlamaktır.
3. 7 Bölgeli Çelik Akış Haritasını Kullanın
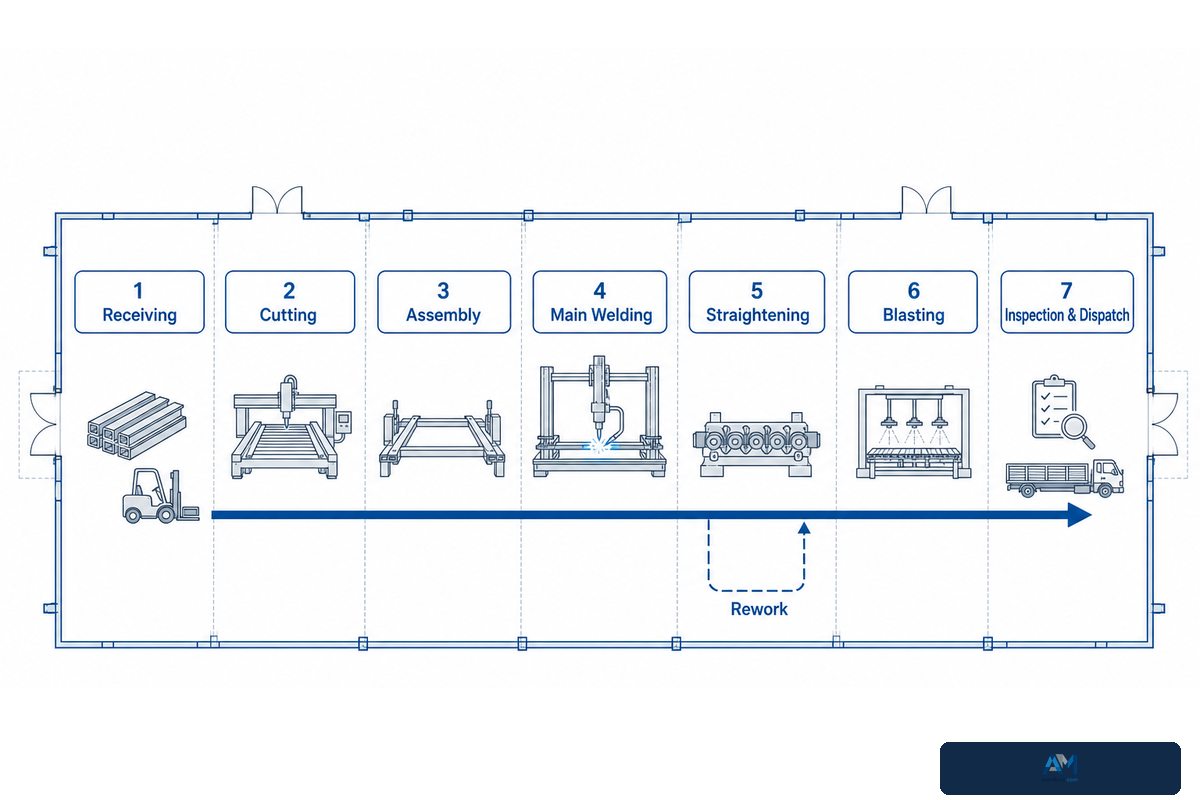
Bu 7 Bölgeli Çelik Akış Haritası, imalat adımlarını bir çelik işleme tesisindeki planlama alanlarına dönüştürür. Tipik bir tesise yönelik bina yönetmelikleri veya yerleşim planları bütünü değil, soyut bir kavramsal çerçevedir. İşlevi; kesişmeleri, yetersiz tampon alanlarını ve diğer üretim akışı sorunlarını değişikliklerin hâlâ yapılabildiği planlama aşamasında belirlemeye yardımcı olmaktır.
| Bölge | Ana görev | Yerleşim sorusu | Gerekli istisna düzenlemesi |
|---|---|---|---|
| 1. Mal kabul ve stok | Sac levhayı boşaltın, tanımlayın ve bekleme konumuna alın | Gelen araçlar, bitmiş ürün trafiğine girmeden boşaltma yapabiliyor mu? | Tanımlanmamış veya hasarlı malzeme için karantina alanı |
| 2. Kesme ve hazırlama | Gövde saclarını ve flanşları kesin | Eşleştirilmiş bileşenler birbirine karışmadan nerede bekliyor? | Hurda ve yeniden kesme güzergâhı |
| 3. Montaj | H kesitin fit-up ve hizalama işlemlerini yapın | Vinç veya rulolu sistem yükleme ve boşaltma alanlarının tamamına erişiyor mu? | Fit-up düzeltme bekletme alanı |
| 4. Ana kaynak | Boyuna kaynak dikişlerini tamamlayın | Portal hareketi, güç, kaynak tozu ve kaynak dumanı emiş güzergâhları korunuyor mu? | Kaynak onarımı ve muayene erişimi |
| 5. Doğrultma ve düzeltme | Deformasyonu düzeltin ve ölçüleri doğrulayın | Reddedilen iş, her parçanın yönünü tersine çevirmeden ana hattan çıkarılabiliyor mu? | Kalite bekletme ve tahribatsız muayene noktası |
| 6. Kumlama ve son işlem hazırlığı | Yüzeyi temizleyin ve kaplamaya hazırlayın | Giriş, kabin, toz toplama sistemi ve çıkış tek bir çalışma alanı olarak ele alınıyor mu? | Kumlamaya hazır olmayan işler için baypas güzergâhı |
| 7. Nihai muayene ve sevk | Bitmiş elemanları serbest bırakın, depolayın ve yükleyin | Kabul edilen iş, gelen sac levhayla yolu kesişmeden çıkabiliyor mu? | Eksik işler listesi ve belge bekletme noktası |
Kalite planlaması ancak muayene kriterleri, yeterlilikler, erişim, zamanlama, raporlama ve çözümlenmemiş unsurların kontrolü imalattan önce koordine edildiğinde işler.
Bir denetim noktasının yeni bir sekizinci üretim bölgesi olması gerekmez. Ancak fiziksel erişime, beklemeye, kayıtlara ve serbest bırakma yoluna ihtiyacı vardır, aksi takdirde ana hattı karmaşık hale getiren gizli bir süreç çalışması haline gelecektir.
4. Açıklığı, Vinç Erişimini ve Aktarma Koridorlarını Tek Sistem Olarak Boyutlandırın
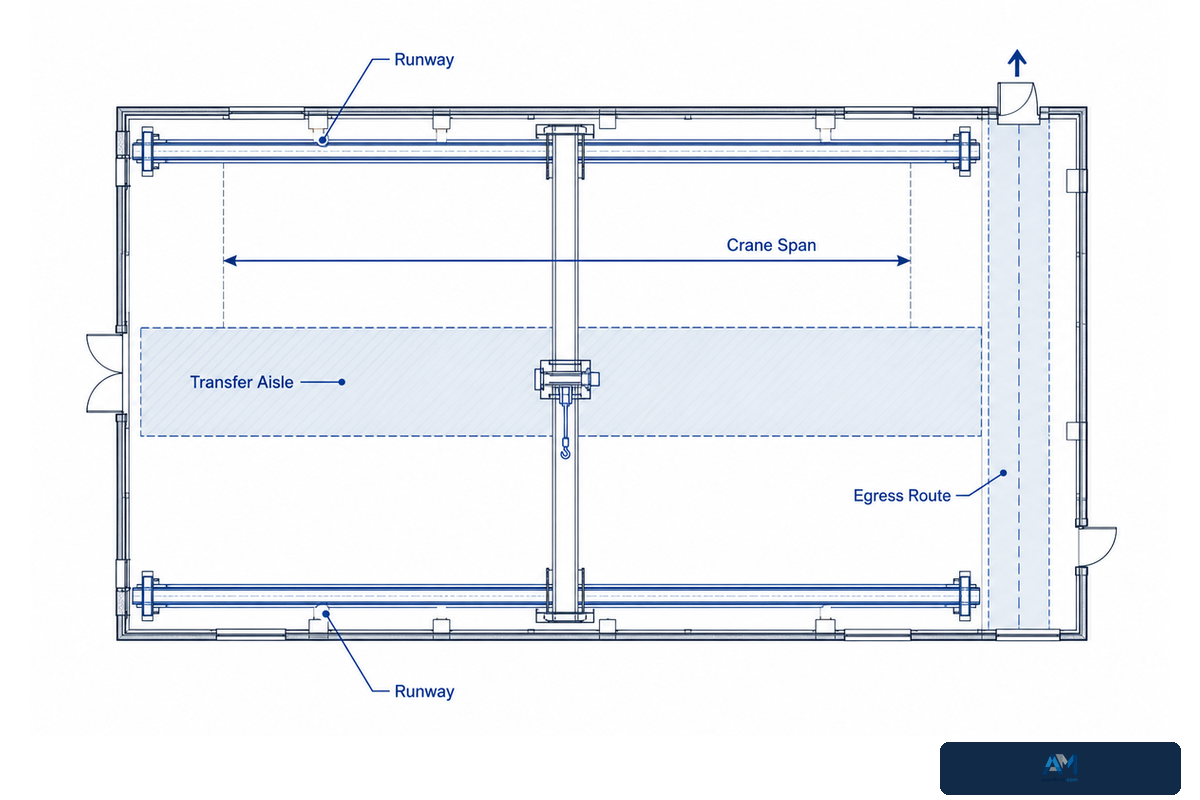
Net açıklık, vinç erişimi, aktarma koridorları ve çıkış güzergâhları birlikte değerlendirilmelidir; çünkü bunların her biri aynı holün bir bölümünü kullanır veya korur. Her aktarma noktasından en uzun parça geçebilmelidir; aynı şekilde çalışanlar, güzergâhları ekipman veya stok tarafından engellenmeden prosese erişebilmeli ve proses alanından çıkabilmelidir.
Amerika Birleşik Devletleri’ndeki projelerde OSHA 1910.179, nominal yük işaretlemesini zorunlu kılar ve vinç boşluklarını, belirlenmiş kullanım koşullarını ve muayeneyi düzenler. Bu hüküm, vinç ile engeller arasında üstte minimum 3 inç ve yanda 2 inç boşluk bırakılmasını da kapsar. Bu sayılar vincin mevzuat sınırlarıdır; atölyeyi, vinç yolunu, bina iskeletini veya proses güzergâhını boyutlandırmaz. Güncel metni 29 CFR 1910.179’un eCFR sürümünden doğrulayın.
OSHA 1910.37 ayrıca çıkış güzergâhlarının açık, engelsiz, yeterince aydınlatılmış ve işaretlenmiş tutulmasını zorunlu kılar. Etkili şekilde korunmadıkları sürece bu güzergâhlar, yüksek tehlikeli alanlara yönelmeyecek biçimde düzenlenmelidir. Tahliye gerekliliklerini yedek koridor alanı değil, sabit bir girdi olarak değerlendirin.
Vinç ve güzergâh kontrolü
- Her alma, döndürme, indirme, muayene, yeniden işleme ve bakım kaldırmasını plana işleyin.
- Kancanın yaklaşma güzergâhını ve kör veya vinç erişimi bulunmayan her aktarma noktasını işaretleyin.
- Normal eleman hareketini forkliftlerden, yayalardan, çıkışlardan ve acil durum erişiminden ayırın.
- Vinç yolu mesnet tepkilerini, bina taşıyıcı sistemini, kaldırma yüksekliğini ve bakım erişimini yetkin tedarikçi ve mühendislerle doğrulayın.
Planlama senaryosu: Bir profil, montaj ve kaynak aşamalarından rulolar üzerinde geçer ancak doğrultma makinesi vinç yolunun ötesinde yer alır. Yerleşim planında hat kesintisiz görünse de uygunsuz bir eleman yan bekletme noktasına kaldırılamaz. Vinci uzatmak, bekletme noktasını taşımak veya tanımlanmış bir aktarma cihazı eklemek; yapısal ve mali etkileri farklı olan çözümlerdir. Sağlıklı yanıt, daha yüksek vinç kapasitesine yönelik genel bir tercihten değil, istisnai güzergâhtan elde edilir.
5. Yalnızca Taban Alanını Değil, Gerçek Ekipman Çalışma Alanını Ayırın
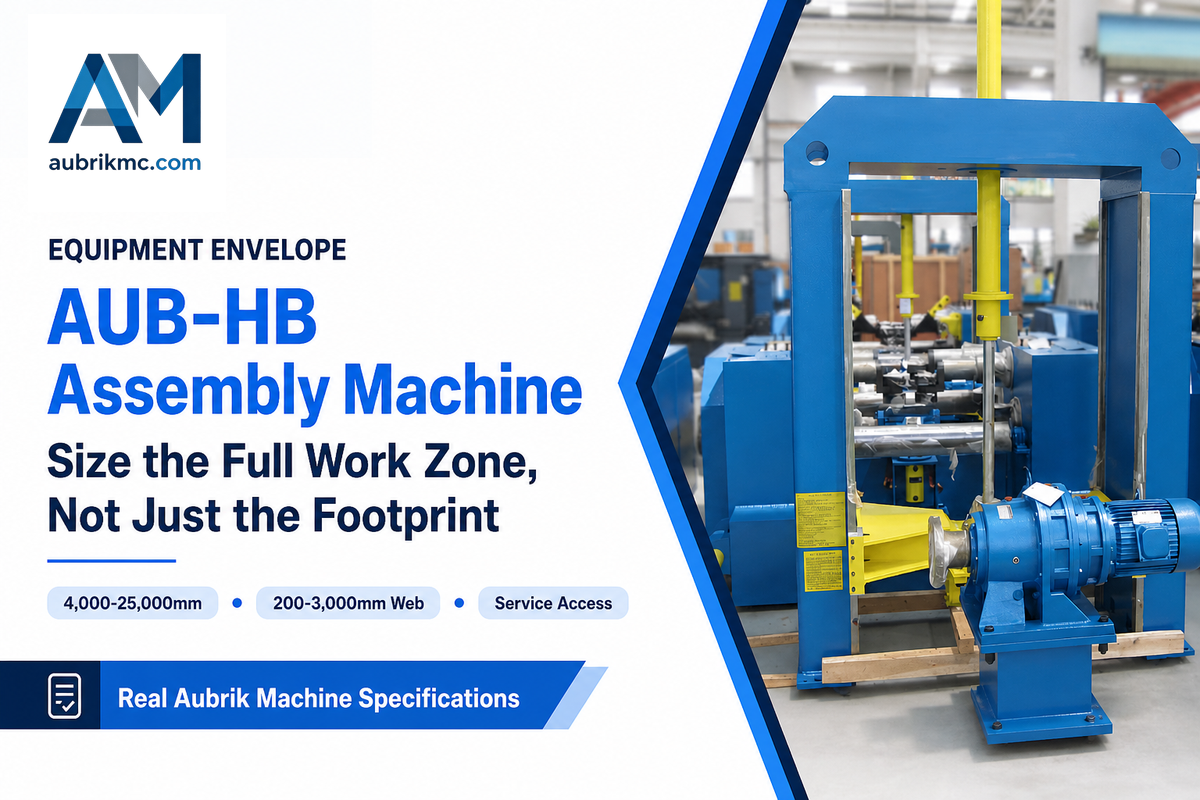
Bir makinenin taban alanı, yalnızca sabit durumdayken kapladığı alanı gösterir. Çalışma alanına ayrıca giriş ve çıkış tarafındaki parça uzunluğu, rulolar, koruyucular, operatör istasyonu, elektrikli kumanda ekipmanı, kablo güzergâhları, duman veya toz emiş bağlantıları, servis erişimi ve bakım sırasında önemli iç bileşenlerin çıkarılması için gereken güzergâh dâhildir.
Aubrik’in yayımladığı AUB-HB montaj makinesi serisinde 4,000 mm–25,000 mm iş parçası uzunlukları ve 200 mm–3,000 mm gövde yükseklikleri belirtilmektedir. Bunlar üreticinin konfigürasyon beyanlarıdır; üretim miktarına veya belirli bir binaya uygunluğa ilişkin bağımsız kanıtlar değildir. Yükleme ve boşaltma alanı ayrılmadan önce alıcının maksimum parça uzunluğunun yerleşim planında neden gösterilmesi gerektiğini ortaya koyarlar.
Yayımlanan AM-HG portal kaynak serisinde 4,000 mm, 5,000 mm ve 6,000 mm portal açıklıkları ile 300 mm/min–900 mm/min kaynak hızları belirtilmektedir. Yerleşim planında ayrıca ray uzunluğu, uç boşluğu, kaynak tozu ekipmanı, kaynak güç kaynağı, kaynak dumanı emişi, operatör erişimi ve bakım güzergâhı bulunmalıdır. Fit-up, döndürme, muayene, tamponlar ve ürün değişimleri de zaman aldığı için kaynak hızı tek başına hat üretimini öngöremez.
Aubrik’in çelik kumlama makinesi sayfasında, belirtilen maksimum iş parçası ölçüleri 800 mm × 1,500 mm ile 3,000 mm × 3,000 mm ve maksimum taşıma kapasiteleri 1,000 kg ile 10,000 kg arasında değişen beş model çalışma alanı yayımlanmaktadır. Kabinin çevresinde giriş ve çıkış uzunluğu, toz toplama, aşındırıcı geri kazanımı, erişim kapıları ve bakım alanı ayırın. Kabin ölçülerini bölgenin tamamı olarak değerlendirmeyin.
Örnek uzunluk kontrolü
Planlama esasına 25 m uzunluğunda bir eleman dâhilse, girişte tam uzunlukta bir bekleme konumu ile çıkışta tam uzunlukta bir konum zaten 25 m + 25 m = 50 m doğrusal alan tahsisi anlamına gelir. Bu 50 m; makineyi, ruloları, koruyucuları, aktarma alanlarını, çıkışları, servis erişimini ve yapısal boşlukları kapsamaz. Hesaplama bir bina uzunluğu belirlemez; yalnızca taban alanına dayalı bir yerleşimin gözden kaçıracağı bir girdiyi ortaya çıkarır.
6. Temellerden Önce Altyapı Tesisatlarını ve Güvenlik Kumandalarını Kesinleştirin
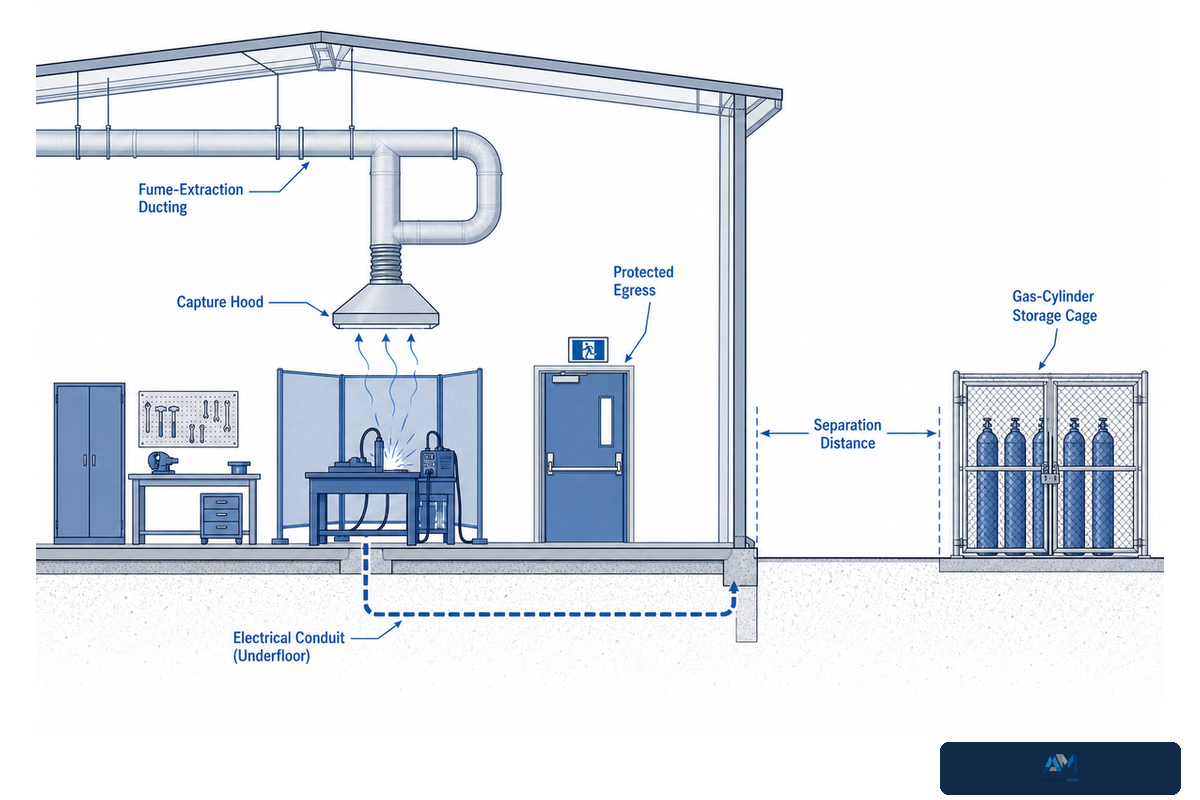
Kanallar, gaz depolama, güç dağıtımı, toz toplama, korumalı çıkışlar, gürültü kontrolü ve bakım izolasyonunun tümü fiziksel alan gerektirdiğinden altyapı tesisatları ve güvenlik kumandaları ilk yerleşim planına dâhil edilmelidir. Bir makineyi daha sonra taşımak; bir temeli, vinç kolonunu, gömülü tesisatı veya çatı geçişini taşımaktan daha kolay olabilir.
Amerika Birleşik Devletleri genel sanayi uygulamalarında OSHA 1910.252; kaynakta yangın önleme, koruyucu düzenekler, belirlenmiş sıcak çalışma alanları ve havalandırma koşullarını kapsar. AWS havalandırma bilgi formunda, havalandırmanın doğal, mekanik veya her ikisinin birleşimi olabileceği ve yerel emiş sistemlerinin dumanı kaynağında uzaklaştırmak için yakalama cihazları, kanallar ve fanlar kullandığı açıklanır. Kaynağında yakalama; kaynak torcu erişimini, davlumbaz konumunu, kanal güzergâhını, tamamlama havasını ve tahliye noktasını etkiler.
Gaz depolama ayrı bir mekânsal kısıttır. OSHA 1910.253, Amerika Birleşik Devletleri’nde tüplerin kuru, havalandırılan ve korunan alanlarda depolanmasına, miktar kontrolüne ve oksijenin yakıt gazından veya yanıcı malzemelerden ayrılmasına ilişkin gereklilikler içerir. Belirtilen seçeneklerden biri 20 ft ayırma mesafesi, diğeri ise şartları karşılayan yanmaz bir bariyer kullanılmasıdır. Güncel kuralın tamamını ve projenin tabi olduğu mevzuatı kontrol etmeden bu örneği küresel bir yerleşime uygulamayın.
Gürültü de makine listesinden tahmin edilmek yerine ölçülmelidir. OSHA’nın gürültü kılavuzu, Amerika Birleşik Devletleri’nde 8 saat boyunca zaman ağırlıklı ortalama 85 dBA eylem düzeyi belirler ve işitme koruyucularına güvenmeden önce mühendislik ve idari kontrollerine öncelik verir. Kumlama, kesme, doğrultma, emiş fanları, bariyerler, operatör istasyonları ve bitişikteki sessiz çalışma alanlarını incelemek için ölçülen gürültü haritasını kullanın.
| Arayüz | Yerleşim girdisi | Doğrulama sorumlusu |
|---|---|---|
| Elektrik | Gerilim, frekans, bağlı yük, talep, kablo güzergâhları, topraklama, izolasyon | Elektrik mühendisi ve ekipman tedarikçisi |
| Kaynak dumanı | Proses, sarf malzemeleri, yakalama konumu, kanal güzergâhı, tamamlama havası, tahliye | Endüstriyel hijyen uzmanı veya havalandırma uzmanı |
| Basınçlı gazlar ve yakıt gazları | Tüketim, depolama miktarı, havalandırma, koruma, ayırma mesafesi, manifold güzergâhı | Güvenlik uzmanı ve yerel yetkili makam |
| Kumlama tozu | Toplayıcı konumu, kanal sistemi, aşındırıcı geri kazanımı, erişim, atık yönetimi | Toz sistemi ve çevre uzmanları |
| Tahliye ve yangın | Çıkışlar, güzergâh koruması, yanıcı madde kontrolü, söndürme sistemleri, sıcak çalışma bölgeleri | Yangın/can güvenliği uzmanı ve yerel yetkili makam |
| Gürültü | Ölçülen düzeyler, maruz kalma süresi, bariyerler, muhafaza, operatör konumu | Endüstriyel hijyen uzmanı veya yetkin güvenlik uzmanı |
7. Geri Dönüşleri ve Darboğazları Kâğıt Üzerinde Bulun
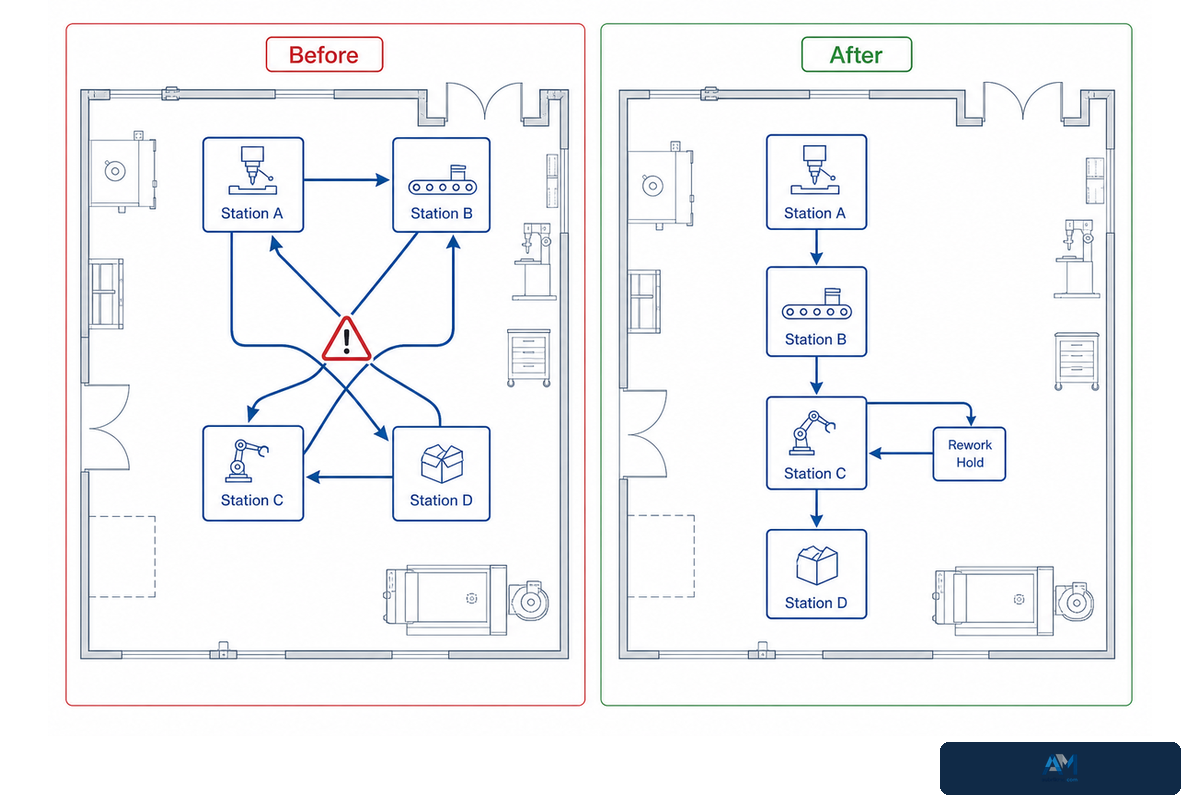
Çözülmesi en kolay yerleşim sorunu, inşaattan önce çözülen sorundur. Normal bir parçanın, maksimum uzunluktaki bir parçanın, reddedilen bir parçanın, bakım için çıkarılan bir bileşenin ve acil çıkış güzergâhının baştan sona izlediği yolu çizin. Çizilen her hat, yerleşimin taahhütlerinden birini doğrular.
- Ham madde ve bitmiş ürün güzergâhları kesişiyor. Forkliftler ve vinçler aynı alan için rekabet etmeden önce zamanlamalarını veya fiziksel güzergâhlarını ayırın.
- Vinç erişimi bir aktarma noktasında sona eriyor. Operatörlerin doğaçlama yapacağını varsaymak yerine aktarma cihazını ve güvenli geçici desteği tanımlayın.
- Makine sığıyor ancak parça sığmıyor. Yükleme, boşaltma, döndürme, koruyucular ve bakım için bileşen çıkarma alanını yeniden kontrol edin.
- Yavaş çalışan istasyonu koruyacak tampon yok. Gerçekte kaç elemanın bekleyebileceğini ve durumlarının nerede görülebileceğini belirleyin.
- Muayene, ters akış oluşturuyor. Kabul edilen ve reddedilen işlerin sonraki adımları ayrı olacak şekilde kalite bekletme noktasını yerleştirin.
- Genişleme, ana lojistik hattını kullanılamaz hâle getiriyor. Büyüme için gereken son holü, vinç yolu sürekliliğini, altyapı koridorunu, kapıları ve dış dolaşım alanını koruyun.
Güvenilir bir yerleşim, sıfır hareket vadetmez. İşi değiştirmeyen, muayene etmeyen, korumayan veya sonraki noktaya ulaştırmayan hareketleri ortadan kaldırır. The Fabricator‘ın atölye akışına ilişkin değerlendirmesi, verimli yerleşimi kontrollü proses içi stok ve öngörülebilir kapasiteyle ilişkilendirir. Bu yaklaşım, duvarların içine mümkün olan en fazla sayıda makine çizmekten daha yararlıdır.
Örnek darboğaz kontrolü: Tekrarlanan bir elemanın montajda ortalama 8 min, ana kaynakta 14 min, aktarmalarda 6 min ve ölçü muayenesinde 5 min geçirdiğini varsayın. Duruş, kalite bekletmeleri veya 20 min süren bir parti değişimi eklenmeden önce teorik kısıt kaynak işlemidir. 8 saatlik iki vardiya bu kısıtı ortadan kaldırmaz; yalnızca çalıştığı süreyi uzatır. Bu rakamlar Aubrik performans beyanları değil, yöntemi açıklayan geçici değerlerdir. Bunları gerçek ürün çeşitliliğiniz için gözlemlenen çevrim süresi verileriyle değiştirin.
Tam Entegre Hat Hangi Durumlarda Satın Alınmamalı
Ürün güzergâhları sık değişiyorsa, istasyon çevrim süreleri yeterince anlaşılmamışsa, yeniden işleme düzenli olarak ana güzergâhın dışına çıkıyorsa veya bina yükleme, bakım ve çıkış boşluklarını koruyamıyorsa varsayılan çözüm olarak konveyör entegrasyonunu seçmeyin. Entegrasyon tekrarlanan kaldırmaları azaltabilir ancak istasyonları birbirine de bağımlı hâle getirir. Bir proses durur ve tampon gecikmeyi karşılayamazsa önceki aşamalardaki işler de onunla birlikte durabilir. Talep belirsiz olduğunda veya genişleme sırasında atölyenin çalışmaya devam etmesi gerektiğinde aşamalı bir düzen daha iyi bir ilk adım olabilir.
8. Açıklık × Vinç × Üretim Miktarı Konfigürasyon Matrisini Uygulayın
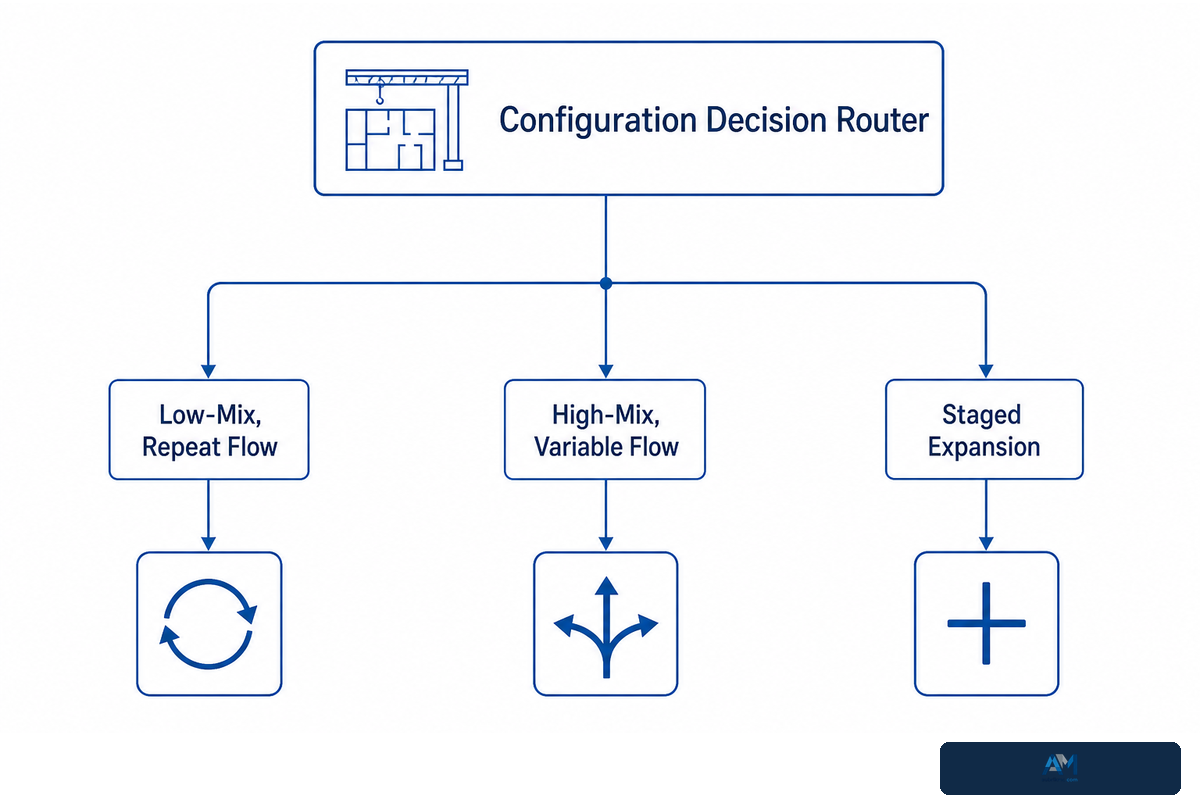
Açıklık × Vinç × Üretim Miktarı Konfigürasyon Matrisi, alıcı girdilerini bir yerleşim değerlendirmesine dönüştürür. Bu matris bir yapısal hesap veya makine önerisi değildir. Parça çeşitliliği, üretim miktarı, vinç erişimi, tampon kapasitesi veya genişleme zamanlaması değiştiğinde hangi kararın değiştiğini ortaya çıkarmak için kullanın. 29 CFR 1910.179 vinç hükümlerini matris için bir boyutlandırma formülü değil, mevzuat sınırları olarak değerlendirin.
| Karar türü | Düşük çeşitlilik, tekrarlanan akış | Yüksek çeşitlilik, değişken akış | Aşamalı genişleme | Sınırlamalar / Uygun olmadığı durumlar |
|---|---|---|---|---|
| Baskın güzergâh | Doğrusal, tekrarlanabilir sıra | Ana güzergâh ve yan hücreler | Korunan gelecek genişleme alanı | Hiçbir seçenek tanımlanmamış proses adımlarını karşılamaz |
| Eleman aralığı | Dar, istikrarlı aralık | Geniş uzunluk ve kesit aralığı | Mevcut aralık ve gelecekteki maksimum değer | Ortalama değerler maksimum parçayı güvence altına almaz |
| Taşıma ve konumlandırma | Tekrarlanan aktarmalar için rulolar veya konveyörler | Vinçler ve esnek aktarma noktaları | Daha sonra kurulacak konveyörlere hazır arayüzler | Konveyörler hat dışı yeniden işleme sorununu çözmez |
| Vinç erişimi | İstisnalar, yükleme, döndürme, bakım | Güzergâh değişiklikleri için geniş erişim | Vinç yolu sürekliliği için ayrılmış alan | Daha geniş erişim, doğru akışın yerini tutmaz |
| Tamponlar | Küçük, kontrollü proses içi stok | Bekletme alanlarını güzergâha ve duruma göre ayırın | Genişlemeyi engellemeyen geçici kapasite | Zemin alanı tek başına tampon kapasitesini belirlemez |
| Muayene | Tanımlanmış hat içi bekletme noktaları | Erişilebilir hat dışı muayene | Kayıtlar ve erişim, aşamalara göre ölçeklenir | Matris, standartların kabul kriterlerini belirlemez |
| Altyapı tesisatları | Hat boyunca sabit tesisatlar | Esnek bağlantı noktaları ve izole hücreler | Yedek kapasite ve korunan koridorlar | Yedek kapasite tahmin edilmemeli, mühendislik hesabıyla belirlenmelidir |
| Tahliye | Tekrarlanan güzergâhın yanında korunan alan | Değişen hücre trafiği boyunca korunan alan | Her inşaat aşamasında işler durumda tutulur | Üretim koridorları otomatik olarak çıkış güzergâhı olarak kullanılamaz |
| Genişleme | Doğrulanmış bir modülü çoğaltın | Ana hattın çevresine esnek hücreler ekleyin | Hattı, vinci ve altyapı tesisatlarını uzatın | Arayüzleri bulunmayan ayrılmış alan, genişlemeye hazır değildir |
Matrisi, ölçülebilir girdilerin kullanıldığı bir atölye değerlendirmesinde uygulayın. Ekip en ağır kaldırma yükünü, maksimum elemanı, gerekli üretim miktarını, muhtemel en yavaş istasyonu ve kabul edilebilir proses içi stok düzeyini belirtemiyorsa yerleşim nihai optimizasyona hazır değildir.
Çelik Atölye Binası İnşaatı: Atölye Tedarikçisi İçin Özelleştirme Özeti
Çelik konstrüksiyon atölyesinin inşasına ilişkin kararlar, çelik konstrüksiyon atölyesi tasarımından ayrı düşünülemez. Bir metal imalat atölyesinde, çelik atölye binasının ana taşıyıcı sistemi prefabrik çelikten yapılabilir; ancak prefabrik çelik paketinin yine de gerçek vinç reaksiyonlarını, ekipman yüklerini, kanalları, kapıları ve proses açıklıklarını taşıması gerekir. Atölye inşasını bir mühendislik devir süreci olarak ele alın: üretim ekibi yapılacak işi tanımlar, çelik konstrüksiyon tasarım ekibi ise yapısal çelik sistemi, çelik kolonları, temelleri, çaprazları, çatıyı ve duvar panellerini kontrol eder. Bu görev sınırı, proje ister yeni ve özel tasarlanmış bir atölye ister mevcut bir sanayi tesisinin dönüştürülmesi olsun önemlidir.
Yüksek dayanım, düşük maliyet, hızlı inşaat veya geniş uygulama kapsamı hakkındaki genel iddiaları, tek bir bina konseptinin işe uygun olduğunun kanıtı olarak kabul etmeyin. Geniş açıklıklı bina yapıları iç kolon ihtiyacını ortadan kaldırabilir; ancak yapısal bütünlükleri büyük yükler, vinç dinamikleri, kuvvetli rüzgârlar, yoğun kar yükü ve projenin deprem koşulları açısından kontrol edilmelidir. Prefabrik bir sistem, geleneksel binalara kıyasla inşaat hızını ve sahadaki işçilik ihtiyacını değiştirebilir; ancak maliyet etkinliği yerel imalat, nakliye, temeller, yangından korunma, bina kabuğu ve montaj kısıtlarına bağlıdır.
İş şantiyeye ulaşmadan önce, her paketin kim tarafından ön imalatının yapılacağını ve hangi ölçülerin ayarlanabilir kalacağını sorun. İzin verilen özelleştirmeleri, sabit arayüzleri ve özelleştirilebilen tüm açıklık veya destekleri kaydedin. Örnek bir devir belgesinde 24,000 mm açıklık, 20 t vinç, 300 kN vinç yolu reaksiyonu ve 80 µm kaplama belirtilebilir; bu örnek değerler bir tavsiye değil, gerekli veri biçimini gösterir. İş programı, fabrika imalatını sahadaki montajdan ayırmalı; inşaat süresini, toplam inşaat dönemini ve vinç rayları, altyapı tesisatları, makineler, kaynak dumanı emişi ve devreye alma çalışmalarına ait zaman çizelgelerini göstermelidir. Ayrıca yüklenicinin inşaat atıklarını nasıl kontrol edeceğini ve yakın çevrede sanayi üretimi devam ediyorsa korumalı güzergâhları nasıl açık tutacağını da göstermelidir.
Dayanıklılığa ilişkin girdiler de aynı devir belgesinde yer almalıdır. Çalışma ortamını, korozyona maruz kalma koşullarını, korozyon direnci sistemini, drenajı, sızdırmazlık detaylarını ve su sızıntısına karşı önlemleri belirtin; ardından muayene ve bakım erişimini hedeflenen hizmet ömrü ve pratik kullanım ömrüyle ilişkilendirin. “Çevre dostu” veya “maliyet etkin” ifadeleri, gerçek saha için malzemeler, enerji kullanımı, bakım ve yenileme kapsamı karşılaştırılana kadar koşullara bağlı hedefler olarak kalmalıdır.
Modern Endüstriyel ve Geleneksel Binalar İçin Özel Atölye Kararları
Son olarak, atölye tedarikçisine binanın hangi işlevleri yerine getireceğini bildirin. Lojistik merkezlerinden, ticari binalardan veya başka bir modern endüstriyel projeden kopyalanan gereksinimler; kaynak, kumlama, muayene ve ağır profillerin taşınması ve konumlandırılmasına ilişkin operasyonel ihtiyaçları karşılamayabilir. Büyük ölçekli sanayi tesisleri ile karma ticari işletmeler benzer bina kabuğu terminolojisini kullanabilir; ancak çelik atölye tasarımı yine de ürüne özgü üretim akışını izlemelidir. Bu nedenle yararlı bir teklif, taşıyıcı sisteme ve bina kabuğuna ilişkin her seçimi bir yük durumu, işletme kısıtı, inşaat sırası veya gelecekteki değişiklikle ilişkilendirir.
Bir Otopark Sundurması veya Dikey Çatı Şablonu Neden Atölye Şartnamesi Değildir?
Sergi salonlarından, stadyumlardan veya otopark sundurmalarından kopyalanan teknik şartnameler; hareketli endüstriyel yükleri, proses emişini, muayene bekletme noktalarını ve vinç destekli bakımı nadiren kapsar. Kapalı bir üretim binası ayrıca açık bir sundurmada gerekmeyen drenaj, haşere kontrolü, yangın bölümlendirmesi ve kontaminasyon önlemlerine ihtiyaç duyabilir. Kanıtlanmış bir detayı yalnızca proje ekibi, detayın yük durumunun, bina kabuğu işlevinin, erişiminin ve çalışma ortamının atölyeyle uyumlu olduğunu doğruladıktan sonra yeniden kullanın.
9. Üretime Hazır Atölye Teklif Talebi Gönderin
Yararlı bir teklif talebi, üretim sorununu ölçülebilir terimlerle açıklar. Aşağıdaki tabloyu teklif talebinize kopyalayın, boşlukları doldurun ve varsa ölçekli bina veya saha teknik resmini ekleyin.
Teklif talebi kontrol listesi — bunları teklif talebinize kopyalayın:
| Parametre | Önerilen aralık | Neden önemli? | Nasıl doğrulanır? |
|---|---|---|---|
| Profil ölçü aralığı | Minimum/maksimum gövde, flanş, kalınlık ve uzunluk, mm cinsinden | Ekipman ve taşıma ve konumlandırma hareket zarfını belirler | Onaylı ürün teknik resimleri |
| En ağır kaldırma yükü | Her devir noktasındaki maksimum kg veya t | Vinç ve destek girdilerini belirler | Ağırlık hesabı ve kaldırma incelemesi |
| Üretim miktarı ve vardiyalar | t/yıl veya adet/yıl; vardiya/gün | Çevrim ve tampon gereksinimlerini belirler | Üretim tahmini ve parça çeşitliliği |
| Mevcut bina | Uzunluk × genişlik × net yükseklik, mm cinsinden | Güzergâh, kapı ve tesisat kısıtlarını ortaya koyar | Ölçekli saha ölçümü veya bina teknik resmi |
| Elektrik ve basınçlı hava | V/Hz/faz, mevcut kW, hava basıncı ve debisi | Altyapı tesisatlarının uyumsuzluğunu önler | Altyapı tesisatı çizelgesi ve saha ölçümü |
| Kaynak dumanı emişi ve toz | Prosesler, sarf malzemeleri, emiş noktaları, yerel sınırlar | Kanal, toplayıcı ve telafi havası planını belirler | Endüstriyel hijyen ve çevre incelemesi |
| Güvenlik ve çıkış yolları | Çıkış, yangın, gaz depolama, gürültü ve koruyucu donanım gereksinimleri | İnsanları ve onay sürecini korur | Yerel mevzuat ve risk değerlendirmesi |
| Kalite ve kabul | Bekletme noktaları, NDT, kayıtlar, deneme malzemesi, kabul testleri | Erişim ve serbest bırakma kanıtlarını tanımlar | Proje kalite planı ve gözetimli test |
Proses grubu henüz belirlenmemişse ekipman görüşmesini yapılandırmak için Aubrik’in H profil hattı konfigürasyon seçicisini kullanın. Tedarikçi, yalnızca taban alanı belirtilen bir talebe kıyasla şartnameyi daha etkili biçimde sorgulayabilir.
10. Bağımsız Makineleri veya Entegre Hattı Seçin
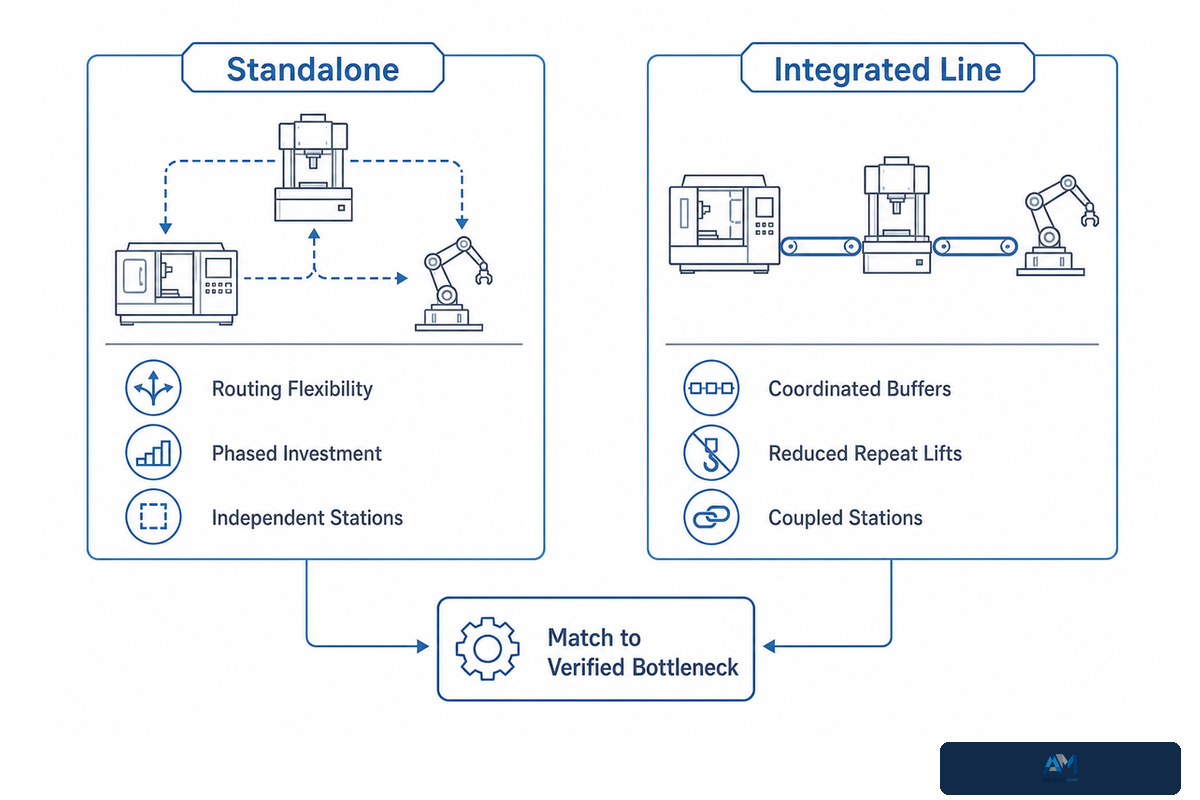
Bağımsız ekipmanlar ve entegre konveyörler farklı kısıtları çözer. Bağımsız makineler güzergâh esnekliğini ve aşamalı yatırım olanağını korur. Tekrarlanan kaldırma, istifleme ve aktarma işlemlerinin, prosesin kendisinin değil, kanıtlanmış darboğaz olduğu durumlarda entegre taşıma ve konumlandırma daha değerli hâle gelir; The Fabricator tarafından hazırlanan yapısal çelik imalat atölyelerinde malzeme taşıma incelemesi ilgili sektör bağlamını sunar.
İstasyon çevrim sürelerini, ürün değişimlerini, parça çeşitliliğini, kalite bekletmelerini, bakım faaliyetlerini ve istisna sıklığını karşılaştırın. Duran bir istasyon önceki ve sonraki işleri etkileyebileceğinden, entegre bir hat tamponlara ve baypas mantığına ihtiyaç duyar. Esnek güzergâhlar kontrolsüz yarı mamul birikimine dönüşebileceğinden, bağımsız bir düzen disiplinli istifleme gerektirir.
Planlama senaryosu: Tekrarlanan bir ürün grubu çoğu gün montaj, portal kaynak, doğrultma ve kumlama aşamalarından geçerken özel profiller ilave fit-up ve muayene gerektirir. Tekrarlanan ürün grubu, koordineli ruloları ve kumanda sistemini haklı kılabilir; ancak özel güzergâh yine de vinç erişimine ve yanal bir bekletme alanına ihtiyaç duyar. Karar, tesisin tamamı için entegre veya bağımsız sistem seçmekten ibaret değildir. Sistem, istisnai parçalar için bilinçli olarak esnek hücrelerle desteklenen entegre bir ana hat olabilir.
Temel çıkarım
Atölyeyi, vinci ve taşıma ve konumlandırma sistemini, doğrulanmış parça güzergâhına ve bu güzergâhın istisnalarına göre seçin; üretimi yalnızca taban alanına göre seçilmiş bir bina kabuğuna uyum sağlamaya zorlamayın.
Sık Sorulan Sorular
Çelik atölye nedir?
Yanıt
Çelik atölye, ana taşıyıcı sistemi çelikten yapılan endüstriyel bir binadır. İmalat açısından yararlı tanım bina kabuğundan daha geniştir: atölye ayrıca ham maddeler, parçalar, vinçler, kaynak, düzeltme, muayene, yüzey hazırlama, depolama ve sevkiyat için planlanmış bir güzergâh içerir. En uygun düzen yalnızca taban alanına değil, ürüne ve prosese bağlıdır.
Çelik atölye tasarımında dikkate alınması gereken temel unsurlar nelerdir?
Yanıt
Temel girdiler arasında ürün çeşitliliği, hedef üretim miktarı, proses sırası, açıklık ve kolon aksları, vinç erişimi, döşeme ve temel yükleri, makinelerin çalışma zarfları, kapılar ve lojistik, korumalı çıkışlar, elektrik, kaynak dumanı ve toz emişi, gaz depolama, yangın kontrolü, gürültü, muayene erişimi, tamponlar, bakım ve genişleme yer alır. Yapısal tasarım ve mevzuata uygunluk, projenin bulunduğu yerde yetkin uzmanlar tarafından kontrol edilmelidir.
Çelik atölyeler belirli ihtiyaçlara göre özelleştirilebilir mi?
Yanıt
Evet. Hol ölçüleri, vinç sistemleri, kapılar, ekipman sırası, altyapı tesisatları, kaynak dumanı emişi, tamponlar, muayene noktaları ve genişleme arayüzleri gerekli ürünlere göre yapılandırılabilir. “Özel” ifadesi; maksimum profil boyutu, en ağır kaldırma yükü, yıllık üretim miktarı, vardiya düzeni, yerel tasarım yükleri, kabul testleri ve mevcut saha altyapısı gibi ölçülebilir girdilere dönüştürülmelidir.
Çelik konstrüksiyon bina inşa etmenin maliyeti nedir?
Yanıt
Metrekare başına evrensel bir maliyet güvenilir değildir. Projeye özgü taşıyıcı sistemi, vinçleri, temelleri, bina kabuğunu, yangından korunmayı, altyapı tesisatlarını, ekipmanı, kurulumu, belgelendirmeyi, saha işlerini ve açıkça belirtilen kapsam dışı kalemleri fiyatlandırın.
Çelik atölyemi daha sonra genişletebilir miyim?
Yanıt
Genişleme yalnızca ilk plan gerekli arayüzleri koruduğunda uygulanabilir. Genişleme için bir uç veya yan cepheyi, dış dolaşım alanını, gelecekteki kapıları, vinç yolu sürekliliğini, yapısal yük aktarım yollarını, altyapı tesisatı kapasitesini, emiş güzergâhlarını, kumanda ve veri bağlantılarını, konveyör hizasını ve inşaat sırasındaki güvenli erişimi ayırın. Yeni aşama inşa edilirken mevcut çıkışları ve üretimi koruyun. Yeni işleri, vinç ve lojistik arayüzleri mevcut üretimi sıkıştırmadan devreye alınabilecek şekilde sıralayın. Bir atölyenin yanındaki boş arazi, tesisi tek başına genişlemeye hazır hâle getirmez.
Çelik bina betondan daha mı ucuzdur?
Yanıt
Belirli bir projede iki sistemden herhangi biri daha ekonomik olabilir. Proje ekonomisi; yerel malzeme ve işçilik fiyatlarına, açıklığa, vinç ve çatı yüklerine, temellere, yangından korunmaya, iş programına, dayanıklılık gereksinimlerine, çalışma ortamına ve gelecekteki değişikliklere bağlıdır. Yalnızca bina kabuğu fiyatlarını değil, eşdeğer kapsamları ve yaşam döngüsü gereksinimlerini karşılaştırın.
Bu yanıtlarda atıfta bulunulan Amerika Birleşik Devletleri güvenlik sınırları için bağlantılı OSHA vinç ve çıkış güzergâhı hükümlerine başvurun; projede yerel gereksinimler geçerliliğini korur.
Atölyeyi Yapılacak İşe Göre Planlayın
Sağlam bir çelik konstrüksiyon atölyesi şartnamesi, her standart ve özel parçanın eksiksiz akışını haritalandırır. Her çıkışa giden korumalı güzergâhları ve destekleyici altyapı tesisatlarını açıkça konumlandırırken her vincin çalışma alanını, erişim noktasını ve malzeme güzergâhını tanımlar.
Standart profil boyutlarını, maksimum kaldırma yükünü, ana malzeme akışı aşamalarını, üretim hızı gereksinimlerini, saha kısıtlarını, altyapı tesisatı olanaklarını, muayene kriterlerini ve tesisin genel esaslarını Aubrik’e gönderin. Aubrik, genel bir metrekare hesabına dayanmak yerine tanımlı gereksinimlere göre fiyatlandırılabilen, kurulabilen ve kabul edilebilen bir sistem konfigürasyonu geliştirebilir.
Atölye konfigürasyonunu hazırlayın
H profil ölçü aralığını, hedef üretim miktarını, mevcut bina ölçülerini, vinç kısıtlarını ve gerekli proses aşamalarını Aubrik ile paylaşın.
Yerleşim planı görüşmesi talep edinİlgili Makaleler ve Araçlar
- H profil çelik konstrüksiyon üretim hattı kılavuzu
- H profil kapasite ve standart kontrol aracı
- Açıklık, vinç ve iş akışı seçicisi
- Atölye maliyet hesaplayıcısı
- H profil işçilik ve üretim kapasitesi tahmin aracı
Referanslar ve Kaynaklar
- OSHA 1910.179, Köprülü ve portal vinçler
- Federal Düzenlemeler Elektronik Kodu, 29 CFR 1910.179
- OSHA 1910.252, Genel kaynak, kesme ve sert lehimleme gereksinimleri
- OSHA 1910.253, Oksijen-yakıt gazıyla kaynak ve kesme
- OSHA 1910.37, Çıkış güzergâhlarının bakımı, koruyucu önlemleri ve işletme özellikleri
- OSHA Teknik El Kitabı, Gürültü
- American Welding Society Bilgi Formu No. 36, Kaynak ve Kesme İşlemlerinde Havalandırma
- American Welding Society, Standartlar ve Yayınlar
- American Welding Society, Muayene Eğilimleri, Kalite Planlaması
- The Fabricator, Verimli bir atölye yerleşimiyle akışın sağlanması
- The Fabricator, Yapısal çelik imalat atölyesinde modern malzeme taşıma ve konumlandırma
- Texas Department of Insurance, Metal imalat atölyesi güvenliği
Amerika Birleşik Devletleri kaynakları belirli mevzuat sınırlarını örnekler. Projenin yerel bina, yapı, elektrik, yangın, çevre ve iş güvenliği gereksinimleri nihai tasarımda belirleyicidir.







