
Aubrik Şirketi ile İletişime Geçin

Temmuz 2026’da güncellendi.
Bir bilyalı kumlama makinesi, basınçlı hava yerine yüksek hızlı bir santrifüj türbinle (genellikle 60–90 m/s) aşındırıcı püskürterek metal yüzeyleri temizleyen ve pürüzlendiren bir yüzey hazırlama makinesidir. Bu rehberde yöntemin çalışma prensibi, altı makine türü, aşındırıcı seçimi, yüzey kalitesi standartlarının gerçekte neyi belirttiği ve çoğu alıcının bunlar hakkında yanlış değerlendirdiği tek konu ele alınmaktadır.
Bir kumlama makinesinde, motorla tahrik edilen merkezî bir santrifüj çark, çelik bilye veya griti iş parçasına fırlatarak hadde tufalını, pası ve eski kaplamaları giderir ve boyanın iyi tutunacağı pürüzlü bir yüzey oluşturur. Kullanılmış aşındırıcıyı filtreler, ayırır ve yeniden dolaşıma sokarken tozu ayrı bir haznede toplar. ABD tarafından yayımlanan bir yayında üç aşındırıcı sevk yöntemi ana hatlarıyla açıklanmaktadır. Çevre Koruma Ajansının bir yayınında üç aşındırıcı püskürtme yöntemi belirtilmektedir: su basıncı, hava basıncı ve santrifüj türbin.
Hızlı Teknik Özellikler
| Püskürtme yöntemi | Santrifüj türbin (hava basıncı ve su basıncına kıyasla) |
| Kumlama türbini tahriki | 11–22 kW motorlarda ~2,000–3,600 dev/dak (üretici beyanı) |
| Aşındırıcı çıkış hızı | ~200–300 ft/s (60–90 m/s) (üretici beyanı, yayımlanmış bir standart değil) |
| Yaygın yüzey temizlik hedefi | Sa 2½ (ISO 8501-1) / SSPC-SP 10 beyaza yakın metal |
| Tipik yüzey profili | 1.5–3 mils (38–76 µm), köşeli |
| Aşındırıcı geri kazanımı | Devridaim sistemli bir makinede çevrim başına ~90–95% (üretici beyanı) |
| Dökme çelik bilya sertliği | 40–51 HRC standart malzeme kalite sınıfı (SAE J827) |
| Aşındırıcı boyut sınıflandırması | SAE J444 (bilya için S-numaraları, grit için G-numaraları) |
Bilyalı Kumlama Makinesi Nedir ve Nasıl Çalışır?
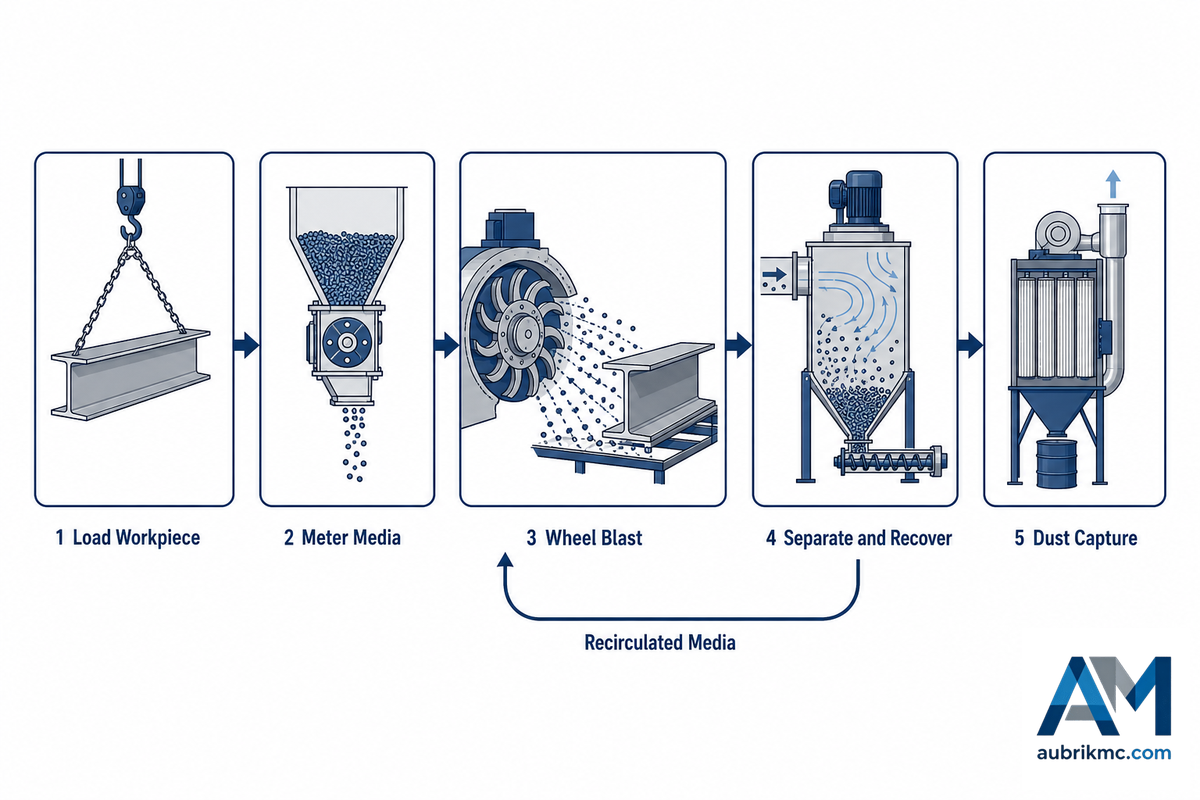
Adlandırma bir yana bırakıldığında, endüstriyel sınıftaki her makine aynı beş işlevi yerine getirir. İmalattaki en verimli yüzey hazırlama ekipmanı kategorilerinden biri olan bilyalı kumlama yöntemine ilişkin bu genel bakış, broşüre güvenmek yerine teknik özellik sayfasını eleştirel biçimde değerlendirmeyi sağlar.
Belirleyici özellik, aşındırıcının nasıl püskürtüldüğüdür. EPA’nın aşındırıcı püskürtmeye ilişkin AP-42 arka plan belgesine göre “aşındırıcı püskürtme sistemlerinde kullanılan üç tahrik yöntemi şunlardır: santrifüj türbinler, hava basıncı veya su basıncı” ve santrifüj türbinli sistemler “aşındırıcıyı mekanik olarak püskürtmek için santrifüj ve atalet kuvvetlerinden yararlanır.” Hava kompresörü yoktur. Nozul yoktur. Hortum yoktur. Türbin vardır. Türbini tahrik eden motor vardır. Türbinde kanatlar bulunur.
- Yükleme: Parça yükleme alanına şu yöntemlerden biriyle gelir; kanca, bant, tambur, tabla.
- Aşındırıcı dozajlama. Türbinin kontrol kafesine bağlı kaba ayarlı bir dozaj besleme valfi, çapı 0.2-2.0mm arasında değişebilen bilya veya grit ekler.
- Kumlama. Elektrik motoruyla tahrik edilen türbin, aşındırıcıyı programlanmış bir yol boyunca altlık yüzeyine yüksek hızla fırlatır; enerji aktarımının tamamı mekaniktir ve basınçlı havaya gerek yoktur.
- Ayırma ve geri dönüşüm: Aşındırıcı, kovalı elevatörle hava yıkamalı separatöre taşınır; burada ince parçacıklar, tufal, kırılmış bilyalar ve yaklaşık 3 mm’den küçük her şey ayrılır, yeniden kullanılabilir aşındırıcı ise hazneye geri gönderilir. Üreticiler, çevrim başına 90-95% arasında geri kazanım beyan etmektedir.
- Partikül maddeleri giderin. İnce partikül maddeler havaya atılmadan önce bir toz toplayıcıya gönderilir.
2,000 ila 3,600 dev/dak türbin hızları ile aşındırıcının türbinden 200 ila 300 ft/s (60 ila 90 m/s) hızla çıkması, ekipman tedarikçilerinin sıkça belirttiği değerlerdir. Bu değerler, yetkili mercilerce belirlenmiş sabitlerden çok tipik tedarikçi beyanlarıdır; resmî bir türbin hızı belirleyen herhangi bir kamu kurumu veya sektör kuruluşu yoktur.
Bilyalı kumlama makinesi ne için kullanılır?
Başlıca dört amaç için. Boyama öncesinde sıcak haddelenmiş çelikteki pas ve tufalın giderilmesi. Kalıptan çıkan döküm parçalardaki kum, maça, çapak vb. kalıntıların giderilmesi. Dövme parçalar, çubuk malzemeler ve bağlantı elemanlarındaki tufal ve çapakların giderilmesi ve ayrıca temizleme amacı taşımayan, yüzeyde basma gerilimi katmanı oluşturarak parçanın yorulma ömrünü artıran bilyalı dövme işlemi. Aynı türbin kullanılır; yalnızca aşındırıcı, yoğunluk ve uygulama süresi değiştirilir.
Bilyalı Kumlama, Kum Püskürtme ve Bilyalı Dövme Karşılaştırması
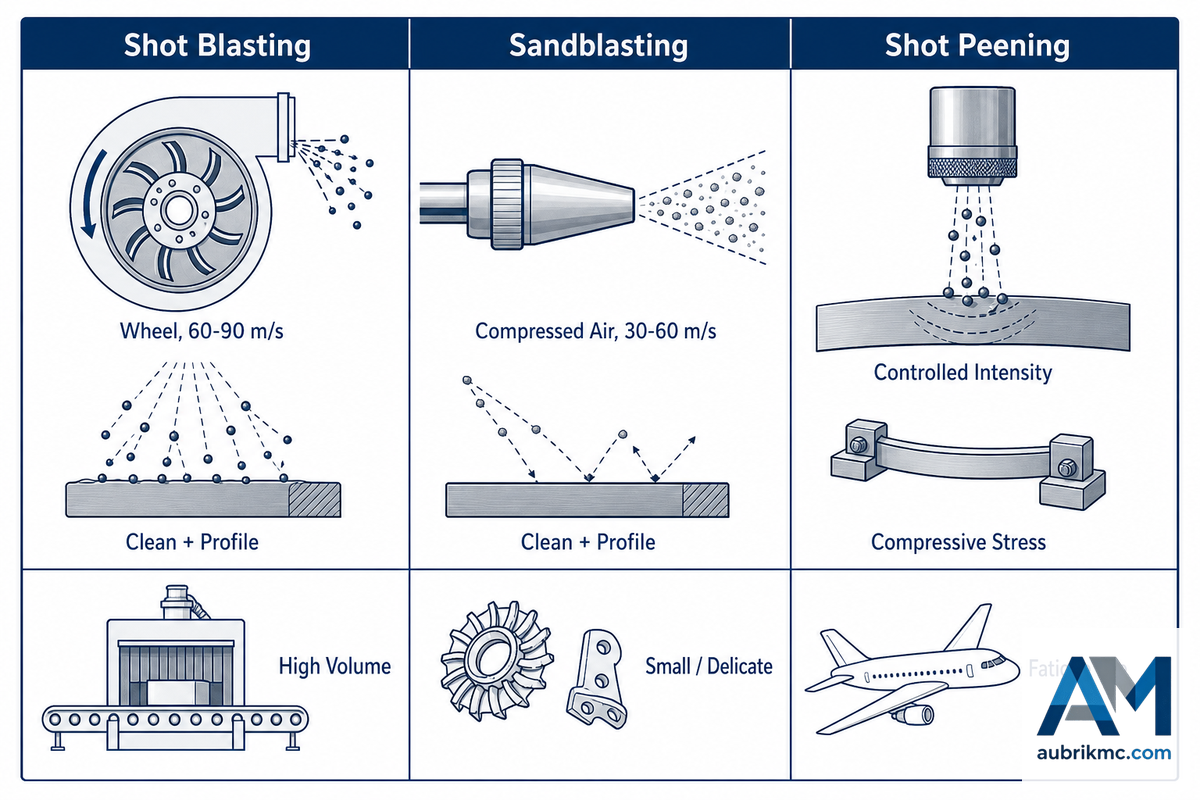
Bu üç terim satın alma görüşmelerinde çoğu zaman birbirinin yerine kullanılır, ancak kullanılmamalıdır. Bunlardan ikisi, esas olarak aşındırıcının püskürtülme biçimiyle birbirinden ayrılan temizleme yöntemleridir; EPA’nın AP-42 aşındırıcı püskürtme belgesi de tam olarak bu nedenle santrifüj türbinli sistemleri basınçlı havalı sistemlerden ayırır; üçüncüsü ise benzer aşındırıcıların kullanıldığı metalürjik bir işlemdir.
| Bilyalı kumlama (türbinli) | Kum püskürtme (havalı) | Bilyalı dövme | |
|---|---|---|---|
| Püskürtme yöntemi | Motor tahrikli santrifüj türbin | Nozuldan basınçlı hava (~30–60 m/s) | Kontrollü yoğunlukta her iki yöntem |
| Ortaya çıkan sonuç | Temizlenmiş yüzey + yüzey profili | Temizlenmiş yüzey + yüzey profili | Basma gerilimi katmanı (yorulma ömrü) |
| Öne çıktığı alan | Yüksek hacimli, tekrarlı işlemler ve sağlam parçalar | Küçük partiler, hassas işler, kör cepler ve sahada uygulama | Yaylar, dişliler, miller ve iniş takımları |
| Aşındırıcı muhafazası | Kapalı kabin, aşındırıcı devridaimi | Kabin, oda veya açık saha | Kapalı sistem, hassas kontrollü aşındırıcı |
| Doğrulama yöntemi | Temizlik malzeme kalite sınıfı + profil | Temizlik malzeme kalite sınıfı + profil | Almen şeridi yoğunluğu + kaplama oranı |
Bilyalı kumlama, kum püskürtmeden daha mı iyidir?
⚠️ Önemli
Hayır. En azından çoğu kişinin belirttiği değerlere göre değil. Bir türbin, bir nozuldan dakikada çok daha fazla aşındırıcı püskürttüğü için profil hattı veya dökümhane kalıp bozma işlemi, türbin kullanılarak çok daha hızlı gerçekleştirilebilir. Ancak bu avantaj koşullara bağlıdır: küçük miktarlarda, ince kesitlerde veya hassas yüzey kalitesi ile dar geometrik toleranslar gerektiğinde türbin uygun biçimde ayarlanamazken havalı püskürtme ayarlanabilir; ayrıca daha hızlı ve daha düşük maliyetle çalışır ve iş parçasına daha az zarar verir. Aslında türbinli kumlama makinesi bir sermaye yatırımıyken bilyalı kumlama nozulları kullanan havalı kumlama kabini değildir. “Daha hızlı” ifadesi yalnızca aşındırıcı püskürtme yöntemine değil, sisteme ve parçaya bağlıdır.
Bu yanılgının maliyeti yüksektir. Bir işletmenin aslında kabin gerektiren küçük parça ve iç yüzey temizleme işleri için türbinli bir makine satın almasına ve sonrasında kumlama türbininin iç yüzeylere erişemediğini veya aşındırıcı akışının kuvvetiyle ince döküm parçaların, sonraki montaja ya da proses fikstürüne artık uymayacak ölçüde deforme olduğunu görmesine yol açabilir.
Bilyalı Kumlama Makinelerinin Altı Ana Türü
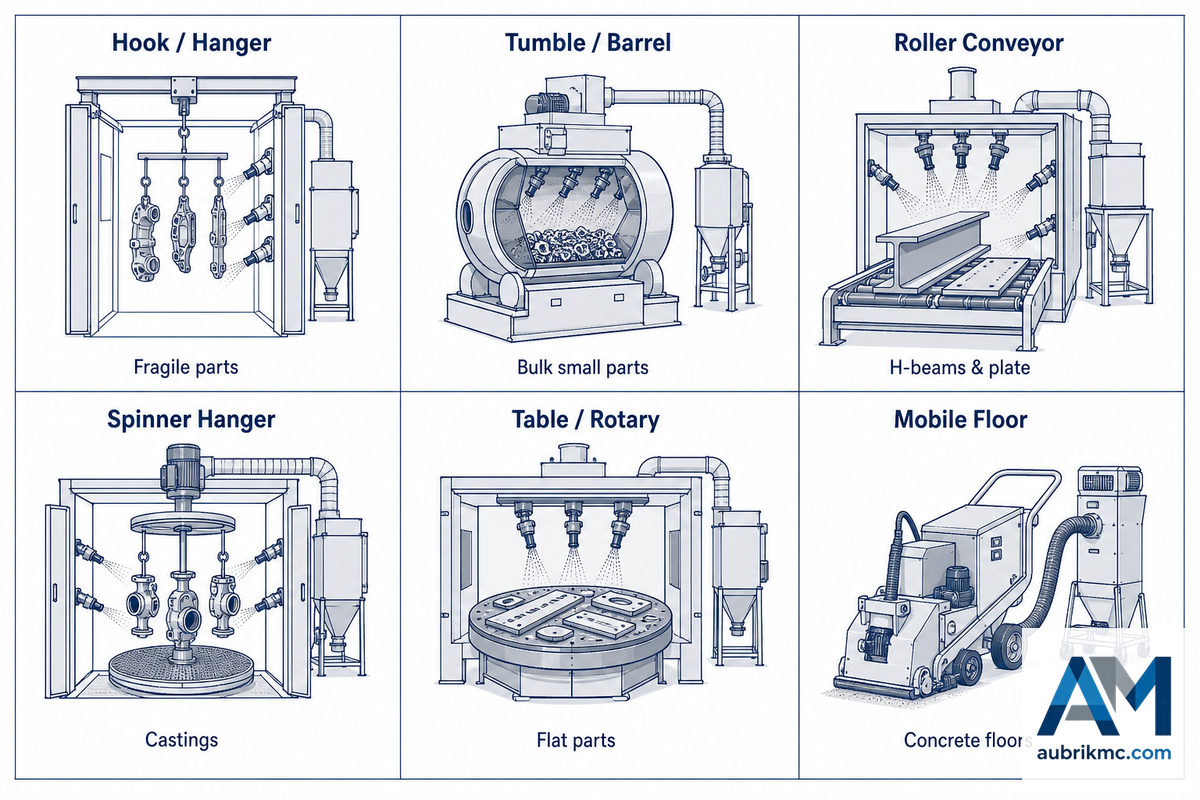
Doğru makine türü, kumlama türbininin boyutuna değil, parçanın aşındırıcı akışı içinde nasıl hareket ettiğine bağlıdır. Parçanın taşıma ve konumlandırma yöntemi aşındırıcı akışına uygun değilse hiçbir kumlama türbini motor gücü, işlemi ticari açıdan anlamlı olacak kadar hızlı “hale getiremez”.
Bilyalı Kumlama Makinesi Tür Seçim Matrisi
| Makine türü | En uygun iş parçası | Tipik aşındırıcı | Üretim kapasitesi sınıfı |
|---|---|---|---|
| Kanca / askı | Tamburlanamayan kırılgan veya biçimsiz parçalar | Bilya | Partili, düşük–orta |
| Döner askı | Motor blokları, silindir kapakları ve orta ağırlıktaki döküm parçalar | Bilya | Partili, orta |
| Tamburlu | Küçük, sağlam dökme parçalar ve bağlantı elemanları | Bilya | Partili, yük başına yüksek |
| Sürekli tamburlu | Yüksek hacimli küçük döküm ve dövme parçalar | Bilya | Sürekli, yüksek |
| Makaralı konveyörlü (geçişli) | H profiller, sac levhalar ve yapısal profiller | Grit veya bilya/grit karışımı | Sürekli, yüksek |
| Tabla (döner) | Düz, tek yüzlü parçalar ve kaynaklı imalatlar | Bilya | Partili, düşük–orta |
| Tel örgü bantlı | Tamburlanmaması gereken hassas küçük parçalar | İnce bilya | Sürekli, orta |
| Tel / şerit tufal giderme makinesi | Sürekli uzunlukta bobin, tel ve çubuk | Grit | Sürekli, yüksek |
| Mobil zemin tipi (arkadan yürümeli / üzerine binmeli) | Beton döşemeler, platformlar ve köprü yüzeyleri | Bilya | Parça/saat değil, alan işleme hızı |
Maliyet tasarrufu sağlayan iki açıklama. Birincisi, son satırdaki mobil zemin kumlama makineleri, üstlerindeki tüm makinelerden farklı bir satın alma konusudur. Bu taşınabilir, arkadan yürümeli ve üzerine binmeli bilyalı kumlama makineleri zemin ekipmanıdır: parça tutmak yerine beton yüzey üzerinde hareket eder ve saatte işlenen parça sayısı yerine m²/h yüzey kaplama kapasitesiyle tanımlanır. Betona yönelik bir bilyalı kumlama makinesi; depo zeminleri, otoparklar, köprü tabliyeleri, gemi güverteleri ve konut garajı döşemeleri gibi beton zeminlerden şerbet tabakasını, eski epoksi kaplamaları ve gevşek kalıntıları gidererek yeniden kaplamaya hazır bir profil bırakır. Bunları restorasyon ve parlatma yüklenicileri satın alır; dökümhaneler almaz. Parçalara yönelik endüstriyel bilyalı kumlama makinesi tedarikçisi çoğu zaman zemin tipi bilyalı kumlama makinesi tedarikçisi değildir; bunun tersi de geçerlidir.
İkincisi, yapısal uygulamalarda geçişli makaralı konveyör gerçekten tek pratik çözümdür; bu nedenle bağımsız bir kabin yerine çelik konstrüksiyonlar ve H profiller için endüstriyel bilyalı kumlama makinesine entegre edilen ünitedir ve H profil ve çelik konstrüksiyon üretim hattında hat içi çalışır. Zemin ve parça kumlama makinelerinin ikisi de endüstriyel yüzeyleri hazırlasa da tamamen farklı ekipmanları ve satın alma kararlarını temsil eder.
Aşındırıcılar: Çelik Bilya, Grit, Kürecikler ve Seçim Kriterleri
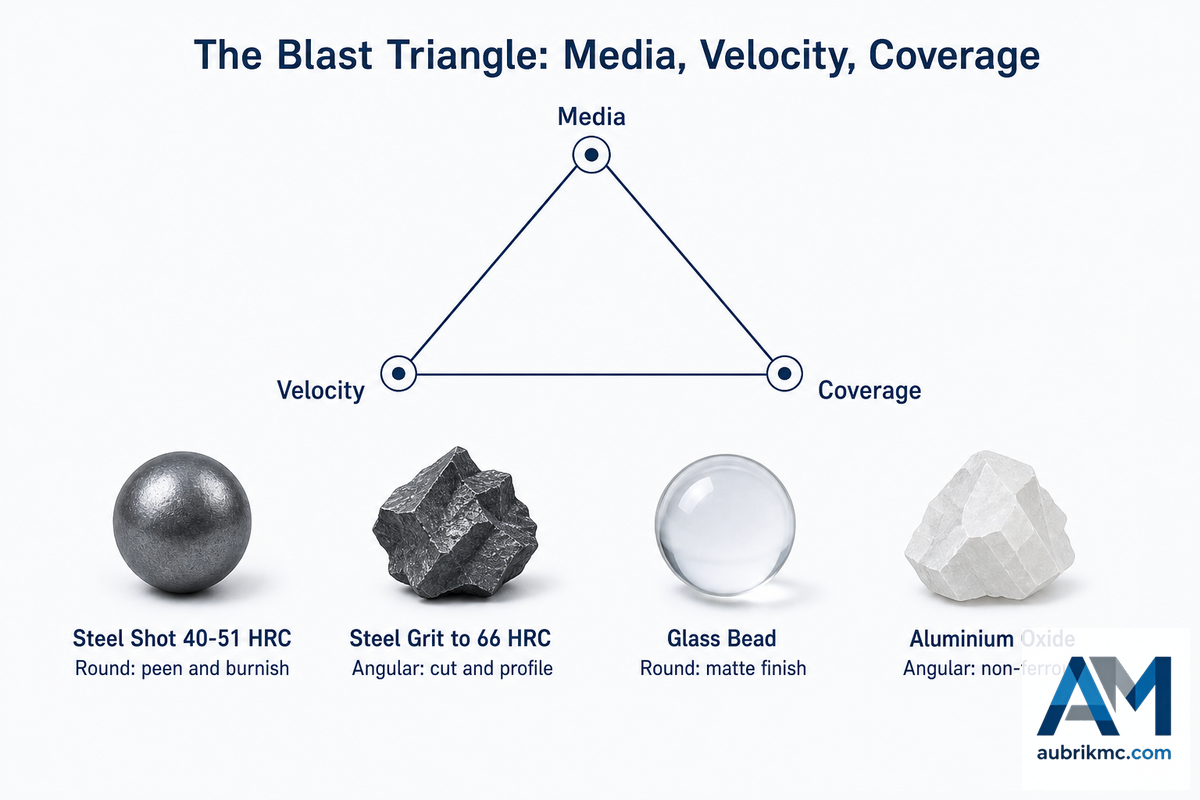
3 Değişkenli Kumlama Üçgeni
Bilyalı kumlamayla elde edilen her sonuç, birbiriyle etkileşen üç değişken tarafından belirlenir: aşındırıcı, hız ve kaplama oranı. Sonucun niteliğini aşındırıcı belirler; yuvarlak bilya yüzeyi döver ve parlatırken köşeli grit keser. Hız gücü belirler; belirli bir noktadan sonra aşındırıcıyı parçalar ve parçaya zarar verir. Kaplama oranı, yani kumlama etkisinin süresi ve örtüşmesi, homojenliği belirler. İki değişken ayarlandığında üçüncüsü serbestçe hareket eder. Yalnızca tek bir değişkene odaklanan müşteriler, parça için doğru aşındırıcıyı bulsalar da standartları karşılamayan bir sonuç elde ederler.
| Aşındırıcı | Şekil | Sertlik | Kullanım alanı |
|---|---|---|---|
| Dökme çelik bilya | Yuvarlak | 40–51 HRC (standart) | Genel temizlik, bilyalı dövme, parlatılmış yüzey |
| Dökme çelik grit | Köşeli | Malzeme kalite sınıfına göre ~40–66 HRC | Tufal, ağır pas, yüzey profili |
| Paslanmaz çelik bilya | Yuvarlak | Karbon çelik bilyadan daha düşük | Demir dışı parçalar; demir lekelenmesini önler |
| Kesme tel bilya | Silindirik → yuvarlatılmış | Homojen, dayanıklı | Tutarlılığın önemli olduğu bilyalı dövme işlemleri |
| Soğutulmuş demir grit | Köşeli, kolay ufalanan | Çok sert, kırılgan | Agresif kesme; daha hızlı parçalanır |
| Alüminyum oksit | Köşeli | Çelikten daha sert | Demir dışı malzemeler; demir kontaminasyonu oluşturmaz |
| Cam kürecik | Yuvarlak | Yumuşak | Mat dekoratif yüzey, hafif temizlik |
| Seramik kürecik | Yuvarlak | Sert, uzun ömürlü | Hafif alaşımların bilyalı dövülmesi |
| Cüruf / mineral | Köşeli | Değişken | Tek kullanımlık havalı kumlama işleri; devridaimli türbinler için değil |
Aşındırıcı seçimi aynı zamanda bir sağlık konusudur. Neredeyse her internet sitesinin atladığı konu da budur. Aşındırıcı püskürtmeyle temizlemeyi inceleyen CDC üzerinden yayımlanan NIOSH kriterleri, “cüruf veya çelik bilya gibi silis içermeyen aşındırıcıların genellikle toksik olmamaları ve aşırı toza maruz kalma tehlikesi oluşturmamaları nedeniyle kullanım için en güvenli malzemeler olduğunu” belirtmektedir. Silis kumu, OSHA’nın solunabilir kristal silis standardını (29 CFR 1910.1053) uygunluk kapsamına sokan aşındırıcıdır ve çelik bilya seçimi bu belirli tehlikeyi ortadan kaldırır.
⚠️ Önemli
Bununla birlikte çelik bilya, sağlık açısından her derde deva değildir. OSHA 29 CFR 1910.94 kapsamında kumlama aşındırıcısını ve kaplamayı muhafaza altına almak, kumlamayı kapalı bir bölmede yapmak ve havayı toz toplama sistemlerine tahliye etmek gerekir; aksi takdirde bilya ve kaplama parçacıkları tesis yaralanmalarına (kayma tehlikesi) ve sağlık tehlikelerine yol açacak biçimde ortama yayılır. Kaplamalardaki kurşun, kromatlar ve diğer maddeler, kullanılan aşındırıcı ne olursa olsun havaya karışabilir. Çelik bilya tek bir tehlikeyi ortadan kaldırır. Tesis mühendisliği sorumluluğunu ortadan kaldırmaz.
Bilyalı kumlama makinesinde bilya boyutu önemli midir?
Evet, ancak genel kabul gören pratik kuralın düşündürdüğünden daha az önemlidir. Atölyelerdeki yaygın kanıya göre aşındırıcı boyutu, gerekli pürüzlülüğün yaklaşık 10× katı olmalıdır; kumlama aşındırıcıları uzmanları bunun yalnızca pratik bir yaklaşım olduğunu, bir kural olmadığını açıkça belirtir. Şekil ve sertlik daha belirleyicidir. İnce köşeli grit ile iri yuvarlak bilya aynı çeliğe 70 m/s hızla çarptırıldığında grit her zaman daha derin ve keskin bir profil oluşturur.
Boyutlar SAE J444 kapsamında sınıflandırılır (bilya için S-numaraları, grit için G-numaraları). Doğru yöntem, aşındırıcı boyutunu bir katsayıdan türetmek değil, önce hedef profili belirleyip ardından bir karşılaştırma plakasıyla doğrulamaktır. Daha yumuşak metallerde mat dekoratif yüzey genellikle yaklaşık 0.006 in (150 µm) boyutundaki cam küreciklerle elde edilir.
Yüzey Kalitesi Standartları: Sa Sınıfları, SSPC ve ISO
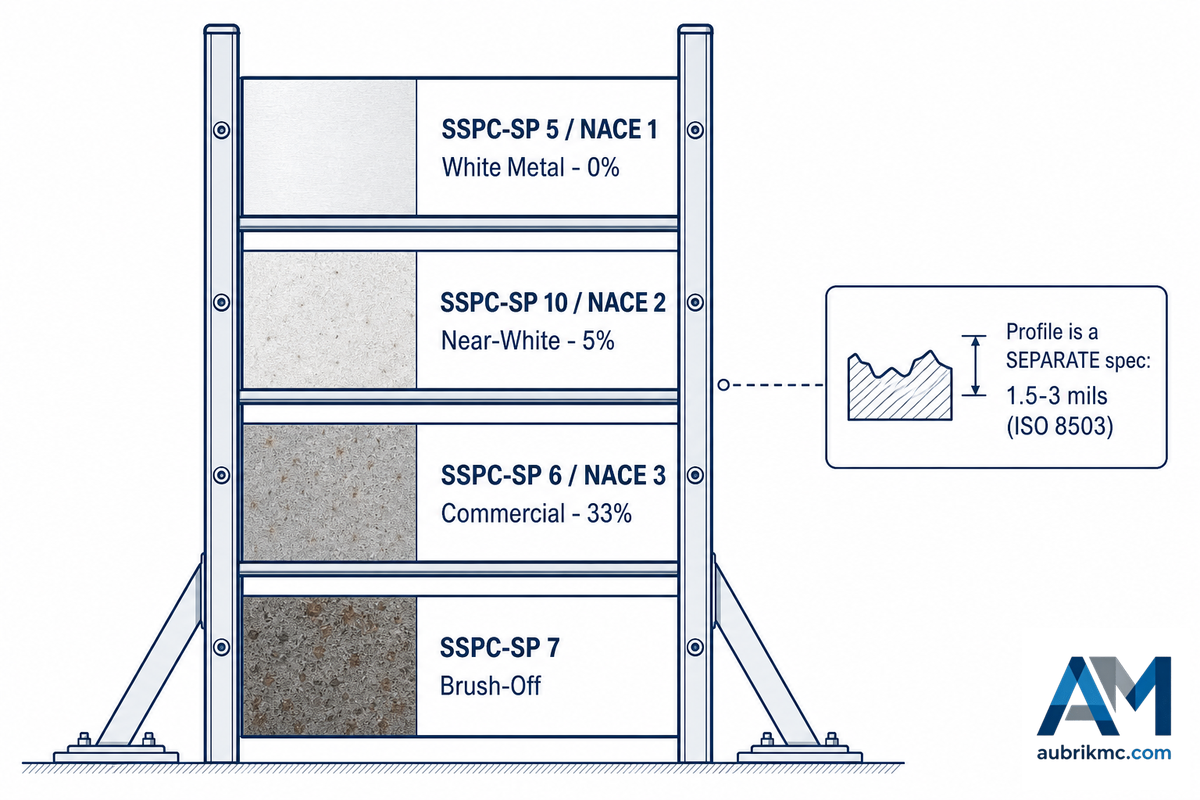
Çoğu kaplama hatasının asıl nedeni budur ve alıcı algısıyla standartlar arasındaki büyük kopukluk da burada ortaya çıkar.
| Standart | Adı | İzin verdiği durum |
|---|---|---|
| SSPC-SP 5 / NACE No. 1 | Beyaz Metal Kumlama Temizliği | Hiçbir görünür kalıntı yok |
| SSPC-SP 10 / NACE No. 2 | Beyaza Yakın Metal Kumlama Temizliği | Her birim alanın ≤ 5%’inde lekelenme |
| SSPC-SP 6 / NACE No. 3 | Ticari Kumlama Temizliği | Her birim alanın ≤ 33%’ünde lekelenme |
| SSPC-SP 14 / NACE No. 8 | Endüstriyel Kumlama Temizliği | Her birim alanın ≤ 10%’unda kalıntı ve leke |
| SSPC-SP 7 / NACE No. 4 | Hafif Kumlama Temizliği | Sıkıca yapışmış tufal, pas ve kaplama kalabilir |
| SSPC-SP 11 | Elektrikli Aletle Çıplak Metale Kadar Temizleme | Min. 1 mil (25.4 µm) profil gerektirir |
| SSPC-SP 16 | Demir Dışı Yüzeylerde Hafif Kumlama Temizliği | Min. 0.75 mil (19.0 µm) profil gerektirir |
Bu standarda ve standartta eksik olana bakın. Bu bir tesadüf değildir; kumlama standartları (SP-5, SP-10, SP-6) profiller hakkında hiçbir şey söylemez, yalnızca kabul edilebilir pas lekesi ve benzeri kalıntı düzeyini belirtir. Elektrikli aletle temizleme ve demir dışı yüzey kumlama standartları profili tanımlar; diğer kumlama standartlarında profil bulunmaması gözden kaçmış bir husus değildir.
“Kumlama temizliği standartları, çelik yüzey temizliğine ilişkin kriterleri tanımlar ancak bir yüzey profili belirtmez.”
Jayson Helsel, P.E., PCS, Kıdemli Kaplama Danışmanı, KTA-Tator, Inc.
Helsel’in bir köprü onarımına ilişkin raporunda, kumlama ekibinin SSPC-SP 11’e tam olarak uyduğu, yani çıplak metal ve minimum 1-mil profil elde ettiği, ancak söz konusu kaplama 2-3 mil yüzey profili gerektirdiğinden çinko astarın yine de yapışmadığı belirtilmiştir. Yüzey temizdi, ancak teknik şartnameye uygun değildi. The Fabricator, uygulamadaki hedefi açıkça şöyle ifade etmiştir: “aşındırıcı püskürtmeyle temizlemeden sonra yüzey profili köşeli ve 1.5 ila 3 mils derinliğinde olmalıdır.” Bunu herhangi bir kumlama standardının belirlediği bir değer olarak değil, kaplama üreticisinin ürün veri sayfasında (PDS) rutin olarak görülebilecek bir aralık olarak değerlendirin; projeye özgü gereklilik ürün PDS’nizde yer alır.
Sorun oluşturabilecek ve çok daha az ele alınan diğer durum ise profilin aşırı yüksek olmasıdır. Yeniden boyanan çelik bir yüzme havuzunda, kalınlığı 2 mils değerinden az olan kaplamanın 2.4-4.2 mils altlık profili üzerinde uygulanmasının ardından yüzeyin yaklaşık beşte birinde iğne deliği korozyonu oluşmuştur; oysa PDS 2 mils profil öngörmekteydi. Yüksek profil her zaman daha iyi değildir. Profil, alt ve üst sınırları olan bir teknik özelliktir.
📐 Mühendislik Notu
Kaplama veri sayfaları profili mils cinsinden belirtirken karşılaştırma plakaları ve replika bantları çoğu zaman mikron cinsinden değer verir. Dönüşüm 1 mil = 25.4 µm şeklindedir. Dolayısıyla 2.5 mil köşeli profil isteyen bir veri sayfası, 2.5 × 25.4 = 63.5 µm talep etmektedir. Karşılaştırma plakanız 40 µm (yaklaşık 1.6 mils) gösteriyorsa altlık, sorunsuz biçimde Sa 2½ görsel kontrolünden geçebilse bile söz konusu kaplama için yetersiz profile sahiptir. Her iki değeri de belirtin ve ikincisini ölçün.
Bu da kabul sırasında gerçekte neyin ölçüleceği sorusunu gündeme getirir. Görsel temizlik, üç kontrolün yalnızca ilkidir; yüzeylerin fark edilmeden başarısız olduğu noktalar diğer ikisidir. Profil, ISO 8503 serisi kapsamında karşılaştırma plakaları veya replika bantlarıyla ölçülür. Toz ve daha da önemlisi klorür gibi çözünebilir tuz kontaminasyonu ISO 8502 serisi kapsamındadır ve kumlama bunları gidermediği için önem taşır. Korozyon sektörüyle ilgili bir inceleme bunu açıkça belirtmektedir: kumlama veya taşlama gibi normal yüzey hazırlama yöntemleri, yapışmayı engelleyen bu maddeleri gidermez. Bir altlık gözle Sa 2½ kontrolünden geçebilir, doğru 2.5 mil profile sahip olabilir ve buna rağmen çelik üzerinde kalan klorürün kaplama altında hapsolması nedeniyle bir yıl içinde kabarabilir. Temizlik, profil ve tuz sınırlarını belirtin ve üçünü de ölçün.
Bir sonraki teknik resme “Sa 2½” yazmadan önce bir uyarı: ISO ve SSPC standartları genellikle eşdeğer olarak listelenir. Sa 2½, SP 10’un beyaza yakın metal eşdeğeri olarak yaygın biçimde kabul edilir. NACE ve SSPC’yi bünyesine katan AMPP de numaralandırmaların her zaman birbiriyle örtüşmediği ve daha yüksek bir numaranın daha kapsamlı bir hazırlık anlamına gelmediği konusunda uyarır. Bunu yaklaşık bir karşılaştırma olarak değerlendirin ve gerçekte istenen standardı açıkça belirtin. Pas sınıfları ISO 8501-1:2007 standardında, profiller ise ISO 12944-4:2017 standardında ele alınmaktadır.
Doğru Makine Nasıl Seçilir ve Boyutlandırılır?
Makineyi beş unsur belirler. (Önem sırasına göre): 1 1. Gino 2. Motorun güvenilirliği 3. Mikrofon ses seviyesi 4. Makine üzerindeki konum 5. Karşı ağırlık Geri kalanı görüşmeye açıktır.
- Parça zarfı: ortalama parça değil, bu yıl işlenecek en büyük parça.
- Kirletici düzeyi. Dökümhane kumu ve kalın hadde tufalı için grit ve bekleme süresi çok önemlidir, ancak hafif oksit için gereksizdir.
- Kapasite ve Çalışma Çevrimi Fiilen uygulanan vardiya düzeninde, gereken malzeme kalite sınıfına göre saatte işlenen parça sayısı
- kesikli veya sürekli Bu seçim, seçici matrisindeki satırı belirler ve sonradan değiştirilmesi pahalıdır.
- Toz, güç ve yerleşim alanı Satın alınan donanıma bir toz toplayıcı, güç kaynağı ve çukur dâhildir.
Uygulamalı boyutlandırma. Yıllık en büyük partideki en yüksek parçayı, örneğin 1,400 mm’yi esas alın. Kumlama kapsaması kabin duvarlarının yakınında azalır; bu nedenle belirleyici ölçüye yaklaşık 15% emniyet payı ekleyin: 1,400 × 1.15 = 1,610 mm. Çalışma yüksekliği 1,600 mm olarak ilan edilen bir kabin, bu değerden 10 mm daha kısadır ve söz konusu parçaları her partide iki kez işleyecektir. Bir üst boyuta geçmek ek satış değildir; tek geçiş ile iki geçiş arasındaki farktır. Teklifleri karşılaştırmadan önce aynı çarpma işlemini uzunluk ve çap için de uygulayın.
Bu hesap, parça zarfını boyutlandırmak içindir; tesisi boyutlandırmaz. OSHA 1910.94, kumlama kabinlerinde sürekli içeri yönlü hava akışı bulunmasını, operatör kapıyı açmadan önce görüş alanındaki tozun giderilmesini, kapıda yönlendirici bölmeler bulunmasını, aşındırıcı geri dönüş devresinde bir aşındırıcı ayırıcı kullanılmasını, bir toz toplayıcı bulunmasını ve toz toplayıcı boyunca belirli bir basınç düşümü sağlanmasını zorunlu kılar. Bu kurallar yerleşim alanını, tavan yüksekliğini ve bakım erişimini çoğu zaman parça boyutundan çok daha fazla belirler. Kabin boyutunu parça boyutuna göre belirleyin. Oda boyutunu kurala göre belirleyin. Ayrıca işlem temizleme değil bilyalı dövme ise yoğunluğun türbin hızıyla hiçbir bağlantısı yoktur. Yoğunluk, SAE J442 ve J443 Almen testiyle nicel olarak belirlenir; kapsama ise çıkarım yoluyla değil, gözlemle tespit edilir.
Ardından karar kurallarını uygulayın: küçük, dayanıklı ve yüksek hacimli parçalar için tamburlu veya sürekli tamburlu makine; kırılgan veya biçimsiz parçalar için askılı ya da döner askılı makine; uzun yapısal profiller için geçişli rulolu konveyör kullanın; ince cidarlı parçalarda bilya boyutunu küçültmeden önce yoğunluğu azaltın. Deformasyon, bilya boyutundan değil hızdan kaynaklanır. Son olarak aşındırıcının altlıkla uyumlu olduğunu doğrulayın: paslanmaz çelik veya alüminyum bir parçada karbon çelik bilya kullanmak, giderilmesi maliyetli pas lekelerine giden çok hızlı bir yoldur.
Aşınma Parçaları, Bakım ve Kapasitenin Korunması
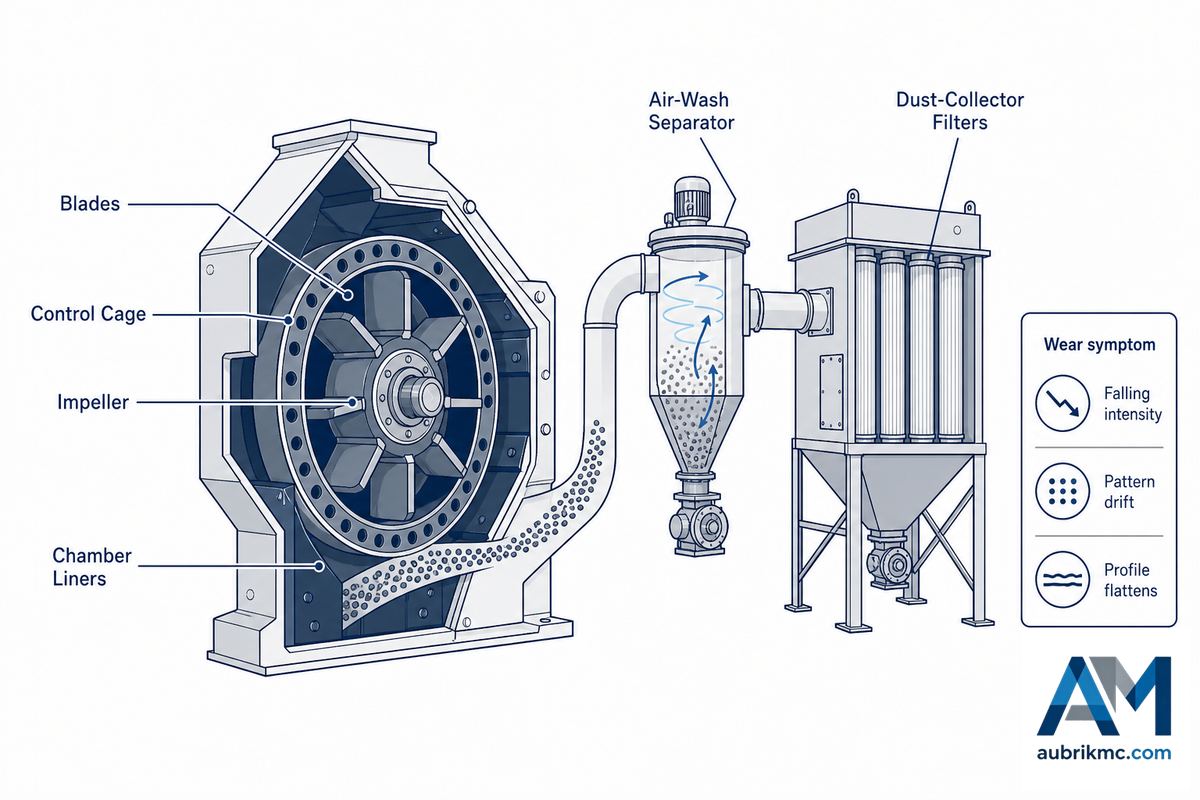
Bir kumlama makinesi zamanla kendi kendini aşındırır. Hiçbir parça bir anda arızalanmaz; makine çalışmaya devam eder, çevrim uzar, kumlama deseni daha az tutarlı hâle gelir ve kaybedilen üretim, bir bileşen kalemi yerine fazla mesaiye yazılır.
| Bileşen | Aşındığında görülen belirti |
|---|---|
| Türbin paletleri | Azalan yoğunluk; aynı malzeme kalite sınıfı için daha uzun çevrim |
| Kontrol kafesi | Kumlama deseni parçadan saparak kabin astarlarına yönelir |
| Çark | Düzensiz aşındırıcı beslemesi; yamalı kapsama |
| Kabin astarları | Kumlama deseni saptıktan sonra hızlı aşınma |
| Hava yıkamalı ayırıcı | İnce parçacıklar karışımda kalır; yüzey profili yassılaşır, toz yükü artar |
| Toz toplayıcı filtreleri | Kaynak dumanı emişi, kartuş için belirtilen ≥99% yakalama oranının altına düşer ve havadaki toz, silika mevzuatına uyumu belirleyen 50 µg/m³ aralığını aşabilir; hem görüş hem de uygunluk olumsuz etkilenir |
Aşınmış paletler, aşınmış kontrol kafesi ve aşınmış çark, kumlama desenini saptıran bileşenlerdir; türbinin sesi normal geldiğinden bu sapma makinede fark edilmez. En belirgin ve en sık görülen işletme maliyeti, elek dışı tane boyutlarını içeren aşındırıcı karışımıdır. İnce parçacıkları artık ayıramayan bir hava yıkamalı ayırıcı, yüzey profilini yavaş yavaş bozar ve toz toplayıcının yükünü artırır.
Bakım rutinlerinde kumanda kalitesi çoğu zaman küçümsenir. Aubrik, tesis içindeki türbinli bir makinede sabit orifisli aşındırıcı kontrol valfinden kapalı çevrimli, PLC modülasyonlu beslemeye geçilmesiyle, Sa 2½ kontrol testlerinde spesifikasyon dışı parçaların 320 döküm silindir kapağından oluşan bir partide 4.2%’den 0.6%’ya düştüğü bir örneğe dikkat çekiyor; üstelik türbin değiştirilmeden!
İki bakım alanı isteğe bağlı değildir. OSHA 29 CFR 1910.94, kumlamalı temizleme için havalandırma ve kabin standartlarını belirler ve kumla ilgili olarak özellikle “Toz filtreli solunum maskeleri sürekli koruma amacıyla kullanılmamalıdır” der. Kumlama yapmak için solunum maskesi gereken her durumda OSHA’nın aşındırmalı kumlama kılavuzu, kapsamlı bir solunum koruma programı uygulanmasını şart koşar.
Bir kumlama makinesi için hangi yedek parçalar gerekir?
Makinenin tamamını değil, aşınma parçalarını stoklayın: paletler, kontrol kafesi, çark, kabin astarları, toz toplayıcı filtreleri, ayırıcı elekleri. Beklenmedik duruşların neredeyse tamamından altı bileşen sorumludur. Potansiyel tedarikçiden, çalışma yükünüze göre aşınma parçalarının değişim aralığını ve her birinin teslim süresini öğrenin. Teslim süresi 8 hafta olan bir türbin bileşeni kırılana kadar çalıştırılacaktır.
Maliyet, Toplam Sahip Olma Maliyeti ve Tedarikçi Değerlendirmesi
Bu makinelerin liste fiyatının olmamasının geçerli bir nedeni vardır. Aynı model numarası; kabin boyutları, otomasyon seviyeleri, konveyör tipleri, sertifikalar ve teslimat düzenlemelerinin herhangi bir birleşimiyle donatılabilir. İş parçası teknik resimlerinizi görmeden fiyat veren biri, size benim fiyatlandırdığımdan farklı bir makinenin fiyatını veriyordur.
Modellenebilecek unsur, dört kaldıraçtan etkilenebilen sahip olma maliyetidir:
Kumlama sahip olma maliyetinin beş kaldıracı
- Aşındırıcı: Devridaim yapan türbinli makinelerde aşındırıcı birçok çevrim boyunca yeniden kullanılabilir; basınçlı havalı kumlamada kullanılan aşındırıcı ise genellikle tek kullanımlık sarf malzemesi olarak satın alınır ve atılır. Bu, çoğu zaman en büyük işletme maliyeti farkıdır. Aşındırıcının kullanım ömrü testlerle belirlenebilir (ISO 11125).
- İşçilik: Bir operatör kabini yükler, bir operatör nozulu kullanır. Otomasyon, maliyetleri bu kaleme kaydırır.
- Enerji: Türbinli bir makinenin motorları sabit güçte çalışır; yüksek hacimlerde aşındırıcı taşımak için hava kullanmak nispeten verimsizdir.
- Duruş süresi: Yukarıda ele alınan aşınma parçalarına yedek parçaların teslim süreleri de eklenir. Bu genellikle alıcıların en son düşündüğü, ancak bedelini ilk ödediği maliyet kalemidir.
- Atık ve mevzuata uygunluk: her geri ödeme modelinin gözden kaçırdığı değişken (aşağıya bakın).
Bu beşinci kaldıraç ayrı bir paragrafı hak eder; çünkü diğerlerinin tümünü geçersiz kılabilir. Kullanılmış aşındırıcı kendiliğinden atık sayılmaz. Yapısal çelikten eski boya sökülüyorsa çıkarılan kaplama toza karışır ve dolayısıyla kullanılmış aşındırıcının içine de girer. 40 CFR 261.24 uyarınca, bir sızdırma testi (TCLP, Yöntem 1311) 5.0 mg/L veya daha fazla kurşun (atık kodu D008) ya da 5.0 mg/L veya daha fazla krom (D007) sonucu verirse atık toksisite özelliği gösterir. Eski endüstriyel boyalar düzenli olarak bu iki toksik elementi de içerir. Kullanılmış aşındırıcınız bu parametrelere ulaşırsa tehlikeli atık hâline gelir; test, atık taşıma formu, sorumluluk ve daha yüksek bertaraf ücretlerine tabi olur. Devridaim yapan türbinli kumlama kabini, tek kullanımlık aşındırıcı kullanan bir kumlama makinesine kıyasla kullanılmış aşındırıcı hacmini düşük tutmaya yardımcı olur; ancak sökülen malzemenin bileşimi bilinmeden kimse bertaraf maliyetini belirleyemez. Yanıcı toz üretme veya toplama potansiyeli bulunduğunda NFPA 652’ye uygun bir toz tehlikesi analizi de aynı bütçe kategorisine dâhildir.
Geri ödeme konusunda dürüst yanıt, yalnızca sizin sahip olduğunuz verilere bağlı olduğudur: mevcut temizleme yönteminiz, yerel işçilik ücreti, elektrik tarifesi, söktüğünüz kaplama ve kaplama hattınızın şu anda karşıladığı yeniden işleme miktarı. Bunları görmeden geri ödeme süresi hesaplayan bir tedarikçi makine değil, elektronik tablo satıyordur.
Tedarikçi değerlendirmesi, alıcının gerçekten güçlü olduğu aşamadır. Şu hususları teklif öncesi görüşmelerde talep etmeyi alışkanlık hâline getirin:
- Emin değilim ama belki: Temel sertifika örnekleri: (2) Buradaki etikette bulunan alt alan adlarına dayanarak bunun şu olduğunu düşünüyorum: ISO 9001 sertifikası – kapsamı ve geçerlilik süresiyle birlikte (logo değil)
- Makine AB’ye gönderiliyorsa Makine Direktifi kapsamında CE uygunluğu
- Aşınma parçası değişim süresi ve gün cinsinden yedek parça teslim süresi
- Parçalarınızla fabrika kabul testi veya bunun yapılmamasının belgelenmiş gerekçesi.
- Bir kaplama denetiminde kaplanacaksanız her çevrime ait proses geçmişi kayıtları.
- Standart olarak verilen aksesuarlar – yükleyici, eleme tablası, üfleme ünitesi ve ayrı fiyatlandırılan kalemler.
Bir not olarak, imalat açısından bunun görünümü şöyledir: Aubrik, 1999’dan beri kaynak ve yüzey hazırlama ekipmanı üretiyor, ISO 9001 ve CE uygunluğuna göre sevkiyat yapıyor, makineleri için 1 yıllık garanti sunuyor ve parçaları 3-7 gün içinde göndermek üzere stokta tutuyor. Bunun belirli bir parça teknik resmine uygulanması isteniyorsa kumlama makinesi boyutlandırma değerlendirmesi talep edin.
Sektörel Görünüm: Otomasyon ve Hat İçi Kumlama
Ancak bu makineleri yeniden şekillendiren baskı, talep artışı değildir. İzlenebilirlik baskısıdır. Mike, “Belirli bir parçanın belirli bir şekilde kumlandığını gösterebilme beceriniz sayesinde kaplama garantisi kazanırsınız,” diyor ve ekliyor: “Kumlama sırası hâlâ operatörün zihninde tutuluyorsa bunu yapamazsınız.” En hızlı satılan makinelerin daha büyük, kesikli proses üniteleri yerine daha küçük, hat içi ve reçete kontrollü makineler olmasının ve her çevrim için bir kumlama kaydının tercih edilen değil, zorunlu bir unsur hâline gelmesinin nedeni budur.
Hattın muayene ucu, kumlama türbinini geride bırakıyor. IJCNN için hazırlanan ve SteelBlastQC adını taşıyan 2025 tarihli bir makalede araştırma ekibi, kumlanmış çeliğe ait 1654 adet 512×512 px görüntüyü etiketledi ve her yüzeyi “boyaya hazır” veya “kumlama gerekiyor” olarak sınıflandırmak için sınıflandırıcılardan yararlandı. Modeller, test veri kümesinde 95% hassasiyete ulaştı ve hangi bölgelerin başarısız olduğuna ilişkin açıklamalar sundu. Yaklaşan değişimin biçimi budur; deneyimli bir muayene uzmanının tek bakışla onay veya ret vermek için kullandığı sezgisel değerlendirme, yakında makinenin her parçada yapabileceği bir ölçüme dönüşecektir.
Standartlar da buna ayak uydurmak için gelişiyor. Association for Materials Protection and Performance (AMPP) bünyesindeki 2024 tarihli bir komite, SSPC-SP 3 yüzey hazırlama standardını değiştirdi ve SSPC-SP 18 adlı yeni bir aşındırmalı kumlama standardı ekledi. Şu anda bir kaplama şartnamesi hazırlanıyorsa hem SSPC hem de NACE standardı gerekecek ve adlandırma kuralları geçiş sürecinde olduğundan kullanılan sürümün bilinmesi gerekecektir. Mühendislik bu eğilimi yansıtmaya başlıyor; yakın tarihli patent başvuruları, aşındırıcının sıcaklığını otomatik olarak kontrol eden kendinden tahrikli kumlama makinelerine odaklanıyor ve bu, hız değil bakım sorunudur.
Bilgi amacıyla: Pazar araştırmaları, yıllık küresel kumlama ekipmanı pazarının her yıl orta tek haneli oranlarda büyüyeceğini; hem sürekli hem de otomatik kumlama makinelerinin genel pazardan daha hızlı büyüyeceğini gösteriyor. Bu, yön gösteren ticari bilgidir ve satın alma kararının tek dayanağı olmamalıdır.
Ne yapılmalı? Beklenen hizmet ömrü on yıl olan bir ekipman belirleniyorsa şimdi, ekipmanın hat içi bir üretim prosesine sonradan uyarlanıp uyarlanamayacağını veya her bir parçaya ait proses kayıtlarını dışa aktarma özelliğiyle hâlihazırda donatılmış olup olmadığını kontrol etme zamanıdır.Bu sistemlerden herhangi birini sonradan uyarlamak, ilk satın alıma dâhil etmekten daha pahalı olacaktır.
Sık Sorulan Sorular
S: Kumlama makineleri hangi sektörlerde kullanılır?
Yanıtı Görüntüle
Dökümhanelerde yeni dökülmüş parçalardaki kalıp kumunu, maçaları ve fazla metali kumlayarak gidermek için kullanılırlar. Yapısal çelik imalatında sac levhalar ve profiller, hadde tufalının giderilmesi için kaynak ve boyama öncesinde makinelerden geçirilir. Otomotiv fabrikaları bu makineleri motor blokları ve krank milleri gibi kritik bileşenleri temizlemek ve bilyalı dövmek için kullanır. Basınçlı dökümden ağır inşaata kadar bir kumlama makinesi, çok sayıda sektörde yüksek hacimlerde malzemeyi hızlı ve etkili biçimde giderebilir ve boya ya da kaplama için gereken yüzey dokusunu sağlayabilir. Gaz ve propan tankı şirketleri kapların kaplamasını söker ve yeniden boyar; gemi inşa sektörü ile köprü yüklenicileri ise kaplama öncesinde metal yüzey profili oluşturur.
S: Kumlama pası giderebilir mi?
Yanıtı Görüntüle
Evet — tek geçişte hadde tufalını ve eski kaplamaları da beraberinde giderir. Köşeli çelik grit, pası yuvarlak bilyadan daha agresif biçimde keser; bu nedenle kalın tufallı sıcak haddelenmiş çelikte grit veya bilya-grit karışımı standarttır. Temizliğin hangi seviyeye kadar götürüleceği şartnameye bağlı bir seçimdir: SSPC-SP 6 ticari kumlama, her birim alanın 33%’sine kadar lekelenmeye izin verirken SSPC-SP 10 beyaza yakın temizlik yalnızca 5%’e izin verir. Pası gidermek kolaydır; üzerinde düşünülmesi gereken kısım, kaplama sisteminiz için altlığın ne kadar temiz olması gerektiğine karar vermektir.
S: Hangi yüzeylere kumlama uygulanabilir?
Yanıtı Görüntüle
Başlıca malzemeler karbon çeliği, dökme demir ve kaynaklı çelik imalatlardır. Paslanmaz çelik ve alüminyum kumlanabilse de paslanmaz bilya, alüminyum oksit veya cam kürecik gibi demir dışı aşındırıcılar gerekir; karbon çelik aşındırıcı, daha sonra pas lekeleri hâlinde yüzeye çıkan demir kalıntıları bırakır. Beton döşemeler ve köprü tabliyeleri de kumlanabilir; ancak parça kumlama makineleri yerine mobil zemin kumlama makineleri kullanılır. Her malzemeden ince kesitlerde dikkatli olunmalıdır: aşındırıcı darbeleri malzemede gerilim oluşturur ve ince döküm parçalar veya paneller, belirgin bir hasar oluşmadan önce boyutsal olarak çarpılabilir.
S: Bir kumlama makinesinin maliyeti ne kadardır?
Yanıtı Görüntüle
Gerçekçi bir liste fiyatı yoktur ve verilen herhangi bir münferit fiyatın yanıltıcı olması muhtemeldir. Kumlama makinesi fiyatları; kabin boyutu, kumlama türbinlerinin sayısı ve gücü, malzeme taşıma gereksinimleri (askı, tambur veya konveyör), uygulanan otomasyon ve kumanda düzeyi, toz toplayıcının boyutu ve kapasitesi, sunulan sertifikasyonun kapsamı ile teslimat hüküm ve koşulları gibi etkenlere göre belirlenir. Kumlama türbinleri, malzeme taşıma ve kumanda özellikleri dikkate alındığında aynı model numarasına sahip makineler birbirinden çok farklı olabilir. İlgili soru “maliyeti ne kadar” değil, mevcut temizleme yönteminin maliyetleriyle karşılaştırıldığında aşındırıcı, işçilik, güç ve duruş süresi maliyetlerini de hesaba katarak “sahip olma maliyeti ne kadar” olmalıdır.
S: Kumlama makinesi ile freze tipi yüzey kazıma makinesi arasındaki fark nedir?
Yanıtı Görüntüle
Kumlama makinesi aşındırıcıyı yüzeye çarptırır ve geri toplar. Freze tipi yüzey kazıma makinesi, yüzey katmanını gidermek için mekanik tahrikli kesici çarklar kullanır. Kumlama düzgün bir tutunma profili oluştururken yüzey kazıma daha yüksek malzeme kaldırma hızı, ancak daha kaba ve düzensiz bir yüzey dokusu sağlar.
S: Bir kumlama makinesi ne kadar süre dayanır?
Yanıtı Görüntüle
Aşınma yolu kabinden onlarca yıl daha uzun ömürlüdür; bazı şasiler ve kabinler nesiller boyunca hizmette kalır. Bir makinenin kullanım ömrünün anahtarı; kumlama türbini astarları, çarklar, kontrol kafesleri, ayırıcı elekleri ve filtreler gibi sarf malzemelerine yönelik bir bakım planıdır. Yapılandırılmış bir değişim programına sahip makine üretkenliğini ve yüzey kalitesini korur; arızalanana kadar çalıştırılan makinenin üretimi ise arıza gerçekleşmeden uzun süre önce kademeli ve fark edilmez biçimde bozulur.
Bu Kılavuz Nasıl Hazırlandı
Buradaki proses açıklaması, EPA’nın aşındırmalı kumlamaya ilişkin AP-42 belgelerine dayanmaktadır; temizlik dereceleri AMPP’nin yayımlanmış SSPC/NACE standartlarından ve ISO 8501-1’den, yüzey profili kılavuzu ise ekipman pazarlama materyallerinden değil, lisanslı profesyonel bir mühendisin kaplama arızası incelemesinden alınmıştır. Bir sayı yalnızca tedarikçi literatüründe bulunuyorsa — bunun en açık örneği türbin hızıdır — sabit bir değer olarak sunulmak yerine bu şekilde belirtilmiştir. Aubrik teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- AP-42 Arka Plan Belgesi, Bölüm 13.2.6: Aşındırmalı KumlamaABD Çevre Koruma Ajansı
- 29 CFR 1910.94, Havalandırmaİş Sağlığı ve Güvenliği İdaresi
- 29 CFR 1910.1053, Solunabilir Kristal Silikaİş Sağlığı ve Güvenliği İdaresi
- Çalışanların Aşındırmalı Kumlama Malzemelerinin Tehlikelerinden Korunması (OSHA 3697)İş Sağlığı ve Güvenliği İdaresi
- Aşındırmalı Kumlamayla Temizleme İçin Endüstriyel Sağlık ve Güvenlik KriterleriUlusal İş Sağlığı ve Güvenliği Enstitüsü / Hastalık Kontrol ve Korunma Merkezleri
- Yüzey Hazırlama Standartları, Kısa Bir ÖzetMalzeme Koruma ve Performans Birliği (AMPP)
- ISO 8501-1:2007, Boya uygulamasından önce çelik altlıkların hazırlanmasıUluslararası Standardizasyon Örgütü
- ISO 12944-4:2017, Yüzey türleri ve yüzey hazırlamaUluslararası Standardizasyon Örgütü
- Uygun Olmayan Şekilde Temizlenmiş Yüzeyler Vakası: Hazırlama mı, Şartname mi Hatalı?Jayson Helsel, P.E., PCS, KTA-Tator, Inc.
- Boya İşleminin Zorluğunu Gidermek, Son İşlem, Bölüm 1The Fabricator
- 40 CFR 261.24, Toksisite özelliğiElektronik Federal Düzenlemeler Kanunu / EPA
- SteelBlastQC: Yorumlanabilir Yüzey Kusuru Tespitine Sahip Kumlanmış Çelik Yüzey Veri KümesiRuzavina ve diğerleri, IJCNN 2025 (arXiv:2504.20510)
- EP4324596A2, Kumlama makinesi için sıcaklık kontrolüGoogle Patents
Yüzey profili ölçümü ISO 8503 serisine; toz ve çözünebilir tuz değerlendirmesi ISO 8502 serisine göre yapılır. Aşındırıcı boyutu ve sertlik sınıflandırması SAE J444, J827 (dökme çelik bilya) ve J1993 (dökme çelik grit) standartlarına göre yapılır; bilyalı dövme yoğunluğu ise SAE J442 ve J443’e göre Almen şeritleri üzerinde ölçülür.
İlgili Makaleler
- Çelik konstrüksiyonlar için endüstriyel kumlama makinelerimodel seçenekleri, kabin boyutları ve boyutlandırma araçları
- H profil montaj makinesi nasıl seçilirkumlama öncesi fit-up ve hat yerleşimi
- Kaynak döner tablası seçim kılavuzukonumlandırma işlerine uygunluk, yük ve hız
- Metal kaynak hizmetleri: alıcı kılavuzusertifikalar, kalite kontrolleri ve maliyet
- Kaynak pozisyoneri doğru şekilde nasıl kullanılırkurulum, topraklama ve hareket hızı







