
Aubrik Şirketi ile İletişime Geçin


Temmuz 2026’da güncellendi.
Fit-up kaynak rotatörü; boru, tank veya basınçlı kap kabuğu gibi iki silindirik bölümü eş merkezli olarak hizalayıp birleştiren, ardından birleştirilen montajı çevresel kaynak için döndüren ağır hizmet tipi bir rulo yatağıdır. Sistemi standart kaynak rotatörlerinden ayıran özellik, milimetrik hizalama düzeltmelerini makineyle yapan entegre hidrolik silindirlerdir: İlk punta öncesinde vinçle uğraşmak yerine her kabuk kaldırılır, indirilir ve kaydırılır; böylece iki kenar eş merkezli hâle getirilerek hi-lo giderilebilir ve kök aralığı kapatılabilir. Punta öncesindeki bu hizalama, silindirik kabuklarda yüksek kaliteli kaynağı tekrarlanabilir hâle getirir ve imalatçıların bölümleri çok daha az yeniden işlemeyle birleştirmesini sağlar. Bu rehber; hizalamanın gerçekte nasıl yapıldığını, fit-up işleminin hangi toleransı karşılaması gerektiğini ve bunu hangi standardın belirlediğini, punta öncesi sıralamayı ve hizalama kelepçesinin hangi durumlarda işi daha düşük maliyetle yaptığını açıklayan teknik altyapıyı sunar. Yapılan işe uygun tonajı belirleyip fiyat almak için hidrolik fit-up kaynak rotatörü sayfamızdaki kapasite tablolarını inceleyin.
Kısa Teknik Özellikler: Fit-Up Kaynak Rotatörü
| Ana görev | Kabukların eş merkezli hizalanması, ardından çevresel kaynak için döndürülmesi |
| Hizalama eksenleri | Dikey kaldırma + yanal kaydırma (+ uzayan üretim hattında eksenel hareket mesafesi) |
| Ayarlama | Her rulo grubunun altındaki entegre hidrolik silindirler |
| Kapasite aralığı | ~2–1,200 ton (üretici tarafından yayımlanan değer; modele bağlıdır) |
| Fit-up hedefi (hi-lo) | WPS’ye göre puntadan önce ≤~1.6 mm (1/16 in) düzeyinde tutulur |
| Kök aralığı (tipik) | ~1.5–3.0 mm (1/16–1/8 in), kaynak yöntemine bağlıdır |
| Birlikte çalıştığı ekipman | Parçayı kaynak için döndüren standart veya kendinden ayarlı kaynak rotatörü |
| Tipik kaynak yöntemi | SAW, GMAW (MIG/MAG), GTAW (TIG) |
| Fit-up işlemini düzenleyen standartlar | ASME B31.3 · B31.8 · API 1104 · AWS D1.1 · ASME BPVC VIII |
Fit-Up Kaynak Rotatörü Gerçekte Ne Yapar (ve Standart Kaynak Rotatöründen Farkı Nedir)
Fit-up kaynak rotatörü, ikinci bir görevi de bulunan bir kaynak rotatörüdür. Standart kaynak rotatörü yalnızca yuvarlak bir parçayı döndürerek kaynak torcunun kesintisiz bir dikiş oluşturmasını sağlar; fit-up kaynak rotatörü de bunu yapar, ancak önce iki ayrı bölümü eş merkezli olarak hizalar: Rulo gruplarının altındaki hidrolik silindirler, iç çaplar aynı eksene gelip kenarlar toleranslar içinde buluşana kadar her kabuğu kaldırır, indirir ve kaydırır.
Kataloglarda hidrolik kabuktan kabuğa fit-up kaynak rotatörü, fit-up kaynak rotatörü veya tank fit-up ruloları olarak; taşıdığı parçaya göre ise tank kaynak rotatörleri, boru kaynak rotatörleri ya da kap kaynak rotatörleri olarak adlandırılır; bunların tümü, farklı işlere göre boyutlandırılmış aynı makinedir.
Alıcıları yanlış siparişten koruyacak önemli bir ayrım vardır: Fit-up kaynak rotatörü hizalama yapar, ancak genellikle kendi başına kaynak yapmaz. Çoğu atölyede standart veya kendinden ayarlı bir kaynak rotatörüyle birlikte çalışır; fit-up ünitesi iki silindirik bölümü eş merkezli hâle getirip puntalama için tutar, ardından standart kaynak rotatörü puntalanmış montajı arkın altında döndürür. Bazı ağır hizmet tipi yataklar her iki işlevi birleştirir; ancak bir hattın teknik özelliklerini belirlerken görev dağılımını doğru anlamak önemlidir: Fit-up ünitesi hizalamayı, kaynak rotatörü ise dönme işlemini gerçekleştirir. Önce daha geniş ürün ailesini incelemek için kaynak rotatörleri ve çevirme rulolarının çalışma rehberimize bakın; kaynak rotatörleri ve çevirme ruloları ürün yelpazemizin tamamı ise fit-up ünitesinin bu gruptaki yerini gösterir.
Bu hizalama adımı neden hidrolik güç gerektirecek kadar önemlidir? Çünkü iki kabuğu birleştirmenin zor kısmı onları döndürmek değil, herhangi bir metal yığılmadan önce iki kenarı eş merkezli hâle getirmektir. Haddelenmiş iki silindirik bölüm hiçbir zaman kusursuz biçimde yuvarlak olmadığından kenarları bir kademe (hi-lo) ve değişken bir aralıkla buluşur. Bu durum vinç ve kamalarla elle düzeltildiğinde bir kaldırma ekipmanı ile ekip uzun süre meşgul olur; yatak üzerindeki hidrolik sistemle düzeltildiğinde ise tek operatör işi dakikalar içinde tamamlar. Makinenin varlık nedeni tam olarak budur.
Makinenin İç Yapısı: 3 Eksenli Fit-Up Hareket Alanı
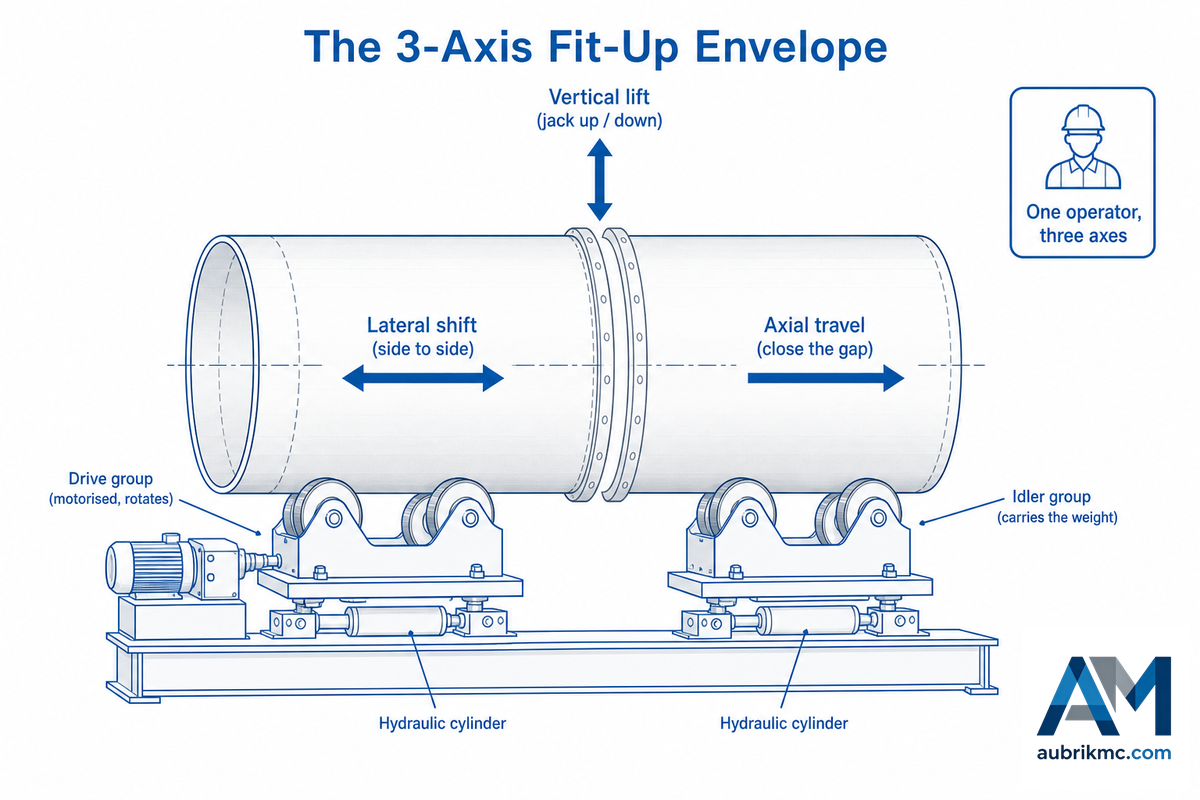
Pazarlama söylemi bir kenara bırakıldığında fit-up kaynak rotatörü, operatöre ağır bir kabuğu hareket ettirebileceği küçük ve hassas bir alan sağlar. Buna 3 Eksenli Fit-Up Hareket Alanı diyoruz: Standart bir kaynak rotatörünün tek sabit eksenine karşılık, hidrolik sistemin bir kenarı yerine oturtabildiği üç yön. Rakipler arasında en yüksek puanı alan yatakta operatör, bölümler arasındaki hizasızlığı ve aralığı düzeltmek için “iş parçasını birbirinden bağımsız olarak kaldırabilir, indirebilir veya kaydırabilir”; hareket alanının tek cümlelik tanımı budur.
Bu üç eksenin adları bilindiğinde çalışma ilkeleri kolayca anlaşılır. Dikey kaldırma, her rulo grubunu kendi silindiri üzerinde kaldırır veya indirir; böylece alçak kenar yüksek kenarla buluşur ve hi-lo kademesi kapanır. Yanal kaydırma, rulo grubunu yana hareket ettirir; yatay fit-up kaynak rotatöründe rulolar iş parçasını kaldırmak için merkeze doğru, indirmek için dışa doğru hareket ederken dikey fit-up kaynak rotatöründe her iki taraftaki rulolar birbirinden bağımsız olarak yukarı ve aşağı hareket eder; böylece iki iç çap aynı eksene gelir. Eksenel hareket mesafesi, bölümler arasındaki aralığı dikiş ekseni boyunca kapatmak veya açmak üzere bir ünitenin raylar üzerinde ilerlediği hareketli ve uzayan üretim hattı yatağında bulunur. Bu üç eksen birlikte, operatörün dikişi kilitlemeden önce 1 mm’nin oldukça altına indirmesini sağlar.
📐 Teknik Not
Önce mekanize hizalama, ardından döndürme yaklaşımı bir üretici süslemesi değil, belgelenmiş bir yöntemdir: AU 2021229209 A1 numaralı patent, iç kaynak kafası kaynak birleştirmesi üzerinde çalışmaya başlamadan önce bir boru bölümünün hizalama düzeneğine yerleştirilmesini açıklar. Düzeltme vinçle değil hidrolik güçle yapıldığından operatör puntalama sırasında dikişe basınç uygulamayı sürdürebilir; elle yapılan fit-up işlemini hem yavaş hem de tehlikeli hâle getiren hizalama aşamasında yük hiçbir zaman kancada asılı kalmaz.
Fit-up kaynak rotatörü iki ağır kabuğu nasıl hizalar?
Her rulo grubu, kablolu veya kablosuz bir uzaktan kumandaya ve pompa istasyonuna bağlı hidrolik silindir üzerinde bulunur. Operatör, askılı kumandayı kullanarak bir kenarı küçük adımlarla yukarı, aşağı veya yana hareket ettirir ve iki kabuk aynı merkez hattını paylaşana kadar dikişteki kademeyi hi-lo mastarıyla ölçer.
Avara grupları ağırlığı taşır ve dengeler; tahrikli rulolar daha sonra puntalanmış montajı döndürür. Bazı yataklar, birbirinden bağımsız dört hidrolik ayarlı ruloya sahip iki rulo yatağıyla çalışır ve ray gerektirmez; bazılarıysa eksenel hareket için zemine sabitlenmiş bir üniteyle ray üzerinde ilerleyen başka bir ünite kullanır. Hedeflenen milimetre altı dikiş tolerans göstermediğinden kumanda sistemi özellikle hassas tasarlanmıştır.
Hi-Lo Tolerans Zinciri: Standartların Punta Öncesindeki Gereklilikleri
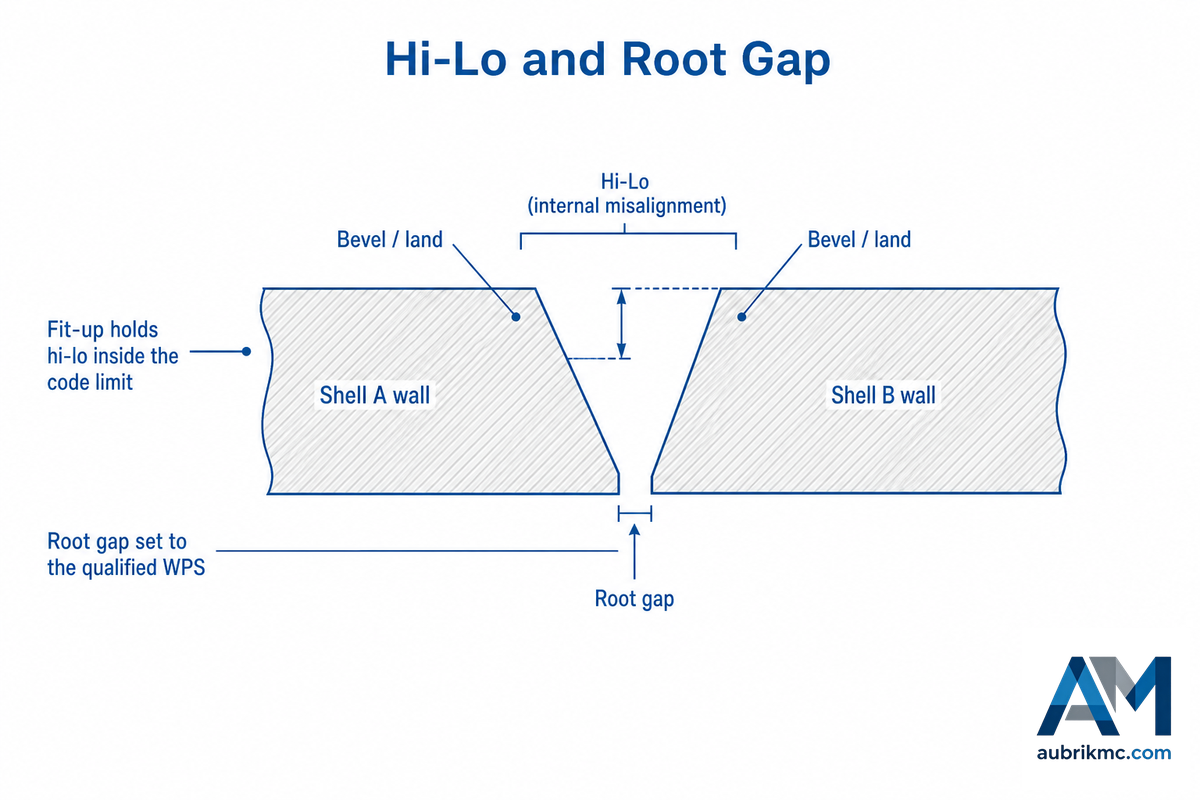
Fit-up kalitesi iki sayıyla değerlendirilir: İki iç çap arasındaki iç hizasızlık veya kademe olan hi-lo ile kenarlar arasındaki kök aralığı. Hi-lo, iki borunun iç (veya dış) yüzey yükseklikleri arasındaki farktır; kötü hizalama daha zayıf ve incelenmesi daha güç bir kaynak dikişine yol açar. Kaynak rotatörünün görevi, her iki değeri de geçerli standardın izin verdiği sınırlar içinde tutmaktır. Çoğu rehber bu noktayı aşırı basitleştirir: Standartların tümü tek ve sabit bir hi-lo değeri yayımlamaz. Bazıları kesin bir değer verirken en sık atıf yapılan standart bunu özellikle yapmaz.
| Standart | Düzenlediği alan | İç hizasızlık (hi-lo) kuralı | Kök aralığı / fit-up notu |
|---|---|---|---|
| ASME B31.3 | Proses borulaması | Sabit bir değer yoktur — kaynak birleştirmesi tasarımına/WPS’ye göre fit-up, düzgün iç geçiş | Kaynak birleştirmesi ayrıntısına göre; flanş yüzleri 1/16 in./ft (0.5%) içinde |
| ASME B31.8 | Gaz iletim borusu | 20% çevresel gerilimin altında ≤1/8 in (3.2 mm); 20% ve üzerinde ≤3/32 in (2.4 mm) | Sınır aşıldığında kalın cidara 3:1 koniklik verilir (azami 30°) |
| API 1104 | Boru hattı çevresel kaynakları | Geçerli kabul standardı; hizasızlık çoğunlukla ~1/8 in (3 mm) düzeyinde tutulur, ardından aynı hizaya getirilir | Kök aralığı, onaylanmış kaynak prosedürüyle belirlenir |
| ASME BPVC Bölüm VIII | Basınçlı kaplar | Hizalama toleransı (PW-33), cidar kalınlığına ve kaynak birleştirmesi kategorisine göre kademelendirilir | Cidar inceldikçe kaçıklık sınırları daralır |
| AWS D1.1:2025 | Yapısal çelik | Standardın kaynak birleştirmesi ayrıntıları ve kabul koşullarına göre fit-up ve hizasızlık | Ön yeterlilik verilmiş/onaylanmış kaynak birleştirmesine göre kök açıklığı |
| ISO 3834 + ISO 15614 | Kaynak kalite sistemi + WPS/WPQR | Sayısal hi-lo değeri yoktur; fit-up değerini belirleyen onaylanmış kaynak prosedürleri gerektirir | Kök aralığı, onaylanmış WPS’de tanımlanır |
| EN 1090 | AB yapısal uygulaması | Uygulama sınıfı (EXC1–4), ISO 3834 üzerinden kaynak kalitesi kademesini belirler | Fit-up toleransları uygulama sınıfına göre belirlenir |
| Flanş hizalaması (B31.3 §335) | Flanşlı kaynak birleştirmeleri | Yüzler 1/16 in./ft içinde hizalanır; cıvata deliklerinde en fazla 1/8 in (3.2 mm) kaçıklık bulunur | Kaynakla değil, cıvatalamadan önce doğrulanır |
| Tipik saha kök aralığı | WPS’ye göre (sabit bir standart değeri değildir) | — | ~1.5–3.0 mm (1/16–1/8 in), kaynak yöntemine bağlıdır |
| Tipik saha hi-lo değeri | WPS’ye göre (sabit bir standart değeri değildir) | Çoğunlukla ≤~1.6 mm (1/16 in) düzeyinde tutulur; ince cidarda daha sıkıdır | — |
Kod kurallarını, LANL Engineering Standards rehberlerinde derlendiği şekliyle ASME B31.3 ve B31.8 standartlarına göre düzenleyin; API 1104 ve BPVC değerleri ilgili standartlardan alınmıştır. Her iki “tipik saha” satırı da sabit standart sınırlarını değil, tipik WPS uygulamasını gösterir; değeri kendi onaylanmış kaynak prosedürünüze göre doğrulayın.
Bunu uygulanan sayısal bir değer olarak değerlendirin. ASME B31.8 kapsamındaki 12 mm cidarlı bir gaz hattında 1/8 in (3.2 mm) üzerindeki iç kaçıklık yeniden kaynak ağzı açılmasını veya 3:1 koniklik verilmesini gerektirir; hat 20% çevresel gerilimin üzerine çıktığında üst sınır 3/32 in (2.4 mm) değerine düşer. Hidrolik fit-up kaynak rotatörü, tek bir punta konumu sabitlemeden önce iki iç çapı eş merkezli olarak hizalayıp dikişi bu aralığın oldukça içinde, çoğunlukla 1 mm’nin altında, tuttuğu için değer sağlar. Tablonun tamamından çıkarılacak sonuç şudur: B31.3 bir hi-lo değeri sunmaz; gerçek kabul sınırı onaylanmış kaynak prosedürünüzde yer alır ve kaynak rotatörü bu prosedürde belirtilen değeri karşılamalıdır.
Fit-Up Kaynak Rotatörünün Kullanımı: İlk Punta Hizalama Taraması

İşlem sırası makineden daha önemlidir. Sıralama yanlış yapılırsa, yani hi-lo giderilmeden punta atılırsa, hiçbir döndürme işleminin düzeltemeyeceği tolerans dışı bir kaçıklık sabitlenir; tek çözüm puntaları taşlayarak sökmek ve parçayı yeniden yerleştirmektir. Bu, üretim sahasındaki en sık ve en maliyetli fit-up hatasıdır. Aşağıdaki sıralı punta öncesi rutin, yani İlk Punta Hizalama Taraması, yatağın üzerine asılmaya değer bölümdür.
- Yükleyin ve yerine oturtun. İlk bölümü vinçle avara taşıyıcıların üzerine yerleştirin; ruloların kabuğu kavraması için yerine oturmasını bekleyin.
- İkinci silindirik bölümü getirin. Birleştirilecek bölümü fit-up ruloları üzerinde yüzdürün ve dikiş ekseni boyunca aralığı kapatın.
- Kök aralığını kapatın. Kenarlar arasındaki açıklığı, birkaç saat konumunda kontrol ederek onaylanmış WPS değerine (genellikle ~1.5-3.0 mm) ayarlayın.
- Hi-lo değerini düzeltin. İç kademe tüm çevre boyunca hi-lo mastarında tolerans dahilinde okunana kadar dikey ve yanal silindirleri küçük adımlarla hareket ettirin.
- Ovalliği kontrol edin. Yavaşça döndürerek 3, 6, 9 ve 12 saat konumlarındaki kademeyi gözlemleyin; yuvarlaklığı bozuk bir bölüm daha fazla kuvvet değil, yeniden saat yönünde konumlandırma gerektirir.
- Punta düzenini uygulayın. Tam kaynak pasosuna başlamadan önce hizalamayı sabitlemek için kaynak birleştirmesinin çevresine eşit aralıklarla 4-6 punta atın; mevzuata uygun çalışan montajcılar dikişi bu yöntemle sabitler.
- Kademeli döndürün ve kaynak yapın. Puntalanmış montajı kaynak rotatörüne yerleştirin ve çevresel kaynağı, kaynak yöntemine uygun yüzey hızında gerçekleştirin.
Gerçek üretim sahasından görsel bir örnek şöyledir. Bir montajcı, rüzgâr türbini kulesi tesisinde 3.5 m çapındaki silindirik bölümü hidrolik yatağa ve önceki bölüme yanaştırır, ray ekseninde sıkıştırır ve ardından 4 mm’lik kademeyi dikey silindirlerle hareket ettirerek her saat konumunda hi-lo mastarı uygun değeri gösterene kadar 1 mm’nin altına indirir. Ardından eşit aralıklı altı punta atılır ve yeni silindirik bölüm, uzayan kulenin bir parçası hâline gelir. Bu aşamada vinç çoktan sonraki silindirik bölüme geçmiştir. Hizalama sırasında yükün asılı tutulması gerekmez; güvenlik ve hız avantajı buradan kaynaklanır. Puntalanmış silindirik bölümü döndürmenin çalışma ayrıntıları için kaynak amaçlı boru rotatörü rehberimizde hızın dev/dak değerine göre ayarlanması açıklanır; daha ağır işlerde ise kaynak işlemi için kolon-bom kaynak manipülatöründen yararlanılması muhtemeldir.
⚠️ Yaygın yanılgı
“Kaynak rotatörü parçayı çekerek yuvarlaklaştırır.” Hayır. Yuvarlaklaştırmaz. Fit-up kaynak rotatörü kademeyi ve kaynak birleştirmesi aralığını düzeltir, ancak yuvarlaklığı ciddi ölçüde bozulmuş bir silindirik bölümü yeniden yuvarlak hâle getirmez. Ovalliğin rulolarla düzeltilemeyecek kadar fazla olması durumunda onarım haddeleme ekipmanında yapılmalıdır; kabukta yalnızca iz bırakan daha yüksek hidrolik basınç uygulamak yerine silindirik bölüm yeniden haddelenmeli veya saat yönünde yeniden konumlandırılmalıdır.
Fit-Up Kaynak Rotatörü ve Hizalama Kelepçeleri: Kelepçeden Rotatöre Geçiş Noktası
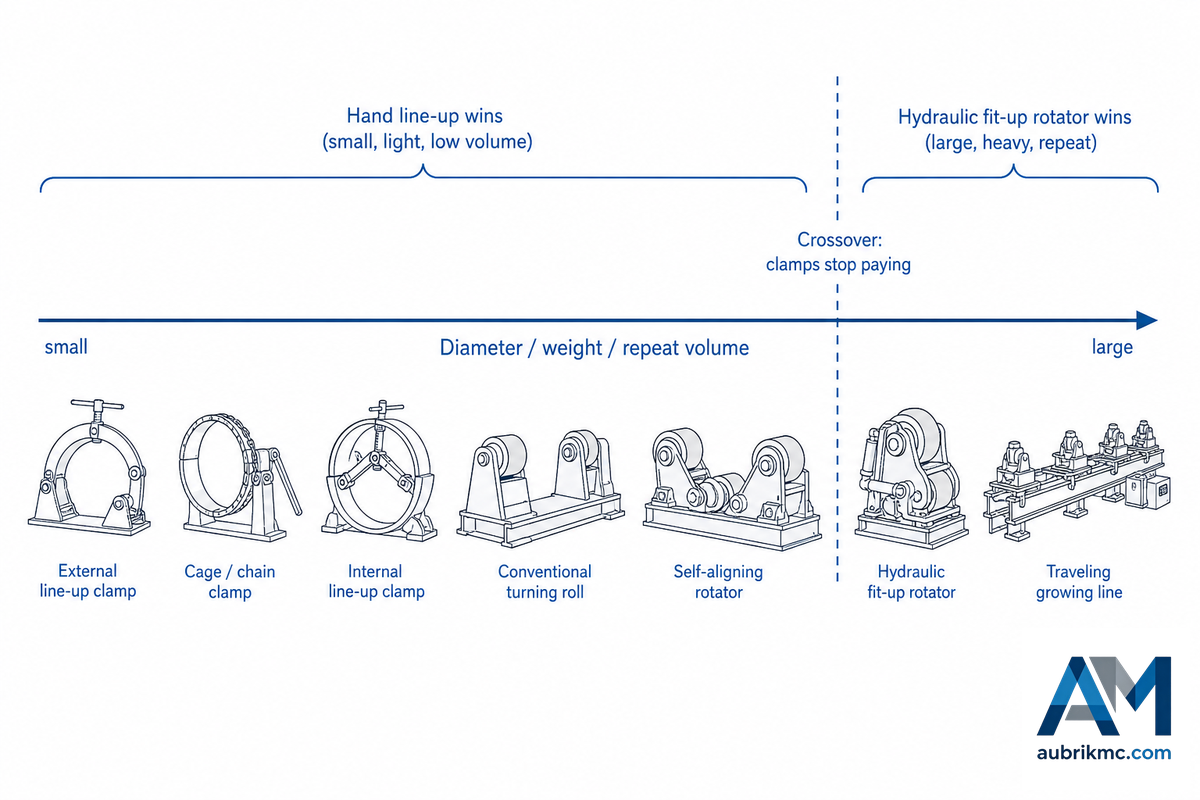
Hidrolik fit-up kaynak rotatörü her zaman doğru çözüm değildir; birçok üretici sayfasının dürüstçe belirtmesi gereken nokta budur. Elle çalışılabilecek küçük borularda iç veya dış hizalama kelepçesi, kaynak birleştirmesini çok daha hızlı ve çok daha düşük maliyetle yuvarlak hâle getirir. Kaynak rotatörleri; yeniden kelepçeleme ve vinç kullanımının darboğaz oluşturduğu çap, ağırlık veya tekrarlanan üretim hacimlerinde anlamlıdır. SPE’nin Journal of Petroleum Technology dergisinde yayımlanan bir çalışma, kapların elle yapılan fit-up işlemini “çoğu zaman üç ila dört işçi ve 3 ila 6 saat gerektiren uzun ve yoğun işçilik isteyen bir işlem” olarak tanımlamıştır. Bu tek çalışma her durumu temsil etmeyebilir, ancak büyük bölümlerdeki olası işçilik maliyetini gösterir. Tek operatörlü hidrolik yatak bu maliyeti ortadan kaldırır; geçiş noktası olarak adlandırılmasının nedeni budur.
Fit-Up Takımları Yelpazesi
| Takım türü | Tipik çap / görev | Hizalama eksenleri | Ağırlığı hareket ettiren taraf |
|---|---|---|---|
| Dış hizalama kelepçesi | Küçük–orta çaplı boru, taşınabilir | Yalnızca radyal çekme | Montajcı, elle |
| Kafes kelepçe | Saha boru hattı, tek tip dış çap | Tüm çevreden sıkıştırma | Montajcı, elle |
| Zincir / sarma kelepçesi | Küçük boru, dar alanlar | Radyal sıkma | Montajcı, elle |
| İç hizalama kelepçesi | Orta–büyük çaplı boru hattı iç çapı | İçten radyal genişletme | Kelepçe içten destekler |
| Standart kaynak rotatörü | Her tür yuvarlak parça, tek çap | Yalnızca dönme | Yatak taşır; vinç hizalar |
| Kendinden ayarlı kaynak rotatörü | Çok çeşitli çaplar, ince cidar | Dönme + otomatik çap ayarı | Yatak taşır; vinç hizalar |
| Hidrolik fit-up kaynak rotatörü | Eş merkezli puntalama gerektiren büyük silindirik bölümler | Dikey + yanal (+ dönme) | Yatak kaldırır, kaydırır ve döndürür |
| Hareketli uzayan hat kaynak rotatörü | Uzun kuleler/kaplar, bölüm bölüm | Dikey + yanal + eksenel hareket mesafesi | Tüm eksenleri yatak hareket ettirir; vinç serbest kalır |
| Tank fit-up ruloları | Büyük çaplı tanklar, ince cidar | Dikey + yanal (+ dönme) | Her bölüm için eklenen modüler yataklar |
Öyleyse geçiş noktası neresidir? Kelepçeden Rotatöre Geçiş Noktası, kelepçe ve vinç kullanımının avantajını yitirdiği bölgedir; çapın montajcının kolayca taşıyabileceği ölçüyü aştığı, bölüm ağırlığının her yeniden kelepçeleme işlemini vinçle kaldırmaya dönüştürdüğü veya üretim hacminin kurulum işlemini hattın darboğazı hâline getirdiği noktadır. Çizginin üzerinde hidrolik fit-up kaynak rotatörü edinmek ve tek operatörle 3-4 saatlik işçiliğin yerini almak mantıklıdır; çizginin altında ise kelepçe kullanmak daha hızlı ve daha ucuzdur. Örneğin bir kaynak otomasyonu üreticisi, otomatik rüzgâr türbini kulesi fit-up işleminde manuel hizalama yöntemine kıyasla kaynakçı süresini 65% değerine kadar azalttığını bildirmektedir. Aşağıdaki iki sütunu inceleyip kendi koşullarınıza uygulayın.
✔ Fit-up kaynak rotatörü şu durumlarda kendini amorti eder…
- Bölümler, yeniden kelepçelemenin vinçle kaldırma gerektireceği kadar ağırdır.
- Aynı çap sınıfında yüksek üretim hacmi (kuleler, tanklar, kaplar).
- İnce veya kaplamalı kabuklar geniş yüzeyli, az iz bırakan temas gerektirir
- Fit-up işlemini sabit bir kaynak kafası veya kolon-bom sistemi izler
⚠ Hizalama kelepçesi şu durumlarda hâlâ daha avantajlıdır…
- Boru elle hizalanabilecek kadar küçüktür
- Tek seferlik veya saha işi söz konusudur (atölye hattı yerine)
- Bütçe veya zemin alanı, tahrikli yatak kullanımına uygun değildir
- Çaplar, tek bir yatağın kapsayamayacağı kadar fazla değişir
Bu bir satın alma kararıdır ve tonaja göre model seçimi burada değil, ürün sayfalarında ele alınır: Hidrolik fit-up kaynak rotatörü kapasite tabloları bu sayfada yer alır. Yapılan iş dikişleri hizalamaktan çok farklı çaplar arasında geçiş yapmayı gerektiriyorsa kendinden ayarlı kaynak rotatörü tahrikiyle ilgili içerik daha uygundur; iş parçasının döndürülmek yerine yatırılması gerekiyorsa boru kaynağı pozisyoneri talimatlarını inceleyin; pozisyoner iş parçasını kavrayıp açılı konuma getirirken kaynak rotatörü uzun ve yuvarlak bir silindiri serbestçe döndürebilir.
Konfigürasyonlar ve Kapasite: Yatay, Dikey ve Uzayan Hat

Fit-up rotatörleri, gövdeyi nasıl ilerlettiklerine göre adlandırılan üç farklı mekanizmadan biriyle tahrik edilebilir: yatay fit-up rotatörü ruloları merkeze doğru ilerler, ardından iki iş parçasını aynı hizaya getirmek için geri çekilir; dikey fit-up rotatörü ise her rulo grubunu bağımsız olarak kaldırır ve ardından gruplar merkez hattında birleşir. Yataklarda iki çift kendinden ayarlı rulo veya zemine sabitlenmiş ray üzerinde yalnızca bir çift bulunur. Bölümlerin eksen boyunca birleştiği uygulamalarda zemin rayı sistemini kullanın.
Bu ikinci konfigürasyona boy uzatma hattı, bazı durumlarda da fit-up yatağı denir; çünkü genellikle yaklaşık 30 metreye kadar olan bir dizi silindirik gövde veya kule bölümü, uzun bir kap ya da rüzgâr türbini kulesinin orta bölümü hâline gelecek şekilde elle veya mekanik olarak hizaya çekilir ve ardından bölüm bölüm punta kaynağı yapılır. Her bölüme tekrar tekrar kaldırma ekipmanı bağlayıp vinç operatörünün hizalaması için konuma kaldırmak yerine, bölümlerin hassas ayarı yatağa entegre mekanizmalarla gerçekleştirilir. Hareketli yataklı fit-up sistemi esneklik sağlar, kaldırma ekipmanını serbest bırakır ve hizalama vinçlerine binen yükleri en aza indirir. Bu sistemler birçok kule ve tank hattının merkezinde yer alır.
📐 Mühendislik Notu
Sınırı belirleyen çap değil kapasitedir; çap ise rulo merkezleri arasındaki mesafeye bağlıdır. Fit-up rotatörleri için yayımlanan tonaj aralığı yaklaşık 2-1,200 ton olmakla birlikte her model, kapasitesi ve rulo açıklığıyla belirlenen bu aralığın yalnızca bir bölümünü kapsar. Bu nedenle konu yalnızca ham tonaj değildir; en ağır bölümün fikstürüyle birlikte ağırlığının en büyük iki bölüm rulosu arasındaki mesafeye (yani minimum ve maksimum çapa) göre değerlendirilmesi ve sonucun belirli bir model üzerinden okunması gerekir. Merkez dışı yük altında sıkışan bir hidrolik sistem işe yaramayacağından, envanterimizdeki her ünite sevk edilmeden önce tüm çalışma aralığında yük testine tabi tutulur. Ayarlanabilir hidrolik yükseklik sistemi, tek bir operatörün 10 ton sınıfındaki bir gövdeyi manuel bir ekibin sağlayamayacağı hassasiyet ve verimlilikle konumlandırmasını sağlar.
İmalat sektörüne kaynak ekipmanı tedarik eden Aubrik, kaynak rotatörleri ve çevirme ruloları serisinde fit-up yataklarını üç kaynak rotatörü tipinden biri olarak — Kendinden Ayarlı, Konvansiyonel ve hidrolik fit-up — yüksek kaliteli, uzun ömürlü konstrüksiyonla ve tank rotatöründen komple kaynak makinesi hücresine kadar çeşitli sektörlere yönelik özelleştirme seçenekleriyle üretir; esas nokta, konfigürasyonu göreve uygun seçmektir — hizalama için fit-up, ardından parçayı döndürmek için konvansiyonel veya kendinden ayarlı sistem — ve bir modelde dikkate alınacak kapasiteyi tüm katalog aralığı değil, parça boyutu ile üretim hacmi belirler.
Fit-Up Rotatörlerinin Değer Sağladığı Uygulamalar

Fit-up rotatörleri, büyük çaplı bir gövdenin ucunun başka bir gövdeyle birleştirildiği ve çevresel dikişin eş merkezli olması gereken uygulamalarda devreye girer. Bu belirgin örneklerin ortak özelliği, elle merkezlenemeyecek kadar büyük veya ağır olmaları ve sayılarının bu silindirik iş parçalarında gerçekleştirilecek sonraki kaynak işlemleri için motorlu bir yatağı gerekçelendirecek kadar fazla olmasıdır.
- Basınçlı kaplar ve kazanlar. Boyuna ve çevresel kaynaklardan önce BPVC hizalama sınırlarına uyması gereken çok bilezikli gövdeler.
- Depolama tankları. Geniş temas yüzeyinin gövdeyi koruduğu büyük çaplı, ince cidarlı bilezikler — her bölüm için ilave edilen modüler tank fit-up ruloları.
- Rüzgâr türbini kuleleri. ~30 m uzunluğundaki bölümlerin boy uzatma hattında montajı — en büyük yatakların boyutlandırılmasını belirleyen enerji dönüşümü uygulaması.
- Boru spoolları ve boru hatları. API 1104 veya B31 sınırlarına uygun tutulan çevresel kaynak birleştirmeleri, döndürülerek kaynak yapılmadan önce boru fit-up rotatöründe eş merkezli olarak puntalanır.
- Isı eşanjörleri, LPG tankları, gemi inşası, petrol ve gaz. Eş merkezliliğin muayeneden geçme oranlarını belirlediği konik ve silindirik gövde birleştirmeleri.
“Fit-up yatağını gerekli kılan işler, hizalamanın vinçle yapıldığı işlerdir. Bu aşama rulolara aktarıldığında kaldırma ekipmanı serbest kalır, askıdaki sapana binen yük ortadan kalkar ve puntalar atılırken tek bir operatör dikişi bir milimetrenin altında toleransla tutabilir. Zamandan kazanım burada sağlanır.”
Aubrik Mühendislik Ekibi, Wuxi ABK Machinery
Rulolar, Bakım ve Gerçek Sınırlar

İki farklı rulo yüzeyi çoğu fit-up uygulamasını karşılar ve seçim genel bir tercihe göre değil, gövdeye göre yapılır. Bu seçimde ASTM D2240 kapsamında durometreyle ölçülen yüzey koruması ile taşıma kapasitesi arasında denge kurulur.
✔ Poliüretan (PU) rulolar
- İnce cidarlı ve kaplamalı gövdeleri ezilmeye karşı korur
- Hafif dengesiz yüklerde daha iyi kavrama ve daha az kayma sağlar
- Titreşimi ve gürültüyü sönümler
- Daha hızlı aşınır; lastikler değiştirilebilir sarf parçalarıdır
⚠ Çelik yüzeyli rulolar
- Rulo başına en ağır fit-up yükünü taşır
- Ağır kaynak bölgesinin yakınındaki ısıya dayanır
- Aşındırıcı çalışma koşullarında daha uzun ömür sunar
- Daha yüksek noktasal yük — ince ve parlatılmış gövdelerde sürtünme izi veya göçük riski
Bakım gereksinimi azdır ancak ihmal edilemez: rulo şasisini engellerden arındırın, dişliyi ilk kullanımda gresleyin ve yatakları her gün yağlayın, redüktör yağını aylık çevrimle değiştirin ve her çalıştırmadan önce gevşek bağlantı elemanı bulunmadığını ve yükün yatak kapasitesi içinde olduğunu doğrulayın. PU lastikleri aşındıkça değiştirin — ilk arızalanma olasılığı en yüksek parçalar bunlardır.
Şimdi de tedarikçilerin nadiren belirttiği sınırlara gelelim. Fit-up rotatörleri düz, çevresel kaynak birleştirmeleri oluşturur — dikişi kaynak torcuna getirmek için parçayı döndürdüklerinden karmaşık veya doğrusal olmayan kaynakları gerçekleştiremezler. Punta kaynağından sonra kaynak dikişini tamamlamak için genellikle tamamlayıcı bir kaynak rotatörü gerekir. Ayrıca bu bir sermaye ekipmanıdır: ekonomik eşik değerinin altında kelepçe daha uygun bir yatırımdır.
⚠️ Yalnızca kaynak kalitesi değil, makine güvenliği de önemlidir
Fit-up rotatörü, dönen rulolara ilave olarak motorlu kaldırma, indirme ve yanal hareket hidroliklerine sahip olduğundan düz bir yatağa kıyasla daha fazla temas ve kumanda tehlikesi barındırır. ABD’nin OSHA 29 CFR 1910.212 makine koruma kuralları uyarınca, operatörle temas edebilecek döner parçalar ve içeri çekme noktaları muhafaza altına alınmalı, kurulum sırasında hidrolik eksenlere kilitleme uygulanmalıdır. Otomatik hatlarda kumanda sisteminin kendisi de sorumluluk taşır — ISO 12100 kapsamında risk değerlendirmesi ve ISO 13849-1 kapsamında güvenlikle ilgili kumanda güvenilirliği gerekir — çünkü askıdaki bir yük altında hatalı çalışan kaldırma veya kaydırma komutu basit bir aksaklık değil, ciddi bir olaydır.
Fit-Up Rotatörü Talebi Nereye Yöneliyor

2026 yılında değişen unsur, pazar büyüklüğüne ilişkin ilan edilen nominal değer değildir. Değişim, fit-up işini kimin yaptığı ve alıcıların makineyi nasıl bulduğu ile ilgilidir. Örneğin, welding rotator ve turning rolls için yapılan genel aramaların sayısı bir önceki yıla göre azalmışken (yaklaşık üçte bir ile neredeyse yarı arasında), fit-up yöntemini veya kelepçe tipini içeren aramaların sayısı sabit kalmış ya da artmıştır — fit up clamp aramaları yaklaşık üçte bir artmıştır.
Alıcılar artık istedikleri fit-up yöntemini doğrudan arıyor ve herhangi bir bağlantıya tıklamadan önce yapay zekâ özetindeki kesin yanıtı okuyor. Bu durum satın alma riskini markadan teknik özelliklere kaydırıyor: küçük boru işleri için gereğinden ağır bir hidrolik yatak satın alındığında ekipman atıl kalıyor; boy uzatma hattında aslında motorlu yatak gerekirken yetersiz bir kelepçe alındığında ise yatırım ihtiyacı karşılamıyor.
Bunun altında ciddi bir işçilik göstergesi yatıyor. BLS, kaynakçıların, kesim operatörlerinin, lehimcilerin ve sert lehimcilerin sayısının 2024-2034 arasında yalnızca 2% artacağını (ortalamanın altında) öngörüyor ve kaynak otomasyonunun talebi sınırlayabileceğini belirtiyor. Yetkin montaj personeli sıkıntısı yaşayan bir sektör için tek operatörlü hidrolik fit-up sistemlerinin yaygınlaşmasının yapısal nedeni budur: 3-4 kişilik hizalama ekibinin yerini tek bir operatör ve bir yatak alır. Böylece işçilik ve standartların gerektirdiği eş merkezli kaynak dikişindeki manuel taşıma ve konumlandırma azalır. Otomatik fit-up hücreleri — entegre SAW ve GMAW otomatik kaynak ile lazer kılavuzlu hassas hizalama — artmayan personel sayısına otomasyon ekipmanlarının verdiği yanıttır ve yavaş manuel kaynağı hassas kumanda ile tutarlı dönme sağlayan verimli kaynağa dönüştürür. Bu otomasyon sistemleri ileri teknolojiye dayanır, ancak gerekçe basittir: sektör gözlem kuruluşları boru kaynağı rotatörü segmentinin 2025 itibarıyla yaklaşık 7% yıllık büyümeyle USD 1.04B seviyesine yaklaşacağını tahmin ediyor (rüzgâr türbini kulesi imalatında oran daha yüksek); bu nedenle bu veriyi kesin bir değer değil, yol gösterici bilgi olarak değerlendirin. Satın alma kararını fit-up yaklaşımına ve standartların belirlediği dikiş yapısına göre verin, sistemi ağır bölüme göre boyutlandırın ve yatak ile kelepçe arasındaki yatırımı broşürün değil ekonomik eşik değerinin belirlemesine izin verin.
Sık Sorulan Sorular
S: Fit-up rotatörünün amacı nedir?
Yanıtı Gör
Fit-up rotatöründe boru, tank veya basınçlı kap silindir bölümü ya da bölümleri bir sonraki bölümle eş merkezli olarak hizalanıp kaynaklanır ve ardından çevresel kaynak için döndürülür. Entegre hidrolik silindirler her rulo grubunu kaldırır, indirir ve yanal olarak hareket ettirir; böylece operatör hizalamayı hassas biçimde ayarlayabilir (iç-dış kaçıklığı düzeltebilir) ve ilk punta kaynağından önce kök aralığını belirleyebilir. Bu yöntem, bir ekibi uzun süre meşgul eden, vince bağımlı ve yavaş manuel konumlandırma yönteminin yerini alır.
S: Fit-up rotatörünün diğer kaynak rotatörlerinden farkı nedir?
Yanıtı Gör
Standart veya kendinden ayarlı kaynak rotatörü, yuvarlak parçayı yalnızca kaynak aşamasında döndürebilir; fit-up rotatörüne motor gücü eklenmesi ise ruloları kaldıran, indiren ve yeniden konumlandıran hareketli hidrolik sistemleri kapsar, böylece iki gövde parçası aynı eksende hizalanıp punta kaynağıyla birleştirilebilir; pratikte fit-up ünitesi genellikle hizalamayı, standart veya kendinden ayarlı kaynak rotatörü ise kaynak sırasındaki dönme hareketini gerçekleştirir — bu iki ekipman birbirinin yerine geçmek yerine genellikle birlikte satın alınır ve kullanılır.
S: Fit-up rotatörleri ile kaynak pozisyonerleri aynı mıdır?
Yanıtı Gör
Hayır. Kaynak pozisyoneri, parçayı tabla veya tahrikli başlık üzerinde sabitler ve kaynak dikişini yatay konuma getirmek için yatırıp döndürür; ayrıca çok sayıda farklı şekli taşıyabilir. Fit-up rotatörü yalnızca yuvarlak, silindirik bölümlerde çalışır: kesintisiz bir çevresel dikiş oluşturmak için bunları serbestçe döndürür ve pozisyonerden farklı olarak, punta kaynağından önce iki gövdenin eş merkezli hizasını düzeltir. Yuvarlak ve uzun parçalar rotatöre; yatırılıp döndürülecek parçalar pozisyonere yerleştirilir.
S: Yatay ve dikey fit-up rotatörü arasındaki fark nedir?
Yanıtı Gör
Yatay fit-up rotatörü, iş parçasını kaldırmak için rulolarını merkeze doğru, indirmek için dışa doğru hareket ettirir; dikey fit-up rotatörü ise her iki taraftaki ruloları bağımsız olarak kaldırıp indirir. Her ikisi de iki iş parçasını ortak bir merkez hattında birleştirir — aralarındaki fark kaldırma geometrisidir.
S: Fit-up rotatörü ne kadar ağırlık taşıyabilir?
Yanıtı Gör
Tedarikçilerin yayımladığı aralıklar modele bağlı olarak yaklaşık 2 ile 1,200 ton arasında değişir ve bunun üzerindeki kapasiteler için özel imalat yapılabilir. Ancak nominal kapasite merkezlenmiş yük varsayımına dayanır: merkez dışı bir bölüm kullanılabilir kapasiteyi önemli ölçüde düşürür; bu nedenle ilan edilen tonaja bakmak yerine en ağır bölümü fikstürüyle birlikte esas alın ve bir güvenlik katsayısı uygulayın. Tonajın modelle eşleştirilmesi, belirli bir yatak için ürün sayfasındaki veriler üzerinden yapılması en uygun olan bir boyutlandırma konusudur.
S: Fit-up rotatörünün dezavantajları nelerdir?
Yanıtı Gör
Üç gerçek sınırı vardır. Birincisi, yalnızca düz, çevresel kaynak birleştirmeleri oluşturur — dikişi kaynak torcuna getirmek için parçayı döndürdüğünden karmaşık veya doğrusal olmayan kaynakları gerçekleştiremez. İkincisi, punta kaynağından sonra kaynak dikişini tamamlamak için genellikle tamamlayıcı bir konvansiyonel veya kendinden ayarlı kaynak rotatörüne ihtiyaç duyar; dolayısıyla hücrenin tamamı değil, bir parçasıdır. Üçüncüsü, muhafaza, kumanda güvenliği (OSHA 1910.212, ISO 13849-1) ve bakım yükümlülükleri getiren motorlu hidroliklere sahip bir sermaye ekipmanıdır; çap ve üretim hacmi açısından ekonomik eşik değerinin altında, manuel hizalama kelepçesi kaynak birleştirmesini daha hızlı ve çok daha düşük maliyetle hizalar. Ekipmanı parçaya göre seçin: büyük, ağır ve tekrarlanan bölümler yatağı gerekli kılar; elle taşınabilen küçük borular için yatak gerekli değildir.
Bu Yazıyı Neden Hazırladık
Fit-up rotatörlerini Wuxi’de üretiyoruz ve aynı iki hatanın tekrarlandığını görüyoruz: yatağın kaynak rotatörünün yerine geçeceğinin düşünülmesi ve manuel kelepçeyle daha hızlı hizalanabilecek işler için hidrolik sistem satın alınması. Bu kılavuz, hizalama sorunuyla dönme sorununu birbirinden ayırır, toleransı kaynak dikişini fiilen düzenleyen standarda bağlar (ASME B31.3 standardının sabit bir iç-dış kaçıklık değeri vermediği gerçeği dâhil) ve kelepçenin ekonomik olmaktan çıktığı eşik değerini ortaya koyar.
Wuxi ABK Machinery Co., Ltd. teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- ASME B31.3, Proses Borulamasıgeçerli standart (kaynak birleştirmesi tasarımına göre fit-up); LANL Engineering Standards B31.3 kılavuzunda derlenen kurallar
- ASME B31.8, Gaz İletim ve Dağıtım Borulamasıiç kaçıklık ve koniklik sınırları; LANL Kaynak Birleştirmesi Fit-Up ve Hizalama kılavuzunda derlendiği şekliyle
- AWS D1.1/D1.1M:2025, Yapısal Kaynak Standardı, ÇelikAmerican Welding Society
- OSHA 29 CFR 1910.212, Tüm Makineler İçin Genel Gereklilikler (Muhafaza)U.S. Occupational Safety and Health Administration
- Patent AU 2021229209 A1, Döner Kaynak Sistemi ve Yöntemleri (hizalama cihazı + iç kaynak kafası) — Google Patents aracılığıyla
- Basınçlı Kaplar İçin Otomatik KaynakSPE Journal of Petroleum Technology (manuel fit-up işçiliği ve süresi)
- Kaynakçılar, Kesim Operatörleri, Lehimciler ve Sert Lehimciler, Mesleki GörünümU.S. Bureau of Labor Statistics (2024–2034 öngörüsü)
İlgili Yazılar
- Hidrolik fit-up rotatörü: teknik özellikler, tonaj ve boyutlandırma
- Kendinden ayarlı kaynak rotatörü: mekanizma, tipler ve saha arıza tespiti
- Kaynak rotatörleri ve çevirme ruloları nasıl çalışır: kategori kılavuzu
- Kaynak için boru rotatörü: kurulum ve kullanım kılavuzu
- Kaynak döner tablası seçim kılavuzu
- Ağır hizmet tipi kaynak pozisyoneri: döndürmek yerine ne zaman yatırılmalı?







