Aubrik Şirketi ile İletişime Geçin

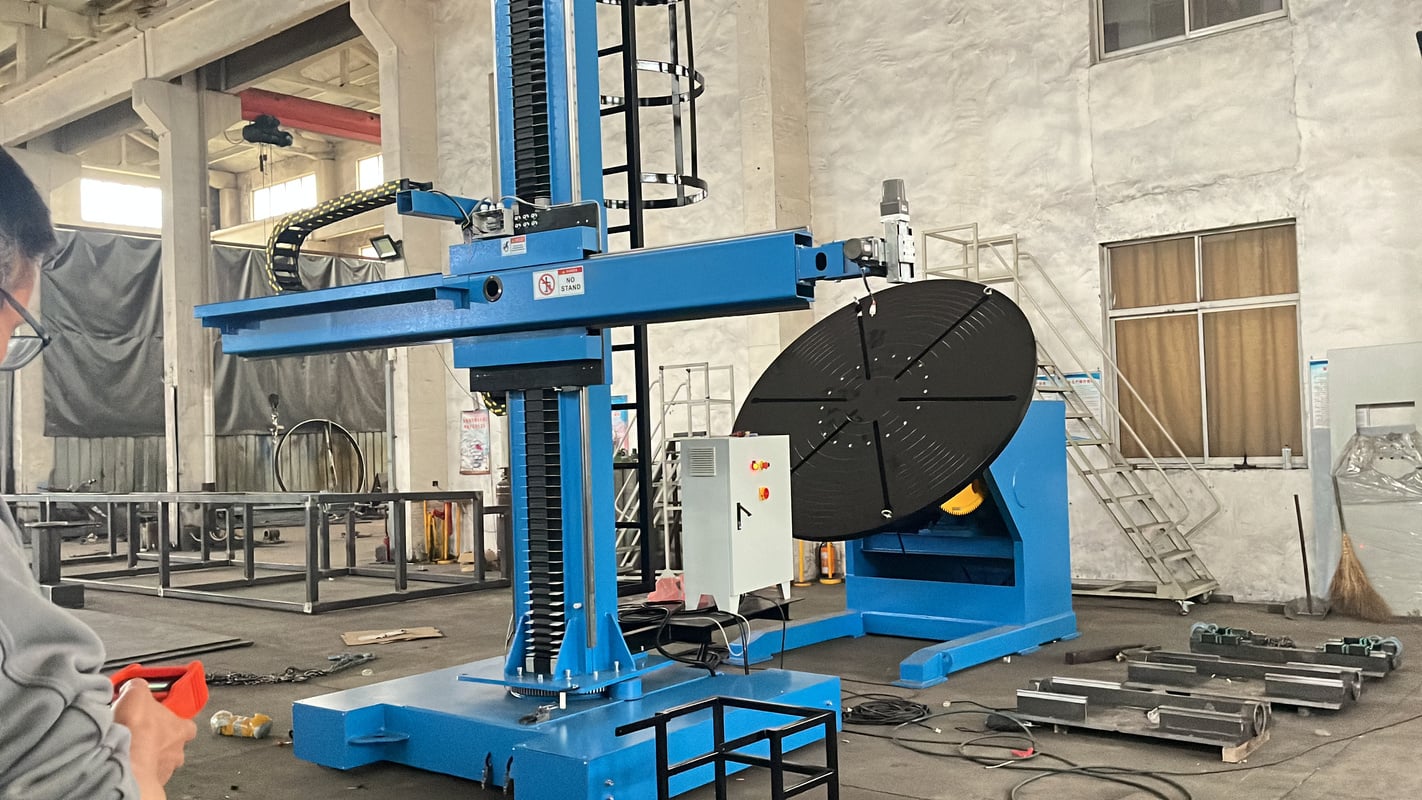
Kolon ve Bom Kaynak Manipülatörleri
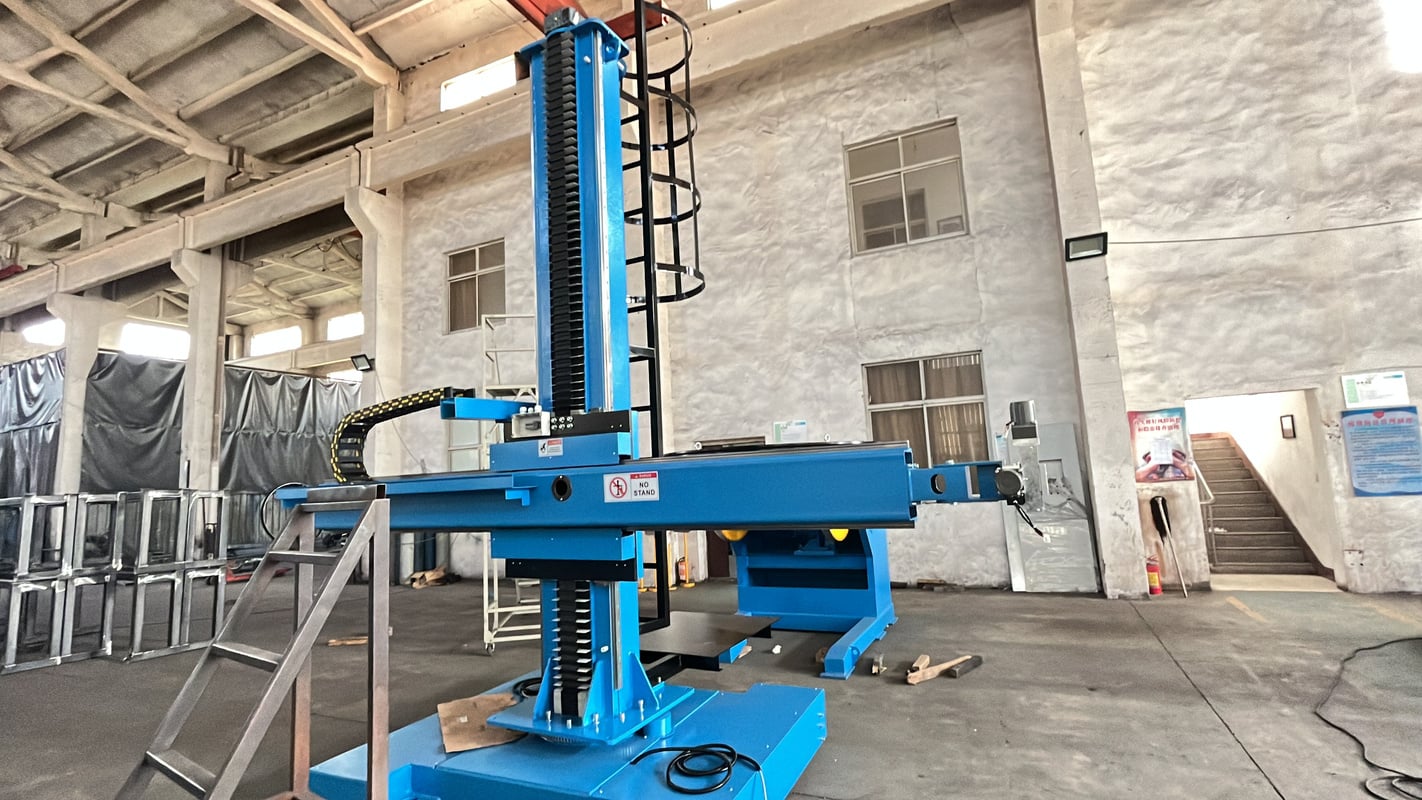
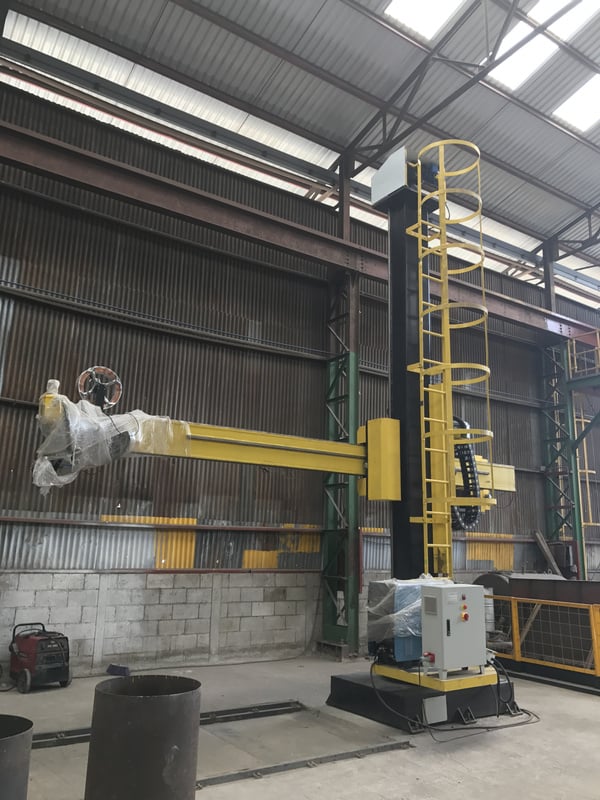
Tankların, basınçlı kapların, boru spoollarının ve rüzgâr türbini kulelerinin tozaltı kaynağı (SAW), MIG ve TIG otomasyonu için özel üretilen kolon ve bom kaynak manipülatörleri — Aubrik fabrikasında tasarlanır, sertifikalandırılır ve doğrudan sevk edilir.
- CE ve ISO 9001 sertifikalı
- 1999’dan beri kaynak otomasyonu üretimi
- 8+ ülkeye ihracat
- 12 aylık garanti
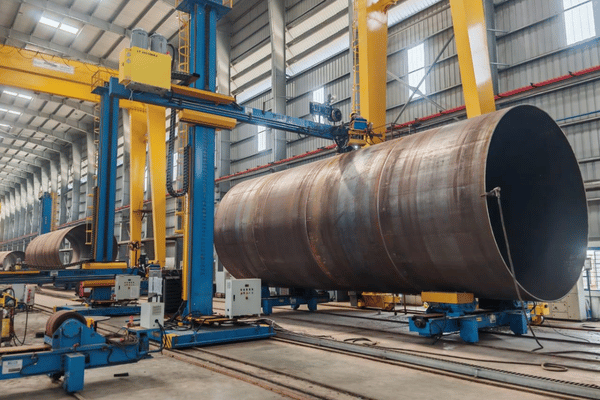
Manuel Kaynak Tanklarda, Kaplarda ve Uzun Dikişlerde Üretim Kapasitesini Neden Sınırlar?
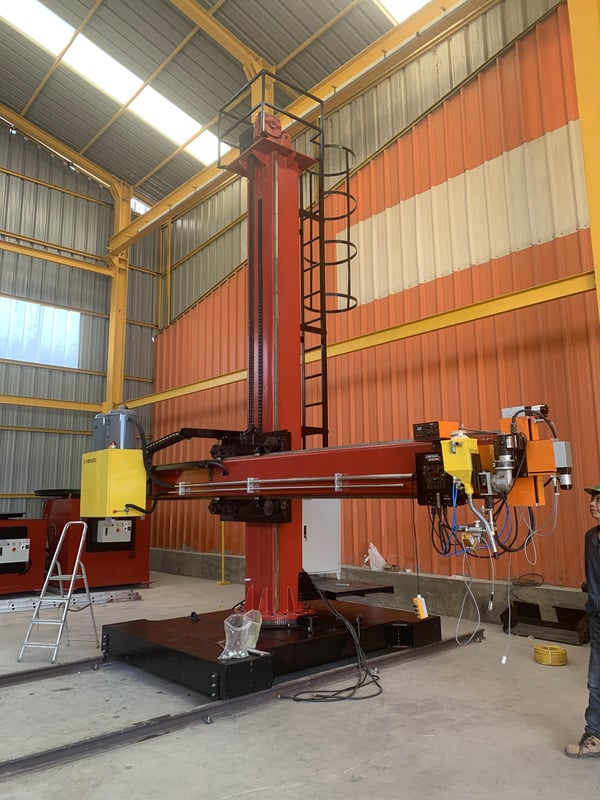
Kaynak manipülatörü, iş parçasını değil kaynak kafasını taşıyan ve kafayı kontrollü bir hızla kaynak birleştirmesi boyunca hareket ettiren kolon-bom tipi bir makinedir. Büyük ölçekli imalatta üretim miktarını belirleyen ayrım budur. Uzun tank veya kap dikişlerinde manuel kaynakçı kullanıldığında ark, vardiyanın yalnızca yaklaşık 25–40% bölümünde yanar; kalan süre yeniden konumlandırma, elektrot değişimi ve cüruf temizliğiyle geçer.
Bu atıl süre, ağır yapısal ve basınçlı ekipman işlerinde gizli ve maliyetli bir darboğazdır. Operatör her tırmandığında, arkı yeniden başlattığında ve hizalamayı yinelediğinde kaynak dikişi tutarsızlaşır; yeniden işleme ve gecikmeler de artar. Sorun çoğu zaman kaynakçının becerisi değil, arkta kalma süresidir.
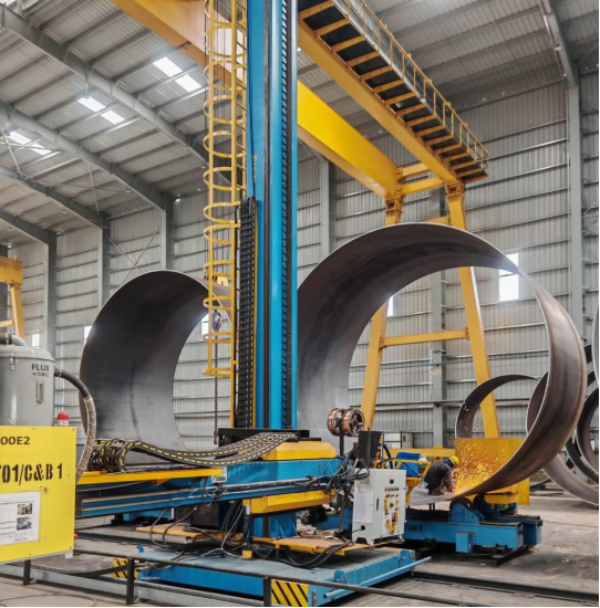
SORUN ANALİZİ
Temel neden — ark neden sürekli duruyor?
Tozaltı kaynağı, neredeyse kesintisiz ark gerektirdiği için ancak kaynak manipülatörü, dikiş izleme ve flux yönetimi birlikte çalıştığında gerçek potansiyeline ulaşır. Bu otomasyon kaldırıldığında SAW, yeniden dur-kalk şeklinde yürütülen manuel bir işe dönüşür. Kaynak kafasını 6 metrelik dikiş boyunca hareket ettiren kolon ve bom sistemi sayesinde ark, her pasoda yeniden başlatılmak yerine yanmaya devam eder.
Aubrik SİSTEMİ
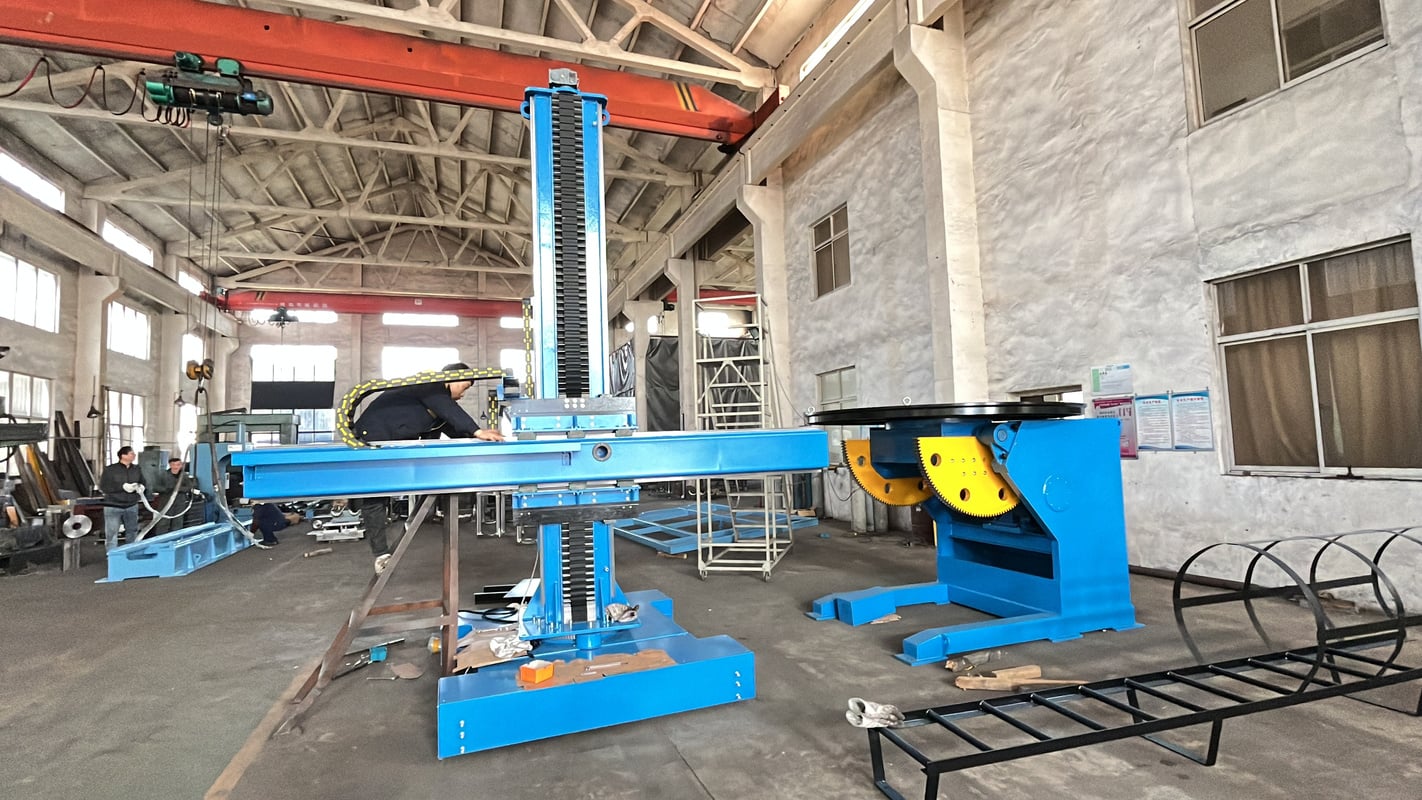
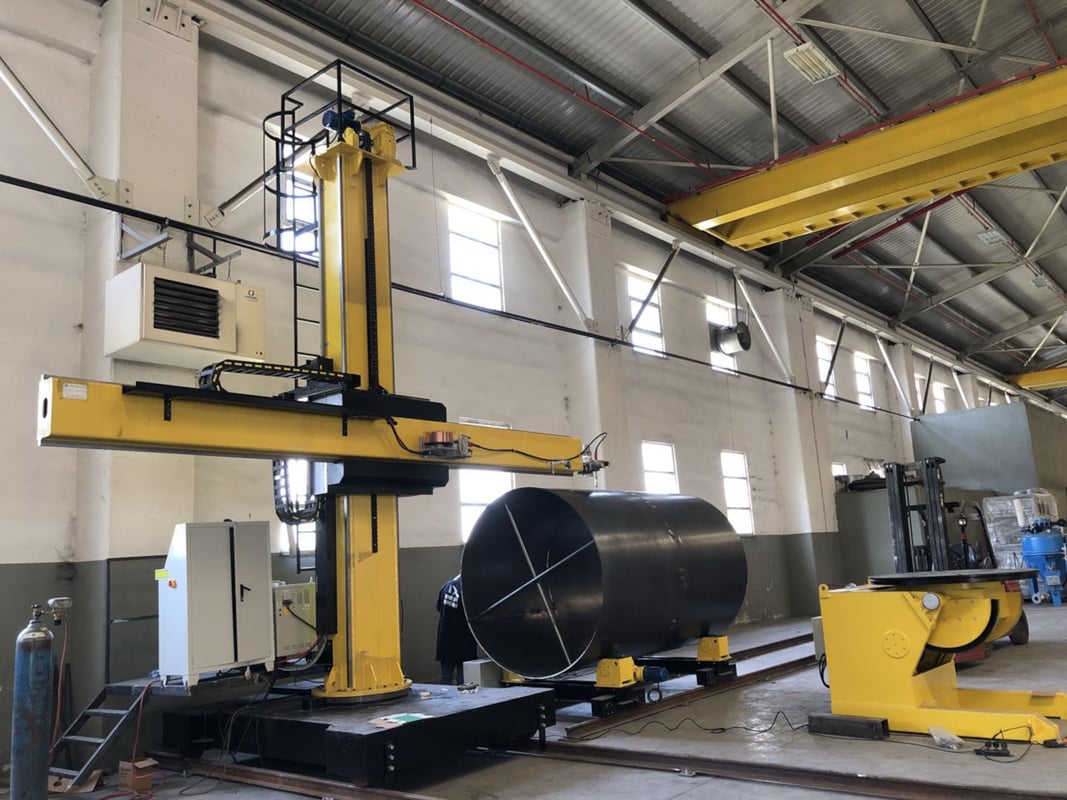
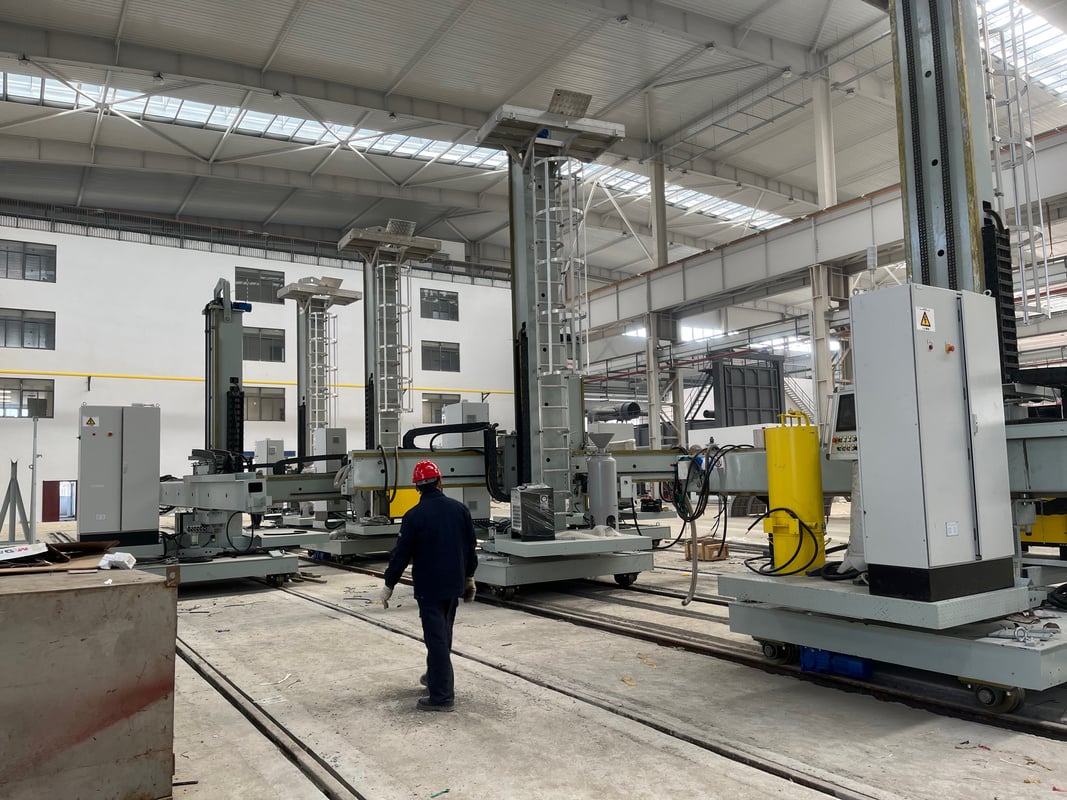
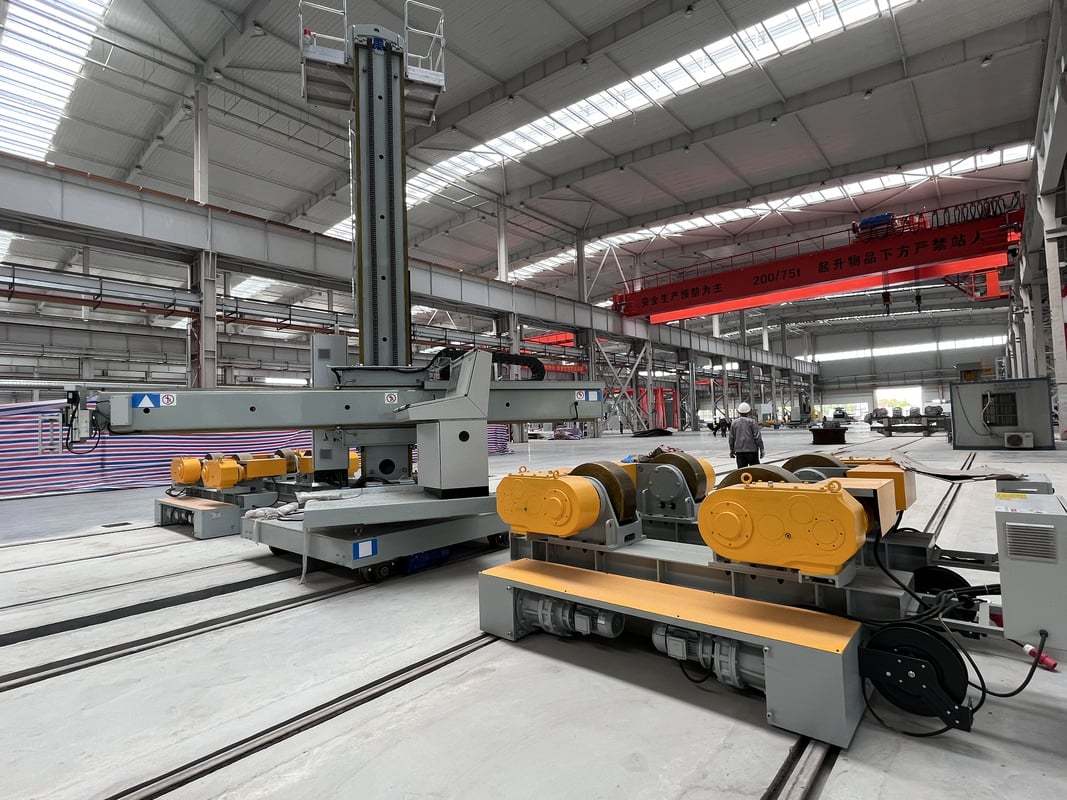
Aubrik kolon ve bom kaynak manipülatörü, darboğazı kaynağında giderir. Aubrik mühendisleri, kaynak torcunu rijit biçimde tutması ve dikiş boyunca tekrarlanabilir bir hareket hızıyla ilerletmesi için bomu kendi fabrikamızda üretir; sistem bir kaynak rotatörü veya kaynak pozisyoneriyle eşleştirildiğinde çevresel ve boyuna kaynak dikişleri operatör müdahalesi olmadan tamamlanır. Uzun dikişlerle çalışan endüstriyel alıcılar için manuel yöntemdeki 25–40% arkta kalma oranını 70–100% düzeyine çıkarmak, verimliliği artırmanın en doğrudan yoludur.
Kaynak manipülatörünün parça çeşitlerinize uygun olup olmadığından emin değil misiniz?
Ücretsiz tahmin için iş parçası ölçülerinizi gönderin →Aubrik Kolon ve Bom Kaynak Manipülatörü Serisi — Modeller, Teknik Özellikler ve Boyutlandırma
Aubrik kolon ve bom kaynak manipülatörleri, sabit özelliklerle raftan satılmak yerine kendi fabrikamızda boyut sınıfları hâlinde üretilir ve iş parçanıza göre yapılandırılır. Dikey kolon çalışma yüksekliğini, yatay bom ise parça boyunca veya parça üzerine erişimi belirler. Her iki eksen de değişken hızlı AC motorlu kremayer-pinyon tahriklerle hareket ettiğinden, 120 ile 3000 mm/min arasındaki hareket pürüzsüz ve titreşimsiz kalır.
| Model sınıfı | Kolon × bom (m) | Bom/kolon stroku | Bom ucu taşıma kapasitesi | Kaynak hareket hızı | Tipik kullanım |
|---|---|---|---|---|---|
| AM-CB-30 | 3 × 3 | ≈3000 mm | 150–500 kg | 120–3000 mm/min | Küçük tanklar, boru spoolları |
| AM-CB-40 | 4 × 4 | ≈4000 mm | 300–800 kg | 120–3000 mm/min | Basınçlı kaplar, tamburlar |
| AM-CB-50 | 5 × 5 | ≈5000 mm | 500–1200 kg | 120–3000 mm/min | Rüzgâr türbini kulesi bölümleri |
| AM-CB-60 | 6 × 6 | ≈6000 mm | 800–2000 kg | 120–3000 mm/min | Büyük kaplar, ağır yapılar |
Her eksen, kaynak güç kaynağı, dikiş izleme paketi ve flux besleme/geri kazanım sistemi imalatınıza göre yapılandırılır. Daha büyük 7×7 m modeller ve raya monteli hareket arabası düzenleri talep üzerine sunulur; aynı platform, tekrarlı üretimde otomatik kaynak manipülatörü olarak da çalışır.
Kolon ve Bom Boyutlandırma Seçicisi
Modeli iki değer belirler: kaynak kafasının erişmesi gereken mesafe ve bom ucunda asılı olan ağırlık. Boyutlandırma hatalarının çoğu ikinci değerde yapılır; alıcılar bom kapasitesini yalnızca kaynak kafasına göre belirleyip yanına bağlanan diğer donanımların tümünü gözden kaçırır. Bu fark, rijit bir kaynak ile pahalı bir sehim sorunu arasındaki farktır.
Bom ucu taşıma kapasitesini yetersiz seçmeyin
SAW paketi, MIG veya TIG konfigürasyonundan daha ağırdır. Kaynak kafası, tel sürme ünitesi, flux geri kazanım ünitesi, kamera, çapraz kızak ve varsa operatör platformu eklendiğinde toplam ağırlık, ilk tahmin edilen yükün iki katına çıkabilir. Bomu yalnızca kaynak torcuna değil, tüm donanım grubuna göre seçin.
- Erişim (yatay bom): en uzun boyuna kaynak dikişi ve kaynak torcu için gerekli boşluk — çevresel kaynaklarda, kaynak pozisyonerinin merkez hattından en büyük iş parçasının yarıçapını kapsamalıdır.
- Kaldırma (dikey kolon): kaynak pozisyoneri üzerindeki maksimum iş parçası yüksekliği + kaynak kafası boşluğu + minimum çalışma yüksekliği.
- Yük: bom ucuna monte edilen her bileşenin ağırlığını toplayın, ardından ileride eklenecek aksesuarlar için pay bırakın.
- Daha büyük olması daha güvenli değildir: gereğinden uzun bom sehmi artırır ve hassasiyeti düşürür — erişimi gerçek parçaya göre belirleyin.
Aubrik mühendisleri her sistemi, parça ısınıp çarpıldıkça kaynak torcunu kaynak birleştirmesi üzerinde tutan mekanik, lazerli veya US11623294B2 ve US4492847A gibi kaynak otomasyonu patentlerinde belgelenmiş Ark Üzerinden Dikiş İzleme prensibine dayalı dikiş izleme sistemine göre belirler. 8 saatlik vardiyayla çalışan endüstriyel alıcılar için bu, sürekli yeniden işleme ile ilk seferde kabul edilen kaynak arasındaki farktır.
Parçanız için doğru sınıfı mı arıyorsunuz? Özel boyutlandırma önerisi için ölçülerinizi gönderin →
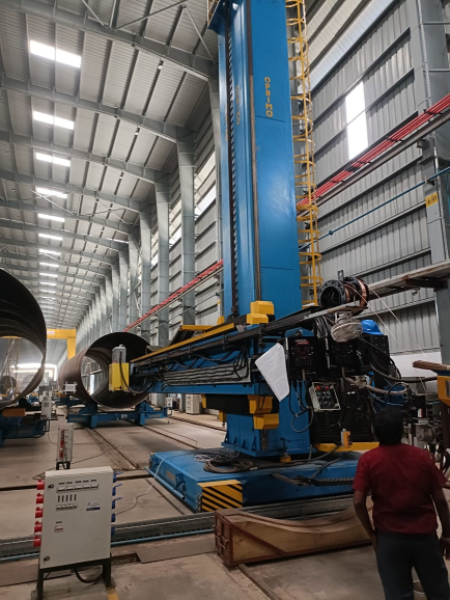
Kolon ve Bom ile Manuel Kaynak ve Robotik Hücre Karşılaştırması — Verimlilik ve Maliyet
Dürüst bir karşılaştırmanın özeti “otomasyon insanlardan üstündür” değildir. Her otomasyon seçeneği; esneklik, yatırım maliyeti ve işlenecek parça arasında bir ödünleşmedir. Aubrik kolon ve bom sistemi, parçaların büyük ve dikişlerin uzun olduğu uygulamalarda öne çıkar; çünkü manuel arkta kalma süresi tam olarak bu koşullarda 25–40% düzeyine iner ve sabit robotik hücre pahalı, esnek olmayan bir riske dönüşür.
| Faktör | Manuel SMAW | Kolon ve Bom + SAW | Robotik hücre |
|---|---|---|---|
| Arkta kalma süresi | 25–40% | 70–100% | 60–85% |
| Kaynak tutarlılığı | Operatöre bağlı | Tekrarlanabilir kaynak dikişi | Yüksek ölçüde tekrarlanabilir |
| Uygun parça boyutu | Tümü | Büyük/uzun dikişli | Küçük–orta |
| Yatırım maliyeti | En düşük | Orta | En yüksek |
| Programlama | Yok | Dakikalar içinde (hız ayarı) | Her parça için öğretme |
70–100%
Manuel örtülü elektrot kaynağındaki yaklaşık 25–40% oranına karşı kolon ve bom sisteminde SAW arkta kalma süresi — büyük ölçekli imalatın üretim kapasitesini etkileyen en önemli unsur.
Kaynak: sektörel görev çevrimi/operatör faktörü verileri (weldfabworld, The Fabricator). Gerçek kazanç parçaya ve atölyeye göre değişir — iş parçasına dayalı bir tahmin isteyin.
Kaynak Yöntemleri ve Uygulamalar — Kaplar, Borular ve Rüzgâr Türbini Kuleleri için SAW, MIG ve TIG
Aynı Aubrik kolon ve bom platformu; modüler otomatik kaynak manipülatörü olarak tek veya tandem telle tozaltı, MIG/MAG ve TIG kaynağı yapar. Kaynak yöntemi, kaynak birleştirmesine ve standarda göre belirlenir; kaynak manipülatörü ise işin gerektirdiği kafayı taşır. Boru kaynağı manipülatörü olarak kullanıldığında bom kaynak kafasını tutarken kaynak rotatörü spoolu çevirir.
Kaynak yöntemine uygunluk
- SAW (tozaltı kaynağı): kalın yapısal parçalar ve basınçlı ekipmanlar için — flux altında yüksek yığma hızı ve uzun kaynaklarda kaliteyi koruyan, neredeyse kesintisiz ark.
- MIG / GMAW: orta kalınlıktaki sac levhalarda daha hızlı kurulum ve daha yüksek kaynak hızı, görünür ark ve flux gerektirmeyen kullanım.
- TIG / GTAW ve kaynak kaplaması: kaynak dikişi kalitesinin kritik olduğu kök pasoları, alaşımlı malzeme uygulamaları ve korozyona dayanıklı kaynak dolgu kaplaması.
Basınçlı ekipman işleri, nitelendirilmiş bir kaynak prosedürü olmadan muayeneden geçemediği için seçimi sektör standartları belirler. AWS D1.1, yapısal çelik kaynağını düzenler ve SAW yöntemini doğrudan kapsar; basınçlı kaplar ve boru tesisatları ise ASME Boiler & Pressure Vessel Code ve Section IX kapsamındadır. Aubrik mühendisleri her kaynak manipülatörünü, CE ve ISO 9001 sertifikalı olarak her iki rejimdeki nitelendirilmiş kaynak prosedürlerini destekleyecek biçimde üretir.
Gerçek değer sağladıkları uygulamalar
Kolon ve bom sistemiyle SAW; 8 saatlik vardiya boyunca uzun dikişlerin tekrarlandığı ve sabit kaynak hızının kaynak kalitesini koruduğu boru fabrikalarında, basınçlı kap atölyelerinde, tersanelerde ve rüzgâr türbini kulesi hatlarında standart bir çözümdür. Döner boru kaynağı hattındaki bir Aubrik kolon ve bom istasyonu, atıl ark süresinin yol açtığı tutarsız ve pahalı yeniden işleme olmadan büyük kapları manuel ekipten çok daha hızlı kaynaklar. Endüstriyel alıcılar ve bölgesel imalatçılar için farkı yaratan bu üretim kapasitesidir.
“Rüzgâr türbini kulesi gövdelerinde kaynak kafasını kolon ve bom üzerinde tutup gövdeyi alttaki kaynak rotatörüyle çeviriyoruz. Ark neredeyse hiç durmuyor — gerçek verimlilik daha hızlı telden değil, buradan geliyor.”
— Aubrik Kaynak Otomasyonu Mühendislik Ekibi
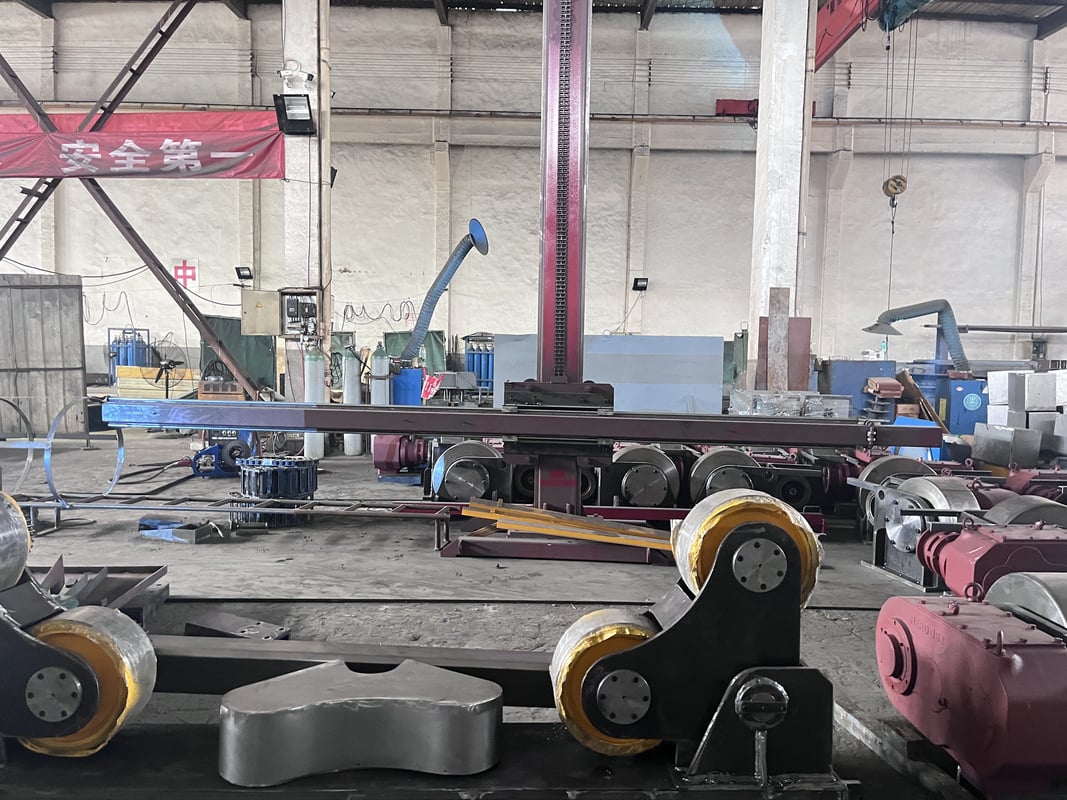
Kapların ve boruların çevresel dikişlerinde kaynak manipülatörü; bom konumunu korurken parçanın dönmesi için kaynak rotatörü, çevirme ruloları veya kaynak pozisyoneriyle birlikte çalışır. Silindirik iş parçalarında operatör müdahalesi gerektirmeyen tam nüfuziyetli dikişleri uygulanabilir kılan, kaynak manipülatörü ile dönme hareketinin bu birleşimidir.
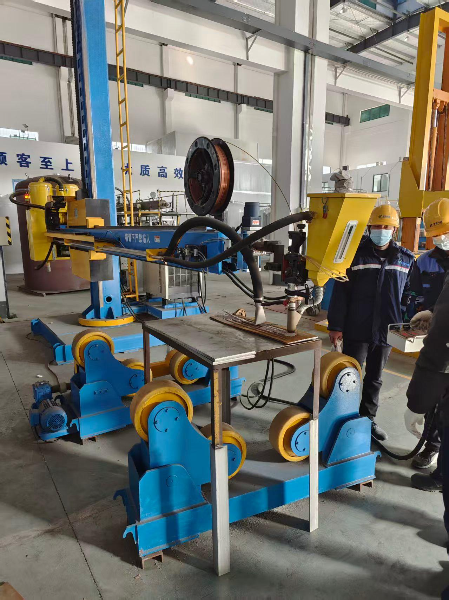
Kaynak yönteminizi standardınıza göre mi seçiyorsunuz?
Özel kaynak yöntemi önerisi isteyin →Sertifikalar, İmalat Kalitesi ve Alıcıların Doğrudan Fabrikadan Tedariki Seçme Nedenleri
Doğrulanamayan kalite tasarruf değil, gizli bir risktir. Çin’den doğrudan kaynak otomasyonu satın almanın ardındaki asıl endişe budur ve haklı, dürüst bir endişedir. Aubrik olarak bu endişeye sıfatlarla değil, belgelerle yanıt veriyoruz.
ISO 9001 Kalite yönetim sistemi
CE Avrupa uygunluğu
1999’dan beri 20+ yıllık kaynak ekipmanı deneyimi
8+ ülke Almanya · Hindistan · Brezilya · AB
Aubrik; 1999’dan beri kendi fabrikasında kaynak ve kesme ekipmanları üretmekte, kolon-bom sistemlerini, H profil SAW hatlarını ve dikiş izleme sistemlerini Almanya, Hindistan, Brezilya ve AB genelindeki endüstriyel alıcılara göndermektedir. Standart makineler, ithal bir makinenin yeniden kablolanması pahalı ve hataya açık bir gecikme yarattığı için AB ve Asya şebekelerine uygun 380 V / 50 Hz 3 fazlı elektrikle çalışır.
Her tedarikçiden ciddi bir alıcının isteyeceği kanıtları talep edin
Bir kaynak manipülatörüne güvenmeden önce 500 saatlik kesintisiz çalışma testi sonuçlarını, MTBF verilerini ve kaynak kesiti makro incelemesini isteyin. Aubrik bunları, denetleyebileceğiniz CE ve ISO 9001 sertifikalarıyla birlikte sunar. Doğrudan fabrikadan satın almak, ithal edilip yeniden satılan birçok makinenin fiyatına eklenen bayi kâr marjını da ortadan kaldırır.
Satın Alma Rehberi — Fiyat Faktörleri, Teslim Süresi, Garanti ve Satış Sonrası Hizmetler
Aubrik kolon ve bom sistemi özel olarak yapılandırıldığından tek bir liste fiyatı fazla bilgi vermez — alıcıların gereğinden fazla ödeme yapmasına yol açan belirsizlik de budur. Teklif tutarını sistemin yapısı belirler; fiyatı etkileyen unsurları bilmek, gizli bayi kâr marjı olmadan teklifleri aynı temelde karşılaştırmayı sağlar.
Aynı temelde karşılaştırılacak fiyat unsurları
- Boyut sınıfı ve strok: kolonun kaldırma mesafesi ve bomun erişimi, çelik konstrüksiyonun ve tahriklerin boyutunu belirler.
- Kaynak yöntemi ve kaynak güç kaynağı: flux besleme/geri kazanımlı SAW sistemi, MIG paketinden farklıdır.
- Dikiş izleme: mekanik, lazerli veya ark üzerinden — kumanda sisteminin gelişmişliği maliyeti artırır.
- Hareket arabası ve raylar: birden fazla uzun dikiş boyunca kademeli konumlandırma için.
- Entegrasyon: kaynak rotatörleri, kaynak pozisyonerleri ve mevcut kumanda sisteminizle eşleştirme.
Yeni ve kullanılmış karşılaştırması — satın almadan önce doğrulanması gerekenler
Kullanılmış kolon ve bom sistemleri düşük fiyatla satılır; çünkü bayi, çoğu zaman güncel sertifikası veya dikiş izleme sistemi bulunmayan, başka bir kullanıcıya ait aşınmış makineyi yeniler. Yeni bir Aubrik sistemi tam erişim, yük ve kaynak yöntemi gereksinimlerinize göre belirlenebilir — ayrıca garanti kapsamında teslim edilir. İmzalamadan önce teslim süresini, devreye alma desteğini ve yedek parça bulunabilirliğini yazılı olarak doğrulayın.
Aubrik her makineyi 12 aylık garanti, ücretsiz kurulum ve devreye alma, operatör eğitimi, 24 saat teknik destek ve stokta tutulan yedek parça tedarikiyle destekler. Uzun teslim süresi veya bulunmayan bir yedek parça pahalı üretim gecikmesine dönüştüğünden, endüstriyel alıcılar ve OEM distribütörleri için kendi fabrikamızda üretim yapıyoruz. Yapılandırılmış fiyat ve teslim süresi tahmini için iş parçanızın ölçülerini ve kaynak yöntemini gönderin.
Sisteminizin kapsamını belirlemeye hazır mısınız? Ayrıntılı teklif isteyin →
KAYNAKLAR
Mühendislik Araçları ve Hesaplayıcılar
Ekipmanınızı yapılandırmak, taşıma kapasitelerini tahmin etmek ve parça çeşitlerinize özgü verimlilik kazanımlarını hesaplamak için mühendislik araçlarımıza erişin.
Kolon ve Bom Boyutlandırma Seçicisi
Aracı Aç
Bom Ucu Yük Hesaplayıcısı
Aracı Aç
Arkta Kalma Süresi/Verimlilik Tahmin Aracı
Aracı Aç
KAYNAKLAR
Sık Sorulan Sorular
Kolon ve bom kaynak manipülatörü nedir ve nasıl çalışır?
Dikey kolon ve yatay bomdan oluşan bu makine, kaynak kafasını taşır ve belirlenen hızda kaynak birleştirmesi boyunca hareket ettirir. Bom kaynak torcunu hareket ettirir; iş parçası ise genellikle eşleştirilmiş bir kaynak rotatörü veya kaynak pozisyoneri üzerinde döner. Bu sistemler birlikte kullanıldığında uzun ve tekrarlanan dikişler otomatikleştirilir.
Kaynak manipülatörü ile kaynak pozisyoneri arasındaki fark nedir?
Kaynak manipülatörü kaynak kafasını hareket ettirir — hareketi bom gerçekleştirir. Kaynak pozisyoneri ise iş parçasını hareket ettirerek kaynak torcunun altında döndürür veya eğer. Büyük işlerin çoğunda iki sistem birlikte kullanılır: kaynak manipülatörü kafayı tutarken kaynak pozisyoneri parçayı döndürür.
İş parçam için hangi boyutta kaynak manipülatörü gerekir?
Bom erişimini en uzun dikişe veya en büyük yarıçapa, kolonun kaldırma mesafesini ise parça yüksekliği ile gerekli çalışma boşluğuna göre belirleyin. Ardından bom ucu taşıma kapasitesini yalnızca kaynak torcuna göre değil, torç, tel sürme ünitesi, flux ünitesi, kamera ve çapraz kızaktan oluşan tüm kaynak kafası grubunun ağırlığına göre seçin. Ölçülerinizi gönderin, uygun sınıfı önerelim.
Hangi kaynak yöntemlerini uygulayabilir — SAW, MIG veya TIG?
Üçünü de tek veya tandem telle uygulayabilir. SAW, yığma miktarının ve arkta kalma süresinin en önemli olduğu kalın yapısal parçalar ile basınçlı ekipmanlara; MIG, flux yönetimi gerektirmeyen daha hızlı orta kalınlıktaki sac levha işlerine; kaynak kaplamasıyla birlikte TIG ise kök pasolarına, alaşımlı malzeme işlerine ve korozyona dayanıklı kaynak dolgu kaplamasına uygundur. Aynı kolon ve bom platformu, standardın ve kaynak birleştirmesinin gerektirdiği kafayı taşıdığından sözleşme kapsamındaki işler mevsimden mevsime değişse de tek makine birden fazla kaynak yöntemini kapsar.
Bom ucundaki taşıma kapasitesi nedir?
Standart sınıflar, boyuta bağlı olarak bom ucunda yaklaşık 150–2000 kg taşır. SAW paketi MIG veya TIG paketinden daha ağır olduğundan kapasiteyi her zaman yalnızca kaynak kafasına göre değil, monte edilmiş donanımın toplam ağırlığına göre belirleyin.
Teslim süresi, garanti ve satış sonrası destek nedir?
Teslim süresi konfigürasyona bağlıdır ve teklif aşamasında teyit edilir. Her makine; 12 aylık garanti, ücretsiz kurulum ve devreye alma, operatör eğitimi, 24 saat teknik destek ve stokta tutulan yedek parçalarla teslim edilir.
Şimdi trend



