Aubrik Şirketi ile İletişime Geçin

H Profil ve Çelik Konstrüksiyon Üretim Hattı
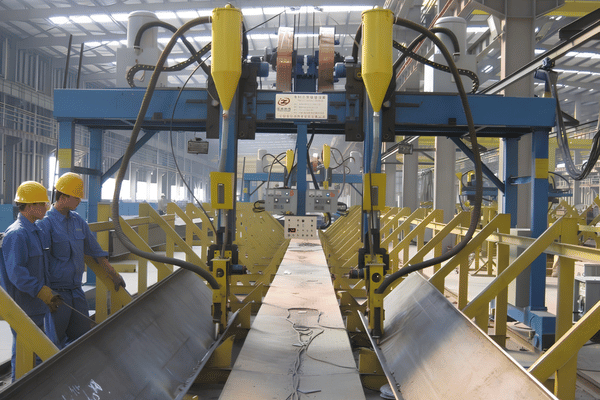
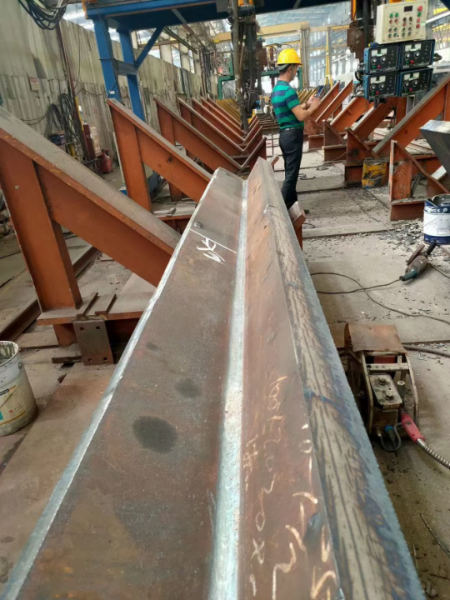
Ham sac levhayı kesme, montaj, portal tozaltı kaynağı, flanş doğrultma ve kumlama aşamalarından geçirerek bitmiş, kaplanmış H profillere dönüştüren tek bir otomatik sistem; tüm işlemler birbirine bağlı tek bir akışta gerçekleşir. Aubrik tarafından dünyanın dört bir yanındaki çelik konstrüksiyon imalathaneleri için geliştirilmiştir.
- ISO 9001 ve CE sertifikalı
- EN / ISO 1090’a göre üretilmiştir
- 20+ yıllık Ar-Ge
- 50+ ülkeye hizmet
- 80+ özel hat teslimatı
— SİSTEM ANALİZİ
Ayrık H Profil İmalatı Neden Zaman, Çelik ve İşçilik Kaybına Yol Açar
Bir H profil üretim hattı; düz sac levhayı çoğu çelik konstrüksiyon binanın, köprünün ve ağır makine şasisinin taşıyıcı elemanları olan kaynaklı H profillere dönüştüren, birbirine bağlı makinelerden oluşur. Bu aşamalar birbirinden kopuk birimler hâlinde yürütüldüğünde maliyet, makine teknik özellik formu dışında her yerde kendini gösterir.
- Taşıma, Konumlandırma ve Sapma: Sac levha istasyonlar arasında vinçle taşınır. Fit-up hizası bozulur. Kaynakçılar elektrot değiştirmek için durur ve ilerlerken kaynak dikişini takip etmeye çalışır.
- Fit-up Hataları: Fit-up kaynaklı yeniden işleme: delik konumu ve gövde-flanş fit-up hatları, yeniden kaynak ve taşlama gerektirir.
- Tutarsız Kaynak Dikişleri: Manuel kaynağın kalitesi operatörden operatöre ve vardiyadan vardiyaya değişir.
- Görünmeyen Duruş Süresi: Entegre H profil hatlarında boşta kalma süresi genellikle ekipmanın kendisinden değil, malzeme akışından ve bakım çevrimlerinden kaynaklanır.
Çözüm, “daha hızlı bir kaynakçı” değildir. Çözüm; kesilen parçaların fit-up, montaj ve kaynak aşamaları arasında otomatik aktarıldığı, böylece H profilin beklemediği ve her aşamada kalitenin sağlandığı entegre bir imalat hattıdır.
Temel neden: Ayrık imalatta kesme, montaj ve profil kaynağı arasındaki her aktarım; taşıma, yeniden bağlama ve hizalama hatası olasılığı doğurur. Bu aktarımları ortadan kaldırmak, bir üretim hattının tam olarak yaptığı iştir — USPTO tarafından yayımlanan bir kaynak tesisi yönteminin (US20200316727A1) istasyonlar arası taşımayı ortadan kaldırmayı üretim süresini azaltmanın temel unsuru olarak ele almasının nedeni de budur.
Delik konumu ve fit-up hatalarından kaynaklanan yeniden işleme, yeniden kaynak yapılmasını gerektirir ve her manuel yeniden kaynak, profil başına 3 saate kadar ek süreye yol açabilir. Aubrik’in hattı tek bir akış olarak tasarlamasının yapısal nedeni budur; bu tasarım, Aubrik’in küçük/orta ölçekli imalatçılar ve 50 ülkedeki AB alıcıları için fabrikasında kurduğu sistemlere dayanır.
İmalathanede zamanın nerede kaybedildiğinden emin değil misiniz?
ÖZEL HAT MALİYET TAHMİNİ TALEP EDİN →
Aubrik H Profil Üretim Hattının İç Yapısı: 5 Temel Makine
Aubrik, hattı bağımsız makinelerden oluşan bir katalog olarak değil, senkronize tek bir sistem olarak kurar. Zorlanan bir imalathane ile kârlı çalışan bir imalathane arasındaki fark, ekipmanların birbirleriyle ne kadar iyi iletişim kurduğudur.
Bu nedenle aşağıdaki her makine; üretim kapasitesi, profil ölçü kapsamı ve kumanda mantığı bakımından birbiriyle eşleştirilir — tek kaynak torçlu H profil kaynak hattından tandem otomatik profil kaynak makinesine kadar ölçeklendirilebilen bu modüler düzen, ön mühendislikli binalara yönelik PEB profil kaynak makinesi konfigürasyonunu da kapsar.
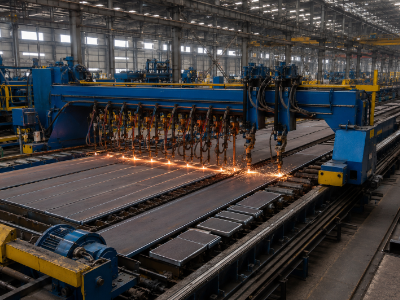
CNC Alevle Kesme
İlk istasyon, ham sac levhayı hassas gövde ve flanş parçalarına ayıran bir CNC kesme makinesidir. Bağımsız kesme makinelerinin aksine CNC kesme parametreleri, sonraki montaj aşamasının hassasiyeti için her profilin teknik özelliklerine göre önceden ayarlanır.
- Ray aralığı 4000 mm; düz kesim genişliği 80–3200 mm
- Alevle kesme kalınlığı 6–100 mm
- dokuz düz kesim torcu ve iki CNC torcu; oksijen / asetilen / propan
- Kesim fire oranı 1,5% altında tutulur
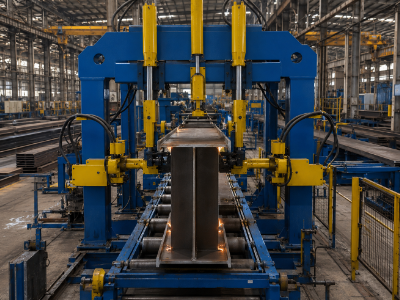
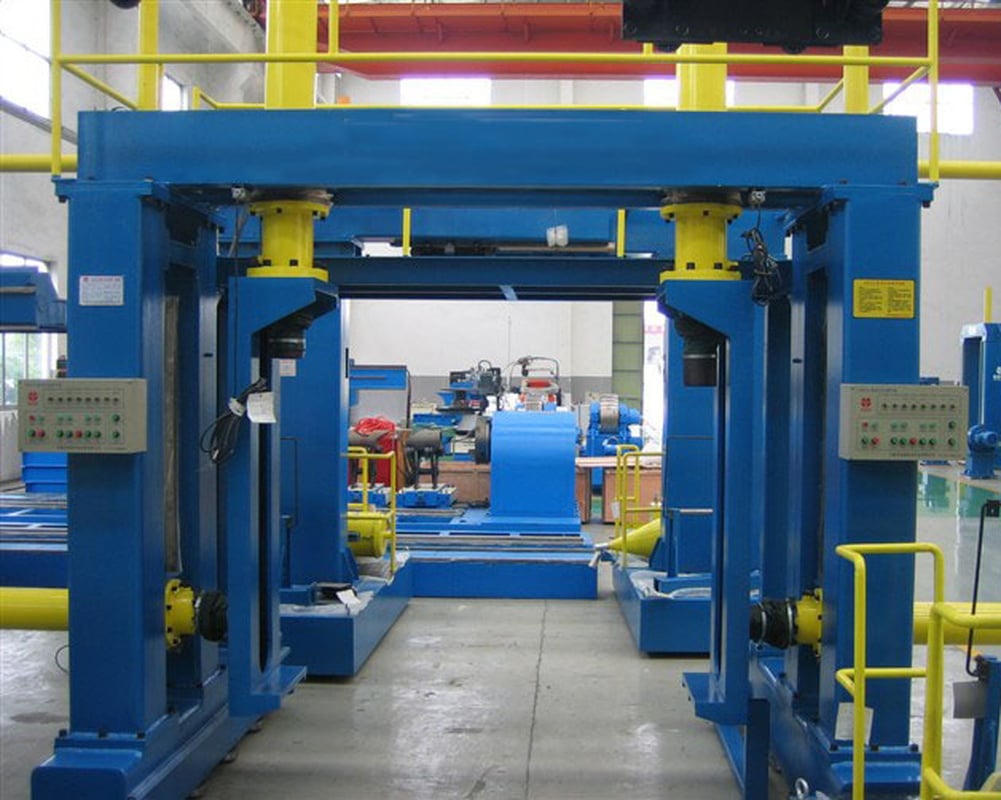
H Profil Montaj Makinesi
Üç hidrolik bağlama ünitesi gövde ve flanş saclarını kavrar; montaj makinesi bunları punta kaynağıyla sabit bir H profil taslağı hâline getirir.
- Gövde 200–1500 mm (6–32 mm kalınlık); flanş 150–600 mm
- Gövde-flanş diklik hatası <0.3 mm/m
- Siemens PLC + lazerli görüntüleme ile konumlandırma (±0,3 mm)
- 16 noktalı otomatik punta kaynağı
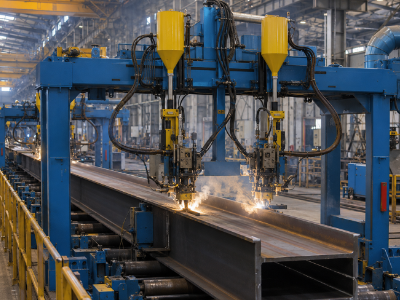
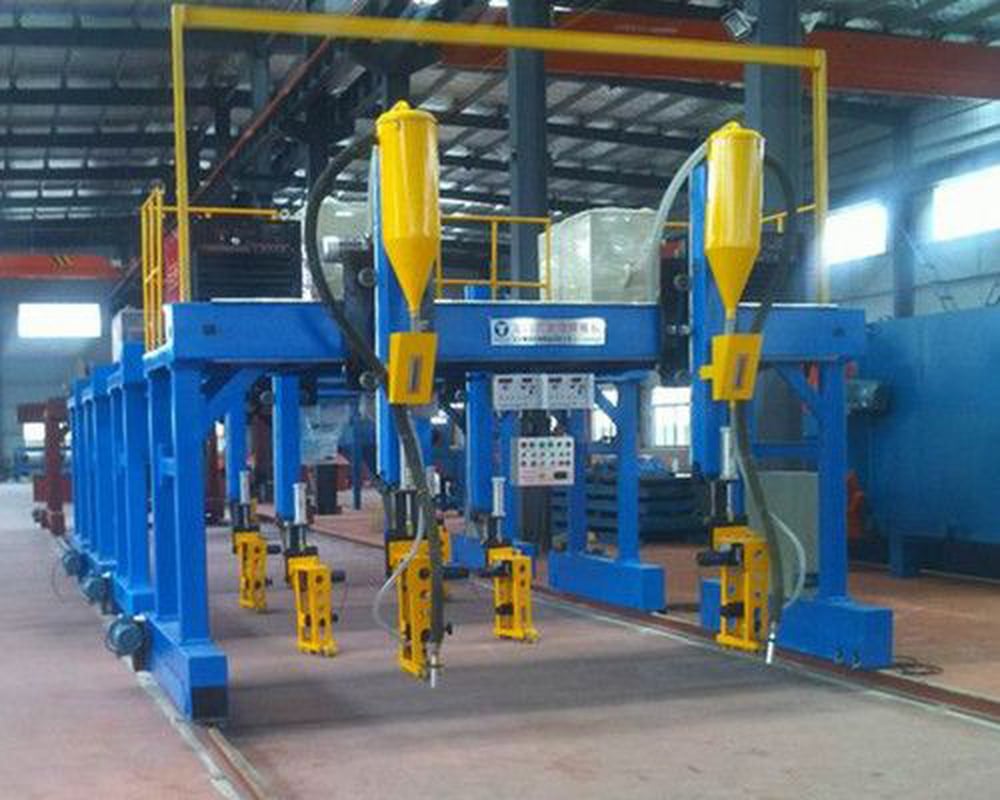
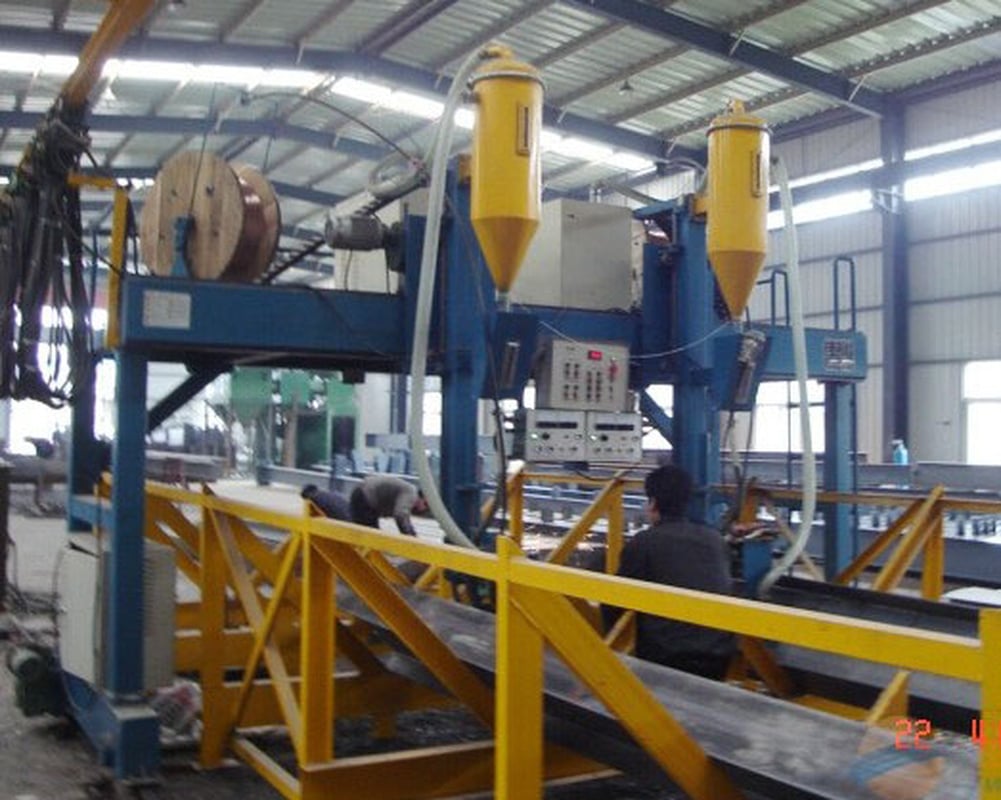
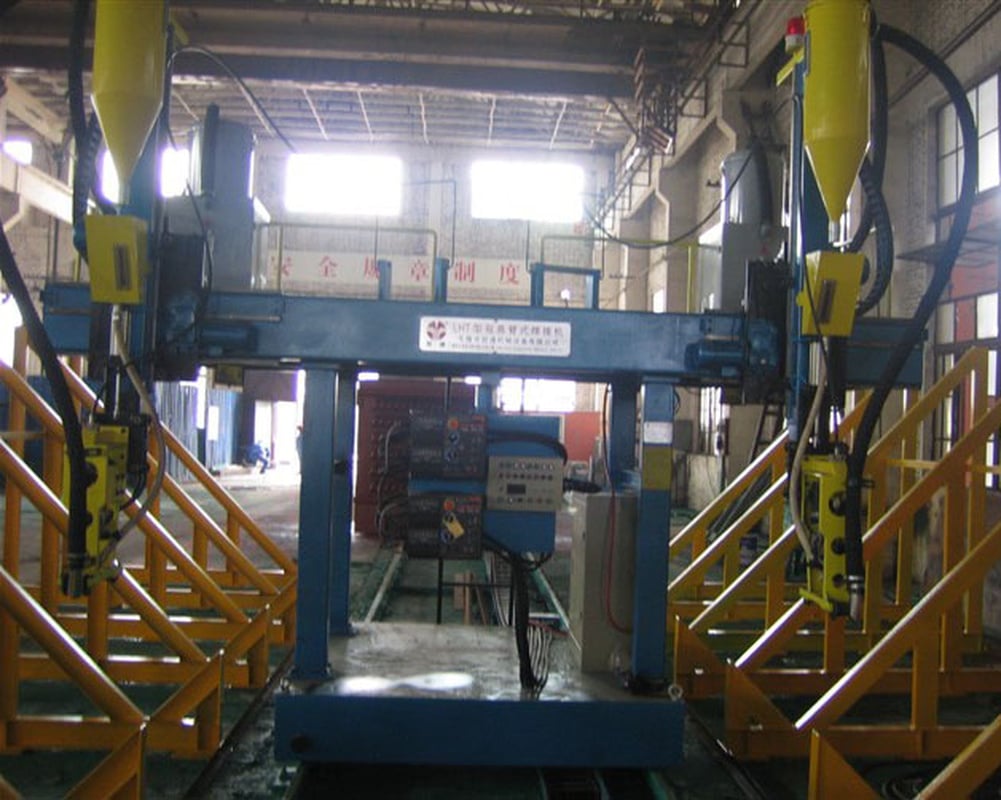
Portal SAW Kaynağı
Portal kaynak sistemi, homojen ve derin nüfuziyet için tek geçişte çift taraflı tozaltı kaynağı yapar.
- Kaynak gücü 63 kVA×2; akım aralığı 200–1000 A
- Profil yüksekliği 200–2500 mm; uzunluk 18000 mm’ye kadar
- Akıllı dikiş takibi + otomatik kaynak tozu geri kazanımı >95%
- AM-HG-4000 / 5000 / 6000 modelleri
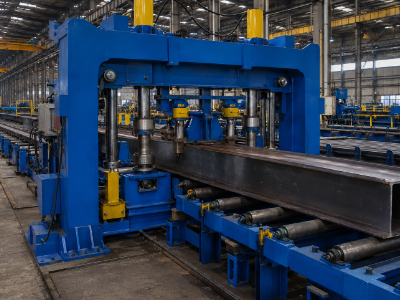
Flanş Doğrultma
Isı flanşlarda çarpılmaya yol açar; bu istasyon çarpılan kısmı itip çekerek yeniden biçimlendirir ve ısıl deformasyon hasarını önler.
- Flanş genişliği 200–800 mm (6–40 mm kalınlık)
- 16000 mm/min değerine kadar doğrultma hızı
- Dijital göstergeyle ±0,3 mm doğrultma hassasiyeti
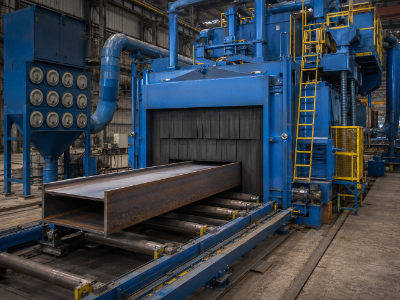
Kumlama
Bu son istasyon oksit ve pası gidererek kaplamaların yüzeye gerçekten tutunmasını sağlar.
- İş parçası aralığı 800×1500 ile 3000×3000 mm
- ISO 8503-1 (Sa1–Sa3) standardına uygun yüzey kalitesi
- Aşındırıcı geri dönüşümü 30–40% tasarruf sağlar; toz filtreleme 99,5%
Aktarma ve Kumanda
Çelik aktarma üniteleri, çevirme mekanizmaları ve hidrolik rulolar her istasyonu birbirine bağlar; profilleri otomatik olarak çevirip sonraki parçayı konumlandırır.
- İstasyonlar arasında PLC koordinasyonlu malzeme akışı
- Tekrarlanabilir parti kalitesi için kaynak parametresi hafızası
- Tüm hat genelinde 1–2 operatör için yapılandırılmıştır
5 İstasyonlu H Profil İmalat Sırası
Bu, mühendislerimizin bir H profil üretim hattı oluşturmak için kullandığı seçim matrisidir. Yukarıdan aşağıya inceleyin – ham malzeme imalat hattında bu şekilde ilerler.
| İstasyon | İşlev | Temel teknik özellik | Hassasiyet | Aubrik modeli |
|---|---|---|---|---|
| 1 · Kesme | Sac levha → gövdeler ve flanşlar (CNC alev / isteğe bağlı plazma) | 6–100 mm kalınlık | Fire <1.5% | GS-4000 |
| 2 · Montaj | Taslağı bağlayın + merkezleyin + punta kaynağıyla sabitleyin | Gövde 200–1500 mm | ±0,3 mm/m | HG-1500 |
| 3 · Kaynak | Çift taraflı portal tozaltı kaynağı | 200–1000 A | Dikiş takipli | AM-HG |
| 4 · Doğrultma | Kaynak kaynaklı flanş deformasyonunu düzeltme | 800 mm’ye kadar flanş | ±0,3 mm | HYJ-40 |
| 5 · Kumlama | Kaplama yapışması için yüzey temizliği | 3000×3000 mm’ye kadar | Sa1–Sa3 | AB-SB |
Portal ve montaj istasyonlarımızı bilinçli olarak aynı profil ölçü kapsamına göre boyutlandırıyoruz. Montaj makinesi 2 metrelik bir gövde oluşturabiliyor ancak kaynak makinesi bu ölçüye erişemiyorsa bir hat değil, darboğaz satın almış olursunuz.
Hat Konfigürasyonu Seçici
Her imalathane en ağır düzene ihtiyaç duymaz. Kaynak torcu konfigürasyonunu ve portal açıklığını, üretim miktarına ve profil çeşitlerine göre eşleştiriyoruz.
| İşletme profiliniz | Kaynak torcu konfigürasyonu | Portal modeli | En uygun kullanım |
|---|---|---|---|
| KOBİ / düşük hacim | Tek kaynak torcu | AM-HG-4000 | Yeni üreticiler, küçük partiler, karma teknik özellikler |
| Orta / yüksek hacim | Çift kaynak torcu | AM-HG-5000 | Çelik konstrüksiyon imalathaneleri, PEB imalatçıları |
| Ağır hizmet / köprü | Tandem kaynak torcu | AM-HG-6000 | Köprüler, ağır makineler, kalın ve çok pasolu profiller |
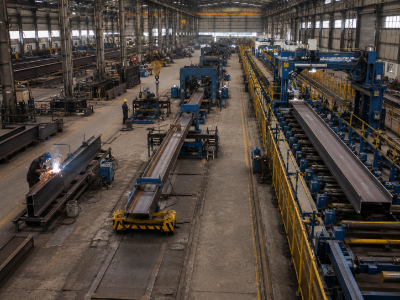
SİSTEM KARŞILAŞTIRMASI
Entegre Hat, Bağımsız Makineler ve Manuel Kaynak Karşılaştırması
Alıcılar nadiren yanlış bir makine seçtikleri için başarısız olur. Asıl neden, makineler arasındaki aktarımların maliyetini olduğundan düşük değerlendirmeleridir. Doğru seçim için genel bir yatırım geri dönüşü rakamına güvenmek yerine kendi işçilik saatlerinizi, yeniden işleme miktarınızı ve üretim kapasitenizi modelleyin.
| Faktör | Manuel kaynak | Bağımsız makineler | Aubrik entegre hattı |
|---|---|---|---|
| Operatörler (imalathane başına) | 5–8 vasıflı kaynakçı | 3–5 | 1–2 |
| Kaynak tutarlılığı | Operatöre bağlı | Her makine için ayrı | Dikiş takipli SAW, partiler arasında tekrarlanabilir |
| Gövde-flanş hassasiyeti | Tipik olarak ±2–3 mm | ±1 mm | Montajda ±0,3 mm/m · bitmiş üründe ±0,5 mm |
| Malzeme taşıma ve konumlandırma | Aşamalar arasında manuel vinç kullanımı | Ayrık birimler arasında manuel aktarım | Tahrikli konveyörler + çevirme mekanizmaları |
| Yığma hızı | Örtülü elektrot/MIG, sık duruş | Değişken | SAW: yüksek yığma hızlı, kesintisiz besleme |
| Üretim kapasitesi | Referans değer | +10–20% | Manuele kıyasla +30–40% |
Farkın en büyük olduğu aşama kaynaktır. Tozaltı kaynağı, açık arkla manuel kaynağa kıyasla saatte çok daha fazla metal yığar – tek telli SAW yaklaşık 40lb/hr değerine ulaşır, 98-99% yığma verimliliğiyle çalışır ve elektrot değiştirme duruşları gerektirmez.
Gerçek durum: Daha fazla otomasyon her zaman üstün sonuç vermez. Ödünleşim gerçektir — yanlış profil ölçü kapsamına göre boyutlandırılan bir hattın bedeli sürekli ödenir; çünkü duruş sürelerinin çoğuna makine değil, malzeme akışı ve bakım yol açar. Aubrik, küçük/orta ölçekli imalatçılar ve AB alıcıları için fabrikasında kurduğu sistemlerden hareketle bu yapısal nedenle kapsamı temkinli biçimde belirler.
Bunun mevcut imalathane verilerinizle karşılaştırılmasını ister misiniz?
Ücretsiz hat konfigürasyonu ve yatırım geri dönüşü tahmini alın →
TEKNİK ÖZELLİKLER VE UYGUNLUK
Uluslararası ve Avrupa Standartlarına Göre Üretilmiştir
Çoğu alıcı, Avrupa veya Kuzey Amerika dışından tedarik edilen bir hattın yerel mevzuata uyup uymayacağı konusunda tereddüt eder. Aubrik, denetçilerinizin hâlihazırda kullandığı standartlara göre üretim yapar – denetim için sayısal verileri açıkça sunarız.
Müşteri denetiminin başarısız olmasına yol açan bir uygunluk eksikliği, daha çalışmaya başlamadan hattı durdurur. Aubrik, EN/ISO 1090 ve CE kapsamında sertifikalı olduğu için AB ve ABD’deki alıcılar, Aubrik’in 20+ yıllık üretim deneyimine dayalı bir fabrika kabul testinden (FAT) geçebilir.
Hatta üretilen kaynak dikişleri, AWS D1.1 ile Avrupa yapısal standartları EN 1090/ISO 5817 gibi standartlara uygundur. Sertifikalar ve denetim raporları, kendi incelemeniz veya üçüncü taraf incelemesi için hazır olarak sunulur.
ISO 9001
Kalite yönetim sistemi
CE
AB uygunluk işareti
EN / ISO 1090
Çelik konstrüksiyon uygulaması
AWS D1.1
Yapısal kaynak standardı — çelik
GB/T 11263
Sıcak haddelenmiş H profil ölçüleri
ISO 8503-1
Yüzey profili (kumlama)
TEDARİK POLİTİKASI
Tedarik Rehberi: Konfigürasyon, Teslim Süresi, Kurulum ve Garanti
Bir üretim hattı, depodan alınan standart bir ürün değildir. Gelecekteki bir üretim yöntemi için oluşturulan bir konfigürasyon ve düzendir – çeyrek yüzyıl veya daha uzun sürebilecek bir ilişki olarak değerlendirilmesi en doğrusudur; bu nedenle fiyat ve teslimat programlarını satış hayalleri değil, gerçek koşullar belirler.
Teklifinizi belirleyen unsurlar
- Portal hattının ölçüleri değişir: ölçüleri, profil gövde yüksekliği aralıkları ve profil flanş genişlikleri belirler.
- Kaynak torcu konfigürasyonu: tek / çift / tandem kaynak kafaları.
- Otomasyon kapsamı: konveyörler, çevirme mekanizmaları, dikiş takibi, parametre hafızası.
- Kesme seçeneği: CNC alevle kesme ve isteğe bağlı plazma kesme özelliği.
Müşterilerimizin profil çeşitleri de sizinkiler kadar benzersizdir. Bir çözüm uygulamasına uygun olmak zorunda olduğundan fiyat ve teslimat programı, müşteri teknik özelliklerine göre hesaplanır. Teknik özelliklerinizi ileterek teslim süresi tahmini talep edin; hızla yanıt verelim.
Aubrik’in taahhütleri
- 1 yıllık ekipman garantisi (orijinal yedek parçalar dâhil).
- Sahada kurulum ve devreye almanın yanı sıra operatör ve bakım eğitimi.
- İhtiyaca özel tasarım ve üretim: özelleştirme, OEM kabulü.
- Denetime hazır: doğrulanabilir bir tedarikçiden muayeneler, müşteri referansları ve sertifikalar.
Amaç bir makine hattı kurmak değil, hattın çalışmasını sağlamaktır. Plansız duruş süresi nadiren kurulumun kendisiyle ilgili olduğundan sürekli çalışabilirliği desteklemek amacıyla bakım programları ve aşınan parçalar listesi sunuyoruz.
BİLGİSİZ YATIRIMDAN KAÇININ
Teslim süresindeki gecikmeler ve hizalama sorunları plansız giderlere yol açar. Gerçek şudur: özel yapılandırılan bir üretim hattında teknik özellikler maliyeti etkiler.
Profil konfigürasyonunuzu gönderin; bütçe ve üretim planını önceden hazırlayan KOBİ’ler ve endüstriyel imalatçılar dâhil müşteriler için ISO 9001 sertifikalı hattımızdan bir konfigürasyon, üretim süresi ve denetçilerinizin isteyeceği sertifikaları sunalım.
TESİSE GENEL BAKIŞ
İmalat Tesisi Tanıtımı
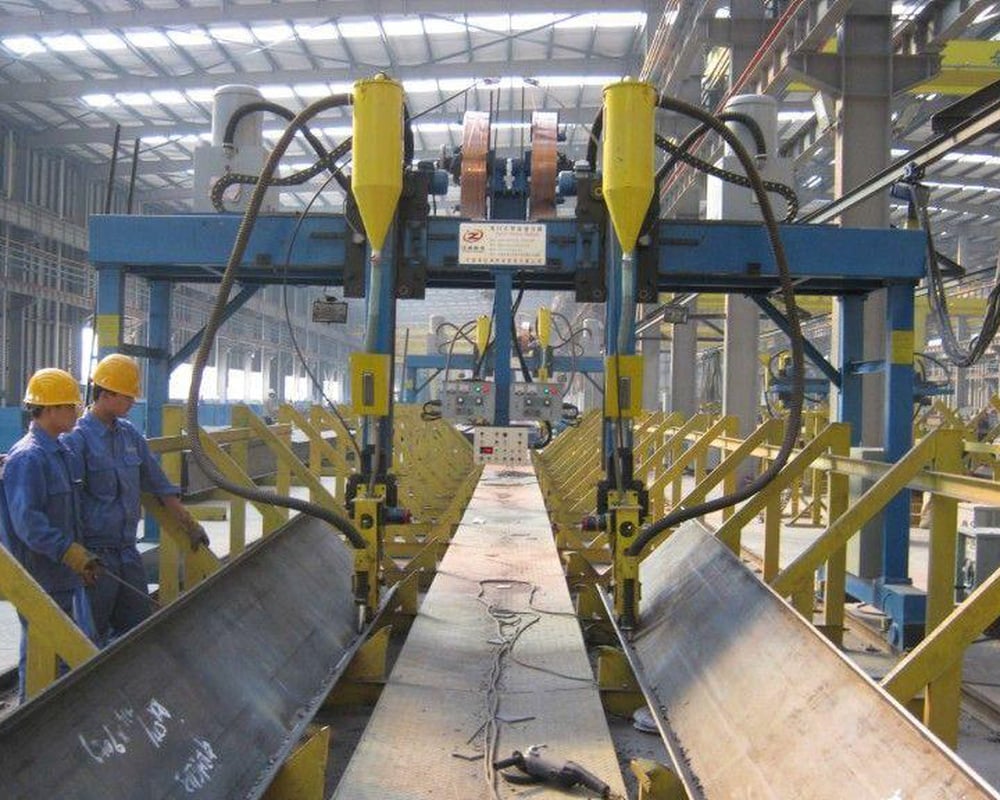
BÖLGE-01
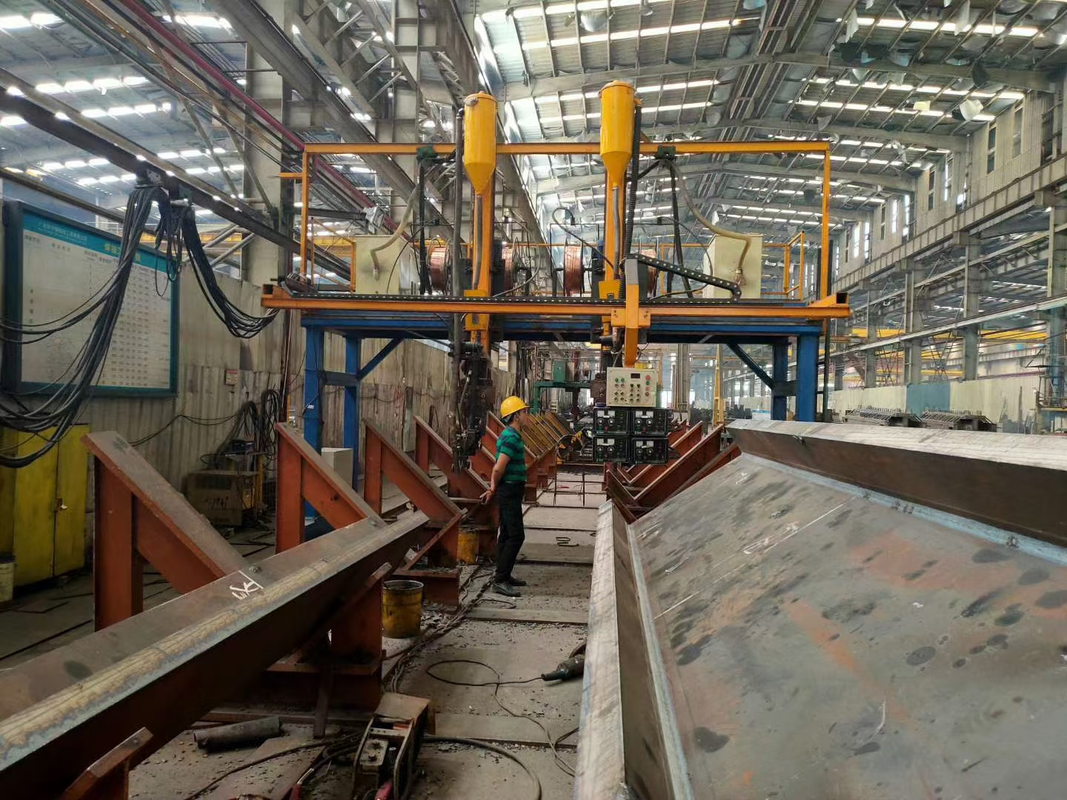
BÖLGE-02
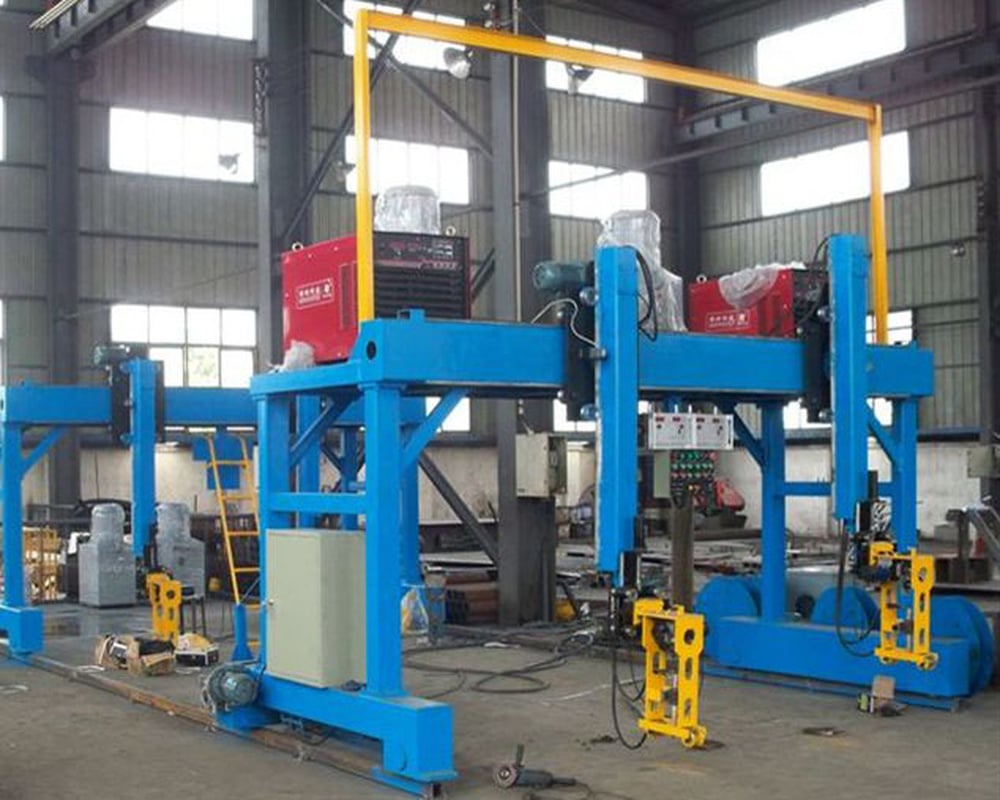
BÖLGE-03
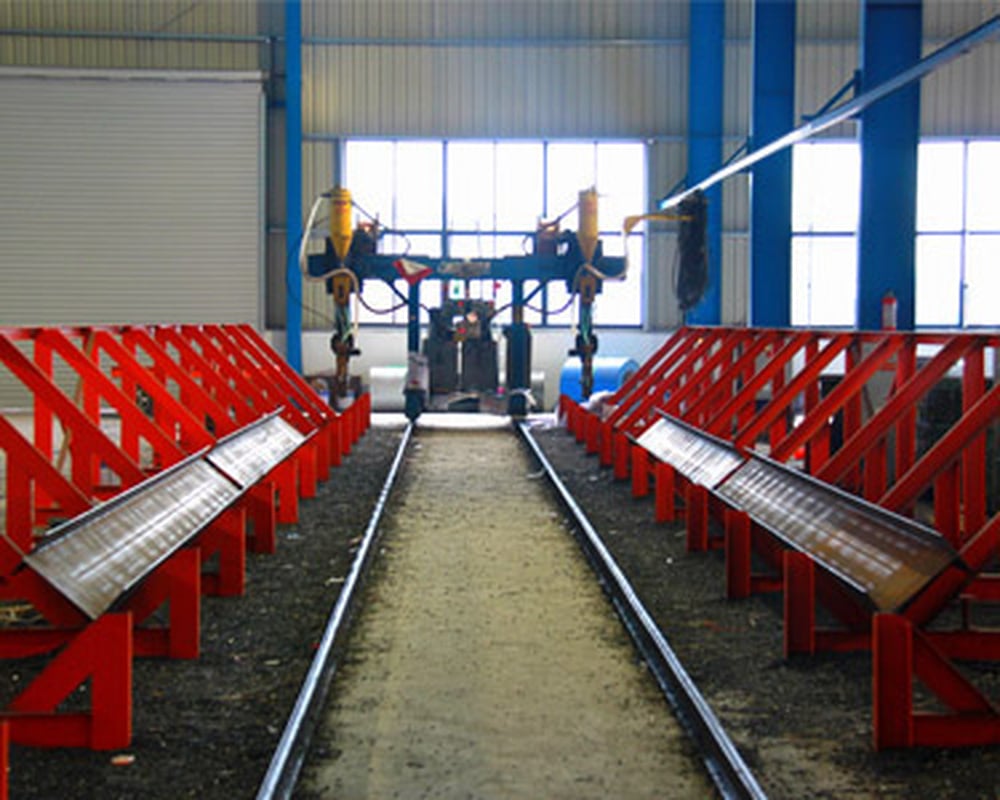
BÖLGE-04
BÖLGE-05
BÖLGE-06
BÖLGE-07
BÖLGE-08
KAYNAKLAR
Mühendislik Araçları ve Hesaplayıcılar
H profil imalat hattı planlamasına yönelik dijital mühendislik kaynakları.
PROJE DEĞERLENDİRMESİ
H Profil Üretim Hattınızın Kapsamını Belirleyin
Aubrik, ihtiyaçlarınıza göre teknik özelliklerinizi değerlendirecek ve denetçilerinizin incelemesi için tahmini üretim süresiyle ilgili sertifikaları bildirecektir.
BİLGİ BANKASI
H Profil Üretim Hattı SSS
Bir H profil üretim hattı hangi makinelerden oluşur?
Beş temel makine: CNC alevle kesme makinesi, montaj (punta kaynağı) makinesi, portal tozaltı kaynak makinesi, flanş doğrultma makinesi ve kumlama makinesi — tahrikli konveyörlerle birbirine bağlanır.
Portal SAW kaynak yöntemi nasıl çalışır?
Tel, granül kaynak tozu tabakasının altından beslenirken portal sistemi kaynak torcunu profil boyunca hareket ettirir. Ark, havadan korunarak kaynak tozunun altında yanar ve tek geçişte her iki tarafta derin nüfuziyetli, gözeneksiz kaynak dikişleri oluşturur.
Hat, H profil ölçü aralığımı işleyebilir mi?
Standart modeller, 200 mm ile 2500 mm arasındaki gövde yüksekliklerini ve 18000 mm’ye kadar uzunlukları kapsar. Açıklık, hız ve kaynak torcu sayısı, profil çeşitlerinize göre özelleştirilebilir.
Entegre hat mı yoksa bağımsız makineler mi almalıyım?
Bağımsız makineler, çok düşük veya düzensiz üretim hacimleri için uygundur. H profiller temel ürün olarak kaynaklanıyorsa entegre hat, gizli maliyetlerin çoğunun oluştuğu istasyonlar arası taşıma ve yeniden bağlama işlemlerini ortadan kaldırır.
Yurt dışından satın almadan önce kaliteyi nasıl doğrulayabilirim?
Bir fabrika denetimi (kendi ekibiniz veya üçüncü taraf), özellikle H profil hatlarına ilişkin müşteri referansları ve ISO 9001 / CE sertifikalarını talep edin. Aubrik, talep üzerine üçünü de sunar.
Hangi teslim süresi, kurulum ve garanti koşullarını beklemeliyim?
Teslim süresi konfigürasyona bağlıdır; teklifle birlikte bir tahmin sunarız. Her hat; sahada kurulum, devreye alma, operatör eğitimi ve yedek parça tedarikiyle 1 yıllık ücretsiz garanti içerir.



