Entre em contato com a Aubrik Company

Serviços de usinagem CNC e soldagem de metais: guia do comprador

Guia do comprador para componentes fabricados e usinados
Como planejar a usinagem CNC e a soldagem de metais em um único fluxo de trabalho controlado
Neste guia, Serviços de usinagem CNC e soldagem de metais refere-se ao escopo coordenado pelo comprador para componentes soldados e usinados, e não a uma rota de processo universal nem a uma alegação sobre a capacidade de qualquer fornecedor. A contratação de um escopo combinado torna-se mais simples quando a solicitação parte da peça a ser entregue: características funcionais, desenho técnico com controle de versão, base de aceitação e evidências necessárias na entrega. Este guia é uma estrutura para a preparação da RFQ, não uma rota de usinagem, um procedimento de soldagem nem um substituto para o contrato e os requisitos técnicos do projeto.
Quando o descritivo técnico estiver pronto para uma discussão comercial sobre capacidade, o escopo integrado de serviços de fabricação metalmecânica da Aubrik será o destino específico para essa conversa.
Visão geral: prepare o descritivo nesta ordem
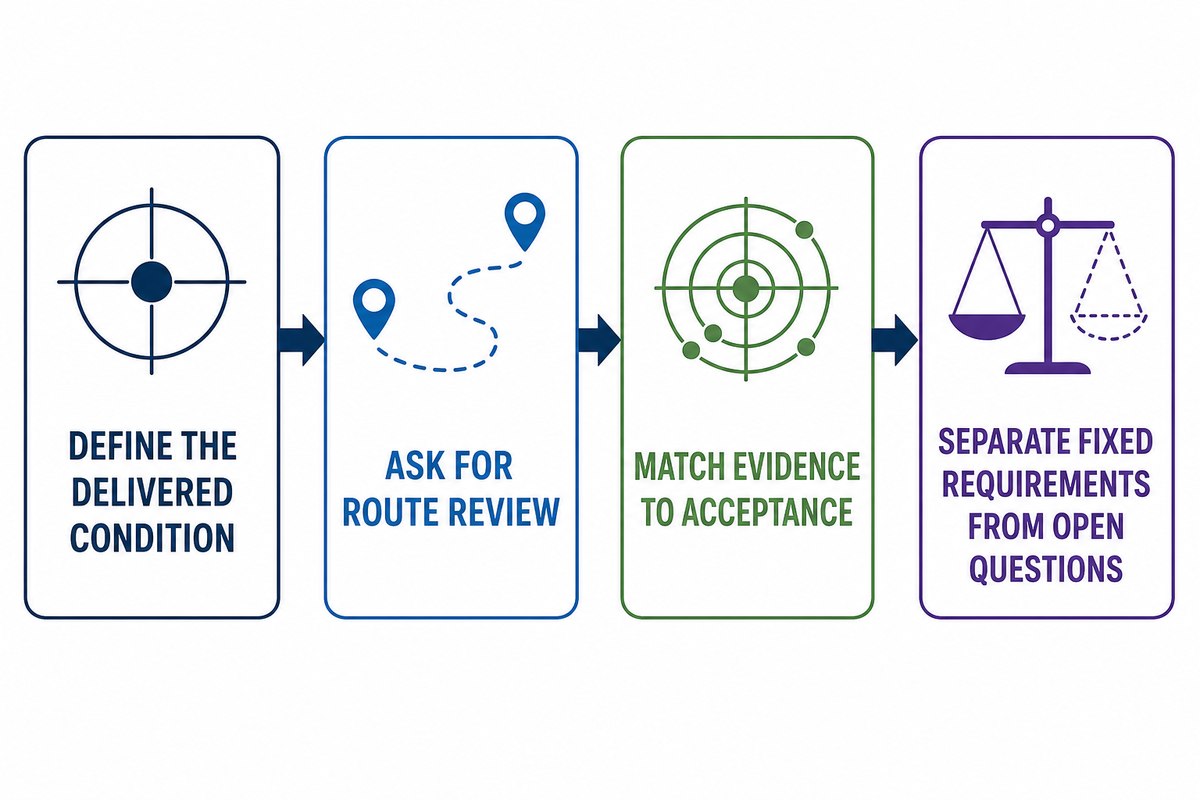
- Defina a condição de entrega: identifique as interfaces, as características críticas e a revisão controlada.
- Solicite uma análise da rota: não presuma que soldar antes ou depois da usinagem seja a opção correta para todas as peças.
- Alinhe as evidências à aceitação: diferencie verificações visuais, verificação dimensional e quaisquer ensaios não destrutivos (END) ou registros específicos do projeto.
- Separe os requisitos fixos das questões em aberto: isso permite comparar as propostas sem obrigar o fornecedor a fazer suposições.
O contexto técnico apresentado em uma análise da ASME sobre variações de tolerância em conjuntos soldados mostra por que a condição de entrega deve orientar a discussão da rota.
Comece pelo requisito da etapa de entrega, não pela rota de fabricação
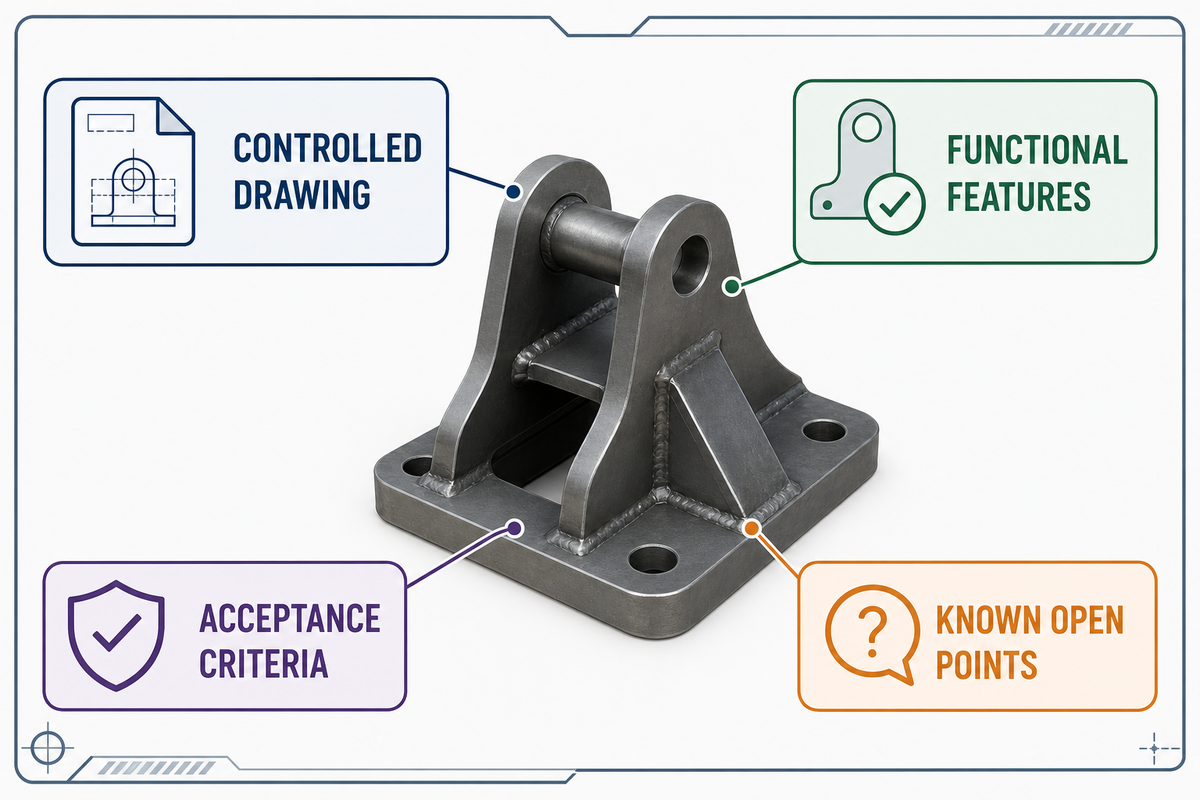
Às vezes, os compradores iniciam uma solicitação citando processos: usinagem CNC, corte, soldagem, esmerilhamento, revestimento e montagem. Esse é um ponto de partida útil, mas não informa ao fornecedor quais superfícies devem funcionar em conjunto na entrega nem quais evidências demonstrarão isso.
Descritivos melhores começam pela função da peça. Trata-se de uma face de referência, uma interface de vedação, um padrão de montagem, um furo, um caminho de carga ou um conjunto com requisito estético? Indique essa finalidade junto ao desenho técnico controlado, em vez de deixá-la em outro e-mail ou na memória do comprador.
Quando essa relação não está clara, a ambiguidade pode chegar à proposta, pois o fornecedor precisa decidir o que inspecionar, o que proteger e qual revisão considerar vigente; portanto, inclua na RFQ os critérios de aceitação e os pontos em aberto conhecidos antes do início do trabalho com o material ou o dispositivo de fixação.
Limite do escopo: as listas de verificação abaixo ajudam as equipes de compras e engenharia a preparar uma discussão produtiva. Elas não estabelecem conformidade, não substituem o planejamento das medições nem as regras de decisão para aceitação e não se sobrepõem a códigos, contratos, autoridades ou especificações do cliente aplicáveis.
Essa distinção é especialmente importante para peças com características de tolerância estreita, próximas do limite, regulamentadas, críticas para a segurança, sujeitas a pressão ou que impliquem outras consequências graves. Nesses trabalhos, a autoridade técnica aplicável deve definir os procedimentos, as qualificações, os métodos de inspeção, os registros e as regras de aceitação exigidos antes da liberação da produção.
Esse estudo universitário sobre o controle de distorções de soldagem oferece uma base útil para tratar a condição final como uma questão a ser analisada, e não como um simples rótulo de processo.
Quando um escopo combinado de usinagem e soldagem ajuda — e quando não ajuda
A discussão com um único fornecedor pode reduzir ambiguidades nas transferências quando uma equipe precisa compreender em conjunto a fabricação metalmecânica, a usinagem, a inspeção, a embalagem e a entrega. O benefício está na coordenação: a mesma análise pode revelar um conflito no desenho técnico, uma dúvida sobre o dispositivo de fixação, uma superfície protegida ou um ponto de espera para inspeção antes que cada item se transforme em uma suposição de outra parte.
Termos como serviços de usinagem CNC, serviços de usinagem CNC de metais, serviços de fabricação metalmecânica e trabalhos personalizados em metal com CNC são descrições de capacidade, não definições de uma RFQ. O comprador ainda precisa definir a condição de entrega, as características críticas e as evidências de aceitação das peças metálicas personalizadas em questão.
Isso não significa que uma rota integrada seja automaticamente mais barata, rápida ou tecnicamente superior. Especialistas distintos podem ser adequados quando o material, o tamanho da peça, a base de certificação, a capacidade de usinagem, a localização, a lista de fornecedores aprovados ou os controles de processo do cliente assim exigirem.
| Pergunta para o comprador | Por que isso muda a análise |
|---|---|
| Qual revisão rege a compra? | Isso evita que uma proposta ou um plano de inspeção seja elaborado com base em um desenho técnico ou modelo obsoleto. |
| Quais características importam apenas após a soldagem? | Essa distinção separa a preparação para o ajuste e a montagem da junta da usinagem e da verificação na etapa de entrega. |
| Quais registros devem acompanhar a peça? | Requisitos explícitos mantêm a rastreabilidade e os relatórios específicos do comprador dentro do escopo. |
| Quais decisões ainda estão em aberto? | Os pontos em aberto permitem que o fornecedor inclua ressalvas na proposta, em vez de considerar silenciosamente que uma questão não resolvida está incluída. |
A questão da coordenação deve permanecer técnica: esta análise de tolerâncias de conjuntos soldados relembra que as dimensões e os efeitos da soldagem precisam ser considerados em conjunto.
Primeiro, a sequência: a soldagem deve ocorrer antes da usinagem final?
Não existe uma ordem universal. Uma peça pode precisar de usinagem antes da soldagem para preparar as juntas, estabelecer características para o ajuste e a montagem da junta ou criar uma referência para a fabricação metalmecânica; também pode precisar de usinagem final após a soldagem para concluir uma face funcional, um furo, uma característica de localização ou uma interface na condição de entrega.
Nem mesmo a capacidade de usinagem CNC multieixos ou de 5 eixos responde, por si só, a essa questão sobre a rota. A condição funcional final da peça e a base de aceitação determinam se essa capacidade é relevante.
Não pergunte “Qual sequência é a melhor?”, mas sim “Qual rota pode atender aos requisitos funcionais finais e de aceitação desta peça, considerando o material, a geometria, a disposição das juntas, a restrição e a liberação, a remoção de material prevista, o tratamento térmico, as possibilidades de reparo, a sequência de passes e a base de inspeção?”
O que muda quando a usinagem ocorre após a soldagem?
A usinagem após a soldagem pode criar uma superfície de referência final ou uma interface acabada depois da fabricação metalmecânica, mas não é uma solução universal para movimentações, efeitos residuais, limitações de acesso ou riscos de inspeção. Solicite que o fornecedor explique a rota proposta com o nível de detalhe necessário para a análise: quais características serão acabadas antes da soldagem, quais serão reservadas para usinagem posterior, como serão considerados a fixação da peça e sua liberação e qual condição será inspecionada na entrega.
Os compradores não precisam prescrever um procedimento de soldagem detalhado nem um método de preparação da junta, exceto quando esse nível de controle for exigido pelo contrato, código ou autoridade de engenharia aplicável. No entanto, precisam deixar inequívoco o requisito da etapa de entrega.
- Marque as características que se acoplam a outro componente ou estabelecem o alinhamento.
- Informe se uma dimensão se aplica antes da fabricação metalmecânica, após a soldagem ou somente na entrega final.
- Identifique todas as superfícies que devem permanecer acessíveis para usinagem, medição, revestimento ou montagem.
- Solicite que desvios, exclusões e questões técnicas em aberto sejam relacionados na proposta.
Essa análise condicional da rota tem como base de engenharia uma pesquisa universitária sobre métodos de controle de distorções de soldagem.
Mapa de tolerâncias pós-soldagem com 4 perguntas
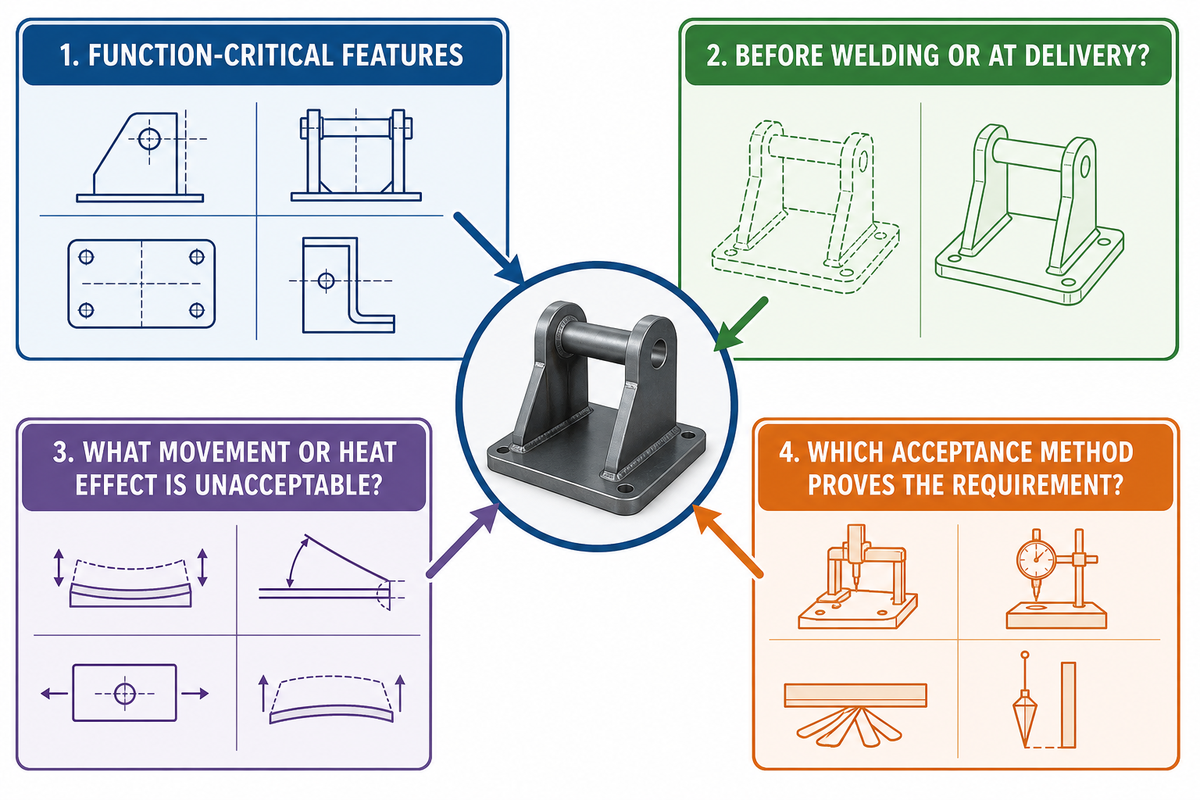
“Tolerância estreita” não é uma instrução completa. Este mapa converte essa descrição em 4 perguntas para o comprador, de modo que o desenho técnico, a discussão da rota e a solicitação de inspeção apontem para a mesma condição de entrega.
| Pergunta do comprador | O que apresentar ou perguntar | Evidências a alinhar |
|---|---|---|
| 1. Quais superfícies ou características são críticas para a função? | Quando aplicável, marque furos, faces de vedação, características de localização, padrões de montagem, bordas de acoplamento e áreas estéticas protegidas. | Nota no desenho técnico, referência do modelo, esboço da interface ou lista esclarecida de características. |
| 2. Quais dimensões se aplicam antes da soldagem e quais se aplicam na entrega? | Separe as dimensões de ajuste e montagem da junta das dimensões no estado final e identifique a condição de entrega de cada característica crítica. | Revisão controlada do desenho técnico e todas as notas aprovadas específicas de cada etapa. |
| 3. Qual movimentação ou efeito térmico é inaceitável? | Descreva o risco funcional, como perda de alinhamento, sobremetal para usinagem inacessível ou alteração da condição de acoplamento, em vez de presumir um método de controle genérico. | Resposta da análise da rota, discussão sobre o dispositivo de fixação e registro dos esclarecimentos acordados. |
| 4. Qual método de aceitação comprova o requisito? | Informe a característica exigida, a referência, a expectativa de amostragem ou emissão de relatório e qualquer método específico do comprador que seja efetivamente necessário. | Matriz de aceitação, solicitação de resultados dimensionais e requisito de inspeção específico do projeto. |
Limitação importante: este mapa organiza uma RFQ; por si só, ele não estabelece conformidade. Quando a aceitação estiver próxima de um limite ou implicar consequências graves, aguarde que a autoridade técnica aplicável defina ou aprove a configuração de medição pertinente, o tratamento da incerteza e a regra de decisão para aceitação, em vez de presumir que um relatório de inspeção genérico resolva a questão.
O objetivo não é obrigar que todas as características sejam incluídas em um plano de controle dispendioso. A finalidade é evitar que uma proposta trate um requisito crítico para a função como uma tolerância rotineira de fabricação simplesmente porque a característica não foi destacada.
A análise da ASME sobre tolerâncias de conjuntos soldados é uma referência pertinente, mas não transforma esta lista de verificação em um método de avaliação da conformidade.
Risco de distorção: o que os compradores precisam incluir no desenho técnico e na RFQ
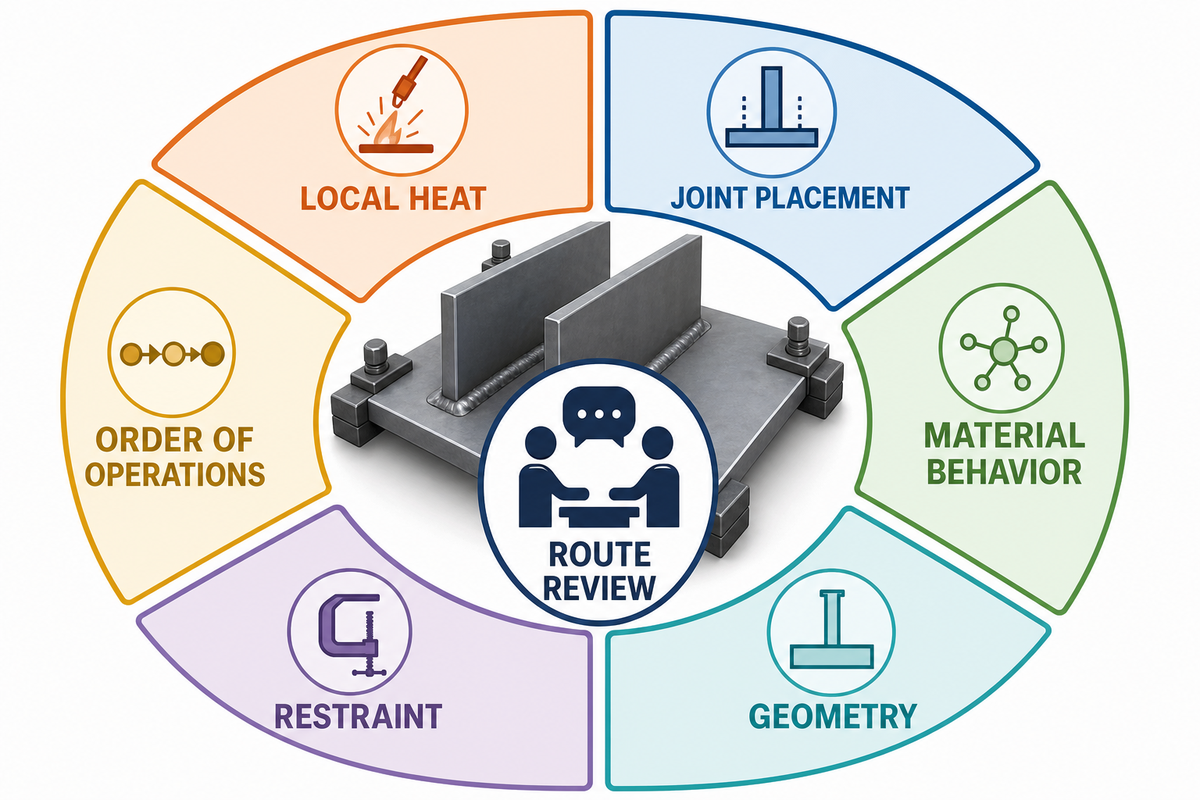
A soldagem e a usinagem interagem por meio da condição da peça, não de uma fórmula simples. O calor localizado, a posição das juntas, o comportamento do material, a geometria, a restrição, a liberação e a ordem das operações podem alterar o que o fornecedor precisa avaliar.
Os compradores devem descrever o resultado necessário e as interfaces que não podem ser comprometidas. Uma solicitação de “controle de distorção” sem uma característica funcional, referência, condição ou base de aceitação obriga o fornecedor a inferir o risco e a definição de sucesso.
| Especifique | Não deixe como suposição |
|---|---|
| Revisão vigente do desenho técnico/modelo e sistema de unidades | Qual anexo ou e-mail substitui outro |
| Posições das juntas, faces visíveis e restrições de acesso, quando pertinentes | Se uma superfície pode ser fixada, usinada, esmerilhada ou revestida |
| Interfaces funcionais, referências críticas e características da etapa de entrega | Se uma dimensão nominal é uma referência para o ajuste e a montagem da junta ou um requisito de aceitação final |
| Pontos de espera, solicitações de inspeção ou aprovações do cliente conhecidos | Se o fornecedor pode prosseguir após uma questão não resolvida no desenho técnico |
Solicite uma explicação da análise da rota quando o risco for relevante. A resposta pode identificar uma sequência proposta, uma abordagem para o dispositivo de fixação, o sobremetal para usinagem, uma etapa de inspeção ou uma questão que exija uma decisão de engenharia; ela não deve ser confundida com uma receita universal de fabricação metalmecânica.
Uma revisão universitária sobre abordagens de controle de distorção apresenta a base técnica que justifica a inclusão da geometria, da restrição e da sequência nessa análise.
Decisões sobre material, processo de soldagem e dispositivo de fixação que precisam de confirmação
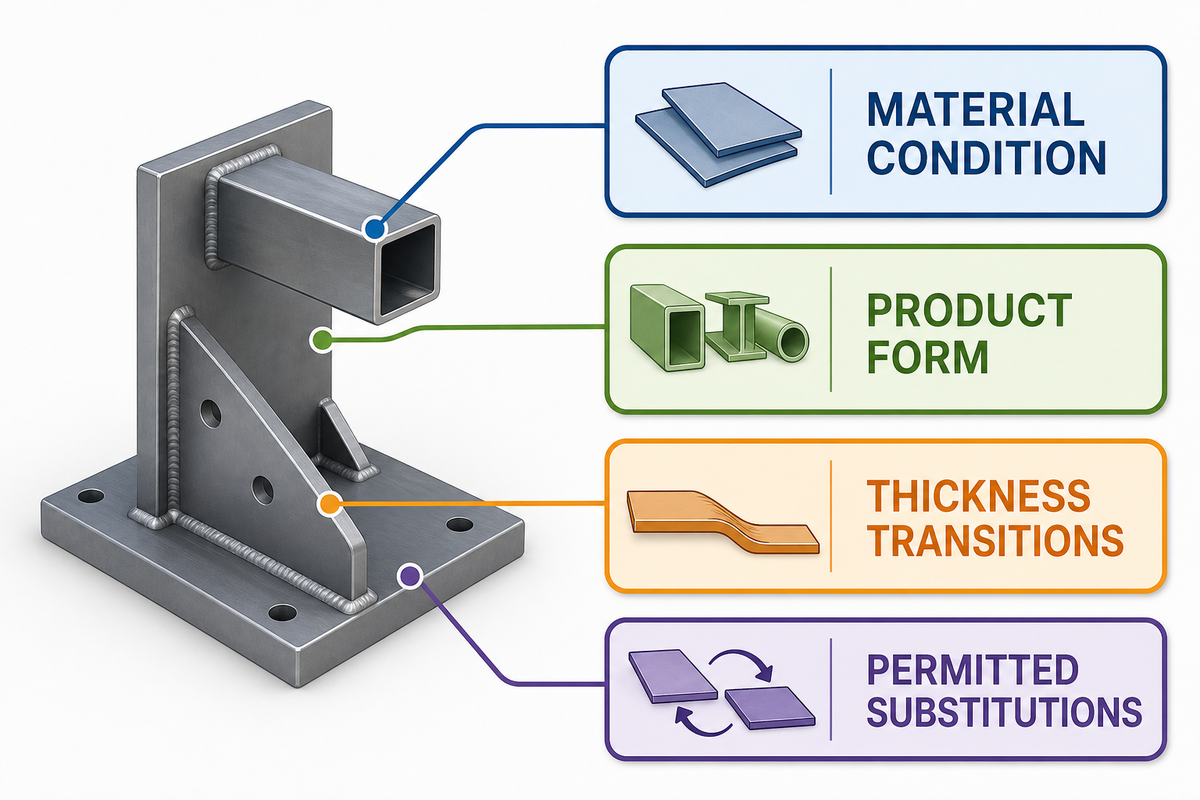
O material vai além da identificação da classe. A condição, a forma do produto, as transições de espessura, os revestimentos existentes, o ambiente corrosivo, as expectativas de acabamento e as substituições permitidas podem alterar tanto a rota quanto o que deve ser verificado.
Da mesma forma, o comprador pode indicar um requisito da junta, uma expectativa para soldas visíveis, uma restrição funcional ou uma norma exigida sem tentar redigir todo o procedimento da fábrica. Se forem exigidos uma especificação de procedimento, um registro de qualificação, uma restrição de consumíveis, um tratamento térmico ou a qualificação do soldador, indique a base aplicável e solicite-os apenas quando forem pertinentes.
Uma incompatibilidade do material ou do dispositivo de fixação pode gerar risco de retrabalho, pois uma alteração aparentemente pequena pode afetar o acesso à junta, o sobremetal para usinagem ou a condição da inspeção final; portanto, identifique todos os trabalhos qualificados ou bases de END exigidos, em vez de presumir que todos os componentes necessitem dos mesmos registros.
Quando houver um modelo CAD controlado, ele poderá esclarecer as interfaces funcionais e as restrições dos equipamentos de usinagem para as peças usinadas; o desenho técnico continuará sendo o requisito vigente.
Para uma RFQ de fabricação metalmecânica de precisão que abranja conjuntos soldados e peças usinadas, anexe o modelo CAD controlado quando ele esclarecer uma interface funcional, mantendo o desenho técnico indicado como requisito vigente.
Questões que devem ser resolvidas antes da liberação
- A classe, a condição e o processo de substituição permitido do material estão claros?
- As necessidades de acabamento, mascaramento, conexão à massa, vedação ou proteção de superfícies estão indicadas?
- O dispositivo de fixação proposto pode tocar, restringir ou posicionar as superfícies mostradas no desenho técnico?
- O trabalho exige um procedimento aprovado pelo cliente, um registro, um ponto de acompanhamento ou uma qualificação especial do pessoal?
Quando se aplica uma estrutura formal de qualidade, o escopo publicado da ISO 3834 é uma referência útil; os requisitos aplicáveis do projeto ainda determinam as evidências necessárias.
Evidências de inspeção: alinhe os requisitos visuais, dimensionais e de END aplicáveis
A inspeção visual, a verificação dimensional e os ensaios não destrutivos não são intercambiáveis. Cada um responde a uma questão de aceitação diferente, e o requisito de compra deve informar qual questão importa, qual referência a rege e qual registro é esperado na entrega.
O planejamento da inspeção deve começar antes do primeiro arco ou da primeira preparação, não apenas quando um componente acabado estiver sobre uma mesa giratória. As orientações gerais de inspeção do National Board também estruturam a análise inicial em torno do conjunto de documentos do trabalho, dos materiais, da preparação das juntas, dos procedimentos e qualificações aplicáveis, do tratamento térmico, dos ensaios não destrutivos (END) e dos requisitos do projeto; a lista exata para o trabalho de cada comprador continua sendo condicional.
“A inspeção começa antes do primeiro arco.”
Quais evidências de inspeção devem constar no pedido de compra?
Comece pelo desenho técnico controlado e pelos critérios de aceitação aplicáveis ao componente solicitado. Em seguida, informe as evidências efetivamente exigidas: rastreabilidade do material ou do lote quando especificada, resultados dimensionais das características indicadas, registros de aceitação visual, relatórios de END solicitados, registros exigidos de procedimentos ou pessoal e todos os formulários, revisões ou condições de liberação do comprador.
Não transforme essa lista em documentação automática para todos os pedidos. Trabalhos regidos por códigos, críticos para a segurança, regulamentados ou controlados pelo cliente podem exigir um conjunto mais amplo definido pela base aplicável, enquanto um componente fabricado comum pode precisar de um conjunto de registros muito mais restrito e claramente acordado.
Para consultar o contexto atual do setor de inspeção, veja o recurso Inspection Trends da AWS; ele não substitui um plano de inspeção aplicável.
Conjunto de 6 documentos para preparar a RFQ
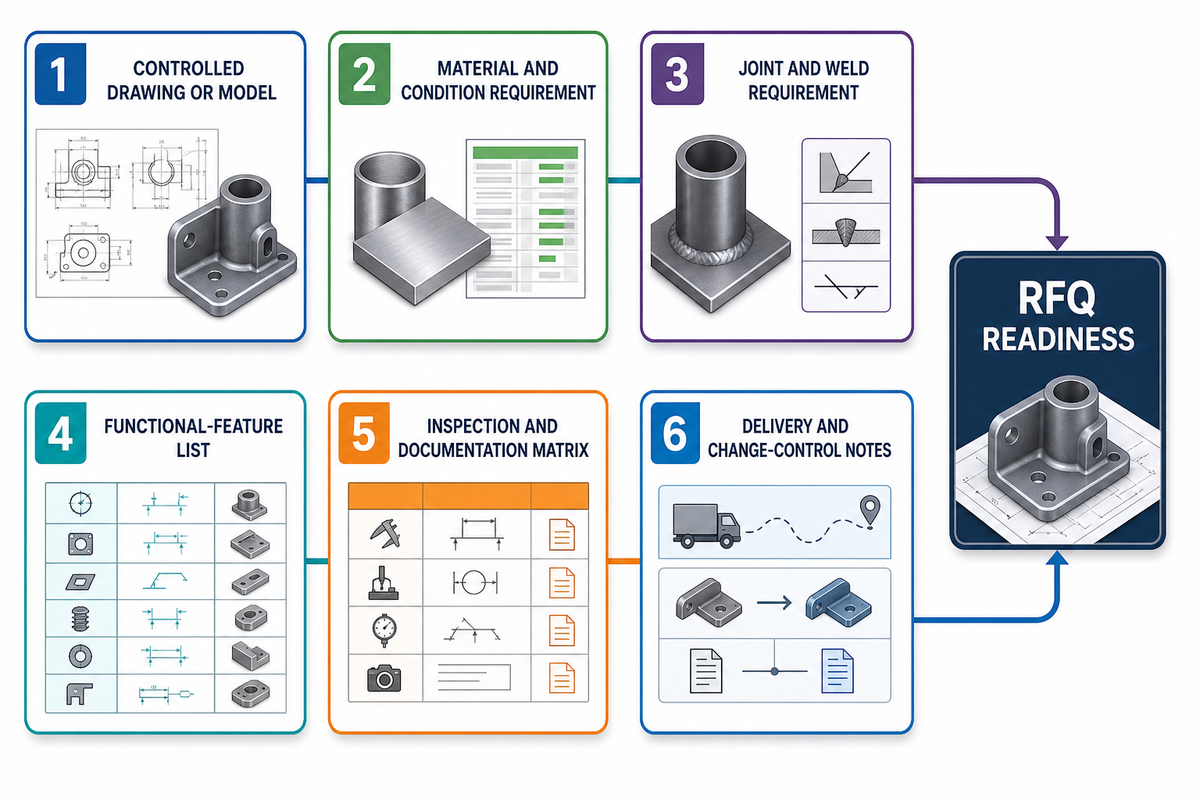
Este conjunto básico ajuda o comprador a solicitar uma proposta tecnicamente útil. Ele não é um dossiê universal de conformidade; portanto, cada item deve ser ampliado, reduzido ou detalhado quando o produto, o contrato, o cliente ou o requisito aplicável assim exigir.
| Item básico | O que deve esclarecer |
|---|---|
| 1. Desenho técnico ou modelo controlado | Identificação da peça, revisão, unidades, dimensões, notas e o arquivo que prevalece em caso de divergência entre documentos. |
| 2. Requisito do material e de sua condição | Classe, forma, condição, acabamento, alternativas aprovadas e qualquer expectativa de rastreabilidade, quando aplicável. |
| 3. Requisito da junta e da solda | Posições das juntas, necessidades de aparência ou limpeza, restrições de acesso e qualquer requisito aplicável indicado. |
| 4. Lista de características funcionais | Interfaces da etapa de entrega, referências críticas, faces de usinagem, furos, características de vedação ou superfícies protegidas. |
| 5. Matriz de inspeção e documentação | Quais características, relatórios, pontos de acompanhamento, referências de aceitação e formatos são exigidos. |
| 6. Notas de entrega e controle de alterações | Quantidade, embalagem, destino, data exigida, regras para entregas parciais, fluxo de aprovação e forma de liberação das alterações. |
Amplie o conjunto quando aplicável: para trabalhos com consequências graves, use o contrato, o código, a autoridade e o fluxo de aprovação de engenharia aplicáveis para identificar quaisquer procedimentos qualificados, registros de procedimentos, qualificações de pessoal, qualificações de inspeção ou END, rastreabilidade e registros finais exigidos. Não presuma que a menção desses itens em um guia geral os torne obrigatórios para todos os componentes.
Para uma referência formal de qualidade em soldagem por fusão, consulte o escopo publicado da ISO 3834; trata-se de uma referência, não de uma lista universal de documentos.
Use uma tabela de triagem da RFQ antes que os arquivos saiam da engenharia
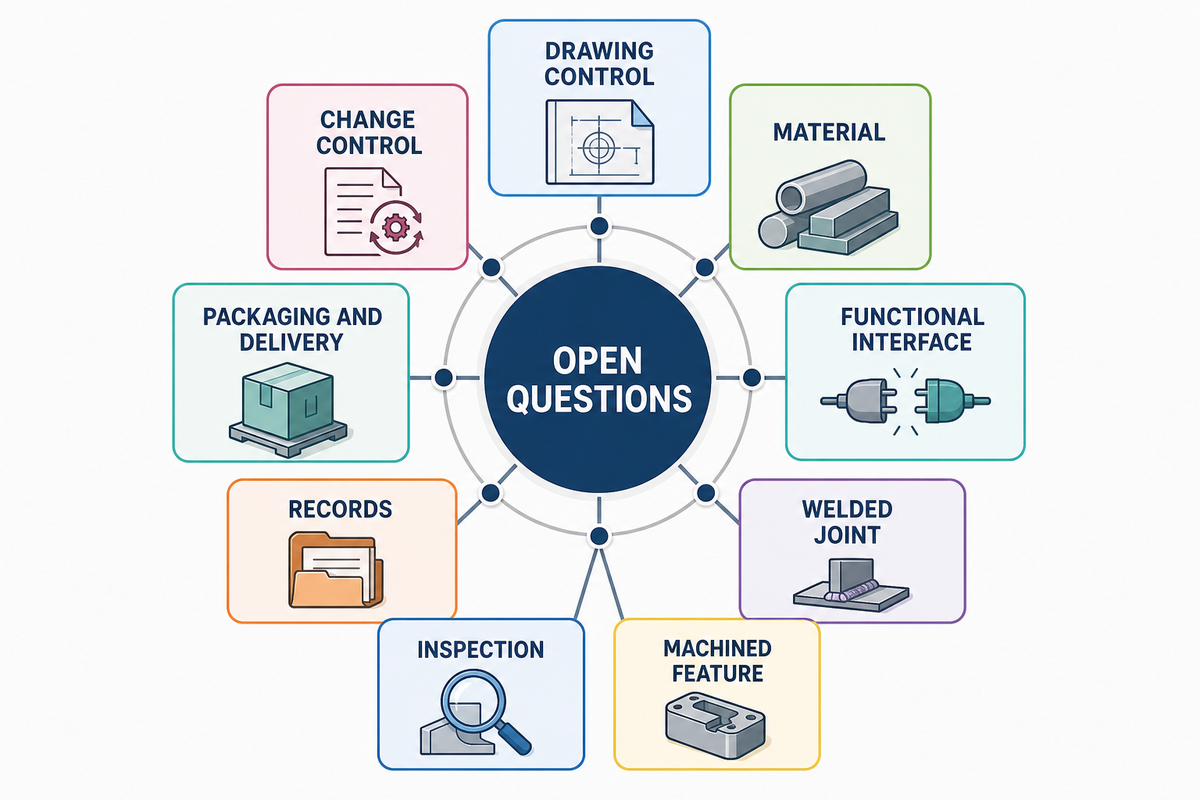
Diferentes tipos de requisitos geram perguntas distintas. Uma tabela de triagem curta mantém a discussão específica: a equipe de suprimentos consegue identificar o que deve ser comprado, a engenharia identifica o que precisa ser decidido e o fornecedor distingue os pontos definidos dos pendentes.
Ela também mantém a primeira RFQ transparente. O comprador pode solicitar uma análise enquanto uma questão estiver em aberto, desde que ela seja identificada como uma suposição ou uma decisão necessária antes da produção, em vez de ser apresentada como um requisito concluído.
| Tipo de requisito | Questão a resolver ou sinalizar | Responsável pela próxima resposta |
|---|---|---|
| Controle do desenho técnico | Qual arquivo e revisão regem o pedido? | Comprador ou autoridade de projeto |
| Material | Quais são a classe, a condição, a regra de substituição e as evidências aplicáveis? | Comprador, com participação da engenharia |
| Interface funcional | Qual característica deve funcionar na entrega e em relação a qual condição de acoplamento? | Autoridade de projeto |
| Junta soldada | Qual requisito de localização, acesso, aparência ou regência está definido? | Análise da engenharia e do fornecedor |
| Característica usinada | Qual superfície, furo ou padrão é final e quando é avaliado? | Análise da engenharia e do fornecedor |
| Inspeção | Quais referências de aceitação, relatórios e pontos de espera são efetivamente exigidos? | Responsável pela qualidade ou cliente |
| Registros | Quais registros de rastreabilidade, procedimento, qualificação ou relatório se aplicam a este trabalho? | Autoridade responsável pelo projeto |
| Embalagem e entrega | Como as interfaces acabadas serão protegidas, identificadas e liberadas? | Suprimentos e logística |
| Controle de alterações | O que acontece se uma suposição relativa ao desenho técnico, material, quantidade ou rota mudar? | Comprador e fornecedor em conjunto |
Nem todas as linhas precisam de uma nota técnica extensa. O valor está em tornar um campo em branco visível antes que ele se transforme em uma interpretação no chão de fábrica, em uma divergência de inspeção ou em uma ordem de alteração depois que o material já tiver sido comprometido.
A análise de tolerâncias de conjuntos soldados oferece uma base útil para entender por que questões em aberto sobre rota e inspeção devem ser explicitadas desde o início.
Fatores de custo e prazo de entrega sem uma tabela genérica de preços
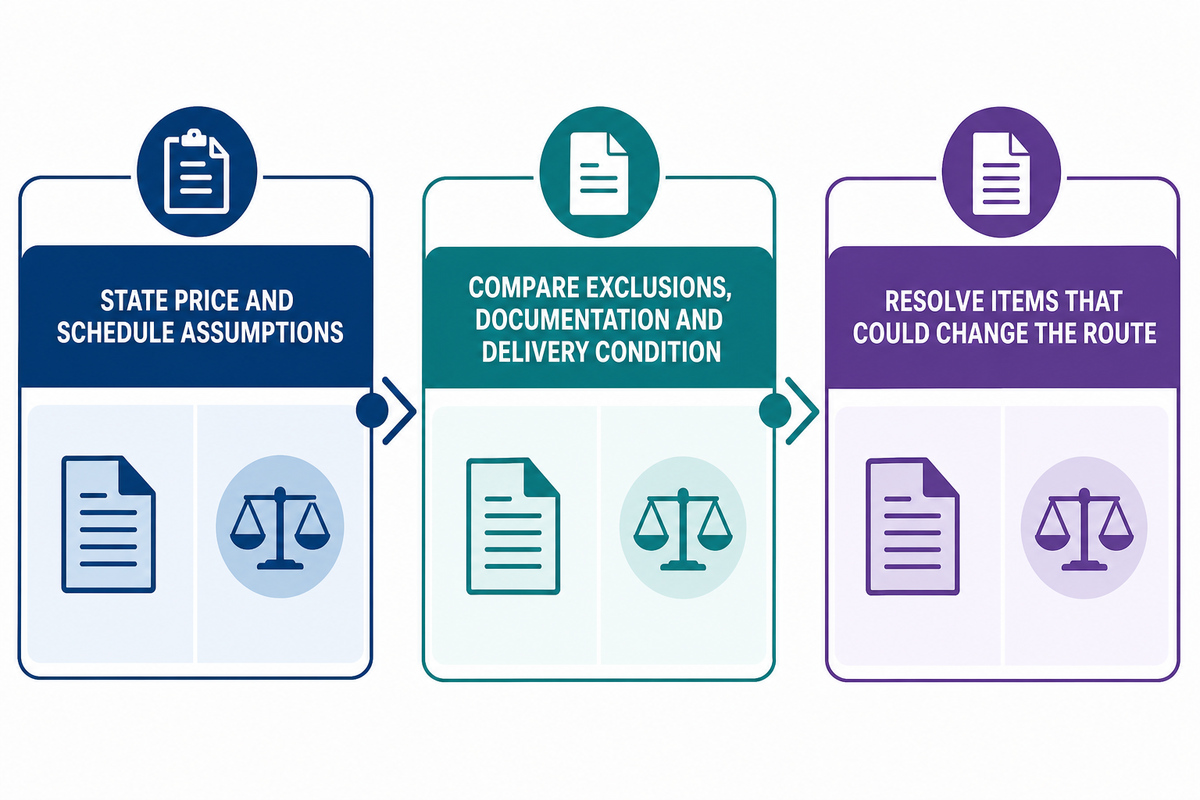
Uma proposta útil é elaborada com base em um escopo definido, não em uma tabela genérica de preços da fábrica. Esclarecimentos de engenharia, preparação, complexidade da fixação da peça ou do dispositivo de fixação, movimentação de peças, acesso para usinagem, inspeção, documentação, disponibilidade de material, processos externos, tamanho do lote, embalagem e condições de entrega podem alterar a rota avaliada pelo fornecedor.
Nas execuções de produção que combinam fabricação de chapas metálicas, soldagem e usinagem, a discussão de custos também depende da posição de cada transferência e ponto de espera para inspeção na rota.
Por isso, 2 desenhos técnicos com dimensões semelhantes podem gerar perguntas muito diferentes. Um deles pode ter uma revisão em aberto, uma interface crítica após a soldagem, um formato de relatório exigido ou um lote pequeno que altera a alocação dos custos de preparação; o outro pode ser de uma peça repetitiva consolidada, com premissas estáveis.
Um escopo não resolvido gera risco para suprimentos, pois uma condição em aberto relativa ao dispositivo de fixação, ao relatório ou à embalagem pode alterar a rota CNC depois do início do planejamento; portanto, inclua junto à RFQ os critérios de aceitação e as premissas aplicáveis para que o fornecedor explique qualquer diferença.
- Solicite que cada fornecedor informe as premissas consideradas no preço e no cronograma.
- Compare exclusões, pontos em aberto, documentação e condição de entrega antes de comparar o valor final.
- Resolva os itens que possam alterar a rota antes de considerar as propostas equivalentes.
Este guia não publica intencionalmente valores genéricos por hora, economias prometidas nem prazos de entrega. Esses números dependem da peça, das condições comerciais, da capacidade, do mercado de materiais, do escopo da qualidade e da programação atual do fornecedor.
Para uma perspectiva de pesquisa sem tabela de preços, consulte a publicação do NIST sobre projeto orientado a custos; ainda assim, este guia não extrai dela nenhuma conclusão sobre preços.
Quando avançar para uma discussão sobre serviços integrados
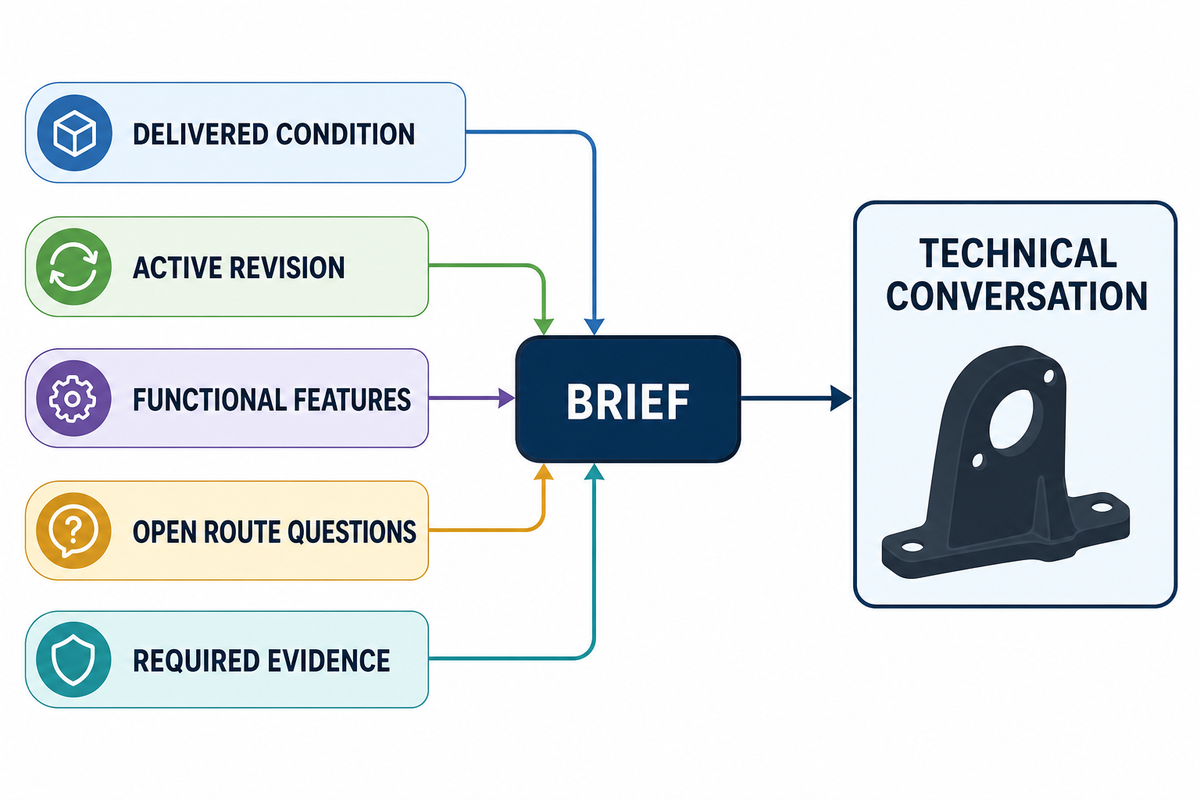
Avance para essa discussão assim que o comprador puder descrever a condição de entrega, a revisão vigente, as características funcionais, as questões pendentes sobre a sequência de fabricação e as evidências exigidas. Isso permite uma conversa técnica produtiva sem duplicar a função comercial de uma página de serviços, além de fornecer ao fabricante as informações necessárias para esclarecer interfaces, premissas e questões técnicas antes de discutir capacidade ou cotação.
Esse avanço é útil quando premissas ocultas, ambiguidades no desenho técnico ou critérios de aceitação não resolvidos podem gerar retrabalho após a emissão da RFQ, enquanto a delimitação comercial separada mantém a discussão concentrada no escopo e nas evidências técnicas, em vez de uma promessa de capacidade.
Para discutir o escopo do produto após a preparação do resumo técnico, consulte o escopo das soluções de usinagem CNC e soldagem de metais da Aubrik. Leve as questões não resolvidas; uma cotação é mais consistente quando elas estão visíveis, em vez de ocultas em uma cadeia de anexos.
Para uma referência formal do sistema de qualidade quando o projeto exigir, consulte o escopo publicado da ISO 3834; este guia do comprador não determina o resultado da qualificação de um fabricante.
Perguntas frequentes
Existe soldagem CNC?
Soldagem CNC é uma expressão imprecisa, portanto, esclareça o significado pretendido antes de solicitar uma cotação. Os compradores podem estar se referindo a peças usinadas por CNC que serão soldadas, equipamentos automatizados de soldagem, um conjunto fabricado que precisa de usinagem de acabamento ou um fabricante responsável por várias operações. Especifique o componente na condição de entrega e os limites do processo, em vez de depender de uma expressão abreviada. Isso evita que as cotações descrevam trabalhos diferentes sob a mesma denominação.
Uma peça soldada deve ser usinada após a soldagem?
Às vezes, principalmente quando uma interface na condição de entrega, um elemento de localização, um furo ou uma face precisa de acabamento após a fabricação metalmecânica. Não existe uma regra universal, pois a sequência depende do material, da geometria, das juntas, da contenção e liberação, do acesso, do tratamento térmico, da possibilidade de reparo, da tolerância funcional e dos requisitos de aceitação. Solicite a análise da sequência de fabricação e mantenha claro o requisito final. A resposta do fabricante deve explicitar suas premissas e todas as decisões de engenharia ainda pendentes. Para uma peça complexa, inclua um esboço conciso da aplicação ou uma observação sobre a peça conjugada, para que a análise tenha um contexto que vá além de uma sequência de dimensões. Se uma característica tiver uma função posterior de vedação, alinhamento ou montagem, identifique essa função e mostre a referência da peça conjugada sempre que possível. Isso dá ao responsável pela análise um motivo para fazer a pergunta correta, em vez de simplesmente escolher uma ordem de operações conhecida.
Quais informações uma RFQ deve incluir para peças soldadas e usinadas?
No mínimo, inclua o desenho técnico ou modelo vigente, a especificação do material, a quantidade, a condição de entrega, as características funcionais, as observações sobre juntas ou acabamento, as expectativas de inspeção, as necessidades de documentação, a embalagem, o destino e a data prevista. Identifique também as informações desconhecidas e as aprovações necessárias. Para trabalhos sujeitos a códigos normativos ou com consequências críticas, acrescente os requisitos específicos do projeto que regem procedimentos, qualificações, ensaios, rastreabilidade e registros finais. Se o requisito ainda estiver em desenvolvimento, solicite ao fabricante que registre a premissa, em vez de tratá-la como uma inclusão implícita. Assim, o fabricante poderá diferenciar uma estimativa para o escopo conhecido de uma cotação final que depende de decisões aprovadas. Mantenha as instruções de controle de alterações junto à referência do desenho técnico, especialmente quando uma revisão do modelo, uma substituição de material, uma mudança no formato de inspeção ou uma alteração de quantidade puder modificar a sequência de fabricação. Quando mais de um departamento for responsável pelas informações, identifique quem tem autoridade para resolver cada ponto pendente e qual registro comunicará a liberação.
Em alta agora