
Entre em contato com a Aubrik Company

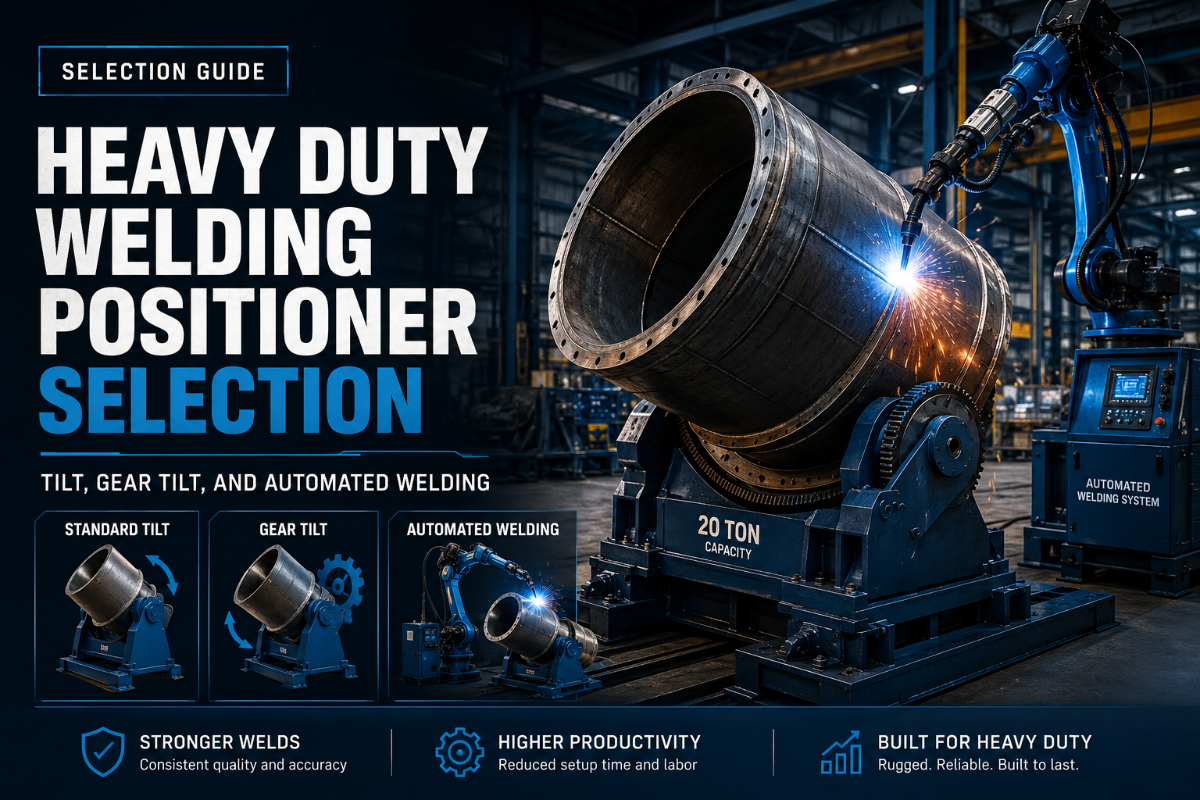
Especificações rápidas: dados que o comprador deve preparar
| Dados de carga | Peso da peça de trabalho, peso do dispositivo de fixação, centro de gravidade e classe de carga futura prevista |
| Dados de movimento | Ângulo de inclinação necessário, necessidade de rotação de 360 graus, altura de trabalho e faixa controlada de RPM em baixa velocidade |
| Método de fixação | Mandril de 3 castanhas, mesa giratória com ranhuras em T, dispositivo de fixação para flange de tubo, ferramental personalizado ou dispositivo de fixação para célula robotizada |
| Verificações de aceitação | Proteções, ventilação, aterramento, estabilidade da velocidade, parada de emergência e controles documentados da qualidade da soldagem |
Por que este guia complementa a página do posicionador de soldagem pesado
Esta é uma planilha de seleção, não uma lista secundária de produtos. Seu objetivo é ajudar compradores dos setores de fabricação metalmecânica, vasos de pressão, torres eólicas, construção naval e equipamentos pesados a especificar claramente a peça de trabalho e a posição de soldagem ao vendedor antes das discussões sobre modelos, prazo de entrega e cotações. As páginas de produtos respondem: “qual modelo posso comprar?” Este artigo de apoio responde: “quais dados devo preparar para que o posicionador de soldagem selecionado não fique subdimensionado, seja difícil de equipar com o dispositivo de fixação ou seja difícil de aprovar após a entrega?” Essa distinção é importante porque os resultados de pesquisa visíveis para esta consulta são predominantemente comerciais; o artigo prepara o comprador e depois direciona a conversa de compra para a página de produto correta.A capacidade de carga vem primeiro: peso, capacidade de carga e centro de gravidade
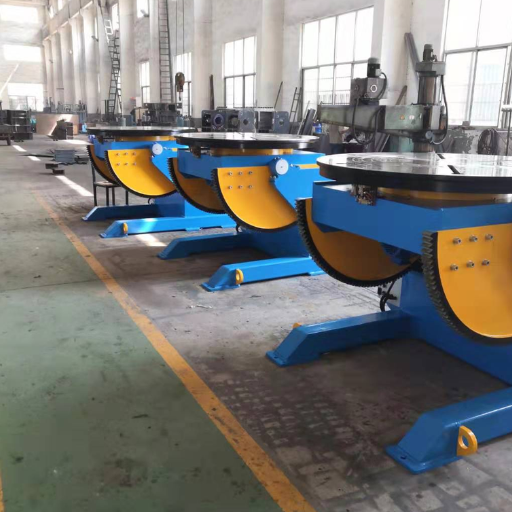 A carga nominal é o ponto de partida, não toda a seleção. Um posicionador de soldagem pesado precisa suportar a peça de trabalho, o dispositivo de fixação e o momento variável criado quando essa massa se inclina ou gira para fora da linha de centro. Se o dispositivo de fixação deslocar o centro de gravidade para fora, duas máquinas com a mesma carga indicada na placa podem apresentar comportamentos muito diferentes.
Antes de solicitar um modelo, separe quatro valores: peso da peça de trabalho, peso do dispositivo de fixação, distância da face da mesa giratória ao centro de gravidade e distância da linha de centro de rotação ao centro de gravidade. Sem esses dados, o fornecedor precisa fazer estimativas. É nesse ponto que projetos pesados perdem tempo, especialmente quando uma estrutura de 3 toneladas ou um conjunto de flange de tubo é tratado como uma chapa plana balanceada.
Nota de engenharia
Um posicionador de soldagem para serviço pesado é selecionado pela carga de momento, além da capacidade de carga. Confirme o deslocamento do centro de gravidade com a carga, a massa do dispositivo de fixação, a capacidade de inclinação utilizável, a ancoragem e o torque em baixa velocidade na posição real de soldagem; uma peça abaixo do peso anunciado ainda pode sobrecarregar o acionamento. Solicite o gráfico de carga, a excentricidade admissível e as premissas da fundação junto com a cotação.
- Capacidade de carga total = peça de trabalho mais dispositivo de fixação, mandril, suportes temporários e qualquer contrapeso.
- O deslocamento em relação à linha de centro tem um impacto maior no conjunto de acionamento do que a maioria das pessoas imaginaria.
- Trabalhos futuros devem ser considerados se a fábrica estiver avançando para estruturas soldadas maiores de vasos de pressão, torres eólicas ou máquinas.
Faixa de inclinação, altura da mesa giratória e rotação de 360 graus
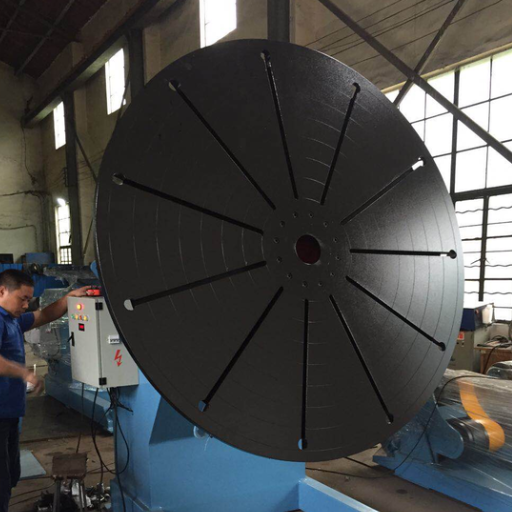 Os posicionadores justificam seu uso quando deslocam a solda para uma posição de trabalho melhor sem exigir içamento inseguro. A faixa de inclinação determina se a junta pode ser apresentada em um ângulo prático. A altura da mesa giratória afeta se o operador trabalha em uma zona de alcance confortável ou precisa se esticar até ficar fatigado. A rotação permite que juntas de soldagem longas, estruturas soldadas circulares e flanges de tubos se movam de forma controlada, em vez de voltarem repetidamente para a ponte rolante.
Para uma estrutura soldada de grande porte, a melhor pergunta não é simplesmente “Ela inclina?” Pergunte: “Ela consegue alcançar o ângulo de soldagem exigido pela minha sequência enquanto a peça de trabalho e o dispositivo de fixação permanecem dentro do gráfico de carga aprovado?” Essa formulação obriga o fornecedor a considerar em conjunto a inclinação, o centro de gravidade e a geometria do dispositivo de fixação.
| Pergunta do comprador | Por que isso é importante | Dado para a solicitação de cotação |
|---|---|---|
| Preciso de inclinação para a frente? | O acesso ao passe de raiz ou à face do flange pode depender do ângulo de trabalho. | Faixa de ângulos desejada e sequência de soldagem. |
| Preciso de rotação completa? | Conjuntos circulares podem exigir acesso contínuo ao redor da junta. | Diâmetro, comprimento da junta de soldagem e modo de rotação necessário. |
| Uma altura fixa é suficiente? | A altura afeta a postura, o acesso da tocha de soldagem e o carregamento do dispositivo de fixação. | Altura desejada da mesa giratória ou necessidade de ajuste de altura. |
Como funciona um posicionador de soldagem?
Na prática, o posicionador de soldagem sustenta a peça de trabalho em uma mesa giratória, mandril ou dispositivo de fixação e depois a gira ou inclina para que o soldador ou o sistema de automação possa alcançar a junta a partir de uma posição mais estável. As principais funções da máquina são fixação, rotação, inclinação e velocidade controlada. A análise de engenharia começa pela verificação da segurança desses movimentos nas condições reais de capacidade de carga e centro de gravidade.RPM, soldagem rotativa e controle do processo de soldagem
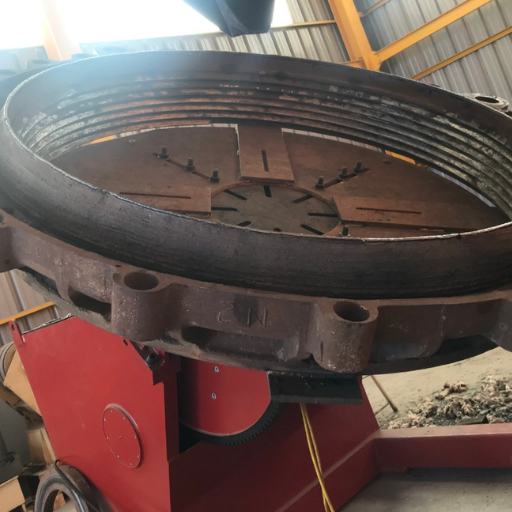 Não existe uma única velocidade de rotação adequada para todas as aplicações. Um tubo pequeno, um flange grande e um costado largo de tanque podem apresentar RPM semelhantes na mesa giratória, embora exijam velocidades periféricas muito diferentes. Por isso, os compradores devem perguntar se o acionamento consegue manter uma rotação estável em baixa velocidade sob a carga real da peça de trabalho, e não apenas se o motor alcança uma alta velocidade máxima.
Para soldagem TIG, MIG, por arco submerso ou automática, o movimento precisa corresponder ao processo. O operador pode precisar de giro contínuo lento, rotação indexada ou controle manual de avanço intermitente. A qualidade da solda ainda depende do ajuste e montagem da junta, da preparação da junta, do gás de proteção, da corrente, da velocidade de curso e do acesso; o posicionamento só ajuda quando oferece ao soldador uma referência estável.
Verificação do comprador
Solicite a faixa utilizável de baixa velocidade sob carga, não apenas a potência nominal do motor. As discussões no chão de fábrica sobre as RPM do posicionador de soldagem frequentemente levam à mesma conclusão: uma rotação lenta e uniforme, adequada ao diâmetro da peça de trabalho e ao processo de soldagem, é mais importante do que a velocidade máxima.
Posso usar um posicionador de soldagem com soldagem MIG, com eletrodo revestido e TIG?
Em muitos casos, sim, mas a adequação depende do aterramento, do projeto do dispositivo de fixação, do controle de velocidade, do acesso à mesa giratória e do aporte térmico. Em trabalhos com TIG, o mais importante pode ser a uniformidade do movimento em baixa velocidade e o ângulo da tocha de soldagem. Em trabalhos com MIG ou arco submerso, o regime de trabalho, o aterramento, a exposição a respingos e a repetibilidade do dispositivo de fixação podem ser mais importantes. Informe ao fornecedor o processo, a faixa de corrente, o desenho técnico da peça de trabalho e a sequência de soldagem antes de escolher a máquina.Mandril, dispositivo de fixação e geometria da peça de trabalho
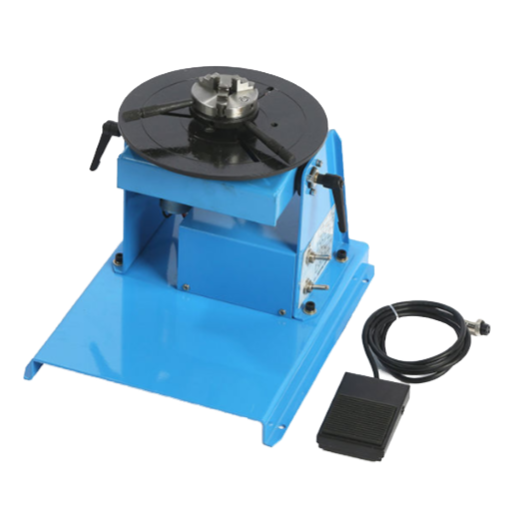 Use um mandril de 3 castanhas quando a peça de trabalho for circular e puder ser presa com segurança. Flanges de tubos, anéis e peças tubulares menores são exemplos comuns. Estruturas soldadas de chapas pesadas, tampos de tanques, estruturas e conjuntos fora de centro podem exigir, em vez disso, uma mesa giratória com ranhuras em T, um dispositivo de fixação personalizado, pinos de localização ou uma chapa soldada para o dispositivo de fixação.
Um dispositivo de fixação inadequado pode fazer um posicionador de alta qualidade parecer fraco. Se a peça de trabalho não ficar apoiada de forma plana, se os pontos de aperto deformarem a peça ou se o dispositivo de fixação acrescentar deslocamento excessivo, a máquina poderá sofrer uma carga de momento maior do que a prevista pelo comprador. Na fabricação metalmecânica pesada, o projeto do dispositivo de fixação deve fazer parte da discussão sobre o equipamento, e não ser uma consideração tardia no chão de fábrica.
| Geometria da peça de trabalho | Método de fixação provável | Pergunta a fazer |
|---|---|---|
| Tubo ou flange | Mandril de 3 castanhas ou dispositivo de fixação para tubos | Qual faixa de aperto e qual tipo de castanha são adequados à peça? |
| Estrutura soldada em forma de caixa ou suporte | Mesa giratória com ranhuras em T e chapa para dispositivo de fixação | Onde fica o centro de gravidade após a fixação? |
| Tampo de tanque ou seção do costado | Combinação com suporte personalizado, rotador de soldagem ou manipulador de soldagem | Um posicionador ou um virador de roletes é a ferramenta principal mais segura? |
Posicionadores de bancada, com inclinação por engrenagem, de mesa giratória, rotadores e compactos: qual tipo é adequado?
Nem todo posicionador de soldagem é uma máquina pesada, e nem toda máquina pesada é a opção adequada. Posicionadores de bancada são indicados para peças pequenas e dispositivos de fixação leves. Mesas giratórias instaladas no piso são indicadas para conjuntos circulares mais pesados. Posicionadores com inclinação por engrenagem realizam a inclinação e a rotação em conjunto. Rotadores de soldagem sustentam peças cilíndricas, como tubos ou seções de vasos, enquanto manipuladores de soldagem movimentam a tocha de soldagem ou o cabeçote de soldagem, e não a peça de trabalho. A seleção deve considerar primeiro o formato da peça de trabalho, depois a carga e, por fim, o processo. Um cilindro longo pode ser mais bem atendido por um rotador de soldagem. Uma peça compacta, porém pesada, pode exigir um posicionador de inclinação e rotação. Se a peça precisar ser alinhada com um cabeçote de soldagem automática, o manipulador de soldagem e o posicionador poderão precisar trabalhar em conjunto.Quais são os diferentes tipos de posicionadores de soldagem?
As categorias comuns incluem mesas giratórias instaladas no piso, posicionadores de bancada, sistemas com cabeçote motriz e contraponto, sistemas de soldagem com manipulador, rotadores de soldagem para tubos e posicionadores de inclinação e rotação. As denominações comerciais se sobrepõem, portanto descreva o movimento necessário: girar uma peça circular, inclinar uma estrutura soldada pesada, sustentar um flange de tubo ou operar em conjunto com um cabeçote de soldagem automática.
Vantagens e limitações
Posicionador de inclinação e rotação
Funciona melhor quando uma peça de trabalho pesada e compacta exige inclinação e rotação controladas na mesa giratória. Verifique o centro de gravidade e o deslocamento do dispositivo de fixação.
Rotador de soldagem
É ideal para peças cilíndricas longas que exigem apoio ao longo de todo o comprimento, embora possa não acomodar projetos de dispositivos de fixação para uma estrutura soldada não circular.
Observações sobre produtividade de posicionadores de soldagem rotativos e movimentação de peças
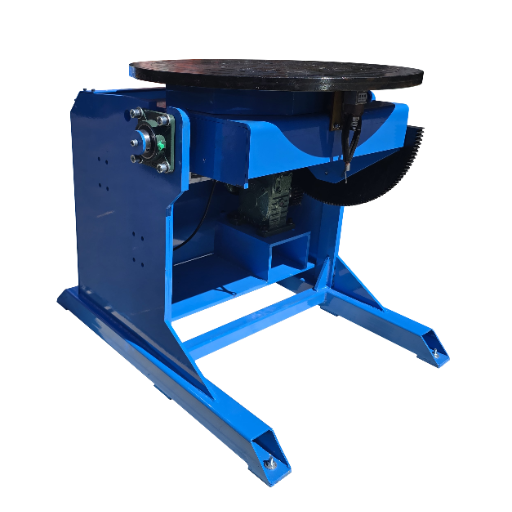 A terminologia usada pelos compradores pode ser inconsistente, por isso é útil converter as expressões comuns dos catálogos em decisões de fábrica. Os catálogos podem chamar a mesa giratória de mesa rotativa do posicionador de soldagem, o que geralmente significa uma mesa de posicionador projetada para girar uma peça no próprio local. Os posicionadores de soldagem rotativos são considerados quando o percurso da solda se beneficia de uma rotação estável, especialmente em peças circulares, carretéis de tubulação e dispositivos de fixação para fabricação de dutos.
Não trate a produtividade como uma promessa da máquina por si só. Toda solda de alta qualidade ainda depende da preparação da junta, da corrente de soldagem, do ajuste e montagem da junta, do gás de proteção e da inspeção. O movimento correto pode melhorar a qualidade da solda ao facilitar o acesso à junta, mas o dispositivo de fixação e o processo de soldagem ainda precisam ser adequados à peça.
Para projetos de soldagem industrial, compare cada série de posicionadores pelo diâmetro da mesa giratória, altura fixa, opções de centro rebaixado, recursos de rotação e inclinação e capacidade de a mesa girar 360 graus. Algumas mesas inclináveis especificam um ângulo de inclinação de 135°, enquanto outros projetos são construídos para facilitar o posicionamento de trabalhos acima da cabeça ou verticais para uma faixa mais horizontal. Estruturas soldadas menores podem ser adequadas para posicionadores compactos; conjuntos grandes e pesados geralmente exigem uma análise de carga mais conservadora.
O controle preciso e o conforto do operador devem fazer parte da mesma discussão sobre movimentação de peças. Se a fábrica quiser aumentar a eficiência sem acrescentar riscos, a solicitação de cotação deverá descrever as tarefas de soldagem, o método do dispositivo de fixação e como a peça de trabalho passa da ponte rolante, do rolete ou do manipulador de soldagem para a estação de soldagem.
Sequência de análise da carga de momento para selecionar posicionadores pesados
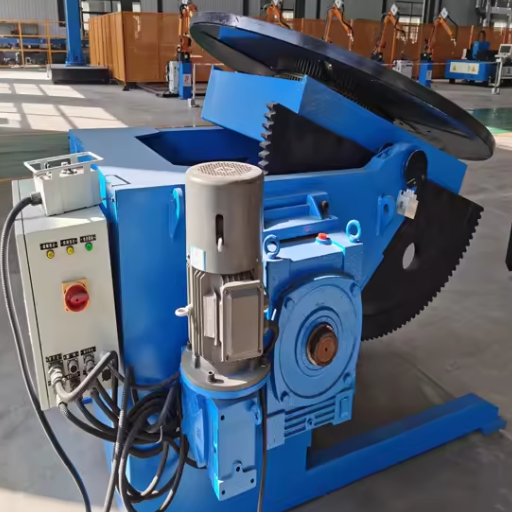 Use uma sequência de análise da carga de momento para organizar as conversas sobre a solicitação de cotação, em vez de usar um formulário que apenas solicite um posicionador pesado. Passe dos dados da peça para os dados de movimento. Os fornecedores podem usar esses dados para dimensionar o posicionador, o acionamento, a mesa giratória, o dispositivo de fixação e o controle.
| Etapa | Dado de entrada | Decisão determinada |
|---|---|---|
| 1 | Peso da peça de trabalho | Classe básica de capacidade de carga |
| 2 | Peso do dispositivo de fixação e do mandril | Massa total efetivamente suportada |
| 3 | Centro de gravidade em relação à face da mesa giratória | Análise da carga de inclinação |
| 4 | Deslocamento em relação à linha de centro de rotação | Análise do torque de rotação |
| 5 | Faixa de inclinação necessária | Seleção da inclinação por engrenagem e da estrutura |
| 6 | Rotação necessária em baixa velocidade | Seleção do acionamento e do controle |
| 7 | Processo de soldagem e faixa de corrente | Análise do aterramento e do regime de trabalho |
| 8 | Requisitos de segurança da fábrica | Verificações das proteções, da parada de emergência e do acesso |
| 9 | Família futura de peças | Dimensionamento para um único trabalho ou para uma célula robotizada de produção repetitiva |
Dados da solicitação de cotação a enviar antes de pedir uma proposta para um posicionador pesado
Solicitações de cotação úteis são curtas, mas específicas. Informe ao fornecedor o que o posicionador deverá sustentar, como a solda será executada, como a peça de trabalho será presa e se a estação funcionará de forma independente ou será conectada a um sistema de soldagem maior. Fundada em 1999 como Wuxi ABK Machinery, a Aubrik é especializada em equipamentos de soldagem, máquinas de corte CNC, linhas de produção de torres eólicas, linhas de soldagem de perfis H, equipamentos para soldagem de tubos, retificadoras, perfiladeiras e máquinas para dobramento de chapas. A empresa informa uma capacidade anual de 1.000 conjuntos de equipamentos de soldagem e 200 conjuntos de equipamentos de corte, com produtos certificados conforme ISO9001 e CE, serviço OEM e garantia gratuita de um ano. Os valores de exemplo abaixo não correspondem às capacidades nominais dos modelos da Aubrik. Eles mostram o formato que um comprador pode usar ao enviar dados do desenho técnico para análise do fornecedor. Substitua todos os números pelos dados reais da peça de trabalho, do dispositivo de fixação, da alimentação elétrica e da aceitação da fábrica antes de solicitar uma cotação.| Campo da solicitação de cotação | Exemplo de preenchimento | Por que o fornecedor solicita |
|---|---|---|
| Massa da peça de trabalho | 3.000 kg | Define a verificação da capacidade de carga básica. |
| Massa do dispositivo de fixação e do mandril | 500 kg | Evita o subdimensionamento causado pelo peso não informado do ferramental. |
| Massa total suportada | 3.500 kg | Mantém a análise do gráfico de carga vinculada à configuração completa. |
| Centro de gravidade em relação à face da mesa giratória | 450 mm | Mostra o momento de inclinação criado pela peça. |
| Deslocamento em relação à linha de centro de rotação | 300 mm | Mostra a condição do torque de rotação. |
| Dimensões envolventes da peça | 1.200 mm de diâmetro; 900 mm de altura de trabalho | Verifica o acesso à mesa giratória, o alcance e o espaço para as proteções. |
| Dimensões envolventes da chapa do dispositivo de fixação | 1.500 mm por 1.500 mm | Verifica o tamanho da mesa giratória e a compatibilidade do padrão de furos. |
| Faixa de corrente de soldagem | 250 A a 600 A | Fundamenta a análise do aterramento, dos cabos e do regime de trabalho. |
| Alimentação elétrica da fábrica | 380 V, 50 Hz | Alinha o planejamento do motor e do pacote de controle. |
| Preferência de circuito de controle | 24 V ou 48 V | Ajuda o fornecedor a adequar o equipamento às práticas de controle da fábrica. |
| Margem de reserva de carga solicitada | Reserva de 20% | Oferece margem de engenharia para variações do dispositivo de fixação. |
| Aceitação da estabilidade de velocidade | dentro de 5% durante a solda de teste | Transforma “rotação uniforme” em um requisito verificável. |
| Folga prevista para as proteções | 200 mm de acesso para serviço | Mantém visível a análise da manutenção e dos pontos de esmagamento. |
| Análise do cabo de aterramento | Máximo de 600 A na fábrica | Mantém a corrente de soldagem e o caminho de aterramento na mesma análise. |
| Alcance do cabo do terminal de programação | Alcance de 5 m para o operador | Verifica se o ponto de controle é compatível com a área de carregamento. |
| Margem para dispositivo de fixação futuro | 200 kg de ferramental adicional | Permite trabalhos repetitivos que exijam uma chapa mais pesada para o dispositivo de fixação. |
| Margem para o painel de controle | Carga auxiliar de 1,5 kW | Sinaliza a inclusão de hardware de controle antes que o leiaute seja definido. |
| Exemplo de operação por turno | 8 horas por turno | Define o uso previsto sem declarar um regime de trabalho fixo. |
- Desenho técnico ou foto da peça com as dimensões principais.
- Peso máximo da peça de trabalho e do dispositivo de fixação.
- Estimativa do centro de gravidade ou leiaute do dispositivo de fixação.
- Faixa de inclinação, altura da mesa giratória e modo de rotação necessários.
- Processos oferecidos: soldagem automática, soldagem robotizada, arco submerso, TIG e MIG/MAG.
- Alimentação elétrica da fábrica, preferência de controle, necessidade de proteções e mercado de entrega.
Verificações de aceitação, proteções e segurança do operador
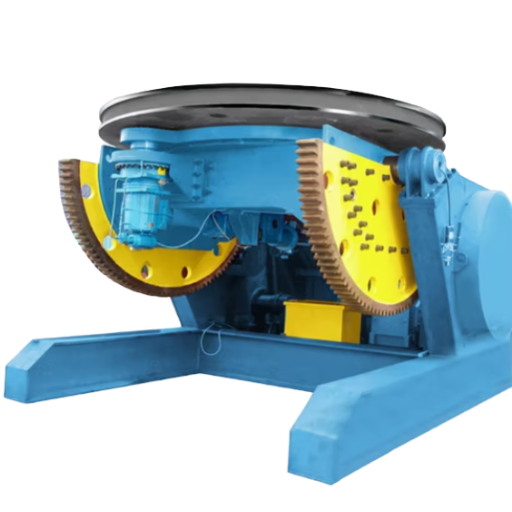 A análise de segurança deve tratar o posicionador como uma máquina industrial rotativa, e não apenas como um acessório de soldagem. A OSHA 1910.212 aborda riscos de máquinas, como ponto de operação, pontos de esmagamento na entrada, peças rotativas, cavacos projetados e faíscas. Essa formulação é importante quando uma mesa giratória, um mandril ou um dispositivo de fixação gira próximo a um operador.
Os riscos da soldagem não são apenas mecânicos. A OSHA 1926.353 descreve a ventilação para soldagem, corte e aquecimento, incluindo coifas de exaustão localizada dispostas próximas ao trabalho para que os fumos de soldagem e outros particulados sejam removidos na fonte. Se um posicionador mudar o local onde a solda é executada, o sistema de controle dos fumos de soldagem poderá precisar acompanhá-lo.
Os controles de qualidade também devem ser documentados. A ISO 3834-1:2021 estabelece a estrutura para selecionar níveis de requisitos da qualidade na soldagem por fusão de materiais metálicos e se aplica à fabricação em oficinas e a locais de instalação em campo. Para trabalhos em aço estrutural, a página do código de soldagem estrutural AWS D1.1/D1.1M:2025 é uma referência útil quando os compradores precisam analisar o contexto normativo com seu engenheiro de soldagem.
Lista de verificação de aceitação
- Confirme as premissas de capacidade de carga, dispositivo de fixação e centro de gravidade com base no gráfico de carga aprovado pelo fornecedor.
- Verifique a parada de emergência, o controle pelo terminal de programação, o caminho de aterramento e o movimento controlado antes da soldagem de produção.
- Analise as proteções ao redor das peças rotativas, dos pontos de esmagamento e da borda da mesa giratória.
- Verifique a ventilação e a exaustão localizada dos fumos de soldagem antes de iniciar ou após girar a peça.
- Registre as observações de aceitação no arquivo de qualidade da soldagem da fábrica.
O que está mudando: soldagem automática, células robotizadas e equipamentos de posicionamento
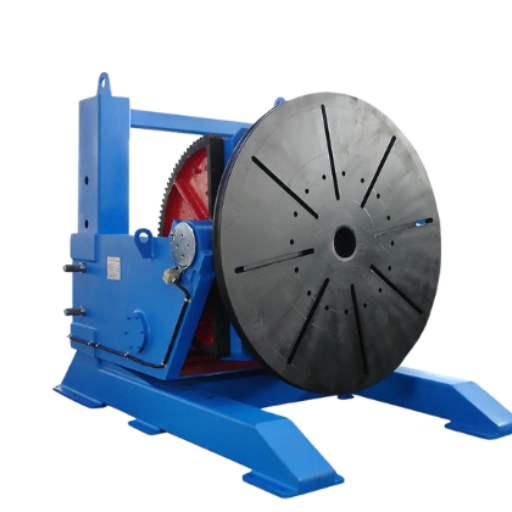 Os equipamentos de posicionamento pesado são cada vez mais considerados como parte de uma célula de soldagem, e não como uma mesa giratória independente. Os compradores podem começar com a soldagem manual e, posteriormente, acrescentar soldagem automática, soldagem robotizada ou um manipulador de soldagem. A questão prática de planejamento não é “Este posicionador funcionará com robôs algum dia?” É “Quais sinais, aterramento, repetibilidade do dispositivo de fixação e área de acesso seriam exigidos por uma célula robotizada futura?”
A ergonomia também deve fazer parte da decisão. O CCOHS relaciona posturas corporais inadequadas, posicionamento estático e força contínua como fatores de risco na soldagem e recomenda posicionar o item a ser soldado o mais horizontalmente possível, entre a altura da cintura e a do cotovelo, quando viável. Um posicionador não substitui o treinamento, as proteções ou a ventilação, mas pode ajudar a colocar o trabalho em uma zona melhor quando a peça de trabalho e o dispositivo de fixação são dimensionados corretamente.
Não declare uma tendência numérica de automação sem uma fonte confiável para essa classe específica de equipamento. Em vez disso, use uma regra prática de planejamento: se a fábrica prevê trabalhos repetitivos, famílias de peças documentadas ou soldagem robotizada futura, defina agora na solicitação de cotação os requisitos de preparação para automação. Isso pode incluir controle pelo terminal de programação, pontos repetíveis no dispositivo de fixação, rotação estável em baixa velocidade, requisitos de interface e capacidade de reserva para a próxima família de peças de trabalho.
Recursos relacionados da Aubrik
Use estas páginas para manter separadas a pesquisa de seleção, a análise de produtos e as escolhas de equipamentos relacionados antes de enviar uma solicitação de cotação.
- Especificações de posicionadores de soldagem pesados
- Categoria de posicionadores de soldagem da Aubrik
- Guia de posicionadores de soldagem rotativos
- Guia de seleção de mesas giratórias para soldagem
- Guia de posicionadores para soldagem de tubos
- Comparação entre posicionadores de soldagem e mesas giratórias
- Guia de rotadores para soldagem de tubos
- Guia de rotadores de soldagem e viradores de roletes
Sobre este guia de seleção
Este guia se concentra no trabalho de seleção anterior à solicitação de cotação para compradores de posicionadores de soldagem pesados. Ele utiliza informações empresariais fornecidas pela Aubrik, fontes públicas sobre segurança e qualidade da soldagem e uma lógica de decisão voltada ao comprador. O dimensionamento exato do modelo deve sempre ser confirmado com base no desenho técnico da peça de trabalho, no plano do dispositivo de fixação e no gráfico de carga do fornecedor.
Perguntas frequentes
P: Para que serve um posicionador de soldagem pesado?
Ver resposta
Ele sustenta, gira ou inclina peças de trabalho grandes para que a junta de soldagem possa ser alcançada a partir de uma posição mais segura e estável. As aplicações comuns incluem máquinas pesadas, vasos de pressão, trabalhos com tubos e flanges, fabricação metalmecânica de torres eólicas, construção naval e soldagem estrutural. Em muitas fábricas, o ganho prático é a redução dos reposicionamentos com a ponte rolante e um ângulo de junta que o soldador consegue repetir.
P: Como calcular a capacidade de carga de um posicionador de soldagem?
Ver resposta
Comece pelo peso da peça de trabalho e, em seguida, acrescente o peso do dispositivo de fixação, do mandril, dos suportes temporários e qualquer excentricidade causada pelo centro de gravidade. Envie esses valores ao fornecedor para que as cargas de inclinação e de rotação sejam verificadas em relação ao gráfico de cargas aprovado.
P: Qual é a diferença entre um posicionador de soldagem e um rotador de soldagem?
Ver resposta
Os posicionadores prendem a peça de trabalho em uma mesa giratória, um mandril ou um dispositivo de fixação e podem incliná-la e girá-la. Os viradores de soldagem sustentam peças cilíndricas, como seções de tubos ou vasos, sobre roletes motorizados ou roletes livres. Algumas linhas de produção usam os dois equipamentos quando a família de peças exige tanto apoio para peças redondas quanto posicionamento em mesa fixa.
P: Preciso de um mandril de 3 castanhas para soldar tubos ou flanges?
Ver resposta
Use um mandril de 3 castanhas para peças redondas que possam ser fixadas com segurança e liberadas sem deformação. Ele é comum em flanges de tubos, anéis e peças cilíndricas curtas. Estruturas soldadas maiores, excêntricas ou irregulares podem exigir uma mesa giratória com ranhuras em T, uma chapa para dispositivo de fixação, pinos de localização ou grampos personalizados para que o dispositivo de fixação suporte o caminho real da carga.
P: Qual faixa de RPM um posicionador de soldagem deve ter?
Ver resposta
Não existe uma única rotação em RPM adequada para todas as necessidades. A escolha das velocidades depende do diâmetro, do tipo de soldagem, da velocidade de deslocamento e do perfil de cordão desejado.
P: Um posicionador de soldagem pode ser usado com soldagem robotizada?
Ver resposta
Sim, desde que o posicionador, o dispositivo de fixação, o controlador, a conexão à massa, o envelope de acesso e a interface com a célula robotizada sejam projetados para esse uso. Os compradores que planejam uma futura célula robotizada devem informar isso durante a etapa de solicitação de cotação (RFQ), para que a capacidade adicional, o acesso aos sinais e a repetibilidade do dispositivo de fixação sejam discutidos antes da fabricação do equipamento.
P: O que devo verificar antes de aceitar um posicionador para serviço pesado?
Ver resposta
Verifique as premissas de carga, a segurança do dispositivo de fixação, os dados do centro de gravidade, a parada de emergência, a conexão à massa, o movimento controlado, as proteções, a posição da ventilação e o arquivo de qualidade de soldagem da fábrica.
Referências e fontes
- OSHA 1910.212: Requisitos gerais para todas as máquinas
- OSHA 1926.353: Ventilação e proteção em operações de soldagem, corte e aquecimento
- OSHA 1910 Subparte Q: Soldagem, corte e brasagem
- ISO 3834-1:2021 Requisitos da qualidade para soldagem por fusão
- AWS D1.1/D1.1M:2025 Código de soldagem estrutural – Aço
- Orientações do CCOHS sobre ergonomia na soldagem



