
Entre em contato com a Aubrik Company

Atualizado em junho de 2026 · Revisado pela equipe técnica da Aubrik (Wuxi ABK Machinery)
Como funcionam os rotadores de soldagem e viradores de roletes: guia para engenheiros de fabricação metalmecânica
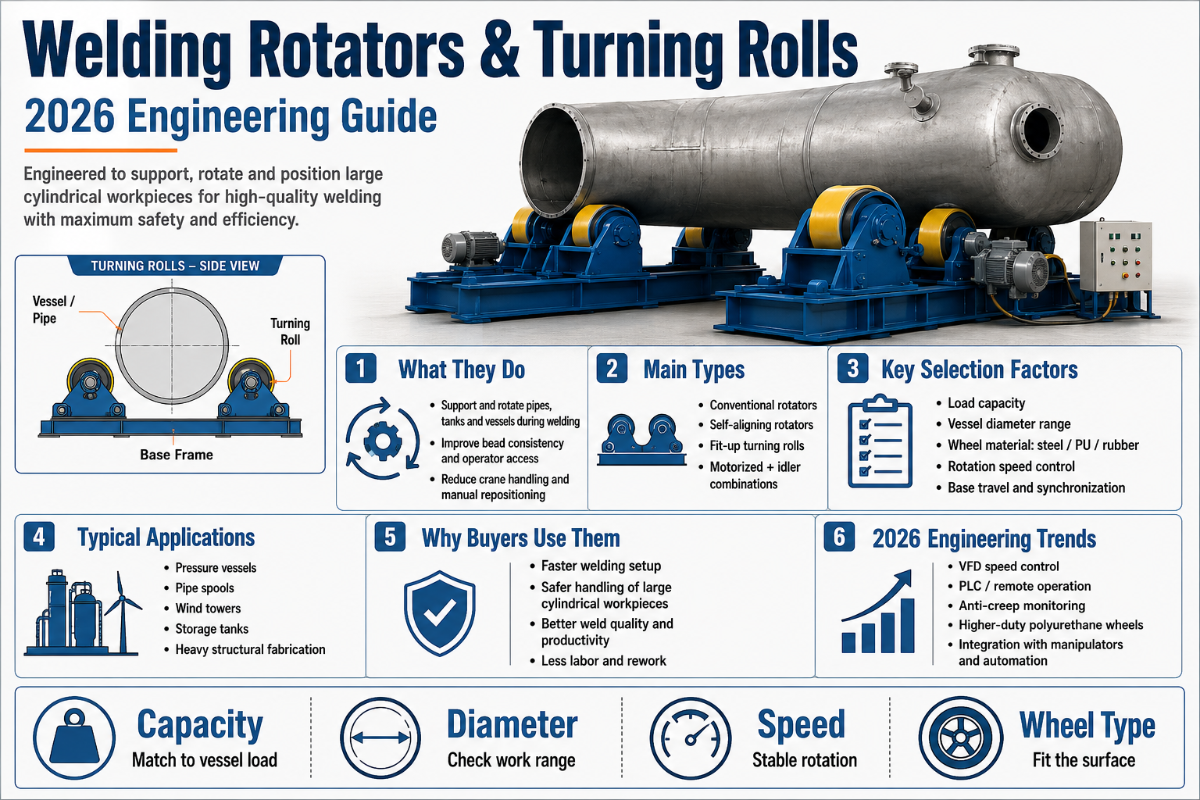
Rotadores de soldagem e viradores de roletes são conjuntos motorizados que giram uma peça cilíndrica — tubo, tanque, caldeira ou costado de vaso de pressão — a uma velocidade superficial controlada, permitindo que o soldador e o arco permaneçam no mesmo lugar enquanto a junta de soldagem passa por eles. Um conjunto de roletes de acionamento gira a peça por atrito; os roletes livres sustentam o restante do peso e mantêm o deslocamento alinhado. Essa ideia simples — movimentar a peça, não o operador — explica por que os rotadores de soldagem e viradores de roletes estão no centro de quase todas as linhas de fabricação metalmecânica de componentes cilíndricos pesados, desde spools de tubos de 1 tonelada até segmentos de torres eólicas de 1.000 toneladas.
Este guia é o complemento de engenharia para uma decisão de compra, não um catálogo. Se você já sabe do que precisa e procura modelos e faixas de tonelagem, consulte a linha de rotadores de soldagem e viradores de roletes da Aubrik. Se deseja entender como a máquina realmente executa seu trabalho — o cálculo da velocidade de rotação, a engenharia das rodas, a física da deriva, a preparação que determina se um vaso gira sem desvios e as normas que regem a qualidade da solda — continue a leitura.
Especificações rápidas: rotadores de soldagem e viradores de roletes
| Capacidade de carga (por conjunto) | 1–1.000 t como padrão; projetos sob medida de até ~2.000 t |
| Diâmetro da peça de trabalho | 200–6.000 mm |
| Velocidade de rotação | 0,5–15 rpm, variação contínua por inversor de frequência (VFD) (peças grandes operam bem abaixo de 1 rpm) |
| Rodas de acionamento | Poliuretano ~70–85A ou aço |
| Tipos comuns | Convencional, autoalinhável, antideriva, para ajuste e montagem da junta |
| Aplicações típicas | Vasos de pressão, tanques de armazenamento, tubulações, seções de torres eólicas, caldeiras |
O que os rotadores de soldagem e viradores de roletes realmente fazem
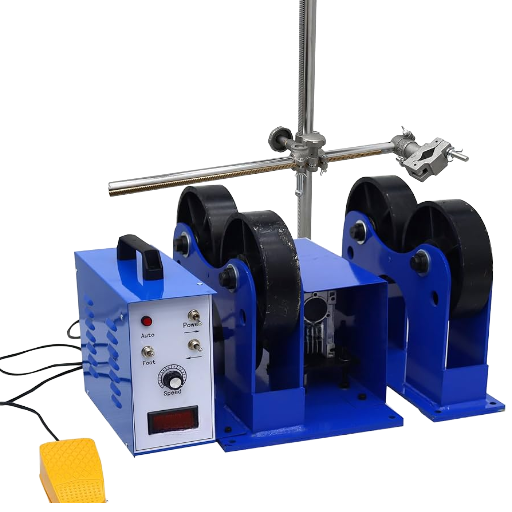
A função dos viradores de roletes é aparentemente simples: sustentar uma peça redonda sobre dois roletes paralelos e girá-la suavemente para que uma junta circunferencial (C) passe sob um cabeçote de soldagem fixo. Como a peça gira em vez de o soldador caminhar ao redor dela, o arco mantém uma velocidade de curso constante, o aporte térmico permanece uniforme e o operador não precisa reposicionar a peça durante o passe. Isso produz uma solda mais uniforme, com menos defeitos de parada e reinício, além de reduzir bastante a movimentação manual de peças.
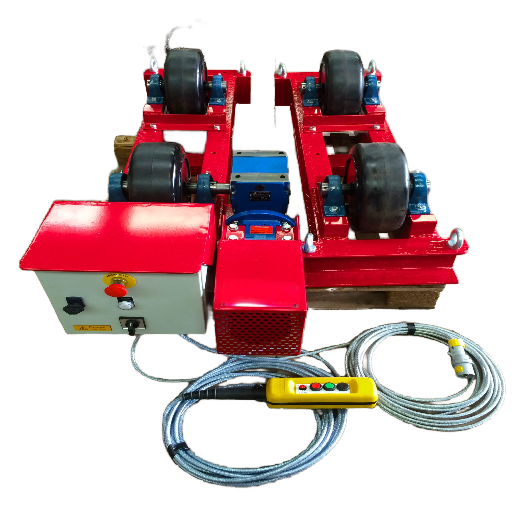
Viradores de roletes motorizados que giram peças cilíndricas a uma velocidade de rotação controlada reduzem a fadiga dos trabalhadores e aumentam a produtividade em cada posto de soldagem de tubos, pois um único operador consegue executar uma junta longa que antes exigia uma ponte rolante e uma equipe. Em uma configuração manual, girar um vaso pesado em um quarto de volta com uma ponte rolante entre os passes pode consumir 30–40% do tempo de arco aberto e cansar uma equipe de duas ou três pessoas em um turno; com viradores motorizados, o mesmo trabalho é executado em um único passe contínuo.
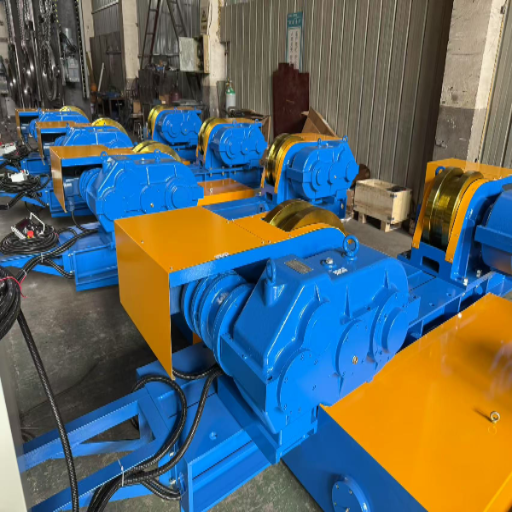
No mínimo, uma configuração é composta por quatro elementos: um rolete de acionamento (uma roda motorizada que gira a peça), um ou mais roletes livres (rodas de giro livre que sustentam e equilibram a carga), um motorredutor com controle de velocidade e uma estrutura. “Rotador de soldagem” e “virador de roletes” descrevem a mesma família de máquinas — os termos são usados de forma intercambiável em diferentes regiões, sendo “viradores de roletes” ou “viradores de roletes para tanques” mais comuns em instalações que fabricam tanques e vasos pesados.
Em uma fábrica de estruturas metálicas, o mesmo conjunto de roletes aparece com diversos nomes — roletes viradores de soldagem, viradores de roletes para tanques, conjunto de roletes para tubos ou simplesmente suporte com roletes —, mas a função é sempre a mesma: girar peças cilíndricas para que uma junta possa ser soldada na posição plana. As aplicações típicas vão de peças de pequeno diâmetro e spools de tubos curtos a vasos de pressão, tanques de armazenamento, trocadores de calor, tambores de caldeiras, segmentos de torres eólicas e monopiles offshore que fixam uma turbina ao fundo do mar.
Qual é a diferença entre um rotador de soldagem e um virador de roletes?
Não há diferença funcional — são dois nomes para a máquina com roletes que gira um cilindro para soldagem. Um posicionador de soldagem é uma máquina diferente: ele prende a peça a uma placa de fixação inclinável e a gira em um ou dois eixos, sendo adequado para suportes, flanges e conjuntos curtos. Os viradores de roletes são indicados para cilindros longos e pesados que não podem — ou não devem — ficar em balanço em uma placa de fixação. Para uma análise estruturada dessa escolha, a Aubrik oferece um seletor entre rotador e posicionador.
Por dentro da máquina: trem de acionamento, roletes e controles
Tudo o que um rotador de soldagem faz bem depende de um único mecanismo: o acionamento por atrito. O torque é transmitido apenas no ponto em que a roda de acionamento toca a peça; portanto, a área de contato — sua extensão, o material da roda e o ângulo entre os dois roletes — determina quanto peso pode ser girado — a capacidade de carga — antes que a roda deslize e a velocidade superficial oscile. Entenda a área de contato e você compreenderá a maior parte da máquina.
| Componente | Função | Sintoma em caso de configuração incorreta |
|---|---|---|
| Rolete de acionamento + motorredutor | Gira a peça por atrito | Deslizamento → velocidade de curso irregular, solda com acabamento irregular |
| Rolete livre | Sustenta e equilibra a carga | Flexão, elevação da extremidade ou desvio do eixo |
| VFD / controlador de velocidade | Define e mantém a velocidade de rotação | Velocidade superficial incorreta → perfuração ou sobreposição a frio |
| Ajuste do espaçamento entre rodas | Adapta o ângulo de contato ao diâmetro | Espaçamento excessivo → baixo torque, deslizamento |
O espaçamento entre as rodas é mais importante do que os compradores imaginam. Ao afastar os dois roletes, a peça desce entre eles, aumentando o ângulo de envolvimento, mas reduzindo a componente de força vertical que gera tração; se forem aproximados demais, um vaso grande ficará instável. Barramentos ajustáveis por fuso ou por furos para parafusos permitem regular esse equilíbrio para cada diâmetro. Como esse rolete de acionamento é um contato giratório motorizado, sua proteção está sujeita a normas de máquinas como a OSHA 29 CFR 1910.212.
Um acionamento motorizado gira a peça, mas o operador define o ritmo. A maioria dos rotadores de soldagem e viradores de roletes oferece controles de velocidade ajustável — um mostrador de velocidade variável do VFD no painel, além de opções de terminal de programação ou pedal para que o soldador possa fazer o ajuste fino da rotação sem se afastar do arco. Bons controles transformam torque em rotação precisa e mantêm a velocidade de rotação estável sob carga; é nas caixas econômicas de malha aberta que a estabilidade da rotação se perde silenciosamente.
A lei da velocidade superficial: como adequar a rotação à solda
Na soldagem, o que importa é a velocidade superficial na solda — a velocidade de curso do arco ao longo da junta —, não as rpm dos roletes. Essas duas grandezas estão relacionadas por uma única equação, que chamaremos de lei da velocidade superficial:
v = π × D × N → N = v ÷ (π × D)
v = velocidade de curso da soldagem · D = diâmetro da peça · N = velocidade de rotação (rev/min)
Sua consequência é o ponto que a maioria das pessoas interpreta de forma errada: a velocidade de rotação é inversamente proporcional ao diâmetro. Se o diâmetro dobrar, as rpm serão reduzidas à metade para manter a mesma velocidade de soldagem. Para peças grandes, os valores são mínimos. Veja os dois exemplos:
- 📐Tubo de 6″ (152 mm), MIG a 5 in/min: N = 5 ÷ (π × 6) = 5 ÷ 18.85 = 0.27 rev/min.
- 📐Vaso de 48″ (1.219 mm), arco submerso a 24 in/min: N = 24 ÷ (π × 48) = 24 ÷ 150.8 = 0.16 rev/min.
Esses valores são frações de uma rpm — exatamente por isso um torno adaptado é um virador de roletes inadequado: a menor velocidade do fuso de um torno costuma ser de 50–100 rpm, centenas de vezes maior do que o necessário para soldar um vaso. Rotadores de soldagem projetados especificamente para essa função atingem essas baixas velocidades por meio de uma elevada redução por engrenagens combinada com um VFD.
| Diâmetro externo da peça | Processo / velocidade de curso | Rotação N = v ÷ (πD) |
|---|---|---|
| 6″ (152 mm) | MIG · 5 in/min | 0,27 rpm |
| 24″ (610 mm) | SAW · 20 in/min | 0,27 rpm |
| 48″ (1.219 mm) | SAW · 24 in/min | 0,16 rpm |
| Segmento de torre eólica de 120″ (3.048 mm) | SAW · 30 in/min | 0,08 rpm |
📐 Nota de engenharia
Um acionamento CA perde 2–5% de suas rpm sob carga (escorregamento do motor), portanto, a velocidade ajustada sem carga não é a velocidade efetiva de soldagem. Ajuste o valor-alvo ~10% acima e verifique a velocidade superficial real com a peça de trabalho sobre os roletes antes do passe de produção. Na soldagem MIG de aço-carbono, a velocidade de curso costuma ser de 4–8 in/min; uma raiz TIG em aço inoxidável pode cair para ~2 in/min; o arco submerso opera muito mais rápido. Ajuste N ao processo que estiver realmente sendo executado.
Como calcular a velocidade de rotação de um rotador de soldagem?
Pegue a velocidade de curso da soldagem e divida-a pela circunferência da peça: N = v ÷ (π × D). Use uma única unidade de comprimento de forma consistente. Um tubo de 600 mm soldado a 300 mm/min requer N = 300 ÷ (π × 600) = 0.16 rev/min. Depois, acrescente ~10% para compensar o escorregamento do motor e confirme o valor com a peça carregada. Se preferir não fazer o cálculo para cada trabalho, a calculadora de compatibilidade de capacidade para rotadores de soldagem combina o diâmetro e o peso com um conjunto de roletes adequado.
Rodas de poliuretano ou aço: faixa de dureza 70–85A
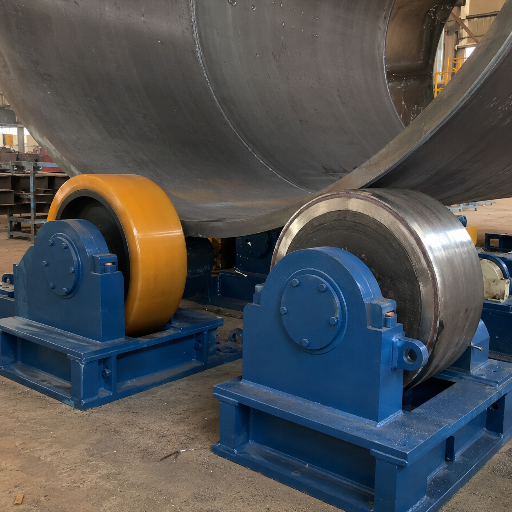
O material da roda de acionamento é a decisão mais discreta da ficha de especificações e uma das que têm maior impacto. A maioria das rodas de acionamento de rotadores de soldagem industriais utiliza poliuretano com dureza aproximada de 70–85A na escala Shore — o que chamamos de faixa de dureza 70–85A. O material é macio o suficiente para proporcionar aderência e absorver impactos, firme o bastante para suportar a carga sem ser esmagado e não marca a peça como o aço pode marcar.
Uma ressalva importante que o marketing de rodas tende a omitir: o durômetro mede apenas a dureza. De acordo com a estrutura de ensaios de dureza ISO/ASTM (ASTM D2240), não existe uma relação simples entre a leitura do durômetro e a capacidade de carga ou a vida útil contra desgaste. O valor 70–85A indica que a roda apresenta dureza adequada para proporcionar tração; ele não garante a tonelagem nem a vida útil, que dependem da formulação do poliuretano, da geometria da roda e da área de contato. Considere essa faixa como ponto de partida e dimensione a roda pela carga nominal, não pela dureza.
✔ Poliuretano (70–85A)
- Alta aderência, sem marcas em superfícies acabadas
- Vida útil contra desgaste aproximadamente 3× maior que a da borracha
- Amortece vibrações → velocidade superficial mais estável
- A área de contato flexível distribui a carga
⚠ Aço
- Mais indicado para tonelagens extremas e calor próximo ao arco
- Tolera respingos e carepas que degradam o uretano
- Pode amassar, marcar ou riscar a peça
- Menor aderência → maior propensão ao deslizamento; transmite impactos
Na prática, utiliza-se poliuretano na grande maioria dos trabalhos com vasos de pressão e tubos; o aço é empregado quando a tonelagem é muito elevada, quando a roda fica próxima a uma zona de soldagem quente ou quando carepas abrasivas desgastariam o uretano em poucos meses.
Convencional, autoalinhável, antideriva e para ajuste e montagem da junta: como cada geometria resolve um problema diferente
Essas quatro geometrias comuns de roletes não formam uma escala de boa, melhor e superior — cada uma atende a uma restrição específica. Escolha de acordo com o problema que realmente precisa resolver.
Visão geral de 9 tipos de rotadores
| Tipo | Acionamento / mecanismo | Classe de capacidade | Aplicação mais adequada |
|---|---|---|---|
| Convencional | Espaçamento das rodas ajustado manualmente | Leve–pesada | Diâmetros constantes; aplicações sensíveis ao custo |
| Autoalinhável | Suportes flutuantes se adaptam ao diâmetro | Leve–pesada | Diâmetros variados; costados fora de circularidade |
| Antideriva | Eixos inclinados dos roletes livres resistem ao deslocamento axial | Média–pesada | Juntas circunferenciais longas e de precisão |
| Rotador para ajuste e montagem da junta | Alinhamento de costados por parafuso/sistema hidráulico | Média–pesada | União de seções de costado de topo a topo |
| Rotador de tubos | Roletes com pequeno espaçamento | Leve–média | Spools de tubos longos |
| Elevatório / para linha de montagem progressiva | Estrutura com altura ajustável | Pesada | Anéis para fabricação de tanques |
| Serviço pesado (roda de aço) | Roletes de aço | Muito pesada (>100 t) | Tonelagem extrema; calor próximo ao arco |
| Bogie / carro | Carro autoalinhável com várias rodas | Muito pesada | Vasos muito longos e pesados |
| Jateamento e pintura | Roletes com rolamentos vedados | Leve–média | Rotação para preparação de superfícies |
| Leve / de bancada | Roletes pequenos de poliuretano | Leve (<1 t) | Tubos de pequeno porte |
Um rotador de soldagem autoalinhável justifica o investimento quando os diâmetros mudam com frequência: os suportes das rodas pivotam para que os roletes se ajustem automaticamente à peça, independentemente da ovalização, eliminando a maior parte do tempo de reajuste manual do espaçamento. Esse princípio é antigo e bem documentado — a patente dos Estados Unidos US 4.407.621 (Conjunto autoajustável de viradores de roletes) descreve um suporte flutuante que se adapta ao diâmetro da peça sem ajuste manual. Um rotador para ajuste e montagem da junta, por sua vez, serve para controlar a geometria antes da soldagem — alinhando concentricamente duas seções de costado para que a abertura da raiz fique uniforme em toda a circunferência.
Para trabalhos de curta duração ou peças únicas, um conjunto leve e portátil de viradores de roletes — comprado, alugado ou arrendado — costuma oferecer uma relação custo-benefício melhor do que investir em uma linha pesada para fins especiais que será usada apenas algumas vezes por ano.
Por que as peças sofrem deriva — e o triângulo da deriva por trás disso
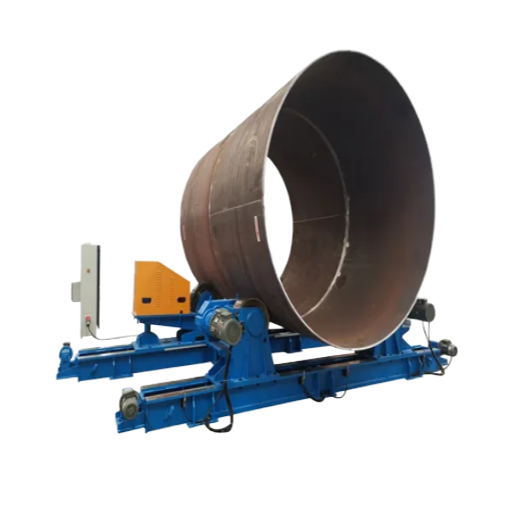
O “deslocamento” ou a deriva axial — quando o vaso avança lentamente em direção a uma das extremidades do barramento enquanto gira — é o problema clássico dos viradores de roletes e, em um costado longo de vaso de pressão, pode comprometer silenciosamente uma junta circunferencial que, de outro modo, estaria perfeita. Raramente existe uma única causa. Pense no fenômeno como o triângulo da deriva — três forças que se combinam, cada uma desviando a peça de sua trajetória prevista:
O triângulo da deriva
- Imperfeição no formato do costado. Costados fora de circularidade ou abaulados apresentam aos roletes um raio que varia continuamente. A literatura de patentes sobre sistemas antideriva aponta esse fator como a principal causa da deriva.
- Desalinhamento entre acionamento e rolete livre. Roletes que não estejam perfeitamente paralelos ou que tenham alturas diferentes direcionam a peça lateralmente — até uma pequena diferença de altura faz o vaso se deslocar.
- Massa desequilibrada da peça. O peso fora do centro (bocais, componentes internos, dispositivos de fixação) sobrecarrega um rolete em relação ao outro e desvia a trajetória.
O custo de ignorar esse problema é real. Mesmo alguns milímetros de deslocamento por volta desviam o arco da junta, e recuperar uma junta circunferencial desviada pode exigir o esmerilhamento e a nova soldagem de um metro da junta de um vaso de pressão — horas de retrabalho em um único costado, além do impacto no cronograma de um trabalho sujeito a código que precisa ser aprovado em radiografia.
Os viradores de roletes antideriva combatem esse efeito com geometria, não com força bruta. Conforme descrito na patente dos Estados Unidos US 8.342.493 (Sistema antideriva para viradores de roletes), os roletes livres são montados em eixos posicionados de forma ligeiramente oblíqua em relação ao eixo da peça; essa pequena inclinação introduz uma componente de força axial que empurra a peça no sentido contrário ao da deriva. Trabalhos mais recentes — por exemplo, o pedido de patente coreano KR 2023-0106190 (2023) — automatizam a correção por meio de um sensor de deriva, ajustando a inclinação em tempo real. Para linhas de tubos longos com deriva acentuada, um rotador de tubos específico com roletes livres antideriva costuma ser a ferramenta adequada; esses sistemas antideriva corrigem a geometria em vez de lutar contra ela.
“O movimento axial durante a soldagem de juntas circunferenciais é causado principalmente por imperfeições no formato cilíndrico da peça; a correção consiste em orientar os eixos dos roletes livres de forma oblíqua para que gerem uma componente de força axial oposta.”
— Patente dos Estados Unidos 8.342.493 B2, Sistema antideriva para viradores de roletes
Preparação e alinhamento: o princípio dos 70% de erros de preparação
Esta é a versão franca que as páginas dos fornecedores raramente apresentam: a maioria dos problemas com viradores de roletes é causada pela própria preparação. Equipes de manutenção e de campo costumam relatar que cerca de 70% dos problemas com viradores de roletes decorrem da preparação, e não de falhas do equipamento — uma observação de campo, não uma estatística de laboratório, mas coerente com o que a maioria das fábricas constata. Chamamos isso de princípio dos 70% de erros de preparação: antes de suspeitar da máquina, verifique a preparação.
- ✔Nivele e deixe em paralelo. Verifique os dois roletes com uma régua e um nível; roletes não paralelos ou com alturas diferentes direcionam a peça lateralmente.
- ✔Posicione os apoios a 30–40% de cada extremidade. Colocar os roletes aproximadamente a um terço de cada extremidade evita que o meio sofra flexão e que as extremidades se levantem.
- ✔Verifique a sequência das fases elétricas. A sequência invertida faz os roletes girarem para trás na partida — uma verificação de cinco segundos que evita um primeiro movimento assustador.
- ✔Ajuste o espaçamento das rodas ao diâmetro. Regule o espaçamento para obter estabilidade e torque de tração adequado, não apenas para acomodar a peça.
⚠️ Segurança: roletes motorizados apresentam pontos de esmagamento
O espaço em que uma roda giratória encontra a peça é um ponto de esmagamento convergente. As normas de proteção de máquinas dos Estados Unidos — OSHA 29 CFR 1910.212 — exigem a proteção de componentes giratórios e pontos de esmagamento. Mantenha mãos, mangas e lingas afastadas da linha dos roletes e oriente os operadores antes da primeira rotação; a segurança do operador nesse caso depende de um procedimento, não apenas de uma proteção física.
Um desdobramento contraintuitivo: comprar mais capacidade não elimina a deriva nem o deslizamento. Uma margem de carga de 20–30% sobre o peso real da peça (incluindo os dispositivos de fixação) é uma prática adequada, mas, além disso, o superdimensionamento apenas aumenta o investimento e a área de instalação. A deriva e o deslizamento são problemas de geometria e preparação — eles são resolvidos com alinhamento, escolha das rodas e roletes livres antideriva, não com um número maior de tonelagem.
Qualidade da solda e as normas que a regem
Uma dúvida dos compradores merece uma resposta franca: existe alguma certificação obrigatória para um rotador de soldagem? Não — não existe uma certificação de produto específica para “rotadores de soldagem”, e não afirmaremos o contrário. Essa máquina recebe a marcação CE por sua própria segurança elétrica e mecânica, mas a qualidade da solda é regida pela estrutura de qualidade da soldagem ao seu redor, na qual o rotador viabiliza uma velocidade de curso consistente.
| Norma | O que ela regulamenta |
|---|---|
| ISO 3834-2:2021 | Requisitos completos da qualidade para soldagem por fusão (Parte 2) |
| ASME BPVC Seção IX | Qualificação do procedimento de soldagem e do soldador |
| AWS D1.1:2025 | Código de soldagem estrutural para aço |
| ISO 17662:2025 | Calibração / verificação / validação de equipamentos de soldagem |
A mais recente dessas normas, a ISO 17662:2025, é a mais relevante para os rotadores: ela abrange a verificação e a validação dos equipamentos utilizados para controlar as variáveis do processo de soldagem. Qualquer rotador cuja velocidade superficial possa ser documentada e reproduzida é exatamente o tipo de equipamento previsto nessa estrutura — por isso o controle instrumentado de velocidade está se tornando um requisito de qualidade, não um luxo. O problema que ele evita é caro: uma única reprovação radiográfica em uma junta sujeita a código pode exigir o recorte, a nova soldagem e outra inspeção — dias de atraso no cronograma de um único vaso de pressão e o tipo de não conformidade que uma auditoria ISO 3834 apontará.
Integração de viradores de roletes a uma célula robotizada de soldagem
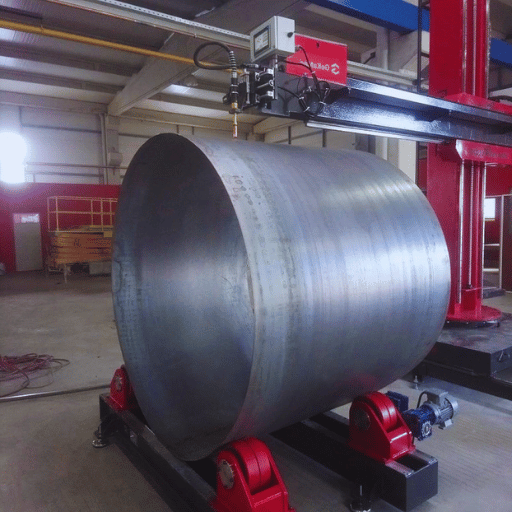
Em uma fábrica real, os viradores de roletes raramente trabalham sozinhos. A maioria das células de fabricação metalmecânica pesada combina viradores de roletes com um manipulador de soldagem com coluna e lança equipado com cabeçote de soldagem por arco submerso (SAW): os viradores giram a virola à rotação calculada, em rpm, enquanto a lança mantém o arame de soldagem e o fluxo parados sobre a junta de soldagem. Sincronizar a velocidade periférica dos roletes com a taxa de deposição por SAW é o ponto decisivo — quando o ajuste está correto, uma longa junta circunferencial é soldada em um passe contínuo e uniforme — o tipo de resultado repetível que o sistema de qualidade ISO 3834 exige de uma célula de soldagem.
Nessa célula, os viradores são projetados para manter a junta de soldagem em uma linha de centro constante, permitindo que o arco deposite um cordão contínuo passe após passe; em trabalhos com revestimento metálico por soldagem, essa mesma estabilidade permite que um cabeçote execute um revestimento por soldagem contínuo ao redor do diâmetro interno. É nesse ponto que a automação de soldagem traz retorno — um fluxo de trabalho sincronizado entre viradores e lança aumenta a consistência das soldas, reduz o tempo de parada nas trocas de produção e torna a fabricação de vasos cilíndricos pesados muito mais econômica do que executar manualmente a soldagem ao longo da junta. Em uma célula de fabricação metalmecânica pesada com alta demanda, o tempo perdido nas trocas pode consumir quase um quinto do dia de trabalho; sincronizar os viradores com a lança permite recuperar essa hora, turno após turno.
A Aubrik fabrica viradores de soldagem como parte de linhas completas — entre elas, linhas de produção de torres eólicas e linhas de soldagem de perfis H — e não como unidades independentes; por isso, os conjuntos de roletes são especificados de acordo com o manipulador de soldagem, o rastreador de junta e o sistema de recuperação de fluxo com os quais operarão. Para vasos muito longos, vários conjuntos de roletes distribuem a carga ao longo do comprimento, cada um sustentando sua zona de apoio de 30–40%, para que uma virola de torre eólica de 12 metros gire sob o arco como um único corpo rígido, em vez de se deformar entre dois apoios.
Manutenção, solução de problemas e mudanças para 2026
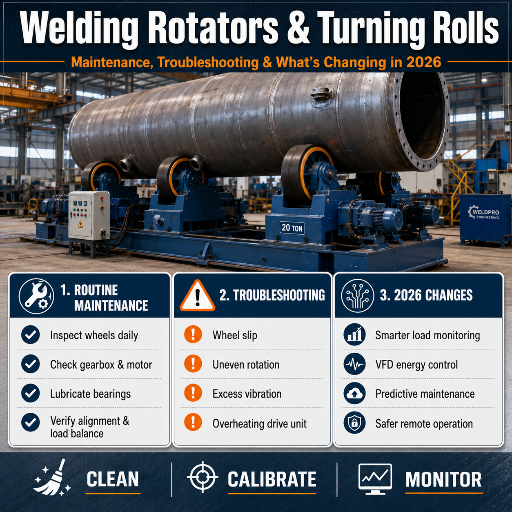
| Sintoma | Causa provável | Primeira ação corretiva |
|---|---|---|
| A peça escorrega, e a velocidade varia | Desgaste das rodas ou espaçamento excessivo | Reajuste o espaçamento; substitua as rodas com pontos planos |
| A peça se desloca para uma das extremidades | Diferença de altura ou falta de paralelismo dos roletes, ou desequilíbrio de massa | Refaça o nivelamento; acione os roletes livres antideriva |
| A velocidade periférica oscila em baixa rpm | Acionamento em malha aberta, escorregamento do motor | Adicione realimentação por encoder; verifique sob carga |
| Ruído/vibração no acionamento | Desgaste do redutor ou dos rolamentos | Inspecione o óleo do redutor; substitua os rolamentos |
A tendência mais clara para 2026 é a migração dos acionamentos CA em malha aberta para o controle de velocidade em malha fechada por encoder ou servoacionamento. O motivo não é uma tendência passageira: a velocidade periférica constante tornou-se um parâmetro de qualidade da solda documentado em sistemas como a ISO 17662:2025 e em regimes de monitoramento durante o processo; portanto, um virador que apenas “gira aproximadamente na velocidade correta” não atende a um sistema de qualidade com rastreabilidade. Para compradores que buscam essa rastreabilidade, a medida prática é concreta: especifique realimentação por encoder no eixo de rotação, e não apenas um inversor de frequência, em qualquer célula que será auditada segundo a ISO 3834. (O mercado mais amplo de posicionamento para soldagem — da ordem de alguns bilhões de dólares e com crescimento anual de um dígito médio — fornece um contexto geral útil, mas a decisão de compra é determinada por esse requisito de rastreabilidade da qualidade, não pelo número de destaque do mercado.)
Perguntas frequentes
Qual é a diferença entre viradores de roletes e um posicionador de soldagem?
Ver resposta
Os viradores de roletes apoiam um cilindro horizontalmente sobre dois roletes e o giram em torno do próprio eixo, sendo adequados para tubos e vasos longos e pesados. Um posicionador prende a peça a uma placa de fixação inclinável e a gira em um ou dois eixos, sendo adequado para suportes, flanges e conjuntos mais curtos. Cilindros longos ficam sobre viradores; peças de geometria complexa que precisam ser inclinadas ficam sobre um posicionador.
Qual velocidade periférica deve ser usada para soldagem em viradores?
Ver resposta
Ajuste a velocidade periférica à velocidade de curso do processo e, em seguida, converta-a em rpm usando N = v ÷ (π × D). A soldagem MIG de aço carbono normalmente opera a 4–8 in/min; um passe de raiz TIG em aço inoxidável pode operar a ~2 in/min; a soldagem por arco submerso opera mais rapidamente. Como a rpm diminui à medida que o diâmetro aumenta, vasos de grande porte giram bem abaixo de 1 rpm. Acrescente cerca de 10% para compensar o escorregamento do motor e confirme o resultado com a peça carregada.
Rodas de poliuretano ou de aço são melhores para os roletes de acionamento de viradores de soldagem?
Ver resposta
O poliuretano com dureza aproximada de 70–85A é a opção padrão para rodas motrizes: oferece boa aderência, absorve impactos, não marca superfícies acabadas e dura aproximadamente três vezes mais do que a borracha. Escolha o aço somente quando a tonelagem for muito alta, quando uma roda ficar próxima de uma zona de solda quente ou quando carepas abrasivas desgastarem rapidamente o uretano. E lembre-se de que o durômetro indica a dureza, não a capacidade de carga.
Qual margem de segurança devo acrescentar à capacidade de carga?
Ver resposta
Dimensione o equipamento para 20–30% acima do peso real do trabalho, incluindo os dispositivos de fixação e componentes internos. Essa margem absorve imprecisões de pesagem e o trabalho ocasional mais pesado. Uma margem muito maior acrescenta principalmente custo de aquisição e ocupa mais espaço no piso, sem resolver o desvio ou o escorregamento, que são problemas de ajuste e geometria, não de capacidade.
Por que os tubos se deslocam lateralmente sobre os viradores de roletes?
Ver resposta
O desvio axial resulta do Triângulo do Desvio: geometria fora de circularidade do costado (a principal causa na literatura de patentes), roletes não paralelos ou com alturas diferentes e massa da peça fora do centro. Refaça o nivelamento dos viradores e, nos casos persistentes, use roletes livres antideriva cujos eixos inclinados gerem uma força axial contrária ao deslocamento.
Os viradores de soldagem precisam atender a alguma norma específica de certificação?
Ver resposta
Não existe uma certificação única de produto para viradores de soldagem. A própria máquina recebe a marcação CE de segurança, enquanto a qualidade da solda é regida pelo sistema aplicável — ISO 3834 para requisitos da qualidade, ASME BPVC Seção IX para qualificação de procedimentos e soldadores, AWS D1.1 para aço estrutural e ISO 17662:2025 para validação dos equipamentos que controlam as variáveis de soldagem.
Qualquer virador com controle de velocidade documentado e reproduzível dá suporte a esses sistemas; ele não os substitui. Na prática, solicite ao fornecedor a declaração CE de conformidade da máquina e confirme se seus próprios procedimentos de soldagem estão qualificados conforme a ASME Seção IX ou a norma aplicável — a função do virador é tornar esse procedimento qualificado repetível, passe após passe.
Origem deste guia
A Aubrik (anteriormente Wuxi ABK Machinery) fabrica equipamentos de soldagem e corte desde 1999, produzindo cerca de 1.000 conjuntos de equipamentos de soldagem por ano para fabricantes de torres eólicas, vasos de pressão e tubulações em mais de 40 países. Os exemplos de cálculo da velocidade de rotação, o Triângulo do Desvio e a lista de verificação de ajuste apresentados aqui refletem o comportamento dos viradores de roletes nas linhas de soldagem que projetamos e certificamos conforme a ISO 9001 e a CE. Revisado pela equipe técnica da Aubrik (Wuxi ABK Machinery).
Referências e fontes
- US 8.342.493 B2 — Sistema antideriva para viradores de roletes — USPTO
- US 4.407.621 — Conjunto autoajustável de viradores de roletes — USPTO
- KR 2023-0106190 A — Roletes viradores antideriva para peças de trabalho pesadas (2023) — KIPO
- 29 CFR 1910.212 — Requisitos gerais para todas as máquinas — OSHA
- ISO 3834-2:2021 — Requisitos da qualidade para soldagem por fusão — ISO
- ISO 17662:2025 — Calibração, verificação e validação de equipamentos de soldagem — ISO
- ASME BPVC Seção IX — Qualificações para soldagem, brasagem e união por fusão — ASME
- AWS D1.1/D1.1M:2025 — Código de soldagem estrutural — aço — AWS
Artigos relacionados
- Viradores de soldagem e viradores de roletes — faixa de 1 a 1.000 toneladas e seleção
- Virador de soldagem autoalinhável — para diâmetros variáveis
- Virador de tubos — viradores de roletes antideriva para tubos longos
- Seletor de virador ou posicionador — escolha o eixo adequado para movimentação de peças



