
Aubrik Şirketi ile İletişime Geçin

Kaynak pozisyoneri aşırı yükü, iş parçasının ağırlığının veya merkez dışı torkunun makinenin motor, dişli ve yataklarının taşıyabileceği sınırı aşmasıdır. Pozisyonerler genellikle önceden belirgin uyarılar vererek gürültülü biçimde arızalanmadığından, teşhis sırasında bu durumun dikkate alınması gerekir. Bunun yerine kaynak pozisyoneri genellikle yavaş hareket, aşırı ısınmış motor veya kaçak akım nedeniyle çukurlaşmış yatak gibi belirtilerle “hastalanmaya” başlar ve arıza oluştuğunda belirtiler çoğunlukla haftalardır birikmektedir. Bu sorun belirtileri makinenin tipine veya kaynak yöntemine özgü değildir; ister tezgâh tipi kaynak pozisyoneri, döner kaynak pozisyoneri, kaynak rotatörü ya da tahrikli başlık-punta düzeni olsun, ister MIG, TIG, örtülü elektrot ya da tozaltı ark kaynağıyla beslensin, fizik kuralları aynıdır ve ekipmanın yepyeni ya da ikinci el bir kaynak pozisyoneri olması fark etmez. Aşırı yükün ne olduğunu, arızadan önce izlenmesi gereken altı belirtiyi, çoğu operatörün gözden kaçırdığı bir elektriksel arıza biçimini ve aşırı yüklenmiş bir kaynak pozisyonerinin ne zaman onarılıp ne zaman onarılamayacağını açıklayacağız.
Hızlı Başvuru: Aşırı Yük Eşikleri
| Tipik tasarım güvenlik katsayısı | Beklenen çalışma yükünün 1.5–2.0× katı |
| Dikey ve yatay kapasite | Dikey (eğik) kapasite değeri çoğunlukla yatay kapasitenin ~50% kadarıdır |
| Yaygın termik aşırı yük açma noktası | Sınıf 10 aşırı yük rölesi, anma akımının 600% düzeyinde ~10 saniye içinde açar (diğer ekipman sınıfları ve görev çevrimlerinde farklı eşikler kullanılır — kendi kumanda kutunuzu kontrol edin) |
| Topraklama gereksinimi | İş parçasına bağımsız bağlantı yolu — kesinlikle yataklar veya dişliler üzerinden değil |
Gerçekte Neler Aşırı Yük Sayılır
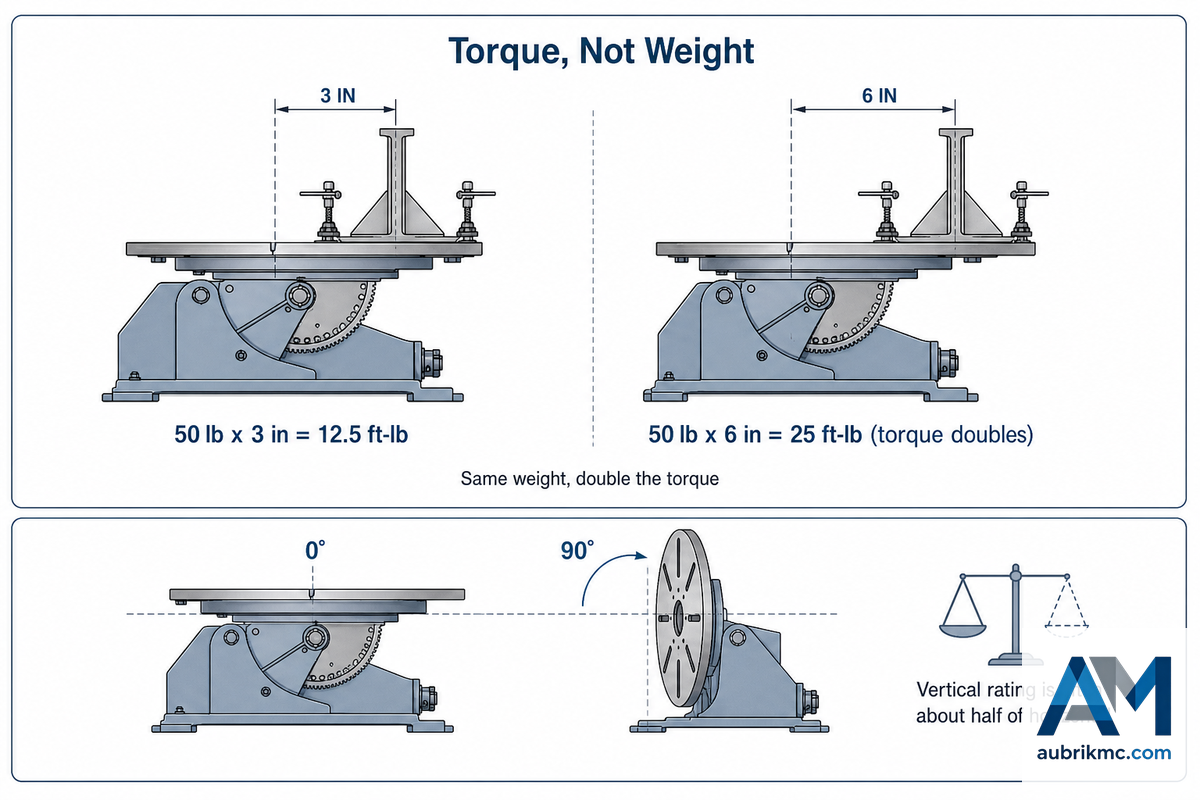
Aşırı yüklenme, tartıdaki parçanın ne kadar ağır olduğuna değil, tahrik sistemine ne kadar tork uyguladığına bağlıdır. MIT bünyesinde 2022 yılında yürütülen bir makine mühendisliği tezi olan “Otomatik Kaynak İçin Pozisyoner Mekanizmalarının Analizi ve Tasarımı” çalışmasında araştırmacılar, pozisyoner milinin yataklarına uygulanan fiziksel gerilmelerin yalnızca parçanın ağırlığıyla değil, ağırlığının yanı sıra mil eksenine olan mesafesiyle de ilişkili olduğunu ayrıntılı olarak açıklamaktadır. Çalışmaya göre, “Motorun anma tork kapasitesi, milin yük kapasitesiyle doğrudan ilişkilidir.” Etikette yer alan her kapasite değeri, parçanın ağırlık merkezinin belirli bir noktada bulunduğunu varsayar ve tartı değeri değişmese bile bu noktadan sapılması makine üzerinde farklı gerçek kuvvetler oluşturur. International Journal of Engineering Research and Development (IJERD) tarafından yayımlanan hakemli başka bir makalede ise bu matematiksel ilişki, belirli bir yatağın belirli statik ve dinamik yük kapasitelerini karşılamak üzere tasarlanmış, 6,000 RPM hızda çalışan ve 1:5 dişli redüksiyonuna sahip 60W motorlu küçük bir tahrik üzerinden baştan sona örneklenmektedir; boyutu ne olursa olsun tork-yatak yükü zincirini belirleyen mekanik ilke tam olarak aynıdır.
FMA yayını olan The Fabricator adlı sektör dergisi, hesabı anlaşılır bir örnekle açıklamaktadır. Yatay konumdaki pozisyoner tablasının yüzeyinden 3 inç uzağa 50 lb. ağırlığında kaynaklı bir parça yerleştirildiğinde 12.5 foot-pounds tork oluştuğunu düşünün. Aynı 50 lb. parçayı 6 inç uzağa taşıdığınızda, aynı ağırlığı kullanmanıza rağmen tork 25 foot-pounds değerine çıkarak iki katına ulaşır. Bu ilke nedeniyle bir kaynak pozisyoneri, tabla üzerinde merkezlenmiş belirli bir ağırlığı güvenle taşıyabilirken çok daha hafif fakat uygunsuz yerleştirilmiş bir iş parçasıyla aşırı yüklenebilir.
Dikey kapasite gerçekten yatay kapasitenin yarısı mıdır?
Dikey konum için kapasitenin düşürülmemesi, makine boyutlandırmasında en sık yapılan hatadır. Endüstriyel modellerde genellikle 0° ile 135° arasında değişen sürekli tabla dönüşü dikkate alındığında, statik bir parça bile tabla eğim açısı arttıkça sürekli bir kaldıraç etkisi oluşturur ve 0° konumundan uzaklaştıkça makine üzerindeki konsol yük torkunu artırır.
Kapasitenin mutlak olmamasının bir diğer nedeni de konuma bağlı olmasıdır. Koike’ın kendi boyutlandırma kılavuzunda bile bir pozisyonerin yalnızca yükün Ağırlık Merkezi (CG) tabla yüzeyinden 12 inç veya daha az uzaktayken 40,000 lb kapasiteye sahip olduğu belirtilmektedir. Bu CG değerini yalnızca bir veya iki inç daha uzağa taşıdığınızda 40,000 lb kapasite değeri artık geçerli olmaz. Bu, üreticilerin kapasite tablolarında yaygın bir özelliktir; Gullco’nun CG’den 3 inç mesafede 150 lbs kapasiteli GP-200/GPP-200 pozisyonerinin kapasitesi 12 inç mesafede yalnızca 37.5 lbs değerine düşer; yalnızca konumlandırma nedeniyle kapasite dört kat değişir. Bir parçanın “uygun” olduğunu varsaymadan önce hem yatay hem de dikey kapasite değerlerini mutlaka doğrulayın.
Pozisyonerin Aşırı Yüklendiğini Gösteren 6 Uyarı İşareti
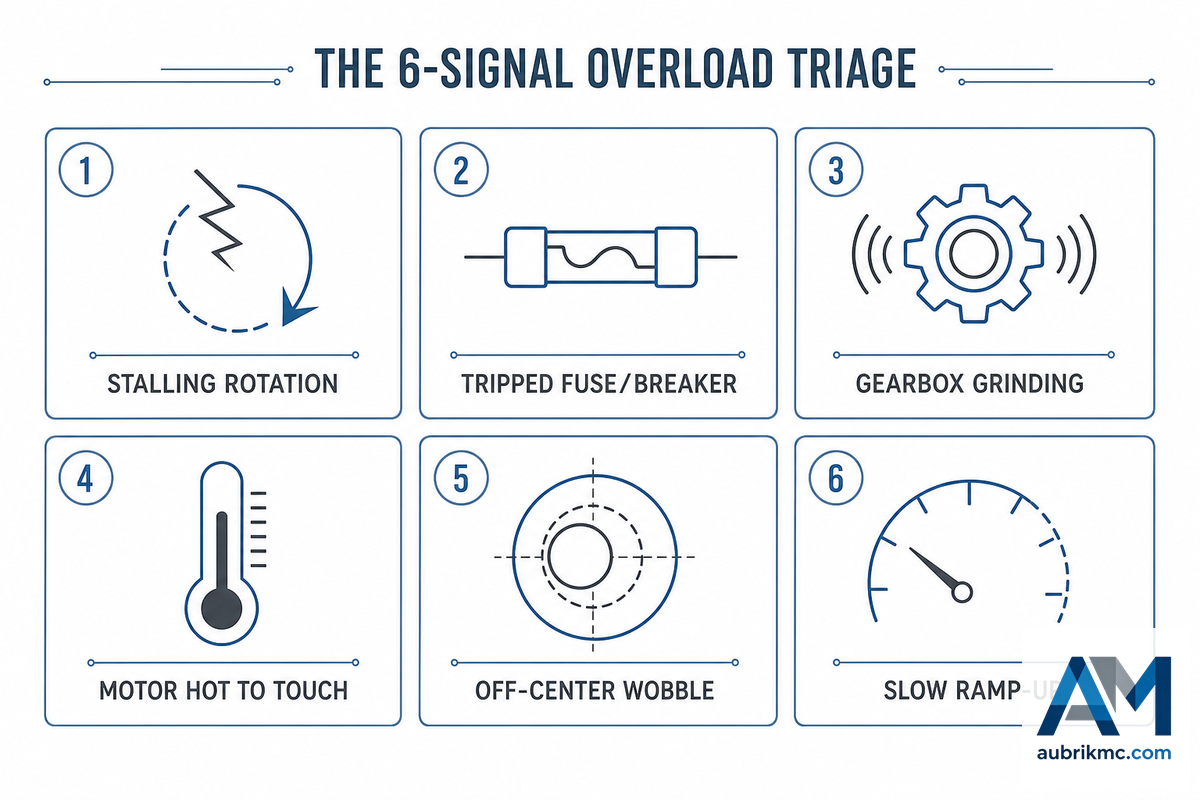
Gerçek bir aşırı yük, genellikle makineyi ilk ağır parçada devre dışı bırakmaz; etkisi birikimlidir ve kritik bir bileşen arızalanmadan çok önce tahrik sistemi belirgin uyarı işaretleri verir. Tabla saat 12 ve 6 konumlarından geçerken oluşan hız değişimleri, The Fabricator’ın tezgâh tipi pozisyoner kılavuzunda dengesiz veya konsol biçiminde uzanan yükün erken ve kolay fark edilebilir bir belirtisi olarak gösterilmektedir. Aşağıdaki çizelge olan 6 Sinyalli Aşırı Yük Ön Değerlendirmesi, sahada uygulanabilecek ve önce kontrol maliyeti en düşük belirtileri ele alan bir kontrol sırası sunmaktadır.
| No. | Belirti | Nasıl Görünür | Olası Temel Neden |
|---|---|---|---|
| 1 | Durma veya düzensiz dönme | Tabla zorlanır, aynı yük altında hızlanır veya yavaşlar | Tork ihtiyacı motor çıkışını aşar |
| 2 | Termik aşırı yük korumasının açması veya sigortanın atması | Kumanda kutusu çevrim sırasında gücü keser; küçük ünitelerde genellikle 1.5–2A sigortalar kullanılır | Anma FLA değerinin üzerinde sürekli akım çekilmesi |
| 3 | Redüktörden sürtünme veya uğultu sesi gelmesi | Daha hafif parçalarda duyulmayan yeni bir sesin yük altında ortaya çıkması | Motor ve sonsuz dişlinin fazla ağırlığa karşı zorlanması |
| 4 | Motor gövdesinin dokunulamayacak kadar sıcak olması | Normal vardiyaya göre fark edilir ölçüde daha sıcak olması | Motorun sürekli çalışma kapasitesinin üzerinde zorlanması |
| 5 | Saat 12 ve 6 konumlarında merkez dışı yalpalama | Dengesiz yük dönüşün üst ve alt noktalarından geçerken hızın gözle görülür biçimde değişmesi | Dengesiz fikstür veya merkez dışı kelepçe |
| 6 | Tam duruştan sonra yavaş hızlanma | Ayarlanan hıza ulaşmanın hafif parçalara göre fark edilir ölçüde daha uzun sürmesi | Statik anma ağırlığına eklenen atalet/dinamik yük |
| 7 | İlk çalıştırmada tepki vermemesi | Komut verildiğinde pozisyonerin hareket etmemesi | Önceki çevrimde oluşan aşırı yük açmasının hâlâ kilitli kalması |
| 8 | Ayna veya fikstür kavramasının kaynak sırasında gevşemesi | Uzun bir kaynak pasosu sırasında parçanın hafifçe kayması | Parçadaki ısıl genleşmenin ayna kavramasını değiştirmesi — aşırı yük varsayımından önce kontrol edin |
| 9 | Kumanda kutusunun yakınında yanmış plastik kokusu | Bazen gözle görülür biçimde ısınmış bir güç kablosuyla birlikte ortaya çıkan hafif koku | Kaçak akımın yüksek dirençli bir yol bulması (sonraki bölüme bakın) |
Listedeki son belirti varsayımsal değildir. Practical Machinist forumunun bir üyesinin aktardığına göre, atölyesindeki rotatörde yaklaşık 20 dakika boyunca paslanmaz bağlantı parçalarını kaynakladıktan sonra yanmış plastik kokusu fark etmiş ve kaynak şase kablosu iş parçasına hiç bağlanmadığı için DC hız kontrolünün güç kablosunun kelimenin tam anlamıyla içten eridiğini görmüştür. Şase bağlantısının yeniden iş parçasına bağlanması sorunu hemen gidermiş ve rotatörün kendisinde herhangi bir hasar oluşmamıştır. Elektrik arızası ile mekanik aşırı yük arasındaki bu önemli ayrım, sonraki bölümün konusudur.
Gizli Arıza Yolu: Aşırı Yük Akımı Yataklara Nasıl Zarar Verir
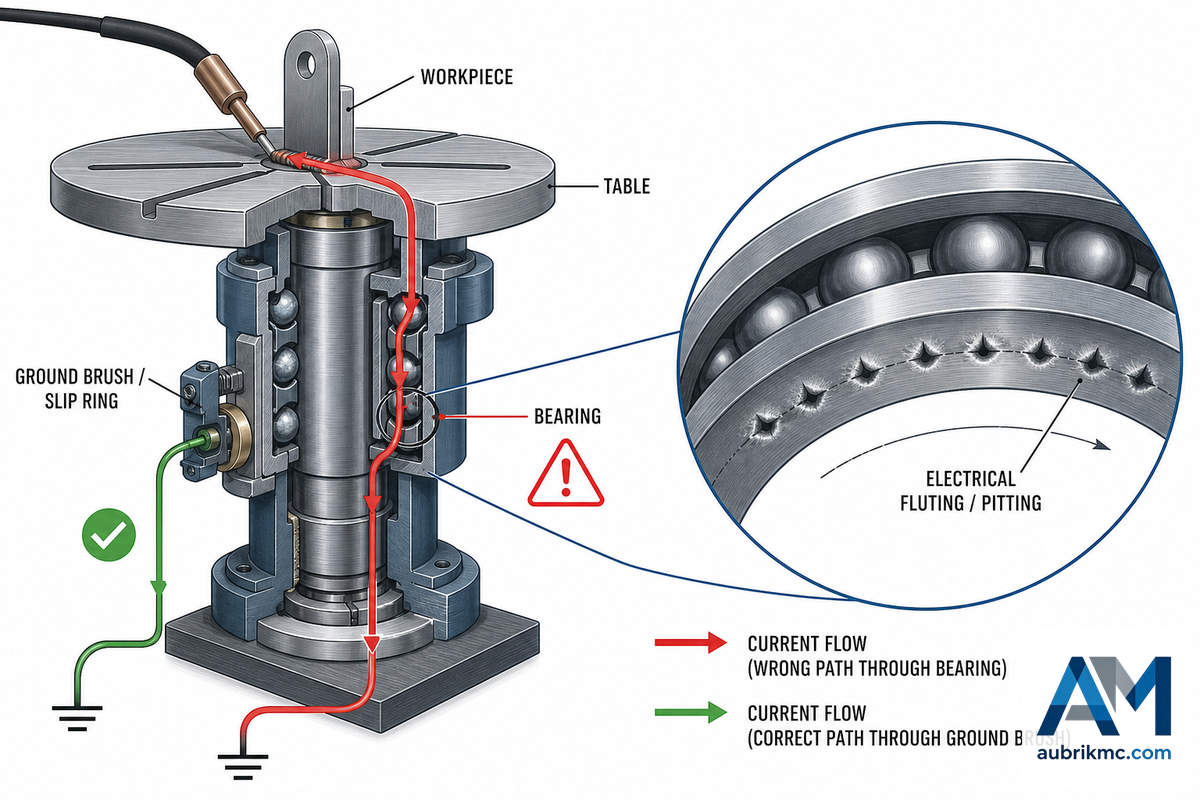
Aşırı yükle ilgili en yaygın yanılgı, bunun yalnızca bir “ağırlık” sorunu olduğudur. Yükün kütlesiyle hiçbir ilgisi olmayan, daha az belirgin ve sinsi bir aşırı yük yolu daha vardır: kaynak akımının uygun bir şase bağlantısı yerine pozisyoner yataklarından geçmesi. Üç bağımsız ekipman üreticisi (Gullco, Westworld ve Baileigh), kullanım kılavuzlarında bu olguya karşı uyarıda bulunmaktadır. Gullco teknik kılavuzunda açıkça şu ifadeyi kullanmaktadır: “Zayıf bir kaynak şase devresi, kaynak şase akımının pozisyonerden geçmesine neden olarak motor kontrolüne, kablolara, tahrik sistemine ve ana mil yataklarına zarar verir.” Benzer şekilde Westworld’ün VP3 kılavuzunda, “Bu bağlantı YAPILMAZSA kaynak akımı tabla grubunun merkezinden toprağa geçerek yataklara ve diğer transmisyon parçalarına zarar verir.” ifadesi yer almaktadır. Baileigh’in rotatör kılavuzu da bunu doğrulamakta ve taşıyıcı şaseye topraklama yapılmaması konusunda özel bir uyarı eklemektedir.
Bu olgu, yalnızca kaynak forumlarında yer alan kişilerin değil, döner makinelerle çalışmış herkesin aşina olduğu bir durumdur. Timken’ın yatak arızaları kataloğunda bu durum, aşınma, kirlenme veya korozyondan ayrı olarak “Elektrik Akımından Kaynaklanan Yanıklar” başlığı altında bağımsız bir kategori şeklinde listelenir ve kendine özgü görsel bir özelliğe sahiptir: hareket yönünde yuvarlanma yolu çevresinde bir çizgi hâlinde dizilmiş, küçük boncuk dizilerini andıran, konik biçimli küçük erime noktaları; bunlara elektriksel oluklanma veya elektriksel çukurlaşma denir. 20 yıllık atölye deneyimine sahip bir pozisyoner onarım teknisyeni bunu Miller forumunda şöyle açıklamaktadır: “yüzeydeki küçük ark izleri… yuvarlanma yolundan veya yataktan çok daha sert hâle gelir ve çevresinde yuvarlandıkça diğer parçaları da tahrip eden hasara neden olur.” Bu durum yavaş yavaş oluşur, pozisyonerin dışından görülemez ve gürültü ile titreşim şeklinde ortaya çıkmaya başladığında yuvarlanma yolu genellikle çoktan çukurlaşmıştır.
Kaynak akımının yataklara zarar vermesini ne önler?
Doğru topraklama: geri dönen kaynak akımına yatak üzerinden geçmek yerine kaynak makinesine geri ulaşabileceği kolay ve düşük dirençli bir yol sağlayan, uygun akım kapasiteli bir bilezik veya yay baskılı fırça kontağı kullanılmasıdır. ANSI Z49.1 (Kaynak, Kesme ve İlgili Proseslerde Güvenlik) terminolojisi iş parçası kablosu ile topraklama kablosunu birbirinden ayırır; çalışma akımı doğaçlama bir yol üzerinden değil, iş için uygun kesitteki bir kablo üzerinden dönmelidir. Bu standardı temel alan The Fabricator’ın topraklama kılavuzu, “topraklama bağlantısının kaynak devresi bağlantısından bağımsız yapılması ve yeterli akım kapasitesine sahip bir topraklama kablosu kullanılması gerektiğini” belirtmekte ve “200 amper veya üzeri iyi bir pratik kuraldır.” ifadesini kullanmaktadır. Bunun yapılmaması (veya aşınmış, atölye tozuyla tıkanmış fırçaların doğru temas sağlayamaması), kaynak akımını çoğunlukla yatak bilyaları ve yuvarlanma yolları üzerinden kendi geçiş yolunu bulmaya zorlar. VFD tahrikli motorlar üzerine yapılan bir saha araştırması, normal mil-şase geriliminin 3 ila 5 volt aralığında olduğunu, ancak hasar veren ünitelerde gerilimin çift hanelere ve daha yüksek değerlere çıkabildiğini göstermektedir. Ucuz bir multimetreyle mil gerilimi ölçümünü hızlı, düşük maliyetli ve erken bir uyarı olarak değerlendirin; ancak bu değerleri kesin başarılı/başarısız ölçütleri olarak görmeyin.
📐 Mühendislik Notu
Bu, her durumda görülen veya hemen ortaya çıkan bir olgu değildir: LinearMotionTips araştırmacıları hasar miktarının akımın büyüklüğü ve süresi, yatak yükü, dönme hızı ve yağlayıcı kalitesiyle orantılı olduğunu bildirirken deneyimli bir atölye kurucusu, kullanılmış bilyalı yataklardan yıllarca sorunsuz biçimde yüksek kaynak akımı geçirdiğini belirtmiştir. Topraklamayı panik yaratacak kaçınılmaz bir felaket olarak değil, azaltılması gereken önemli bir risk faktörü olarak değerlendirin; çözümün (uygun bir döner şase bağlantısı) maliyeti düşüktür, ancak oluşabilecek mil veya pozisyoner hasarının maliyeti kesinlikle düşük değildir. Bu durum hem manuel çalışma alanları hem de robotik kaynak hücreleri için geçerlidir: otomatik kaynak pozisyonerinde de kendine ait, uygun akım kapasiteli bir şase bağlantısı bulunmalıdır; dönüşü bir kişi veya program komutlandırsa da akım, arkı hangisinin başlattığını bilmez.
Aşırı Yükten Şüphelenildiği Anda Yapılması Gerekenler
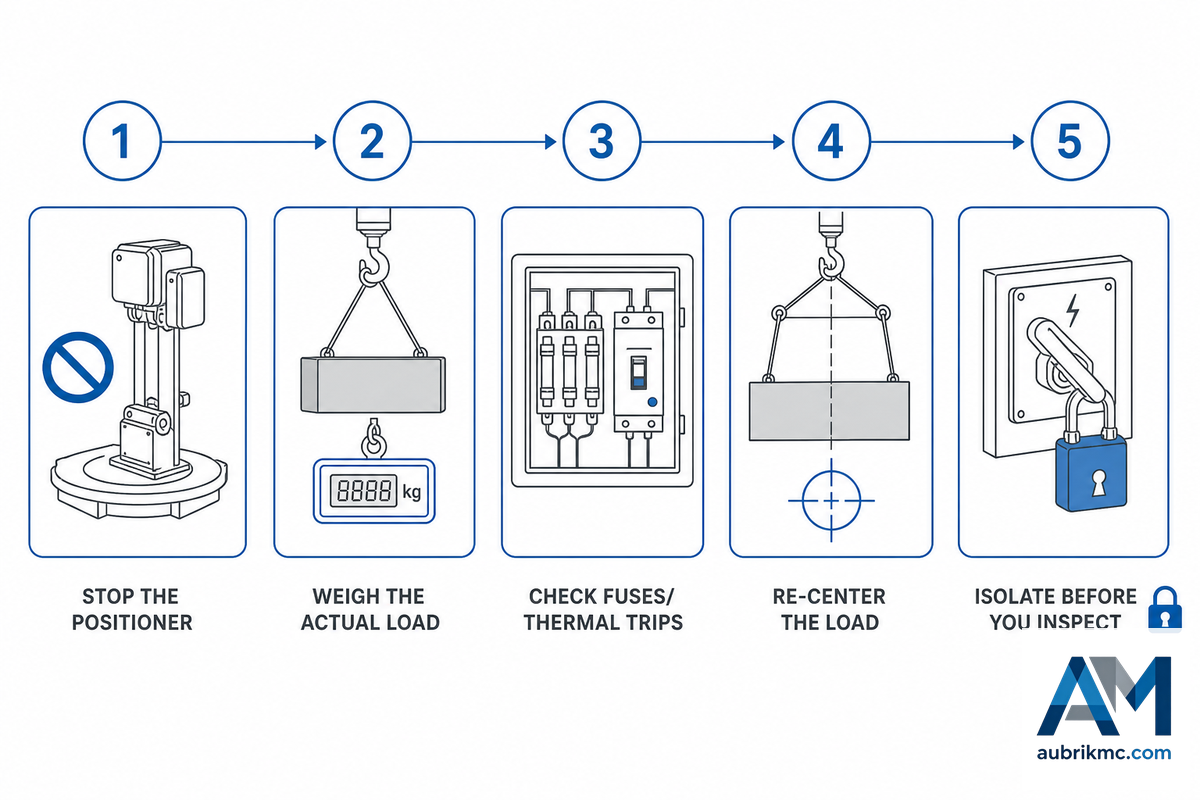
Pozisyoner tahriki üreticilerinin neredeyse tamamı, motor korumaya geçtiğinde uygulanacak ilk adımlar için hemen hemen aynı kontrol listesini sunmaktadır ve Gullco’dan aldığımız belgeler de genellikle şu şekilde özetlenen tipik kaynak prosedürüyle neredeyse kelimesi kelimesine aynıdır:
- Pozisyoneri durdurun. Uygulanacak hiçbir kuvvet sıkışmayı gideremez ve tekrar tekrar çalıştırmayı denemek dişlileri sıyırıp motoru yakar; sistem, başarısız bir hareket sırasında tekrarlanan yüksek torklara dayanamaz.
- Gerçek yükü tartın. Bu değer yalnızca iş parçası etiketinde yazandan ibaret değildir; iş parçasının, tüm fikstürlerin, kelepçelerin ve aynaların toplamına tahrik ile ataşmanlarının taşıma kapasitesi değeri de eklenir.
- Sigortaları ve termik korumaları kontrol edin. Sıkışmanın neden olduğu ani açmadan farklı olarak aşırı yük rölesinin açması, soğuduktan sonra sıfırlanacak şekilde tasarlanmıştır; Sınıf 10 aşırı yük rölesinin aynı yükte tekrar tekrar açması geçici bir aksaklığa değil, gerçek bir aşırı yüke işaret eder.
- Yükü yeniden merkezleyin. Fikstür ve kelepçeler takılıyken kaymış veya merkez dışına monte edilmiş bir iş parçası, aşırı yük gibi görünen durumun en yaygın nedenidir. Merkez dışına çıktığında CG artık dönme ekseniyle hizalı olmaz; bu durum sıkışmaya ve tork artışına neden olarak aşırı yük rölesini açtırır.
- İncelemeden önce sistemi izole edin. Kumanda kabinine erişmek için panelleri söküyor, bir ölçüm cihazıyla topraklama testi yapıyor veya bir aletle ayna ve fikstüre yaklaşıyorsanız OSHA’nın makine koruyucularına ilişkin gerekliliklerine uygun olarak makinenin enerjisini kesin ve kilitleyin. Tahrik korumaya geçmiş olsa bile dönme enerjisi ve yer çekimi kuvveti (yük tamamen yatay değilse) hâlâ dikkate alınmalıdır.
Çeşitli kılavuzlarda belirtilen bir uyarı şudur: makine hareketini durdurmadan dönüş yönünü tersine çevirmeyin ve hareketin sona ermesini beklemeden art arda çalıştır-durdur-çalıştır komutları vermeyin. Bu işlemler dönme ataleti yüklerini statik yük koşullarındaki değerlerin üzerine çıkarır ve uyarılarda olası aşırı yük tetikleyicileri olarak gösterilir.
Aşırı Yük, Normal Aşınma ve Diğer Arızalar
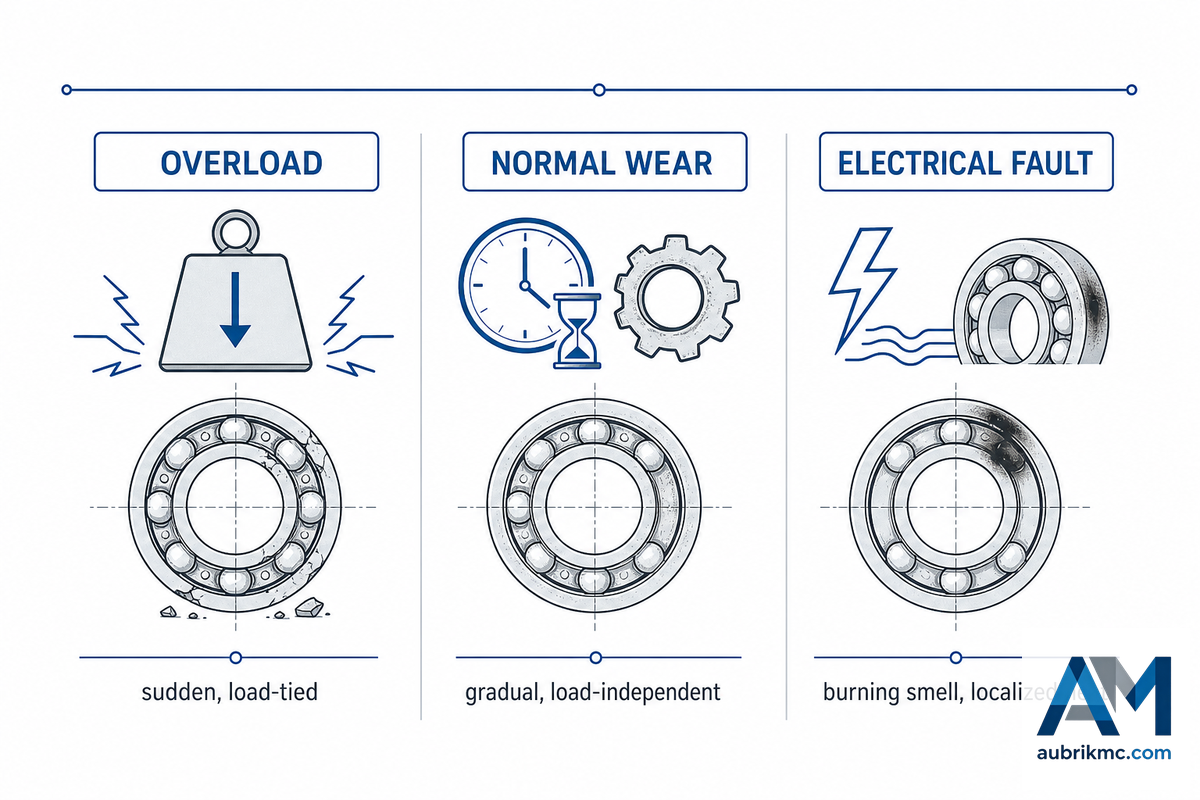
Düzensiz çalışan her pozisyoner aşırı yüklenmiş değildir. UK Health and Safety Executive tarafından yürütülen bir saha araştırması, kullanımda olan birçok pozisyonerde değişiklik yapıldığını ve/veya bu makinelerin yenilendiğini, ayrıca çok eski olduklarını bildirmiştir. Bunun sonucunda birçok ünite özgün teknik özelliklerinde çalışmamaktadır ve etiket kapasitesi makinenin gerçek kabiliyetlerini yansıtmayabilir. Diğer etkenleri elemeden aşırı yük teşhisi koymayın.
| Belirti | Aşırı Yük Durumunda | Normal Aşınma Durumunda | Elektrik/Topraklama Arızası Durumunda |
|---|---|---|---|
| Dönme hızı | Yalnızca ağır parçada durur veya ani hız değişimleri gösterir | Yükten bağımsız, yavaş ve sürekli hız sapması | Genellikle etkilenmez |
| Gürültü | Yükün ağırlığına/konumuna bağlı sürtünme sesi | Her işte sürekli düşük düzeyli gürültü | Arızaya kadar genellikle sessizdir |
| Isı | Motor gövdesi özellikle ağır yüklerde ısınır | Yükten bağımsız, kademeli ısınma | Şase bağlantı noktasında/kabloda yerel ısınma |
| Koku | Genellikle yoktur | Genellikle yoktur | Kumanda kutusu veya kabloların yakınında yanmış plastik/yalıtım kokusu |
| Başlangıç | Ani; belirli, ağır/uygunsuz biçimli bir parçayla bağlantılı | Aylar/yıllar süren kullanım boyunca kademeli | Ani (gevşek kablo) veya yavaş (bozulmuş fırça) olabilir |
| Sigorta/şalter davranışı | Aynı yükte tekrarlanabilir biçimde açar | Nadiren açar | Düzensiz biçimde açabilir veya hiç açmayabilir |
| Ayna/kelepçe kavraması | Fikstür yük için uygun kapasitede değilse kayabilir | Yaşlandıkça yavaşça gevşer | Genellikle etkilenmez |
| Titreşim | Dengesiz/merkez dışı yükle bağlantılıdır | Yataklar yaşlandıkça yavaşça artar | Tipik bir belirti değildir |
| En iyi ilk kontrol | Yükü + fikstürü yeniden tartın, CG kaçıklığını kontrol edin | Servis kaydı — en son ne zaman incelendi? | Şase bağlantı yolunun sürekliliğini bir ölçüm cihazıyla kontrol edin |
| Nasıl doğrulanır | Anma kapasitesi + CG tablosuna göre yük hesabı | Yatak yuvarlanma yollarının boroskop/titreşim analizi | Mil-şase gerilimi ölçümü (referans değere göre yüksek) |
Aşırı Yükün Tekrarlanmasını Önleme
✔ Yapın
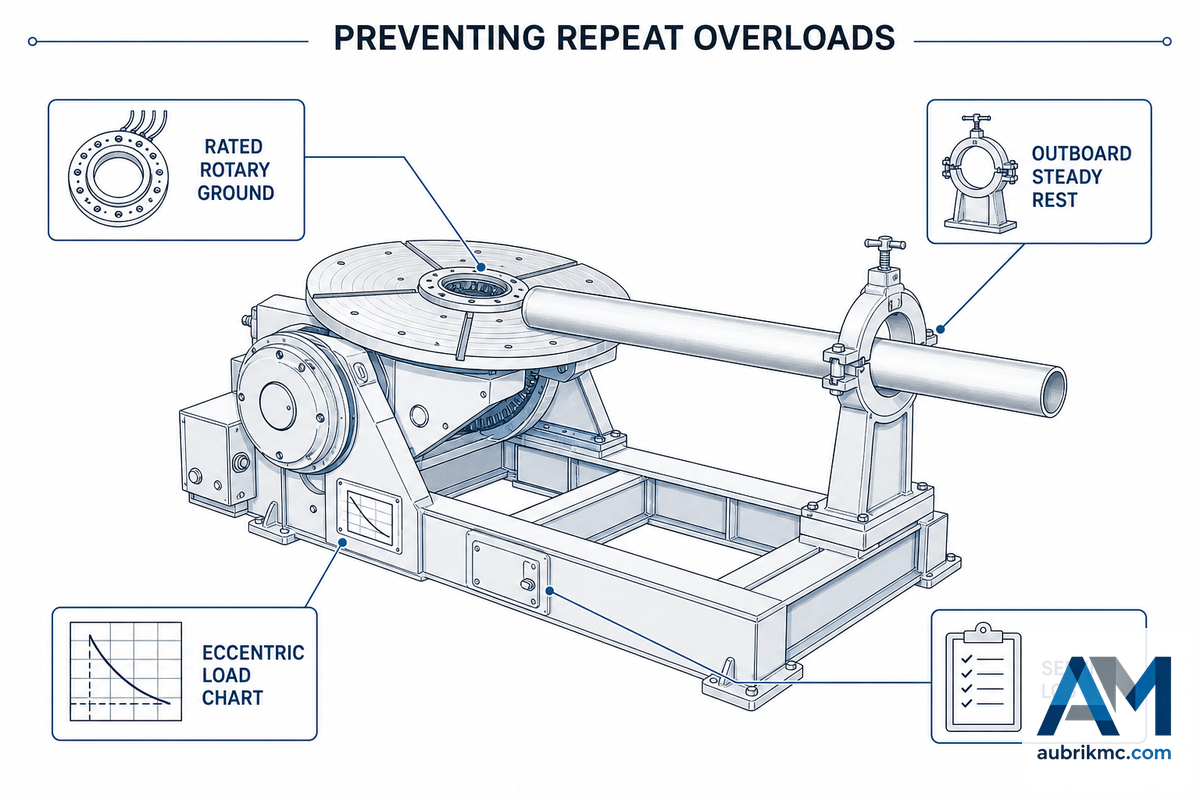
- Boyutlandırmayı ilan edilen nominal değere göre değil, eksantrik/yük merkezi ayarlı tabloya göre yapın
- Kaynak akımınıza eşit amper kapasitesine sahip, anma değerleri belirlenmiş bir döner topraklama bağlantısı (bilezikli veya fırçalı tip) kullanın; üretici verileri mevcut değilse motor koruma sigortası için anma akımının %125’i kılavuzunu uygulayın.
- Uzun, yüksek, dışa taşan veya dengesiz iş parçalarını taşımak ve konumlandırmak için haricî destekler, sabit yataklar veya benzeri fikstürler sağlayın.
- Dönüşten kaynaklanan şok yükünü en aza indirmek için ağır veya dışa taşan yüklerde dönme hızını düşürün; 0.03 ila 30 dev/dak aralıklı bir tahrik, motoru durdurmadan belirgin bir hız düşüşü sağlayacak kadar geniştir.
- Bir servis kaydı tutun; 30 gün içinde aynı iş için tekrarlanan servis ziyaretleri münferit bir anormalliğe değil, boyutlandırma sorununa işaret eder.
⚠ Yapmayın
- Tabla eğildikten sonra yatay konum için belirtilen kapasitenin geçerli kalacağını varsaymayın.
- Kaynak kablosunun topraklama bağlantısını kaynak yapılan parçaya değil, makinenin gövdesine yapmayın.
- Açmanın nedenini gidermeden, aşırı yük nedeniyle açmış bir devreyi tekrar tekrar sıfırlamayın.
- Tabla tamamen durmadan dönme yönünü tersine çevirmeyin
- Standart çalışma prosedürü olarak bir pozisyoneri anma kapasitesinin %100’ünde çalıştırmayın.
Bu son madde üzerinde bir veya iki dakika durmaya değer. “Bir imalatçının 10,000 lb’lik bir parçası varsa 10,000 lb anma kapasiteli bir pozisyonere ihtiyacı vardır. Ancak bu, kısa vadeli bir karardır; çünkü zamanın yüzde 100’ünde azami kapasitesinde yüklü olan bir pozisyonerin kullanım ömrü kısalacaktır.” Koike Aronson/Ransome Kaynak Ürün Müdürü Don Burgart’ın yakın tarihli Fabricator makalesinde son derece yerinde ifade ettiği gibi: “Gelecekteki uygulama geliştirmeleri için bir pay bırakılarak doğru boyutlandırma yapılması, ileride ortaya çıkabilecek ve çok daha maliyetli olabilecek pek çok soruna karşı basit ve nispeten düşük maliyetli bir önlemdir. Çoğu durumda genel operasyonel güvenilirlik ve başarıya ulaşmanın en düşük maliyetli yoludur.”
Pozisyonere hangi kaynak sistemi bağlanırsa bağlansın bu yaklaşım değişmez. İster döner pozisyonerle sürekli kaynak yapan bir üretim kaynak hücresi, ister küçük braketleri elektrik kaynağı için hassas biçimde konumlandırmak amacıyla tezgâh üstü bir ünite kullanan küçük bir atölye, isterse kazan gövdelerindeki karmaşık kaynak işlemleri için tahrikli başlık ve punta tipi pozisyonere ihtiyaç duyan yüksek üretim kapasiteli bir basınçlı kap imalatçısı söz konusu olsun, ağırlık merkezi (CG) ve tork hesabı aynıdır; yalnızca sayıların büyüklüğü değişir. Teknik özellikler (anma yükü, dev/dak aralığı, eğim aralığı) isim plakasında bulunur. Makinenin kaynak sırasında belirli iş parçalarınızla gerçekte neler yapabileceği ise eksantrik yük tablosunda gösterilir. Her yeni işte yalnızca o parçaya ilk kez kaynak yaparken değil, hem isim plakasına hem de eksantrik yük tablosuna başvurmak; dönme hızı ile eğim derecesinin parça yüküne uygun şekilde senkronize edilmesini ve aşırı yük açması olarak servis kaydınıza girmemesini sağlayan kritik adımdır.
“Zamanın yüzde 100’ünde azami kapasitesinde yüklü olan bir pozisyonerin kullanım ömrü kısalacaktır.”
Don Burgart, Kaynak Ürün Müdürü, Koike Aronson/Ransome, The Fabricator aracılığıyla
Onarım mı, Daha Yüksek Kapasite mi? Karar Noktası
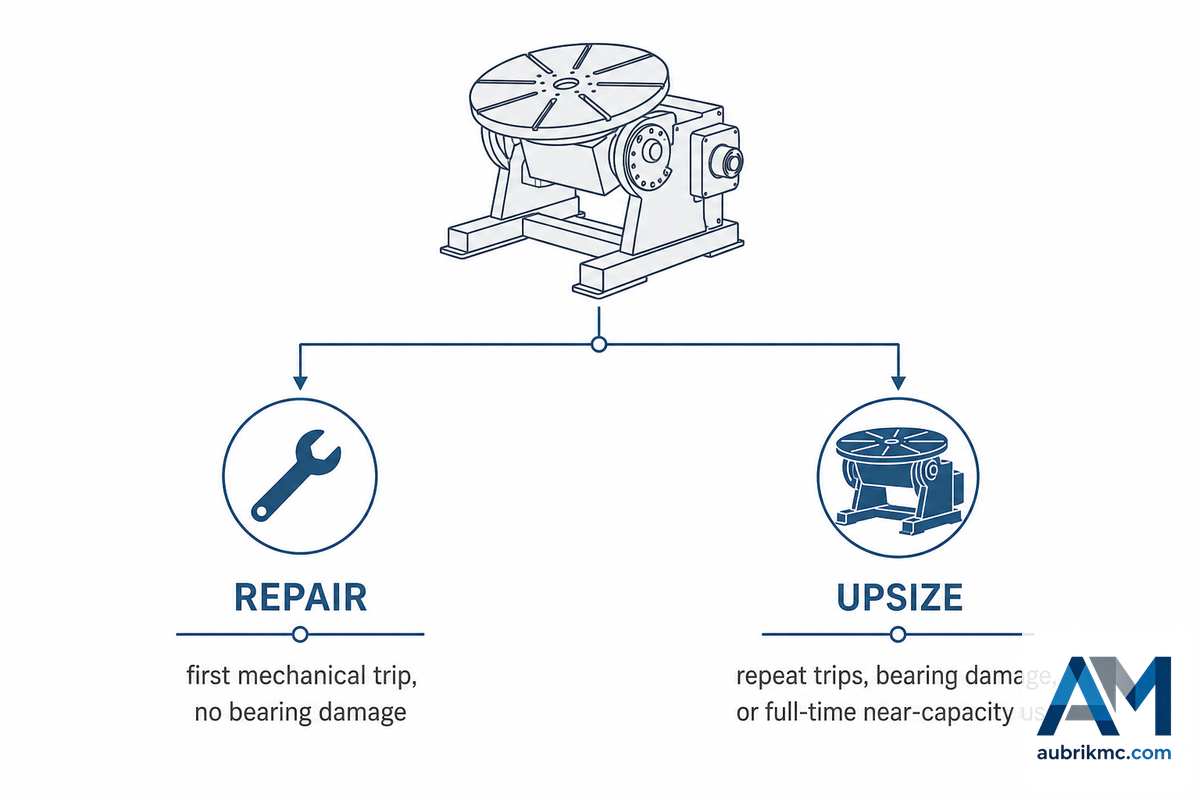
Çoğu atölyede, aynı pozisyonerin aynı projede ikinci veya üçüncü kez aşırı yük nedeniyle devre dışı kalmasının ardından onarılması gerektiğinde er ya da geç şu soru gündeme gelir: “Bunu tekrar onarmaya değer mi, yoksa daha yüksek taşıma kapasiteli bir pozisyoner mi almalıyım?” Bu kararı vermeye yardımcı olacak resmî bir sektör kılavuzu yoktur; onarım maliyetinin duruş maliyetini aşıp aşmadığını yalnızca işletmenin kendisi bilir. Onarım veya değişim zamanının gelip gelmediğini belirlemeye yardımcı olacak karar etkenleri için aşağıdaki Onarım veya Daha Yüksek Kapasite Eşiği bölümüne bakın.
Onarım veya Daha Yüksek Kapasite: Değerlendirilecek Temel Etkenler
- Bu münferit bir durum mu, yoksa rutin hâle mi geliyor? Ara sıra yapılan büyük boyutlu bir iş, hat dışı bir desteği veya daha düşük hızda çalışmayı gerektirebilir; ancak yükün sürekli olarak daha yüksek olması, bunun bir boyutlandırma sorunu olduğunu gösterir.
- Onarım maliyeti, ikinci el bir alternatifin maliyetiyle karşılaştırıldığında ne durumda? Üreticilere göre eski bir endüstriyel tahrik sisteminde (kaynak manipülatörleri için genel olmakla birlikte pozisyoner maliyet tahmininde de yararlıdır) yalnızca kumanda kutusunun maliyeti genellikle $3,000–$8,000, komple AC tahrik ve motor değişiminin maliyeti $5,000–$12,000 düzeyindedir; komple bir modernizasyon ise “karşılaştırılabilir, yakın model ikinci el” bir ünitenin maliyetine ulaşabilir veya bu maliyeti aşabilir, dolayısıyla alternatifleri araştırmak mantıklıdır.
- Bu ünitede daha önce rulman veya topraklama hasarı oluştu mu? Makinede daha önce elektriksel karıncalanma hasarı oluşmuşsa, ilk mekanik aşırı yük açmasını yaşayan bir üniteye kıyasla onarım için daha zayıf bir adaydır.
- Atıl kalmanın maliyeti nedir? Pozisyonerdeki bir sorun nedeniyle tüm kaynak hücresinin çalışamaması, özellikle kullanıma hazır yedek bir ünite varsa, bağımsız bir tezgâh üstü ünitenin onarım için devre dışı kalmasından çok daha ciddi bir mali sorundur.
- Onarım özgün anma değerlerinin dışına çıktı mı? ANSI Z49.1, bir değişikliğin elektriksel veya mekanik anma değerini makinenin başlangıçta tasarlandığı sınırların ötesine taşıyamayacağını açıkça belirtir; kapasiteyi fark ettirmeden artıran veya akımın güzergâhını değiştiren bir müdahale artık onarım değil, anma değeri belirlenmemiş bir değişikliktir ve makine üreticisi ya da sertifikalı bir teknisyen tarafından yapılmalıdır.
Sermaye ekipmanı sektörüne ilişkin daha kapsamlı piyasa analizleri de aynı modernizasyon veya değişim yaklaşımını doğrulamaktadır: Ana gövde ve rulmanlar hâlâ sağlam olduğu sürece, kaynak rotatörü ve pozisyoner filolarında yeni ekipman satın almadan modernizasyonla verimlilik artışı sağlanabilir. Ancak özgün gövde veya rulmanda hâlihazırda elektriksel hasar varsa onarımın ekonomik dengesi önemli ölçüde değişir.
Onarım ile daha yüksek kapasite arasındaki maliyet hesabı yeni bir üniteden yana çıkıyorsa, boyutlandırmayı arızanın kendisine göre değil parça sınıfına göre yapın; belirli iş parçası sınıfınız için en uygun boyutlandırma yöntemini öğrenmek üzere döner kaynak pozisyonerleri, boru kaynağı pozisyonerleri, kaynak döner tablaları ve ağır hizmet tipi kaynak pozisyonerleri hakkındaki kılavuzlarımızı okuyun. Aubrik kaynak pozisyoneri serisindeki tüm modellerin kapasitesi hem yatay hem de eksantrik/CG ofsetli konum için belirtilir ve yalnızca ilan edilen nominal değer verilmek yerine tüm eksantrik yük verileri eksiksiz bir tablo hâlinde yayımlanır; sipariş vermeden önce belirli bir parçayı ilgili modele göre kontrol etmek için yük kapasitesi hesaplayıcısını kullanın.
Bunların hiçbiri tek bir kaynak sistemine veya kaynak yöntemine bağlı değildir. Ara sıra yapılan kaynak işlerinde manuel kaynak uygulayan ve kaynak pozisyonerleri kullanan tek kişilik bir atölye ile saatlik olarak ark kaynağı, TIG kaynağı, MIG kaynağı veya örtülü elektrot kaynağı yapan bir üretim hattı aynı aşırı yük hesabına tabidir; robotik kaynak işlemlerinde pozisyoner kullanan otomatik bir robot hücresi ise arıza eğrisine yalnızca daha hızlı ulaşır, çünkü uyarı işaretlerini kritik hâle gelmeden önce fark edecek bir kaynakçı başında bulunmaz. Yapılan kaynak işinin türü veya kullanılan kaynak uygulamaları ve kaynak ekipmanları fark yaratmaz; tezgâh üstü kaynak pozisyonerlerinden tahrikli başlık ve punta tipi pozisyoner ya da döner tabla dâhil atölyedeki en büyük pozisyoner türlerine kadar tüm ekipmanlar aynı kaynak yöntemi fiziğine tabidir. Her operatörün hedefi aynıdır: yüksek kaliteli kaynak dikişleri, işten işe tekrarlanabilir kaynak kalitesi ve tutarlılığı ile ark başlatılmadan önce doğru kaynak pozisyonerini seçmeye, dönme hızını ve açıyı doğru ayarlamaya yönelik iyi düşünülmüş bir yöntem.
Kaynak pozisyonerini doğru boyutlandırın ve topraklama işlemini ilk seferde doğru yapın; iyi tasarlanmış bir pozisyoner, erken aşırı yük oluşmadan tutarlı kaynak sonuçları ve uzun yıllar hizmet sağlamalıdır.
Her atölyenin kaynak ihtiyaçları farklıdır ancak ekonomik gerçekler aynıdır: İster motor tam otomasyonlu bir hücreye ister elle yapılan hassas kaynak işlemlerine güç versin, riski baştan gidermek hem kaynak süresini hem de kaynak işlemlerinin kalitesini, sonradan yanmış bir motorda veya asitle aşınmış bir mil rulmanında arıza aramaktan çok daha düşük maliyetle korur. “Optimum kaynak” veya aşırı yük korumasının hiçbir biçimi, teknik özelliklerinin dışında çalışan bir ekipmanla başlamaz ve plansız bir revizyondan etkilenmeden verimliliği artırmanın hiçbir yolu yoktur. Programdaki her kaynaklı birleştirme ve kaynak işi için temel unsurları — muayene, topraklama, boyutlandırma — doğru uygulayın; bu sayede yalnızca arıza kayıtlarının peşinden koşmak yerine kaynak kalitesi iyileştirilebilir.
Bunu Neden Yazıyoruz
İnternette çok sayıda pozisyoner içeriği bulunmasına rağmen (bunların çoğu yeni ünitelerin satış sayfaları ve pek bilinmeyen endüstriyel sitelerdeki “ödünç alınmış” bakım kontrol listeleridir), çalışan bir makinedeki sorunun gerçek nedenini teşhis etmeye yardımcı olan içerik çok azdır. Bu makale, üç büyük üreticinin OEM kılavuzlarındaki verilere ve rulman sektörü standardına dayanarak elektrik motorunun rulmana zarar verme sürecini makinenin çalışma düzeniyle ilişkilendirip bu eksiklerin bir kısmını tamamlamaktadır; çünkü bu özel aşırı yük biçimi sektörde neredeyse hiç bilinmemesine rağmen muhtemelen diğer tüm nedenlerden daha fazla pozisyoneri kullanılamaz hâle getirmektedir.
Sıkça Sorulan Sorular
S: Kaynak pozisyoneri ile kaynak fikstürü arasındaki fark nedir?
Kaynak pozisyonerleri, iş parçasını motor kumandası altında döndüren ve eğen tahrikli makinelerdir; fikstürler ise kendiliğinden hareket etmeyen pasif tutma düzenekleridir.
“Pozisyoner”, parçayı genellikle düz, aşağıdan kaynak konumuna getirmek için dişli motor tahrikli hareketle yük taşır. “Fikstür” parçayı taşır ancak kendi başına herhangi bir mekanik hareket sağlamaz; fikstürler kelepçeler, mastarlar veya yalnızca kaynak tablasının yüzeyi gibi düzeneklerden oluşabilir. Genellikle pozisyoner tablalarına monte edilir ve yüklerini pozisyonerle paylaşabilirler; ancak herhangi bir tork üretmez, makinenin mekanik ve elektriksel kapasitesine ise yalnızca asgari düzeyde katkı sağlarlar.
S: Tek seferlik bir aşırı yük pozisyonerde kalıcı hasara yol açabilir mi, yoksa pozisyoner normale döner mi?
Tek seferlik aşırı yük olaylarının çoğu, hızlı fark edilirse giderilebilir; aynı aşırı yük tekrarlandığında veya bir süre fark edilmeden devam ettiğinde hasar kalıcı hâle gelir.
İyi haber şu ki makine bileşenlerini tahrip edebilecek aynı aşırı yükler, sınırlı hasarla veya hiç hasar oluşmadan hızla giderilebilir. Aşırı yük durdurulabilir ve çalışma sırasında uzun saatler veya aylar boyunca yeniden oluşmazsa bu yük koşulunun herhangi bir parçada kalıcı hasara yol açmaması mümkündür. Bununla birlikte, aşırı yüklerin kalıcı hasara yol açtığı iki senaryo vardır: Birincisi, aşırı yükün uzun bir süre boyunca tekrarlanmasıdır; herhangi bir bileşendeki her aşırı yük durumu o parçada belirli bir “yorulmaya” neden olur ve belirli bir bileşenin tekrar aşırı yüklenmesi arızalanmasına veya bozulmasına yetebilir; ikincisi ise motor tahrikli pozisyonerde yük koruması mevcut veya işler durumda değilken tekrarlanan aşırı yükün durdurulmaması, bunun sonucunda tüm ana mekanik bileşenlerde kademeli olarak ilerleyen ve sonunda yıkıcı hâle gelen değişikliklerin yanı sıra motorların veya rulmanların potansiyel olarak “yanmasıdır”. OEM, her olayı altta yatan nedenin kapsamlı biçimde analiz edilmesi gerektiğine dair bir işaret olarak gördüğünden tekrarlanan her açmayı tek seferlik bir olaydan çok daha önemli kabul eder.
S: Redüktörden gelen sürtünme veya uğultu sesi her zaman aşırı yük belirtisi midir?
Hayır, her zaman değil — sürtünme ve uğultu sesleri, herhangi bir yük sorunundan bağımsız olarak yetersiz yağlamadan, aşınmış dişli dişlerinden veya tahrik hattındaki yabancı maddelerden de kaynaklanabilir.
Hayır. Herhangi bir motor tahrik sisteminde sürtünme ve uğultu seslerinin başka yaygın nedenleri de bulunabilir: •Rulmanların, dişlilerin veya zincirin yetersiz yağlanması; •Dişli boşluğunun gevşek ayarlanması veya •Tahrik hattında yabancı madde bulunması. Bu nedenle sesin yalnızca belirli bir yük uygulandığında duyulur hâle gelmesi veya şiddetlenmesi, teşhis yöntemi olarak kullanılabilir. Tüm işlerde görülen bir sürtünme veya uğultu sesinin yükle ilişkili olması pek olası değildir; bunun yerine düzenli planlı muayenelerle ekipmanınız için tutulan geçmiş kayıtlarda gözlemlenmesi beklenen olağan aşınmaya işaret eder.
S: Motor hasar görmeden önce kaç amperlik sigorta açmalıdır?
Sigorta değeri motorun boyutuna bağlıdır ancak küçük tezgâh üstü ünitelerde yaygın olarak 1.5 A ila 2 A sigortalar kullanılır; genel bir sektör kuralı yerine her zaman ilgili modelin kendi isim plakasındaki değere uyun.
Küçük tezgâh üstü pozisyonerlerde genellikle 1.5 A ila 2 A sigortalar kullanılır — yayımlanmış OEM örnekleri, 1/15 hp tahrikteki 1.5 A sigortadan biraz daha büyük 100 lb ila 200 lb ünitelerdeki 2 A sigortaya kadar uzanır. Sektör uygulamaları, tam yük amper değerinin %125’i olan bir sigorta kullanılmasını gerektirir; genel bir değer yerine her zaman makinenizin isim plakasındaki değeri kullanın.
S: Tablanın eğilmesi, güvenle taşıyabileceği ağırlığı gerçekten değiştirir mi?
Tablanın eğilmesi güvenli kapasiteyi gerçekten değiştirir — düz konumdaki ağırlığı dışa taşan torka dönüştürür; bu nedenle belirli bir makinenin dikey kapasitesi yatay kapasitesinden oldukça düşüktür.
Evet. Tabla düz konumdayken parçanın ağırlığı doğrudan mil üzerinden aşağıya aktarılır; tabla dikey eksene doğru eğildiğinde aynı ağırlık artık eksenden dışarıya doğru uzanarak düz konfigürasyonda bulunmayan bir tork oluşturur. Bu, daha önce belirtilen kılavuz bölümündeki CG mesafesine bağlı kapasite düşürmenin temelindeki ilkeyle aynıdır; tek fark, etkinin düz bir düzlemdeki mesafe yerine açı üzerinden oluşmasıdır. Bu nedenle üreticiler teknik özellik belgelerinde tek bir değer yerine hem yatay hem de dikey yük kapasitelerini düzenli olarak yayımlar.
S: Daha büyük bir pozisyoner almak yerine haricî destek kullanmak aşırı yük sorununu çözebilir mi?
Haricî destek, özellikle uzun veya yüksek iş parçalarında sorunu çoğu zaman çözer — sabit yatak veya rulolu destek, pozisyonerin taşımak zorunda olduğu dışa taşan yükü azaltır.
Evet, parça uzun veya yüksekse çoğunlukla çözebilir; rulolu destek veya sabit yatak parçayı destekleyerek dışa taşan yükü rulmanlardan alır. Parça temel kapasiteyi gerçekten aşıyorsa rulolu destek işe yaramaz; sigorta rulolu destek kullanıldığında bile atmaya devam ediyorsa bu, geometrik bir sorundan ziyade gerçek bir kapasite sorununa işaret eder (yukarıdaki onarım veya daha yüksek kapasite bölümüne bakın).
Referanslar ve Kaynaklar
- MIT Makine Mühendisliği Tezi, Pozisyoner Mili Tasarımı — MIT DSpace
- 29 CFR 1910.212, Makine Koruyucuları için Genel Gereklilikler — OSHA
- OC 668/26, Konumlandırma Ekipmanı Saha İncelemesi — UK Health and Safety Executive
- Pozisyoner Teknolojisi Dünyasına Hoş Geldiniz — The Fabricator
- Topraklama Bağlantısını Korumak — The Fabricator
- Boru ve Tüp Kaynağı için Tezgâh Üstü Pozisyonerleri Döndürmek — The Fabricator
- Rulman Hasarı Analizi Referansı — Timken
İlgili Makaleler
- Kaynak Pozisyoneri Nasıl Kullanılır? — kurulum, topraklama ve dönme hızının temelleri
- Kaynak Konumları Açıklaması (1G–6G) — pozisyonerlerin neden var olduğu
- Döner Kaynak Pozisyoneri Nasıl Seçilir?
- Ağır Hizmet Tipi Kaynak Pozisyoneri Seçimi
- Kaynak Pozisyoneri Yük Kapasitesi Hesaplayıcısı







