
Aubrik Şirketi ile İletişime Geçin

Temmuz 2026’da güncellendi
Kaynak pozisyonerini düz bir yüzeye sabitleyin, üreticinin iş parçasına uzanan topraklama bağlantı yolunu izleyin, yükü merkezleyin ve kaynak birleştirmesi için sabit bir hız ayarlayın. Parça sallanırsa, kablo ısınırsa veya tabla beklenmedik şekilde hareket ederse kaynağa başlamadan önce durun. Arkı yeniden başlatmadan önce bağlama işlemini, dengeyi, acil durdurmayı ve kablo güzergâhını doğrulayın.
Hızlı Teknik Özellikler: Kaynak Pozisyonerinin Çalışma Aralığı
| Tabla / alın plakası kapasitesi | 10 kg – 100 t (alın plakasındaki nominal değer, ağırlık merkezi eksen üzerinde) |
| Eğme aralığı | 0–135° (dikişi oluk/düz 1G konumuna getirir) |
| Dönme yüzey hızı | İş parçası yüzeyinde ~40–2,000 mm/dak, kaynak yöntemine bağlıdır |
| Döner tabla RPM değeri | Tezgâh üstü 0–2.5 dev/dak; ağır hizmet tablaları ~0.05–2 dev/dak |
| İş parçası bağlama | 3 ayaklı kendinden merkezlemeli ayna, fikstür veya cıvatalı bağlama kanalları |
| Topraklama | Çıplak metal tablaya/alın plakasına bağlanan iş parçası kablosu; döner tablalarda fırçalı akım alıcısı |
| Kumanda sistemi | Değişken hız, ileri/geri dönüş, ayak pedalı veya uzaktan başlatma |
Kısaca: Kaynak pozisyonerini düz bir yüzeye sıkıca cıvatalayarak kurun. İş parçası kablosunu doğrudan pozisyonerin tablasına veya ayna yüzeyine bağlayın; kesinlikle gövdeye bağlamayın. İş parçasını aynaya dengeli biçimde sabitleyin, kaynak birleştirmesini düz konuma (1G) getirin ve dönme hızını manuel kaynak hareket hızınıza göre ayarlayın. Kaynak banyosunu oluşturun, dönüşü başlatın ve parça dönerken kaynak torcunu üst ölü noktanın biraz üzerinde tutun.
Kaynak Pozisyoneri Gerçekte Ne Yapar?
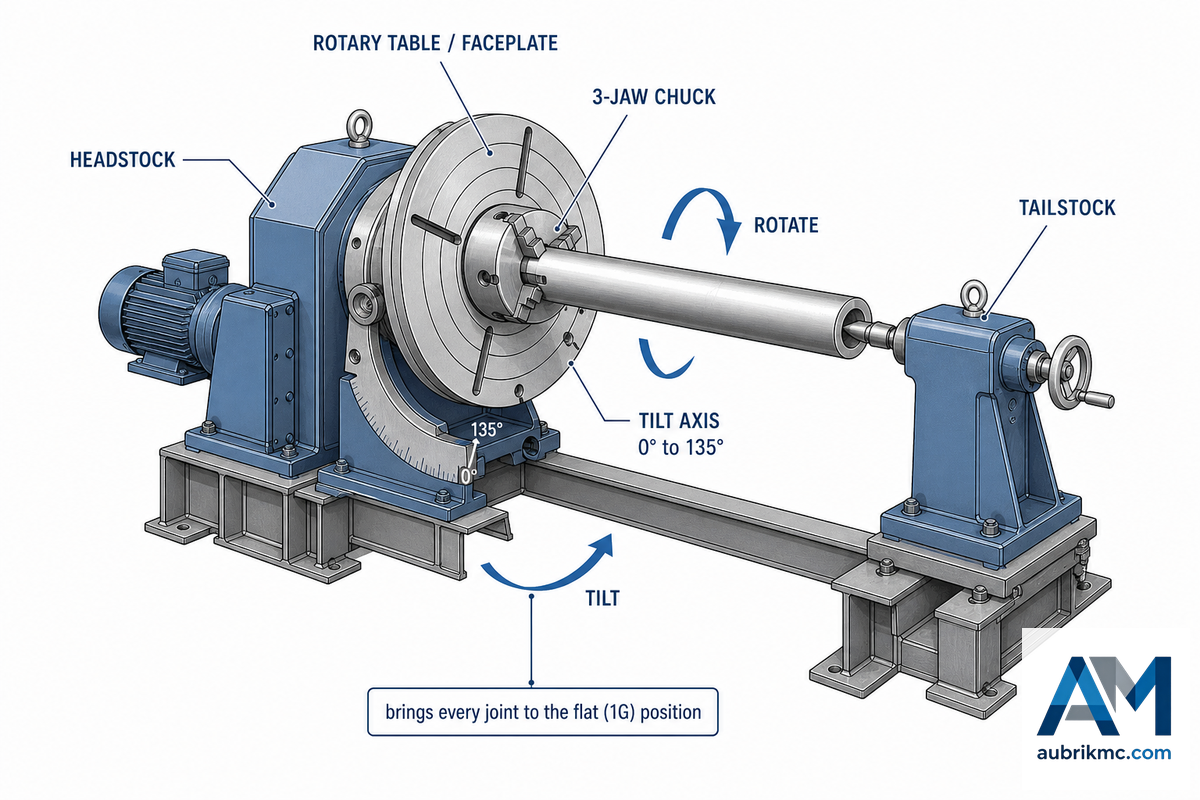
Kaynak pozisyoneri, kaynaklı parçayı manuel olarak yatay ve düz konuma getirmenizi veya çevirmenizi sağlayan, böylece kaynak torcunu en az fiziksel çabayla yönlendirebildiğiniz elektrikli bir iş parçası bağlama cihazıdır. Kaynak pozisyoneri temel olarak bir tahrik sistemi, tabla veya alın plakası, iş parçasını tutan bir ayna ve uzun, kullanımı zor parçalar için bir puntadan oluşur. Ağır kaldırma işini üstlenerek konum dışı kaynakları oluk pozisyonunda kaynağa dönüştürür. The Fabricator’ın belirttiği gibi, doğru konumlandırılmış bir kaynaklı parça “kaynakçı yorgunluğunu azaltır, güvenliği artırır, kaynak kalitesini iyileştirir ve üretim alanından tasarruf sağlar.”
Kaynak pozisyoneri nasıl çalışır?
Kaynak pozisyoneri, iş parçasını hızı ayarlanabilen döner bir tablaya bağlar. Tabla genellikle kaynak birleştirmesi sabit duran kaynak torcunun altında düz konuma gelecek şekilde eğilir. Kaynakçı, çoğu zaman ayak pedalıyla parçanın dönme hızını kumanda eder ve arkı başlatır. Parça torcun altında eşit hızla dönerek baş üstü veya dikey bir dikişte torcu elle hareket ettirmeye kıyasla çok daha az yorgunlukla, daha hızlı ve temiz, düzgün bir çevresel kaynak oluşturur. Bu düz oluk pozisyonu, bir imalat atölyesinde gerçek ark süresini artırmanın en düşük maliyetli yollarından biridir. Bu şekilde kullanılan pozisyoner, iş parçasına kontrollü hareket kazandırarak, kaynak birleştirmelerine kolay erişim sağlayarak ve her pasoda ark için düzgün bir yüzey oluşturarak daha tutarlı, daha az kusurlu ve yüksek kaliteli kaynak dikişleri üretir; iş ister düz kaynak olsun ister düz konuma getirilen dikey kaynak.
Döner tablalar, tezgâh üstü üniteler, çift eksenli makineler ve ağır hizmet tipi tahrikli başlık-punta modelleri dâhil çeşitli kaynak pozisyonerleri bulunsa da bu kılavuz, tasarımdan bağımsız olarak kullanımı ele almaktadır. İhtiyaca uygun üniteyi hâlâ seçmeye çalışıyorsanız kaynak pozisyoneri ana sayfamız veya döner kaynak pozisyoneri boyutlandırma kılavuzumuz yararlı olabilir.
Ağır işlerde sağlanan kazanç en hızlı şekilde ortaya çıkar. 40 tonluk, 4 m çapında bir gövdeyi kaynaklayan basınçlı kap atölyesini düşünün: sabit sehpalar üzerinde kaynakçı baş üstü çalışır, ark süresi düşer ve her çevresel dikiş taşlama ile yeniden kaynak gerektirir. Bu gövdeyi bir kaynak manipülatörünün altındaki kaynak rotatörüne yerleştirip her kaynak birleştirmesini düz konuma getirdiğinizde aynı dikiş tam yığma hızında oluk pozisyonunda çekilir; bu, bir haftalık yeniden işlemeyle temiz bir radyografik sonuç arasındaki farktır.
Adım 1: Kaynağa Başlamadan Önce Sabitleyin ve Topraklayın
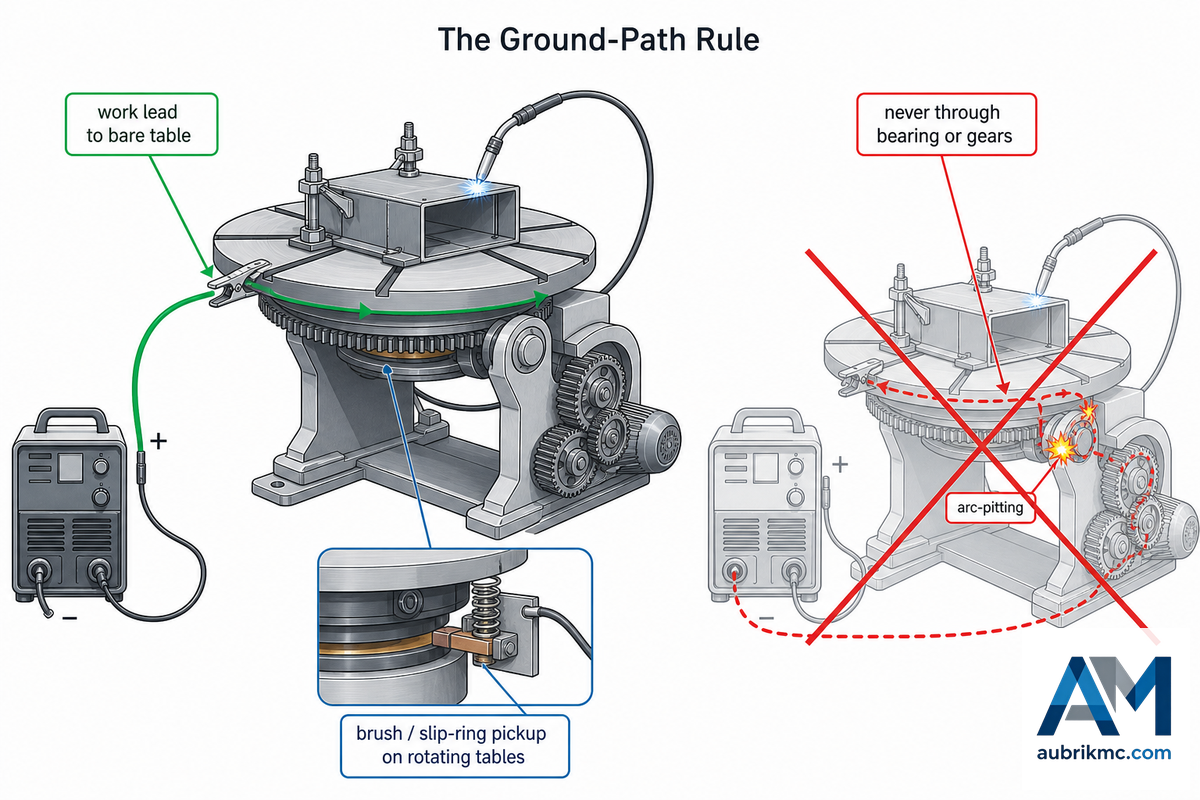
Güç açılmadan önce iki ön koşul karşılanmalıdır: Pozisyoner, bilinçli olarak çalıştırılmadığı sürece hareket etmemeli ve kaynak akımının tamamı tahrik sistemi bileşenlerinden geçmeden doğrudan kaynak güç kaynağına dönmelidir. Hem güvenlik hem de kaynak kalitesi bu koşulların karşılanmasına bağlıdır.
Cıvatalayın. Küçük bir tezgâh üstü pozisyoner bile yandan yüklenen bir parça veya takılan bir kablo beklenmedik kuvvet uyguladığında devrilmemesi için montaj deliklerinden sağlam ve düz bir yüzeye cıvatalanmalıdır. Pozisyoneri tezgâha bağlayan gevşek bir kelepçe, gerçekleşmek için fırsat bekleyen bir felakettir. Dönüş başladıktan sonra pozisyonere diğer döner makineler gibi yaklaşın: elleri, kolları ve kabloları tabla ile tahrikten uzak tutun; dönen parçalar, sıkışma noktaları ve sıçrayan kıvılcımlar için OSHA 1910.212 makine koruma uygulamalarını izleyin. Kapalı veya yarı kapalı kurulumlarda kaynak dumanı emişi ekleyin; çünkü parçanın eğilmesi duman bulutunu doğrudan operatöre yöneltebilir.
Topraklama Akımı Yolu Kuralı
Makineyi bilenlerle ona fark ettirmeden zarar verenleri ayıran en önemli bilgi şudur: İş parçası kablosu pozisyonerin tablasına veya alın plakasına bağlanmalı, kaynak akımı kesinlikle yataklardan ya da dişli grubundan geri dönmemelidir. Kaynak akımı döner bir yataktan geçtiğinde yuvarlanma temasları arasında küçük arklar oluşturur ve yatak yollarında çukurlar açar; bu, VFD tahrikli ekipmanlardaki motor yataklarını, tahrik elektroniğini ve kodlayıcıyı bozan elektriksel boşalma aşınmasıyla aynıdır. The Fabricator sonucu açıkça belirtmektedir: “Topraklama doğru yapılmazsa elektrikli bileşenler zarar görebilir ve düşük kaliteli kaynak dikişleri oluşabilir.” OSHA 1910.254, iş parçası kablosunun “iş parçasına sıkıca bağlanmasını” zorunlu tutar; pozisyonerde bağlanabileceği tek nokta, parçanın sabitlendiği tabla veya alın plakasıdır ve The Fabricator da tam olarak buradan topraklama yapılmasını belirtmektedir.
📐 Mühendislik Notu
Topraklama bağlantısını çıplak metale yapın; kelepçeyi sıkmadan önce bağlantı pabucunun altındaki boyayı kazıyın. Sürekli dönen tablalarda sabit bir kelepçe iş parçası kablosunu buracağından endüstriyel ünitelerde topraklama akımı genellikle tablanın alt yüzeyinde yay baskısıyla temas eden bir fırça veya bakır bloktan ya da bir bilezikten geçirilir; bunun için dönüş yolu sağlam biçimde bağlanmalı ve akım alıcısı tam kaynak akımına uygun olmalıdır. Topraklama akım alıcısını izleyin: aşınmış bir fırça kesintili topraklamaya, kesintili topraklama ise daha topraklama devresinden şüphelenmeden önce aşırı sıçrantı ve düzensiz kaynak dolgularına neden olur.
Adım 2: İş Parçasını Yükleyin ve Merkezleyin
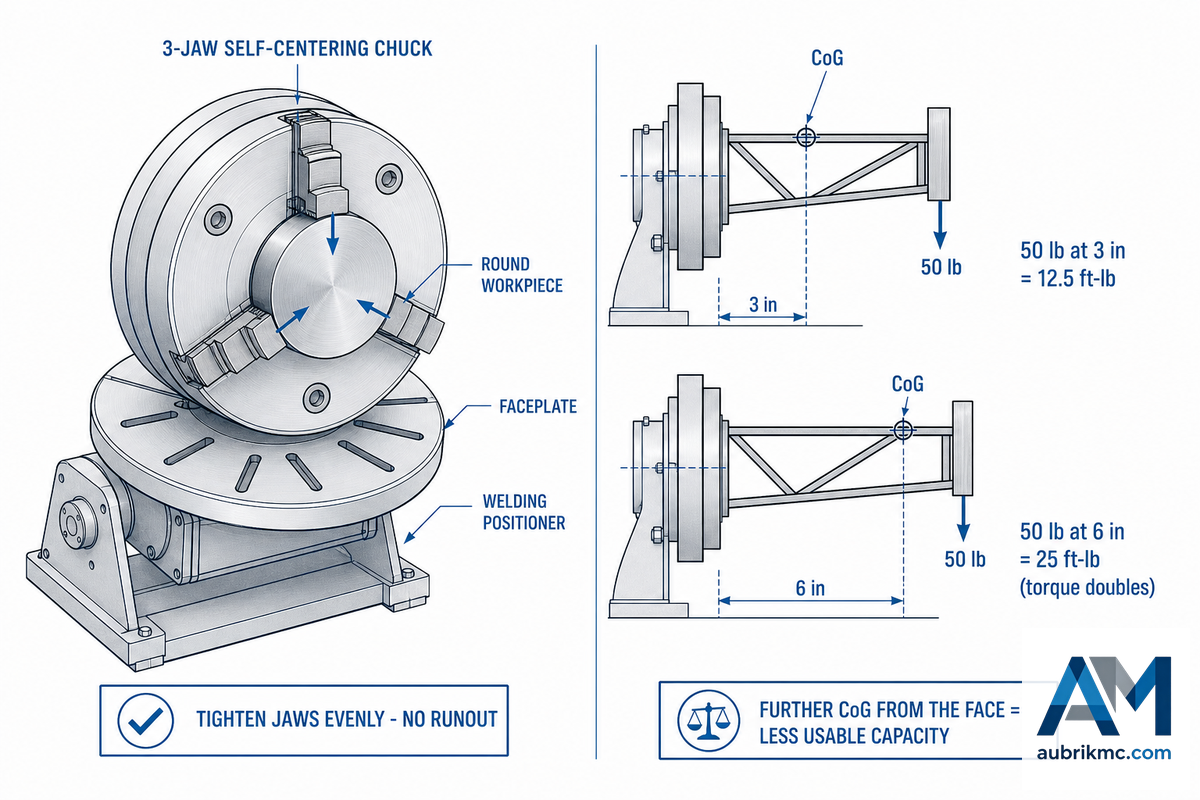
Yuvarlak iş parçaları çoğunlukla kaynak pozisyoneri aynasına bağlanır; genellikle üç ayaklı kendinden merkezlemeli ayna, düzensiz profiller içinse bağımsız ayaklı ayna kullanılır; düzensiz şekiller özel bir fikstüre sabitlenir veya kanal deliklerinden pozisyonerin alın plakasına cıvatalanır. Parçayı merkezleyin ve dönerken yalpalamaması için ayna ayaklarını eşit şekilde sıkın; yalpalama, torç ile iş parçası arasındaki mesafeyi değiştirerek arkın sapmasına neden olur. Atölye personelinden pratik bir uyarı: İş parçası sıcaklık değişimleriyle genleşip büzülebilir ve aynanın parça üzerindeki tutuşunu gevşetebilir; punta kaynağından hemen sonra aynayı kontrol edin.
“İşe uygun konumlandırma cihazını seçerken yalnızca kaynaklı parçanın ağırlığı ve boyutu değil, ağırlık merkezinin konumu ve konumlandırma cihazına uzaklığı da hesaba katılmalıdır. Cihaza olan mesafe arttıkça pozisyonere uygulanan tork da artar.”
Bu ilişki, operatörün ezberlemesi gereken en önemli bilgidir; çünkü makinenin nominal kapasitesi, iş parçasının alın plakasında merkezlendiği varsayılarak hesaplanır. Parçanın ağırlık merkezi alın plakasının dışına çıktığında kullanılabilir kapasite hızla azalır. Ladd’ın kendi örneğine göre, yüzeyden 3 inç (75 mm) uzakta tutulan 50-lb (23 kg) ağırlığındaki kaynaklı parça dikey konumda 12.5 ft-lbs tork oluşturur; ağırlık merkezi 6 inç (150 mm) mesafeye çıkarıldığında montaj yüzeyindeki tork iki katına çıkarak 25 ft-lbs olur. Çıkıntı iki katına çıktığında tahrik üzerindeki yük de iki katına çıkar; bu nedenle oldukça hafif görünen parçalar bile fikstürler ve ara bağlantılar eklendiğinde konumlandırma cihazının kapasitesini kolayca aşabilir.
Dönüşü başlatmadan önce ağırlık merkezi kontrolü
- Fikstürler ve parça yüklüyken ağırlık merkezinin alın plakasına olan mesafesi tahmin edilmelidir.
- Çıkıntı birkaç inçi aşıyorsa bir sonraki daha yüksek kapasite sınıfına geçilmeli veya uzak ucu desteklemek için punta ile sabit yatak kullanılmalıdır.
- Yatay ve dikey yük kapasitesi değerlerini inceleyin; 90° eğilmiş bir pozisyonerin yüklenme biçimi, düz çalışan pozisyonerden çok farklıdır.
Satın almadan önce kapasite hakkında hızlıca fikir edinmek için güvenlik katsayısını ve CG konumundaki eksantrik yük kontrolünü hesaba katan kaynak pozisyoneri yük kapasitesi hesaplayıcımızı deneyin.
Adım 3: Dönme Hızını Kaynak Hareket Hızına Göre Ayarlayın
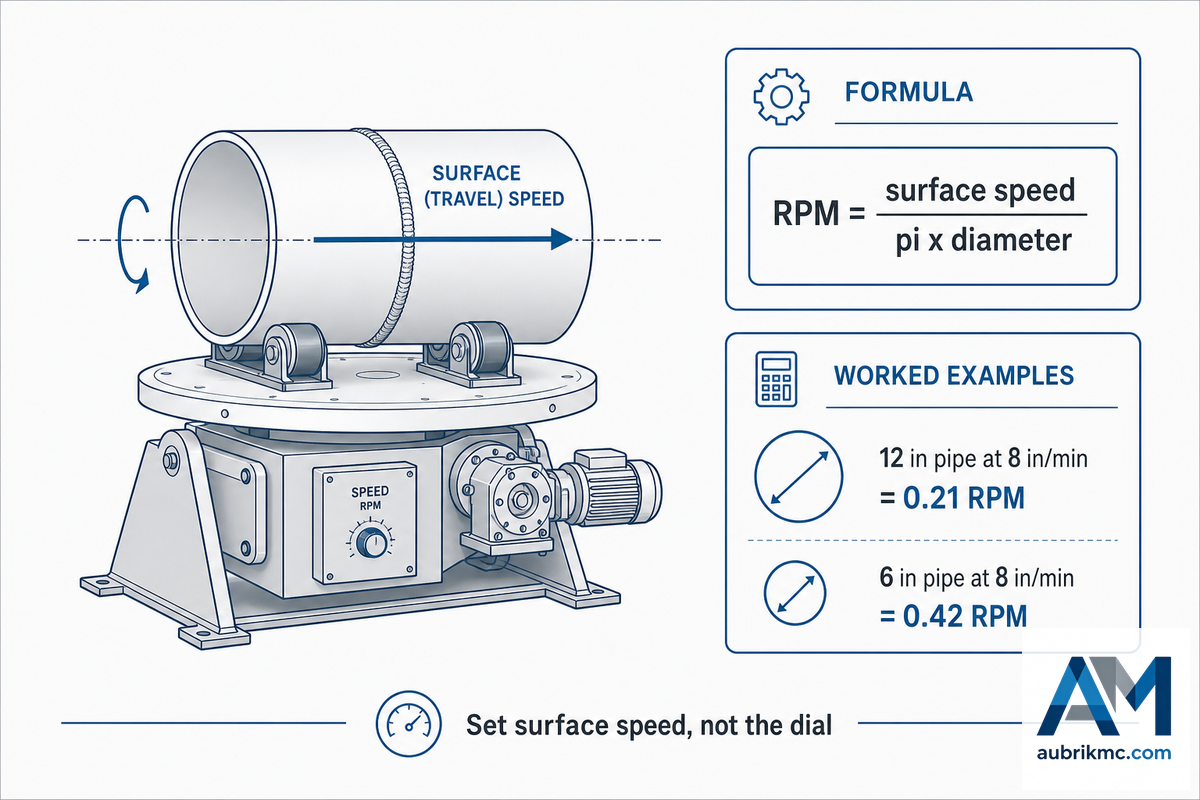
Kaynak pozisyoneri hızının ayarlanması, çoğu kişinin sayısal değerde hata yaptığı noktadır; çünkü pozisyonerin kadranı RPM gösterirken kaynak açısından önemli olan yüzey hızıdır. WeldingWeb’deki bir imalatçının bir zamanlar belirttiği gibi, “kaynak otomatikleştirilirken veya mekanize edilirken hız, parçanın dakikadaki yüzey inçi olarak düşünülmelidir.”
Önce Yüzey Hızı Yöntemi: RPM Ayarı İçin 3 Adım
Herhangi bir çaptaki parçanın dönme hızı üç adımda kolayca belirlenir:
- Kaynak yöntemine ve kaynak birleştirmesine uygun bir hareket hızı seçin; manuel kaynakta kullanacağınız ipm değeriyle aynı olsun.
- Kaynak bölgesinde iş parçasının dış çapını ölçün.
- RPM değerine dönüştürün: RPM = yüzey hızı ÷ (π × çap).
🔢 Hesaplama örneği
12 inç (300 mm) dış çaplı bir boruda 8 in/dak hareket hızı istiyorsunuz… çevre 12 * pi, yani 37.7 inçtir. 8/37.7, yani .21 rpm gerekir. 6 inç (150 mm) boruyu 8 in/dak hızla kaynaklıyorsunuz… çevre 6 * pi, yani 18.85 inçtir… 8/18.85, yani .42 rpm gerekir! Boru çapı yarıya düştüğünde rpm 2x olur… ancak dikiş uzunluğu aynıdır.
Aşağıda çeşitli kaynak yöntemi türleri için ortalama yüzey hızı aralıkları ve iki yaygın çaptaki karşılık gelen RPM değerleri verilmiştir. Bunları başlangıç kılavuzu olarak kullanın ve kaynak prosedürünüzü mutlaka tekrar kontrol edin.
| Kaynak yöntemi sınıfı / kaynak birleştirmesi | Yüzey hızı (mm/dak | inç/dak) | Ø300 mm’de RPM | Ø600 mm’de RPM |
|---|---|---|---|
| TIG (GTAW) kök pasosu | 40–75 | 1.5–3 | 0.04–0.08 | 0.02–0.04 |
| TIG (GTAW) dolgu/kapak pasosu | 75–150 | 3–6 | 0.08–0.16 | 0.04–0.08 |
| MIG (GMAW) kısa ark | 200–400 | 8–16 | 0.21–0.42 | 0.11–0.21 |
| MIG (GMAW) sprey ark | 300–600 | 12–24 | 0.32–0.64 | 0.16–0.32 |
| Özlü tel (FCAW) | 250–500 | 10–20 | 0.27–0.53 | 0.13–0.27 |
| Tozaltı kaynağı (SAW), tek tel | 400–900 | 16–35 | 0.42–0.95 | 0.21–0.48 |
| SAW, tandem/çok telli | 900–2,000 | 35–79 | 0.95–2.1 | 0.48–1.06 |
| Sert dolgu kaynağı | 150–300 | 6–12 | 0.16–0.32 | 0.08–0.16 |
| Şerit elektrotla kaynak kaplaması / kaynak dolgu kaplaması | 100–250 | 4–10 | 0.11–0.27 | 0.05–0.13 |
| Orbital boru kaynağı (Ø50 mm) | 60–200 | 2.4–8 | Ø50 mm’de 0.38–1.27 dev/dak | |
Yüzey hızı aralıkları tipik endüstri uygulamalarından alınmıştır. RPM = yüzey hızı ÷ (π × çap). Değerleri WPS’nize göre doğrulayın.
Kılavuz değer olarak tezgâh üstü tabla hızları 0 ile 2.5 RPM, ağır hizmet tablaları 0.05 ile 2.0 RPM aralığındadır; kaynak yüzey hızları ise yaklaşık 40 mm/dak (TIG kök pasosu) ile 2,000 mm/dak üzeri (tandem tozaltı kaynağı) arasında değişir. Hesap makinesi kullanmak istemiyorsanız RPM ve yüzey hızı hesaplayıcımızla belirli bir çap için RPM değerinden yüzey hızını veya yüzey hızından RPM değerini hesaplayabilirsiniz.
Adım 4: Düz Konuma Eğerek Saat Konumunu Belirleyin
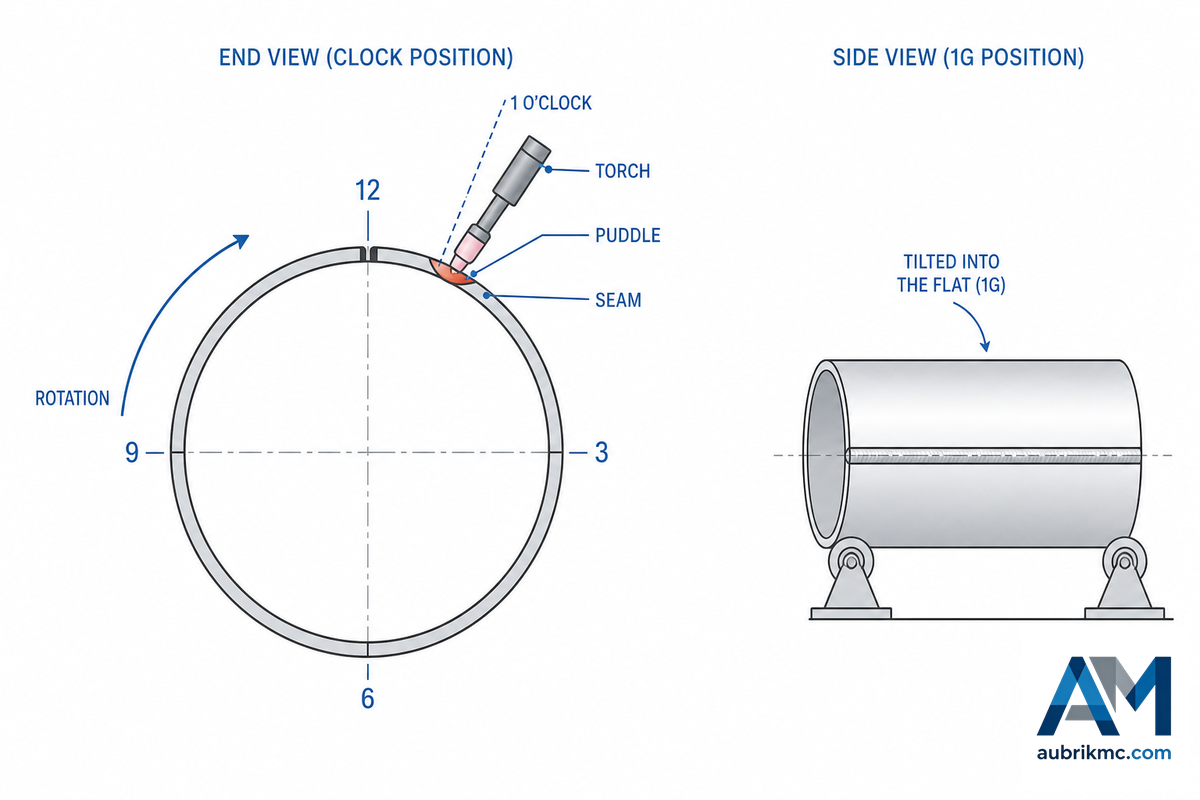
Eğme/döndürme işlevli bir pozisyonerde tablayı, kaynak yapılacak birleştirmeyi hem AWS hem de ISO 6947:2019 terminolojisindeki düz 1G konumuna getirecek şekilde eğin. Yer çekimi erimiş metalin akıp uzaklaşmasını önlemeye yardımcı olduğundan metal istenen yerde kalabilir. Bu sayede eşit köşe kaynağı kenar uzunlukları ve konum dışı kaynağa göre daha düzgün bir dikiş elde edilir.
Eğme özelliği olmayan tezgâh üstü bir kaynak pozisyonerinde döndürülen tank bombesini düşünün: Dikiş yarı dikey kalır, kaynak banyosu sarkar ve her pasoda alt kenar boyunca yanma oluğu görülürken dikiş tepesi soğuk ve yuvarlak biçimde yığılır. Aynı kaynak birleştirmesini düz 1G konumuna eğdiğinizde kusur ortadan kalkar; aynı kaynakçı ve aynı telle daha az taşlama gerektiren, daha sağlam bir kaynak elde edilir. Parça dönerken aktif dikişi sürekli düz konuma getirmenin temel nedeni budur.
Döndürülen bir boruda veya çevresel kaynakta torç açısı kritik önem taşır. Kaynak torcu genellikle üst ölü noktanın biraz yukarısında, örneğin borunun uç görünümünde saat 1 konumunda tutulur; böylece kaynak banyosu dikişe yaslanır ve arkın önüne sarkmadan önce soğuyup katılaşır. Bu noktanın ötesine geçildiğinde banyo önce sürüklenir, ardından ark banyoyu kovalamaya başlar. Kesin saat açısı çapa, akıma ve kaynak yöntemine bağlıdır.
Pozisyonerin Kaynak Yöntemine Uyarlanması: TIG, MIG ve SAW
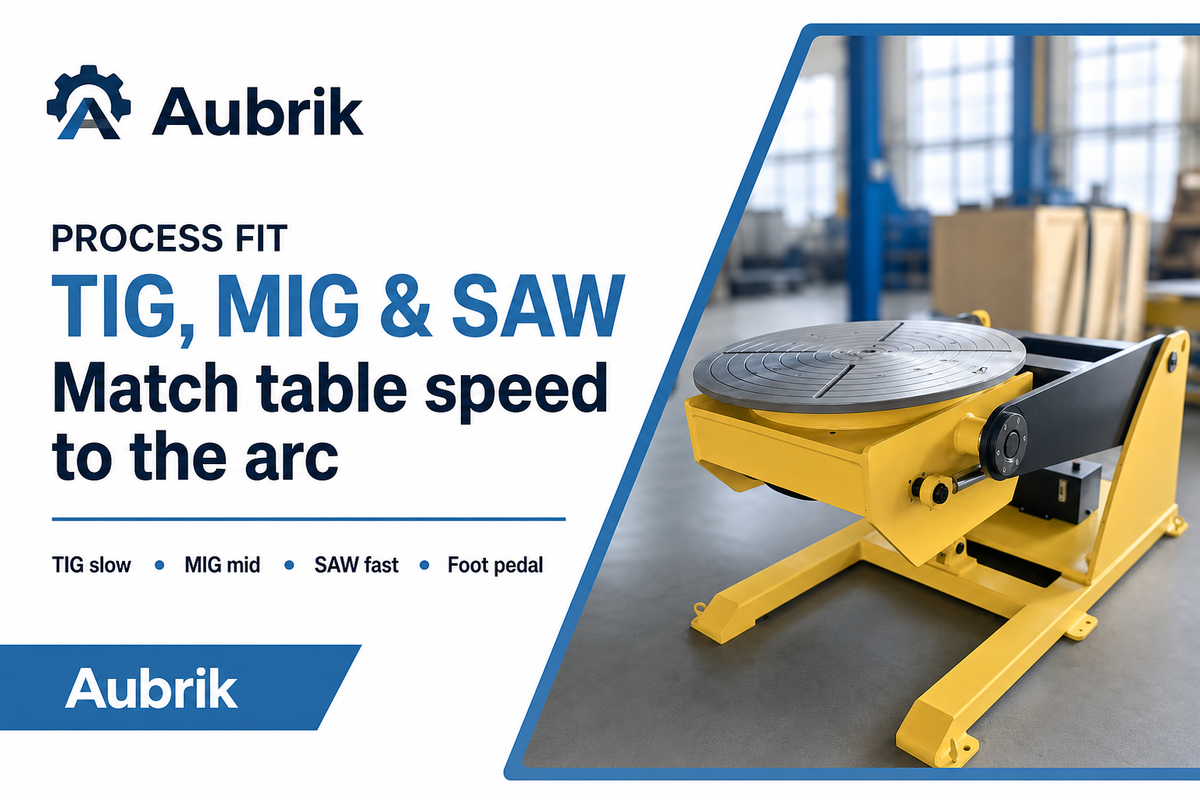
Pozisyoner kontrollü kaynaklarda kurulum prosedürü geneldir, ancak dönüş biçimi farklı olabilir. Atölye işlerinin çoğunda iki yaygın hareket düzeni kullanılır: tüm çevreyi dolaşan dikişler için sürekli dönüş ve ilerledikten sonra kaynak işlemi için sabit kalan konumlandırılmış birleştirmeler için indeksleme ve kaynak.
Hızı kaynak yöntemine göre ayarlayın; kaynak yöntemini hıza uydurmayın. 3 mm et kalınlığındaki bir boruda tozaltı kaynağını MIG hareket hızlarında uygularsanız kökü delersiniz; yüksek yığma kapasiteli bir SAW kafası altında TIG hızında ilerlerseniz oyularak çıkarılması gereken soğuk ve halat biçimli bir dikiş yığarsınız. Pozisyoner hızı, arkın gerçekte yığabileceği metal miktarına uygun olmalıdır. Aynı pozisyoner manuel, yarı otomatik ve otomatik kaynakta kullanılabilir; tabla hareketinin kaynak yöntemine uydurulması, el becerisini farklı kaynak uygulamaları ve sistemlerinde tekrarlanabilir bir kaynak işlemine dönüştürür.
- TIG (GTAW): TIG kaynak pozisyoneri kurulumu en düşük yüzey hızlarında çalışır; tabla hızını dolgu teli beslemesine ve kaynak banyosunun oluşma hızına göre ayarlayın. Burada tutarlılık hızdan önemlidir; kararlı bir tabla, elde tutulan arkla korunması zor olan düzgün dikişi sağlar.
- MIG/FCAW (GMAW): Önce ayak pedalı veya uzaktan kumandayla kaynak banyosu oluşturulup ardından dönüş başlatılarak orta düzey hızlara ulaşılabilir. Değişken hızlı ve ileri-geri dönüşlü tezgâh üstü pozisyonerler bu iş için idealdir.
- Tozaltı kaynağı (SAW): Daha yüksek hızlar, daha yüksek yığma oranları sağlar. Pozisyonerin yönelimi, kaynak tozunun kaynak birleştirmesini en yüksek konumunda sürekli örtmesi için torç standı veya kaynak manipülatörüyle birlikte ayarlanır. Tam entegre bir sistemin parçasıysa operatör kaynağı ayak pedalıyla başlatabilir ve kaynak banyosunun oluşması ile kraterin doldurulması için verilen beklemeler dâhil program otomatik olarak yürütülür.
Uzun ve düz bir dikiş veya kaynak torcunun hareket ettirilmesi gereken uygulamalar pozisyonerden fazlasını gerektirir; bu, kolon-bom kaynak manipülatörünün işidir. Bu sistem çoğu zaman bir çalışma hücresinde pozisyonerle birlikte kullanılır.
Pozisyoner Hataları: 10 Hata ve Çözümleri
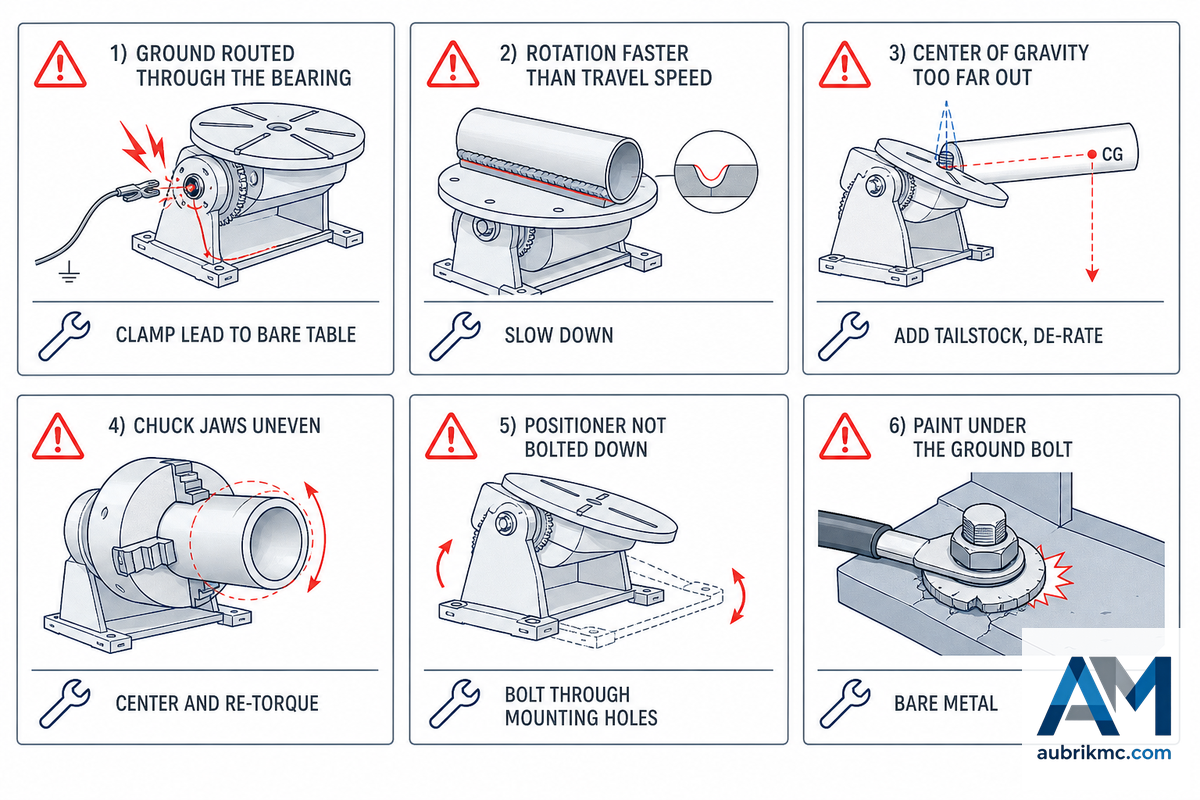
Pozisyoner sorunlarının çoğu makineden değil, kullanıcının kaynak yöntemini kurma biçiminden kaynaklanır. Aşağıda yaygın atölye hataları, bunların maliyeti ve uygulanacak çözümler yer almaktadır; liste, OSHA 1910.254 standardının yalnızca kalite sorunu olarak değil, iş parçası kablosuna ilişkin bir gereklilik olarak değerlendirdiği topraklama hatasıyla başlamaktadır.
| Hata | Neye zarar verir | Çözüm |
|---|---|---|
| Topraklama akımının yataklardan/dişlilerden dönmesi | Ark çukurları oluşmuş yatak yolları, yanmış tahrik/kodlayıcı | Kabloyu çıplak metal tablaya bağlayın; döner tablalarda fırçalı akım alıcısı kullanın |
| Dönme hızının kaynak hareket hızından yüksek olması | Yanma oluğu, yuvarlanmış dikiş, ergime yetersizliği | Yüzey hızını kaynak hareket hızına eşitleyin; hızı düşürün |
| Ağırlık merkezinin alın plakasından çok uzakta olması | Motorun durması, devrilme, dişli aşınması | Ağırlık merkezini eksende tutun; punta ekleyin; çıkıntı için kapasite değerini düşürün |
| Ayna ayaklarının eşit sıkılmaması | Salgı, ark sapması, düzensiz dikiş | Parçayı merkezleyip ayakları eşit torkla sıkın; yüksüz dönüşte salgıyı kontrol edin |
| Parça ısınıp soğurken tutuşun gevşemesi | Parçanın kaynak sırasında kayması, hurdaya çıkması | Punta kaynaklarından sonra aynayı tekrar kontrol edin; genleşmeyi hesaba katın |
| Yuvarlaklığı bozuk parça, sabit torç yüksekliği | Her dönüşte ark uzunluğunun ve akımın dalgalanması | Ark gerilimi/CTWD kontrolü kullanın veya parçanın yuvarlaklığını düzeltin |
| Pozisyonerin zemine cıvatalanmaması | Beklenmedik kuvvet altında devrilme | Tezgâh üstü üniteler dâhil montaj deliklerinden cıvatalayın |
| Topraklama cıvatasının altında boya bırakılması | Yüksek dirençli topraklama, sıçrantı, bozuk kaynak dolgusu | Cıvatalamadan önce boyayı kaldırarak çıplak metali açığa çıkarın |
| Tam çevresel kaynakta başlangıç/krater beklemesinin olmaması | Kapanış noktasında soğuk yapışma veya krater çatlağı | Başlangıç beklemesi ve krater dolgusu bindirme payı programlayın |
| Aşınmış tahrik tekerlekleri / topraklama fırçaları | Hız sapması, kesintili topraklama | Bakım programına göre inceleyin ve değiştirin |
Yaygın bir hatayı tekrarlamak gerekir: Daha yüksek hız nadiren daha iyidir. Çok hızlı ilerleyen ark yetersiz ergimeye neden olur. Dönme hızını kaynak yönteminin sınırlarının ötesine çıkarmaya çalışmanın yanma oluğu ve ergime yetersizliği oluşturduğu iyi belgelenmiştir; kaynak kılavuzları üst sınırı pozisyonerin değil, arkın belirlediğini tutarlı biçimde belirtmektedir.
Kaynak Pozisyonerinin Uygun Araç Olmadığı Durumlar
Kaynak pozisyonerleri, kaynak işlemi için ayrı iş parçalarını hareket ettirip konumlandırarak sağladıkları faydayla maliyetlerini karşılar. Ancak bu, taşıma ve konumlandırmayla ilgili tüm sorunları çözecekleri anlamına gelmez; dolayısıyla neleri yapamayacaklarını bilmek önemlidir.
- Ağır ve uzun borular ile silindirik parçalar, parçayı uzunluğu boyunca iki destek makarası arasında taşıyan kaynak rotatörleri veya çevirme ruloları üzerinde döndürülmeye daha uygundur. Kurulum talimatları için boru rotatörü kullanım kılavuzuna bakın.
- Uzun ve düz bir dikişte iş parçasının değil, kaynak torcunun hareket etmesi gerekir. Bu iş için kolon-bom kaynak manipülatörü veya portal sistem gerekir.
- Yüksek adetlerde üretilen özdeş iş parçaları için robotik kaynak hücresi uygundur; bu düzende kaynak pozisyoneri, robotik sistem içinde parçayı hareket ettirip konumlandıran bileşen olarak görev yapar.
Çoğu atölyede üçü de kullanılır: kaynaklı imalatlar için bir kaynak pozisyoneri, silindirler için bir kaynak rotatörü ve üretim arttıkça bir kaynak manipülatörü veya hücre. Belirli bir parçaya uygun ekipmanı belirlemek için İlgili Makaleler bölümümüzdeki ağır hizmet tipi kaynak pozisyoneri ve kaynak döner tablası seçim kılavuzları, her ekipman türünü daha ayrıntılı ele alır.
2026’da Kaynak Pozisyoneri Kullanımı Neden Artıyor?
Günümüzde kaynak pozisyonerinin nasıl kullanılacağını öğrenme gereksinimi teknolojiden çok işçilik açığıyla ilgilidir. The Fabricator’ın kaynak iş gücüne ilişkin haberi, nitelikli kaynakçı eksikliğine dikkat çekmektedir. Kaynak uzmanlarına yönelik açık iş sayısı, sektöre giren çalışan sayısını sürekli aşmaktadır ve atölyeler bu açığı yalnızca daha fazla personel işe alarak kapatamaz. Bu nedenle imalatçıların mevcut kaynak personeliyle daha fazla tamamlanmış kaynak dikişi üretmenin yollarını bulması gerekir; kaynak vardiyasındaki ark süresi genellikle yalnızca 10-15% olduğundan kaynakları düz konuma getirmek en düşük maliyetli yaklaşımdır. Çoğu atölye, robotik hücreleri değerlendirmeden önce otomasyondaki bu ilk adımı atar. Ancak tablo gerçekte karmaşıktır: U.S. Bureau of Labor Statistics, kaynakçı istihdamının 2034’e kadar yalnızca yaklaşık 2% artacağını öngörürken International Federation of Robotics, küçük atölyelerin doğrudan robotlara geçmek için gereken entegratörlerden ve proses tasarımı uzmanlığından çoğu zaman yoksun olduğunu belirtmektedir. Kaynak pozisyonerinin önemi tam olarak buradan gelir: robot hücresinin getirdiği ek maliyet ve yükler olmadan, küçük bir atölyenin bugün gerçekten uygulayabileceği otomasyon adımıdır.
Bu pazar eğilimi satış verilerine de yansımaktadır: sektör analistleri, otomatik kaynak sektörünün tüm ark kaynağı ekipmanı satışlarının yaklaşık yarısını oluşturduğunu ve yılda yaklaşık 5-6% büyüdüğünü, robotik kaynakta ise büyüme oranlarının daha da yüksek olduğunu tahmin etmektedir. Ancak alıcı açısından daha acil adım, yeni ekipmana yatırım yapmadan önce atölyedeki mevcut kaynak pozisyonerlerinin topraklama, bağlama ve hız ayarlarını standartlaştırmaktır. Bu üç kaynak prosedüründe uzmanlaşmış operatörler, otomasyon yatırımının kârlı olmasını sağlayacaktır.
SSS: Kaynak Pozisyoneri Kullanımı
Kaynak pozisyoneri nasıl topraklanır?
Yanıtı Görüntüle
Akımın rulman veya dişli aktarım sistemi üzerinden değil, parça üzerinden geri dönmesi için iş parçası kablosunu doğrudan kaynak pozisyonerinin tablasına veya alın plakasına bağlayın ve bağlantı pabucunun altındaki boyayı kaldırarak çıplak metalle temas sağlayın. Sürekli dönen bir tablaya sabit bir kelepçe bağlamak kablonun sarılmasına yol açacağından topraklama bağlantısı, tablanın arka yüzeyine temas eden bir fırça ya da yay baskılı bakır blok veya bir bilezik üzerinden aktarılır. Yetersiz veya rulman üzerinden geçen topraklama, rulman yuvarlanma yollarında çukurlaşmaya neden olur, tahrik sistemini yakar ve standart altı kaynak dikişleri oluşturur.
Kaynak pozisyoneri hangi hızda çalıştırılmalıdır?
Yanıtı Görüntüle
Hızı tabla kadranına göre değil, parçanın yüzeyine göre ayarlayın. Kaynak yönteminin gerektirdiği yüzey hızını (hareket hızını) seçin—TIG kök pasosu için yaklaşık 1.5–3 in/min, MIG için 8–16 in/min—ardından RPM = yüzey hızı ÷ (π × çap) formülüyle RPM değerine dönüştürün. 8 in/min hızdaki 12 inçlik bir boru yaklaşık 0.21 RPM ile döner; aynı hızdaki 6 inçlik bir boru için 0.42 RPM gerekir. Aynı kaynak dikişi için daha küçük çaplarda daima daha yüksek RPM gerekir.
Kaynak pozisyoneri nasıl çalışır?
Yanıtı Görüntüle
Kaynak pozisyoneri, iş parçasını değişken hızlı döner bir tablaya bağlar ve eğilebilir modellerde kaynak birleştirmesini düz konuma getirmek için bu tablayı yatırır. Operatör dönme hızını ayarlar ve genellikle bir ayak pedalıyla arkı başlatır; ardından parça sabit bir kaynak torcunun altında düzenli biçimde dönerek eşit bir çevresel kaynak dikişi oluştururken yer çekimi kaynak banyosunu yerinde tutar. Bu düz, oluk konumu kaynak kalitesini iyileştirir ve ark süresini artırır.
TIG kaynağında kaynak pozisyoneri kullanılabilir mi?
Yanıtı Görüntüle
Evet—sabit dönme, elle kaynak sırasında korunması zor olan eşit hareket hızını sağladığından TIG en uygun uygulamalardan biridir. Hız aralığının düşük ucunu kullanın ve tabla hızını ilave metal besleme hızına göre ayarlayın.
Kaynak pozisyoneri ile kaynak rotatörü arasındaki fark nedir?
Yanıtı Görüntüle
Kaynak pozisyoneri, kaynaklı imalatı genellikle ayna veya alın plakası olan tek bir noktadan kavrar ve hem yatırıp hem döndürebilir; bu nedenle ayrı parçalar ve fikstürler için uygundur. Kaynak rotatörü (çevirme ruloları), uzun bir silindiri iki tekerlek takımı üzerinde destekler ve yalnızca kendi ekseni etrafında döndürerek boruların, tankların ve kapların ağırlığını uzunluk boyunca dağıtır. Yatırma ve döndürme esnekliği için kaynak pozisyonerini, uzun ve yuvarlak iş parçaları için kaynak rotatörünü seçin.
İş parçası kaynak pozisyonerinin aynasında nasıl merkezlenir?
Yanıtı Görüntüle
Parçayı ayna yüzeyine oturtun, kendinden merkezlemeli üç çeneyi eşit biçimde sıkın ve arkı başlatmadan önce salgıyı kontrol etmek için parçayı elle döndürün. Isı bağlama durumunu değiştirebileceğinden punta kaynaklarından sonra kavramayı yeniden kontrol edin.
İşinize uygun kapasitede bir kaynak pozisyoneri mi arıyorsunuz?
Aubrik, kaynak pozisyonerleri, kaynak rotatörleri ve eksiksiz kaynak çözümleri üretir; tüm ekipmanlar sevkiyattan önce kapsamlı biçimde test edilip kalibre edilir ve sık kullanılan yedek parçalar hazır bulundurulur. İş parçanız, ağırlığı ve kaynak yöntemi hakkında ayrıntıları iletin; gereksinimlerinizi karşılayacak özel bir makine üretelim.
Kaynak Pozisyonerlerini İnceleyin →Bu Kılavuz Hakkında
Bu kullanım kılavuzu, Wuxi ABK Machinery (Aubrik) mühendislik ekibi tarafından kaynak sektöründe kabul görmüş en iyi uygulamalar ve yayınlar kullanılarak hazırlanmıştır. Bunlar arasında OSHA 1910.254, AWS/ANSI Z49.1, ISO 6947:2019 ve The Fabricator kaynaklı bilgilerin yanı sıra kaynakçıların kaynak forumlarında paylaştığı çalışma deneyimleri de yer alır. Dönme hızı, kaynak torcunun saat açısı ve kapasite düşürme oranları gibi belirli değerler makineye, tele ve kaynak birleştirmesine göre değişir; optimum kaynak pozisyoneri ayarları yalnızca parçanız üzerinde yapılacak bir deneme kaynağıyla belirlenebileceğinden bu değişkenliği kabul ediyoruz.
Referanslar ve Kaynaklar
- OSHA 1910.254 — Ark Kaynağı ve Kesme — U.S. Occupational Safety and Health Administration
- OSHA 1910.212 — Tüm Makineler İçin Genel Gereklilikler (Koruyucular) — U.S. Occupational Safety and Health Administration
- OSHA 1926.351 — Ark Kaynağı ve Kesme (İnşaat) — U.S. Occupational Safety and Health Administration
- Kaynak Güvenliğinin Temel Unsurları (ANSI Z49.1 esaslı) — American Welding Society
- Kaynakçıların Kaynak Pozisyonerleri Hakkında Bilmesi Gereken 5 Konu — The Fabricator / The Welder (Jason Ladd, Koike Aronson)
- Boru Kaynağında Tezgâh Tipi Kaynak Pozisyonerlerini Döndürme — The Fabricator
- Kaynak İş Gücünün Görünümü, Eğilimleri ve Ücretleri (AWS Verileri) — The Fabricator / American Welding Society
- Kaynakçılar, Kesimciler, Lehimciler ve Sert Lehimciler — Mesleki Görünüm El Kitabı — U.S. Bureau of Labor Statistics







