
Aubrik Şirketi ile İletişime Geçin

Haziran 2026’da güncellendi.
Kendinden ayarlı kaynak rotatörleri, tekerlekleri her iş parçasına uyacak şekilde kendiliğinden dönen kaynak rotatörleridir; böylece imalatçı, tek bir ruloyu elle kaydırmadan aynı şasi üzerinde 600 mm’lik bir boruyu ve 4 metrelik bir tankı döndürebilir. Operatörün tekerlekleri ayarlaması yerine tekerleklerin parçaya göre konumlanması, kendinden ayarlı rotatörü geleneksel rotatörden ayıran temel özelliktir ve atölyede uzun çevresel dikişlerin kaynaklanma biçimini değiştirir. Bu kılavuz; mekanizmanın gerçekte nasıl çalıştığını, dört rulo tipinin donanım düzeyindeki farklarını, yük ve çap sınırlarının nasıl okunacağını, atölyede ortaya çıkan arızaların nasıl teşhis edileceğini ve hangi sertifikaların gerçekten kanıt sunduğunu açıklar. Bu, işin mühendislik temelidir; ünitenin boyutlandırılması ve fiyatlandırılması aşamasında 5 ila 500 tonluk kendinden ayarlı kaynak rotatörlerimizin teknik özellik tabloları kullanılabilir.
Hızlı Teknik Özellikler: Kendinden Ayarlı Kaynak Rotatörü
| Kapasite sınıfları | Set başına 5–500 t (üzeri özel üretim) |
| İş parçası çapı | Model serisi genelinde ~250–6,300 mm |
| Doğrusal hız | 6–60 m/h, kademesiz VFD kontrolü |
| Tekerlek malzemesi | Poliüretan (PU) veya çelik yüzeyli |
| Set düzeni | Bir tahrik ünitesi + bir veya daha fazla avara ünite |
| Her çap için manuel ayar | Yok — tekerlekler yük altında kendiliğinden merkezlenir |
| Tipik kaynak yöntemi | SAW, GMAW (MIG/MAG), GTAW (TIG) |
Kendinden Ayarlı Kaynak Rotatörü Gerçekte Nedir (ve “Kaynak Rotatörü” Terimi Nereye Oturur)
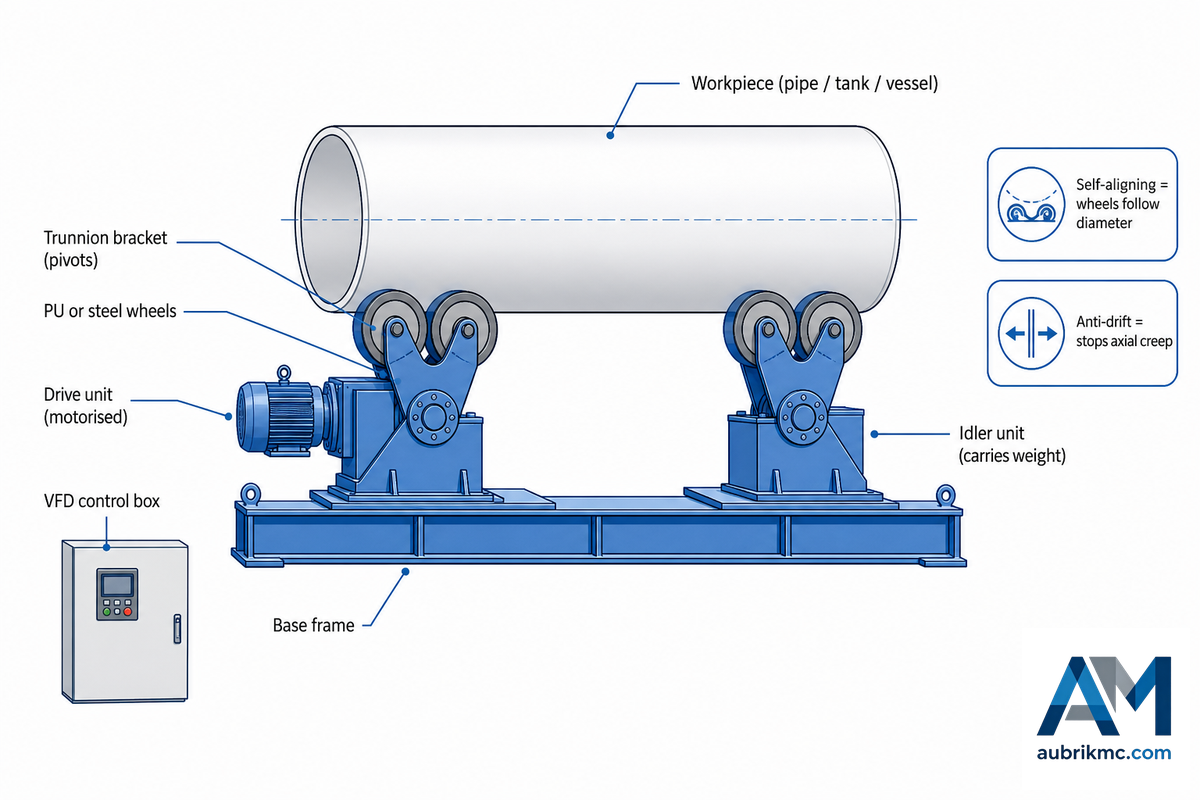
Kendinden ayarlı bir kaynak rotatörü, pivotlu rulolarla iş parçasının çapını takip eder, ancak eksenel kaymayı otomatik olarak gidermez. Dikişin iz üzerinde kalması gerektiğinde çap aralığını, yük altındaki ağırlığı, kap uzunluğunu, kayma önleme kumandasını ve rulo temasını birlikte belirtin. Kumandanın konikliğe, değişen yük dağılımına ve dur-kalk kaynak çevrimine nasıl tepki verdiğini doğrulayın.
Bu kendiliğinden merkezleme davranışı bir satıcı iddiası değil, belgelenmiş bir mühendislik çözümüdür: ABD Patenti 8,342,493 B2, avara tekerlekleri yükü kendiliğinden dengeleyip merkezleyen bir rotatörü açıklar. “Kaynak rotatörü”, “çevirme ruloları” ve “kendinden merkezlemeli rotatör” aynı makine ailesini tanımlar; terimler işleve göre değil, bölgeye ve kataloğa göre değişir. Aynı makine uygulamaya göre kataloglarda tank çevirme rotatörü, boru çevirme rotatörü veya kap çevirme rotatörü; boyutuna göre ise bir metreden küçük borulara yönelik küçük bir kaynak rotatörü ya da rüzgâr türbini kulesi gövde segmentlerine yönelik ağır hizmet tipi bir şasi olarak yer alır. Bu adların hiçbiri mekanizmayı değiştirmez; yalnızca şasinin boyutlandırıldığı çalışma koşulunu belirtir.
Öncelikle rotatör ile kaynak pozisyoneri arasındaki farkı açıklığa kavuşturmak gerekir. Rotatörler, uzun ve yuvarlak bir iş parçasını rulolar üzerinde döndürerek kaynak torcunun kesintisiz bir çevresel veya boyuna dikiş oluşturmasını sağlar. Pozisyonerler ise parçayı tabla veya tahrikli başlık üzerinde yatırıp döndürür; bu yapı, düz konuma yatırılması gereken braketlere, çerçevelere ve daha küçük montajlara uygundur. İş parçası silindirik ve metrelerce uzunsa rotatöre, açılı konuma getirilmesi gerekiyorsa pozisyonere yerleştirilir.
Alıcıları şaşırtan ve bu kılavuzun geri kalanında önem taşıyan bir başka ayrım şudur: Kataloglarda sıklıkla birbirine karıştırılsa da “kendinden ayarlama” ve “eksenel kayma önleme” iki ayrı özelliktir. Kendinden ayarlama, tekerleklerin çap değişimini nasıl izlediğini tanımlar. Eksenel kayma önleme ise şasinin, uzun bir parçanın dönerken kendi ekseni boyunca yana doğru ilerlemesini nasıl engellediğini tanımlar. Her rotatör, eksenel kayma önleme özelliği olmadan kendinden ayarlı olabilir ve daha nitelikli üreticiler bunları ayrı seçenekler olarak sunar. Bu iki kavram birbirinden ayrıldığında aşağıdaki mühendislik ayrıntılarının çoğu anlaşılır hâle gelir.
Bu iki özelliği birbirine karıştıran alıcılar, uzun ve ince cidarlı bir işte eksenel kayma önleme sistemini çoğu zaman atlar; ardından parça dönerken yana doğru kayan bir dikişle uğraşır ve bu hata tamamlanmış bir kabın hurdaya ayrılmasına ve günlerce yeniden işleme yapılmasına yol açabilir. Yapısal neden bir kontrol arızası değil geometri olduğundan, olay gerçekleştikten sonra operatör becerisiyle telafi edilemez; tek çözümün satın alma siparişinde belirtilmesi gerekir. Metre başına yaklaşık 1 mm’lik eksenel kayma, 3 m’lik bir dikişte kök pasoyu 2 mm’lik fit-up aralığının dışına çıkarmaya yeter; bu nedenle söz konusu ayrım bir dipnot yerine ayrı bir paragrafı hak eder.
Kendinden Ayarlama Nasıl Çalışır: Adım Adım Muylu Geometrisi
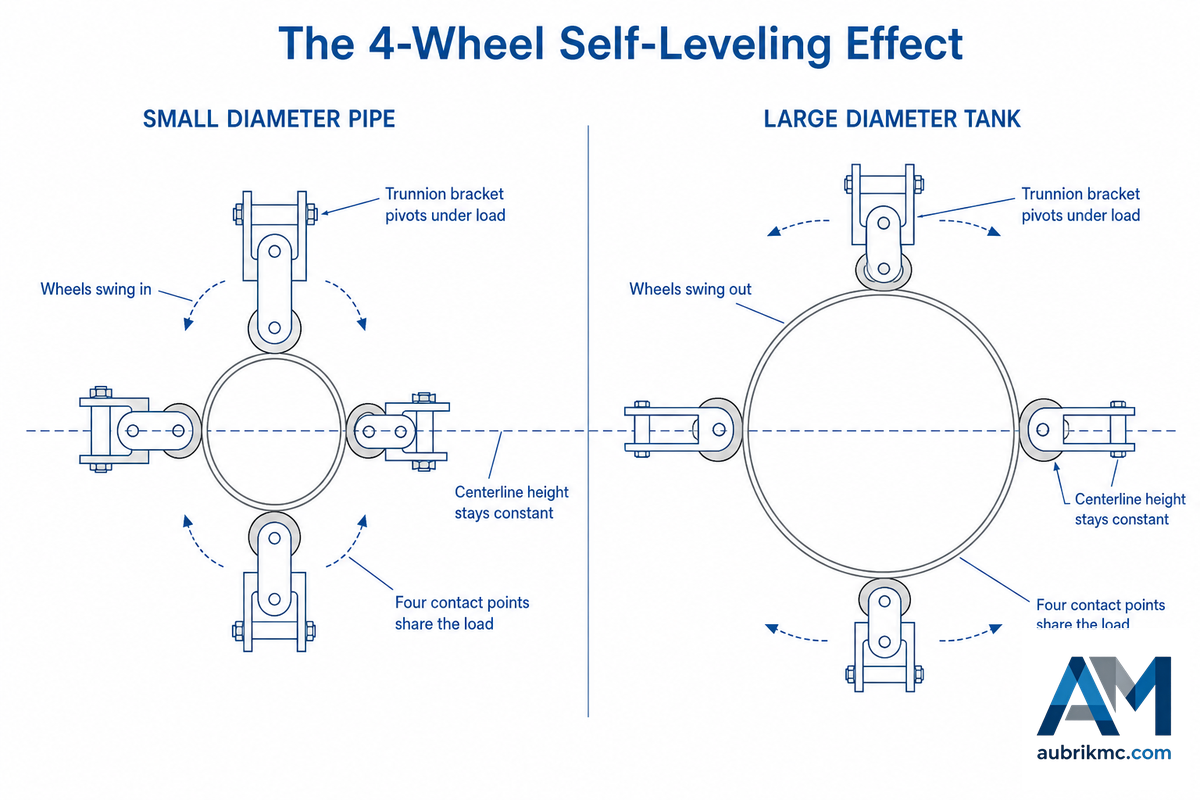
Katalog dilinden arındırıldığında, kendinden ayarlı bir rotatör tek bir mekanik görevi iyi şekilde yerine getirir. Her tekerlek seti, şasi üzerinde sabit bir noktaya cıvatalanmak yerine serbestçe dönebilen bir muylu braketi üzerinde bulunur. Bir kap vinçle şasiye indirildiğinde, kendi ağırlığı braketleri tekerlekler kavisli yüzeyi kavrayana kadar döndürür.
Küçük borular tekerlekleri birbirine yaklaştırır; geniş bir tank ise dışa doğru açılmalarını sağlar. Operatörün herhangi bir ölçüm yapması gerekmez; parça yerine oturur ve geometri ona uyum sağlar. Şasi, kaynak yöntemi boyunca iş parçasını taşır; böylece dikiş kaynak torcunun önüne gelirken torç sabit kalabilir; kaynak yöntemini bu şekilde mekanize etmek, bir kabı vinçle döndürmek yerine tahrikli bir şasi kullanmanın temel nedenidir.
Tek bir yükleme sırasındaki işlem zinciri şöyledir: vinç iş parçasını indirir → muylu braketleri yük altında döner → tekerlek çiftleri, dört temas noktası gövdeyi birlikte taşıyana kadar içe veya dışa doğru hareket eder → parça kendiliğinden merkezlenir → hareket durduğunda tekerlek taşıyıcıları kendiliğinden kilitlenir. Bu kendiliğinden merkezleme hareketine 4 Tekerlekli Kendiliğinden Seviyelenme Etkisi denir: Kendinden ayarlı bir ünite, geleneksel şasideki iki sabit tekerlek yerine her tahrik/avara setinde dört tekerlek (dönen her brakette iki rulo) üzerinde yük taşır; böylece ağırlık daha geniş bir temas alanına yayılır ve gövdenin ezilme olasılığı önemli ölçüde azalır. Geleneksel rotatörler aynı tonajı daha az noktada yoğunlaştırır; bu, kalın karbon çeliğinde uygundur ancak ince paslanmaz çelikte risklidir.
📐 Mühendislik Notu
Tekerlekler kendiliğinden merkezlendiği için iş parçasının merkez ekseni, çap ne olursa olsun yaklaşık olarak aynı yükseklikte kalır. Sabit bir kaynak kafası veya kolon-bom sistemi altında, kaynak torcunun yüksekliği 1 m’lik bir boru ile 3 m’lik bir tank arasında neredeyse hiç değişmez; böylece operatörler parça boyutu her değiştiğinde dikiş konumunu yeniden ayarlamak zorunda kalmaz. Bu sabit merkez ekseni, kendinden ayarlı şasilerin otomatik kaynakla bu kadar uyumlu çalışmasının pek fark edilmeyen nedenidir.
Kendinden ayarlı kaynak rotatörünün farklı parçaları nelerdir?
Her standart set, motorlu bir tahrik ünitesi ile serbestçe dönen bir veya daha fazla avara üniteden oluşur. Her ünitenin içinde muylu braketleri, PU veya çelik yüzeyli tekerlekler, tahrikli tekerlekleri döndüren kapalı bir redüktör/dişli kutusu ve kademesiz doğrusal hızı ayarlayan değişken frekanslı (VFD) kontrol kutusu bulunur.
Tahrik üniteleri iş parçasını döndürür; avara üniteler ağırlığı taşır ve parçayı düz konumda tutar. Tekerlek taşıyıcılarındaki kendiliğinden kilitleme sistemi, parça merkezlendikten sonra geometriyi sabit tutar; daha büyük şasilere ise eksenel izleme için bir kayma sensörü ve kontrol ünitesi eklenebilir; bu, bir sonraki bölümde ele alınan farklı bir sistemdir. Bu mekanizma eski ve iyi belgelenmiş bir çözümdür: ABD Patenti 4,407,621, taşıyıcının eksenel hareketini rulo tutucunun dönme hareketine dönüştüren kendinden ayarlı taşıyıcıları açıklar. Kendi atölyemizde, yük altında sıkışan bir kendiliğinden merkezleme hareketi hiç otomasyon olmamasından daha kötü olduğu için her şasiyi sevkiyattan önce tüm hız aralığında yük testine tabi tutarız. Önce daha geniş ürün kategorisinin temelini incelemek için kaynak rotatörlerinin çalışma biçimine ilişkin kılavuzumuza başvurulabilir.
Eksenel Kayma Sorunu: Uzun Dikişler Neden Yana Kayar ve Açılı Avara Rulolar Bunu Nasıl Düzeltir?
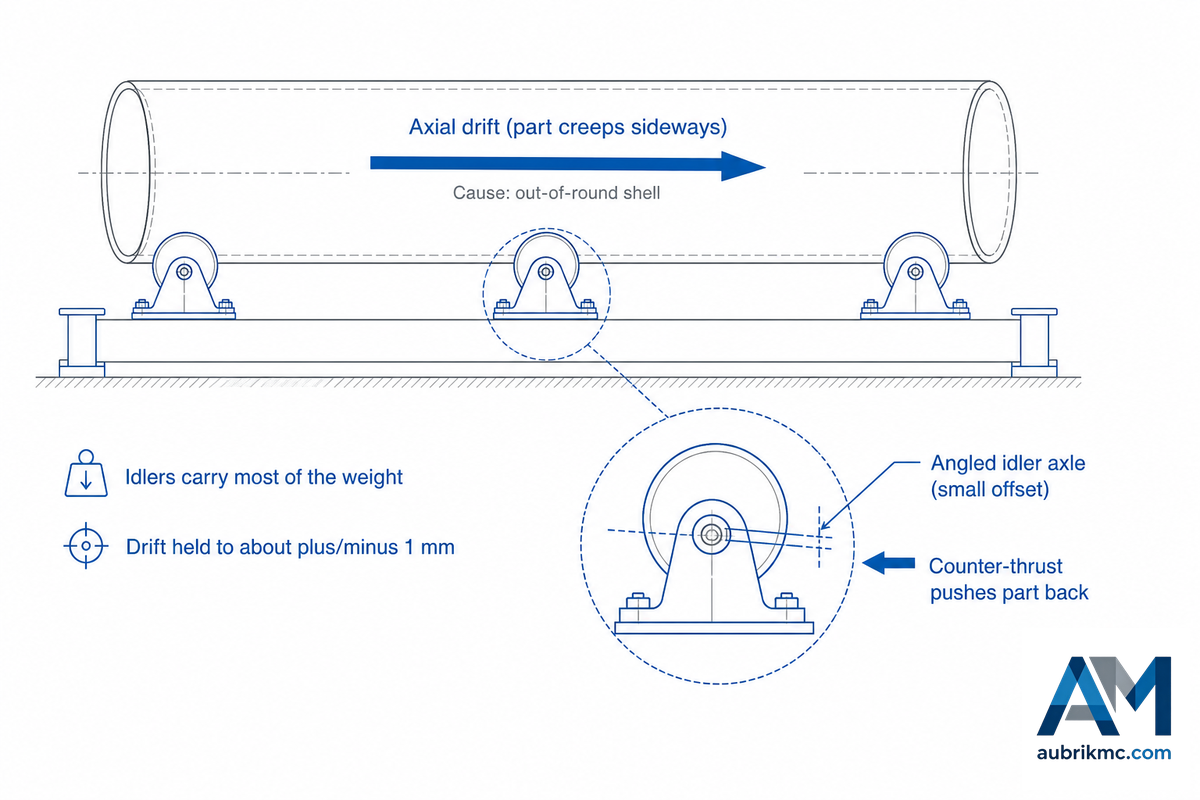
Uzun bir silindir düz rulolar üzerinde döndürüldüğünde nadiren düzgün bir dönüş sergiler. Sektörde eksenel sapma veya eksenel kayma denilen biçimde kendi ekseni boyunca ilerler ve metrelerce uzunluktaki çevresel bir dikişte bu hareket, yana kayan bir kaynak dikişi olarak görülür. Bunun nedeni operatör hatası değil, mekaniktir: Koike Aronson’ın eksenel kayma önleyici kaynak rotatörü patenti, kaymanın “esas olarak iş parçasının silindirik biçimindeki kusurlardan” kaynaklandığını açıkça belirtir. Hiçbir gövde kusursuz derecede yuvarlak olmadığından dönüş hareketi parçayı yana doğru ilerletir.
Pratik bir çözüm, avara tekerlekleri çok az eğmektir. ABD Patenti 8,342,493 B2 kapsamındaki tasarımda her avara rulo, ekseni braketin dönme ekseninden yaklaşık bir derece kadar hafifçe kaçık olan bir mil üzerinde döner. Bu milin döndürülmesi, parçayı referans konumuna doğru geri iten hafif bir eksenel kuvvet oluşturur. Tahrikli sürümde bir kayma sensörü parçanın eksenel konumunu okur ve kontrol ünitesi avara millerine komut vererek kaymayı yaklaşık ±1 mm içinde tutar; bunun için tahrik ve avara rulolarının aralarındaki mesafeye göre yaklaşık 1 mm/m içinde hizalı, gövdenin ise çapına göre yaklaşık 1 mm/m içinde yuvarlak olması gerekir; bunlar patentte belirtilen toleranslardır. Avara milleri nötr konumdan ±45°’ye kadar dönebilir; bu değer gerçek bir gövdenin sergilediği yaklaşık 0.3°’lik başlangıç hizasızlığından çok daha büyük olduğundan aralığın çoğu yedekte kalır. Aynı patent, çoğu operatörün bilmediği bir ayar ayrıntısını da belirtir: Ağırlık avara rulolarından uzaklaştıkça eksenel kayma düzeltmesinin etkisi azaldığından, iş parçası ağırlığının yaklaşık 60%’inin avara rulolarında ve yaklaşık 40%’inin tahrik rulolarında taşınmasını önerir.
⚠️ Yaygın yanılgı
Birçok alıcı, her rulo şasisinin kendiliğinden düz bir hat izlediğini varsayar. Oysa izlemez. Standart kendinden ayarlı şasiler çapa uyum sağlar ancak yuvarlak olmayan bir gövdedeki eksenel kaymayı engellemez. Eksenel kayma önleme; açılı avara millerinden ve otomatik hatlarda ayrıca sensör ile kontrol ünitesinden oluşan ayrı ve ilave bir sistemdir. Dikişler kısaysa bu sisteme hiç ihtiyaç duyulmayabilir; ancak gerçek çalışma koşullarındaki (hafif oval) gövde segmentlerinde uzun tozaltı çevresel kaynakları yapılıyorsa şasinin bu iki özellikten yalnızca birine değil, hem kendinden ayarlı hem de eksenel kayma önleyici olup olmadığı sorulmalıdır.
Kendinden Ayarlı, Geleneksel, Ayarlanabilir ve Fit-Up Rotatörler: Önce Mekanizmaya Göre Karşılaştırma
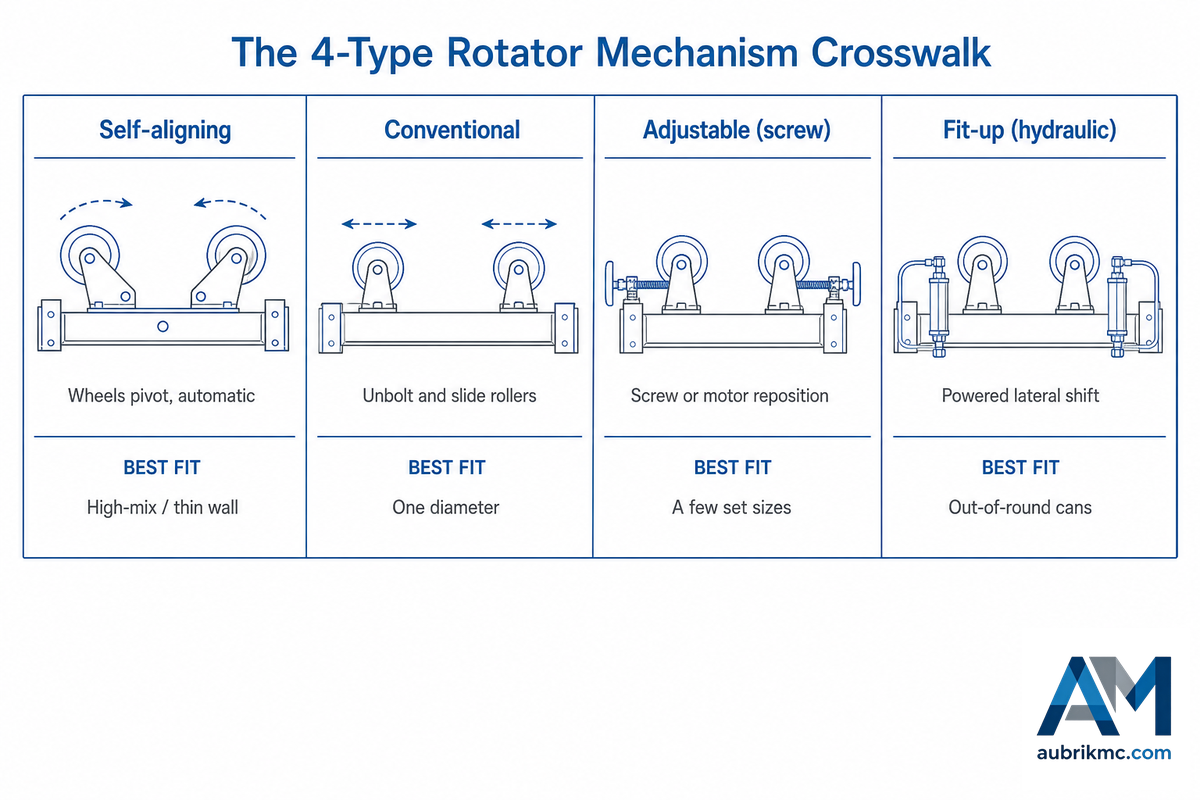
Dört rulo şasisi tipi aynı görevi yerine getirir ve yalnızca tek bir açıdan ayrılır: Tekerleklerin çap değişimini nasıl izlediği. Satış dokümanları bunları fiyata göre sınıflandırır; ancak mekanizma fiyatı, ayar süresini ve ince gövdeye yönelik riski belirlediği için mekanizmaya göre sınıflandırmak daha yararlıdır. Aşağıdaki karşılaştırmada olduğu gibi her tip, atölyede gerçekten önem taşıyan özelliklere göre değerlendirilmelidir. Kendinden ayarlı rotatör kullanan atölyeler, manuel kaynağa ve geleneksel rotatörlere kıyasla çok daha az yeniden ayar süresi gerektiğini bildirir; çünkü ABD Patenti 4,407,621 kapsamındaki kendinden ayarlı taşıyıcı mekanizması her parçayı kendiliğinden merkezler; aksi hâlde geleneksel kaynak rotatörleri her çap değişiminde bir operatörü meşgul eder ve kendinden ayarlı rotatörlerin robot hücresine entegrasyonu da daha kolaydır.
4 Tip Rotatör Mekanizmasının Karşılaştırması
| Mekanizma özelliği | Kendinden ayarlı | Geleneksel | Ayarlanabilir (vidalı) | Fit-up (hidrolik) |
|---|---|---|---|---|
| Çap değişimi | Otomatik, saniyeler içinde | Cıvataları sökün + ruloları kaydırın | Vida veya motorla yeniden konumlandırma | Tahrikli yanal hareket |
| Her çap için manuel ayar | Yok | Evet, her değişimde | Kısmen | Tahrikli, manuel değil |
| Her tahrik/avara ünitesindeki tekerlek sayısı | 4 (her döner brakette 2) | 2 sabit | 2–4 | 2–4 tahrikli |
| Tek ayarla kapsanan çap aralığı | Tam nominal aralık | Tek çap bandı | Kademeli aralık | Nominal aralık |
| İnce cidarlı gövdede temas düzeni | 4 noktalı, düşük noktasal yük | 2 noktalı, daha yüksek noktasal yük | 2–4 noktalı | 4 noktalı |
| En uç çapları kapsama | Kolun hareket açısıyla sınırlı | En geniş (rulolar büyük mesafede hareket eder) | Geniş | Kolun hareket açısıyla sınırlı |
| Yuvarlak olmayan gövdede fit-up | Hayır | Hayır | Hayır | Evet — gövde segmentlerini eş merkezli hâle getirir |
| Mekanik karmaşıklık | Daha yüksek (döner bağlantılar) | En düşük | Orta | En yüksek (hidrolik) |
| En uygun iş | Sık değişen çaplar, ince cidar, sabit kaynak kafası | Tek çap, yüksek üretim hacmi | Birkaç sabit çap | Eş merkezli puntalama gerektiren büyük gövde segmentleri |
Mekanizma davranışı, kaynak rotatörü patent literatürü ve saha uygulamalarından derlenmiştir; kapasite değerleri modele göre değişir.
Farklı kaynak rotatörü türleri nelerdir?
Uygulamada dört türle karşılaşılır. Geleneksel (bazen manuel olarak adlandırılan) rotatörlerde tekerlekler şasiye cıvatalanır; her yeni çap için cıvataları söküp tekerlekleri kaydırmak gerekir, bunun karşılığında en basit ve en dayanıklı tasarım ile en geniş çap aralığı elde edilir; rulolar birbirinden çok uzaklaştırılabilir veya birbirine yaklaştırılabilir.
Ayarlanabilir veya vidalı rotatörler, birkaç sabit ölçü için ara çözüm olarak tekerlekleri vida ya da motorla yeniden konumlandırır. Kendinden ayarlı rotatörlerde tekerlekler herhangi bir ayar gerektirmeden parçaya göre döner. Fit-up rotatörlerde ayrıca tekerlek setlerini kaldıran, indiren ve kaydıran tahrikli hidrolik sistemler bulunur; böylece iki gövde bölümü eş merkezli hâle getirilip dikiş kaynağından önce puntalanabilir. Gerçekçi değerlendirme şudur: Çap çeşitliliğinin sık değiştiği veya cidarın ince olduğu işlerde kendinden ayarlı rotatörler gerçek değer sağlar; ancak tek çaplı bir hat için daha düşük maliyetli ve kalibrasyon gerektirmeyen geleneksel şasi çoğu zaman daha uygundur. Bu bir satın alma kararıdır ve teknik özellik tabloları kendinden ayarlı kaynak rotatörü sayfamızda yer alır.
Yük ve Çap: Çoğu Alıcının Gözden Kaçırdığı Eksantrik Yük İlkesi

Boyutlandırmada diğer tüm değerlerden daha fazla hataya yol açan tek bir sayı vardır: İlan edilen nominal tonaj. Nominal kapasite yalnızca yük rulolar üzerinde merkezlenmişse geçerlidir. Eksen dışı bir nozul, dengesiz bir bombeli kapak veya bir uca asılan fikstür gibi nedenlerle ağırlık merkezi eksenden uzaklaştığında kullanılabilir kapasite hızla düşer. 100 ton için sınıflandırılmış, 60’ın oldukça altında güvenli ifadesi yazım hatası değildir; eksantriklik bir rulo şasisini bu şekilde etkiler. Bir sektör boyutlandırma kılavuzu bu durumu küçük değerlerle gösterir: 1,000 kg nominal kapasiteli bir ünite, yük merkezi 200 mm kaçık olduğunda yalnızca yaklaşık 600 kg taşıyabilir; bu da yaklaşık 40% kayıp demektir.
Fiziksel olarak bunun nedeni, kaçıklığın oluşturduğu eğme torkudur. Pozisyoner boyutlandırma kaynaklarında belirtildiği gibi, kaynaklı parçanın ağırlığı rulo merkez ekseni ile ağırlık merkezi arasındaki mesafeyle çarpılır; şasinin taşıması gereken, yalnızca ağırlık değil bu momenttir ve aynı avara-tahrik yük dağılımı ABD Patenti 8,342,493 B2 kapsamında da belirtilir. Bu nedenle doğru boyutlandırma, en ağır iş parçası ile fikstürünün toplamından başlamalı, bu değer 1.5× güvenlik katsayısıyla çarpılmalı ve ilan edilen nominal değer yerine eksantrik (merkezden kaçık) yük kapasitesiyle karşılaştırılmalıdır. Bir rotatörün atölyedeki performansını dört değer belirler: En yüksek ağırlık, eksantrik mesafe, en küçük çap ve en büyük çap.
“Sahada karşılaştığımız arızanın nedeni hiçbir zaman ilan edilen nominal tonaj değil, yetersiz boyutlandırılmış bir taşıyıcı üzerindeki merkezden kaçık kaptır. Dürüst bir teknik özellik tablosunun değerini gösterdiği yer burası olduğundan, şasiyi sevk etmeden önce tekerlek taşıyıcılarını eksantrik yük altında kontrol ederiz.”
Aubrik Mühendislik Ekibi, Wuxi ABK Machinery
Çap aralığı da aynı şekilde değerlendirilir: Yayımlanan aralık (model serisi genelinde yaklaşık 250–6,300 mm), tek bir şasinin değil tüm kataloğun kapsama alanıdır. Her set, kapasite sınıfının belirlediği bu aralığın bir bölümünü kapsar. Kendi işlerinize ait gerçek değerleri görmek için kendinden ayarlı kaynak rotatörü boyutlandırma araçlarımız eksantriklik kaynaklı kapasite düşüşünü otomatik olarak uygular.
Poliüretan ve Çelik Tekerlekler: Tekerleğin Gövdeyle Eşleştirilmesi
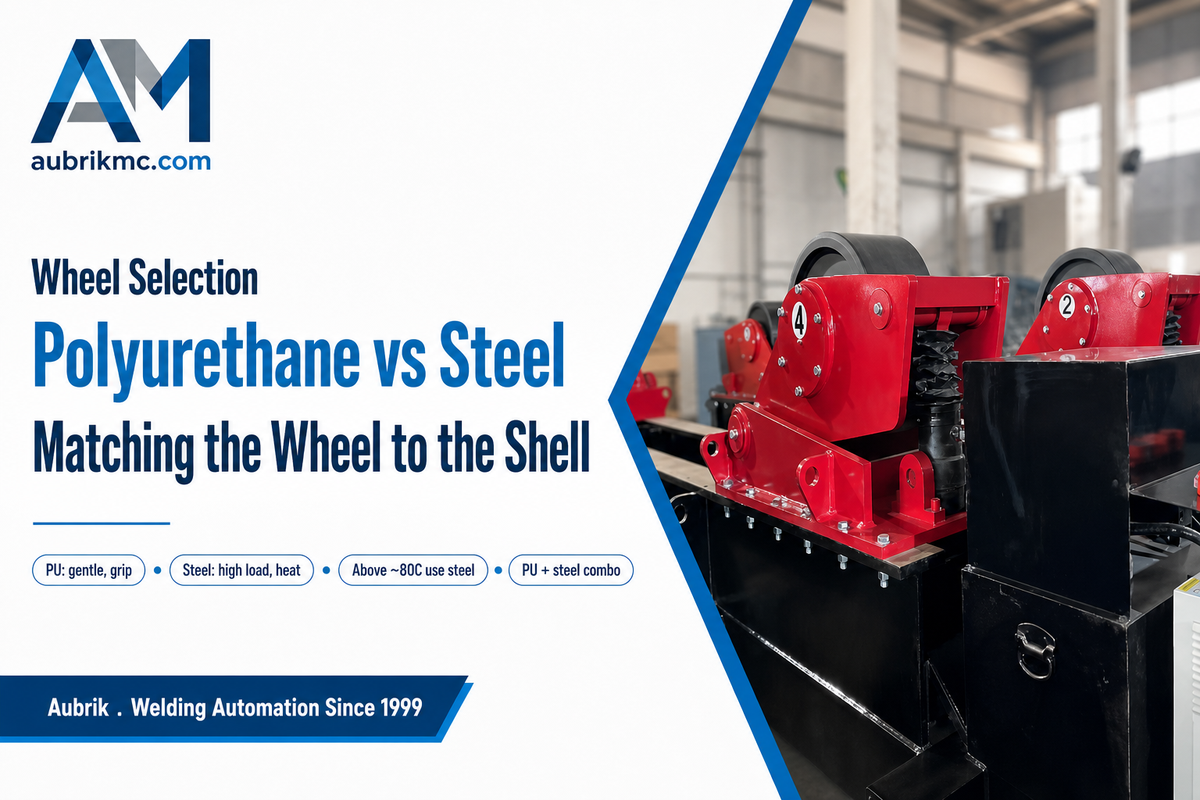
Tekerlek malzemesi kapasiteye göre daha az öne çıkan bir karardır ve elde edilecek yüzey kalitesini değiştirir. Seçim; cidar kalınlığına, kaynak bölgesindeki sıcaklığa ve yüke bağlıdır. Bu yükün gövdeye nasıl aktarıldığını rulo tutucu donanım belirler; ABD Patenti 4,407,621, takılan tekerlek yüzeyi ne olursa olsun onu taşıyan kendinden ayarlı taşıyıcıyı ve rulo tutucuyu ayrıntılı olarak açıklar.
✔ Poliüretan (PU) tekerlekler
- Gövdeye daha az zarar verir; ince cidarlı ve yüzeyi işlenmiş gövdeleri ezik oluşumundan korur
- Daha iyi kavrama sağlar, böylece hafif dengesiz yüklerde kayma azalır
- Gürültü ve titreşimi sönümler
- Daha hızlı aşınır; lastikler değiştirilebilir sarf malzemeleridir
⚠ Çelik yüzeyli tekerlekler
- Tekerlek başına daha yüksek yük taşır
- PU’nun yumuşayacağı yaklaşık 80 °C üzerindeki ağır kaynak bölgesi sıcaklıklarına dayanır
- Aşındırıcı koşullarda daha uzun kullanım ömrü sunar
- İnce veya parlatılmış gövdelerde daha az toleranslıdır; noktasal yük ve çizilme riski daha yüksektir
Belirtilmesi gereken bir hata, “daha uzun ömürlü” olduğu gerekçesiyle her yerde çelik tekerlek kullanmaktır. İnce paslanmaz çelik veya alüminyumda sert tekerlek yükü yoğunlaştırır ve ilave parlatma gerektiren ya da kabın reddedilmesine yol açan bir ezik veya çizik bırakabilir. Birçok basınçlı kap atölyesi PU/çelik birleşimini kullanır: Gövdeyi kavrayan avara ünitelerde PU, ısı ve yükün en yüksek olduğu yerlerde çelik kullanılır. Seçim genel bir tercihe göre değil, iş parçasına göre yapılır.
Kendinden Ayarlı Rotatörlerin Değer Sağladığı Uygulamalar (ve Rotatör ile Pozisyoner Arasındaki Fark)
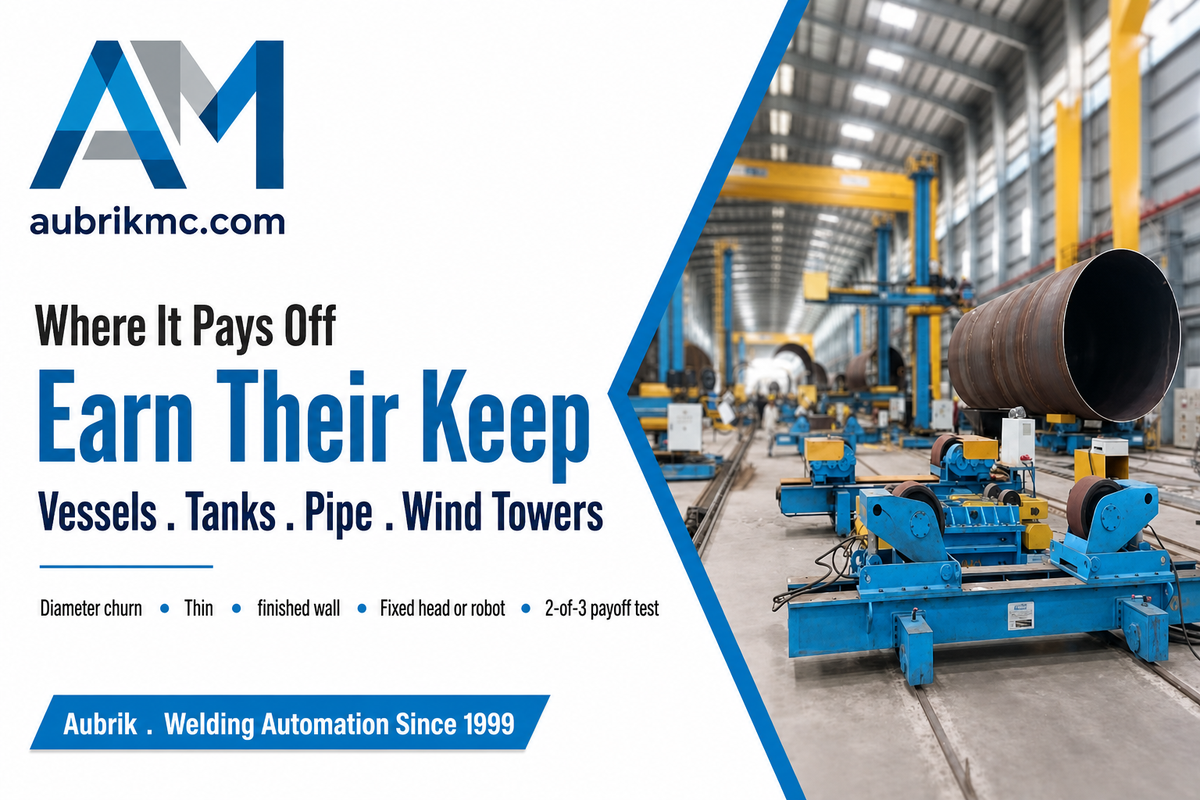
Kendinden ayarlı sehpalar, değişken çaplarda büyük silindirlerin kaynaklandığı her atölyede kullanılır: basınçlı kaplar ve depolama tankları, boru spoolları, ısı eşanjörleri, rüzgâr türbini kulesi bölümleri ve silindirik gövde hâline getirilen gemi inşa panelleri. Değerini açıkça gösteren bir örnek: farklı işlerin yürütüldüğü bir haftada, bir vardiyada 20 tonluk paslanmaz çelik tank, sonraki vardiyada 60 tonluk karbon çelik kap.
Geleneksel bir sehpada her değişiklik, ruloların sökülüp yeniden konumlandırılması için çalışmanın durdurulmasını gerektirir; kendinden ayarlı bir sehpada ise sıradaki parça doğrudan yerine oturur. Bu iki kap da basınç altında çalışacaksa, 15 psig üzerindeki kapların kaynak, muayene ve belgelendirme şartlarını düzenleyen ASME BPVC Bölüm VIII basınçlı kap imalat kurallarına göre üretilir; kaynak rotatörü de tam olarak bu kuralların gerektirdiği düzgün kaynak dikişini oluşturmak üzere tasarlanmıştır. Bu sabit merkez ekseni kolon-bom sistemi ve kaynak dikişi takip sistemiyle birleştirildiğinde, operatörün işler arasında herhangi bir şeyi yeniden ayarlamasına gerek kalmadan hat çalışır. Bir imalatçının satın alabileceği tüm kaynak rotatörü türlerinde kendinden ayarlama mantığı aynıdır. Hafif hizmet tipi kaynak ekipmanları küçük kaynak işlerini yürütür; daha ağır sehpalar büyük ölçekli kaynak uygulamalarında sertleştirilmiş kaynak ruloları kullanır; çalışma biçimi ise elle yönlendirilen dikiş kaynağından bom altında tam otomatik kaynağa kadar uzanır.
Kendinden Ayarlamanın Geri Dönüş Testi — üç belirti
Kendinden ayarlama, geleneksel bir sehpadan daha yüksek maliyetlidir. Aşağıdaki üç belirtiden en az ikisi geçerliyse maliyetini karşılar:
- Sık çap değişimi. İş parçası çapları sık sık değişiyorsa, ay boyunca aynı ölçü yerine bir hafta içinde birkaç farklı silindirik gövde veya boru kullanılıyorsa.
- İnce veya bitmiş cidar. 2 noktalı bir takımın ezilme riski oluşturduğu ince cidarlı paslanmaz çelik, alüminyum veya parlatılmış gövdeler 4 noktalı bir yataklama üzerinde işleniyorsa.
- Sabit kaynak kafası veya otomasyon. Farklı ölçüler arasında değişmeyen bir merkez ekseninden yararlanan sabit kaynak kafası, kolon-bom sistemi veya kaynak dikişi takip sistemi besleniyorsa.
İkiden azı mı geçerli? Geleneksel bir kaynak rotatörü, kalibrasyon gerektirmeden en düşük fiyatla tekrarlanabilir hassasiyet sunduğundan genellikle daha avantajlıdır.
Kaynak rotatörü ile kaynak pozisyoneri arasındaki fark nedir?
Kaynak rotatörleri ve kaynak pozisyonerleri, atölyedeki iki farklı geometri sorununu çözer. Kaynak rotatörleri (çevirme ruloları), silindirik bir iş parçasını rulolar üzerinde döndürür; bu sistem çevresel veya boyuna bir dikiş boyunca kaynaklanan uzun ve yuvarlak parçalar, borular, tanklar ve kaplar için uygundur.
Kaynak pozisyonerleri bir parçayı tabla veya tahrikli başlık üzerinde yatırıp döndürür; bu yöntem, kaynak dikişinin yatay konuma getirilmesi gereken braketler, çerçeveler veya düzensiz montajlar için uygundur. Yuvarlak ve uzun parçalar kaynak rotatörüne, yatırılıp döndürülecek parçalar kaynak pozisyonerine yerleştirilir. Birçok atölyede her iki ekipman da bulunur ve parça, geometrisine uygun olana yönlendirilir. Yapılan işler diğer tarafa ağırlık veriyorsa döner kaynak pozisyoneri hakkındaki notlarımız ile kaynak döner tablası seçim kılavuzu tabla tipi makineleri ele alır; kaynak rotatörleri ve çevirme rulolarının tam kapsamı ise her birinin nerede kullanıldığını gösterir. Daha ağır yatırma işleri için ağır hizmet tipi kaynak pozisyoneri notları daha ayrıntılı bilgi verir.
Sahadaki Arıza Biçimleri: Kaçma, Kayma, Ezilme ve Aşırı Yük Teşhisi
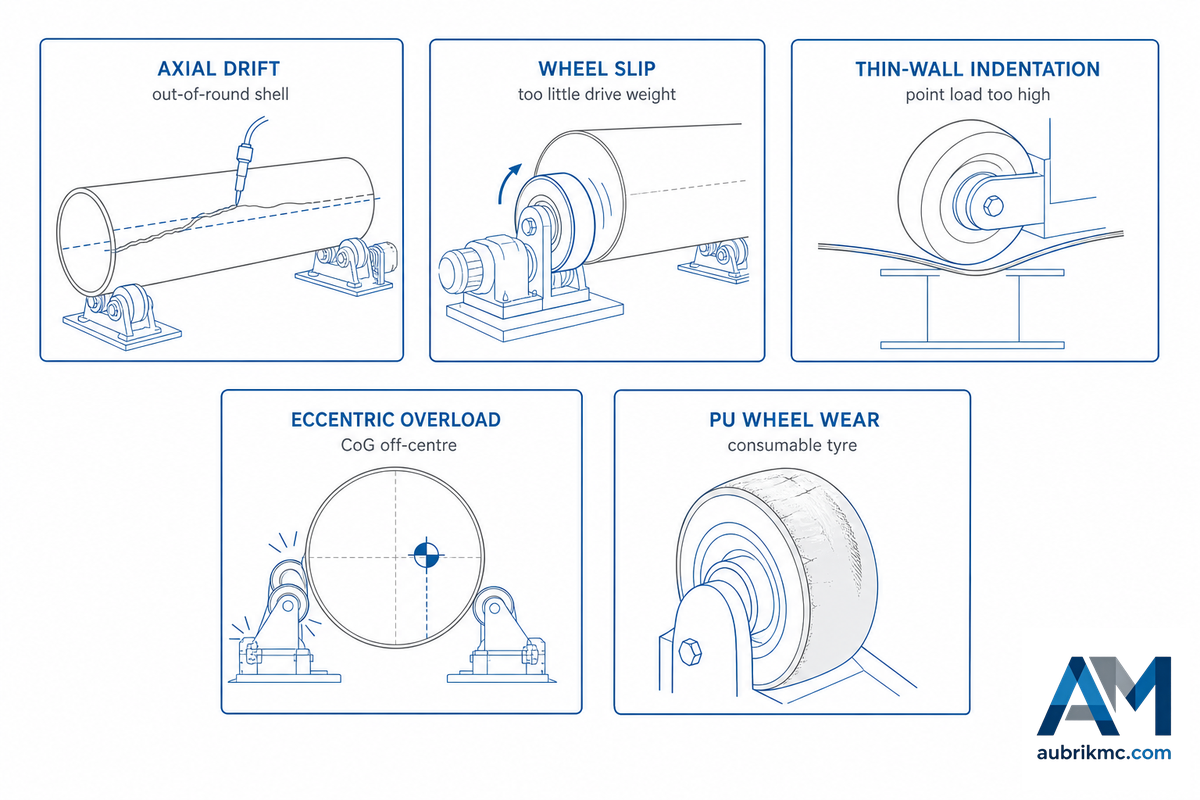
Kendinden ayarlı bir sehpa düzgün çalışmadığında, beş arıza biçimi biliniyorsa belirti genellikle doğrudan nedeni gösterir. Bu bilgiler hiçbir satış föyünde yer almadığından makinenin yanında bulundurulmaya değerdir. Aşağıdaki atlası ilk teşhis için kullanın, ardından alttaki bakım kontrolüyle doğrulayın.
5 Modlu Kaynak Rotatörü Arıza Atlası
| Arıza biçimi | Sahadaki belirti | Temel neden | Saha çözümü |
|---|---|---|---|
| Eksenel kaçma | Uzun bir çevresel kaynak boyunca dikiş yana kayar | Yuvarlaklığı bozuk gövde; kaçma önleme sistemi yok; avare tekerlekler çok az ağırlık taşıyor | Açılı avare tekerlekli kaçma önleme sistemini ekleyin/etkinleştirin; ağırlığın ~60% kadarını avare tekerleklere aktarın; kaçma sensörünü kontrol edin |
| Tekerlek kayması | İş parçası durur veya sarsılır; tahrik döner, parça dönmez | Tahrik tekerleklerine çok az ağırlık biniyor; PU aşınmış veya yağlı; yük merkezden kaçık | Tahrik/avare tekerlek yük dağılımını yeniden dengeleyin; lastikleri temizleyin veya değiştirin; yükü yeniden merkezleyin |
| İnce cidar ezilmesi | İnce veya parlatılmış gövdede göçükler ya da düzleşmeler | İnce cidarın altında çelik tekerlekler veya 2 noktalı sehpa; noktasal yük çok yüksek | PU tekerleklere geçin; 4 noktalı kendinden ayarlı takım kullanın; yükü dağıtın |
| Eksantrik aşırı yük | İlan edilen nominal değerin altındaki bir yükte taşıyıcı zorlanır, motor aşırı yüklenir veya sistem korumaya geçer | Ağırlık merkezi eksenden kaçık; boyutlandırma momente göre değil, yalnızca boş ağırlığa göre yapılmış | Eksantrik kapasite × 1.5 güvenlik katsayısına göre yeniden boyutlandırın; fikstürü yeniden konumlandırın |
| Tekerlek/PU aşınması | Zamanla artan kayma, gürültü veya yuvarlaklık bozukluğuyla çalışma | Poliüretan lastikler sarf malzemesidir; aşındırıcı veya sıcak çalışma koşulları aşınmayı hızlandırır | Lastikleri belirli bir programa göre inceleyip değiştirin; mafsalları ve redüktör yağını kontrol edin |
| Ölçü değişiminde merkez ekseninin yükselmesi | Çap değiştikçe kaynak torcu yüksekliği kademeli olarak değişir | Aşınmış veya birbiriyle uyumsuz tekerlekler; eğilmiş muylu braketi | Tekerlekleri eşleştirilmiş takımlar hâlinde değiştirin; braket geometrisini 1 mm/m tolerans içinde kontrol edin |
| Yüzeyde sürtünme izi veya işaretlenme | Parlatılmış veya ince cidarlı gövdede temas izleri | Bitmiş yüzey üzerinde çelik tekerlekler; lastik üzerinde aşındırıcı parçacıklar | Avare tekerlekleri PU ile değiştirin; tekerlekleri temiz tutun |
| Tahrikin aşırı ısınması | Redüktör veya motor ısınır, uzun süreli çalışmada korumaya geçer | Kapasitenin üzerindeki yük, düşük yağ seviyesi veya sürtünmeyi artıran sıkışmış bir avare tekerlek | Eksantrik kapasiteye göre yeniden boyutlandırın; redüktör bakımını yapın; avare tekerlekteki sıkışmayı giderin |
| Sıkışma noktasına erişim | El veya giysi kolu dönen bir tekerleğin yakınına sıkışır | Korumasız döner parçalar ve içeri çeken sıkışma noktaları | OSHA 1910.212 uyarınca koruyucu ve bariyer takın; kurulum sırasında enerjiyi kesin ve kilitleyin |
- ✔ Tekerlekleri ve muylu mafsallarını temiz tutun; mafsalları programa göre gresleyin.
- ✔ Ağır bir çalışmadan önce redüktör yağını ve tekerlek taşıyıcısının kendinden kilitleme mekanizmasını kontrol edin.
- ✔ Poliüretan lastikleri aşındıkça değiştirin; ilk arızalanma olasılığı en yüksek parça bunlardır.
- ✔ Dönen tekerlekleri ve içeri çeken sıkışma noktalarını koruyucularla kapatın: ABD’nin OSHA 29 CFR 1910.212 makine koruma kuralları uyarınca operatörle temas edebilecek döner parçalar koruyucuyla kapatılmalıdır.
Sahada gerçekten arızalanan parçalar tahrik tekerlekleri ve aynalardır; bu nedenle stokta tuttuğumuz aşınma parçaları bunlardır. Sehpalar çelik aksamlarından çok daha önce kumanda sistemleri ve yedek parça tedarik zincirleri nedeniyle devre dışı kalır.
Kalitenin Doğrulanması: Bir Kaynak Rotatörünü Gerçekte Düzenleyen Standartlar
Bir kaynak rotatörü için iki farklı standart türü geçerlidir ve alıcılar bunları birbirine karıştırmanın bedelini öder. Bir grup, makinenin güvenli olduğunu kanıtlar. Diğer grup, kaynak dikişinin sağlam olduğunu kanıtlar. Ana sayfadaki logolar bunların hiçbirini kanıtlamaz; belgenin kapsamını ve son geçerlilik tarihini sorun.
Bu ayrım yanlış yapılırsa risk somuttur. ISO 9001 logosunu kaynak kalitesinin kanıtı olarak kabul eden bir atölye, kaynak dikişleri hiçbir zaman resmen yeterlilik onayı almamış bir sehpayı teslim alabilir ve aylar sonra bağımsız bir denetçi hiç hazırlanmamış kaynak prosedürü kayıtlarını istediğinde müşteri denetiminden kalabilir. EU ve US alıcıları tam olarak bu müşteri denetimini uygular ve eksiklik genellikle ancak 6 mm cidarlı bir kap hizmete alındıktan sonra, yani sorunun ortaya çıkabileceği en maliyetli anda belirlenir.
Makine güvenliği. Ekipmanın kendisi, dönen tekerlekler, tahrik ve sıkışma noktaları için Avrupa’daki yol; temel sağlık ve güvenlik gerekleriyle Uygunluk Beyanı’nı belirleyen Makine Direktifi 2006/42/EC kapsamındaki CE işaretidir. Tarihe dikkat edin: 2006/42/EC, 14 Ocak 2027 tarihinden itibaren geçerli olacak yeni Makine Tüzüğü Regulation (EU) 2023/1230 ile değiştirildiğinden, 2026 yılındaki bir satın alma her ikisinin geçiş dönemine denk gelir ve tedarikçiye bu geçişi nasıl yönettiğini sormak yerindedir. United States’teki karşılık gelen yükümlülük, OSHA 1910.212 kapsamındaki makine korumasıdır: temas riski bulunan açık döner parçalar koruyucuyla kapatılmalıdır.
Kaynak kalitesi. ISO 9001 tek başına tek bir kaynak dikişinin bile kalitesini kanıtlamaz. Kaynak resmen bir “özel proses”tir — sonucu, bitmiş parça incelenerek tamamen doğrulanamaz; bu nedenle kaynak yeterliliği, kaynak kalitesi standardı ISO 3834 ile yeterlilik onaylı kaynak prosedürleri (ISO 15614) ve yeterlilik onaylı kaynakçılar (ISO 9606 veya AWS D1.1) aracılığıyla gösterilir. Bu seçim standardı olan ISO 3834-1:2021, seriyi ve doğru kalite seviyesinin nasıl seçileceğini açıklar; American Welding Society ise ISO 3834’ü ISO 9001’in yerine geçen değil, onun yanında kullanılan bir araç olarak tanımlar. Biz dâhil herhangi bir kaynak tedarikçisini değerlendirirken bunlardan hangilerine hangi kapsamda sahip olduğunu sorun ve karar vermeden önce eksantrik yük grafiğini ve malzeme sertifikalarını isteyin. Tedarikçiler arasındaki kendinden ayarlı kaynak rotatörlerinin özelliklerini karşılaştırırken özellikle dört unsuru değerlendirin: kendinden ayarlı kaynak rotatörlerinin sabit bir sehpaya kıyasla sundukları, kendinden ayarlı kaynak rotatörlerinde OSHA ve CE şartlarını karşılayan güvenlik unsurları, kendinden ayarlı kaynak sehpasının hizmet ömrü boyunca bakımı ve çap geçerlilik aralığınız için doğru kendinden ayarlı kaynak sehpası ölçüsü.
Üretici hakkında bilgi vermek gerekirse: Aubrik (Wuxi ABK Machinery), 1999 yılından beri kaynak ekipmanı üretmektedir, ISO 9001 ve CE işaretine sahiptir ve İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya ve Vietnam’a kaynak rotatörleri göndermektedir. Bu denetimi bir rahatsızlık olarak değil, sınır ötesinde iş yapmanın gereği olarak görüyoruz.
Sektör Görünümü: Kendinden Ayarlı Kaynak Rotatörü Talebi Nereye Gidiyor

2026 yılında önemli olan, ilan edilen pazar büyüklüğü değeri değil; alıcıların arama ve teknik şartname hazırlama biçimindeki değişimdir. “Kaynak rotatörü” ve “çevirme ruloları” için yapılan genel aramalar yıllık bazda yaklaşık üçte bir ile neredeyse yarı yarıya azalırken alt tür ve uygulama terimleri sabit kalmıştır. Talep çökmüyor; kendinden ayarlı, kaçma önleyici veya fit-up sehpası istediğini zaten bilen ve bağlantıya tıklamadan önce tanımsal yanıtı giderek daha fazla bir AI özetinden alan alıcılar çevresinde yoğunlaşıyor. Bu durum gerçek tedarik riskini teknik şartnameye taşır: tek çaplı bir hattın hiçbir zaman kullanmayacağı kendinden ayarlama özelliğine gereğinden fazla yatırım yapmak veya yüksek çeşitliliğe sahip bir atölyede darboğaz oluşturan geleneksel bir sehpayı yetersiz kapasitede satın almak.
İki etken, büyük sehpaların talep görmesini sürdürüyor. Bunlardan ilki enerji dönüşümüdür; rüzgâr türbini kulesi bölümleri ve büyük basınçlı kaplar, kolon-bom sistemi altında 150–500 tonluk kendinden ayarlı bir sehpayı haklı çıkaran uzun ve ağır silindirlerin tam karşılığıdır ve açık deniz kulelerine yönelik büyüyen üretim hatları kuran imalatçılar şimdiden buna göre boyutlandırma yapmaktadır. Bu proje hattı gerçektir: ABD Enerji Bakanlığının Wind Market Reports: 2024 Edition raporu, ABD’deki açık deniz rüzgâr enerjisi geliştirme kapasitesini tek yılda 53% artışla 80,523 MW olarak belirlemiş, yalnızca 2023 yılında 6,474 MW karasal kapasite eklenmiştir ve bu proje hattındaki her kule bölümü, kaynak rotatörü üzerinde kaynaklanması gereken uzun bir silindirdir. İkinci etken otomasyondur: uyarlanabilir kaynak, kaynak dikişi takibi ve dijital ikiz izleme yaygınlaştıkça — büyük bir kaynak otomasyonu üreticisinin 2026 için belirttiği eğilimler — kendinden ayarlı sehpanın sabit merkez ekseni daha değerli hâle gelir; çünkü sabit bir kaynak kafasının veya robotun yeniden öğretilmeden art arda kaynak paso işlemesi yapmasını sağlayan budur. Yalnızca pazarın genel görünümü açısından sektör takipçileri, geleneksel kaynak rotatörü pazarını 2025 yılında yaklaşık 4% yıllık büyüme oranıyla USD 297 milyon seviyesinde gösterirken boru kaynağı rotatörü segmentinin daha hızlı büyüdüğünü belirtmektedir; bu verileri kesin ölçüm değil, yön göstergesi olarak değerlendirin. Bizim değerlendirmemiz daha dardır ve bunu açıkça ifade ediyoruz: kendinden ayarlama, çap çeşitliliğinin veya ince cidarlı işlerin ek maliyeti haklı çıkardığı yerlerde karşılığını verir; tek çaplı bir hat için ise geleneksel bir sehpa çoğu zaman daha uygundur.
Sık Sorulan Sorular
S: Kendinden ayarlı ve geleneksel kaynak rotatörü arasındaki fark nedir?
Yanıtı Görüntüle
Kendinden ayarlı bir kaynak rotatöründe tekerlekler her çapa kendiliğinden uyacak şekilde hareket eder; böylece farklı ölçüler arasında manuel kurulum gerekmez ve yük her ünitede dört tekerlek üzerinde taşınarak ince cidarlar korunur. Geleneksel bir kaynak rotatöründe tekerlekler sabittir ve her çap değişiminde bağlantıları sökülüp kaydırılmaları gerekir. Geleneksel sistem sadelik, dayanıklılık, en geniş çap erişimi ve en düşük fiyat açısından; kendinden ayarlı sistem ise değişim hızı ve ince cidarlı parçaların taşınması ve konumlandırılması açısından üstündür.
S: Kendinden ayarlı bir kaynak rotatörü ne kadar yük taşıyabilir?
Yanıtı Görüntüle
Kapasite sınıfları takım başına yaklaşık 5 ile 500 ton arasında değişir ve bunun üzerinde özel üretim yapılabilir. Ancak nominal değer, yükün merkezde olduğunu varsayar: yük merkezden kaçtığında kullanılabilir kapasite keskin biçimde düşer; bir sektör kılavuzu, 1,000 kg kapasiteli bir ünitenin 200 mm eksantriklikte yaklaşık 600 kg taşıdığını gösterir. İlan edilen tonaja göre değil, en ağır iş parçanız ile fikstürün toplamına 1.5× güvenlik katsayısı uygulayarak eksantrik kapasiteye göre boyutlandırın.
S: Kendinden ayarlı bir kaynak rotatörü boru kaynağında kullanılabilir mi?
Yanıtı Görüntüle
Evet, boru spoolları en yaygın uygulamalardan biridir. Rulolar boruyu kesintisiz çevresel kaynak için döndürür ve kendinden merkezleme hareketi, farklı boru ölçüleri arasında geçiş yapılırken bile dikişi sabit yükseklikte tutar. Aynı çapta uzun süreli üretim için geleneksel veya fit-up sehpasını maliyet ve çap erişimi açısından kendinden ayarlı üniteyle karşılaştırın.
S: Kendinden ayarlı kaynak rotatörleri ne kadar hızlı döner?
Yanıtı Görüntüle
Hat hızı, kademesiz değişken frekanslı (VFD) kumandayla genellikle 6–60 m/sa aralığındadır; böylece yüzey hızı tozaltı kaynağı, MIG veya TIG yöntemine ve iş parçası yarıçapına göre ayarlanabilir.
S: Kendinden ayarlı bir kaynak rotatörü ne kadar bakım gerektirir?
Yanıtı Görüntüle
Rutin bakım hafiftir: tekerlekleri ve mafsalları temiz tutun, redüktör yağını ve tekerlek taşıyıcısı kilidini kontrol edin, tahrik ile kumanda kutusunu inceleyin. Poliüretan lastik aşınması başlıca sarf kalemidir; bu nedenle lastikleri belirli bir programa göre değiştirmeyi planlayın.
S: Kendinden ayarlı bir kaynak rotatörünün tipik hizmet ömrü nedir?
Yanıtı Görüntüle
Sağlam üretilmiş çelik şaseli sehpalar uzun yıllar dayanır; aşınan parçalar sarf malzemeleridir. Poliüretan lastiklerin ve uzun hizmet ömrü boyunca tahrik bileşenleriyle kumanda sistemi parçalarının değiştirilmesi gerekir; bu nedenle stokta bulunan yedek parçalar, ilan edilen genel yapıdan daha önemlidir.
Bunu Neden Yazdık
Wuxi’de kendinden ayarlı kaynak rotatörleri üretiyoruz ve aynı iki boyutlandırma hatasının tekrarlandığını görüyoruz: tek çaplı bir hat için kendinden ayarlama özelliğinin gereğinden yüksek belirlenmesi ve eksantrik yük yerine ilan edilen tonaja göre boyutlandırma yapılması. Bu kılavuz mekanizmayı (kendinden ayarlama) takip işlevinden (kaçma önleme) ayırır, yük ilkesini hesaplanmış bir örnekle somutlaştırır ve standartları her birinin gerçekte kanıtladığı unsurlarla ilişkilendirir. Wuxi ABK Machinery Co., Ltd. teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- ABD Patenti 8,342,493 B2, Kaçma Önleyici Çevirme Rulosu SistemiKoike Aronson Inc (USPTO, Google Patents aracılığıyla)
- ABD Patenti 4,407,621, Kendinden Ayarlı Çevirme Rulosu TaşıyıcılarıUSPTO
- ISO 3834-1:2021, Metalik Malzemelerin Ergitme Kaynağı İçin Kalite ŞartlarıInternational Organization for Standardization
- Makine Direktifi 2006/42/EC (14 Ocak 2027 tarihinden itibaren Regulation (EU) 2023/1230 ile değiştirilecektir) — EUR-Lex, European Union
- OSHA 29 CFR 1910.212, Tüm Makineler İçin Genel Şartlar (Koruyucular)U.S. Occupational Safety and Health Administration
- American Welding Society, Kaynakta Kalite Güvencesi
İlgili Makaleler
- Kendinden ayarlı kaynak rotatörü: teknik özellikler, boyutlandırma ve kapasite sınıfları
- Kaynak rotatörleri ve çevirme ruloları: tam kapsam
- Kaynak rotatörleri ve çevirme ruloları nasıl çalışır: kategori kılavuzu
- Kaynak için boru rotatörü: kurulum ve kullanım kılavuzu
- Döner kaynak pozisyoneri nasıl seçilir
- Kaynak döner tablası seçim kılavuzu







