Aubrik Şirketi ile İletişime Geçin

[SYS-01] BORU HATTI İMALAT PLATFORMU
Boru Kaynak Manipülatörü | 50–3.000mm Borular için SAW + GMAW — ABOKE FWM Serisi
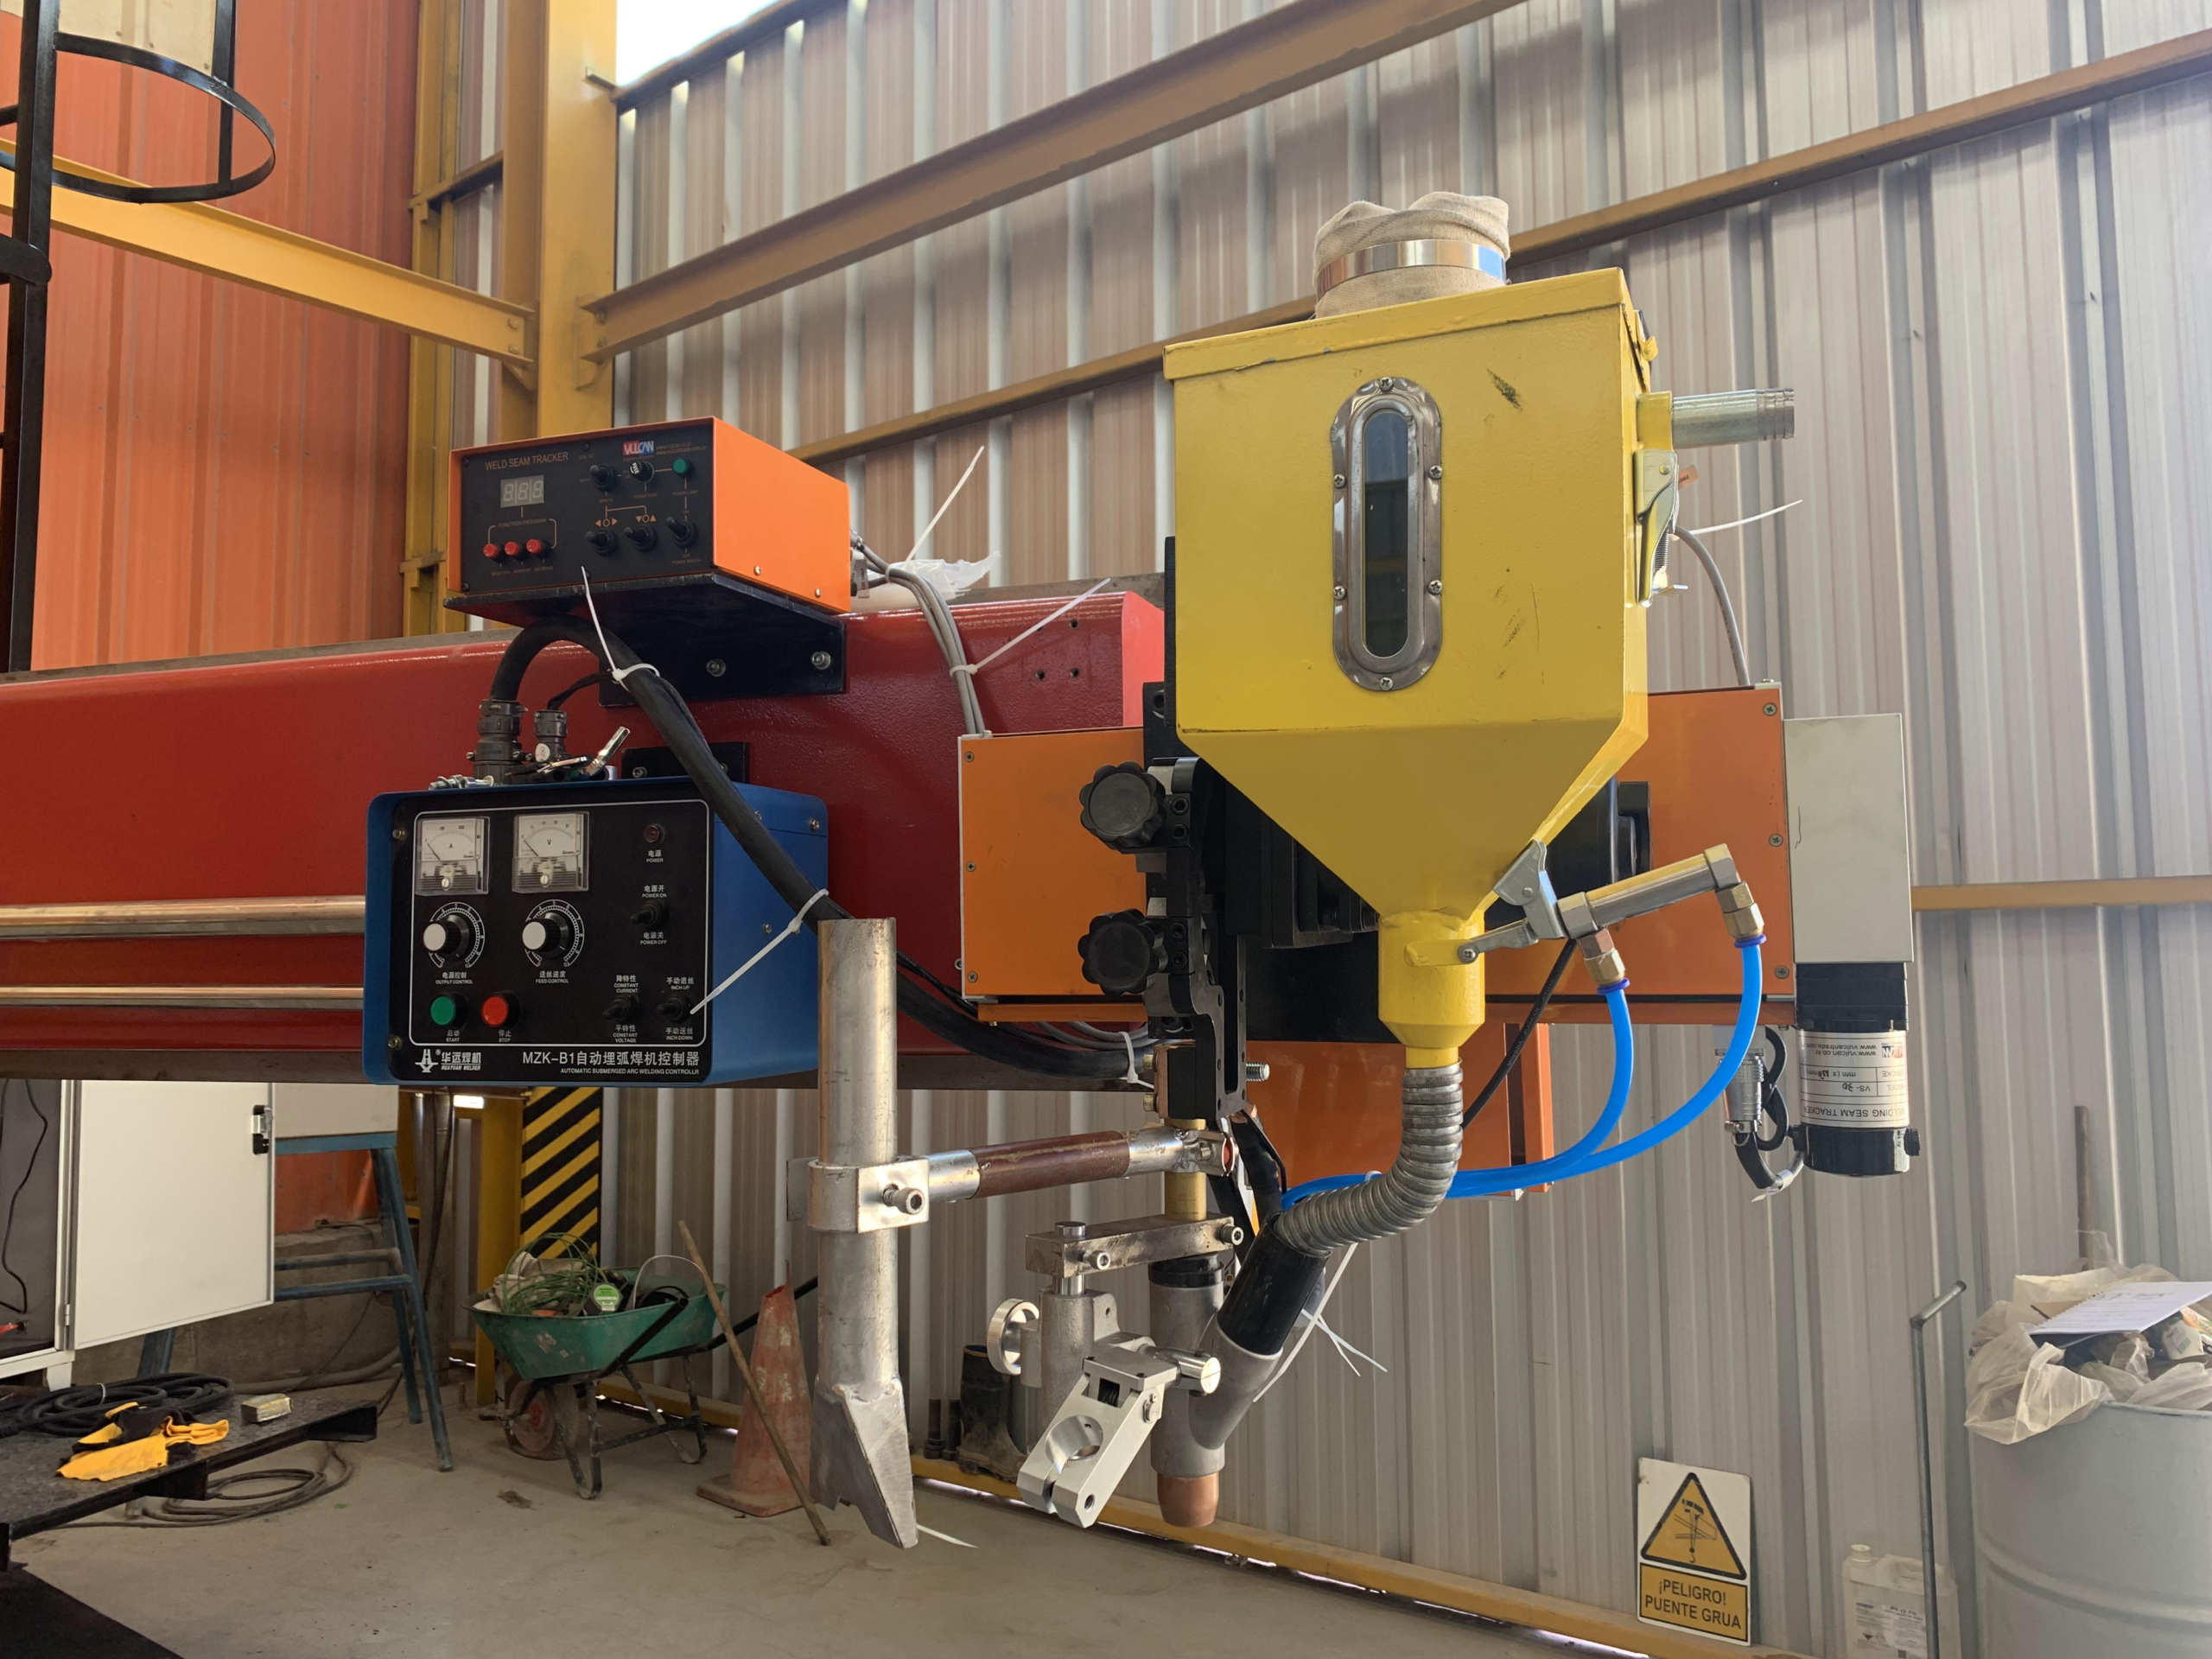
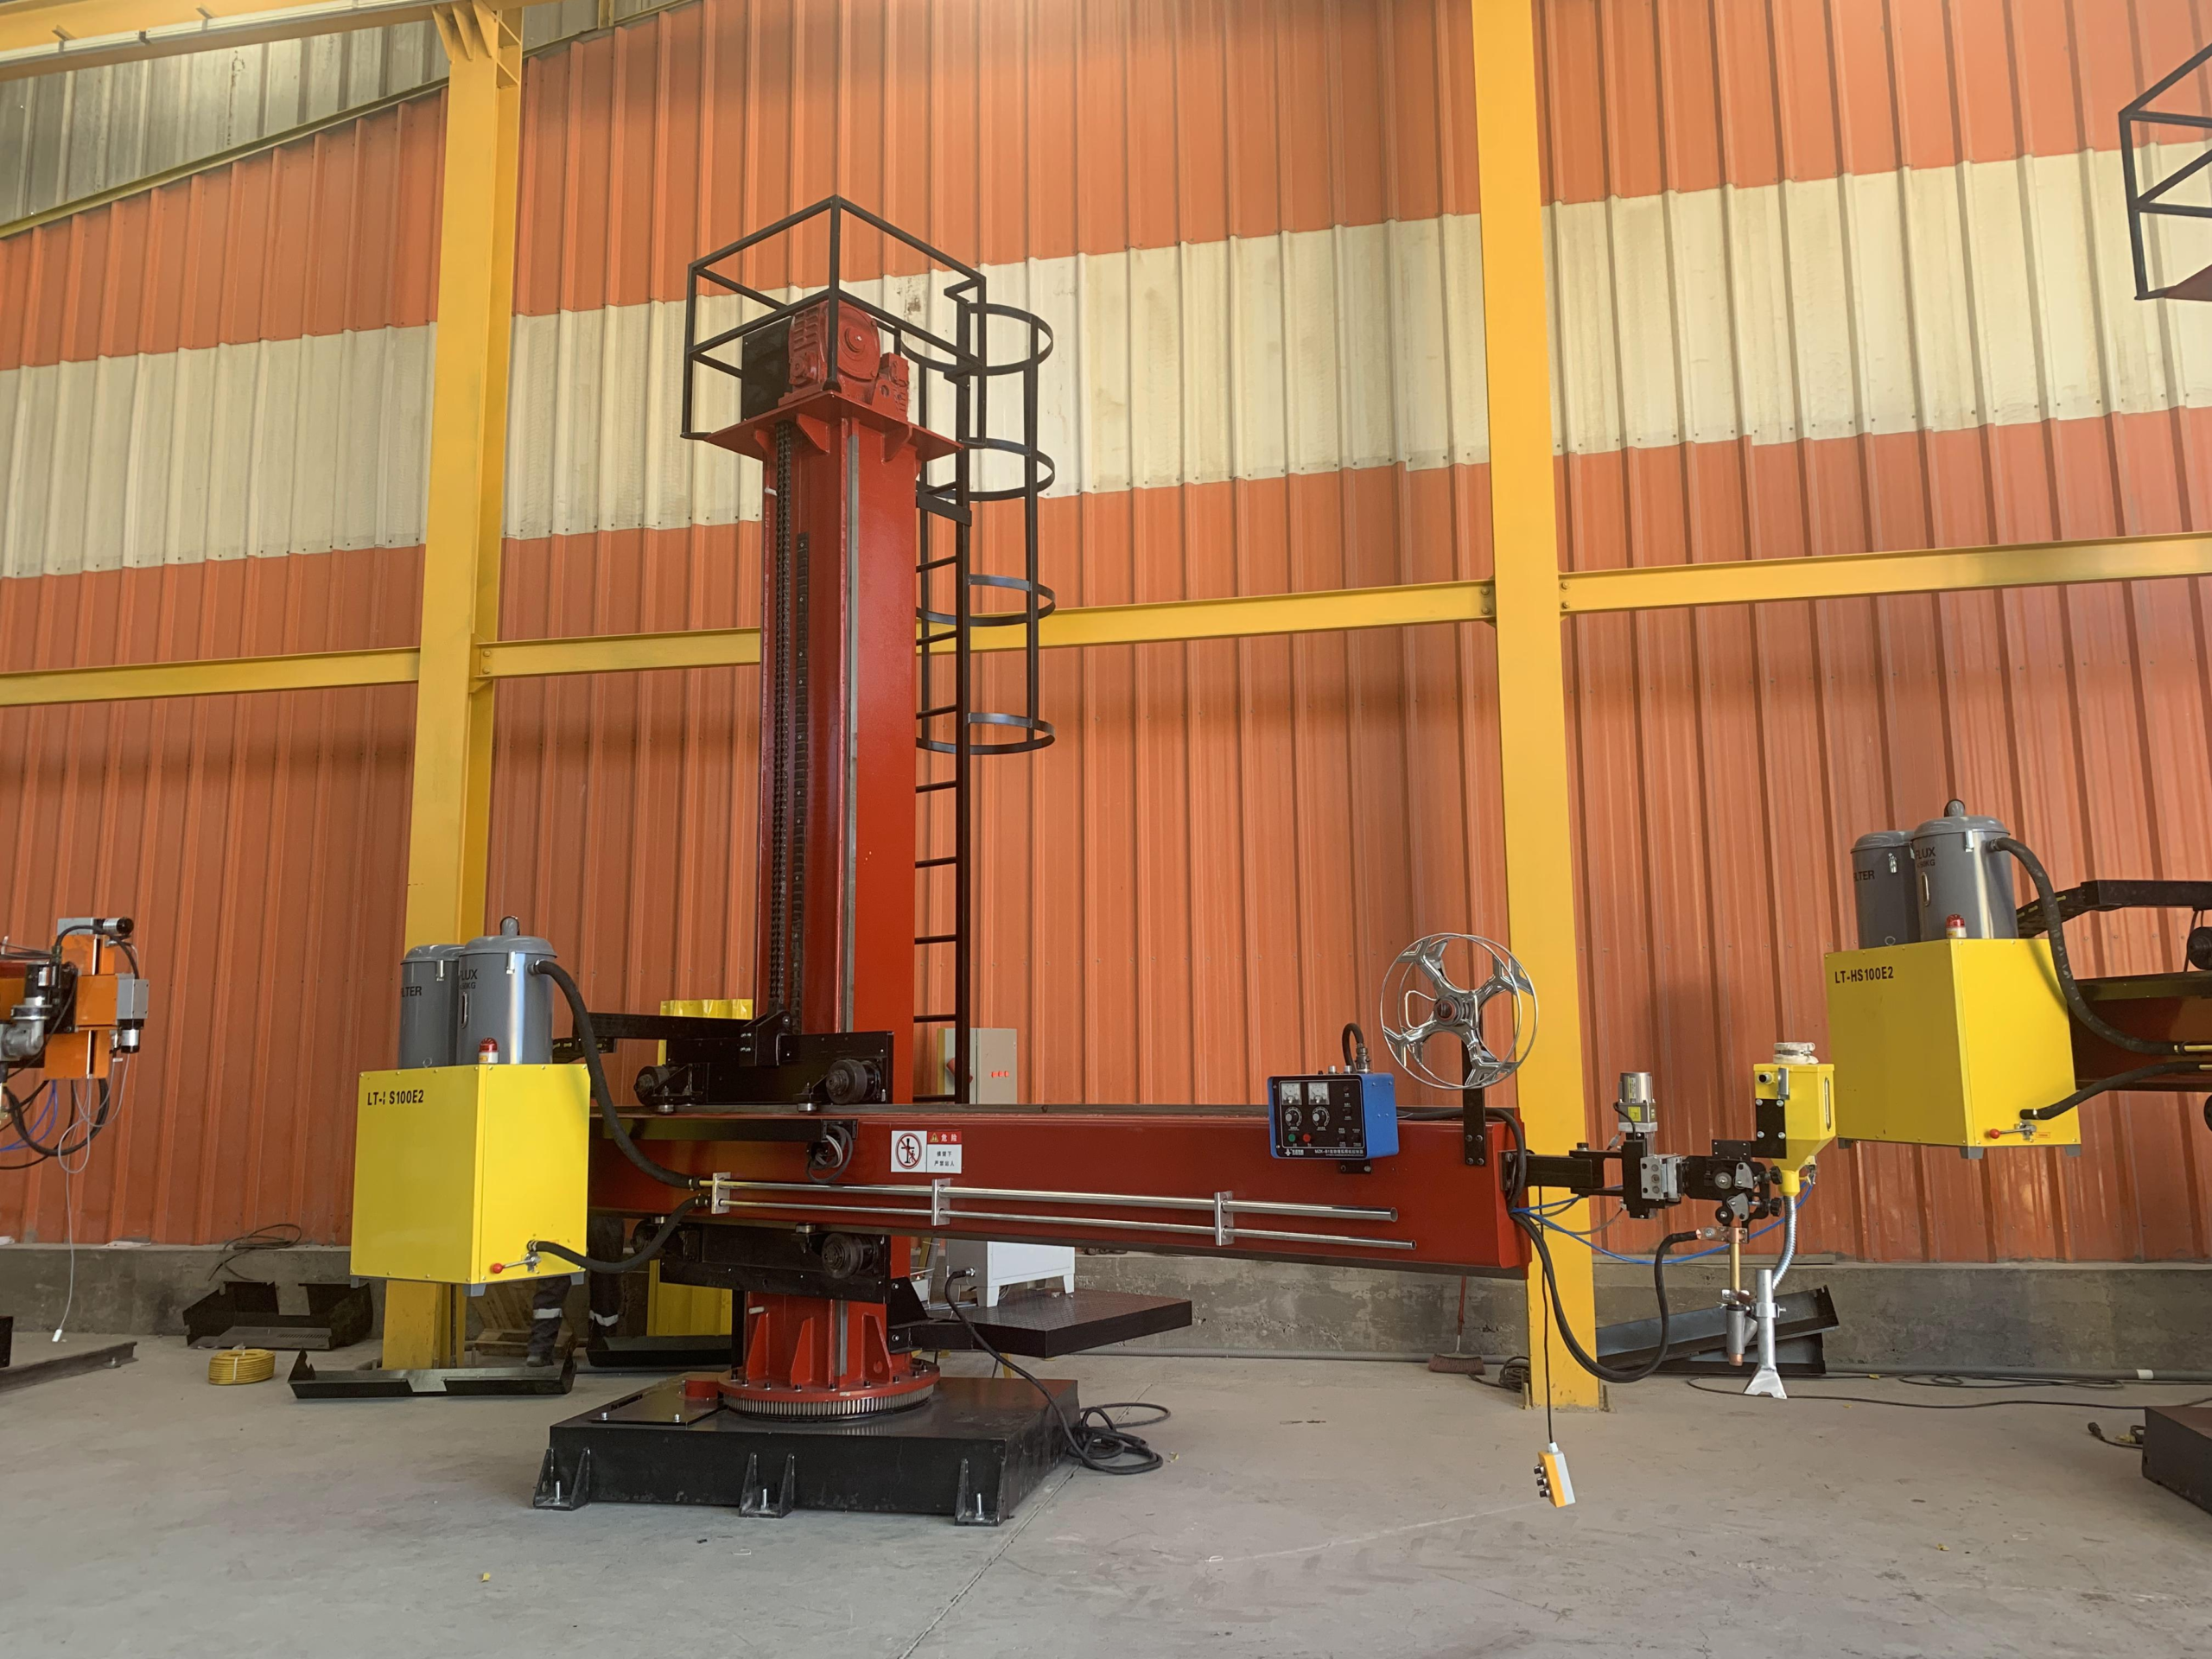
Tek bir kaynak manipülatörü, 50mm ile 3.000mm çapındaki boruları kapsar ve tek bir kolon-bom platformunda hem SAW hem de GMAW yöntemleriyle ±0,1mm kaynak hassasiyetini korur. Dört model sınıfı, hafif hizmet tipi prefabrikasyondan kalın etli API 5L boru hatlarına kadar her proje ölçeğine tek bir PLC kumanda sistemiyle hizmet verir.
FWM Çözüm Özeti
[01]
50-3.000mm boru çapını kapsayan 4 model sınıfı – FWM-0101 Mini / 0203 Hafif / 0404 Orta / 0808 Ağır
[02]
Anında geçiş için kayıtlı 60 kaynak reçetesiyle tek bir kaynak manipülatöründe çift SAW + GMAW yöntemi
[03]
Dört modelin tamamında 0,1mm kaynak hassasiyeti – API 5L X80 üzerinde %99.5 AWS D1.1 yeterlilik oranıyla kanıtlanmıştır
[04]
Entegre Toz Geri Kazanım Sistemi, basınçlı hava sistemiyle SAW tozunun ~%30 kadarını geri dönüştürerek maliyetleri düşürür
KURUMSAL VERİLER VE UYGUNLUK VERİLERİ_
ISO 9001 Sertifikalı
CE İşaretli
AWS D1.1 Uyumlu
1999 Yılında Kuruldu
1.000 set/yıl kapasite
8 ülkede kurulum
Boru İmalatında Kaynak Zorlukları — Manuel Kaynak Proje Kâr Marjınızı Neden Darboğaza Sokar?
Tek Bir Kaynak Manipülatörü Manuel ve İki Sistemli Yöntemlerden Neden Daha İyidir?
Bir projede birkaç yüz boru kaynak birleştirmesinden binlercesine geçildiğinde, ortalama bir manuel kaynak operatörüne güvenmek yorgunluğa, beceri tutarsızlıklarına ve parametre sapmasına yol açarak aynı boru parçasında dahi kaynak dikişi genişliğinin 12 ila 18mm, nüfuziyetin ise 5 ila 8mm arasında değişmesine neden olur. Net sonuç: kalın etli API 5L X80 üzerinde ortalama %85 AWS D1.1 yeterlilik oranı veya daha basit bir ifadeyle, her yedi kaynak dikişinden biri rötuş ve yeniden işleme gerektirerek proje bütçelerini ve zaman çizelgelerini olumsuz etkiler.
Kaynak Manipülatörü ile Kaynak Pozisyoneri — alıcılar için kritik bir ayrım
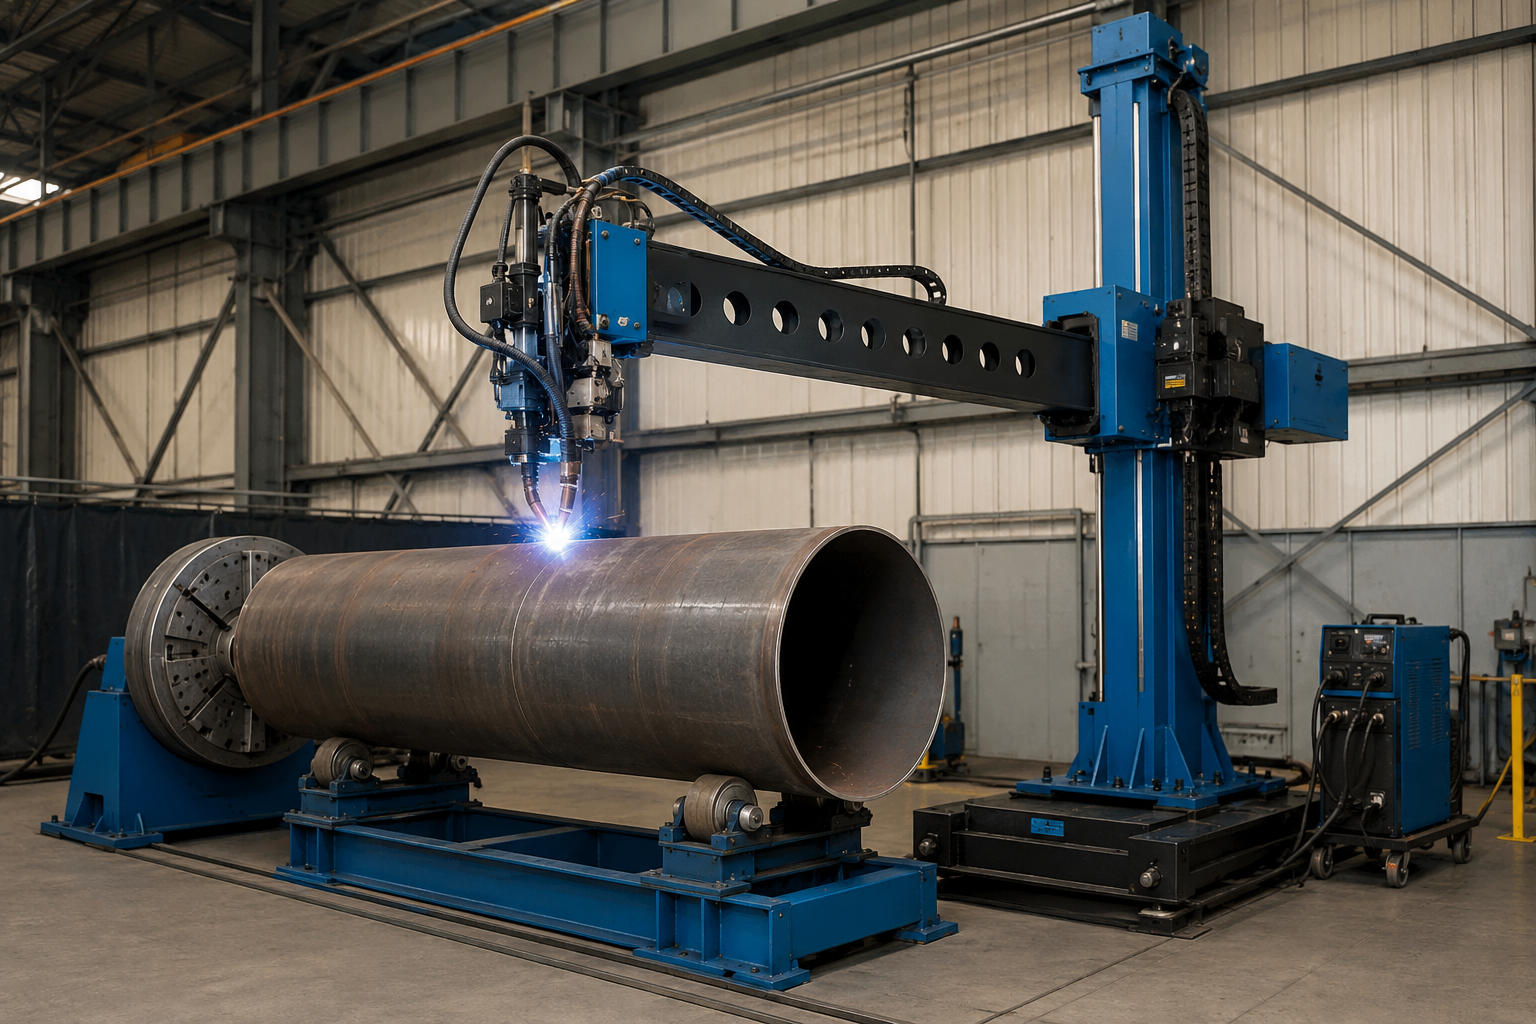
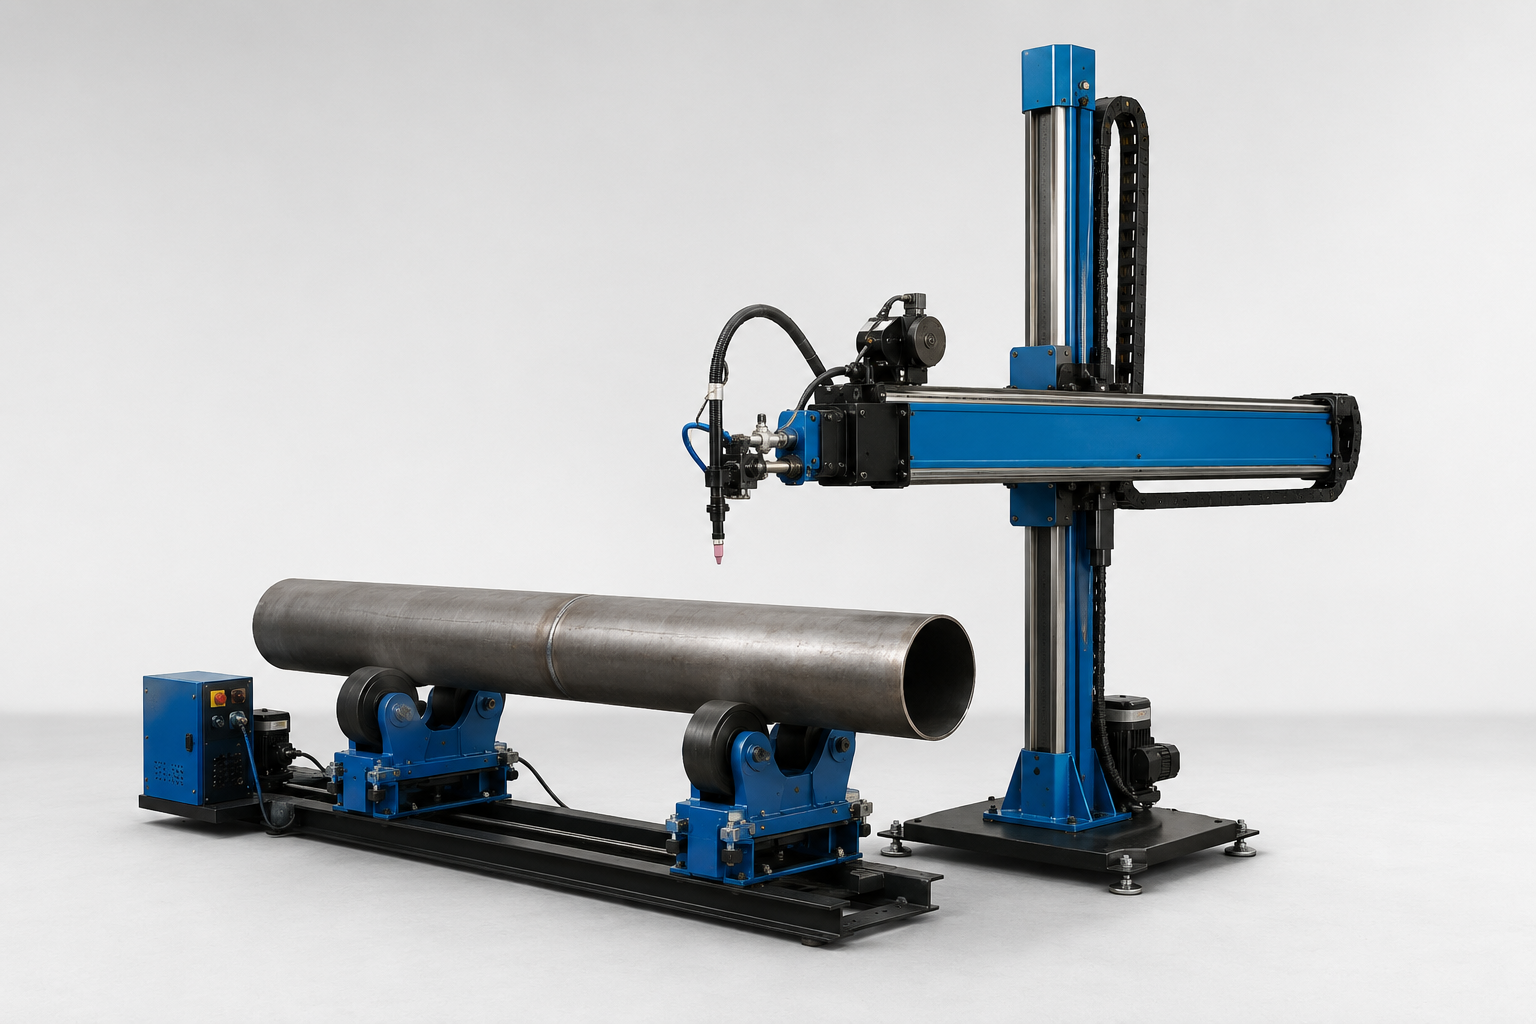
Boru Kaynak Manipülatörü Nedir? Boru kaynak manipülatörü, genellikle kolon-bom sisteminden oluşan ve sabit bir boru iş parçası üzerinde kaynak torcunun kontrollü hareketini sağlayan tek bir sistemdir. Bu sistemde boru, bağlantılı bir boru kaynak pozisyoneri tarafından döndürülür. Web sitemizde boru kaynak pozisyonerlerinin yer aldığı görülebilir ancak bunlar farklı ekipmanlardır; kaynak manipülatörleri, uzun boyuna dikişlerde torç hareketine ve 8 metre yüksekliğe kadar dikey kolon hareketine imkân verir.
FWM Serimiz, boru imalatçılarının manuel SAW+GMAW kaynak yöntemlerinin ötesine geçme ve yüksek sermaye gideri olmadan her iki yöntemi de destekleyebilen, yüksek düzeyde entegre tek bir platforma yatırım yapma konusundaki yaygın güçlüğünü giderir. Dört FWM modelini, SAW Toz Geri Kazanım Sistemini ve yakın tarihli bir Meksika petrol projesinin bu çözümlerden nasıl yararlandığını görmek için sayfayı aşağı kaydırın.
ABOKE FWM Boru Kaynak Manipülatörü Serisi — 50–3.000mm Boru Çapı için 4 Model
ABOKE, kendi boru kaynak manipülatörü platformu olan FWM Serisini boru çapı aralığına ve proje kapsamına göre dört kapasite sınıfında düzenler. Dört sınıfın tamamı 0,1mm kaynak toleransını, 60 reçeteli PLC kumanda sistemini ve çift SAW + GMAW yöntemi kabiliyetini korur; değişen özellikler boru çapı, boru genişliği ve elektrot kapasitesidir. Bu tutarlılık önemlidir; çünkü operatörler bir makineye aşina olduktan sonra AWS D1.1 veya ASME Bölüm IX’a göre alınan kaynakçı yeterlilikleri aynı sınıftaki tüm modellere kolayca uygulanabilir.
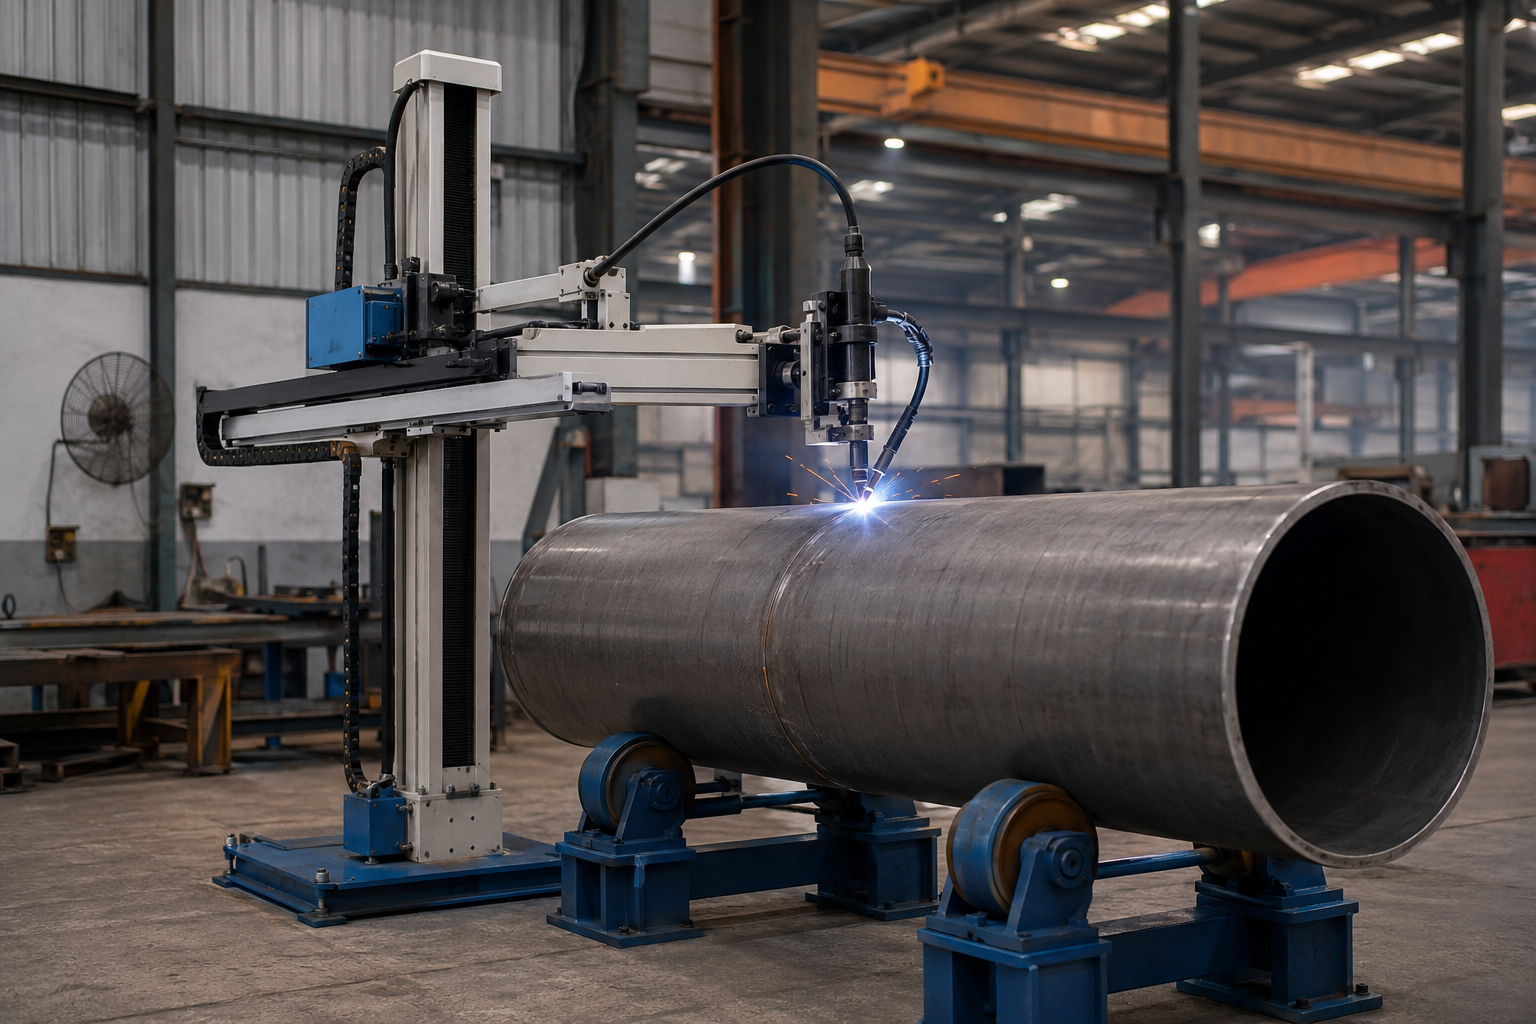
[01] FWM-0101 Mini
- Boru Çapı: 50–300mm
- D×Y Strok: 1.000×1.000mm
- Bom Yükü: 50 kg
- Kaldırma Hızı: 300 mm/min
- Hassasiyet: ±0,1mm
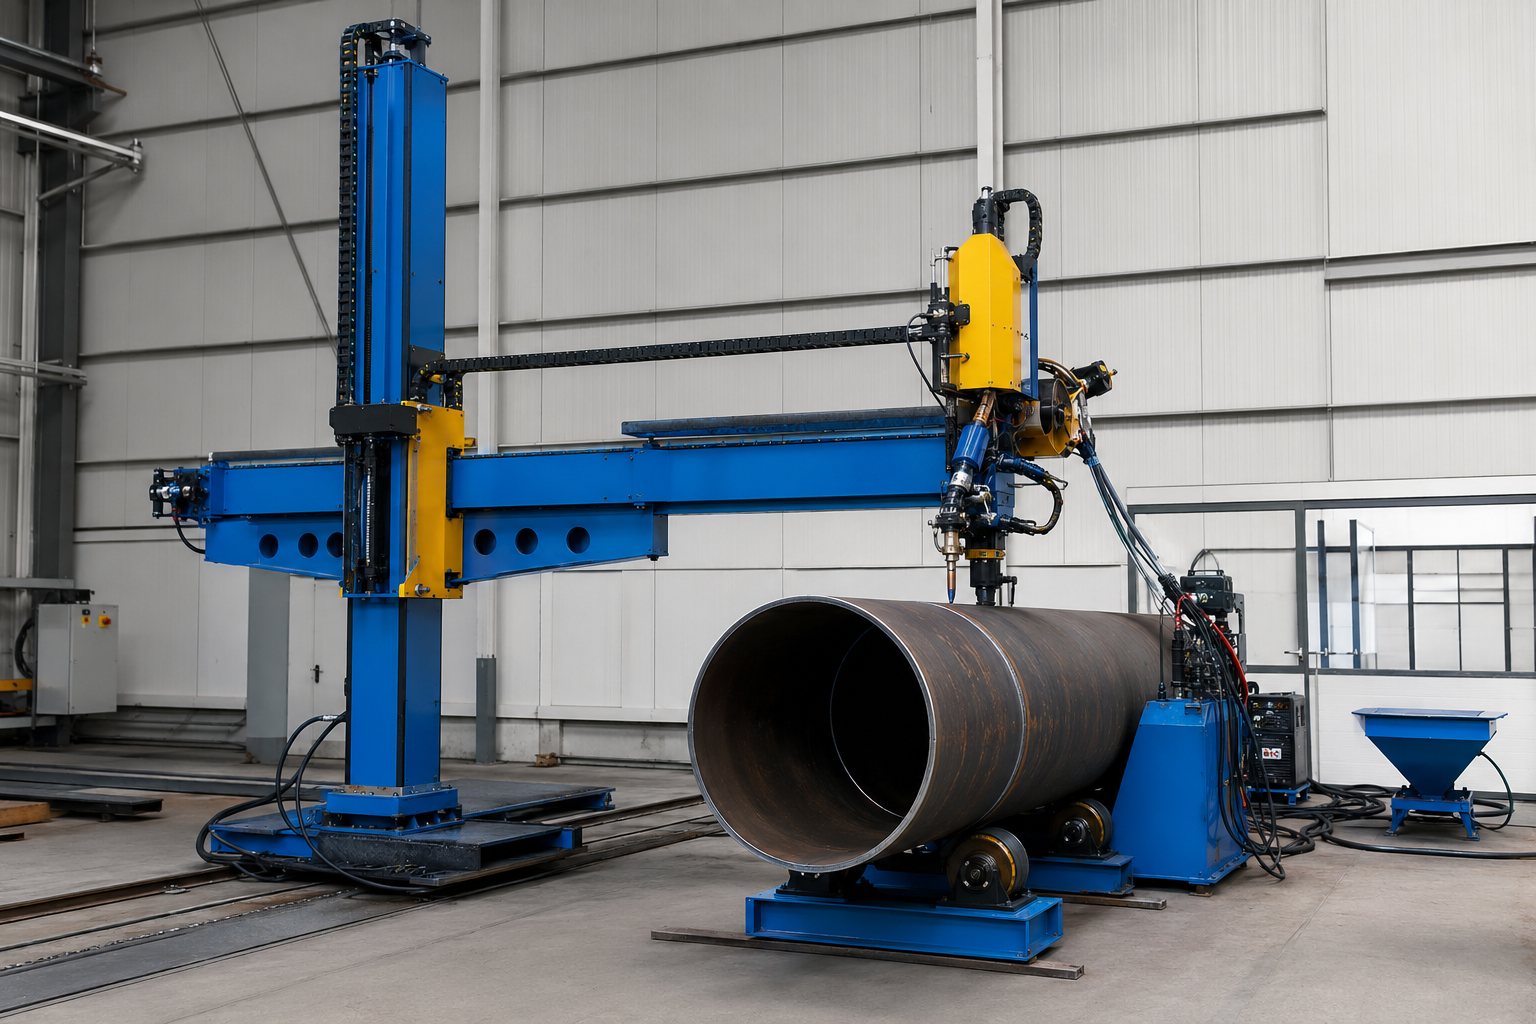
[02] FWM-0203 Hafif Hizmet Tipi
- Boru Çapı: 200–800mm
- D×Y Strok: 2.000×3.000mm
- Bom Yükü: 150 kg
- Kaldırma Hızı: 1.000 mm/min
- Hassasiyet: ±0,1mm
Meksika projesi modeli
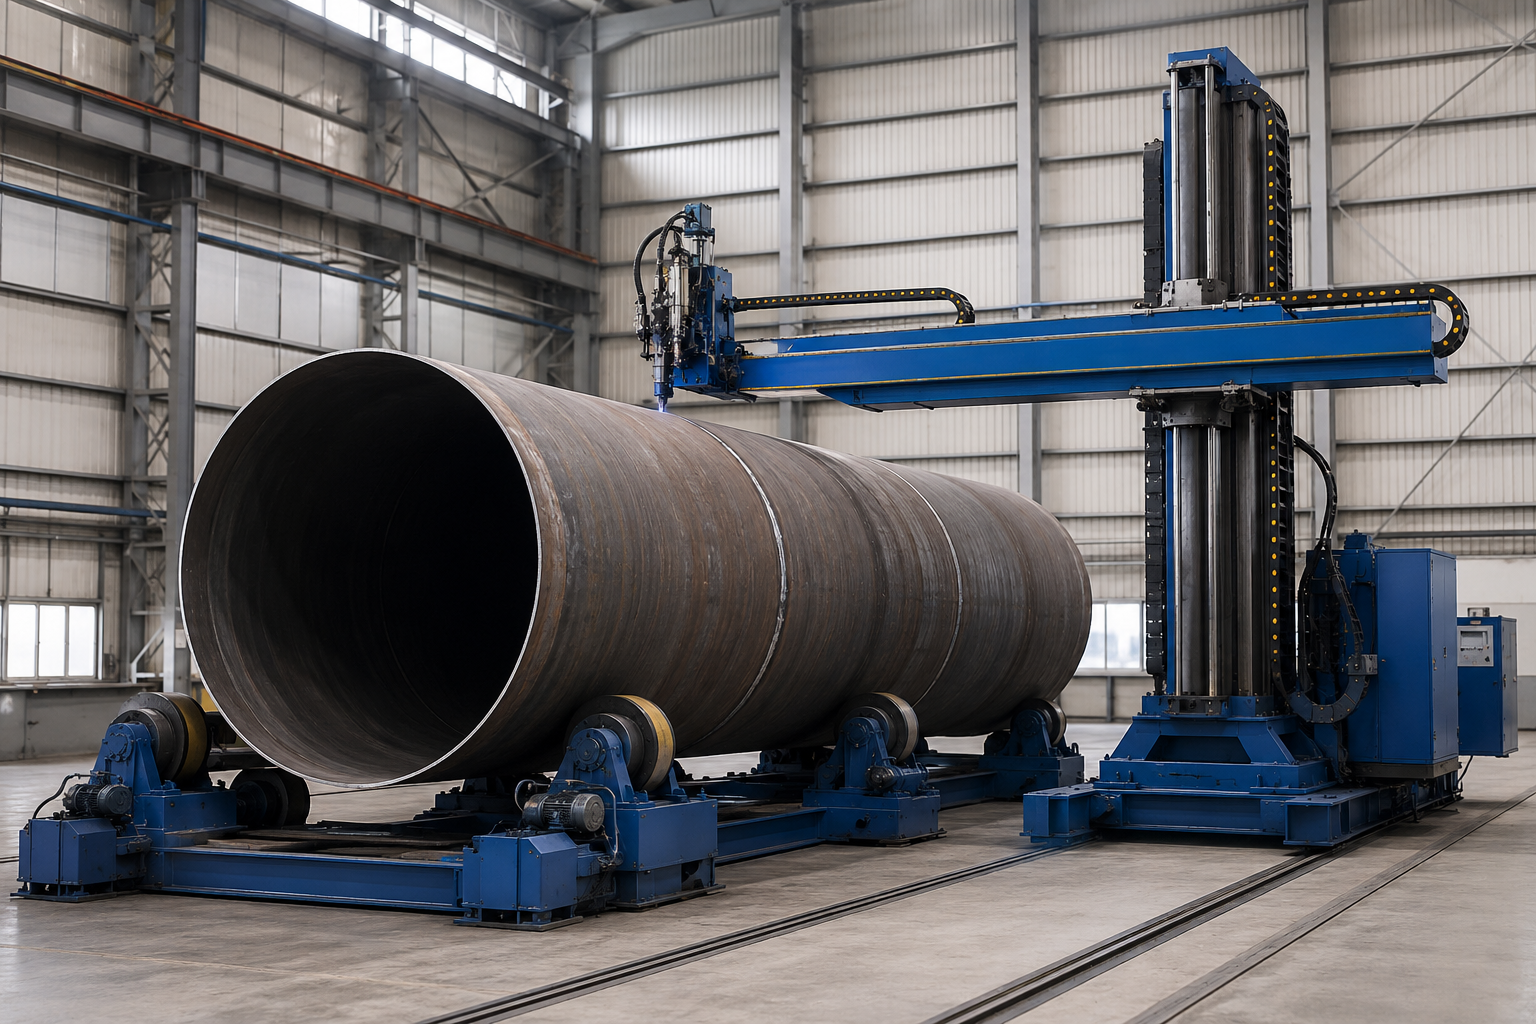
[03] FWM-0404 Orta Hizmet Tipi
- Boru Çapı: 500–1.500mm
- D×Y Strok: 4.000×4.000mm
- Bom Yükü: 200 kg
- Kaldırma Hızı: 1.000 mm/min
- Hassasiyet: ±0,1mm
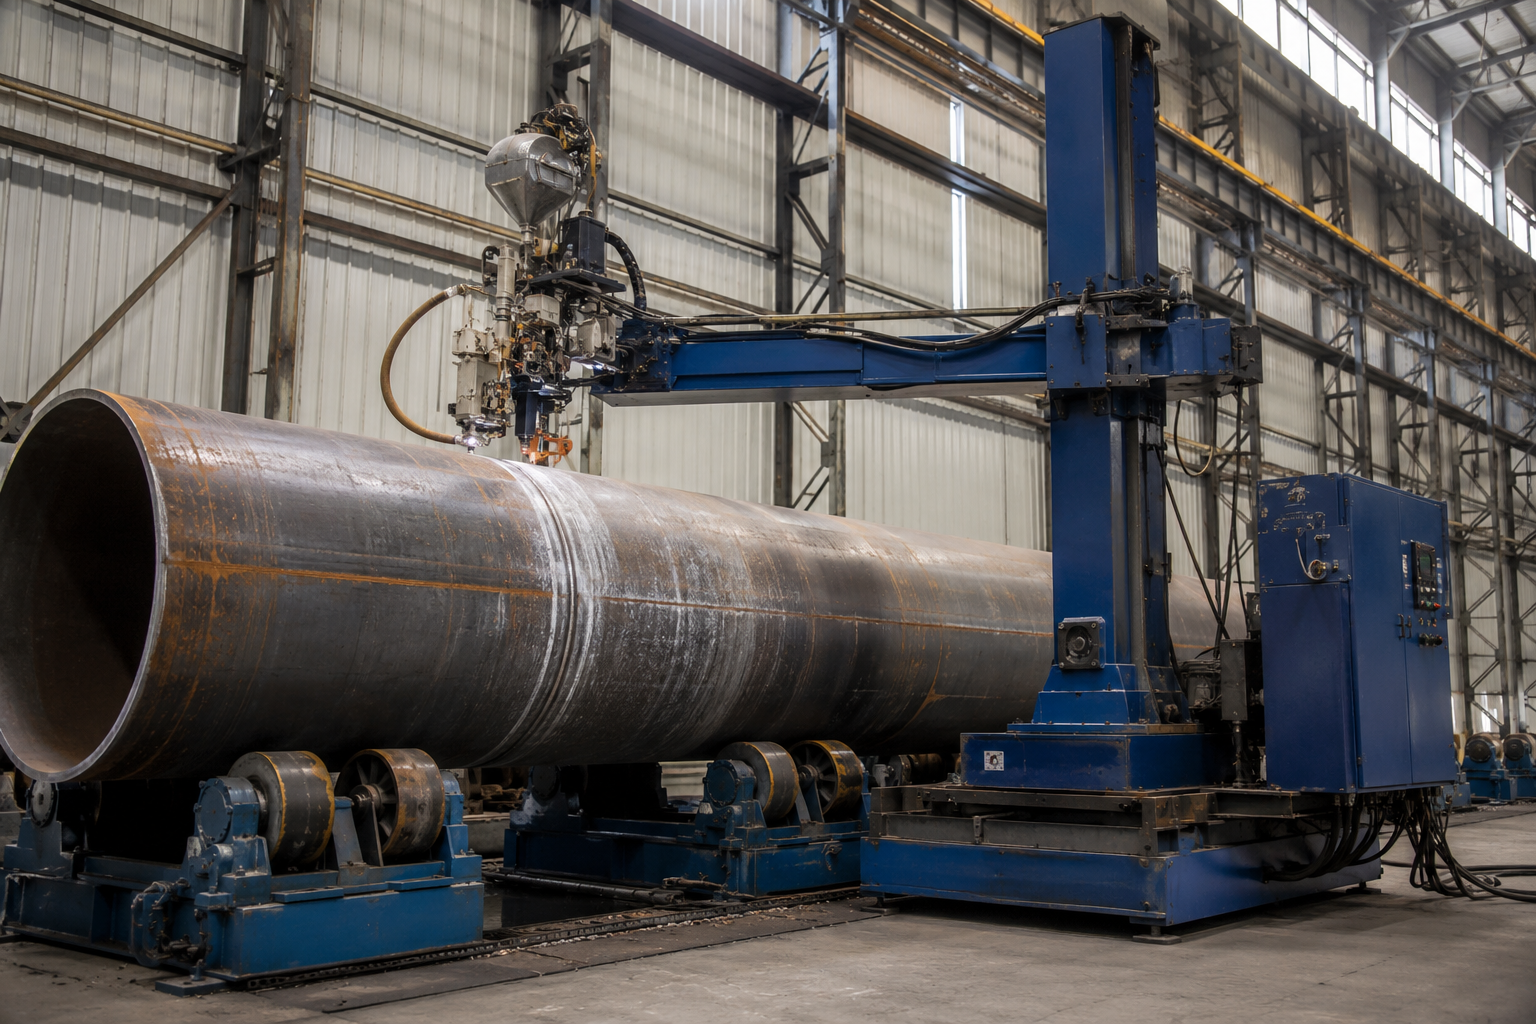
[04] FWM-0808 Ağır Hizmet Tipi
- Boru Çapı: 1.000–3.000mm
- D×Y Strok: 8.000×8.000mm
- Bom Yükü: 300 kg
- Kaldırma Hızı: 1.400 mm/min
- Hassasiyet: ±0,1mm
FWM SERİSİ TEKNİK ÖZELLİK MATRİSİ
| Teknik Özellik | FWM-0101 | FWM-0203 | FWM-0404 | FWM-0808 |
|---|---|---|---|---|
| Dikey Strok (mm) | 1,000 | 2,000 | 4,000 | 8,000 |
| Yatay Strok (mm) | 1,000 | 3,000 | 4,000 | 8,000 |
| Maks. Bom Ucu Yükü (kg) | 50 | 150 | 200 | 300 |
| Kaldırma Hızı (mm/min) | 300 | 1,000 | 1,000 | 1,400 |
| Kaynak Hassasiyeti (mm) | ±0,1 | ±0,1 | ±0,1 | ±0,1 |
| Uygun Boru Çapı (mm) | 50–300 | 200–800 | 500–1,500 | 1,000–3,000 |
| Kolon Dönüşü | 0° sabit (boyuna dikiş kararlılığı için dönüşü kilitli tasarım) | |||
| Uyumlu Kaynak Yöntemleri | SAW (Tozaltı Ark Kaynağı) + GMAW (Gazaltı Metal Ark Kaynağı) | |||
| Kaynak Reçetesi Depolama | Kumanda sistemi başına 60 adede kadar önceden programlanmış kaynak programı | |||
| Kumanda Sistemi | Gerçek zamanlı parametre izleme ve anormal durum alarmlarına sahip entegre PLC | |||
Boru Çapı
Çap aralığı, diğer üreticilerin yayımlamadığı bir ölçüttür; kolon-bom kaynak manipülatörü kataloglarında strok ve uç yükü belirtilse de doğrudan boru çapı yalnızca tahmin edilebilir. Bu ölçütün belirtilmesi, satın alma ekibinin makineyi tahmin yoluyla değil, doğrudan RFQ üzerinden tanımlamasını sağlar. Ayrıca tüm ABOKE FWM kaynak makineleri; strok uzunluğu, uç yükü kapasitesi ve kaynak yöntemi dâhil olmak üzere tamamen özelleştirilebilir ve bunların tümü Teknik Özellik Formu PDF’sinde belgelenmiştir.
FWM kaynak platformunu dört farklı boru boyutunda standartlaştırarak kaynakçıları PLC arayüzü konusunda bir kez eğitebilir (endüstriyel robotların performans kriterlerini ele alan ISO 9283 ile uyumlu biçimde) ve aynı kumanda sistemi arayüzünü kullanmaya devam ederken kaynak personelimizi 6” borulardaki mikro puntalama işlemleri ile büyük çaplı hatlardaki ağır dış çap SAW kaynakları arasında görevlendirebiliriz.
FWM Boru Çapı × Et Kalınlığı × Yöntem Karar Matrisi — Doğru Modeli 3 Adımda Seçin
Bir FWM Serisi makinenin seçimi boru çapı aralığıyla başlar, et kalınlığına göre daraltılır ve kaynak yöntemiyle tamamlanır — kalın etli ve yüksek yığma oranlı uygulamalar için SAW, ince cidarlarda hassasiyet için GMAW veya iş gerektirdiğinde aynı iş parçasında her ikisi. Aşağıdaki ABOKE FWM Kapasite Matrisi teorik maksimumlara değil, gerçek saha verilerine dayandığından önerilen kaynak konfigürasyonu sütunu, her boru çapı aralığı ve proje büyüklüğü için imalat atölyelerine fiilen sunduğumuz sistemi yansıtır.
| Boru Çapı | Et Kalınlığı | Önerilen FWM Modeli | Önerilen Yöntem | SAW Toz Besleme | Tipik Uygulama |
|---|---|---|---|---|---|
| 50–150mm | ≤ 5mm | FWM-0101 Mini | Yalnızca GMAW | uygulanamaz | HVAC borusu, ince cidarlı enstrümantasyon borusu |
| 150–300mm | 5–10mm | FWM-0101 Mini | GMAW + hafif SAW | 5–10 kg/h | Küçük çaplı endüstriyel borulama, gıda/ilaç |
| 200–500mm | 8–15mm | FWM-0203 Hafif | SAW + GMAW puntalama | 10–20 kg/h | Proses borulaması, su temini, drenaj |
| 500–800mm | 10–20mm | FWM-0203 / 0404 | Çevresel SAW + iç GMAW | 15–25 kg/h | Rafineri borulaması, kimyasal reaktörler |
| 500–1.000mm | 15–25mm | FWM-0404 Orta | Ağır SAW + GMAW puntalama | 20–30 kg/h | API 5L X70/X80 petrol ve doğal gaz boru hatları |
| 1.000–1.500mm | 20–30mm | FWM-0404 Orta | Çok pasolu SAW + GMAW | 25–30 kg/h | Büyük çaplı hat borusu, yapısal boru |
| 1.500–2.000mm | 25–40mm | FWM-0808 Ağır | Yalnızca çok pasolu SAW | 28–30 kg/h | Rüzgâr türbini kulesi taban bölümleri, basınçlı kap gövdeleri |
| 2.000–3.000mm | 30–50mm | FWM-0808 Ağır | Çok telli SAW | maks. 28–30 kg/h | Ağır sanayi boruları, enerji santrali kolektörleri |
Maviyle işaretlenen önerilen aralıklar, ABOKE’nin 8 ülkedeki kurulum kayıtlarına göre en yüksek hacimli proje profilleridir. Tüm konfigürasyonlar müşteri talebi üzerine özelleştirilebilir.
SAW Kaynak Parametresi Çalışma Aralığı
Yerleşik PLC, SAW yöntemini otomatik olarak izler ve API 5L kaynak prosedürlerine yaklaşık olarak uyan bir çalışma aralığında kalmak için gerilim ve akım gibi proses parametrelerini ayarlar. Meksika’daki bir imalat atölyesine teslim edilen FWM-0404 modelinde 380-420 Amps akım, 28-32 V gerilim ve 300-500 mm/minute hareket hızıyla yapılan kaynak, güvenilir biçimde 14-16 mm kaynak dikişi genişliği sağlamıştır.
FWM platformlarında SAW çalışma aralığı
- Gerilim: 28–32 V (sabit gerilim kontrolü)
- Akım: tek telde 380-420 A / FWM-0808 modelinde 10 tele kadar
- Hareket hızı: tam nüfuziyet için 300–500 mm/min
- Toz besleme: opsiyonel FWM Toz Geri Kazanım Sistemiyle 10-30 kg/h
GMAW Kaynak Parametresi Çalışma Aralığı
GMAW yöntemi, ısı girdisini temel avantaj olarak kullanarak ince cidarlı boruların yüksek hareket hızlarıyla puntalanmasına, onarılmasına ve birleştirilmesine imkân verir. SAW ve GMAW yöntemleri, örneğin dış çaptaki çevresel SAW kaynağı ile iç çaptaki GMAW kök pasosu arasındaki geçişleri kullanıcı müdahalesi olmadan yöneten ABOKE PLC üzerinden tek bir kaynak programına sorunsuz biçimde entegre edilir.
FWM platformlarında GMAW çalışma aralığı
- Gerilim: 18–22 V
- Akım: 120–150 A
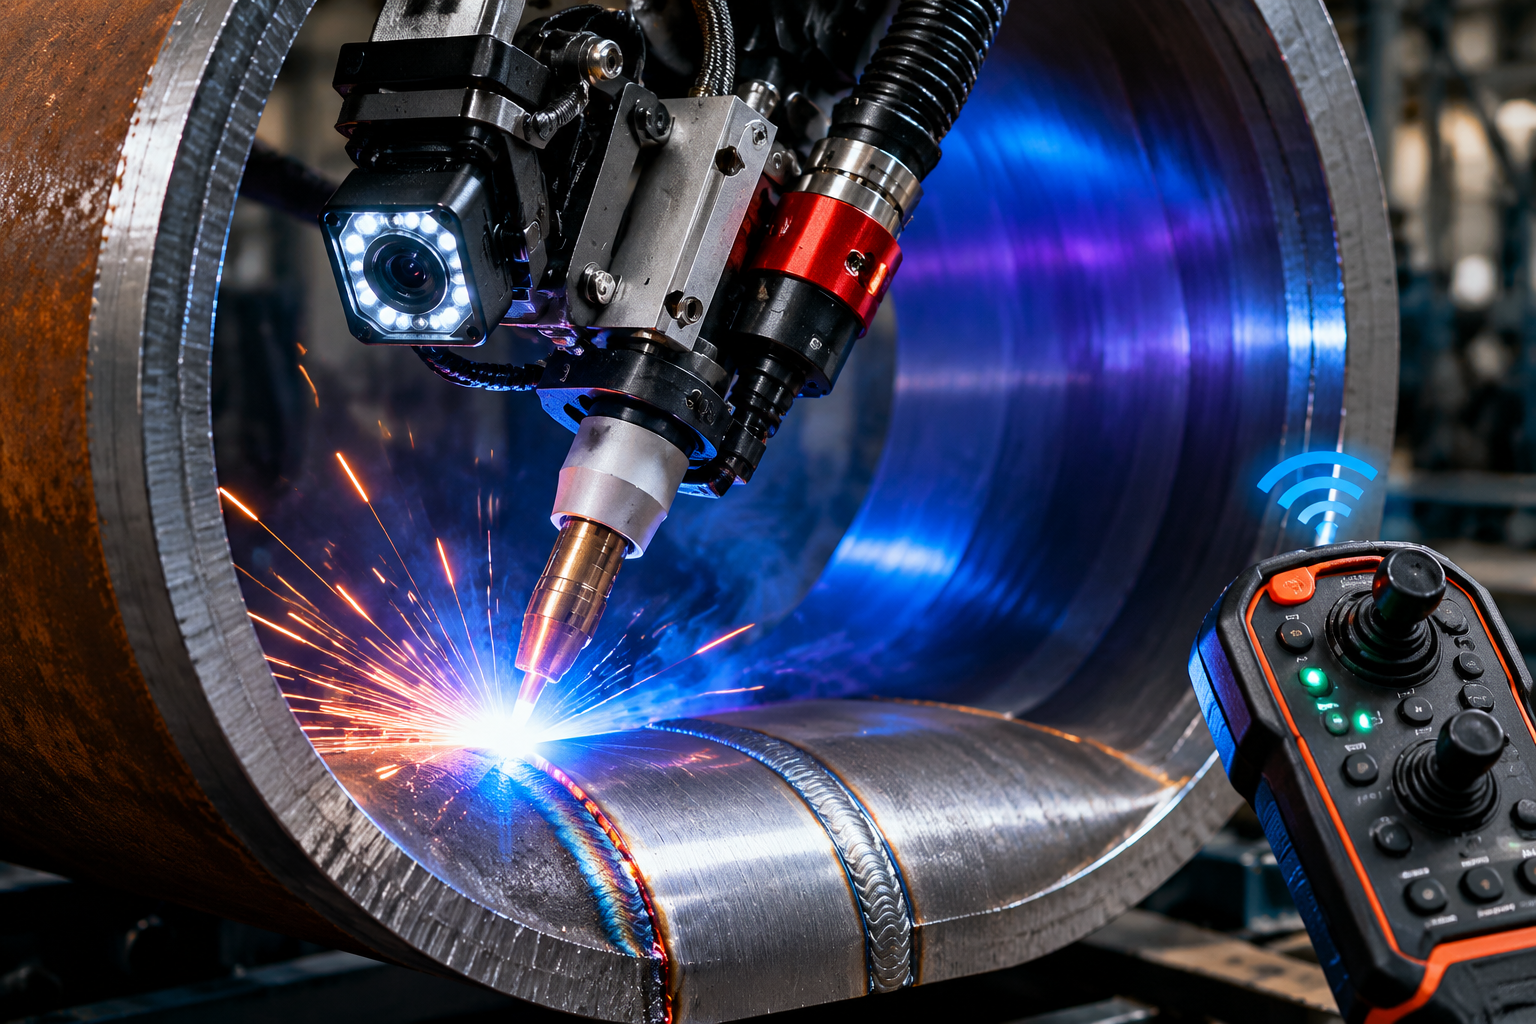
- Kaynak torcu: 1080P kamera ve kablosuz uzaktan kumandaya sahip 1,2mm dar başlıklı model
- En uygun olduğu işler: puntalama (50mm uzunluk / 100mm standart adım), onarımlar, ince cidarlı boru, 60° boru ağız hazırlığı
“Gereğinden yüksek teknik özellik” tuzağı — çoğu boru kaynak ekipmanı alıcısı sermayenin 30–50% kadarını neden boşa harcıyor?
Kaynak sektöründeki genel bir yaklaşım, “güvenlik payı için ekipmanı büyük seçin” der; ancak gereğinden yüksek teknik özellikler ısıl kütle, ısı kontrolü değişkenleri ve kullanılmayan takım maliyeti eklediğinden mühendisler pratikte kitabi kural yerine %50 kaynak dayanımı kullanır. Deneyimli atölye şefleri bom boyutlarını rutin olarak teorik maksimumun yaklaşık %50 kadarına düşürür. bomun gereğinden büyük seçilmesi kaynak istasyonuna yalnızca ısıl kütle ve kullanılmayan kapasite ekler; ilave ısı kontrolü değişkenleri ise tutarsız kaynak dikişlerine ve aşırı takım maliyetlerine yol açar. ABOKE Kapasite Matrisi, boru çapı aralığına ve kaynak uygulamasına göre gerekli yükü doğru biçimde tahmin ederek bunu önler ve atölyenin yalnızca gereken bom erişimine ve kapasitesine sahip bir FWM makinesi satın almasını sağlar. Ağırlıklı olarak 200-800mm boruların kaynağı için, kapasitesinin yalnızca %25 kadarıyla çalışacak bir FWM-0808 satın almayın.
Bu, eşleştirilmiş kapasite yaklaşımı ilkesine uyar. Kolon-bom kaynak manipülatörü mimarisine ilişkin patentlerde (Mitusa Inc. tarafından 2024 yılında alınan USPTO US12053844B2 gibi), modern manipülatör mimarisinin toplam kolon uzunluğu veya bom uzaması yerine kolonun 360 derece dönüşüne ve bom salınımına odaklandığı belirtilir. FWM yaklaşımı bunu hassasiyete ve kaynak kafasının konumlandırılmasına öncelik vererek gerçekleştirir.
Uygun yöntem ve model belirlendiğinde sıradaki ekonomik soru şu olmalıdır: SAW yönteminin gerçek işletme maliyeti nedir? Yanıt şudur: ‘tamamen tozun kaybolup kaybolmadığına veya yeniden kullanılıp kullanılmadığına bağlıdır’.
Toz Geri Kazanım Sistemi — Basınçlı Havayla Geri Dönüşüm Sayesinde SAW Malzeme Maliyetini 30% Azaltın
Fark edilmeden sürekli artan kaynak gideri Malzeme İsrafıdır – SAW tozuna yaptığınız yatırımın hiçbir kısmı geri kazanılmaz, toz çöp kutularına ve havalandırma filtrelerine gider ve satın alma maliyetlerine bertaraf gideri ekler. Başka bir ifadeyle SAW yöntemindeki ödünleşimin açık gerçeği şudur; yalnızca en ucuz toz tedarik kaynağını bulmak kötü bir iş planıdır, çünkü kaybedilen her pound atık toz için ikinci bir pound daha satın alınır. FWM Toz Geri Kazanımı, kaynak yönteminden kullanılmamış tozu geri almak, cürufu ve ince parçacıkları ayırmak ve herhangi bir manuel taşıma ve konumlandırma gerektirmeden SAW kafasına temiz tozu yeniden beslemek için basınçlı hava tahrikli bir çevrim kullanır.
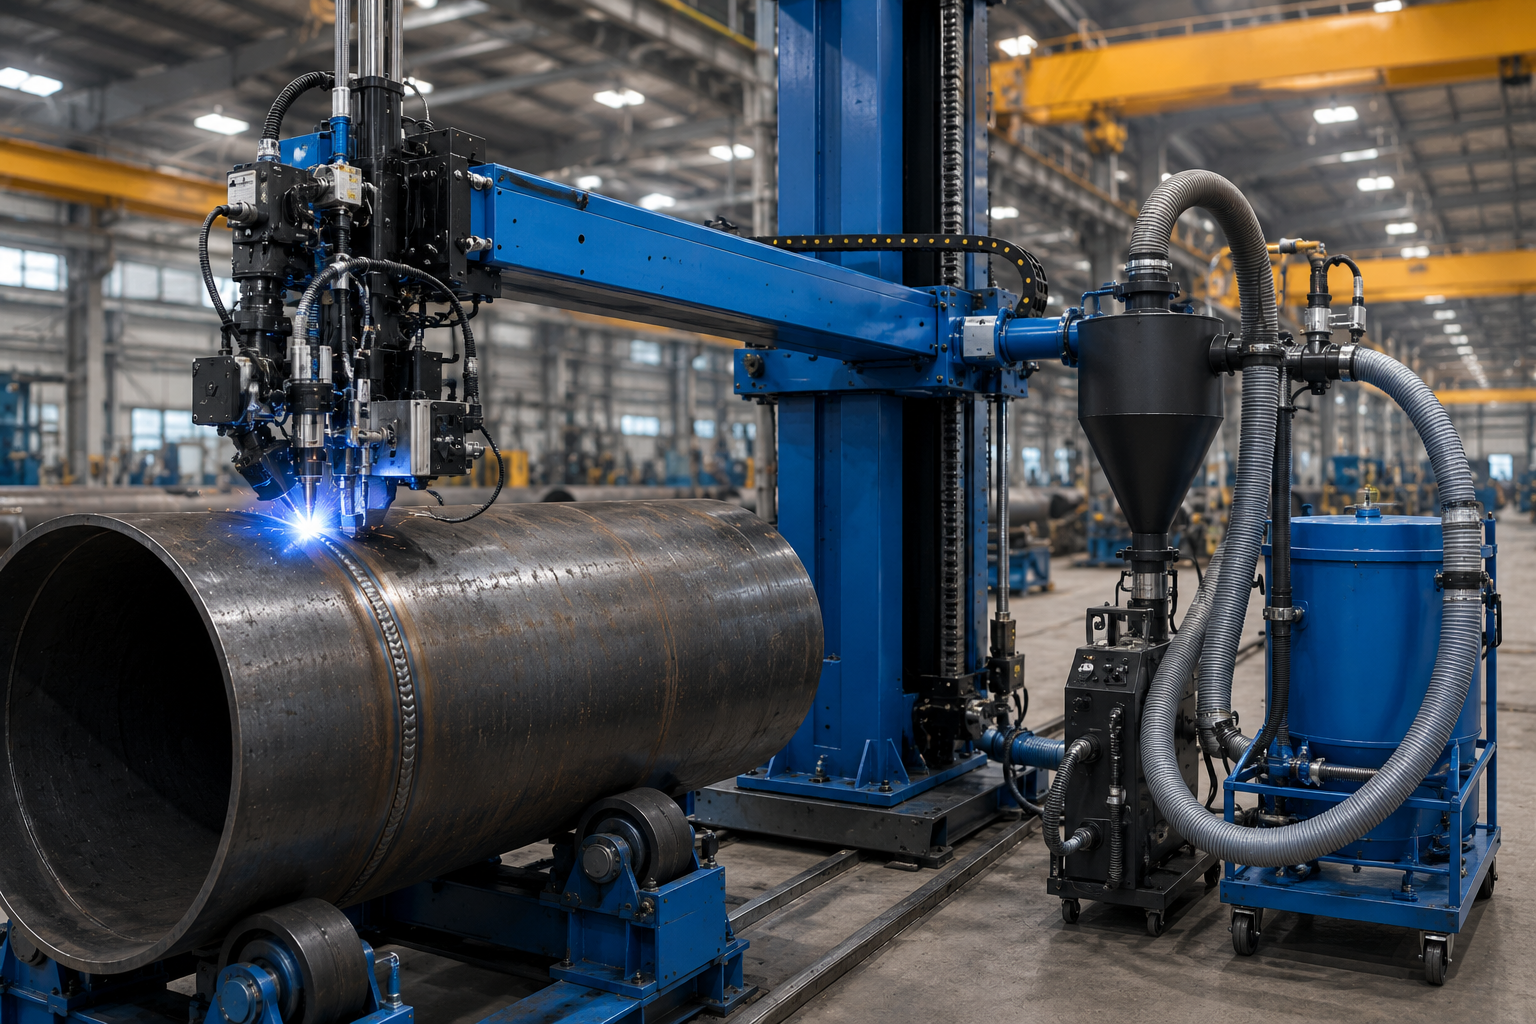
Çevresel boru kaynaklarında SAW tozu israfını 30% üzerinde azaltıyoruz – API 5L X80 boru kaynağının gerçekleştirildiği ve operatörün tozu manuel olarak taşımadığı Meksika’daki FWM-0404 kurulumunda 6 ay boyunca 30% üzerinde azalma sağlandı. Ayrıca geri dönüştürülen tozu kesintisiz ve çevrimsiz kaynak için herhangi bir aktarma valfi olmadan besleme sistemi üzerinden doğrudan kaynak memesine iletiyoruz (ASME Bölüm IX kaynak yeterlilikleriyle uyumlu biçimde).
30%
30% toz tasarrufunun proje maliyetine yansıması
FWM-0404 kullanılarak API 5L X80 borular için gerçekleştirilen 6 aylık 300 parçalık bir kaynak işinde, manuel toz beslemeli açık çevrimli SAW kurulumuna kıyasla 30% toz tasarrufu yaklaşık $8.400 malzeme maliyeti tasarrufu sağladı – başka bir deyişle yalnızca proses verimliliği sayesinde bir mühendisin tüm yıllık eğitim masrafını karşılayacak kadar malzeme tasarruf edildi.
Toz Geri Kazanım Sistemimiz FWM-0203, FWM-0404 ve FWM-0808 modellerinde standart olarak sunulur. Ancak FWM-0101 Mini modelinde opsiyonel olarak sunulur; bu model, günlük kaynak yöntemi GMAW olan ancak zaman zaman kalın etli uygulamaların SAW işlevi gerektirdiği atölyelere yöneliktir.
FWM Toz Geri Kazanım Sistemi — temel bileşenler
[ SYS.SPEC_01 ]
REF: API 5L X80
|
YETERLİLİK: ASME BÖLÜM IX
-
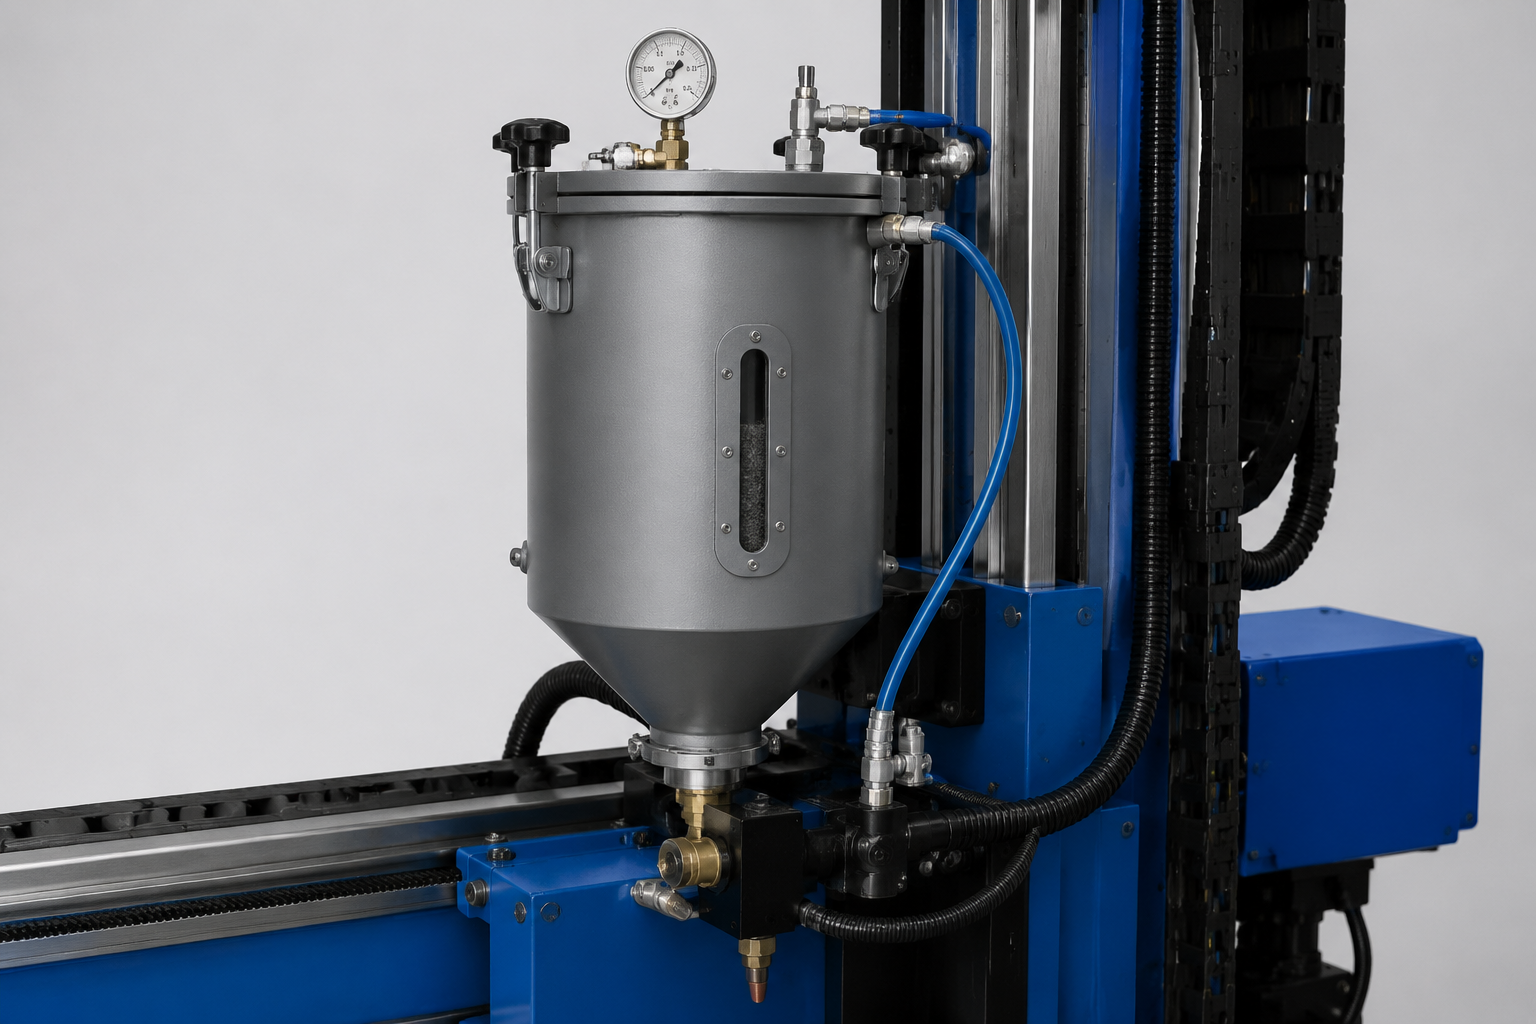 PT-100 besleme tankıEşit uygulama için basınçlı toz besleme
-
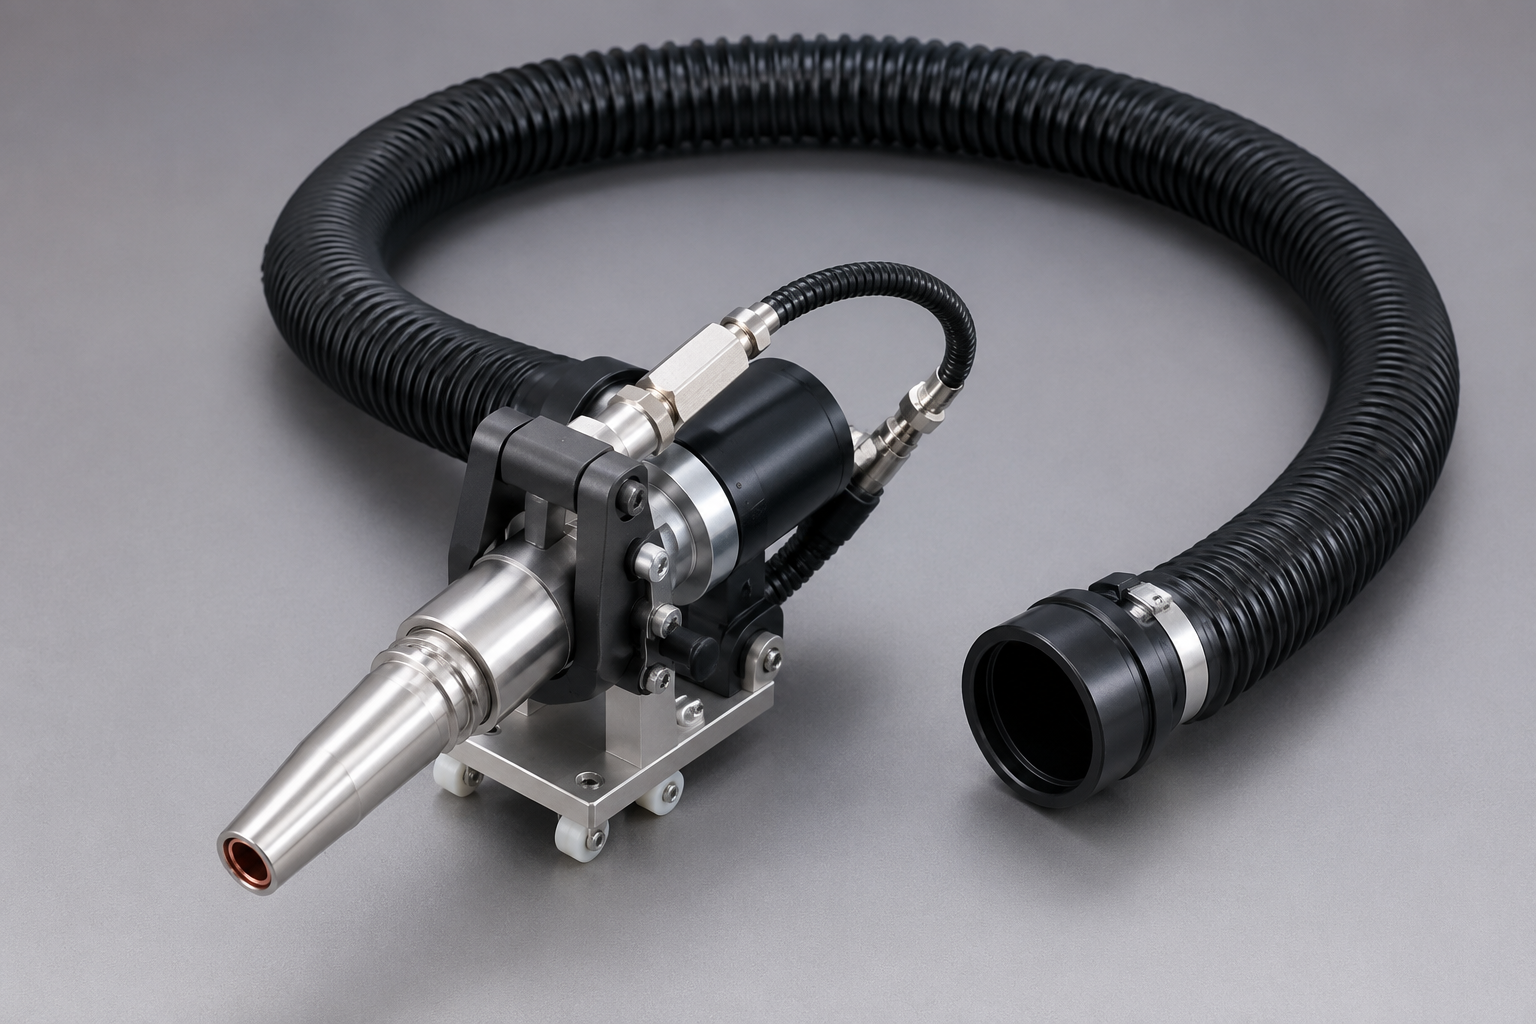 NZ-1 Meme-Vakum Kafası1.5-inch İç Çaplı, 4ft uzunluğunda Geri Kazanım Hortumuyla.
-
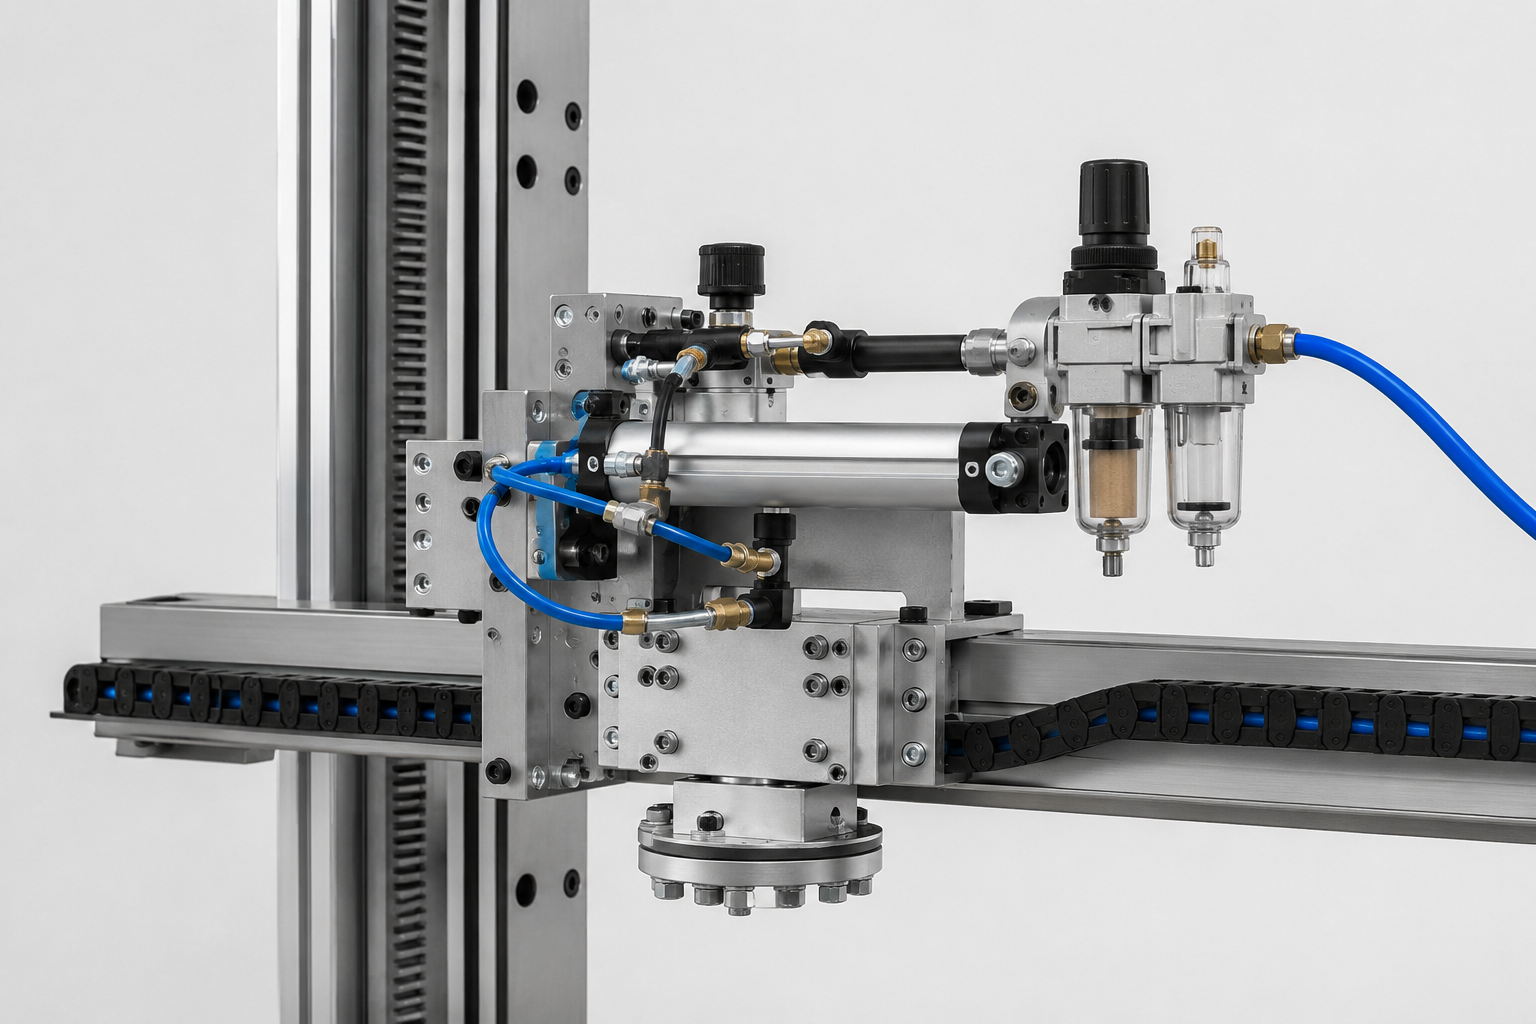 Basınçlı hava tahriki8 cfm debide 70 ila 100psi (5 ila 7 bar). Geri kazanım kafasında ELEKTRİK GİRİŞİ gerekmez.
-
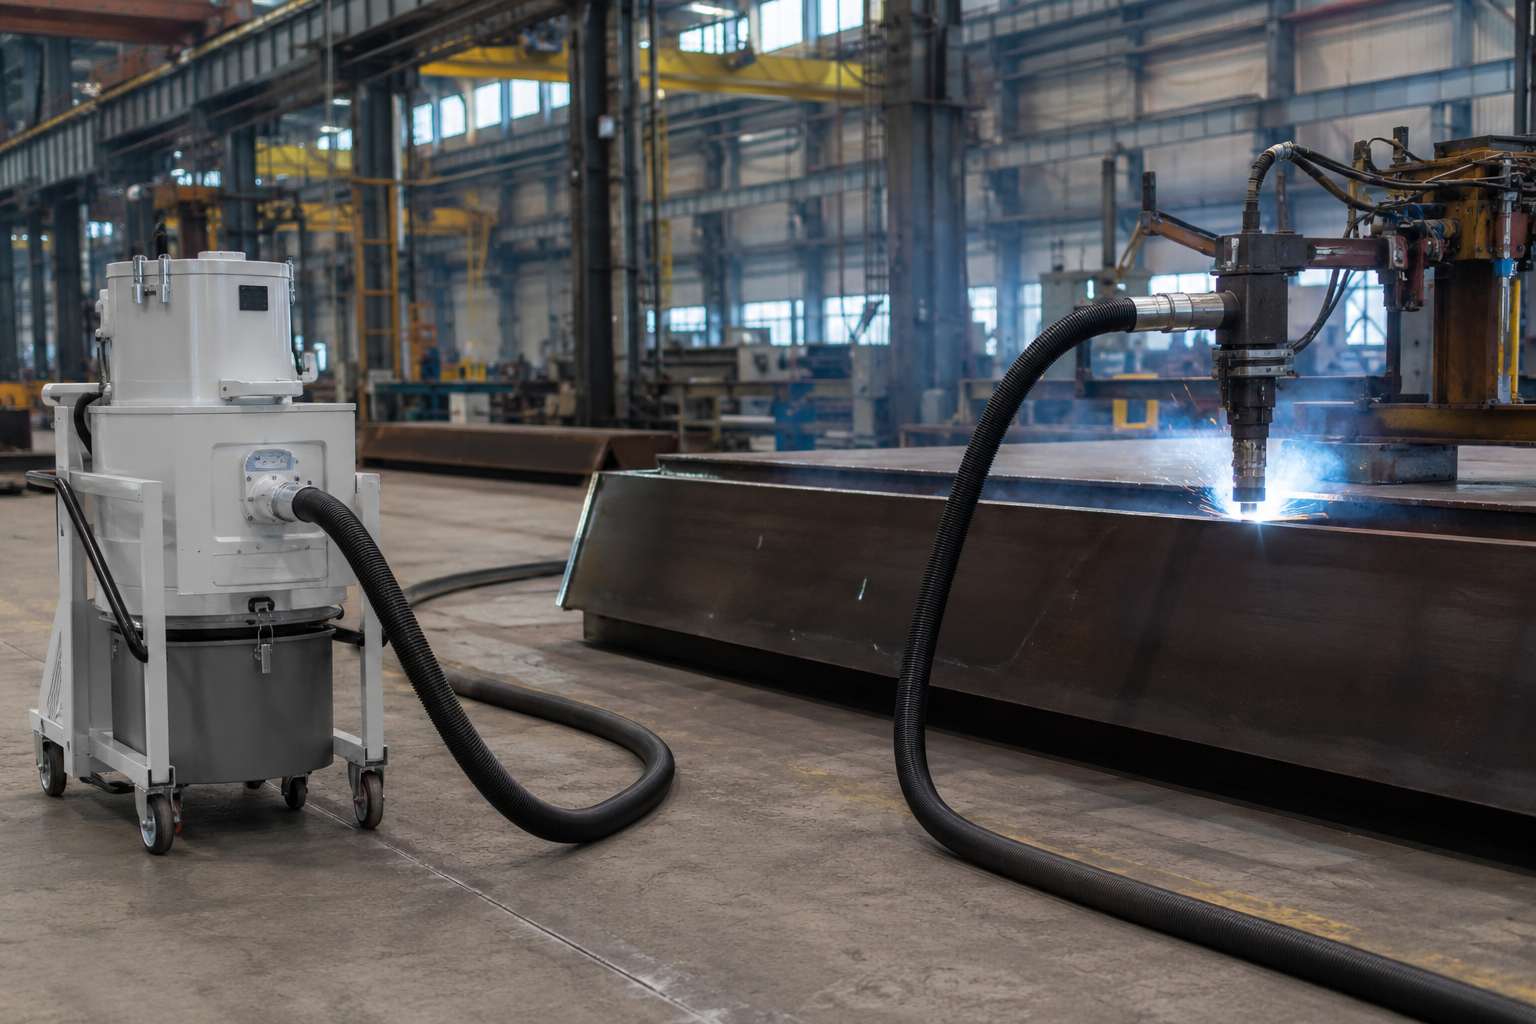 Geri kazanım kapasitesiKaynak noktasından en fazla 10 metre uzaklıktaki maksimum çalışma aralığında 28 kg / hr değerine kadar.
Meksika Petrol Projesi — API 5L X80 Üzerinde %99.5 Yeterlilik Oranı (SGS Raporu SGS-MEX-2024-0789)
Meksika’daki profesyonel bir boru imalat atölyesi, manuel kaynak darboğazına hiç pay bırakmayan teknik özelliklere sahip bir petrol boru hattı projesini üstlendi. Teknik şartname; 19mm et kalınlığına ve maksimum 16-foot (4,88m) uzunluğa sahip 18-inch (457mm) çaplı API 5L X80 karbon çeliği boruların, dış çevresel SAW dikişleri ve iç bölme GMAW punta kaynaklarıyla birleştirilmesini gerektiriyordu. Projenin kabul kriteri, en az %98 AWS D1.1 yeterlilik oranıydı (ASME B31.3 Proses Borulaması referans alınarak).
Proje parametreleri
- Malzeme: API 5L X80 karbon çeliği
- Boru geometrisi: 457mm (18″) dış çap × 19mm et kalınlığı × 4,88m (16ft) uzunluk
- Dış dikişler: Çevresel SAW
- İç kaynak dikişleri: GMAW bölme punta kaynağı (50mm uzunluk / 100mm adım)
- Standart gerekliliği: AWS D1.1 — çatlak yok, eksik birleşme yok, gözenek yok, ≥%98 yeterlilik
Kurulum öncesi darboğazlar (manuel SAW + GMAW referans durumu)
-
01AWS D1.1 yeterlilik oranı %85 değerini aşmıyor. Proje kabul kapısında başarısızlık (%98)
-
02A23. Kapalı alandaki iç punta kaynağı, Q1 döneminde iki küçük güvenlik olayına yol açtı.
-
03iki istasyonlu yerleşim 2x30m zemin alanı kapladı ve iki ayrı ekibin çalışmasını gerektirdi
-
04Boru başına işçilik maliyeti: $120. Bütçenin 15% üzerinde.
Kurulum öncesi performans durumu açıkça ortaya koydu: manuel SAW + GMAW, bu kalın etli X80 şartnamesinde en fazla %85 AWS D1.1 yeterlilik oranına ulaştı. Kaynak makinesinin beklenmedik duruşları ilk çeyrekte projeyi iki kez etkiledi — kapalı alandaki iç punta kaynağı iki küçük güvenlik olayına neden oldu ve kaynakçı vardiyalarının kısaltılmasını zorunlu kıldı. 8 saatlik vardiyalarda operatör kaynaklı parametre sapmasını düzeltecek otomasyon bulunmadığından kaynak dikişi genişliği 12–18mm, nüfuziyet ise 5–8mm arasında değişti.
İki istasyonlu yerleşim (ayrı zemin alanlarında çevresel SAW ve iç GMAW punta kaynağı) 60 m² atölye alanı kapladı ve işçilik maliyetini boru başına $120 seviyesine çıkardı — bu değer projenin işçilik bütçesinin 15% üzerindeydi. Tedarikçi önceki her işte ISO 9001 kalitesi sunduğunu iddia etti ancak otomasyon bu açığı kapatana kadar yeterlilik farkı devam etti. Kapalı alanda geçirilen saatler, operatör verimliliğini proje takviminin referans değerinin altında tutmaya devam etti.
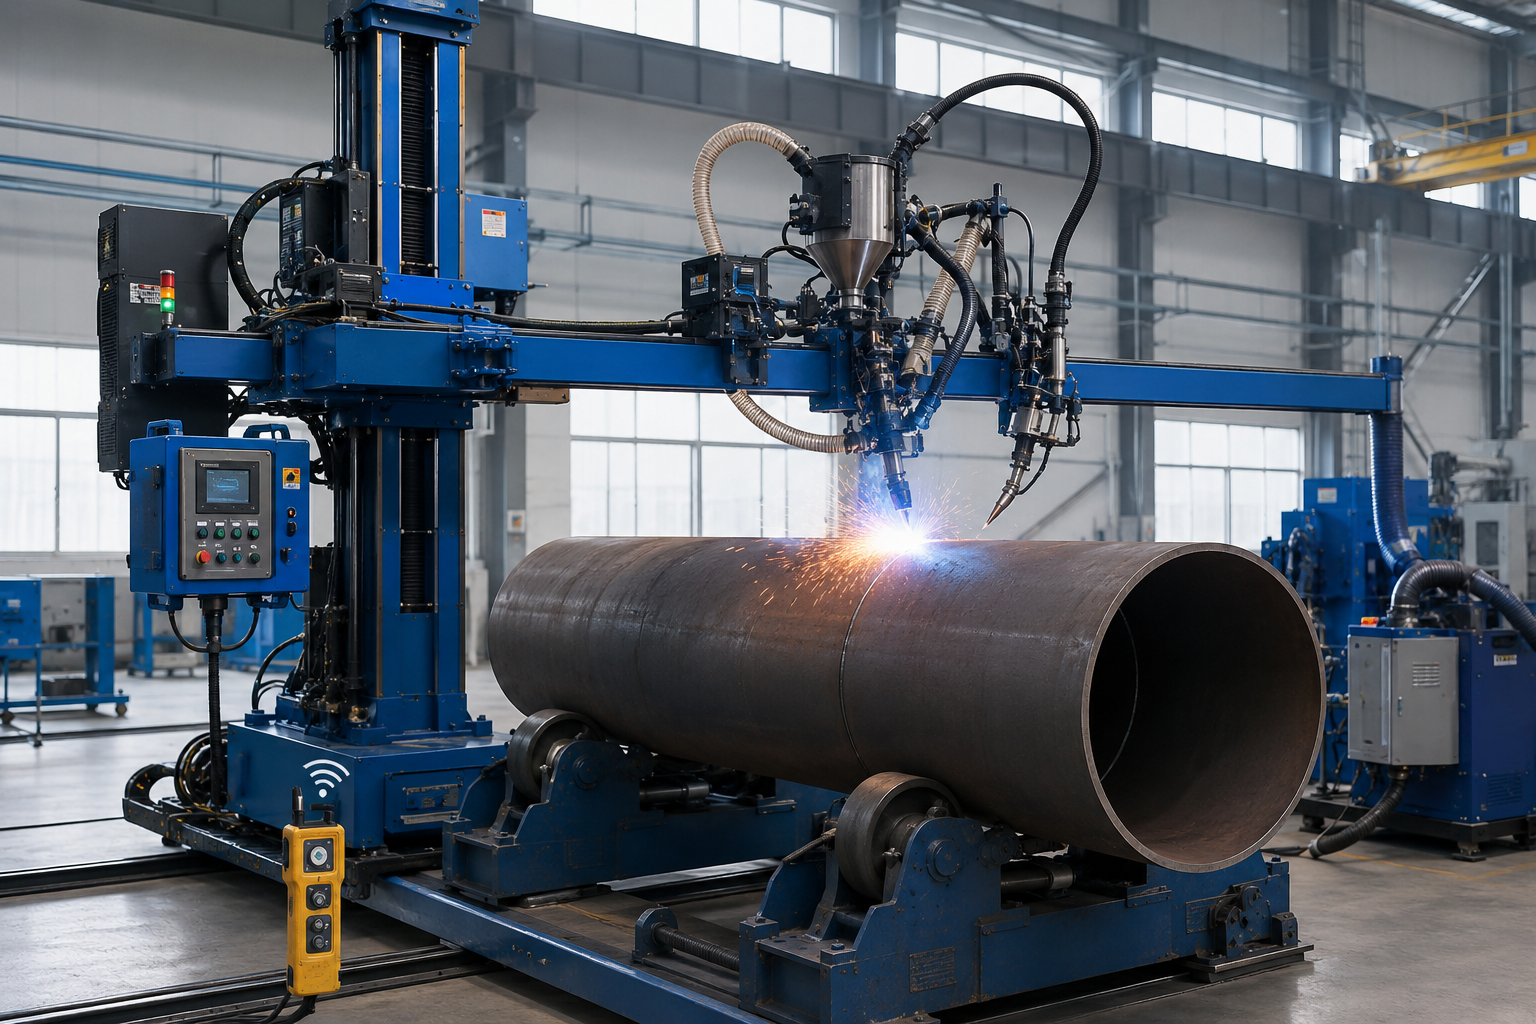
ABOKE, aynı bom üzerinde SAW ve GMAW kafalarını birleştiren özelleştirilmiş bir FWM-0404 Orta Hizmet Tipi kaynak manipülatörü tasarladı. Konfigürasyon: 6-foot kolon, 200 kg uç yükü kapasiteli 16-foot bom, Toz Geri Kazanım Sistemi üzerinden ayarlanabilir 10–30 kg/h toz beslemesine sahip AWS-SAW-01 SAW kafası ve 1080P kamera ile kablosuz uzaktan kumandaya sahip 1,2mm dar başlıklı GMAW kaynak torcu. PLC kumanda sistemi, SAW parametrelerini (28–32 V, 380–420 A, 300–500 mm/min) ve GMAW parametrelerini (18–22 V, 120–150 A) tek bir sıralı kaynak reçetesinde birleştirdi — iç kaynaklar için operatörün kapalı alana girmesi tamamen ortadan kaldırıldı.
Meksika FWM-0404 Projesi — Ölçülebilir Sonuçlar (SGS-MEX-2024-0789)
| Metrik | Manuel Referans Değeri | FWM-0404 | Fark |
|---|---|---|---|
| Boru başına kaynak çevrimi | 8 saat | 4.8 saat | −40% |
| AWS D1.1 yeterlilik oranı | 85% | 99.5% | +14.5 puan |
| Boru başına yeniden işleme maliyeti | $20 | $4 | −80% |
| Atölyede kaplanan alan | 60 m² | 42 m² | −30% |
| Boru başına işçilik maliyeti | $120 | $84 | −30% |
| 6 aylık üretim hacmi | — | 300 boru | $12.000+ tasarruf |
3. Taraf Belgelendirmesi: SGS Mexico Denetim Raporu SGS-MEX-2024-0789, rastgele denetimde 100% AWS D1.1 kaynak yeterliliği ile tüm kodları karşılayan mekanik ve korozyona dayanıklı mekanik ve korozyon direnci özellikleri sağladı. Sektörel ROI bağlamı: Bir şirket yılda 500+ aynı tür kaynak birleştirmesi yapıyorsa boru kaynak hücresi otomasyonunun standart ROI süresi 18 aydır.
“Bu tek robot projeyi dönüştürdü. Kalite ve teslim süresi için güvence sağladı, faal durumdaki kısıtlı alanlarda çalışma yapmanın tehlikelerini (ve maliyetini) ortadan kaldırdı ve artık onsuz bir boru hattı projesini değerlendirmeyeceğiz.
Devir teslimden 6 ay sonra müşteri, hiçbir kalite sorunu bildirilmeden 300’den fazla borunun kaynaklandığını ve toz altı kaynak tozu kaybının 28%’in altında kaldığını bildirdi. Sistem, SAW ve GMAW yöntemlerini tek bir konfigürasyonda birleştirdi. Kapalı alan tehlikeleri için yine de ayrı bir değerlendirme ile uygun giriş, havalandırma ve kurtarma düzenlemeleri gerekir.
FWM, Manuel Kaynak ve Orbital Kaynak Makinesi — Veriye Dayalı Performans Karşılaştırması
Otomatik boru kaynak makinesine yatırım aşamasında her zaman üç seçenek vardır: manuel kaynağa devam etmek, özel bir orbital boru kaynak makinesi için yüksek bir ön ödeme yapmak veya FWM Series gibi bir kolon-bom kaynak manipülatörüne yatırım yapmak. Her biri temelde otomatik boru kaynağına yönelik farklı bir yaklaşımı temsil eder: Orbital yaklaşım, küçük TIG takımlarını borunun çevresinde döndürmeye odaklanırken kolon-bom yaklaşımında kaynak dikişi boyunca hareket eden bir araba üzerine monte edilmiş ağır hizmet tipi SAW veya GMAW kaynak torcu kullanılır; manuel kaynakta ise bunların hiçbiri yoktur ve bu durum avantaj sağlamaz. Aşağıdaki karşılaştırma tablosunda Meksika’daki bir FWM uygulamasının gerçek verileri ile manuel kaynak ve yaygın Orbital SAW sektör uygulamalarına dayanan referans değerler kullanılmıştır. Genel Yüksek/Orta/Düşük değerlendirmeleri kullanılmamaktadır; belirli verimlilik değerleri, belirli kod uygunluğu seviyeleriyle karşılaştırılmaktadır.
| Ölçüt | ABOKE FWM-0404 | Manuel SAW + GMAW | Özel Orbital Kaynak Makinesi |
|---|---|---|---|
| Kaynak çevrimi (18″ × 19 mm boru başına) | 4.8 saat | 8 saat | 3,5–5 saat (yalnızca küçük çap) |
| AWS D1.1 yeterlilik oranı | 99.5% | 85% | 95–98% (küçük çap) |
| Boru çapı aralığı | 50–3.000 mm (4 model) | Sınırsız (beceriye bağlı) | ≤ 250 mm |
| Kaynak yöntemi esnekliği | Tek platformda SAW + GMAW | Her ikisi de, ancak ayrı istasyonlarda | Öncelikli olarak TIG, sınırlı MIG |
| Operatör gereksinimi | 1 operatör, kapalı alana giriş yok | 2+ operatör, kapalı alana giriş gerekli | 1 operatör, kapalı alana giriş yok |
| Boru başına işçilik maliyeti | $84 | $120 | $70–$95 (küçük çap) |
| Yatırım (USD) | Uygulamaya göre tekliflendirilir | $0 sermaye yatırımı, yüksek işletme gideri | $60K–$120K (sektör aralığı) |
| Vaka doğrulaması | SGS-MEX-2024-0789 | FWM öncesi referans değeri (Meksika) | Sektör referans değeri |
[ ANALİZ / SONUÇ ]
Temel sonuç
FWM, karma SAW ve GMAW iş yüklerinde 50–3.000 mm boru çapı aralığı boyunca 99,5% AWS D1.1 yeterlilik oranını korurken manuel işletime kıyasla boru başına $36 tasarruf sağlar. 200 boruyu aşan projelerde FWM-0404 yatırımının geri ödeme süresi 6 ayın altındadır. Özel orbital kaynak makinesi, küçük çaplı (≤250 mm) TIG uygulamalarında hâlâ üstündür ancak petrokimya gelirlerinin çoğunu sağlayan ağır et kalınlıklı API 5L X80 uygulamalarına (ASME Bölüm IX kapsamında yeterliliği onaylanmıştır) uygun değildir.
Hem SAW hem de GMAW kaynağının tek bir kolon-bom makinesinde yapılması, prosesleri birleştirme avantajı sağlar; her kaynak yöntemi için ayrı istasyon kullanımından kaynaklanan değerli atölye alanı ihtiyacını ve operatörler arası devir işçiliğini ortadan kaldırır. Boru spool kaynak makinelerini değerlendiren imalatçılar için FWM-0203 ve FWM-0404, standart spool uzunluklarını karşılayacak hareket hızları ve güçle orbital kalitede çevresel kaynak dikişi kapamaları sunar. Bu modülerlik, FWM’yi pazardaki kullanıcıyı tek bir kaynak yöntemine ‘bağlama’ eğilimindeki diğer otomatik boru kaynak ekipmanlarından ayırır.
Ancak yalnızca paslanmaz çelikten üretilmiş 100 ila 200 mm enstrümantasyon borularına kaynak yapılıyor ve temel yöntem olarak TIG kullanılıyorsa kendini kanıtlamış bir orbital kaynak kafası tercih edilmelidir. Öte yandan odak noktası 500-1.500 mm karbon çeliği API 5L X70 / X80 borularsa ve uygulama karma SAW çevresel kaynakları ile GMAW paso kaynaklarını içeriyorsa FWM-0404, herhangi bir orbital makineyle karşılaştırıldığında rakipsizdir ve çok az sistemin sağlayabildiği ölçüde geniş kaynak yöntemi entegrasyonu sunar.
Sektörler — Petrol, Petrokimya, Enerji Üretimi, Gemi İnşa ve Rüzgâr Türbini Kulesi Boru Kaynağı
FWM Series kaynak otomasyonu; boru kaynağında hassasiyet, katı AWS ve/veya ASME kodlarına uygunluk ve prosesleri birleştirerek proje kârlılığını artıran verimlilik gerektiren 5 sanayi pazarı segmenti için tasarlanmıştır. ABOKE’nin İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya ve Vietnam’daki gerçek müşteri tabanından alınan birkaç örnek aşağıda verilmiştir; bu ülkeler aynı zamanda ISO 9001 ve CE için belirlenen bölgelerdir.
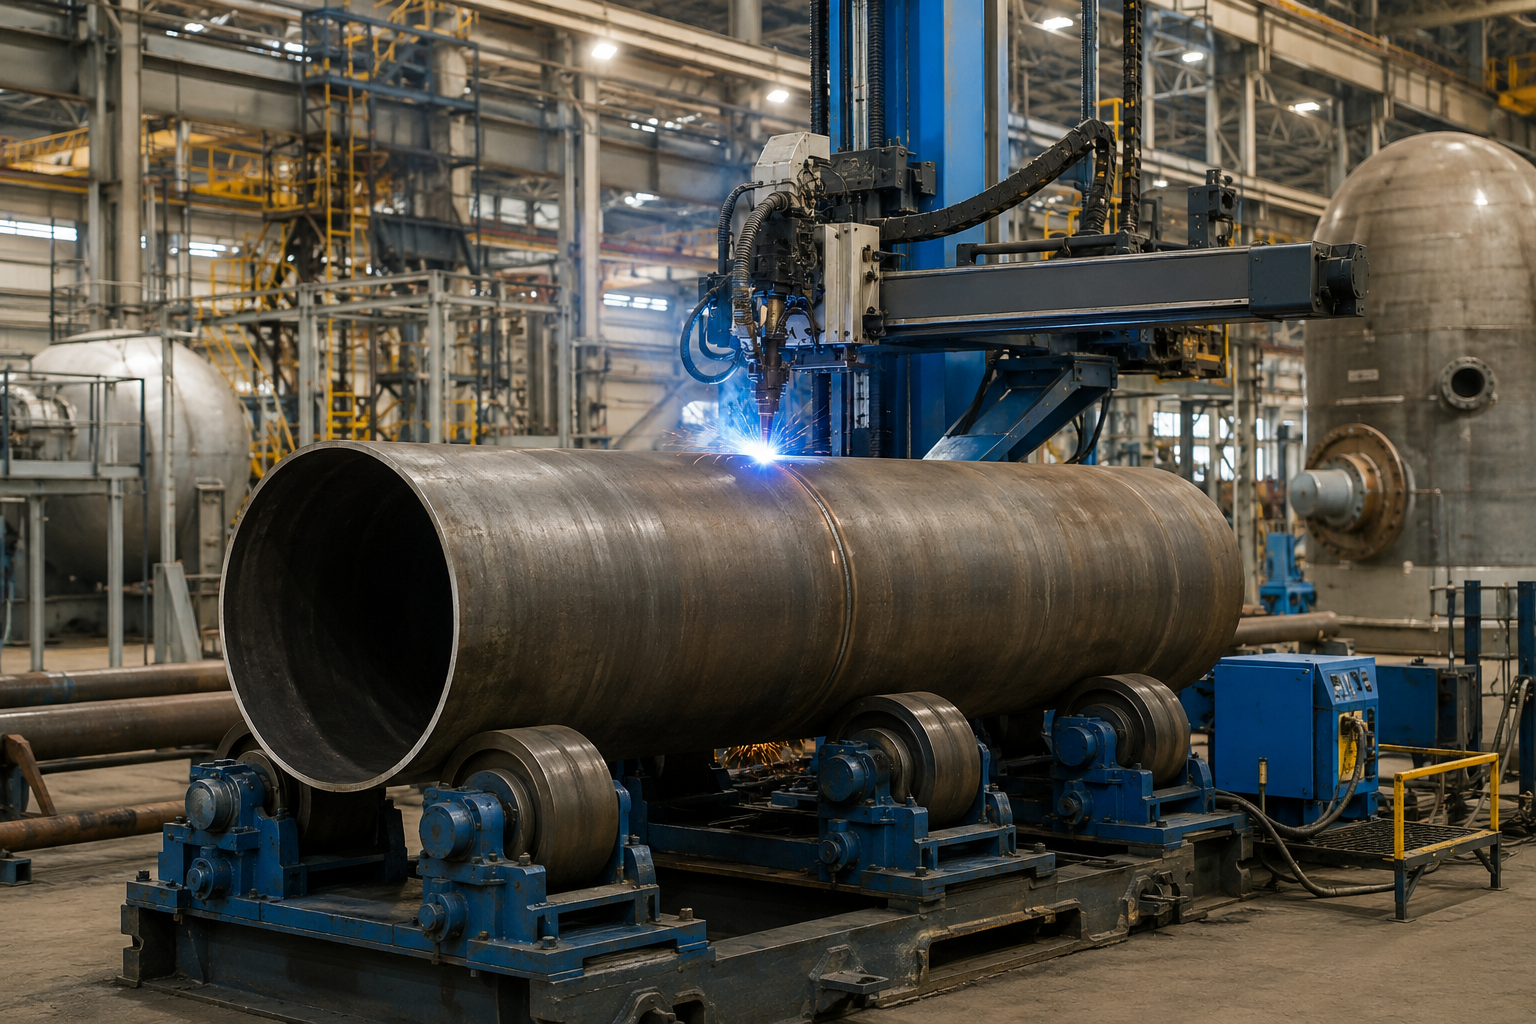
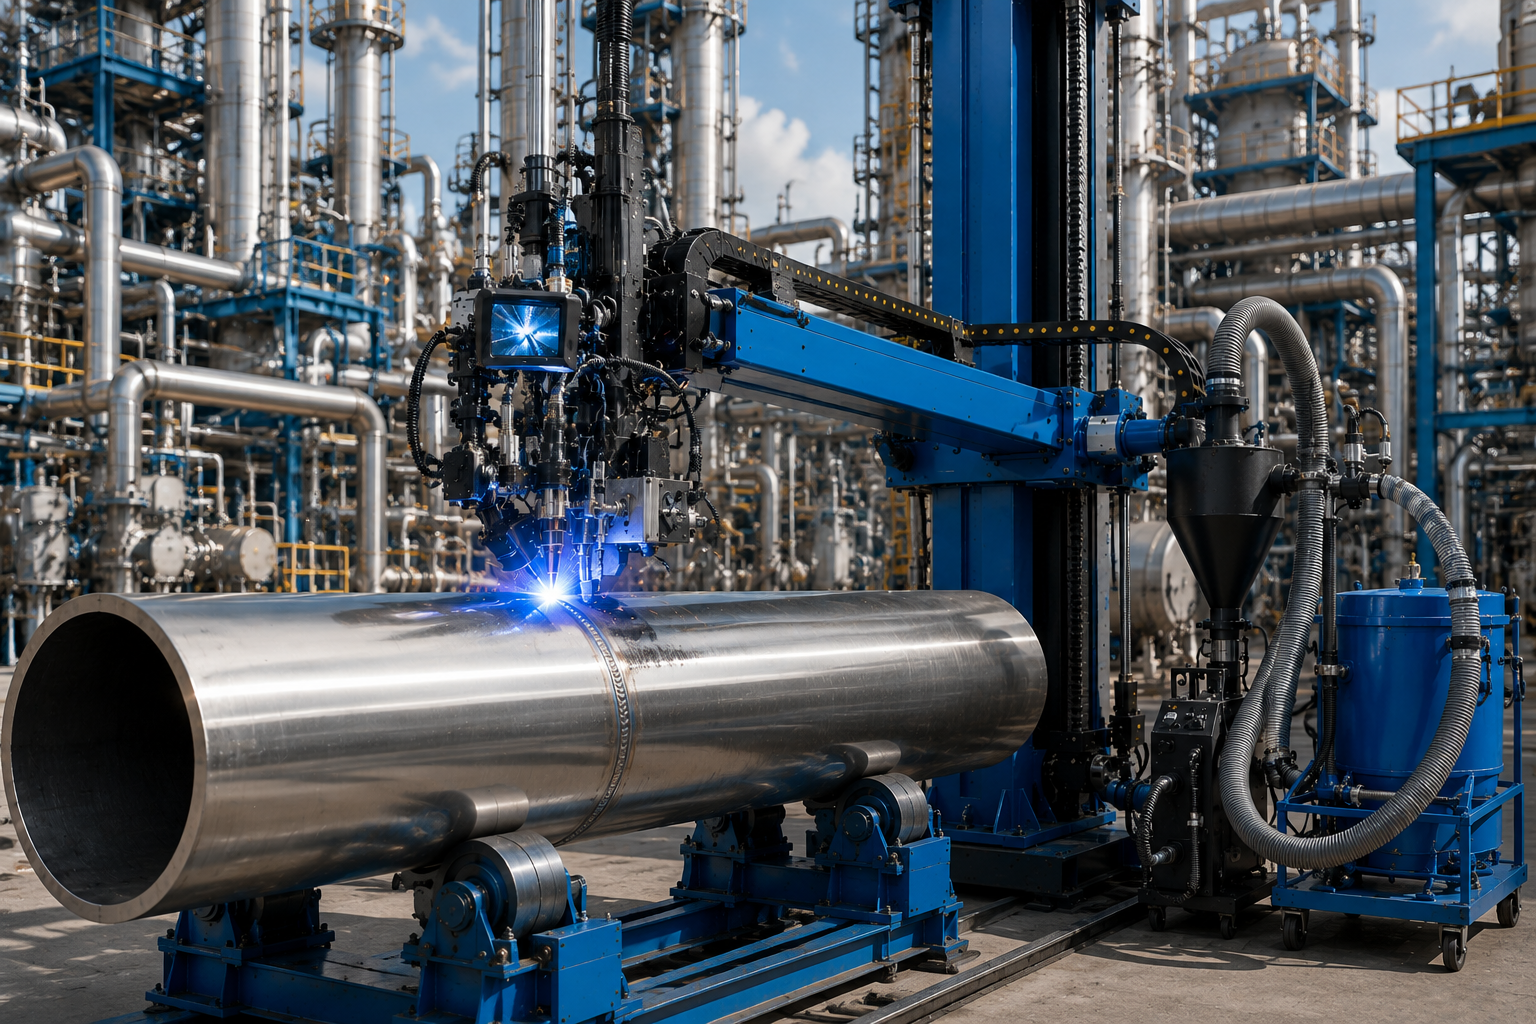
Petrol ve Petrol ile Doğal Gaz
Rafineri basınçlı kapları, depolama tankları ve boru hatları. Petrol ve doğal gaz uygulamalarında temel iş yükünü, ağırlıklı olarak API 5L X70 / X80 malzemeden üretilen, 200 mm – 1.500 mm dış çapa ve 10-25 mm et kalınlığına sahip borular oluşturur.
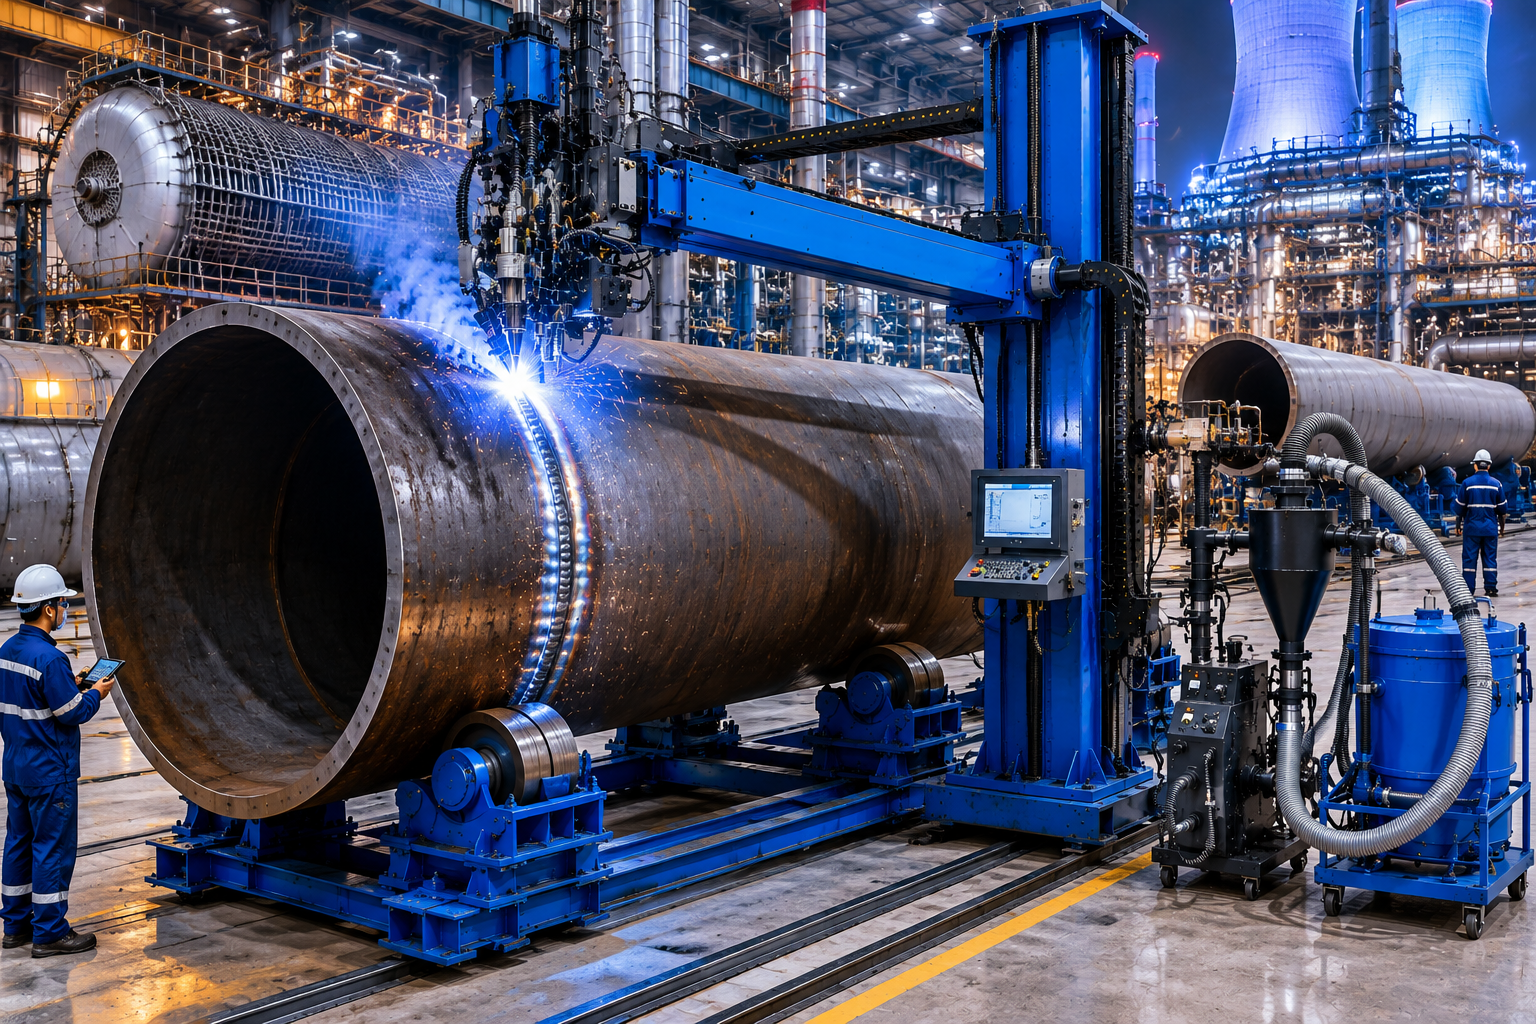
Petrokimya
Kimyasal proses boruları, reaktör kapları, ısı eşanjörleri ve yüksek alaşımlı boru tesisatı uygulamaları. Birleşik SAW + GMAW çözümünün temel boru çapları, paslanmaz çelik gibi malzemelerde 200-800 mm arasındadır.
Enerji Üretimi
Yüksek sıcaklığa uygun, ağır et kalınlıklı basınçlı kaplar (ASME B31.1); nükleer yardımcı hatlar ve kazan borusu uygulamaları. 1.500-3.000 mm aralığındaki büyük dış çaplı ve çok kalın etli basınç boruları için.
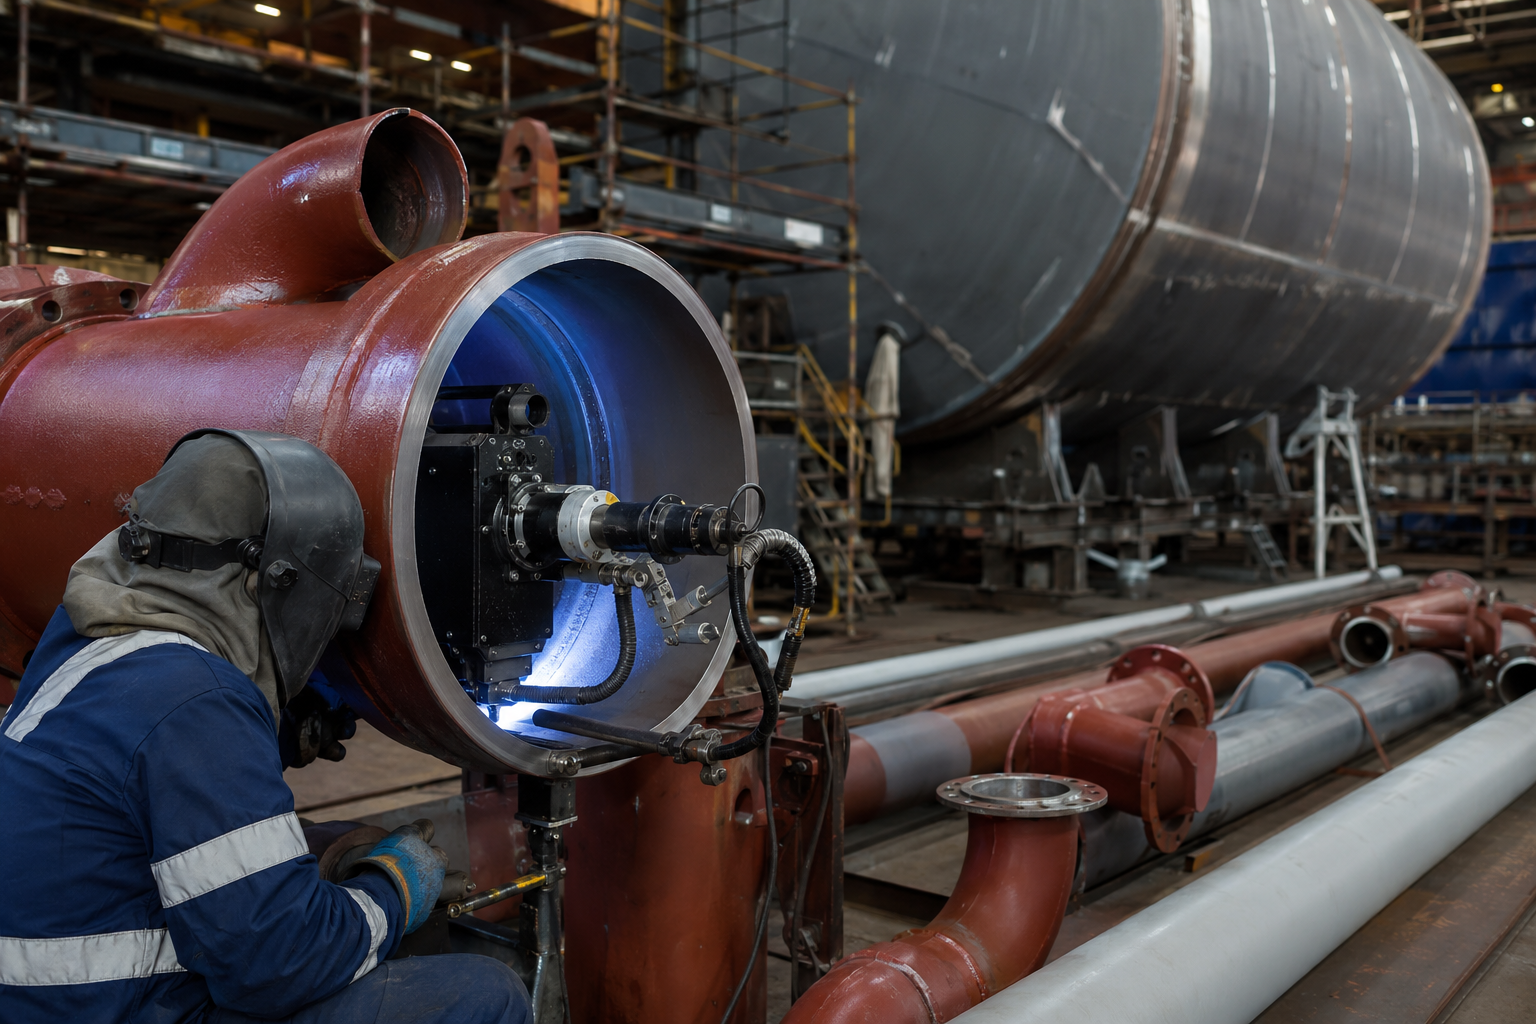
Gemi İnşa
Deniz boru hatları, güverte boru tesisatı, balast hatları ve gemi gövdesi imalatı (çevresel ve boyuna kaynak dikişleri). İç çapta kök paso uygulanması gereken uygulamalarda.
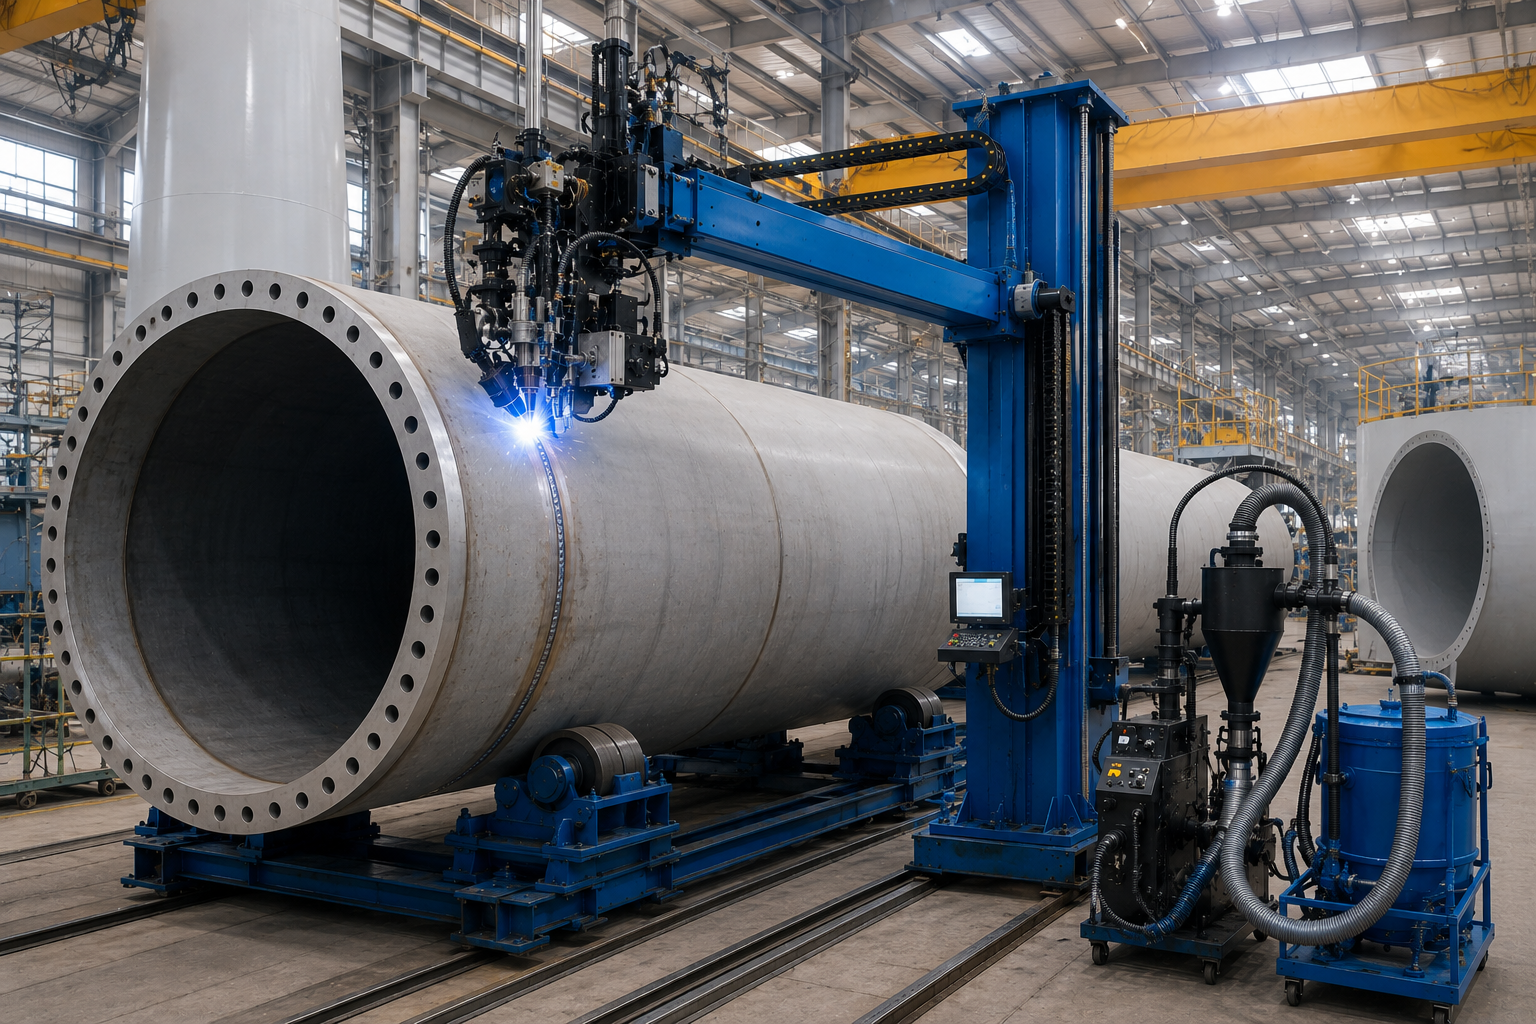
Rüzgâr Türbini Kulesi ve Yapısal Çelik
Uygulamalar arasında rüzgâr türbini kulesi taban bölümleri, köprü ve binalara yönelik yapısal çelik borular, kule imalatı ve kaynaklı kule segmentleri bulunur.
Uluslararası Standartlara Uygunluk — ISO 9001, CE, AWS D1.1, EN ISO 15614
Tedarik denetimi sürecinde boru kaynak ekipmanları, teknik özelliklerden ziyade belgelendirme nedeniyle daha sık uygunsuz bulunur. AWS D1.1 veya ASME B31 kodlarına tabi projeler için otomatik boru kaynak makinesine ihtiyaç duyan son kullanıcı, tedarikçinin yalnızca bir sertifika sunabileceğini göstermesini değil, gerçekten sertifikalı olduğunu ve sertifikayı sunabilecek seviyede bulunduğunu kanıtlamasını ister. Bu, geçmişte bir sertifikayla çalışıldığını iddia etmekle sağlanmaz. FWM Series ve ürün yelpazesindeki diğer ürünler için, aralarında ISO 9001:2015 Kalite Yönetim Sistemleri de bulunan 4 belge sunulmaktadır.
1999 yılında kurulan FWM Series üretim kalite kontrol yönetim sistemi ISO 9001 kapsamındadır; üretim hatları (US $1,4 million kayıtlı sermaye değerinde), yıllık 1.000 adet kaynak makinesi ve 200 set CNC kesme makinesi üretimi için sertifikalandırılmıştır. Avrupa CE işareti, yerel onay gerektirmeden tüm üye ülkelere ihracat için kullanılır. Meksika projesindeki 3. taraf SGS denetiminde istenen kaynak standartları, yapısal kaynak için AWS D1.1’e dayanıyordu. İspanyol, Fransız, Alman ve İtalyan tersaneleri ile basınçlı kap üreticileri, ihaleleri kazanmak için EN ISO 15614 standart kaynak prosedürü yeterlilik belgesini destekleyici unsur olarak kullanır.
[ SYS.CERT.MATRIX ]
ISO 9001
Kalite yönetim sistemi
CE
Avrupa pazarı uygunluğu
AWS D1.1
Yapısal kaynak koduna uygunluk
EN ISO 15614
AB kaynak prosedürü yeterliliği
Garanti ve satış sonrası hizmet kapsamı
Her FWM ile birlikte, makul işletim ve bakım koşullarındaki donanım arızaları için standart 18 aylık ücretsiz garanti sunulur; garanti süresince ücretsiz yedek parçalar sağlanır ve süre dolduğunda gizli ücret olmadan maliyet fiyatına yedek parça verilir. Kaynak makinelerinin duruş süresi birçok imalat şirketindeki en büyük maliyet kalemlerinden biridir; bu nedenle garanti kapsamındaki satış sonrası SLA’mız, garanti belirtilen standartları karşılamadığında yapılan ilk uzaktan teşhis müdahalesinin maliyetini kapsar. Bazılarının aksine, makinelerin arızasız ve mutlak başarıyla çalışacağını garanti etmiyoruz; dürüst olmak gerekirse mekanik yıpranma meydana gelecektir ve ağımız buna göre yapılandırılmıştır. ABOKE ayrıca üreticiyle birlikte strok uzunluğu, taşıma kapasitesi, kaynak yöntemi seçimi (TIG, MIG, Pulse), kumanda sistemi türü (PLC, röle), elektrik besleme standardı (115V, 230V, 400V vb.) ve otomatik kaynak dikişi izleme sistemleri veya Weld Monitoring System gibi diğer işlevler için uygulamaya özel imalat seçeneği düzenleyebilir.
Boru Kaynak Manipülatörü Satın Alma Rehberi — Fiyatlandırma, Teslim Süresi, Garanti ve Satış Sonrası Hizmetler
HEDEF
Birincil hedef kitle: Satın Alma Müdürü (PROC) + Operasyon Müdürü (MGR)
01
Teslim ve Standart Teslim Süresi
Otomatik boru kaynak makinesini değerlendiren satın alma ekipleri, teknik özelliklerden önce teslim süresine, garantiye ve TCO’ya öncelik verir; çünkü her üreticinin bir teknik özellik listesi olsa da hiçbirinin teslim taahhüdü yoktur. Rekabetçi görünen fiyat seçimi ileride ek maliyetler doğurur: ucuz bir teklife kalite kontrol prosedürleri, test edilmiş, kanıtlanmış ve izlenebilir kaynak prosedürü ve hatta garanti sonrası yedek parçalar dâhil değildir.
02
OEM Konfigürasyonu
Satın alma sürecindeki ikinci önemli unsur OEM konfigürasyonudur. Üretim aşamasındaki gerilim konfigürasyonları esnek kalır—Kuzey Amerika için 480V üç fazlı olarak boyutlandırılan aynı FWM-0404, varış noktasında maliyetli bir elektrik sistemi dönüşümü gerektirmeden 400V üç fazlı hâliyle Avrupa’ya sevk edilebilir.
Kaynak yöntemi kontrol ayarları, kumanda yazılımı paketi, kaynak dikişi izleme işlevi ve kaynak izleme sistemi ayrı eklentiler olarak listelenip tekliflendirilebilir; değişiklik emri olarak ücretlendirilmez.
03
Şeffaf Fiyatlandırma
Neredeyse tüm boru kaynak manipülatörü tedarikçileri ürün sayfalarına yalnızca “Teklif İçin İletişime Geçin” yazar ve önce bir NDA imzalanmadıkça hiçbir bilgi paylaşmaz. ABOKE’de satın alma başvuru süreci bunun tersidir; alınan her RFQ için kalemlere ayrılmış bir teklif ve öngörülen teslim tarihiyle birlikte, talebin alınmasından itibaren 48 saat içinde yazılı fiyat teklifi sunulur.
04
Satış Sonrası Hizmetler ve Garanti
Satış sonrası desteğin temel bileşeni garanti süresidir. Devreye almayı izleyen ilk 18 ay boyunca yedek parçalar ve uzaktan arıza giderme hizmetleri ücretsizdir. Garanti süresi dolduktan sonra yedek parça fiyatları ek ücret olmadan net maliyet üzerinden listelenir ve parça kategorisine göre teslim süreleri teslim süresi tablosunda belirtilir.
SATIN ALMA BAŞVURUSU
Kalemlere ayrılmış teklif ve teslim takvimi alın.
48 Saat İçinde Yanıtla Özel Teklif İsteyin[ MÜHENDİSLİK KAYNAKLARI ]
Mühendislik Hesaplama ve Ekipman Seçim Araçları
FWM Kapasite Eşleştiricisi
Boru ölçülerine ve kaynak yöntemi parametrelerine göre gerekli FWM Series kolon-bom kaynak manipülatörü teknik özelliklerini belirleyin.
SAW Kaynak Tozu Tasarruf Hesaplayıcısı
Basınçlı havayla çalışan SAW kaynak tozu geri kazanım sistemi kullanıldığında malzeme maliyetindeki azalmayı ve geri kazanılan kaynak tozu hacmini tahmin edin.
Otomasyon ROI Geri Ödeme Hesaplayıcısı
Otomatik FWM uygulamalarını manuel kaynak referans değerleriyle karşılaştırarak yatırımın geri dönüş süresini ve işçilik maliyeti tasarrufunu öngörün.
Sık Sorulan Sorular
S1. Boru kaynağı manipülatörü ile boru kaynak pozisyoneri arasındaki fark nedir?
Boru kaynağı manipülatörü, kaynak torcunu sabit veya dönen bir boru üzerinde hareket ettirmek için dikey bir kolon ve yatay bir bom kullanır — hareketi manipülatör gerçekleştirirken boru yerinde kalır veya sabit destek üzerinde döner. Boru kaynak pozisyoneri ise boruyu sabit bir kaynak kafasının altında döndürür — hareketi boru gerçekleştirirken torç yerinde kalır.
Büyük çaplı borulardaki uzun boyuna kaynak dikişleri, manipülatörün boru ekseni boyunca hareket etmesini gerektirir; kaynak pozisyonerleri yalnızca iş parçasını döndürdüğü ve torcu doğrusal olarak hareket ettirmediği için bu hareketi sağlayamaz. Her iki cihaz birbirini tamamlayan görevler üstlenir. Google her iki terimi aynı SERP kümesinde gruplandırdığı için çevrim içi ortamda “boru kaynağı manipülatörü” araması yapan birçok alıcı kaynak pozisyoneri ürün sayfalarına ulaşır.
Pratik karar kuralı şudur: Kaynak dikişi boru ekseni boyunca uzanıyorsa (boyuna), manipülatör satın alın. Kaynak dikişi borunun çevresini izliyorsa (çevresel), tek başına bir kaynak pozisyoneri yeterli olabilir — ancak manipülatör ile kaynak pozisyonerini birlikte kullanmak her iki hareket eksenini de sağlar ve her türlü kaynak birleştirmesi geometrisinin kaynaklanmasına olanak tanır. Ağır imalat atölyelerinin çoğunda her iki ekipman da bulunur. Tedarik öncesinde ilgili proje için gereken hareket eksenlerini doğrulayın ve uzun vadeli iş yükünün her iki ekipmanı da haklı çıkarıp çıkarmadığını değerlendirin.
S2. Boru çapı aralığımız ve et kalınlığımız için doğru FWM modeli nasıl seçilir?
Önce kaynaklanması planlanan en büyük boru dış çapını esas alın, ardından maksimum et kalınlığını çıkarın ve son olarak SAW ile GMAW kaynak yöntemlerinden birini veya her ikisini seçin. Bu sayfadaki FWM Kapasite Matrisimiz, önerdiğimiz modelleri 8 boru çapı aralığıyla ve bunlara karşılık gelen SAW yöntemi türü ile kaynak tozu besleme hızı önerileriyle eşleştirir.
Bu seçenek, proje dağılımının büyük ölçüde örneğin 500-1.000 mm aralığındaki ağır uçlara yoğunlaştığı, ancak zaman zaman 1.200 mm’ye kadar kapasite gerektiği durumlar için de uygundur. Temel spesifikasyonlara sahip ABOKE FWM-0404 Middle bu ihtiyacı karşılar. Boru spesifikasyonlarını teklif talebiyle birlikte iletin; ABOKE mühendislik ekibi uygun seçimi belirleyerek 48 saat içinde teklife dâhil edecektir.
S3. FWM Series aynı iş parçasında SAW ve GMAW yöntemlerini eş zamanlı olarak çalıştırabilir mi?
Evet — ISO 9283 endüstriyel robot performans kriterleri esas alınarak tasarlanan FWM PLC kontrol ünitesi, her iki yöntemi kapsayan 60 adede kadar kaynak reçetesini yönetir ve manuel geçiş olmadan tek bir boru üzerinde bunları otomatik olarak sıralar. Meksika’daki FWM-0404, her API 5L X80 boruda dış SAW çevresel kapatma kaynağının ardından iç GMAW bölme sacı aralıklı kaynağı uyguladı.
Yöntem geçişi el kumanda panelinde saniyeler içinde gerçekleşir — operatörler parametreleri yeniden girmek yerine etkin reçeteyi seçer. Bom bağlantıları, ayrı istasyonlarda bir SAW kafası ile 1,2 mm dar kafalı GMAW torcu taşır; dolayısıyla ağır çevresel kapatma kaynağı ile ince iç aralıklı kaynak arasında geçiş, donanım değişikliği değil reçete seçimiyle yapılır.
S4. Robot kaynakçıların ve otomatik boru kaynağı manipülatörlerinin tipik maliyeti nedir?
Tam entegre robotik boru kaynağı hücreleri için 2025 sektör referansları, kaynak pozisyonerleri, sensörler ve entegrasyon dâhil $60.000 ile $120.000 arasında değişmektedir — başlangıç seviyesindeki kobotların fiyatı yaklaşık $40.000’dan başlarken kaynak tozu geri kazanım entegrasyonuna sahip büyük, çok telli SAW hücreleri $150,000’ı aşabilir.
ABOKE FWM Series fiyatlandırması model seviyesine, özelleştirme kapsamına ve hedef ülkenin gerilim standardına bağlıdır. Her RFQ, 48 saat içinde yazılı ve kalemlere ayrılmış bir teklifle yanıtlanır; yüksek hacimli siparişlerde veya OEM konfigürasyonlarında hacim bazlı fiyatlandırmanın kapsamı harici olarak müzakere edilmek yerine RFQ üzerinde belgelenir.
S5. FWM Series için tipik teslim süresi ve garanti dönemi nedir?
Stok konfigürasyonlarında standart teslim süresi, sipariş onayından itibaren 30 gündür. Standart dışı gerilim, OEM kontrol sistemi veya ek yardımcı işlevler içeren özelleştirilmiş modeller teslim süresini uzatabilir — ancak ABOKE, müşteri siparişi imzalamadan önce kesin teslim taahhüdünü yazılı olarak verir.
Garanti, sistemin ilk kez çalıştırıldığı tarihten itibaren 18 aydır ve tipik bakım uygulanan standart atölye koşullarında kullanılan ekipmanın kusur/arızalarını kapsar. Garanti süresi içinde yedek parçalar ücretsiz, garanti sonrasında ise maliyet fiyatıyla sağlanır ve garanti sonrası destek için gizli ücret alınmaz.
S6. Uluslararası gerilim ve kaynak standartlarına uygun OEM özelleştirmesi sunuluyor mu?
Evet. Hareket stroku, taşıma kapasitesi, kaynak yöntemi konfigürasyonu, kontrol sistemi, gerilim (115V ile 460 V) ve dikiş takibi/kaynak izleme gibi yardımcı işlevlerin tamamı ihtiyaca göre uyarlanır. İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya ve Vietnam’daki aktif müşteri uygulamalarının her biri fabrikadan hedef pazara uygun standart gerilimle çıkar.
Sistem entegratörleri ve yetkili kanal ortakları için OEM markalandırma ve özel markalı üretim mümkündür. Dokümantasyon, kontrol arayüzünün dili ve operatör kılavuzunun çevirisi, OEM teklif aşamasında kapsamlandırılır.
S7. Beklenen hizmet ömrü ve periyodik bakım gereksinimi nedir?
FWM Series sistemleri, tipik imalat atölyesi uygulaması ve montaj koşulları esas alınarak 10 yıllık beklenen hizmet ömrüne göre belirlenmiştir. Bakım görevleri basittir — kolon ve bom yatakları, kaynak kafası sarf malzemeleri ve PLC ürün yazılımı tipik düzenli bakım kalemleri arasındadır; Meksika projesindeki FWM-0404, altı ay içinde 300’den fazla API 5L X80 boruyu plansız duruş yaşamadan kaynaklamıştır.
Üreticinin önerdiği bakım programı operatör kılavuzunda ayrıntılı olarak açıklanmıştır; 18 aylık garanti kapsamında uzaktan arıza teşhis desteği sunulur. Önerilen PM aralığı, ağır imalat atölyelerinde tipik olarak uygulanan düzeydedir.
S8. FWM Series, karbon çelik boruya ek olarak paslanmaz çelik ve nikel alaşımlarını da kaynaklayabilir mi?
Evet. ABOKE’nin SAW kafası; paslanmaz çelik, düşük alaşımlı çelik veya nikel alaşımı teller dâhil olmak üzere özlü ve masif tellerle çalışır. GMAW torcu, paslanmaz ve yüksek alaşımlı borulara yönelik tüm MIG/MAG tel tiplerini kullanmak için entegre bir kontaktör içerir. Kaynak parametreleri PLC’de malzemeye özgü reçeteler olarak görüntülenir.
Petrokimya ve gemi inşa müşterileri, aynı FWM kafasında karma karbon/çelik ve paslanmaz çelik programları uygular — reçete değişikliği saniyeler sürer. Dubleks paslanmaz çelik veya daha yüksek sıcaklıklarda kullanıma yönelik nikel alaşımları gibi özel alaşımlar için ABOKE mühendislik desteği, devreye alma sırasında kaynak prosedürünün yeterliliğini belirlemeye yardımcı olmak üzere sunulur.
Şimdi trend



