Aubrik Şirketi ile İletişime Geçin

SİSTEM / TEKNİK ÖZELLİKLER
Kaynak Döner Tablası | Aubrik BY Serisi 50–2000 kg Endüstriyel Çözüm
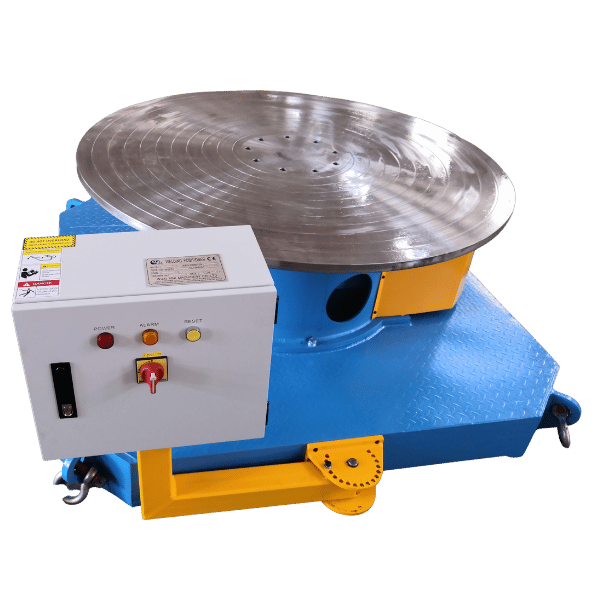
50–2000 kg yüklerde iş parçasının tekrarlanabilir şekilde 360° döndürülmesi için tasarlanan endüstriyel kaynak döner tablası sistemleri; ≤0,02 mm salgı, 0,01–5 rpm kademesiz hız kontrolü ve FANUC ile KUKA robotik kaynak hücreleri için doğrudan PROFINET / Modbus entegrasyonu sunar. Altı standart BY serisi model, ISO 9001 + CE uygunluğuyla Wuxi fabrikamızdan sevk edilir — ABD distribütör kanallarındaki stok gecikmelerine takılmadan motorlu dairesel dikiş kaynağı yapmak isteyen imalathaneler için üretilmiştir.
SİSTEM KABİLİYETLERİ
Tekrarlanabilir, Yüksek Hassasiyetli Üretim İçin Ağır Hizmet Tipi Kaynak Döner Tablaları
Tanklar, borular, flanşlar ve basınçlı kaplardaki dairesel dikiş kaynağı, tipik bir imalathanede operatör çalışma süresinin hâlâ 30–50%’sini tüketir. Bu sürenin çoğu, kaynak pasoları arasında iş parçasının elle yeniden konumlandırılmasına harcanır.
01
Temel mekanik: Kaynak döner tablası, iş parçasını tek bir yatay eksen etrafında döndürür. Kaynak torcu yatay kalır; yer çekimi avantaj sağlamaya devam eder.
02
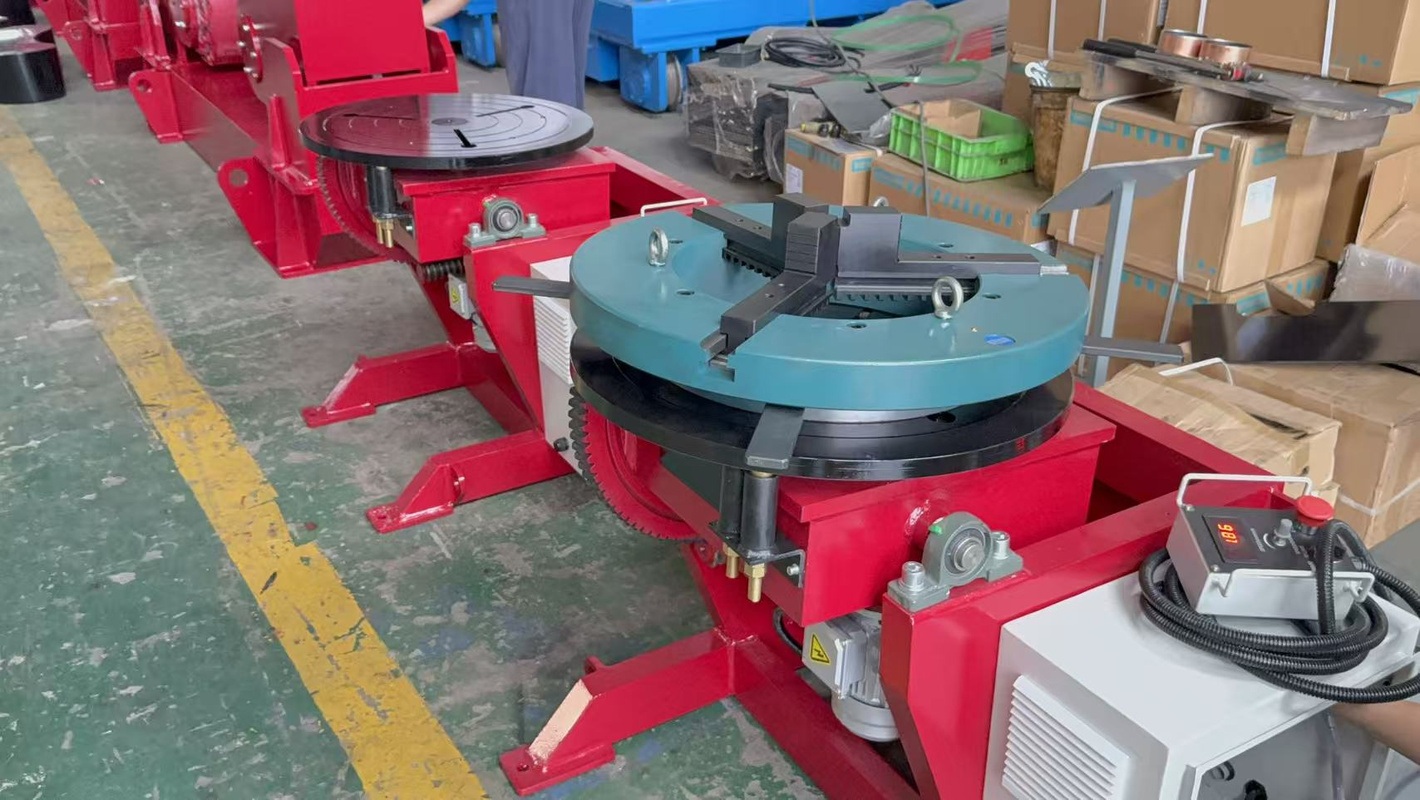
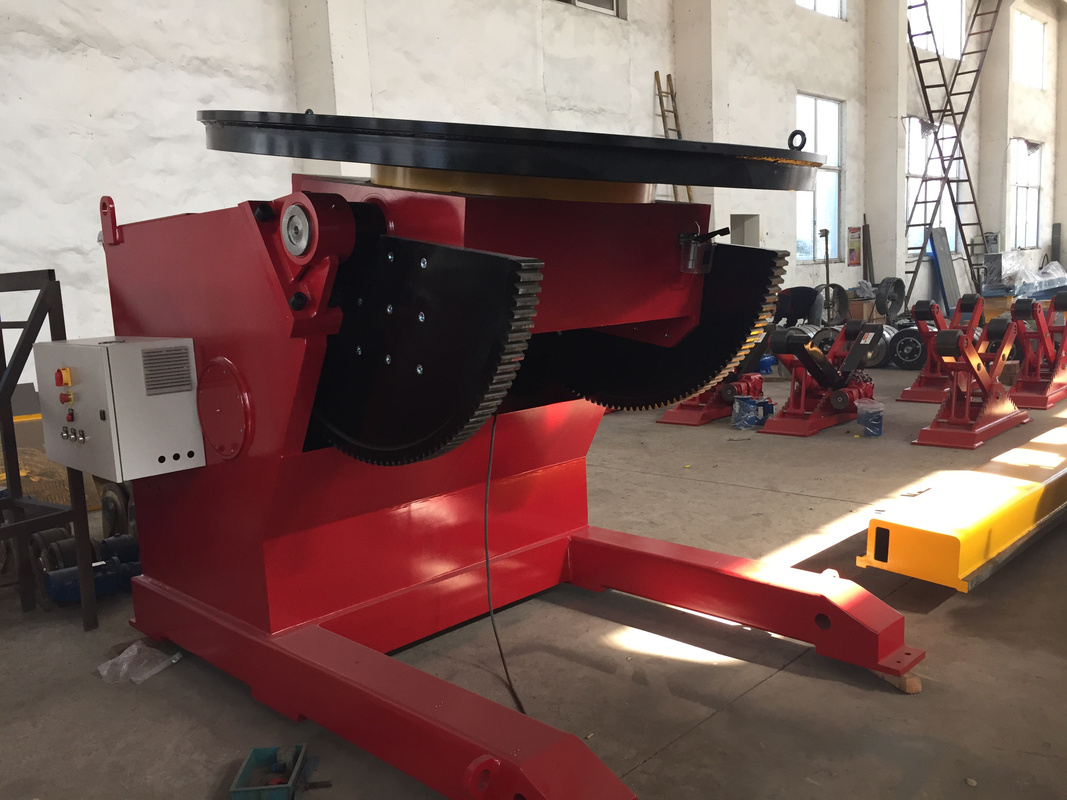
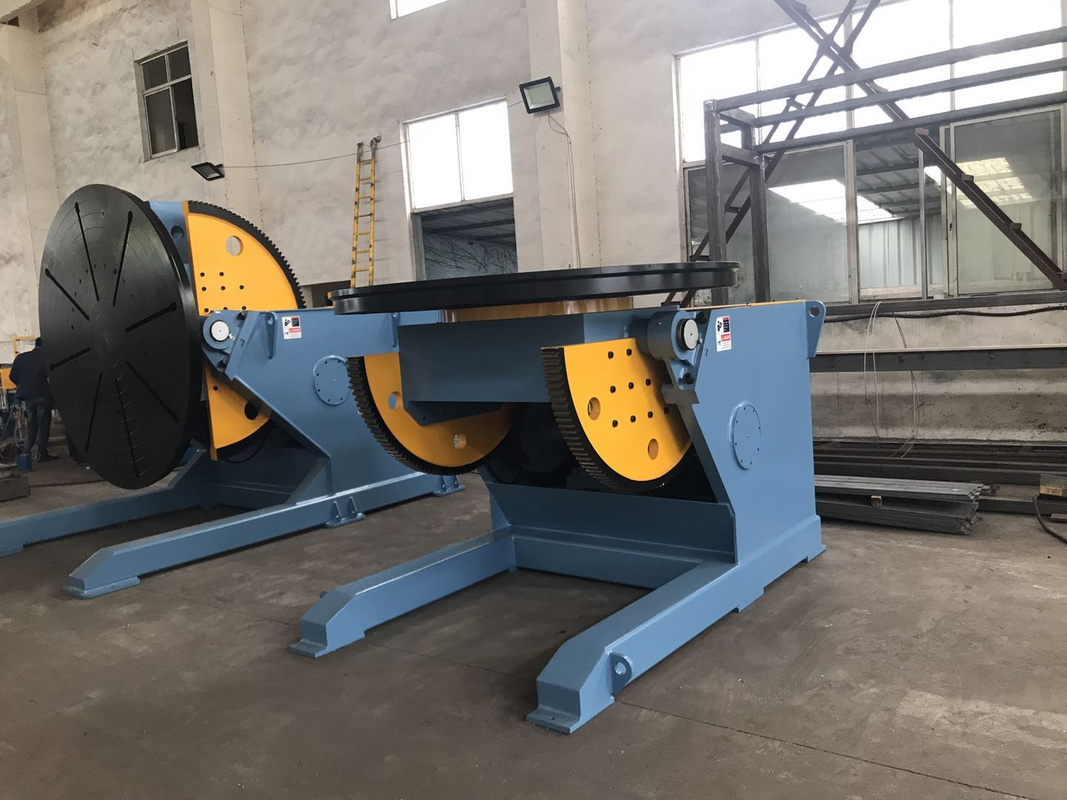
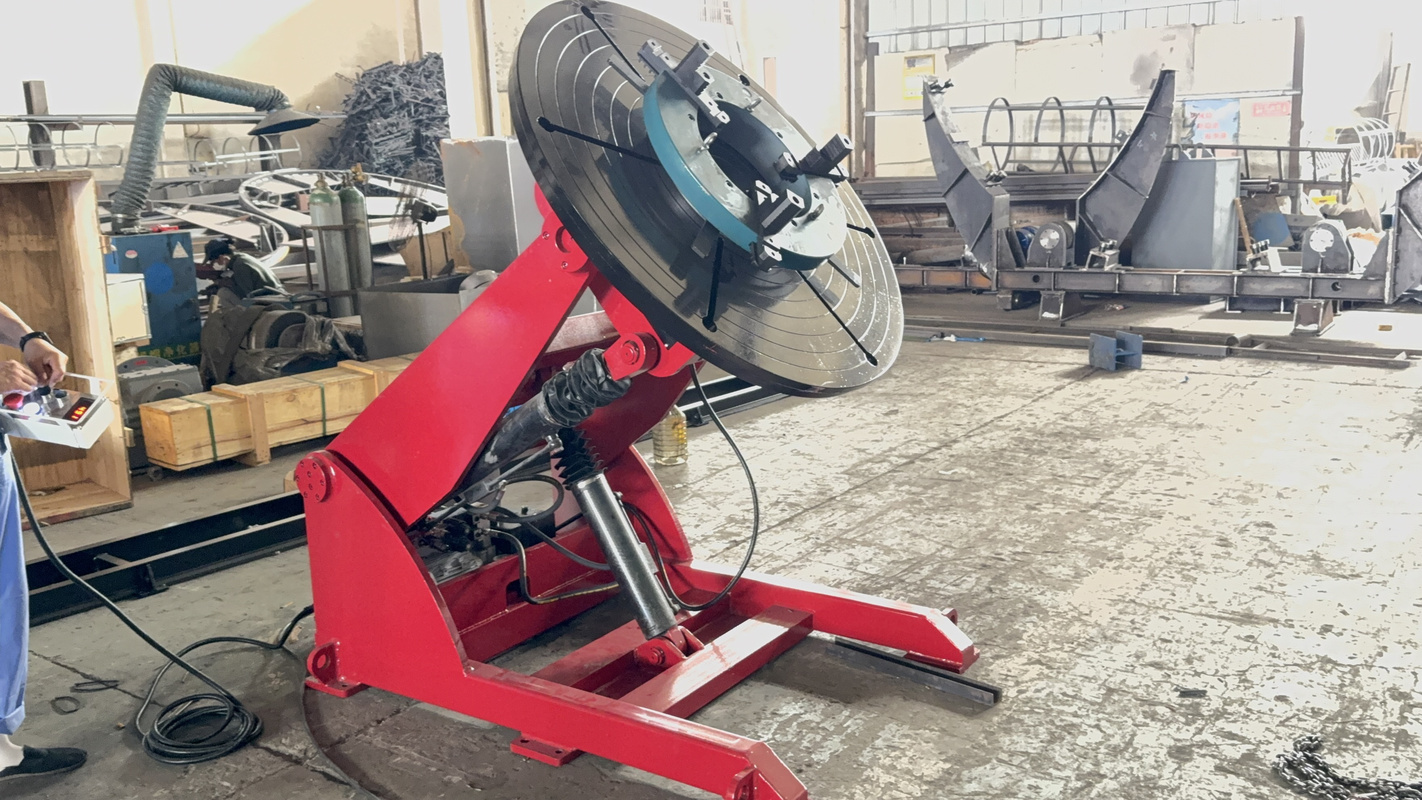
Donanım yapısı: İşlenmiş dökme demir kaide, motorlu tabla, sertleştirilmiş dişli tahrik sistemi ve kendinden merkezlemeli üç ayaklı ayna (160–630 mm) — her yük sınıfında aynı şasi yapısı.
03
Neden önemlidir: AWS D1.1, baş üstü ve konum dışı kaynağı tutarlı dikiş kalitesi açısından en zor senaryolar olarak belirtir. Döner tabla her ikisini de ortadan kaldırır.
BY Serisine Genel Bakış
Altı standart model, 50 kg’lık laboratuvar numunelerinden 2000 kg’lık üretim montajlarına kadar uzanır — gemi imalatçıları için 5000 kg’a kadar çıkan özel BY-2000 varyantları da bulunur. Sektör referans değerleri, doğru eşleştirilmiş kaynak pozisyonerleri ile döner tablaların kaynak verimliliğini 40%’a kadar artırırken dairesel dikişlerde yeniden işlemeyi azalttığını göstermektedir.
BY Serisinin Endüstriyel Yelpazedeki Konumu
Aubrik BY serisi, tüketici SERP sonuçlarına hâkim olan amatör sınıf döner tablaların aksine pazarın endüstriyel ucunda yer alır. CertiFlat veya VEVOR pozisyoner, amatör bir kaynakçı için matkap tahrikli 30–50 kg kapasiteli bir tezgâh üstü tabla sunarken en küçük modelimiz BY-50, kademesiz 0,5–5 rpm motor kontrolüne sahip hassas işlenmiş dökme demir kaide sunar; en büyük standart modelimiz ise tam PLC entegrasyonuyla 2000 kg taşır.
Mühendislik Notu — Çözdüğümüz Ödünleşim
Amatör sınıf döner tablalardaki gizli risk, tekrarlayan dikiş tutarsızlığıdır; çünkü hobi sınıfı dişli takımları sürekli yük altında sapma gösterir — Aubrik’in her BY şasisinde sertleştirilmiş alaşımlı dişli çifti kullanmasının yapısal nedeni budur. Matkap tahrikli 30 kg kapasiteli bir tezgâh üstü tabla ile ISO 9001 ve CE sertifikalı 2000 kg’lık bir üretim ünitesini birbirinden ayıran farkın açık ifadesi budur — çalışma sürekliliğine ihtiyaç duyan endüstriyel bir alıcının neden bunları birbirinin yerine kullanamayacağını da açıklar.
TEKNİK ÖZELLİKLER VE MÜHENDİSLİK VERİLERİ
BY Serisi Modeller: Kapasite, Hız ve Eğim Teknik Özellik Tablosu
Altı standart BY serisi modelin tamamı, 50 ile 2000 kg arasındaki kaynak yüklerini kapsar — en üst sıradaki SERP rakiplerinin hiçbir sayısal teknik özellik yayımlamadığı bir ağırlık aralığıdır. Yoğun talep gören 500kg kaynak döner tablası ve 1000kg kaynak döner tablası konfigürasyonları dâhil olmak üzere aşağıdaki kaynak döner tablası teknik özellikleri; gerçek yük sınırlarını, dönme hızlarını, fiziksel ölçüleri ve kontrol mimarisini açıklar; böylece mühendislik ekibi, satış departmanıyla e-posta trafiğine girmeden ekipmanı boyutlandırabilir.
| Model | Taşıma Kapasitesi | Tabla Ø | Dönme Hızı | Motor Gücü | Eğim Açısı | Kontrol Modu | En Uygun Uygulama |
|---|---|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5 – 5 rpm | 25 W | 0° (sabit) | Kademesiz hız regülatörü | Küçük TIG uygulamaları ve hassas boru işleri için tezgâhlar |
| BY-100 | 100 kg | 250 mm | 0,3 – 4 rpm | 40 W | 0° | Kademesiz regülatör | Hafif imalat, otomotiv alt montajları |
| BY-300 | 300 kg | 320 mm | 0,2 – 3 rpm | 60 W | 0° | Kademesiz regülatör | Orta aralıktaki boru spoolları ve flanşlar |
| BY-500 | 500 kg | 400 mm | 0,15 – 2 rpm | 90 W | 0° | Kademesiz regülatör | Basınçlı kap alt montajları |
| BY-1000 | 1000 kg | 500 mm | 0,1 – 2 rpm | 120 W | 0 – 90° | Regülatör + el krankıyla eğim | Rüzgâr türbini kulesi bölümleri, endüstriyel tanklar |
| BY-2000 | 2000 kg (özel 5000+) | 600 mm | 0,08 – 1,5 rpm | 180 W | 0 – 90° (135° opsiyonel) | Regülatör + el krankıyla eğim | Gemi gövdesi sac levhaları, ağır imalat, robotik hücreler |
Karar matrisi — en ağır iş parçasına göre doğru BY modelini seçin
Kaynak döner tablası için doğru ölçüyü seçmek, alıcının vereceği en önemli karardır – en yaygın satın alma hatası da gerekenden küçük boyut seçmektir. Sektördeki mevcut kaynakların kılavuzları tekrar tekrar şunu belirtir:”önerilen yük sınırlarının aşılması performans sorunlarına veya ekipman ile iş parçasında hasara yol açabilir” . Aşağıdaki 1.25 tablosunu kullanın – taşıma kapasitesi, tercihen en ağır üretim parçanızın brüt ağırlığından (iş parçası + fikstür + ayna) en az 25% daha yüksek olan bir model seçin (aşağıdaki tabloya bakın).
En ağır iş parçası < 40 kg
BY-50 – küçük aynayla düşük ayna torku – tezgâhta boru spoollarının ve hassas alt montajların TIG kaynağı için idealdir.
40 – 80 kg
Karmaşık fikstürler için BY-100, tipik otomobil braketlerinin ağırlıklarına uygun bir yapıda ek dönme torku payı sağlar.
80 – 240 kg
BY-300, flanş ve boru spoollarının öncüsüdür; Avrupalı boru tesisatı müşterilerimizden en fazla teknik talep aldığımız modeldir.
240 – 400 kg
BY-500 – basınçlı kap alt montajları için olup 200-630mm kendinden merkezlemeli üç ayaklı aynayla birlikte kullanıma da uygundur
400 – 800 kg
BY-1000 – ayrı bir kaynak manipülatörü olmadan 5G yatay soket kaynak birleştirmesinde çalışan, motorlu 0-90 eğime sahip dünyanın ilk modelidir.
800 – 1600 kg (ve 5000+)
BY-2000 – tamamen motorlu eğim özelliğine sahiptir FANUC R-2000iC ve KUKA KR hücresine entegrasyon için tezgâh testinden geçirilen tek standart modeldir.
Her BY ünitesinde standarttır: ağır hizmet tipi varyantlarda 500 N·m’ye kadar tork sağlayan, hassas üretilmiş sertleştirilmiş alaşımlı çelik dişli tahrik sistemleri; boru içi koruyucu gaz uygulaması için açık merkez delikli (Ø20–80 mm), 160–630 mm boyutlarında üç ayaklı aynalar; ayrıca “özelleştirme + esnek MOQ” biçimindeki ve çoğu zaman gözden kaçan B2B gereksinimini karşılamak üzere teklif talebiyle sunulan ayak pedalları ve özel bağlama fikstürleri.
Teknik Özelliklerde Şeffaflık Neden Önemlidir?
SERP’te önde gelen kaynak döner tablası sayfaları hiçbir sayısal teknik özellik yayımlamaz — bu yapısal eksiklik, alıcıyı yalnızca taşıma kapasitesini doğrulamak için bile karşılıklı e-posta trafiğine zorlar. Aubrik, BY serisinin her satırında tüm bilgileri (yük, salgı, hız, motor, eğim, kontrol) açıklar; çünkü alternatifi olan teknik özellik belirsizliğinden kaynaklanan 60-day tedarik gecikmesi, B2B kaynak ekipmanı tedarikindeki en maliyetli hata biçimidir. Açıkça söylemek gerekirse: teknik özellikleri gizleyen her fabrika, tutarsızlığı gizliyordur.
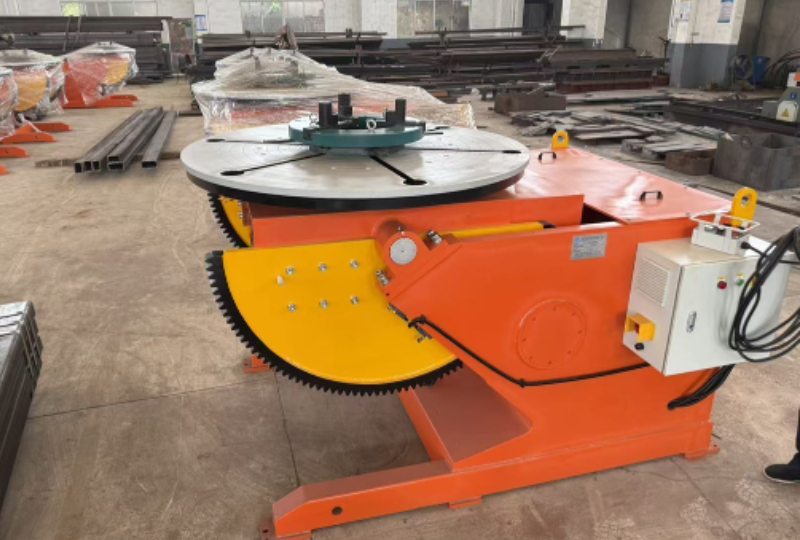
Yöntem × Kapasite Uyumluluk Haritası — MIG · TIG · MMA · Plazma
Kaynak döner tablası metal düzeyinde kaynak yönteminden bağımsızdır; ancak dönme hızı uyumluluğu, MIG sürekli tel yığma ile TIG darbeli ark hassasiyeti arasında belirgin biçimde değişir. Aşağıdaki 4 × 6 matris, tüm kaynak yöntemlerini her BY modeliyle eşleştirir — karma yöntemli bir hücre planlayan mühendis, kapsamı tek bakışta doğrulayabilir.
| Yöntem ↓ \ Model → | BY-50 | BY-100 | BY-300 | BY-500 | BY-1000 | BY-2000 |
|---|---|---|---|---|---|---|
| MIG / MAG (sürekli tel) | Uygun | İdeal | İdeal | İdeal | İdeal | İdeal |
| TIG (hassas, ince malzeme) | İdeal | İdeal | İdeal | Uygun | Uygun | Yalnızca ağır parçalar |
| MMA / Örtülü Elektrot (düzensiz işler) | Uygun | İdeal | İdeal | İdeal | İdeal | İdeal |
| Plazma (kesme / kaynak) | Önerilmez | Uygun | İdeal | İdeal | İdeal | İdeal |
FANUC / KUKA robotik hücre entegrasyonu
Modern bir robotik kaynak hücresi, standartlaştırılmış bir fieldbus ve kaynak protokolü katmanıyla birbirine bağlanan yedi alt sistemden oluşur — robot kolu, kaynak güç kaynağı, kaynak torcu ve sarf malzemeleri, tel sürme ünitesi, kaynak pozisyoneri ve fikstür, görüntü sensörleri ve güvenlik muhafazası.
- PROFINET — Siemens tabanlı Endüstriyel Ethernet; FANUC R-2000iC için varsayılan haberleşme protokolü.
- Modbus TCP — açık standartlı fieldbus; bir hücrede farklı markalar kullanıldığında evrensel yedek seçenek.
- EtherNet/IP — Rockwell tabanlıdır; KUKA KR CYBERTECH ve Yaskawa MOTOMAN kurulumlarında yaygındır.
BY-1000 ve BY-2000, üç arayüzü de yerleşik olarak sunar. Ağır ekipman kaynağı için KUKA KR CYBERTECH kolu ve Fronius TPS 500i CMT kaynak güç kaynağıyla eşleştirilen belgelenmiş bir 3-axis servo pozisyoner kurulumu, referans haberleşme düzenini gösterir — BY’yi östenitik paslanmaz çelikte TIG kaynak döner tablası uygulamaları için uygun bir robotik kaynak döner tablası hâline getiren mimari de budur.
Sevkiyat Öncesi Entegrasyon Paketi
Her BY-1000 / BY-2000 robotik hücre sevkiyatında protokol haritası, I/O listesi ve acil durdurma zinciri teknik özellikleri de gönderilir; böylece saha entegratörü karşılıklı açıklama trafiğine gerek kalmadan hücrenin bağlantılarını yapabilir.
Kobot kurulumları (FANUC CRX ve benzerleri)
Döner tabla bir kobot hücresinde yardımcı eksen olarak görev yaptığında altı BY modelinin tamamı, kobot kontrolöründen gelen düşük voltajlı TTL sinyalini doğrudan kabul eder. Bu özellik, daha hafif uygulamalarda ayrı bir PLC köprüsü ihtiyacını ortadan kaldırır — ayak pedalı ve uzaktan kumanda seçenekleri, hücrenin devreye alınması sırasında elle müdahale imkânını korur.
Mühendislik Notu — Entegrasyon Açığı
Devreye alma sırasında fieldbus haberleşmesinin başarısız olması, karma yöntemli bir hücredeki en büyük risktir — döner tablanın kendisinden daha pahalıya mal olan 5-working-day saha gecikmesidir. Aubrik, BY-1000 ve BY-2000’i aynı kontrolörde üç fieldbus yazılım grubunun tamamı bulunacak şekilde tasarlar; çünkü müşteriyi sipariş sırasında seçim yapmaya zorlamak, gizli bir entegrasyon ödünleşimi yaratır. Açıkçası: tek fieldbus’lı bir kaynak pozisyoneri gönderen her fabrika, entegratörünüzden kumar oynamasını istiyordur — Aubrik’in eksiksiz I/O dokümantasyon setini kurulum sırasında değil FAT aşamasında sunmasının yapısal nedeni budur.
Robot markanız için entegrasyon onayı mı gerekiyor?
Yöntem × Kapasite Uyumluluğu aracını kullanınSistem Mimarisi
Motorlu ve Manuel Döner Tablalar — Tek Eksenli Verimlilik Eğrisi
Kaynak döner tablaları iki kontrol mimarisine ayrılır ve tercih, üretim hacmiyle birlikte belirgin biçimde değişir.
- Manuel döner tabla — el krankıyla veya sürtünmeli tahrik sistemiyle döndürülür. Sermaye maliyetinin belirleyici olduğu düşük hacimli onarım atölyelerine uygundur.
- Motorlu döner tabla (endüstriyel otomasyon terminolojisinde kaynak döner tablası veya döner kaynak tablası olarak da adlandırılır) — değişken hız kontrollü elektrikli redüktörlü motor kullanarak operatörün yeniden konumlandırma süresini ortadan kaldırır. Döner kaynak iş akışları için B2B filo alımlarını artıran verimlilik kazancı budur.
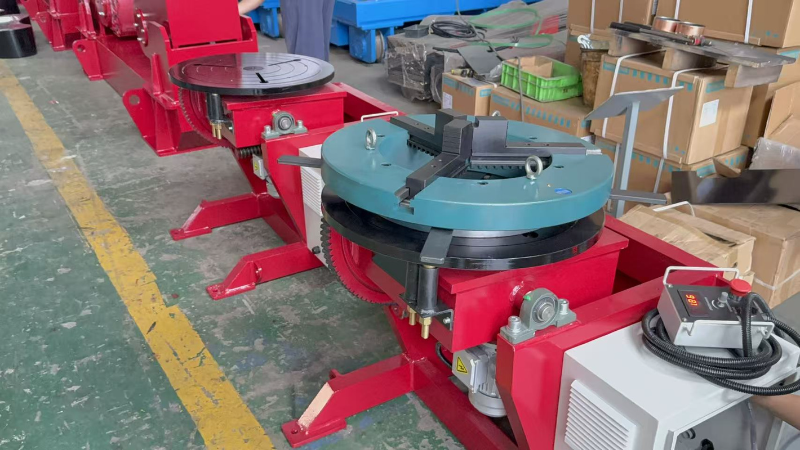
Tek Eksenli Verimlilik Eğrisi
Kaynak döner tablası, iş parçasını yalnızca tek bir eksen etrafında döndürür — yatay eksen. Bu tek eksen kısıtlaması, döner tablayı aynı anda eğilip dönen çok eksenli kaynak pozisyonerinden ayırır.
Bu sınırın bilinmesi maliyet tasarrufu sağlar. Döner tabla, eğme ve döndürme özellikli bir kaynak pozisyonerinin 60% maliyetiyle dairesel dikiş imalatının yaklaşık 80%’ini gerçekleştirir — ancak verimlilik, dairesel dikiş uzunluğu ve vardiya başına kaynak çevrimi sayısıyla doğrusal olmayan biçimde artar.
“Tek eksenli kaynak pozisyoneri parçayı döndürür — döner tabla veya tahrikli başlık/punta tipi kaynak pozisyoneri buna örnektir. Kaynak döner tablaları gibi sabit kaideli makineler genellikle eğme ve döndürme tipinden daha düşük maliyetlidir.”
Verimlilik Eşiği
Manufacturing Tomorrow’ın 2026 ergonomi incelemesine göre ~8 çevrim/gün değerinin altında manuel döner tablalar kullanılabilirliğini korur. Bunun üzerinde vardiya başına sağlanan işçilik tasarrufu, motor ve kontrolör için ödenen ek maliyeti 4–6 ay içinde karşılar.
| Boyut | Manuel Döner Tabla | Motorlu BY Serisi Döner Tabla |
|---|---|---|
| Hız kontrolü | El krankı, hassas kontrol yok | Hız regülatörüyle kademesiz 0,01–5 rpm |
| Dönme hassasiyeti | Operatöre bağlı, ±2–5° | Servoyla ±0,1 mm (BY-2000) |
| 360° programlanabilir dönme | Mevcut değil | BY-1000 / BY-2000 modellerinde PLC ile kontrol edilebilir |
| Pasolar arasında operatörün yeniden konumlandırması | Her pasoda gerekli | Ortadan kaldırılmıştır — kesintisiz kaynak dikişi yığma |
| Operatör yorgunluğu | Çok pasolu / ağır parçalarda yüksek | 40%’a kadar azalma (sektör referans değeri) |
| Robotik hücre entegrasyonu | Mümkün değil | PROFINET + Modbus + EtherNet/IP için hazır |
| Ayak pedalıyla eller serbest kontrol | Hayır | Tüm BY modellerinde opsiyonel |
| Sermaye maliyeti (giriş seviyesi) | Daha düşük | Daha yüksek; 8 çevrim/gün üzerinde 4–6 ayda geri ödeme |
Mühendislik Gerekçesi
Aubrik BY Serisini Neden Bu Şekilde Geliştirdi?
Motorlu kategoride AC ile DC redüktörlü motor seçimi, hız geçişlerinin ne kadar akıcı hissedildiğini — ve kaynak dikişinin ne kadar düzgün göründüğünü — fark edilmeden değiştirir. AC motorlar daha düşük maliyetle güvenilir tork sağlar; The Fabricator’ın tezgâh üstü pozisyoner motor mimarileri hakkındaki yazısına göre DC redüktörlü motorlar “daha akıcı çalışma ve daha hassas hız kontrolü sağlayabilir.” BY serisi, kademesiz düzenlemenin yeterli olduğu BY-50 ile BY-500 arasında AC tahrik sistemleri kullanır; robotik hücre haberleşmesinde ±0,1 mm konumlandırma hassasiyetinin önem kazandığı BY-1000 / BY-2000 modellerinde ise DC servoya geçer.
Operatör yorgunluğu, çok pasolu dairesel dikiş kaynağının gizli maliyetidir — 24/7 çalışan hatlara sahip endüstriyel bir alıcı, her vardiyada 30-50%’lik süreyi yeniden konumlandırmaya kaybeder; motorlu bir döner tablanın 8 çevrim/gün üzerindeki her üretim hacminde manuel tabladan üstün olmasının yapısal nedeni budur. Aubrik, BY-1000 ve BY-2000’i DC servo tahrik sistemleriyle tasarlar; çünkü AC motorlar sürekli yük altında ±0,1 mm konumlandırma hassasiyetini koruyamaz — tüm ürün aralığında AC tahrik sistemi sunup robotik hücre haberleşmesinde sessizce başarısız olan benzer sınıftaki Çinli fabrikalara kıyasla ayırt edici özellik budur. 2-year garantimiz yalnızca motoru değil, dişli tahrik grubunu da kapsar.
“Bugün sevk ettiğimiz sertleştirilmiş alaşımlı çelik çiftini kesinleştirmeden önce ilk BY-2000 üretim serimizde on dört dişli tahrik konfigürasyonunu test ettik. 1800 kg’lık bir flanş test parçasında sürekli 24-hour gerilim çevrimi boyunca salgıyı 0,02 mm’nin altında tutan tek düzen buydu — kök pasolardaki periyodik dikiş titreşiminin artık görülmediği eşik budur.”
Salgı, Tekrarlanabilirlik ve Kaynak Kalitesi — 0,02 mm Hata Eşiği
Salgı, dönen bir tabla yüzeyinin yük altında dönerken gerçek ekseninden gösterdiği radyal sapmadır. İş parçası dönerken kaynak torcunun ucu geometrik olarak sabit kalır — bu nedenle tabladaki her yalpalama doğrudan kaynak dikişine yansır.
- Dikiş titreşimi — düşük dönme hızlarında görülen dalgalanmadır, kozmetik taşlama gerektirir.
- Yanma oluğu — başlangıç/bitiş arklarında kaynak torcu mesafesinin >1,5 mm değişmesidir, NDT kontrolünün tekrarlanmasına neden olur.
- Gözeneklilik / kaynaşma eksikliği — kök pasolarda kaynak dikişi yolunun sapmasıdır, dikişin tamamının yeniden işlenmesini gerektirir.
Endüstriyel robot manipülatörü performansına ilişkin uluslararası standart ISO 9283:1998, döner tabla üreticilerinin kalibrasyonda esas aldığı poz tekrarlanabilirliği ve konumlandırma hassasiyeti ölçüm protokolünü tanımlar.
BY Serisi Teknik Özelliği
Her BY serisi model, son aşama kalite kontrol tezgâhımızda ISO 9283’ün termal olarak kararlı koşulu (20–22°C, tamamen çalışır durumdaki tahrik sistemi, kalibre edilmiş lazer takip cihazı referansı) altında ölçüldüğünde salgıyı ≤ 0,02 mm (20 mikron) düzeyinde tutar.
Bu değer, sektör analistlerinin endüstriyel kaynak pozisyonerlerinin hassasiyet bandında gerçekçi üst sınır olarak belirttiği 10 mikronun altındaki erişilebilirlik zarfında yer alır.
Salgı ile Dikiş Hatası İlişkisi Tablosu
0,02 mm eşiği üretimde neden önemlidir? Çünkü bu aralığın üzerindeki salgı, kök pasolarda görünür kaynak hataları oluşturmaya başlar — aşağıdaki tablo, Ar-Ge ekibimizin üç yıllık gerilim çevrimi testlerinde kaydettiği neden-sonuç ilişkisini gösterir.
| Salgı Aralığı | TIG Kök Pasosundaki Dikiş Davranışı | Tipik Hata | Yaygın Neden | Maliyet Etkisi (yeniden işleme başına) |
|---|---|---|---|---|
| ≤ 0,02 mm (BY serisi teknik özelliği) | Eşit kaynak dikişi, titreşim yok | Gözlemlenebilir hata yok | — | Referans düzey (yeniden işleme yok) |
| 0,02 – 0,05 mm | Düşük hızda küçük periyodik dalgalanma | Görünür kaynak dikişlerinde yalnızca kozmetik etki | Rulman ön yükünde sapma | Parlatma süresi +10–20% |
| 0,05 – 0,1 mm | Görünür kaynak dikişi genişliği değişimi | Tutarsız dikiş yüksekliği | Aşınmış tahrik kaplini | Dikişi taşlama ve yeniden yapma +30% |
| 0,1 – 0,2 mm | Başlangıç/bitiş arklarında dikiş sapması | Periyodik yanma oluğu | Redüktör boşluğu, gevşek ayna | Bölümün yeniden işlenmesi, NDT kontrolünün tekrarı |
| 0,2 – 0,5 mm | Kaynak torcu mesafesi değişimi > 1,5 mm | Kökte kaynaşma eksikliği | Arızalanan rulmanlar, motor bağlantısı | Dikişin tamamının yeniden işlenmesi, olası ret |
| 0,5 – 1 mm | Sapan kaynak dikişi yolu | Gözeneklilik, eksik nüfuziyet | Hasarlı tahrik sistemi | Ret + parça değişimi |
| > 1 mm | Operatörün motor kumandasını manuel olarak devralması | Çatlama, sıcak yırtılma riski | Yıkıcı dişli / mil arızası | Ünitenin hizmetten çıkarılması |
Her BY serisi döner tablanın arkasındaki 3-stage kalite kontrol süreci
Her sevkiyatta 0,02 mm salgı aralığının korunması, nihai montaj tamamlanmadan önce özel test düzeneklerinde sıralı üç aşamada yürütülen bir doğrulama zincirine bağlıdır.
Aşama 1
Ham madde muayenesi
Gelen dökme demirin malzeme kalite sınıfı ile dişli çeliğinin sertliği, ASTM eşdeğeri teknik özelliklere göre doğrulanır. Hadde sertifikaları sevkiyat seri numarasıyla ilişkilendirilerek arşivlenir.
Aşama 2
Alt montaj testi
Dişli grubunun boşluğu, rulman ön yükü ve motor kaplininin her biri özel test düzeneklerinde kontrol edilir. Test düzeneğinde başarısız bir ölçüm alınması, montaj ilerlemeden önce bileşenin değiştirilmesini gerektirir.
Aşama 3
Nihai performans doğrulaması
Salgı, tamamen monte edilmiş ünitede yük altında ölçülür ve veri sayfası döner tablayla birlikte gönderilir. Uluslararası alıcılar, üç aşamanın tamamını kapsayan sevkiyat öncesi muayene raporu ve sertifika talep edebilir.
Otomatik kaynak döner tablası kategorisi de endüstriyel patent literatüründe kapsamlı biçimde belgelenmiştir — USPTO patenti US4831234A, BY serisinin modern kademesiz hız kontrolü ve 4-axis-ready PROFINET arayüzleriyle geliştirdiği dairesel dikiş kaynağına yönelik temel motor tahrikli dönme ilkesini açıklar.
ISO 9001:2015 Kaynak ekipmanı imalatına yönelik kalite yönetim sistemi
CE İşareti AB makine direktifi 2006/42/EC uygunluğu
ISO 9283:1998 protokolü Uluslararası standarda göre ölçülen salgı + tekrarlanabilirlik
AWS D1.1 uyumu Yapısal kaynak koduyla uyumluluk
Gümüş — TCO Avantajı
Dairesel dikiş kaynağında verimlilik kazancı çerçevesi:
- 40%’a kadar Doğru eşleştirilmiş kaynak pozisyoneriyle kaynak verimliliğinde artış
- 20 – 30% Her boru / kap dikişinde işçilik süresi tasarrufu
- 40%’a kadar Operatör yorgunluğunda azalma (sektör ergonomi referans değeri)
- 4 – 6 ay BY-300+ modelinde 8 çevrim/gün üzerinde tipik geri ödeme süresi
Sektörler ve Müşteri Sonuçları — Otomotiv, Boru, Gemi İnşası, Havacılık
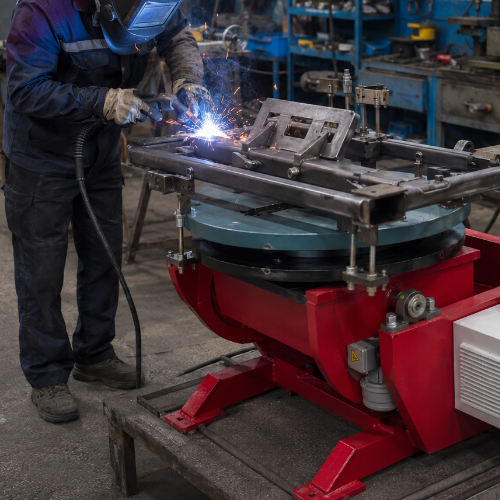
BY serisi kaynak döner tablaları, dairesel dikiş kalitesinin ve tekrarlanabilir dönmenin üretim kapasitesini artırdığı altı sanayi sektörüne gönderilmektedir. 2024-2025 dönemindeki ihracat teslimatlarımızda üniteler; hem hafif ve hassas işleri hem de ağır yapısal kaynak uygulamalarını kapsayacak şekilde İspanya, Almanya, İtalya, Fransa, Rusya, Hindistan, Brezilya ve Vietnam’daki imalat hatlarına entegre edilmiştir.
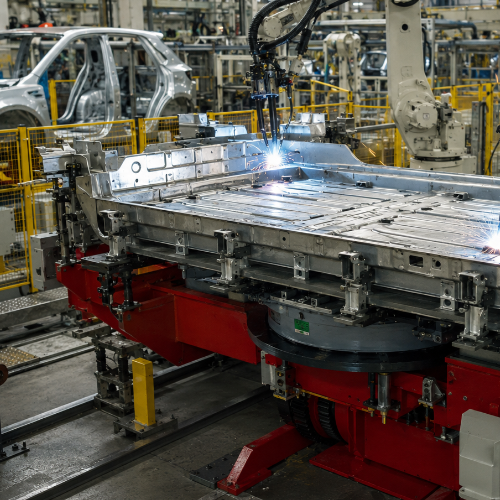
Otomotiv
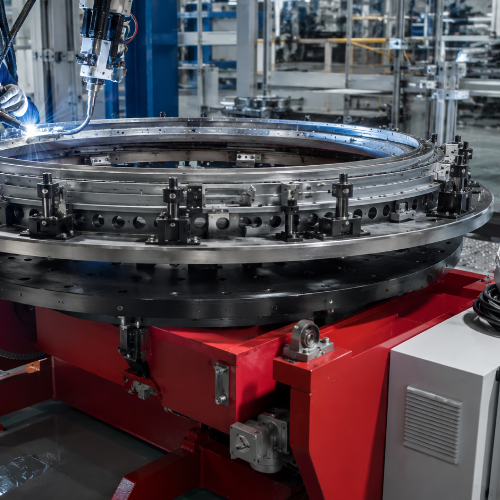
Havacılık
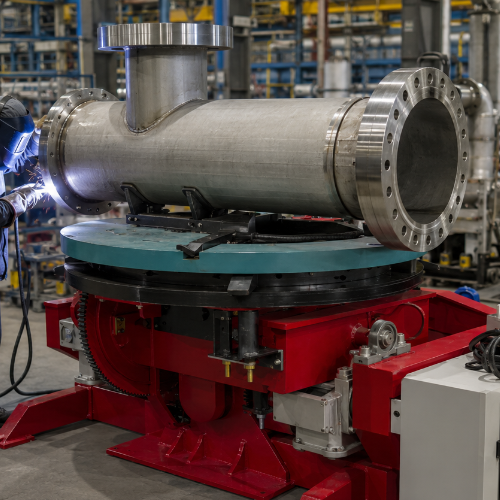
Petrokimya
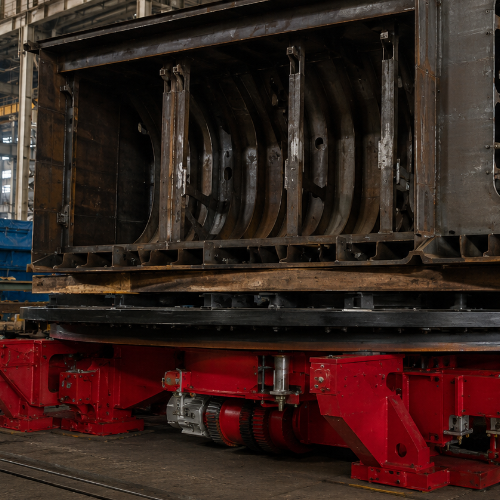
Gemi inşası
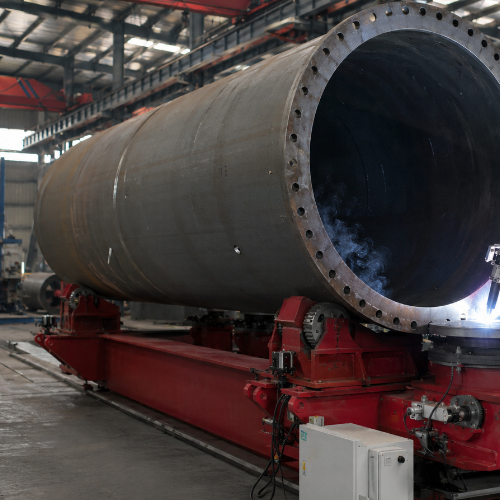
Rüzgâr Türbini Kulesi
Genel İmalat
2018’den bu yana sekiz ülkedeki müşteriler, BY serisi döner tablaları mevcut kaynak iş akışlarına entegre etmiştir. Süreklilik gösteren en güçlü talep, basınçlı kap ve boru tesisatı üretimi için OEM’e özel üniteler tedarik eden Avrupa’daki imalat atölyelerinden (Almanya, İtalya, İspanya, Fransa) gelmektedir — bu pazarlarda ISO 9001 ve CE uygunluğu, fiyat görüşmeleri başlamadan önce aranan asgari koşullardır.
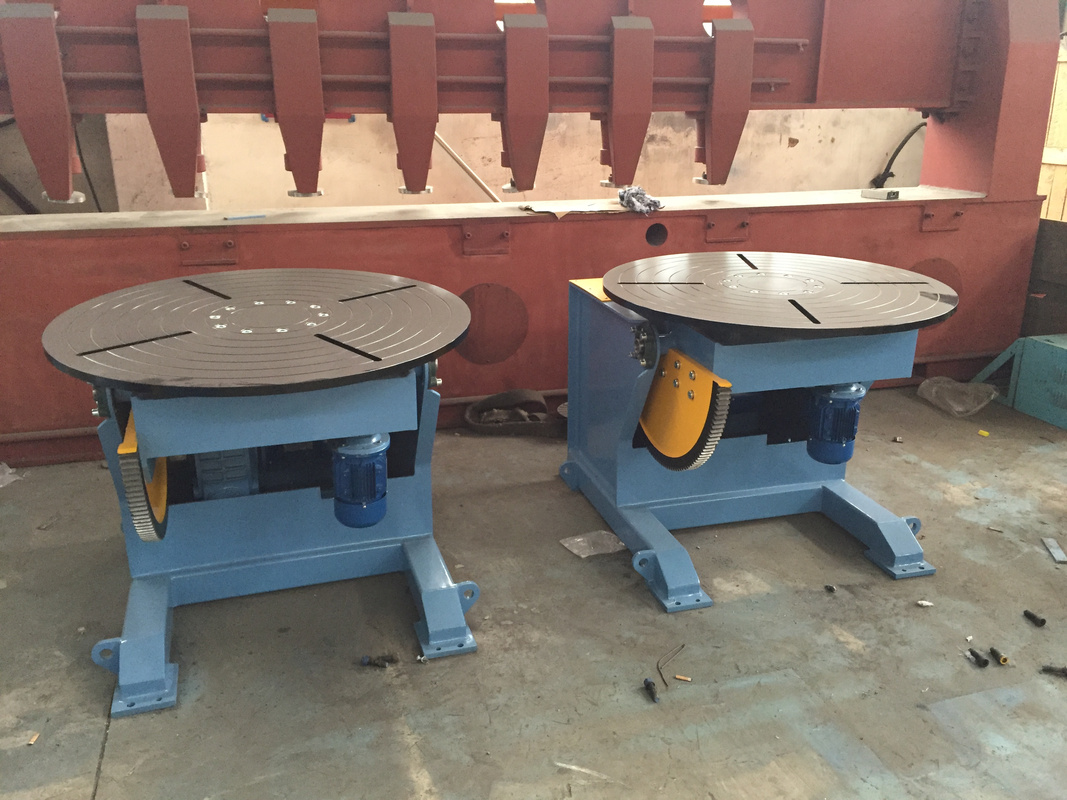
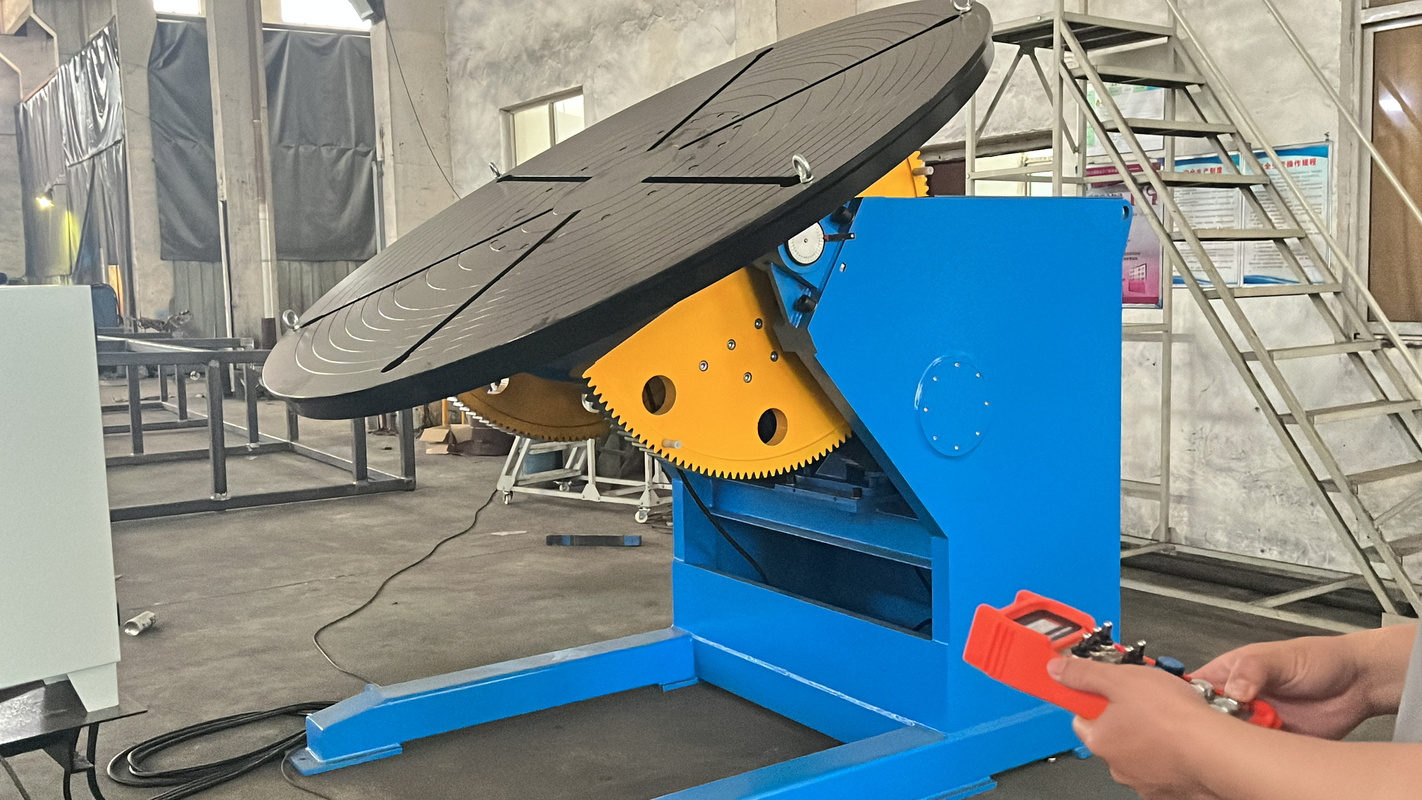
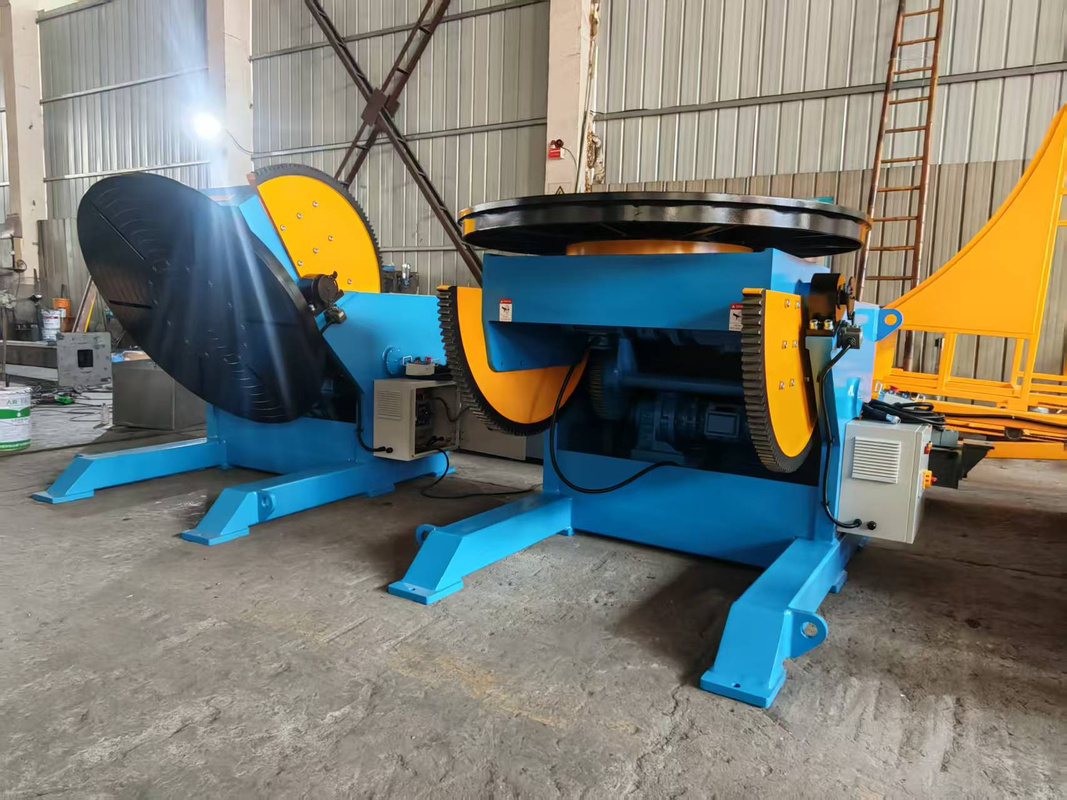
Fabrika Montajı ve Üretim
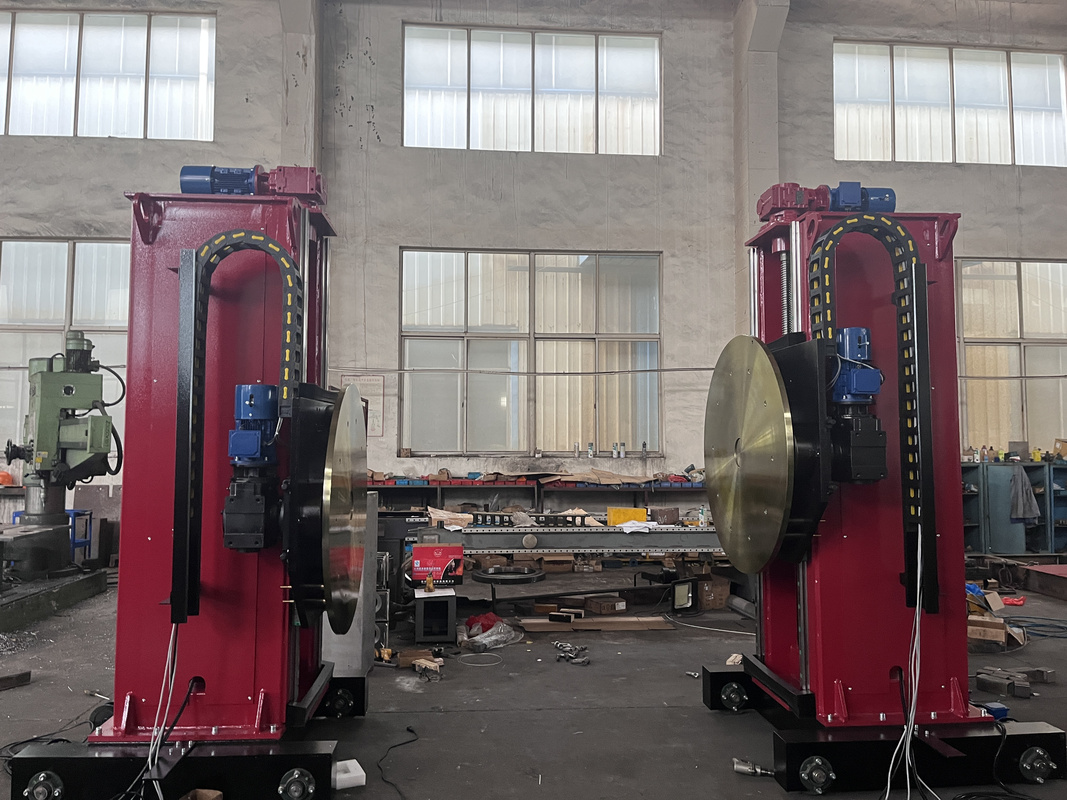
Kaynak Döner Tablası Mühendislik ve Hesaplama Araçları
Ekipman kapasitesini hesaplamak, proses uyumluluğunu doğrulamak veya operasyonel yatırım getirisini analiz etmek için uygun analiz aracını seçin.
ARAÇ / 01
BY Serisi Kaynak Döner Tablası Kapasite Boyutlandırma Aracı
ARAÇ / 02
Proses × Kapasite Uyumluluğu Denetleyicisi
ARAÇ / 03
Kaynak Döner Tablası Geri Ödeme Hesaplayıcısı
Kaynak döner tablası ile kaynak pozisyoneri arasındaki fark nedir?
Kaynak döner tablası, iş parçasını tek bir yatay eksen etrafında döndürür ve dairesel ve silindirik dikişler (borular, flanşlar, kaplar, gövde halkaları) için optimize edilmiştir — bu, döner kaynağın temel hareket mimarisidir. Kaynak pozisyoneri ise ikinci bir eksen (eğim + dönme) ekleyerek düzensiz bileşenlerdeki çok açılı karmaşık dikişlere erişim sağlar.
İmalat atölyem için gerçekten bir kaynak döner tablasına ihtiyacım var mı?
Atölyenizde vardiya başına 8+ dairesel veya silindirik dikiş kaynatılıyorsa elle yeniden konumlandırmanın ortadan kaldırılmasıyla sağlanan işçilik tasarrufu, standart ABD / AB işçilik ücretlerinde BY-100 veya BY-300 yatırımını 4–6 ayda geri öder. Bu eşiğin altında manuel bir döner tabla veya yalnızca fikstüre dayalı bir iş akışı daha uzun süre uygulanabilir kalabilir. Hızlı bir yanıt elde etmek için dikiş başına mevcut taşıma ve konumlandırma sürenizi, müşterilerimizin elde ettiği dikiş başına 20–30% işçilik tasarrufuyla karşılaştırın.
Kaynak döner tablam için doğru taşıma kapasitesini nasıl seçebilirim?
Taşıma kapasitesi, üretimdeki en ağır parçanın brüt ağırlığından en az 25% fazla olan bir model seçin — buna iş parçası, fikstür, ayna ve tüm sıkıştırma donanımlarının toplamı dâhildir. Yetersiz kapasite seçimi, sektörel tedarik kılavuzlarının uyardığı en yaygın tedarik hatasıdır: önerilen ağırlık sınırının aşılması tahrik bileşenlerine zarar verir ve konumlandırma hassasiyetini düşürür. 150 kg fikstür kullanılan 800 kg ağırlığındaki bir iş parçası için BY-1000; 1600 kg ağırlığındaki bir tersane parçası için ise BY-2000 veya bunun 5000 kg kapasiteli özel varyantı doğru seçimdir.
Aubrik kaynak döner tablaları FANUC veya KUKA robotik hücreleriyle entegre edilebilir mi?
Evet. BY-1000 ve BY-2000, FANUC, KUKA, Yaskawa ve çoğu kobot ailesini kapsayan üç endüstri standardı fieldbus arayüzü sunar — PROFINET, Modbus TCP ve EtherNet/IP. Her sevkiyata I/O listesi, acil durdurma zinciri teknik şartnamesi ve Aubrik mühendislik ekibi tarafından güncel tutulan robot üreticisine özel I/O haritası dâhildir. Referans uygulamalar arasında, KUKA KR CYBERTECH kollarının BY serisi servo pozisyonerler üzerindeki Fronius TPS 500i CMT kaynak güç kaynaklarıyla eşleştirildiği ağır ekipman hücreleri yer alır.
Aubrik, belirli iş parçam veya robot markam için bir kaynak döner tablasını özelleştirebilir mi?
Evet — özelleştirme standarttır. Özelleştirilebilen alanlar şunlardır:
- Mekanik: Tabla çapı, üç ayaklı ayna 160–630 mm, merkez deliği Ø20–80 mm, 135°’ye kadar eğim geometrisi.
- Elektrik: Gerilim 110V / 220V / 380V, 50 Hz / 60 Hz, ayak pedallı kumanda, uzaktan kumanda.
- Robotik entegrasyon: FANUC, KUKA, Yaskawa ve kobot platformları için hücreye hazır eksiksiz paketler (PROFINET / Modbus TCP / EtherNet/IP).
- Markalama: Her BY şasisinde OEM özel markalı boya ve amblem uygulaması.
Özel imal edilen çözümler için MOQ, takım fikstürü amortismanına bağlı olarak 1 ila 3 ünitedir. Tipik parça ağırlığını, beklenen üretim kapasitesini ve hedef robotik kumanda sistemini iletin; Aubrik mühendislik ekibi 24 saat içinde ayrıntılı bir konfigürasyon sunacaktır.



