Entre em contato com a Aubrik Company

Posicionador de soldagem rotativo — série Aubrik com 9 modelos para soldagem de tubos, tanques e estruturas pesadas
Gira, inclina e trava — reduz em 60-80% o tempo de arco desperdiçado no reposicionamento manual, com um posicionador corretamente dimensionado para peças de precisão de 50 quilos a conjuntos de fabricação metalmecânica de 5.000 quilos.
- ✔ CE 2006/42/EC
- ✔ ISO 9001:2015
- ✔ Fundada em 1999 · 26 anos
- ✔ Exportações para 50+ países
- ✔ Garantia de 12 meses · suporte global em 24 horas
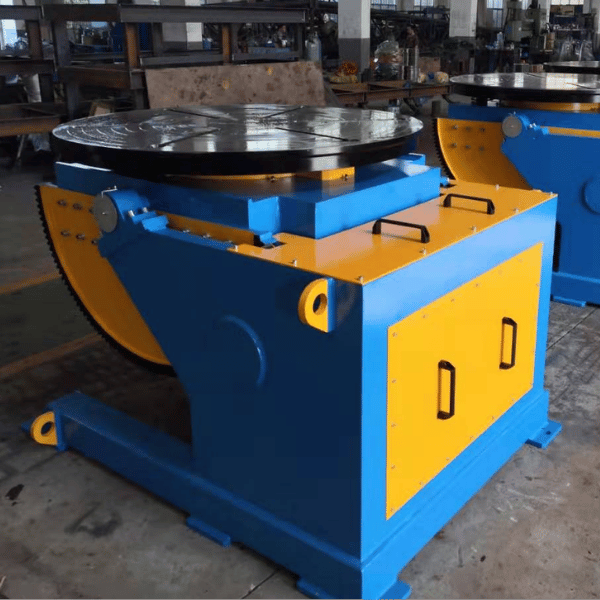
ANÁLISE DETALHADA DO PROCESSO / ANÁLISE DE ROI
Por que o reposicionamento manual desperdiça 60-80% do tempo de arco — e como um posicionador de soldagem rotativo melhora a qualidade da solda
Um posicionador de soldagem rotativo sustenta, gira e inclina a peça de trabalho para que o soldador trabalhe nas posições plana ou horizontal, em vez de enfrentar a gravidade. A soldagem plana estável aumenta as taxas de deposição em 15-20% e triplica o tempo de arco aberto — de 25% no processo manual para 70-85% com o posicionador correto.
O custo oculto que não aparece em nenhuma fatura
O reposicionamento manual nunca aparece como item de custo. Um soldador nos Estados Unidos, com todos os encargos, custa $50.000 por ano e, em qualquer turno, o operador interrompe o arco a cada poucos minutos para reposicionar calços ou reapertar a peça. Converta esse tempo desperdiçado em horas e multiplique-o pelo salário por hora. Um único turno consome silenciosamente o equivalente ao preço de um posicionador de bancada ABK-WT-200.
01
Perda de tempo de arco
O reposicionamento manual consome 60-80% do turno. O tempo de arco aberto permanece próximo de 25%.
02
Defeitos por ângulo inadequado
A soldagem fora de posição aumenta o risco de porosidade e mordedura. Estudos de campo indicam índices básicos de defeitos de 5-8% no processo manual, contra <1% em trabalhos posicionados.
03
Fadiga do soldador
Posturas inadequadas elevam a rotatividade de soldadores para perto de 20% ao ano. O custo total de reposição é de $30K+ por contratação.
04
Cordão inconsistente
Chapas estruturais pesadas apresentam taxa de retrabalho de 8% quando os soldadores enfrentam a gravidade — tanto a qualidade quanto o cronograma são prejudicados.
O reflexo de superdimensionar — o segundo custo oculto
O dogma de compras diz: “adquira o maior posicionador que puder pagar.” Profissionais de campo em fóruns de soldagem sabem que o contrário é verdadeiro. Um posicionador superdimensionado não é uma melhoria gratuita. Ele prejudica ativamente a solda de quatro maneiras:
- Excesso de arame de soldagem — uma abertura de arco maior exige um volume de preenchimento superior ao necessário para o projeto da junta.
- Aporte térmico excessivo — o recozimento excessivo amolece o metal de base na ZAC.
- Deformação da peça — o resfriamento desigual em um mandril superdimensionado torce conjuntos de paredes finas.
- Solda mais fraca que a especificada — a zona afetada pelo calor excede a tolerância definida pelo engenheiro.
O mecanismo real
O êxito da deposição na soldagem em posição plana depende da estabilidade do mandril, não de seu superdimensionamento. Cada mandril da série WP da Aubrik foi projetado para oferecer estabilidade — assim, pequenas e médias empresas, fabricantes de médio porte e compradores da União Europeia podem dimensionar corretamente sem pagar pela massa de uma estrutura de classe industrial.

Os dados de campo confirmam
Índices de defeitos de 5-8% em estruturas de aço soldadas manualmente se convertem diretamente em retrabalho, sucata e reclamações de clientes. Fábricas com processos controlados que utilizam posicionadores rotativos reduzem esse índice para menos de 1%. O volume de buscas confirma a mudança: as pesquisas por “mesa giratória de soldagem” e “mesa de soldagem rotativa” estão aumentando à medida que as fábricas percebem o desperdício. O problema aparece em todos os segmentos de soldagem:
Oficinas de sistemas de escapamento automotivoMIG de tubo à flange, peças de 50-200 kg.
Fabricantes de vasos de pressãoJuntas circunferenciais por SAW, costados de 1.500-5.000 kg.
Linhas de subconjuntosSuportes e estruturas, 300-800 kg.
Fabricantes de estruturas pesadasLanças de escavadeiras e vigas estruturais.
Construção navalSubconjuntos de cascos e soldas de escadas.
Uma micro-CTA voltada à conversão antes da linha de modelos: sua aplicação está pronta para dimensionar o modelo correto?
Abra a planilha de dimensionamento dos 9 modelos →O diferencial da ABK vem do chão de fábrica
Lincoln Electric e Koike Aronson vendem um único posicionador “para todas as aplicações” e exigem que o comprador adapte cada estrutura soldada a ele. A Aubrik oferece, em vez disso, uma linha de nove modelos, cada categoria com estrutura, mesa giratória e mandril projetados especificamente. A próxima Seção apresenta a matriz passo a passo. Encontre a opção adequada em cerca de 60 segundos.
Uma linha para toda a faixa de aplicações
Uma empresa do setor médico que solda bandejas de instrumentos inoxidáveis de 50 kg precisa de um equipamento de bancada com mandril de 6 polegadas. Um fabricante de torres eólicas que gira costados flangeados de 5.000 kg precisa de um posicionador para serviço pesado conectado a um robô Fanuc por PROFINET. A classe de carga muda; o modelo de decisão permanece o mesmo — e a fábrica de Wuxi fornece esse mesmo modelo para Espanha, Alemanha, Índia e Brasil desde 1999.
Como nos comparamos com Lincoln, Pandjiris e Koike Aronson
Os catálogos da Lincoln Electric e da Pandjiris começam com preços de classe industrial, deixando pequenas e médias empresas sem uma opção adequada. O modelo básico ABK WP-300 custa 40-60% menos, antes do frete, que máquinas equivalentes fabricadas nos Estados Unidos.
A contrapartida é transparente: prazo de entrega menor e preço mais baixo em troca de um legado de 70 anos nos Estados Unidos. Compensamos isso com um conjunto de certificados rastreáveis pelo número de série e a verificação presencial dos estudos de caso.
Quer saber qual modelo é adequado à sua estrutura soldada?
Faça a verificação de dimensionamento em 60 segundos →
Onde a ABK se encaixa no mapa de buscas dos compradores
A linha responde às consultas que os compradores de pequenas e médias empresas realmente digitam:
- “Posicionador de soldagem à venda” — em comparação com o estoque para locação da Red-D-Arc.
- Alternativas de bancada — em comparação com os kits Roto-Star e CertiFlat para montagem própria.
- Equipamentos industriais pesados — em comparação com os equipamentos de posicionamento da Pandjiris e da Lincoln Electric.
- Integração com célula robotizada — em comparação com os posicionadores de soldagem da Koike Aronson.
- “Preço de posicionador de soldagem” — em comparação com nossos preços diretos FOB China.
- “Mesa giratória de soldagem para TIG” — em comparação com nossa série WT de bancada.
A pergunta independente de marca por trás de todas elas é: qual classe de carga e faixa de inclinação são adequadas à minha estrutura soldada?
Arquitetura do sistema
Linha Aubrik com 9 modelos — encontre a opção para sua peça em 60 segundos
O problema mais comum nas fábricas é comprar um posicionador que se revela pequeno demais, fazendo a peça de trabalho flexionar e o mandril deslizar sob carga, ou grande demais, desperdiçando espaço, consumindo energia adicional e aumentando o uso de arame de soldagem. Nossa fábrica de Wuxi recebe essa reclamação a cada trimestre, por isso a linha ABK foi criada como uma escala de 9 níveis, em vez de 3 categorias com grandes saltos de capacidade.
Três séries + um trilho personalizado
- ABK-WT — bancada: rotação em um único eixo, 50-200 kg. Laboratórios + fabricação metalmecânica leve.
- ABK-WP — padrão de 2 eixos: rotação + inclinação, 300-1.500 kg. Fabricação metalmecânica geral + entrada em células robotizadas.
- ABK-HD — serviço pesado: servoacionado, 2.000-5.000 kg. Vasos de pressão + estruturas + construção naval.
- ABK-C — trilho personalizado: 6.000-50.000 kg. Mandris aeroespaciais e skids para serviço em campo.
Perfil de comprador por categoria
A linha abrange uma faixa de capacidade de 100 vezes, desde o WT-50 de 50 kg até o HD-5000 de 5.000 kg. Os catálogos da Vevor reúnem diversos tamanhos básicos para soldagem amadora de tubos; a ABK, por sua vez, cobre em níveis todo o espectro, de pequenas e médias empresas à indústria.
A série WT é adequada para empresas de fabricação metalmecânica de pequeno e médio porte. A WP atende frotas de compradores regionais e células robotizadas de 2 eixos. A HD atende compras de grandes lotes nos Estados Unidos e na União Europeia sujeitas a requisitos de conformidade. O gráfico é específico para cada categoria — não apresenta uma estrutura superdimensionada de tamanho único.
Método de dimensionamento em 3 perspectivas — interprete o gráfico em 60 segundos
Perspectiva 1 · Peso da peça de trabalho
Escolha uma capacidade cerca de 25% superior à da peça mais pesada. Isso evita tanto a oscilação quanto o superdimensionamento.
Perspectiva 2 · Processo de soldagem
TIG/MIG exigem rotação suave em baixa rpm. Arame tubular admite velocidades maiores.
Perspectiva 3 · Capacidade produtiva
Volume médio → PLC semiautomático. Célula robotizada → HD servoacionado com PROFINET.
| Série | Modelo | Carga (kg / lb) | Ø da mesa giratória (mm / in) | Faixa de rpm | Inclinação | Potência (kW) | Aplicação mais adequada |
|---|---|---|---|---|---|---|---|
| ABK-WT | WT-50 | 50 / 110 | 300 / 11.8 | 0.5 – 5 | Fixo | 0.18 | Estruturas soldadas de precisão e laboratório para bancada |
| ABK-WT | WT-100 | 100 / 220 | 400 / 15.7 | 0.3 – 7 | Fixo | 0.25 | Instrumentos cirúrgicos, ponteiras de escapamento e subconjuntos automotivos |
| ABK-WT | WT-200 | 200 / 440 | 500 / 19.7 | 0.2 – 5 | Fixo | 0.37 | Componentes inoxidáveis e pequenas soldas de flange |
| ABK-WP | WP-300 | 300 / 660 | 600 / 23.6 | 0.1 – 3 | 0° – 90° | 0.75 | Fabricação metalmecânica geral, suportes e estruturas automotivas |
| ABK-WP | WP-800 | 800 / 1,760 | 800 / 31.5 | 0.1 – 2 | 0° – 120° | 1.5 | Estruturas médias e componentes de pressão de porte médio |
| ABK-WP | WP-1500 | 1,500 / 3,300 | 1,000 / 39.4 | 0.05 – 1.5 | 0° – 135° | 2.2 | Conjuntos de suportes pesados e entrada em células robotizadas |
| ABK-HD | HD-2000 | 2,000 / 4,400 | 1,200 / 47.2 | 0.05 – 1 | 0° – 135° | 3.0 | Lanças de escavadeiras e tanques de porte médio |
| ABK-HD | HD-3500 | 3,500 / 7,700 | 1,500 / 59.1 | 0.05 – 0.8 | 0° – 135° | 4.0 | Seções de lança de ponte rolante e flanges de torres eólicas |
| ABK-HD | HD-5000 | 5,000 / 11,000 | 1,800 / 70.9 | 0.05 – 0.5 | 0° – 120° | 5.5 | Fabricação metalmecânica pesada de vasos de pressão e subconjuntos para construção naval |
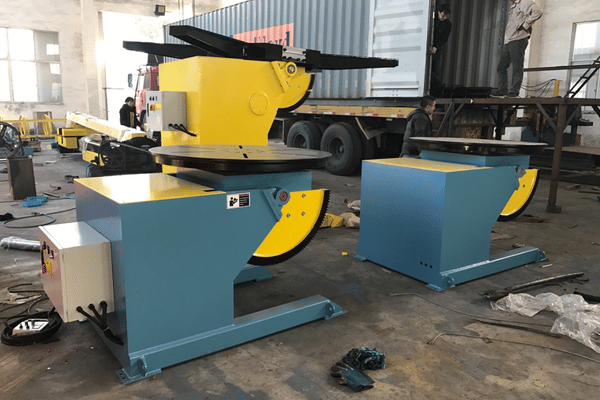
Série ABK-WT — bancada e serviço leve (50-200 kg)
A série WT é composta por posicionadores de soldagem compactos de bancada, com base de ferro fundido e mandril autocentrante automático de 3 castanhas. A velocidade variável de 0.2 a 7 rpm permite realizar tanto trabalhos finos e precisos, como a soldagem TIG de tubos inoxidáveis, quanto a soldagem MIG rápida de pré-conjuntos de tubulação para sistemas de escapamento.
Tanto a estrutura quanto a mesa giratória recebem tratamento térmico para permitir rotação sem vibrações; o mandril padrão de 3 castanhas e 6″ é adequado para peças delicadas quando equipado com castanhas macias personalizadas. A folga para o centro de gravidade e uma posição de trava a 90 permitem soldar no eixo vertical sem refazer a preparação.
Indicações de melhor adequação: peça de trabalho com menos de 200 kg; rotação de tubos / tubulações; estação de trabalho operada por uma única pessoa; menos de 80 peças por turno.
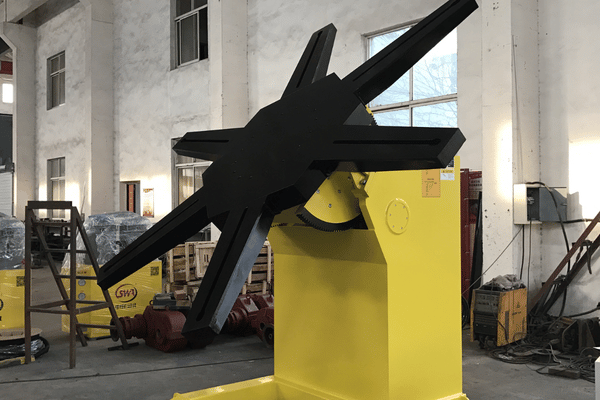
Série ABK-WP — padrão de 2 eixos (300-1.500 kg)
WP — a adição de inclinação motorizada (0-135) à rotação com velocidade variável coloca a WP no topo das opções mais utilizadas para fabricação metalmecânica geral. Um redutor de rosca sem fim garante uma inclinação suave, mantém a posição sob carga motriz e evita deslizamentos durante a abertura do arco.
O acionamento com conversor de frequência oferece controle contínuo de velocidade e 15 incrementos de inclinação no terminal de programação. Um mandril de 3 ou 4 castanhas (8-10 polegadas) prende estruturas soldadas que vão de suportes leves a componentes de média pressão. O WP-1500 pode receber uma conexão opcional de interface servo para integração com uma célula de soldagem robotizada.
Indicação de melhor adequação: peça de trabalho de 300 – 1 500 kg, quando há inclinação em 2 eixos; acesso semiautomático ou por célula robotizada; soldagem de conjuntos de chassis automotivos e montagem de componentes de pressão de porte médio.
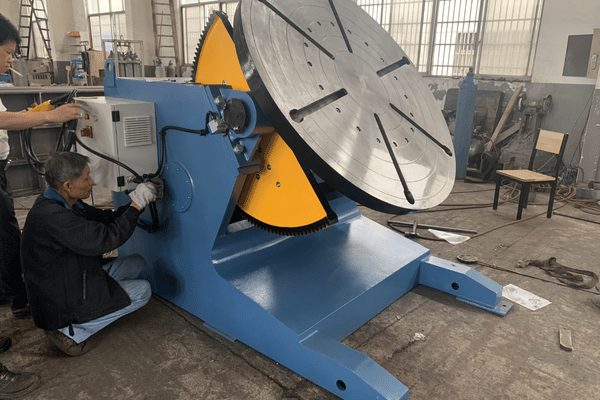
Série ABK-HD — serviço pesado (2.000-5.000 kg)
Ao avaliar os posicionadores da série HD para estruturas soldadas pesadas, como lanças de escavadeiras, flanges de torres eólicas e costados de vasos de pressão, verifique o peso combinado da peça de trabalho e do dispositivo de fixação, o centro de gravidade e o torque necessário de rotação e inclinação. Seus servoacionamentos de alto torque mantêm a rotação sem folgas mesmo com peças de trabalho de 5.000 kg. É possível observar a construção reforçada, especificada para soldagem prolongada em serviço pesado.
O mandril rotativo personalizado de 4 castanhas para serviço pesado e o ferramental aparafusado são compatíveis com mesas giratórias personalizadas de ferro fundido (1.200 – 1.800 mm). A estrutura da base da máquina conta com pintura a pó durável e anticorrosiva, projetada para evitar danos causados por respingos de solda e pelo desgaste da fábrica. O HD-5000 vem equipado com os protocolos de comunicação PROFINET e DeviceNet para conexão direta e simples com sistemas robotizados de soldagem Fanuc, ABB, KUKA e Yaskawa.
Indicações de melhor adequação: peça de trabalho de 2.000 a 5.000kg, fabricação metalmecânica de vasos, aço estrutural, célula de soldagem robotizada e soldagem de peças grandes em serviço pesado.
Rotativo vs. 2 eixos vs. cabeçote motriz e contraponto — comparação do custo por junta
As três famílias estão formalmente documentadas na AWS PRGP2008, e a mecânica dos mandris é abrangida pela patente US 10.328.538 do USPTO (posicionador rotativo com estabilizadores).
O custo oculto de tabelas comparativas imprecisas
A maioria das tabelas comparativas de fornecedores recorre às classificações “Bom / Melhor / Superior” e ignora completamente o cálculo do custo por trabalho. É exatamente nessa ambiguidade que os compradores de pequenas e médias empresas ficam presos.
A matriz abaixo substitui as classificações imprecisas por números concretos: tempo de preparação por peça, dimensões máximas da peça de trabalho, custo relativo por junta e economia de mão de obra em comparação com o processo manual.
Visão do chão de fábrica
Fornecemos cerca de ~1.000 posicionadores por ano. Nossos engenheiros de aplicação observam semanalmente a escolha inadequada entre equipamentos rotativos e de 2 eixos — quando um fabricante encomenda um rotativo de eixo único para uma peça com suporte irregular, a solicitação de atualização geralmente ocorre em até 3 meses. A constatação franca é que a família de menor preço nem sempre oferece o menor custo por junta.
| Dimensão | Rotativo (eixo único) | 2 eixos (rotação + inclinação) | Cabeçote motriz e contraponto | Referência manual |
|---|---|---|---|---|
| Tempo de preparação por peça | 2 – 4 min | 3 – 6 min | 5 – 10 min | 8 – 15 min (reaperto a cada virada) |
| Tamanho máximo da peça de trabalho | Circular, < 200 kg, < 500 mm Ø | Irregular, 50 – 5.000 kg, 300 – 1.800 mm Ø | Longa, até 50.000 kg, comprimento > 5 m | Somente peças erguidas pelo operador |
| Custo por junta (relativo) | 0.45 | 0.40 | 0.55 (dispositivos de fixação pesados) | 1.00 (referência manual) |
| Economia de mão de obra vs. processo manual | 40 – 55% | 45 – 60% | 50 – 65% (estrutura pesada) | 0% (referência) |
| Uso típico | Rotação de tubos e solda circunferencial de flanges | Fabricação metalmecânica geral, suportes e conjuntos de peso médio | Torres eólicas, construção naval e vigas longas | Trabalhos avulsos e reparos no local |
| Modelo recomendado | WT-100 / WT-200 | WP-300 → HD-5000 | Trilho personalizado | — |
Quando cada família é a melhor opção — escolha pelo formato da estrutura soldada
-
Quando o rotativo (eixo único) é a melhor opção
Estrutura soldada circular, <200 kg, <500 mm Ø. Rotação de tubos e pequenas soldas circunferenciais de flange. Corresponde a WT-100 / WT-200.
-
Quando o equipamento de 2 eixos é a melhor opção
Geometria irregular, 50-5.000 kg. O soldador acessa o cordão por qualquer ângulo, sem reapertar a peça. Corresponde a WP-300 → HD-5000.
-
Quando o cabeçote motriz e contraponto são a melhor opção
Peças longas e pesadas, até 50.000 kg, >5 m. Flanges de torres eólicas, subconjuntos para construção naval e soldas circunferenciais de vasos. Corresponde ao trilho personalizado.
A configuração de 2 eixos é a opção lógica padrão para pequenas e médias empresas de fabricação metalmecânica, frotas de compradores regionais e comitês de análise da qualidade. A escolha da família errada aparece em até 90 dias como custo de retrabalho — registramos esse risco em todas as cotações.
Como nossa escala de 9 níveis preenche a lacuna do mercado intermediário
Alguns fabricantes fornecem posicionadores de soldagem de tubos de classe industrial — robustos, mas seus portfólios saltam diretamente do serviço leve para aplicações empresariais. Isso faz pequenas e médias empresas pagarem a mais por uma capacidade que nunca utilizarão.
A classe de 300-2.000 lb representa cerca de 70% dos erros dispendiosos de dimensionamento que observamos em solicitações de cotação. Nossa escala de 9 níveis foi criada especificamente para cobrir essa lacuna.
Como nos comparamos por categoria
Em comparação com unidades compactas, nossa linha oferece mais opções na faixa pesada. Em comparação com unidades tradicionais de classe industrial, nossa linha oferece mais opções adequadas a pequenas e médias empresas. Por projeto, a linha abrange as duas extremidades.
O equívoco de que “o rotativo é sempre mais barato”
A crença popular diz que posicionadores rotativos são a opção de menor custo e, portanto, devem ser usados como padrão em qualquer trabalho de soldagem. Os dados de campo indicam o contrário para peças não circulares. As fábricas que forçam suportes fora do eixo em um rotativo gastam a economia em ciclos adicionais de fixação e retrabalho. Para suportes fora do eixo, um WP-800 de dois eixos normalmente recupera em cerca de quatro meses o valor adicional investido em relação ao rotativo.
Observação para compradores de equipamentos usados
Os compradores frequentemente comparam os preços de equipamentos novos com o estoque usado anunciado no surplusrecord ou no marketplace eBay. O preço de um WP-300 novo normalmente se enquadra na faixa dos equipamentos usados depois de considerar a cobertura da garantia, a disponibilidade de peças de reposição e o prazo de entrega.
Como clientes reduziram o tempo de soldagem em 45-58% — 3 casos reais com cálculo de ROI
A soldagem manual sem posicionador consome 60-80% do tempo de arco de um fabricante com reapertos e reorientações. As perdas aparecem como retrabalho, sucata e horas extras — raramente como um item referente ao posicionador no demonstrativo de resultados.
Os três casos abaixo são provenientes de fornecimentos da ABK a clientes dos setores de soldagem de coletores de escapamento automotivos, fabricação de lanças para máquinas de construção e soldagem de precisão de dispositivos médicos. Cada caso apresenta a referência manual, a configuração ABK implantada, a melhoria medida e o prazo de retorno do investimento com a economia de mão de obra — o cálculo por trás da melhoria percentual informada. Os três clientes são compradores recorrentes, e nossa equipe de engenharia de Wuxi realiza visitas anuais de serviço no local em duas das três fábricas.
Automotivo · Coletor de escapamento
Fornecedor global de autopeças — 20 × ABK-WP-300Antes
120 peças/dia · índice de defeitos de 8% · rotatividade de soldadores de 20%
Depois
162 peças/dia (+35%) · 1,2% de defeitos (−85%) · rotatividade reduzida pela metade
Configuração e retorno do investimento
20 WP-300 com terminal de programação PLC + mandril de 3 castanhas e 8 polegadas
Retorno do investimento: ≈ 11-14 meses apenas com a economia de mão de obra
Construção · Lança de escavadeira
Fabricante de equipamentos pesados — 8 × ABK-HD-5000Antes
6 horas por lança de escavadeira · taxa de intervenções de retrabalho de ~45%
Depois
2.5 horas por lança (−58% no tempo de ciclo) · nenhum retrabalho
Configuração e retorno do investimento
8 HD-5000 integrados a braços robóticos de soldagem Fanuc via PROFINET
Retorno do investimento: ≈ 7-10 meses · operação estável por 3 anos relatada
Medicina · Instrumentos cirúrgicos
Empresa de soldagem médica de precisão — 5 × ABK-WT-100Antes
Bancada TIG manual, com cordão inconsistente em pequenos componentes inoxidáveis
Depois
Produção +25% em 6 meses · repetibilidade de posicionamento dentro da especificação do mandril
Configuração e retorno do investimento
5 WT-100 com mandris de 6 polegadas e castanhas macias personalizadas para peças delicadas
Retorno do investimento: ganho de produção em vez de substituição de mão de obra — retorno pela capacidade produtiva
Não vendemos estimativas de ROI — fornecemos posicionadores e documentamos o que nossos clientes medem com eles. A economia de 58% no tempo de ciclo do caso da lança de escavadeira resultou da fabricação da mesma peça durante três semanas no antigo dispositivo de fixação manual e, depois, durante três semanas na célula de soldagem robotizada ABK HD-5000. O cliente mediu 58% — não se trata de uma estimativa de marketing da ABK.
Aviso de transparência sobre o ROI
O ROI de qualquer posicionador depende da combinação de cargas, da configuração dos turnos e do custo regional da mão de obra.
Estudos do setor sobre automação de soldagem indicam prazos de retorno de 12-22 meses em operações com um turno e de 8-14 meses em operações com dois turnos. Os três casos acima estão dentro dessas faixas.
Por que todos os casos da ABK são verificados pelos clientes
Os estudos de caso de fornecedores desta categoria enfrentam um problema de credibilidade. A Lincoln Electric publica alegações genéricas de “melhoria de X%” sem informar a metodologia. A Koike Aronson alega uma “melhoria de 40% no tempo de soldagem” sem nunca publicar a referência medida pelo cliente.
A ABK adota a abordagem oposta:
- Auditoria presencial no cliente realizada por nossa equipe de engenharia de Wuxi para cada caso publicado.
- Relatório de verificação arquivado e vinculado ao número de série real do produto.
- Alegação rastreável — pequenas e médias empresas, frotas de compradores regionais, responsáveis por conformidade na União Europeia ou auditorias de suprimentos nos Estados Unidos podem rastrear qualquer número até a medição original do cliente.
A razão estrutural para fazermos a verificação
O mercado de soldagem para pequenas e médias empresas foi desgastado por vinte anos de alegações de marketing exageradas. O compromisso da ABK é nunca publicar um número que não possa ser comprovado por documentação interna. Uma declaração transparente como “ganho de 58% no tempo de ciclo de uma lança de escavadeira” significa que “o cliente mediu 58% em uma célula robotizada específica com HD-5000 + robô Fanuc e uma peça de trabalho específica — espere 45-60% com sua carga de trabalho.” Marcas chinesas de categoria inferior competem para chegar ao menor nível em suas alegações; a ABK busca o nível mais alto de medições verificáveis.
Categorias de exigência por aplicação
Setor automotivo de alto volume
A contagem de minutos por peça se acumula ao longo do turno. O índice de defeitos e o tempo de ciclo determinam a margem.
Estruturas industriais pesadas
O tempo de ciclo em horas por viga ou por conjunto determina o cronograma do projeto.
Setor médico de precisão
A repetibilidade do mandril é o fator limitante, não a quantidade de peças por hora.
Cada tipo de exigência possui um valor monetário diferente por solda — e requer um modelo ABK distinto.
Uma micro-CTA antes da compra: deseja comparar o cálculo do custo de mão de obra com sua configuração de turnos? Solicite uma cotação de engenharia detalhada e uma estimativa de teste personalizada →
Estrutura de garantia da qualidade
Certificações e conformidade — CE, ISO 9001 e alinhamento à AWS D1.1
O problema de suprimentos que leva ao exame rigoroso das certificações é que um certificado ausente ou não verificável no momento da auditoria bloqueia a remessa, atrasa o projeto e prejudica a confiança entre comprador e fornecedor. As equipes de suprimentos aprenderam a solicitar o PDF do certificado real, não apenas o selo na ficha de especificações.
Por que os ícones de certificação em uma ficha de especificações não são suficientes
CE 2006/42/EC
Diretiva de Máquinas — conformidade para exportação à UE
ISO 9001:2015
Sistema de gestão da qualidade, auditado anualmente
EM CONFORMIDADE COM AWS D1.1
Posiciona conjuntos soldados para soldagem nas posições plana/horizontal em conformidade com a norma
PREPARADO PARA ISO 9283
As unidades HD com servoacionamento incorporam interface de desempenho para robôs industriais
O que cada certificação realmente controla
CE 2006/42/EC
Segurança de máquinas para o mercado europeu — proteções, paradas de emergência e lógica de controle.
ISO 9001:2015
Escopo completo do sistema de gestão da qualidade da ABK — auditoria anual por terceiros.
CONFORMIDADE COM AWS D1.1
Capacidades de posicionamento nas posições plana/horizontal em conformidade com a norma e critérios de aceitação visual.
PREPARAÇÃO PARA ISO 9283
Interface de precisão de posicionamento e repetibilidade do robô para Fanuc, ABB, KUKA e Yaskawa.
Guia de suprimentos — prazos de entrega, preços, OEM e suporte
As equipes de suprimentos nos pediram que publicássemos as respostas essenciais — faixas de prazo de entrega, condições de pagamento e escopo de customização — em vez de obrigar cada comprador a passar por uma ligação comercial para conhecer as informações básicas. O cartão abaixo é a versão informativa da ficha de cotação da ABK.
Dimensão
Condições padrão da Aubrik
MOQ
1 unidade (sem quantidade mínima para modelos padrão)
Prazo de entrega — modelo padrão
7 – 15 dias úteis após o pedido de compra
Prazo de entrega — personalizado (ABK-C)
20 – 30 dias úteis
Condições de pagamento
30% de entrada por T/T + 70% antes do embarque (alternativas negociáveis)
Incoterms
FOB Xangai / Ningbo · CIF · DDP disponível
Customização
Dimensões do mandril, diâmetro da mesa giratória, capacidade nominal de carga e modo de controle (PLC, servo, interface de robô)
Serviço OEM
Disponível — pintura, identificação e aplicação da marca no painel de controle
Garantia
12 meses a partir da entrega, com cobertura para defeitos de fabricação e falhas de componentes
SLA de suporte
Resposta técnica em 24 horas (e-mail, vídeo e telefone) · serviço global no local por meio da rede de parceiros
Transparência de preços — FOB China versus custo total posto no destino
Como fabricante direto, o WP-300 em configuração padrão chega por aproximadamente metade do custo de uma unidade equivalente da Pandjiris, Profax ou Lincoln Electric pelo preço FOB China — 40-60% mais barato antes do frete e da tarifa.
O custo total posto no destino reduz essa diferença quando se consideram uma tarifa de 25% e o frete marítimo. É exatamente por isso que as decisões de compra devem ser tomadas com base nas colunas de custo total de propriedade (TCO), não na coluna de preço unitário.
O TCO em 5 anos supera o preço de tabela
As equipes de suprimentos comparam primeiro o TCO: manutenção durante o ciclo de vida, disponibilidade de peças de reposição, custo da garantia e custo de substituição caso seja necessário trocar de fornecedor. Fornecemos jogos sobressalentes de coroa e sem-fim e castanhas de mandril padrão com cada unidade WP e HD, além de manter castanhas consumíveis sobressalentes em estoque em mais de 50 países por meio de nossa rede de armazéns parceiros.
O que acompanha cada unidade
- Jogo sobressalente de coroa e sem-fim para o respectivo acionamento de inclinação.
- Castanhas sobressalentes dimensionadas para o mandril solicitado (8 polegadas / 10 polegadas / personalizado).
- Relatório da carga estática de teste arquivado sob o número de série.
- PDF original certificado de conformidade dentro da caixa.
- Ficha de especificação da interface caso a unidade seja fornecida com PROFINET / DeviceNet / EtherCAT.
Precisa confirmar o prazo de entrega para seu modelo + quantidade?
Responderemos em até 1 dia útil com a disponibilidade e o preço FOB.
Montagem e produção na fábrica
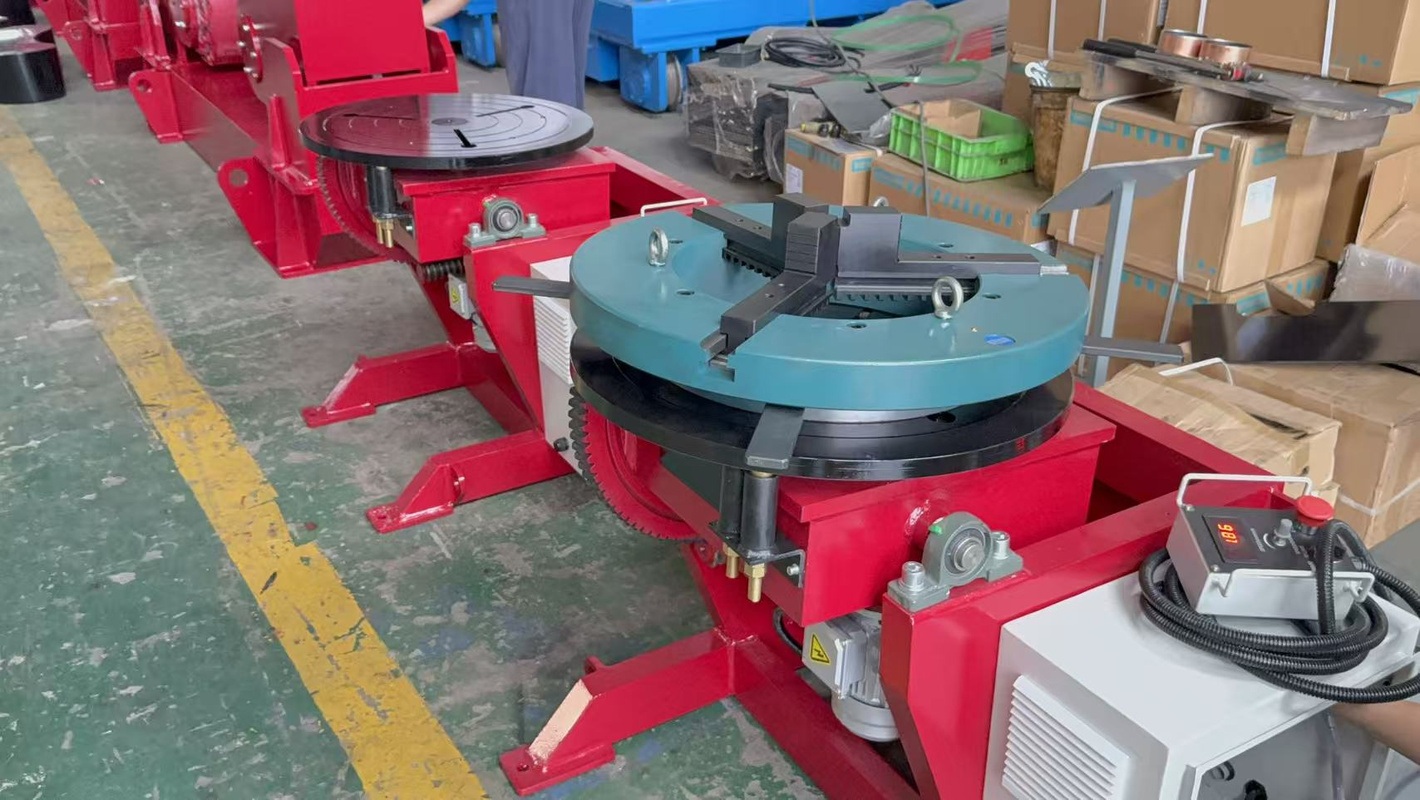
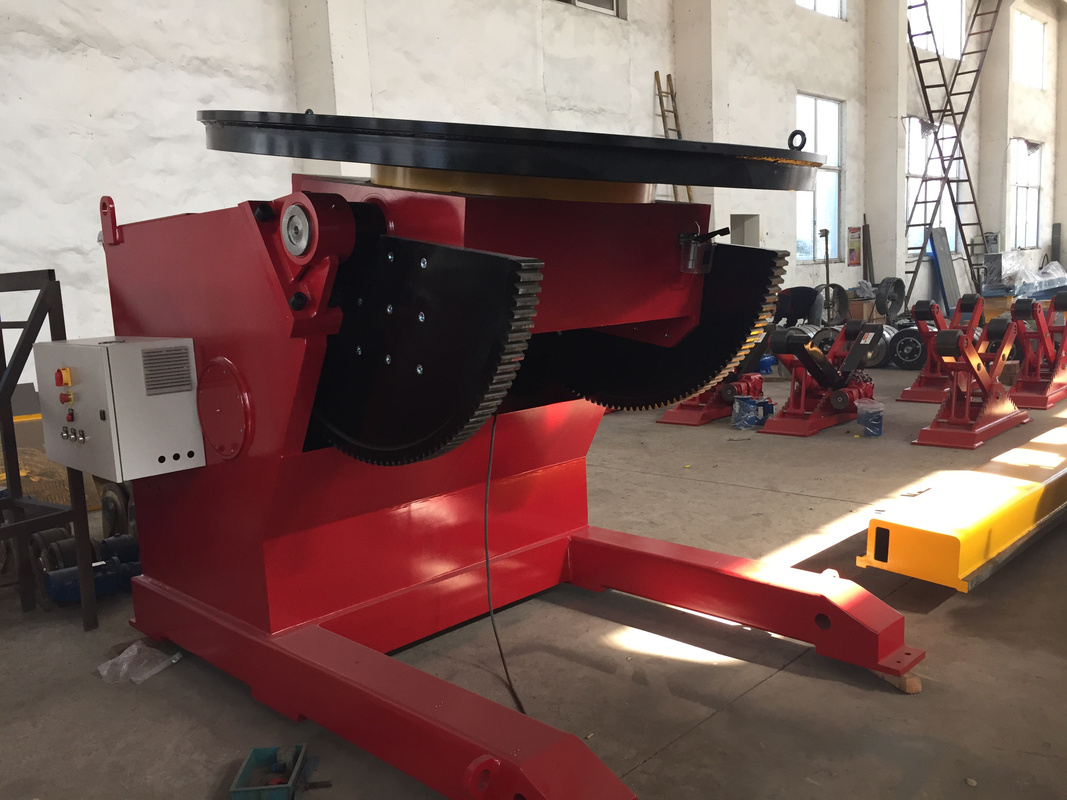
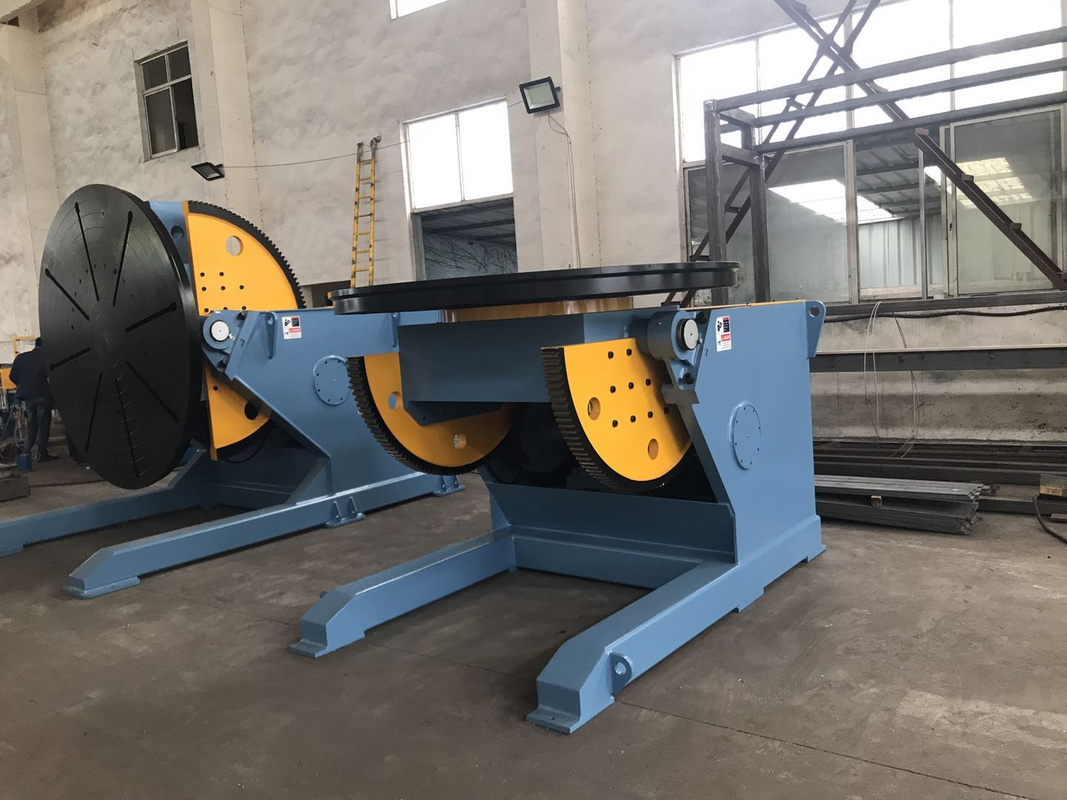
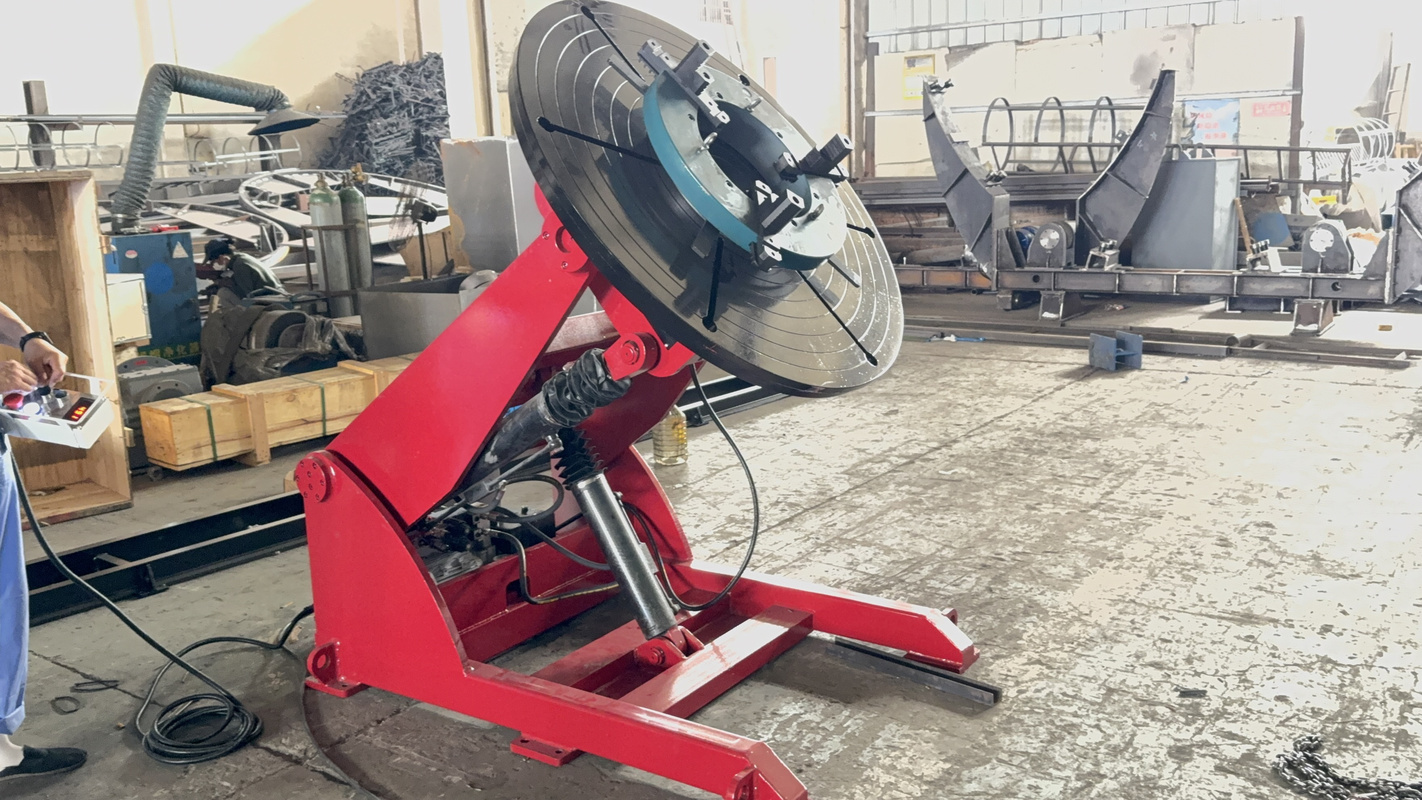
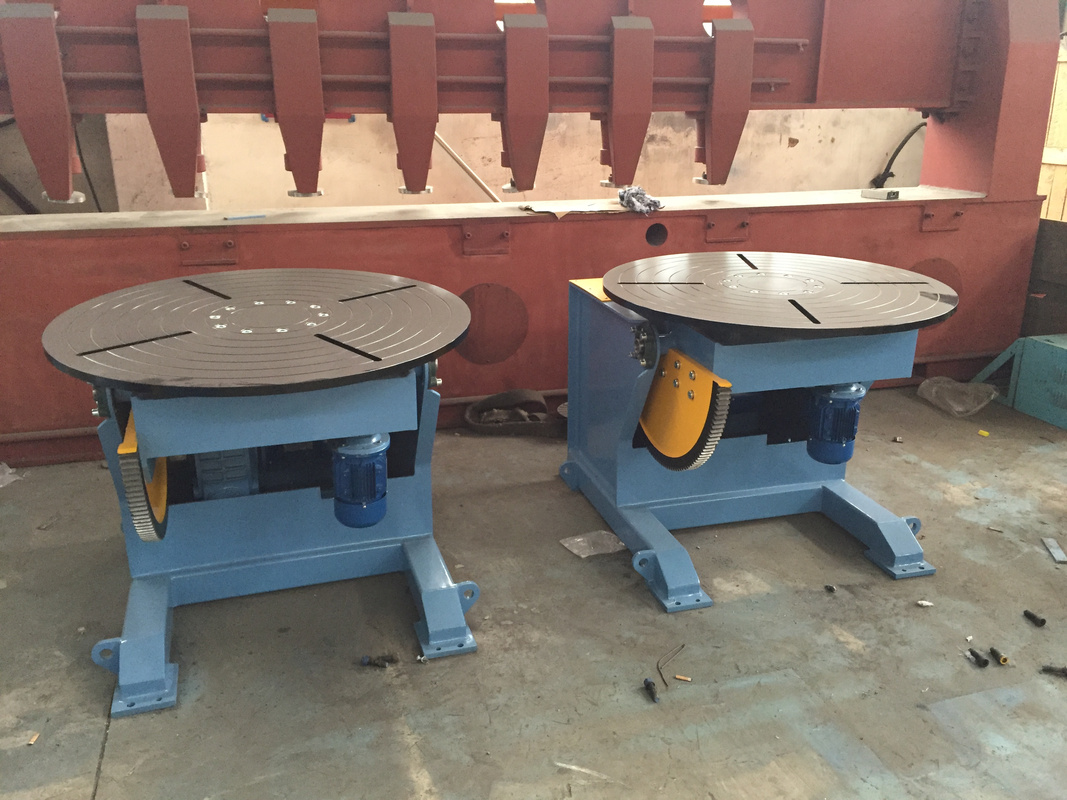
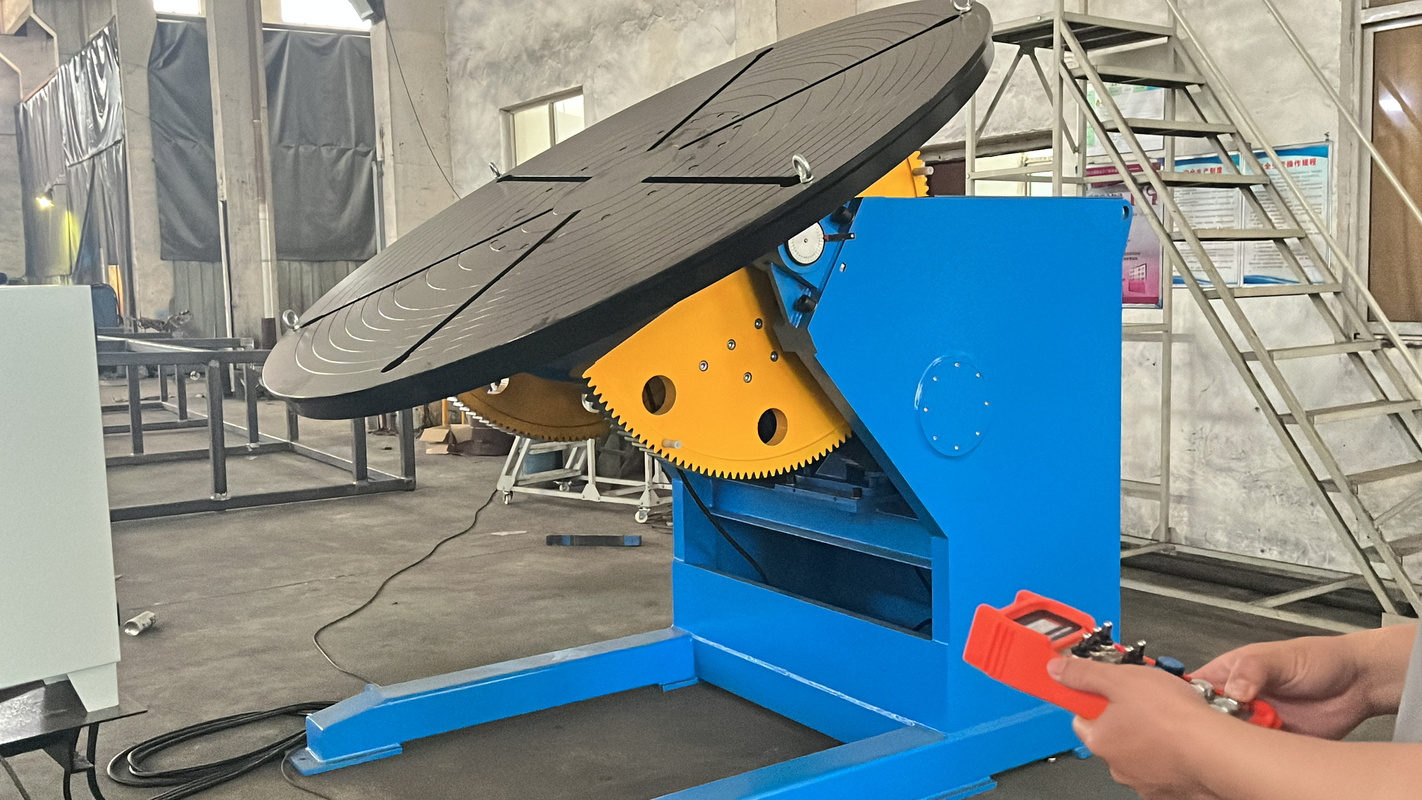
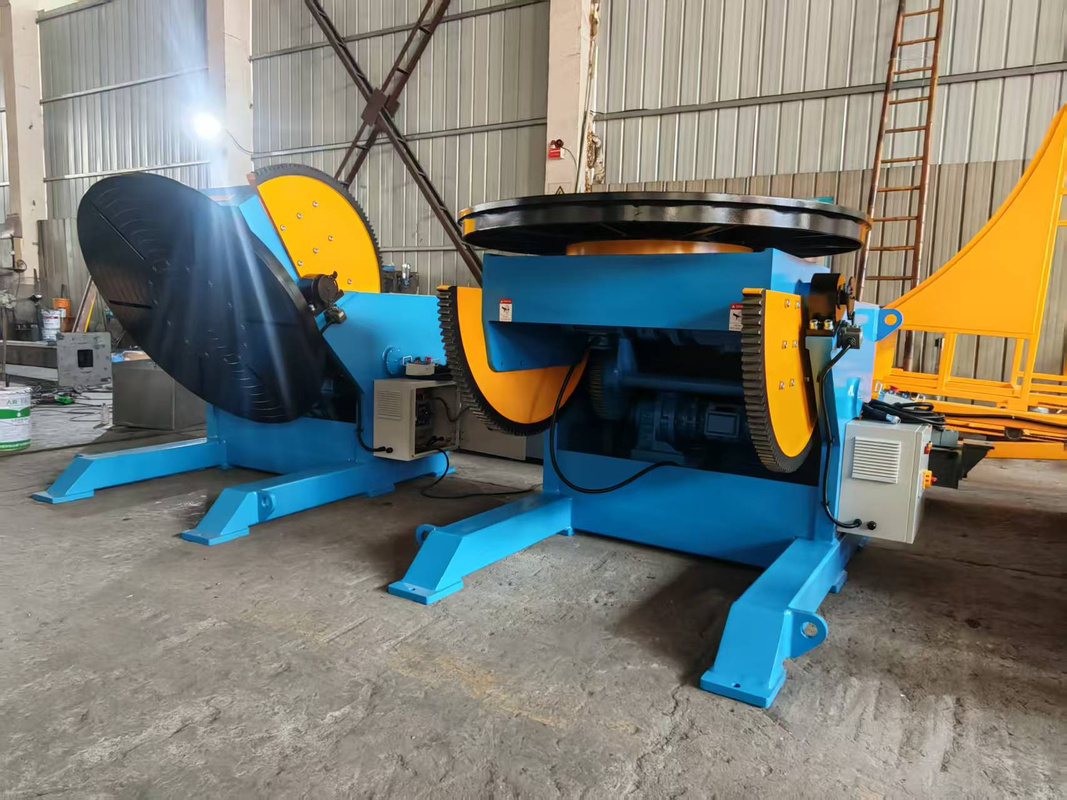
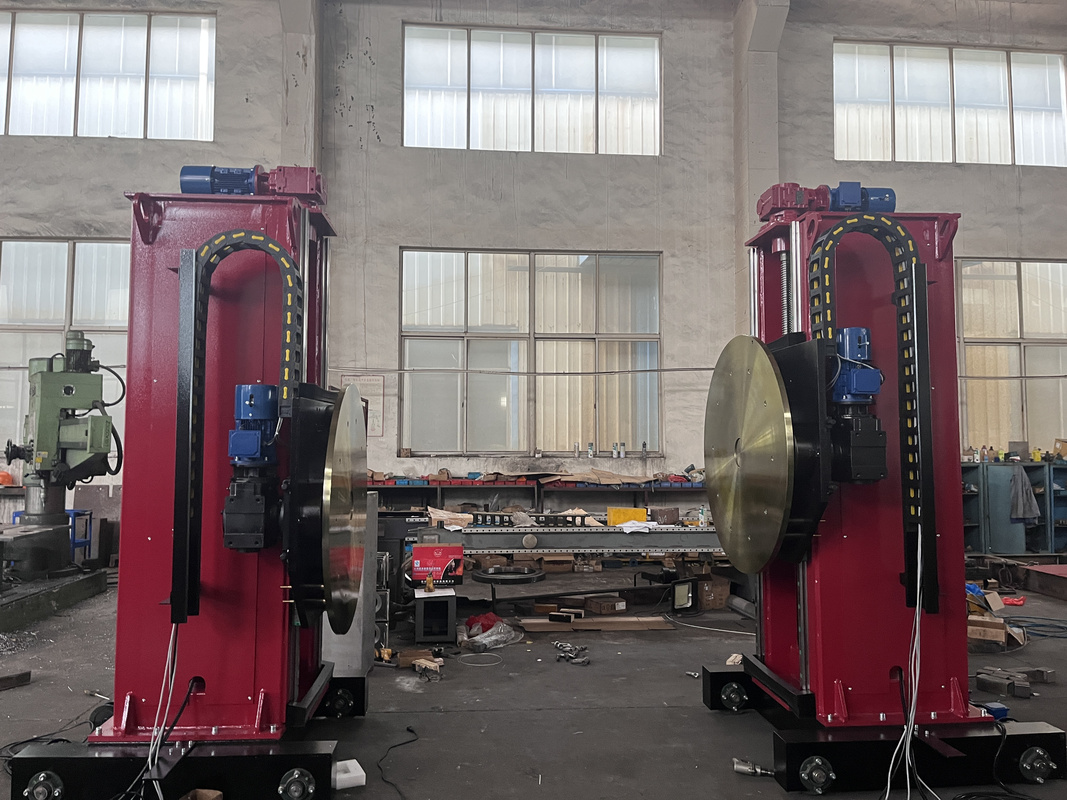
Perguntas frequentes
Como escolher o modelo correto de posicionador rotativo de soldagem para minha peça de trabalho?
Os posicionadores de soldagem Aubrik podem ser integrados a robôs de soldagem Fanuc, ABB ou KUKA?
Quais são o prazo de entrega, a garantia e o suporte pós-venda típicos?
Manual, semiautomático ou totalmente automático — quando avançar para o próximo nível?
Qual é a diferença entre um posicionador de soldagem e um rotador de soldagem?
A ABK pode fabricar uma capacidade de carga personalizada (6.000 kg, mandril especial ou unidade montada sobre skid)?
Em alta agora



