Aubrik Şirketi ile İletişime Geçin

CNC İşleme ve Metal Kaynak Hizmetleri: Alıcı Rehberi

İmal edilmiş ve işlenmiş bileşenler için alıcı rehberi
CNC İşleme ve Metal Kaynağını Tek Bir Kontrollü İş Akışında Planlama
CNC İşleme ve Metal Kaynak Hizmetleri, bu rehberde kaynaklı ve işlenmiş bileşenler için koordineli alıcı kapsamını ifade eder; evrensel bir işlem rotasını veya herhangi bir tedarikçinin yeterliliğine ilişkin bir iddiayı değil. Birleşik kapsamlı satın alma, talep teslim edilecek parçadan başladığında kolaylaşır: işlevsel özellikler, revizyon kontrollü teknik resim, kabul esası ve devir sırasında gereken kanıtlar. Bu rehber bir teklif talebi hazırlama çerçevesidir; bir işleme rotası, kaynak prosedürü veya projenin sözleşme ve teknik gerekliliklerinin yerine geçmez.
Teknik şartname, ticari yeterlilik görüşmesine hazır olduğunda bu görüşmenin ayrı hedefi Aubrik’in entegre imalat hizmeti kapsamıdır.
Genel bakış: şartnameyi bu sırayla hazırlayın
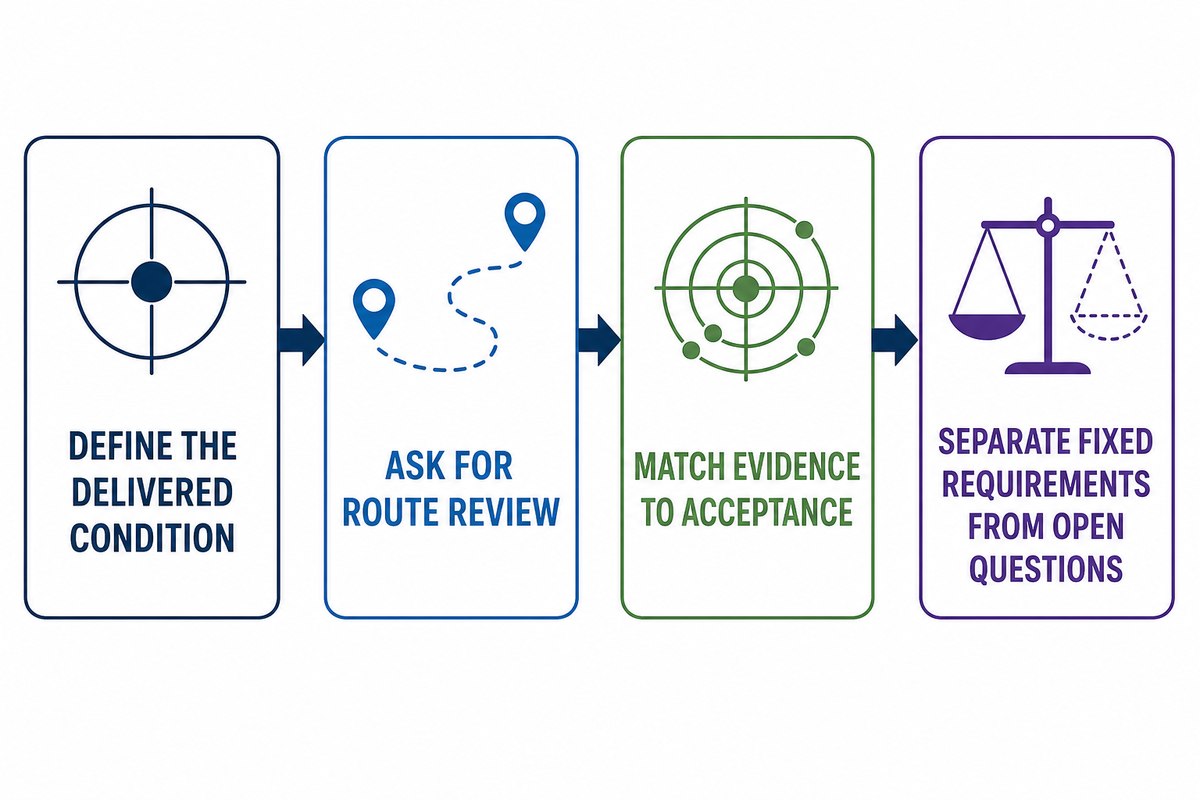
- Teslim edilecek durumu tanımlayın: arayüzleri, kritik özellikleri ve kontrollü revizyonu belirleyin.
- İşlem rotasının incelenmesini isteyin: kaynağın işlemeden önce veya sonra yapılmasının her parça için doğru çözüm olduğunu varsaymayın.
- Kanıtları kabul koşullarıyla eşleştirin: görsel kontrolleri, boyutsal doğrulamayı ve projeye özgü tahribatsız muayene veya kayıtları birbirinden ayırın.
- Sabit gereklilikleri açık sorulardan ayırın: böylece tedarikçiyi tahminde bulunmaya zorlamadan teklifler karşılaştırılabilir.
ASME’nin kaynaklı montajlardaki tolerans değişimine ilişkin analizi, işlem rotası görüşmesinde neden teslim edilecek durumun esas alınması gerektiğini gösteren teknik bir örnektir.
Atölyedeki işlem rotasıyla değil, teslim aşamasındaki gereklilikle başlayın
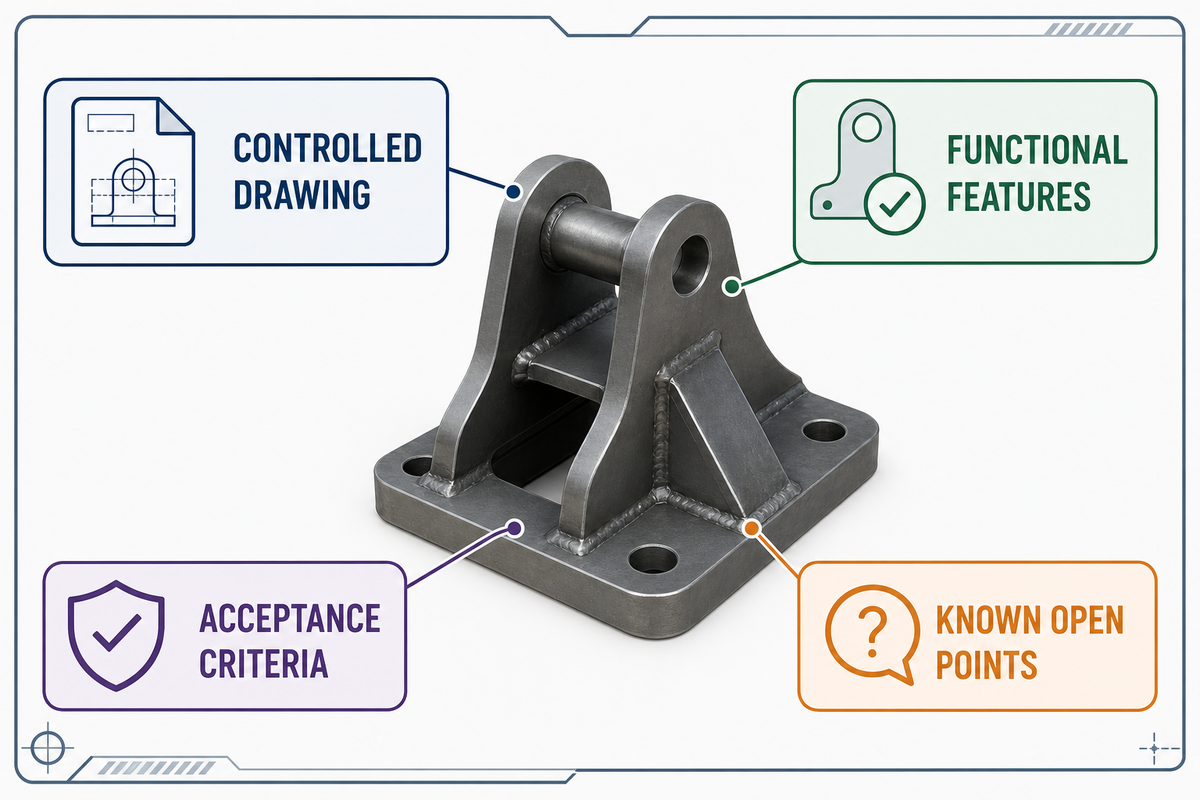
Alıcılar bazen bir talebe prosesleri sıralayarak başlar: CNC işleme, kesme, kaynak, taşlama, kaplama ve montaj. Bu yararlı bir başlangıçtır ancak tedarikçiye teslim anında hangi yüzeylerin birlikte çalışması gerektiğini veya bunu hangi kanıtın göstereceğini açıklamaz.
Daha iyi şartnameler parçanın işleviyle başlar. Bu bir konumlandırma yüzeyi, sızdırmazlık arayüzü, montaj delik düzeni, delik, yük aktarım yolu veya görsel öncelikli bir montaj mı? Bu amacı ayrı bir e-postada veya alıcının hafızasında bırakmak yerine kontrollü teknik resmin yanında belirtin.
Bu bağlantı kurulmadığında tedarikçi neyi muayene edeceğine, neyi koruyacağına ve hangi revizyonu esas alacağına karar vermek zorunda kaldığından belirsizlik teklife yansıyabilir; bu nedenle malzeme veya fikstür çalışması başlamadan önce kabul kriterlerini ve bilinen açık noktaları teklif talebine ekleyin.
Kapsam sınırı: aşağıdaki kontrol listeleri, satın alma ve mühendislik ekibinin uygulanabilir bir görüşmeye hazırlanmasına yardımcı olur. Uygunluğu tesis etmez, ölçüm planlamasının veya kabul karar kurallarının yerine geçmez ve geçerli bir kodu, sözleşmeyi, yetkili kuruluşu ya da müşteri şartnamesini geçersiz kılmaz.
Bu ayrım; dar toleranslı, sınıra yakın, düzenlemeye tabi, güvenlik açısından kritik, basınç içeren veya başka biçimde ağır sonuçlar doğurabilecek özelliklere sahip parçalar için özellikle önemlidir. Bu işler için geçerli teknik yetkili, üretim onayından önce gereken prosedürleri, yeterlilikleri, muayene yöntemlerini, kayıtları ve kabul kurallarını tanımlamalıdır.
Kaynak deformasyonunu kontrol yöntemlerine ilişkin bu üniversite çalışması, nihai durumun bir proses etiketi değil, inceleme konusu olarak ele alınması için yararlı bir kaynaktır.
Birleşik işleme ve kaynak kapsamının yararlı olduğu ve olmadığı durumlar
Tek bir ekibin imalatı, işlemeyi, muayeneyi, ambalajlamayı ve teslimi birlikte anlaması gerektiğinde tek tedarikçiyle yapılan görüşme, devirlerdeki belirsizliği azaltabilir. Bunun yararı koordinasyondur: aynı inceleme, teknik resim çelişkisini, fikstürle ilgili bir soruyu, korunacak bir yüzeyi veya muayene bekleme noktasını bunların her biri başka bir tarafın varsayımına dönüşmeden önce ortaya çıkarabilir.
CNC işleme hizmetleri, CNC metal işleme hizmetleri, metal imalat hizmetleri ve özel CNC metal işleri gibi terimler yeterlilik etiketleridir, teklif talebi tanımı değildir. Alıcının yine de söz konusu özel metal parçalar için teslim edilecek durumu, kritik özellikleri ve kabul kanıtlarını tanımlaması gerekir.
Bu, entegre bir işlem rotasının kendiliğinden daha ucuz, daha hızlı veya teknik açıdan üstün olduğu anlamına gelmez. Malzeme, parça boyutu, belgelendirme esası, işleme yeterliliği, konum, onaylı tedarikçi listesi veya müşterinin proses kontrolleri gerektiriyorsa ayrı uzmanlar uygun olabilir.
| Alıcının yanıtlaması gereken soru | İncelemeyi neden değiştirir? |
|---|---|
| Satın almada hangi revizyon esas alınıyor? | Bu, teklifin veya muayene planının eski bir teknik resim ya da model esas alınarak hazırlanmasını önler. |
| Hangi özellikler yalnızca kaynaktan sonra önem kazanıyor? | Bu ayrım, fit-up hazırlığını teslim aşamasındaki işleme ve doğrulamadan ayırır. |
| Hangi kayıtlar parçayla birlikte gönderilmelidir? | Açıkça belirtilen gereklilikler, izlenebilirliği ve alıcıya özgü raporlamayı kapsam içinde tutar. |
| Hangi kararlar hâlâ açık? | Açık noktalar, tedarikçinin çözüme kavuşmamış bir hususu sessizce kapsama dâhil saymak yerine teklife koşul koymasını sağlar. |
Koordinasyon sorusu teknik kalmalıdır: kaynaklı montajlara ilişkin bu tolerans analizi, boyutların ve kaynak etkilerinin birlikte değerlendirilmesi gerektiğini hatırlatır.
Önce işlem sırası: kaynak, nihai işlemeden önce mi yapılmalı?
Evrensel bir sıra yoktur. Bir parçanın kaynak birleştirmelerini hazırlamak, fit-up özelliklerini oluşturmak veya imalat için referans meydana getirmek amacıyla kaynaktan önce işlenmesi gerekebilir; teslim edilecek durumda işlevsel bir yüzeyi, deliği, konumlandırma özelliğini veya arayüzü tamamlamak içinse kaynaktan sonra nihai işleme gerekebilir.
Çok eksenli veya 5 eksenli CNC yeterliliği bile bu işlem rotası sorusunu tek başına yanıtlamaz. Bu yeterliliğin uygun olup olmadığını parçanın nihai işlevsel durumu ve kabul esası belirler.
“Hangi sıra en iyisidir?” diye değil, “Malzeme, geometri, kaynak birleştirmesi düzeni, bağlama ve serbest bırakma, planlanan malzeme kaldırma, ısıl işlem, onarım olanakları, paso sırası ve muayene esası dikkate alındığında hangi işlem rotası bu parçanın nihai işlev ve kabul gerekliliklerini karşılayabilir?” diye sorun.
İşleme kaynaktan sonra yapıldığında ne değişir?
Kaynak sonrası işleme, imalattan sonra nihai bir referans yüzeyi veya tamamlanmış arayüz oluşturabilir ancak hareket, kalıntı etkileri, erişim sınırları veya muayene riski için her durumda geçerli bir çözüm değildir. Tedarikçiden önerilen işlem rotasını inceleme için gereken ayrıntı düzeyinde açıklamasını isteyin: hangi özelliklerin kaynaktan önce tamamlandığı, hangilerinin sonraki işlemeye bırakıldığı, iş parçası bağlama ve serbest bırakmanın nasıl değerlendirileceği ve teslim sırasında hangi durumun muayene edileceği.
Geçerli sözleşme, kod veya mühendislik yetkilisi bu düzeyde kontrol gerektirmedikçe alıcıların ayrıntılı bir kaynak prosedürü ya da kaynak ağzı hazırlama yöntemi belirlemesi gerekmez. Ancak teslim aşamasındaki gerekliliği kesin ve açık biçimde tanımlamaları gerekir.
- Başka bir bileşenle eşleşen veya hizalamayı sağlayan özellikleri işaretleyin.
- Bir boyutun imalattan önce mi, kaynaktan sonra mı yoksa yalnızca nihai teslim sırasında mı geçerli olduğunu belirtin.
- İşleme, ölçüm, kaplama veya montaj için erişilebilir kalması gereken yüzeyleri belirleyin.
- Sapmaların, kapsam dışı hususların ve açık teknik soruların teklifle birlikte listelenmesini isteyin.
Bu koşullu işlem rotası incelemesinin mühendislik temeli, kaynak deformasyonunu kontrol yöntemlerine ilişkin üniversite araştırmasında ele alınmaktadır.
4 Soruluk Kaynak Sonrası Tolerans Haritası
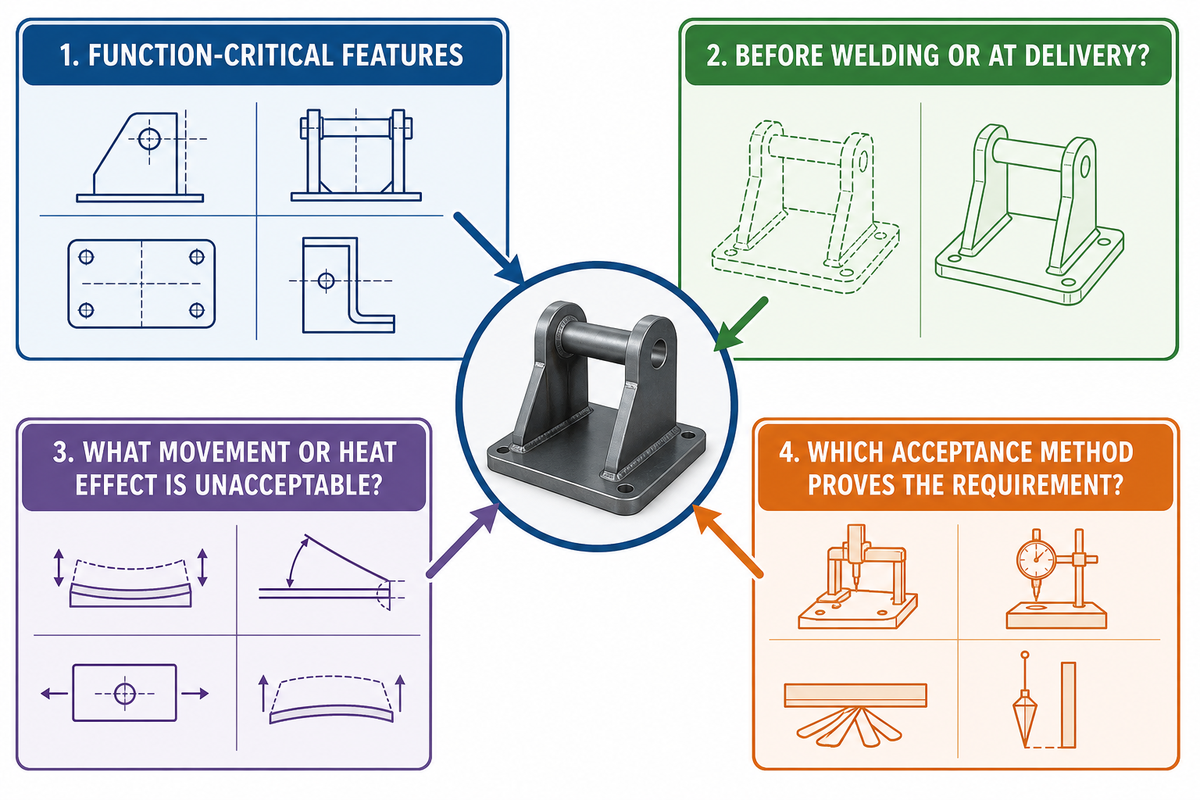
“Dar tolerans” eksiksiz bir talimat değildir. Bu harita, teknik resmin, işlem rotası görüşmesinin ve muayene talebinin aynı teslim durumunu göstermesi için bu ifadeyi alıcının yanıtlayacağı 4 soruya dönüştürür.
| Alıcı sorusu | Gösterilecek veya sorulacak husus | Eşleştirilecek kanıt |
|---|---|---|
| 1. Hangi yüzeyler veya özellikler işlev açısından kritiktir? | Uygun olduğu durumlarda delikleri, sızdırmazlık yüzeylerini, konumlandırma özelliklerini, montaj delik düzenlerini, eşleşen kenarları ve korunacak görsel yüzeyleri işaretleyin. | Teknik resim notu, model referansı, arayüz taslağı veya açıklığa kavuşturulmuş özellik listesi. |
| 2. Hangi boyutlar kaynaktan önce, hangileri teslim sırasında geçerlidir? | Fit-up boyutlarını nihai durum boyutlarından ayırın ve her kritik özelliğin teslim durumunu belirtin. | Kontrollü teknik resim revizyonu ve onaylanmış aşamaya özgü notlar. |
| 3. Hangi hareket veya ısı etkisi kabul edilemez? | Genel bir kontrol yöntemi tahmin etmek yerine hizalama kaybı, erişilemeyen işleme payı veya değişen eşleşme durumu gibi işlevsel riski açıklayın. | İşlem rotası inceleme yanıtı, fikstür görüşmesi ve üzerinde anlaşılmış açıklama kaydı. |
| 4. Gerekliliği hangi kabul yöntemi kanıtlar? | Gerekli özelliği, referansı, numune alma veya raporlama beklentisini ve gerçekten gereken alıcıya özgü yöntemi belirtin. | Kabul matrisi, boyutsal sonuç talebi ve projeye özgü muayene gerekliliği. |
Önemli sınırlama: bu harita bir teklif talebini düzenler; tek başına uygunluğu tesis etmez. Kabulün bir sınıra yakın olduğu veya ağır sonuçlar doğurabileceği durumlarda genel bir muayene raporunun sorunu çözdüğünü varsaymak yerine, geçerli teknik yetkilinin ilgili ölçüm düzenini, belirsizlik değerlendirmesini ve kabul karar kuralını tanımlaması veya onaylaması için süreci durdurun.
Amaç, her özelliği pahalı bir kontrol planına dâhil etmek değildir. Amaç, bir teklifte işlev açısından kritik bir gerekliliğin yalnızca ilgili özellik vurgulanmadığı için rutin atölye toleransı olarak değerlendirilmesini önlemektir.
ASME’nin kaynaklı montaj toleransı analizi konuyla ilgili yararlı bir kaynaktır ancak bu kontrol listesini bir uygunluk yöntemine dönüştürmez.
Deformasyon riski: alıcıların teknik resimde ve teklif talebinde belirtmesi gerekenler
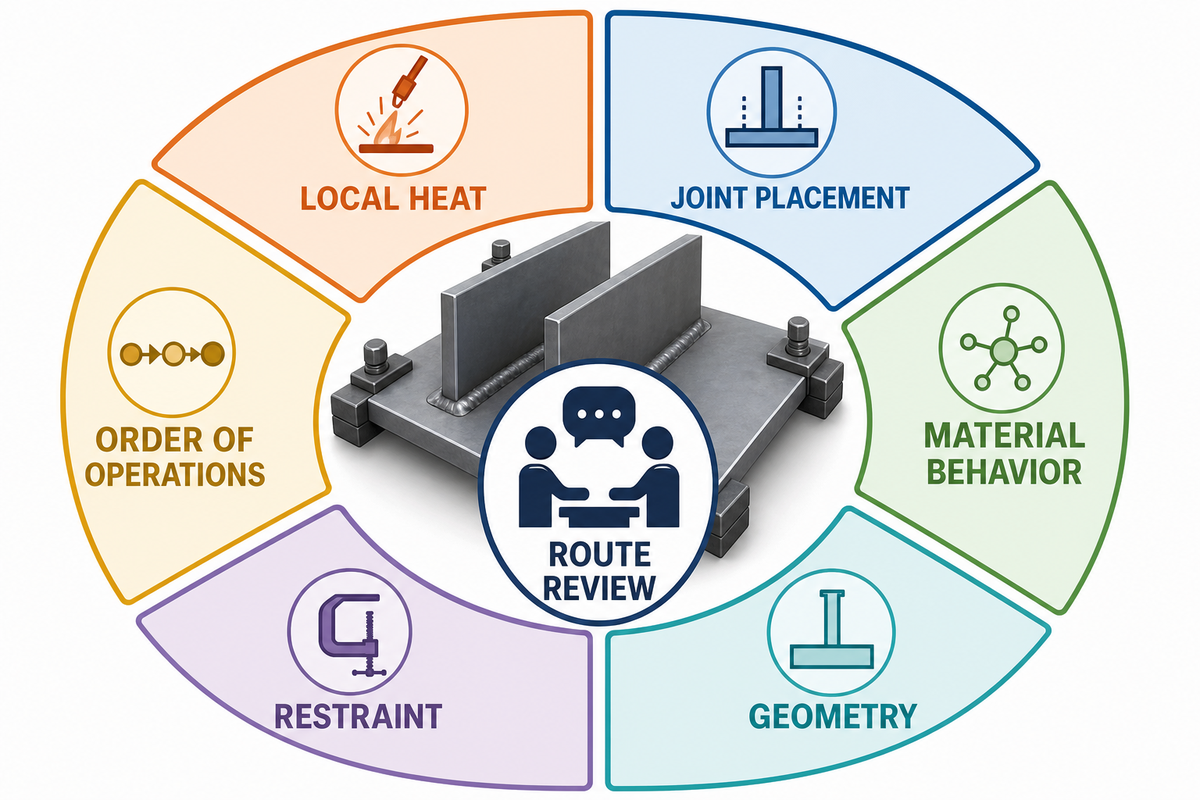
Kaynak ve işleme, basit bir slogan üzerinden değil parçanın durumu üzerinden etkileşir. Bölgesel ısı, kaynak birleştirmesinin konumu, malzeme davranışı, geometri, bağlama, serbest bırakma ve işlem sırası, tedarikçinin değerlendirmesi gereken hususları değiştirebilir.
Alıcılar ihtiyaç duydukları sonucu ve taviz verilemeyecek arayüzleri açıklamalıdır. İşlevsel özellik, referans, durum veya kabul esası belirtilmeden yapılan bir “deformasyon kontrolü” talebi, tedarikçinin riski ve başarının tanımını çıkarsamasını gerektirir.
| Açıkça belirtin | Varsayıma bırakmayın |
|---|---|
| Geçerli teknik resim/model revizyonu ve birim sistemi | Hangi ekin veya e-postanın diğerinin yerine geçtiği |
| Uygun olduğu durumlarda kaynak birleştirmelerinin konumları, görünür yüzeyler ve erişim kısıtları | Bir yüzeyin bağlanıp bağlanamayacağı, işlenip işlenemeyeceği, taşlanıp taşlanamayacağı veya kaplanıp kaplanamayacağı |
| İşlevsel arayüzler, kritik referanslar ve teslim aşamasındaki özellikler | Nominal bir boyutun fit-up referansı mı yoksa nihai kabul gerekliliği mi olduğu |
| Bilinen bekleme noktaları, muayene talepleri veya müşteri onayları | Tedarikçinin çözüme kavuşmamış bir teknik resim sorusuna rağmen devam edip edemeyeceği |
Risk önemliyse işlem rotası incelemesine ilişkin açıklama isteyin. Yanıtta önerilen sıra, fikstür yaklaşımı, işleme payı, muayene aşaması veya mühendislik kararı gerektiren bir soru belirtilebilir; bu yanıt evrensel bir imalat reçetesi olarak değerlendirilmemelidir.
Deformasyon kontrolü yaklaşımlarına ilişkin bir üniversite incelemesi, geometri, bağlama ve işlem sırasının neden bu incelemeye dâhil edilmesi gerektiğine ilişkin teknik bilgi sunar.
Doğrulanması gereken malzeme, kaynak yöntemi ve fikstür kararları
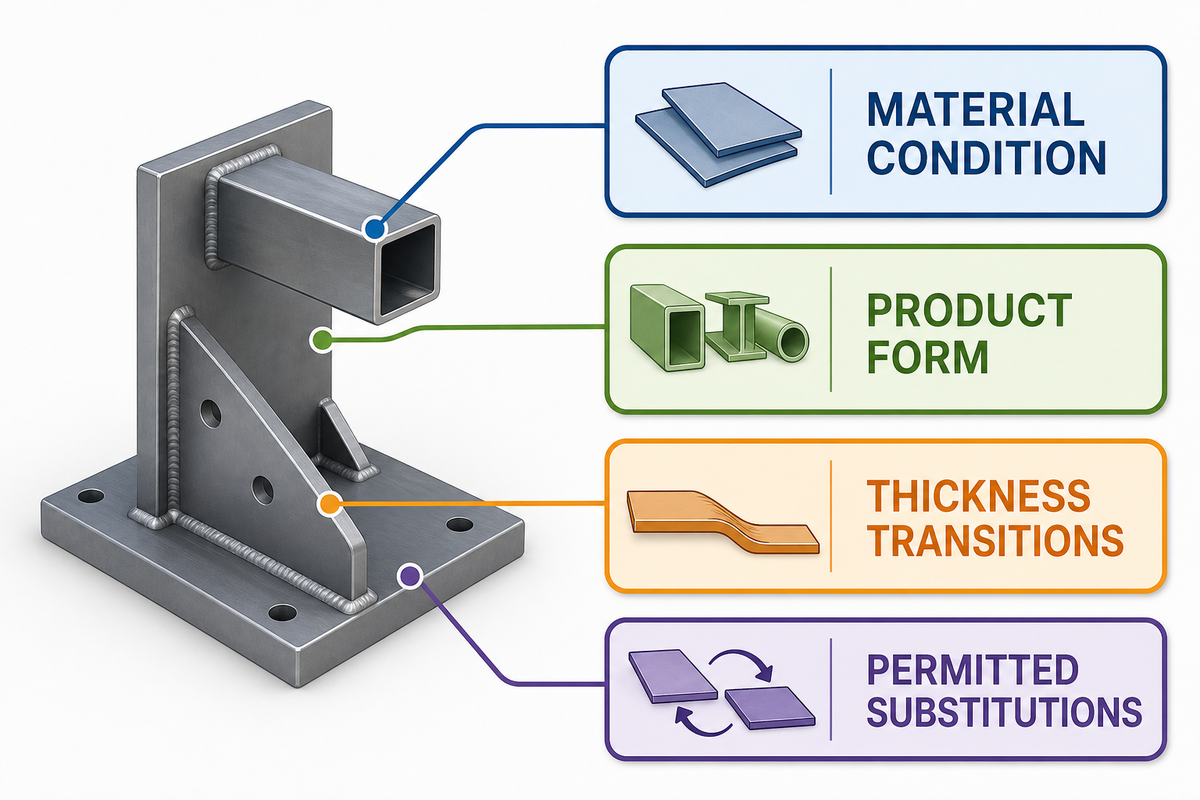
Malzeme, bir malzeme kalite sınıfı adından ibaret değildir. Durum, ürün biçimi, kalınlık geçişleri, mevcut kaplamalar, korozyon ortamı, yüzey beklentileri ve izin verilen ikameler hem işlem rotasını hem de kontrol edilmesi gereken hususları değiştirebilir.
Benzer şekilde alıcı, atölyenin tüm kaynak prosedürünü yazmaya çalışmadan bir kaynak birleştirmesi gerekliliğini, görünür kaynak dikişi beklentisini, işlevsel kısıtlamayı veya gerekli standardı belirtebilir. Kaynak prosedürü şartnamesi, yeterlilik kaydı, sarf malzemesi kısıtlaması, ısıl işlem veya kaynakçı yeterliliği gerekiyorsa geçerli esası belirtin ve bunları yalnızca geçerli oldukları yerlerde talep edin.
Görünüşte küçük bir değişiklik kaynak birleştirmesine erişimi, işleme payını veya nihai muayene durumunu değiştirebileceğinden malzeme ya da fikstür uyumsuzluğu yeniden işleme riski doğurabilir; bu nedenle her bileşenin aynı kayıtları gerektirdiğini varsaymak yerine gereken yeterlilikli çalışmayı veya tahribatsız muayene esasını belirleyin.
Kontrollü bir CAD modeli mevcutsa işlenmiş parçaların işlevsel arayüzlerini ve işleme ekipmanı kısıtlarını açıklığa kavuşturabilir; esas gereklilik teknik resimdir.
Kaynaklı montajları ve işlenmiş parçaları kapsayan hassas metal imalatı teklif talebinde, işlevsel arayüzü açıklığa kavuşturuyorsa kontrollü CAD modelini ekleyin; belirtilen teknik resmi esas gereklilik olarak koruyun.
Onaydan önce sonuçlandırılması gereken sorular
- Malzeme kalite sınıfı, durumu ve izin verilen ikame yöntemi açık mı?
- Yüzey işlemi, maskeleme, topraklama, sızdırmazlık veya korunacak yüzey gereksinimleri açıkça gösterilmiş mi?
- Önerilen fikstür, teknik resimde gösterilen yüzeylere temas edebilir, bunları bağlayabilir veya konumlandırabilir mi?
- İş için müşteri onaylı bir kaynak prosedürü, kayıt, tanıklık noktası veya özel personel yeterliliği gerekiyor mu?
Resmî bir kalite çerçevesi geçerliyse ISO 3834’ün yayımlanmış kapsamı yararlı bir referanstır; gereken kanıtları yine geçerli proje gereklilikleri belirler.
Muayene kanıtları: görsel, boyutsal ve geçerli tahribatsız muayene gerekliliklerini uyumlu hâle getirin
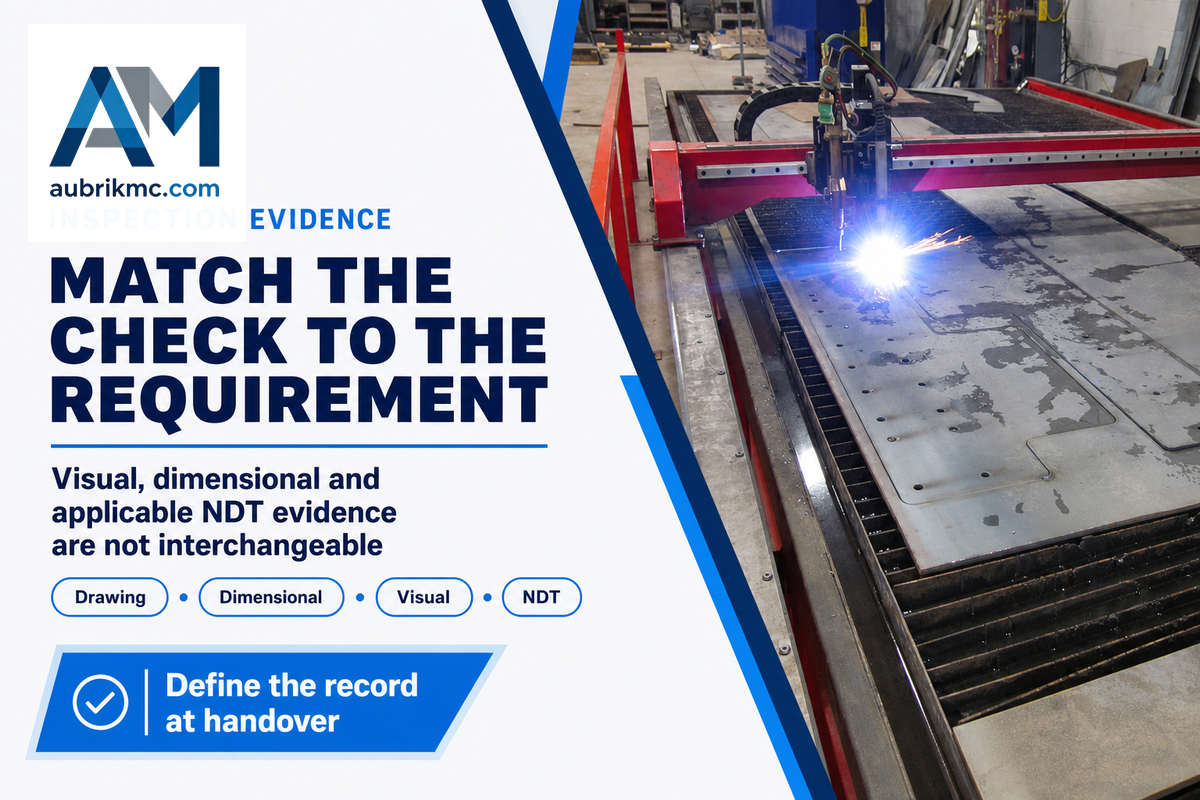
Görsel inceleme, boyutsal doğrulama ve tahribatsız muayene birbirinin yerine kullanılamaz. Her biri farklı bir kabul sorusunu yanıtlar; satın alma gerekliliğinde hangi sorunun önemli olduğu, hangi referansın esas alındığı ve devir sırasında hangi kaydın beklendiği belirtilmelidir.
Muayene planlaması, yalnızca tamamlanmış bir bileşen tabla üzerine geldiğinde değil, ilk ark veya kurulumdan önce başlamalıdır. National Board’un genel muayene kılavuzu da erken incelemeyi benzer biçimde iş paketi, malzemeler, kaynak ağzı hazırlığı, geçerli kaynak prosedürleri ve yeterlilikler, ısıl işlem, tahribatsız muayene ve proje gereklilikleri çerçevesinde ele alır; alıcının işi için kesin liste koşullara bağlıdır.
“Muayene ilk arktan önce başlar.”
Satın alma siparişinde hangi muayene kanıtları yer almalıdır?
Kontrollü teknik resim ve sipariş edilen bileşen için geçerli kabul kriterleriyle başlayın. Ardından gerçekten gereken kanıtları belirtin: şart koşulduğunda malzeme veya parti izlenebilirliği, belirtilen özelliklere ait boyutsal sonuçlar, görsel kabul kayıtları, talep edilen tahribatsız muayene raporları, gerekli kaynak prosedürü veya personel kayıtları ve alıcıya ait form, revizyon veya onay koşulları.
Bu listeyi her sipariş için otomatik evrak paketine dönüştürmeyin. Kod kapsamındaki, güvenlik açısından kritik, düzenlemeye tabi veya müşteri kontrollü işler, geçerli esasla tanımlanan daha geniş bir paket gerektirebilirken sıradan bir imal edilmiş bileşen çok daha dar ve açıkça kararlaştırılmış bir kayıt seti gerektirebilir.
Muayene sektörünün güncel bağlamı için AWS Inspection Trends kaynağına bakın; bu kaynak geçerli bir muayene planının yerine geçmez.
6 Belgeli Teklif Talebi Hazırlık Paketi
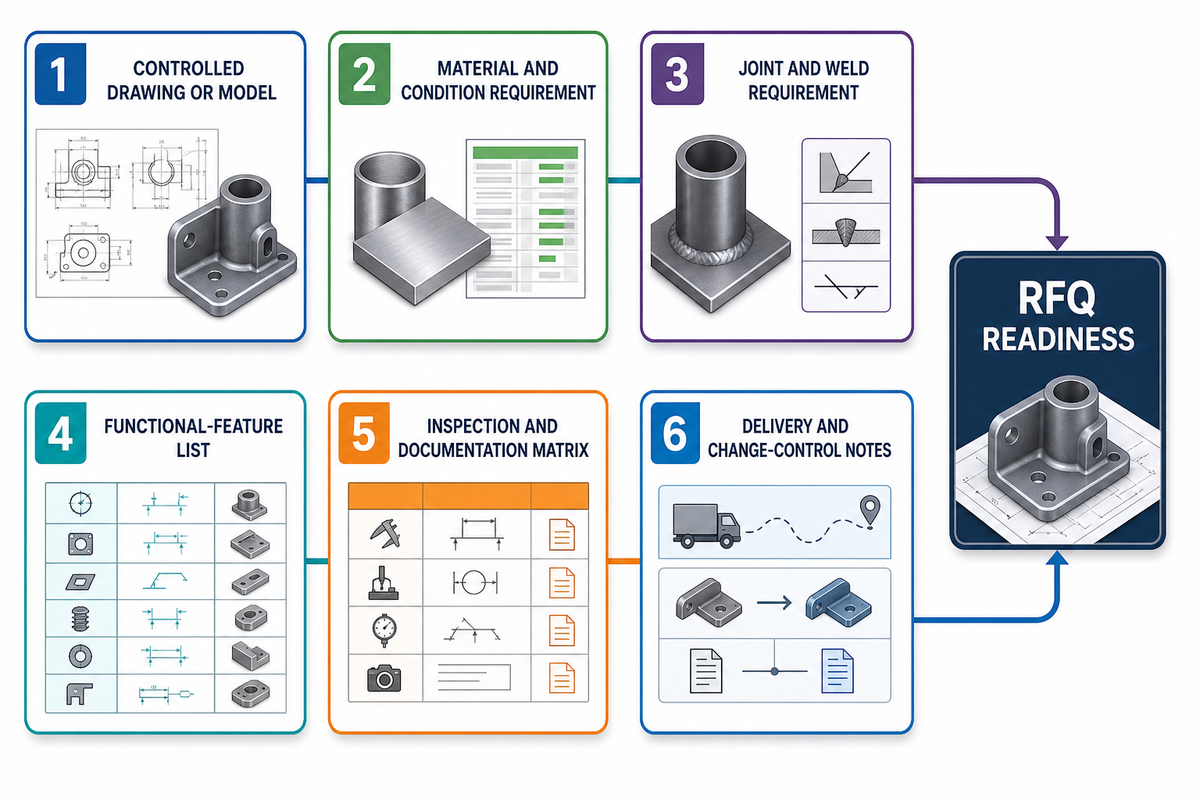
Bu temel paket, alıcının teknik açıdan yararlı bir teklif istemesine yardımcı olur. Evrensel bir uygunluk dosyası değildir; bu nedenle ürün, sözleşme, müşteri veya geçerli gereklilik gerekli kıldığında her kalem genişletilmeli, daraltılmalı ya da daha ayrıntılı hâle getirilmelidir.
| Temel kalem | Açıklığa kavuşturması gereken husus |
|---|---|
| 1. Kontrollü teknik resim veya model | Parça kimliği, revizyon, birimler, boyutlar, notlar ve belgeler farklılık gösterdiğinde esas alınacak dosya. |
| 2. Malzeme ve durum gerekliliği | Malzeme kalite sınıfı, biçim, durum, yüzey işlemi, onaylı alternatifler ve geçerli olduğunda izlenebilirlik beklentisi. |
| 3. Kaynak birleştirmesi ve kaynak gerekliliği | Kaynak birleştirmelerinin konumları, görünüm veya temizleme gereksinimleri, erişim kısıtları ve belirtilen geçerli gereklilikler. |
| 4. İşlevsel özellik listesi | Teslim aşamasındaki arayüzler, kritik referanslar, işlenecek yüzeyler, delikler, sızdırmazlık özellikleri veya korunacak yüzeyler. |
| 5. Muayene ve dokümantasyon matrisi | Gerekli özellikler, raporlar, tanıklık noktaları, kabul referansları ve formatlar. |
| 6. Teslim ve değişiklik kontrolü notları | Miktar, ambalajlama, varış noktası, gereken tarih, kısmi teslim kuralları, onay yolu ve değişikliklerin nasıl yürürlüğe konulacağı. |
Geçerli olduğunda paketin kapsamını genişletin: ağır sonuçlar doğurabilecek işler için gereken yeterlilikli kaynak prosedürlerini, prosedür kayıtlarını, personel yeterliliklerini, muayene veya tahribatsız muayene yeterliliklerini, izlenebilirliği ve nihai kayıtları belirlemek üzere geçerli sözleşmeyi, kodu, yetkili kuruluşu ve mühendislik onay yolunu kullanın. Bu kalemlerin genel bir rehberde belirtilmesinin onları her bileşen için zorunlu kıldığını varsaymayın.
Resmî bir ergitme kaynağı kalite referansı için ISO 3834’ün yayımlanmış kapsamına bakın; bu, yardımcı bir kaynaktır ve evrensel bir dokümantasyon listesi değildir.
Dosyalar mühendislikten çıkmadan önce bir teklif talebi ön değerlendirme tablosu kullanın
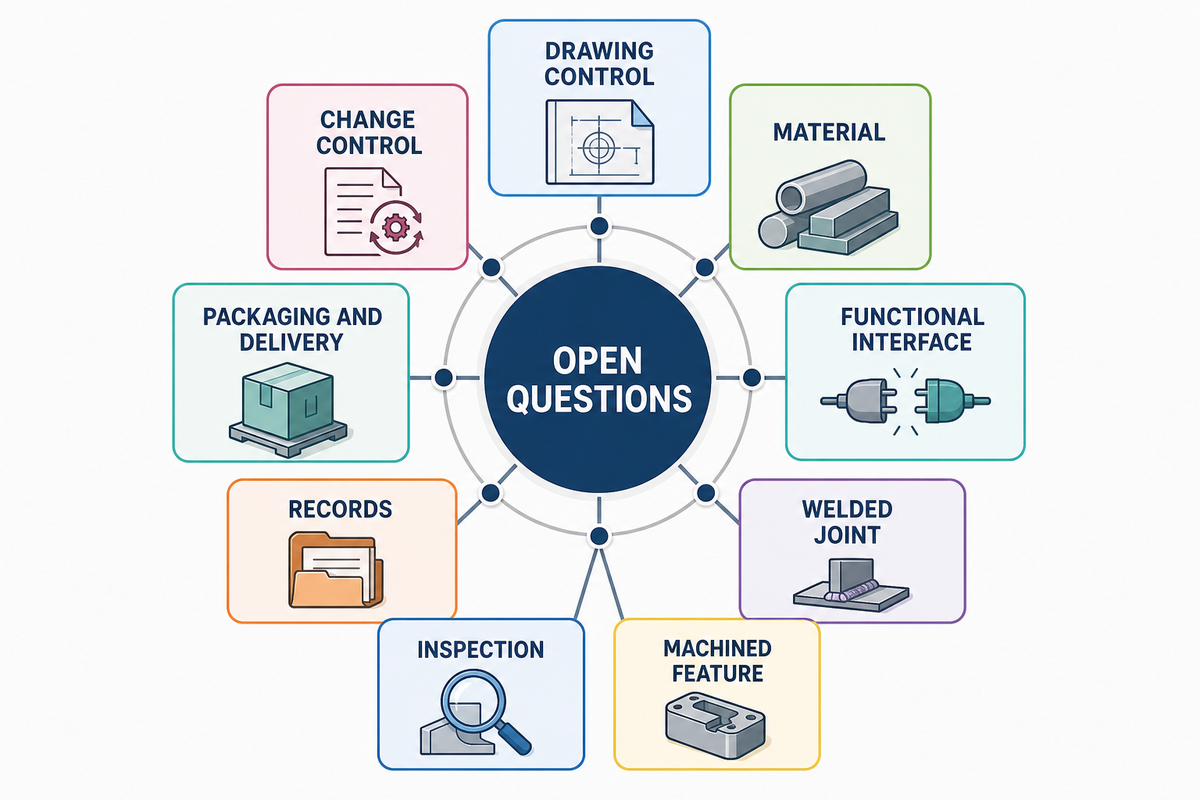
Farklı gereklilik türleri farklı sorular doğurur. Kısa bir ön değerlendirme tablosu görüşmeyi somut tutar: satın alma birimi neyin satın alınması gerektiğini, mühendislik neyin karara bağlanması gerektiğini ve tedarikçi hangi hususların sabit, hangilerinin beklemede olduğunu görebilir.
Ayrıca ilk teklif talebinin mevcut durumu dürüstçe yansıtmasını sağlar. Bir husus açıksa alıcı yine de inceleme talep edebilir; yeter ki bu husus tamamlanmış bir gereklilik gibi gösterilmek yerine varsayım veya üretimden önce verilmesi gereken karar olarak işaretlensin.
| Gereklilik türü | Sonuçlandırılacak veya işaretlenecek soru | Bir sonraki yanıtın sorumlusu |
|---|---|---|
| Teknik resim kontrolü | Siparişte hangi dosya ve revizyon esas alınıyor? | Alıcı veya tasarım yetkilisi |
| Malzeme | Hangi malzeme kalite sınıfı, durum, ikame kuralı ve kanıt geçerli? | Mühendislik girdisiyle alıcı |
| İşlevsel arayüz | Teslim sırasında hangi özellik, hangi eşleşme koşuluna göre çalışmalıdır? | Tasarım yetkilisi |
| Kaynaklı birleştirme | Hangi konum, erişim, görünüm veya geçerli gereklilik sabittir? | Mühendislik ve tedarikçi incelemesi |
| İşlenmiş özellik | Hangi yüzey, delik veya delik düzeni nihaidir ve ne zaman değerlendirilir? | Mühendislik ve tedarikçi incelemesi |
| Muayene | Gerçekte hangi kabul referansı, rapor ve bekleme noktası gerekiyor? | Kalite sorumlusu veya müşteri |
| Kayıtlar | Bu iş için hangi izlenebilirlik, kaynak prosedürü, yeterlilik veya rapor kayıtları geçerli? | Projede yetkili kuruluş |
| Ambalajlama ve teslim | Tamamlanmış arayüzler nasıl korunacak, tanımlanacak ve onaylanacak? | Satın alma ve lojistik |
| Değişiklik kontrolü | Teknik resim, malzeme, miktar veya işlem rotası varsayımı değişirse ne olur? | Alıcı ve tedarikçi birlikte |
Her satır için uzun bir teknik not gerekmez. Önemli olan, boş bir alan malzeme tahsis edildikten sonra atölyede yapılan bir yoruma, muayene anlaşmazlığına veya değişiklik siparişine dönüşmeden önce görünür olmasını sağlamaktır.
Kaynaklı montaj toleransı analizi, işlem rotası ve muayeneye ilişkin açık soruların neden erkenden görünür hâle getirilmesi gerektiğini açıklayan yararlı bir kaynaktır.
Genel tarife olmadan maliyet ve teslim süresini belirleyen etkenler
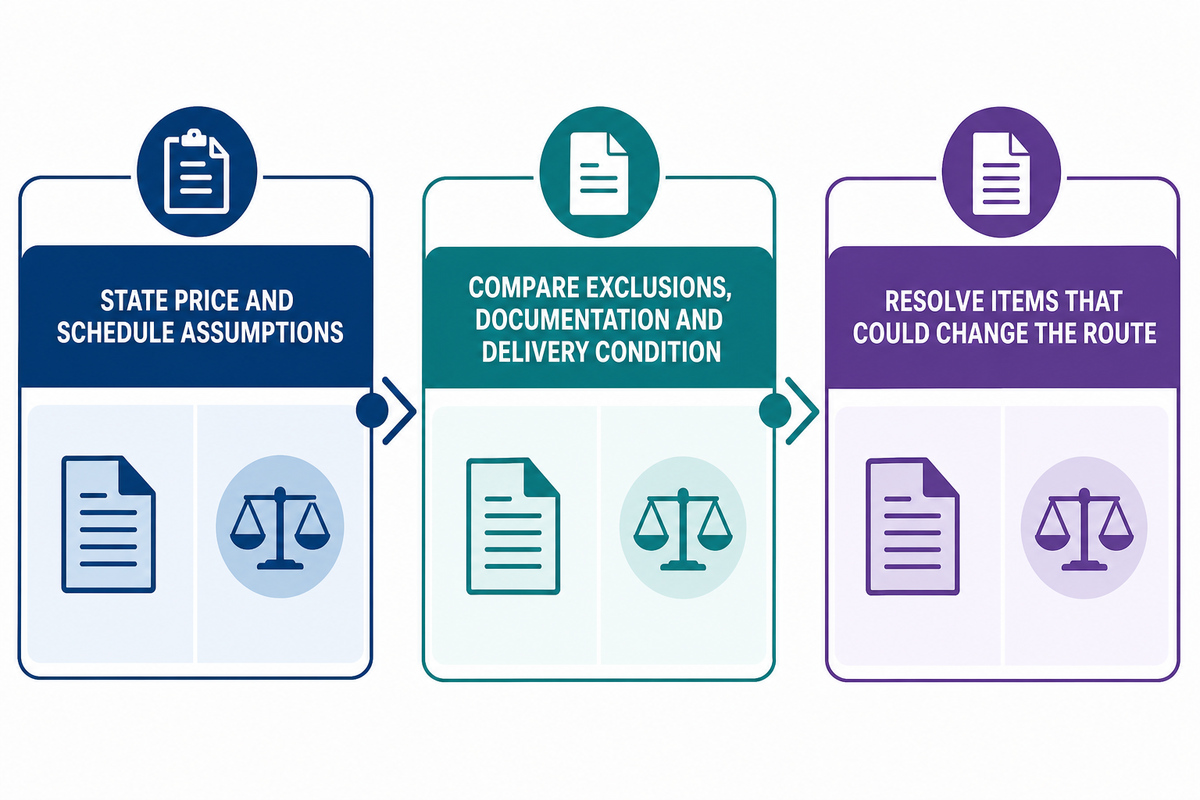
Yararlı bir teklif, genel atölye tarifesinden değil tanımlanmış bir kapsamdan hazırlanır. Mühendislik açıklamaları, kurulum, iş parçası bağlama veya fikstür karmaşıklığı, taşıma ve konumlandırma, işleme erişimi, muayene, dokümantasyon, malzeme bulunabilirliği, dış kaynaklı işlemler, parti büyüklüğü, ambalajlama ve teslim koşulları tedarikçinin değerlendirdiği işlem rotasını değiştirebilir.
Sac metal imalatı, kaynak ve işlemeyi birleştiren üretim serilerinde maliyet görüşmesi, her devrin ve muayene bekleme noktasının işlem rotasında nerede bulunduğuna da bağlıdır.
Bu nedenle benzer boyutlara sahip 2 teknik resim için çok farklı sorular yöneltilebilir. Birinde açık bir revizyon, kaynak sonrası kritik bir arayüz, gerekli bir rapor formatı veya kurulum maliyetinin dağılımını değiştiren küçük bir parti bulunabilir; diğeri ise varsayımları istikrarlı, olgunlaşmış bir tekrar parçası olabilir.
Çözüme kavuşmamış kapsam, açık bir fikstür, rapor veya ambalajlama koşulu planlama başladıktan sonra CNC işlem rotasını değiştirebileceğinden satın alma riski doğurur; bu nedenle tedarikçinin farklılıkları açıklayabilmesi için geçerli kabul kriterlerini ve varsayımları teklif talebinin yanında belirtin.
- Her tedarikçiden fiyatın ve takvimin dayandığı varsayımları belirtmesini isteyin.
- Nihai tutarı karşılaştırmadan önce kapsam dışı hususları, açık noktaları, dokümantasyonu ve teslim koşulunu karşılaştırın.
- Teklifleri eşdeğer kabul etmeden önce işlem rotasını değiştirebilecek hususları çözüme kavuşturun.
Bu rehberde kasıtlı olarak genel saatlik ücret, vaat edilen tasarruf veya teslim süresi değeri yayımlanmamaktadır. Bu değerler parçaya, ticari koşullara, kapasiteye, malzeme piyasasına, kalite kapsamına ve tedarikçinin mevcut iş programına bağlıdır.
Genel tarifeye dayanmayan bir araştırma yaklaşımı için NIST’in maliyet odaklı tasarım yayınını inceleyin; bu rehber yine de bu yayından bir fiyat sonucu çıkarmamaktadır.
Entegre hizmet görüşmesine ne zaman geçilmeli?
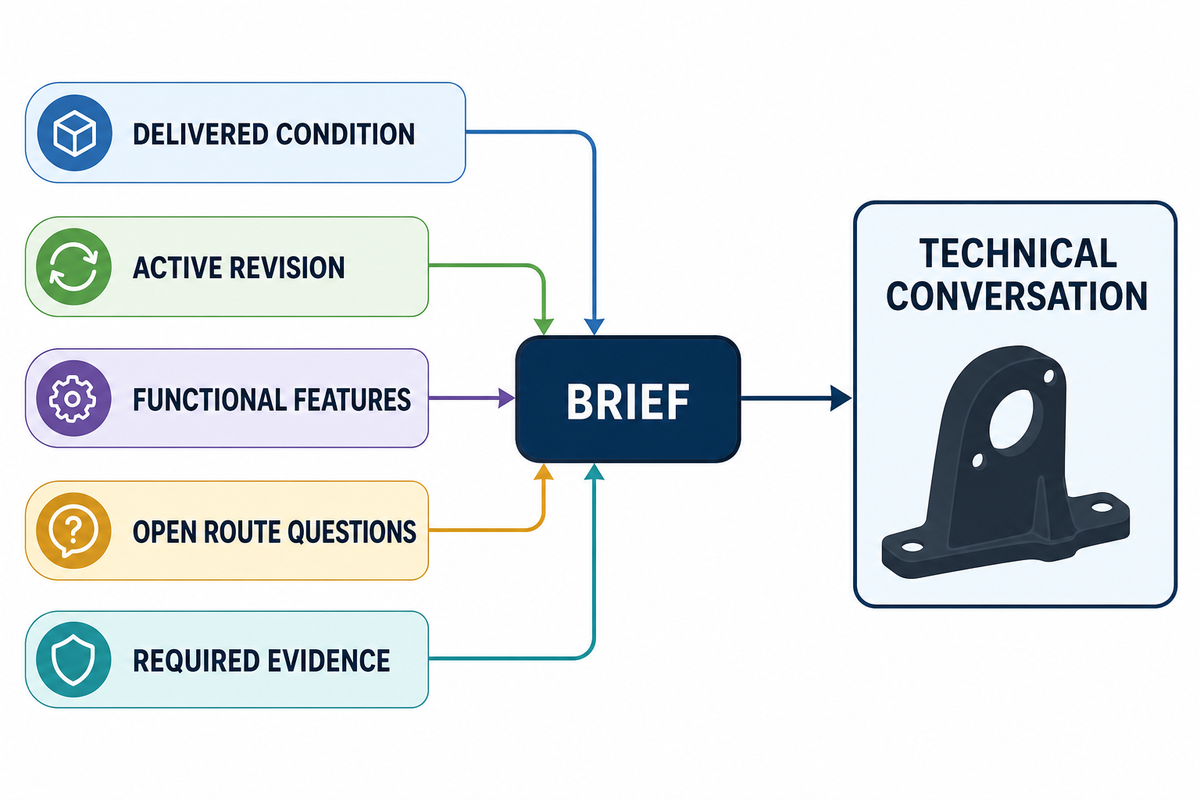
Alıcı; teslimat durumunu, yürürlükteki revizyonu, işlevsel özellikleri, açık kalan üretim rotası sorularını ve gerekli kanıtları açıklayabildiğinde konuyu üst düzey teknik görüşmeye taşıyın. Böylece bir hizmet sayfasının ticari rolü tekrarlanmadan verimli bir teknik görüşme ortamı oluşturulur ve tedarikçiye, kabiliyet veya teklif görüşmesinden önce arayüzleri, varsayımları ve teknik soruları netleştirmesi için gereken bilgiler sağlanır.
Gizli varsayımların, teknik resimdeki belirsizliklerin veya çözümlenmemiş kabul kriterlerinin teklif talebi yayımlandıktan sonra yeniden işlemeye yol açabileceği durumlarda bu üst düzey görüşme yararlıdır; ticari sınırın ayrı tutulması ise görüşmenin bir kabiliyet vaadi yerine kapsam ve teknik kanıtlar üzerinde kalmasını sağlar.
Teknik özet hazırlandıktan sonra ürün kapsamını görüşmek için Aubrik’in CNC talaşlı imalat ve metal kaynağı çözüm kapsamına bakın. Çözümlenmemiş soruları da görüşmeye getirin; bunların ek dosya zincirinde gizlenmesi yerine açıkça görülmesi, teklifi daha sağlam kılar.
Proje resmî bir kalite sistemi referansı gerektiriyorsa ISO 3834’ün yayımlanmış kapsamına bakın; bu alıcı kılavuzu, tedarikçi yeterlilik değerlendirmesinin sonucunu belirlemez.
SSS
CNC kaynak diye bir şey var mı?
CNC kaynak net bir terim değildir; bu nedenle teklif istemeden önce kastedilen anlamı açıklığa kavuşturun. Alıcılar bununla kaynak yapılacak CNC ile işlenmiş parçaları, otomatik kaynak ekipmanını, son talaşlı imalat gerektiren kaynaklı bir montajı veya birden fazla operasyonu yöneten bir tedarikçiyi kastedebilir. Kısaltılmış bir ifadeye güvenmek yerine teslim edilecek bileşeni ve proses sınırını belirtin. Böylece teklifler, aynı ad altında farklı işleri tanımlamaz.
Kaynaklı bir parça, kaynak işleminden sonra talaşlı imal edilmeli mi?
Bazen; özellikle teslimat aşamasındaki bir arayüzün, konumlandırma özelliğinin, deliğin veya yüzeyin imalattan sonra son ölçülerine getirilmesi gerektiğinde. Üretim rotası malzemeye, geometriye, kaynak birleştirmelerine, sabitleme ve serbest bırakma yöntemlerine, erişime, ısıl işleme, onarım olasılığına, işlevsel toleransa ve kabul gerekliliklerine bağlı olduğundan evrensel bir kural yoktur. Üretim rotasının incelenmesini isteyin ve nihai gerekliliği açıkça belirtin. Tedarikçinin yanıtı, varsayımlarını ve kalan mühendislik kararlarını görünür kılmalıdır. Karmaşık bir parça için incelemeye yalnızca ölçü dizisinin ötesinde bağlam sağlamak üzere kısa bir uygulama şeması veya eşleşen parçaya ilişkin bir not ekleyin. Bir özelliğin sonraki aşamada sızdırmazlık, hizalama veya montaj işlevi varsa bu işlevi belirtin ve mümkün olduğunda eşleşme referansını gösterin. Bu, incelemeyi yapan kişinin yalnızca alışılmış bir operasyon sırasını seçmek yerine doğru soruyu sorması için gerekçe sağlar.
Kaynaklı ve talaşlı imal edilmiş parçalar için teklif talebi hangi bilgileri içermelidir?
En azından yürürlükteki teknik resmi veya modeli, malzeme talimatını, miktarı, teslimat durumunu, işlevsel özellikleri, kaynak birleştirmesi veya yüzey işlemi notlarını, muayene beklentilerini, dokümantasyon ihtiyaçlarını, ambalajlamayı, varış yerini ve hedef tarihi ekleyin. Ayrıca bilinmeyen hususları ve gerekli onayları işaretleyin. Kodlara tabi veya sonuçları kritik işler için kaynak prosedürlerini, yeterlilikleri, testleri, izlenebilirliği ve nihai kayıtları düzenleyen projeye özgü gereklilikleri ekleyin. Gereklilik hâlâ geliştiriliyorsa tedarikçiden bunu zımni bir kapsama dâhil unsur olarak ele almak yerine varsayımı listelemesini isteyin. Böylece tedarikçi, bilinen kapsama ilişkin tahmini; onaylanmış kararlara bağlı nihai tekliften ayırabilir. Özellikle revize edilmiş bir modelin, malzeme değişikliğinin, muayene formatının veya miktar değişikliğinin üretim rotasını değiştirebileceği durumlarda değişiklik kontrolü talimatlarını teknik resim referansının yanında tutun. Girdiden birden fazla departman sorumluysa her açık noktayı kapatma yetkisinin kimde olduğunu ve serbest bırakma kararının hangi kayıtla bildirileceğini belirtin.