
Aubrik Şirketi ile İletişime Geçin

H Profil Montaj Makinesi seçimine, model adları görüşülmeden önce başlanmalıdır. Önce tesisin bir fit-up istasyonuna, kaynak makinesine, doğrultma makinesine veya gövde ve flanş işlemlerinin darboğaz olmadan ilerlemesini sağlayan bağlantılı bir H profil üretim hattına ihtiyacı olup olmadığını belirleyin.
Hızlı Teknik Özellikler: RFQ Öncesinde Neler Doğrulanmalı
- Profil tipi: H profil, I profil, kutu profil veya karma çelik profil mümkün.
- gövde ve flanş aralığı (yükseklik, kalınlık, genişlik ve uzunluk sınırları)
- Kurulum yöntemi: mekanik konumlandırma, hidrolik kelepçe, otomatik merkezleme veya birleşik kumanda.
- Kaynak işlevi: yalnızca punta kaynağı, montaj kaynağı, beslemeli portal kaynak makinesi veya tozaltı ark kaynağı.
- Fabrika çıkışlı çözüm: bağımsız montaj makinesi, 3’ü 1 arada kaynak ve doğrultma makinesi, komple üretim hattı
- Belgeler: ISO9001, CE, kaynak prosedürü desteği, parça listesi, elektrik teknik resmi ve operatör eğitim programı.
Bu rehberi, alıcının teknik ön eleme aracı olarak kullanın. Ticari modeller karşılaştırılıyorsa aşağıdaki fit-up, kaynak ve hat düzeni ihtiyaçlarını tanımladıktan sonra Aubrik’in H profil montaj makinesi ayrıntılarını inceleyin.
H Profil Montaj Makinesi Kaynak Başlamadan Önce Ne Yapar
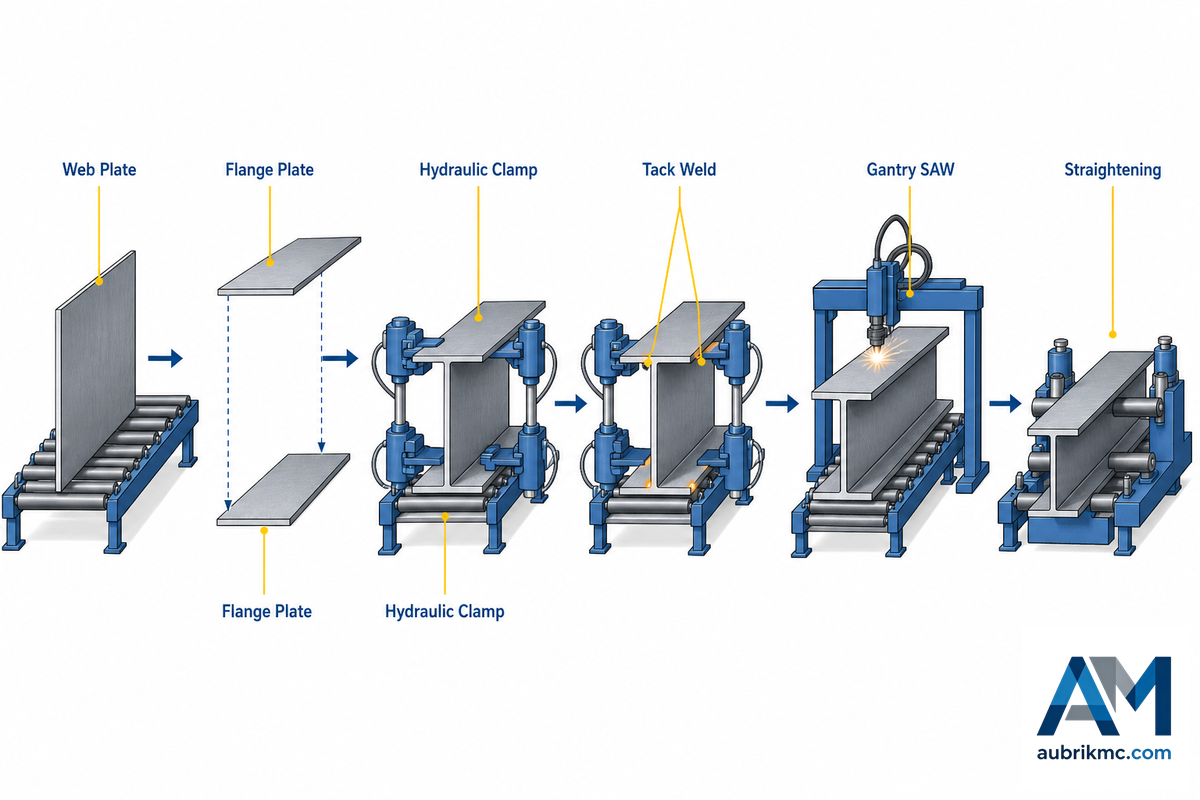
Bir H profil montaj makinesi gövde ve flanş saclarını destekler, kesiti merkezler, sıkma kuvveti uygular ve profilin sonraki kaynak aşamasına geçebilmesi için punta kaynakları yapar. Tesisteki her kaynak makinesinin yerini almaz; portal kaynak ekipmanının, tozaltı ark kaynağı araçlarının ve doğrultma makinesinin daha sonra ihtiyaç duyacağı geometriyi hazırlar.
H Profil Montaj Makinesi Nedir ve Nasıl Çalışır?
Bir H profil montaj makinesi, gövde ve flanş saclarını kontrollü bir fikstüre besler; ardından punta kaynağı şekli sabitlemeden önce parçaları merkezlemek için kılavuzlar veya hidrolik kelepçeler kullanır. Asıl değer punta kaynağı değildir. Asıl değer tekrarlanabilir fit-up işlemidir: gövde olması gereken yerde dik durur, flanş sacları gönyede kalır ve profil ilk istasyonda yeniden ayar gerektirmeden ana kaynağa ulaşır.
- Alternatif olarak hadde malzemesi (ve gövde sacları) gerekli uzunlukta kesilmelidir.
- Flanş sacı beslemesi ve dizisi montaj makinesine yönlendirilir.
- Yan kılavuzları, üst ruloları veya hidrolik kelepçeyi kullanın.
- H profilini konumunda sabitlemek için nokta ve punta kaynakları uygulayın.
- Profili SAW, flanş doğrultma, özel kontrol veya kumlamaya aktarın.
💡 Mühendislik Notu
Montaj makinesini bir geometri kontrol istasyonu olarak değerlendirin. Kaynak pasosu kısa ve geçicidir ancak gövde yönü ile flanş konumu; sonraki ark kaynağı pasosunu, doğrultma yükünü, muayene süresini ve profilin son deformasyonunu etkiler.
Flanş ve Gövde Fit-Up Kalitesi Sonraki Kaynak Onarımını Neden Belirler
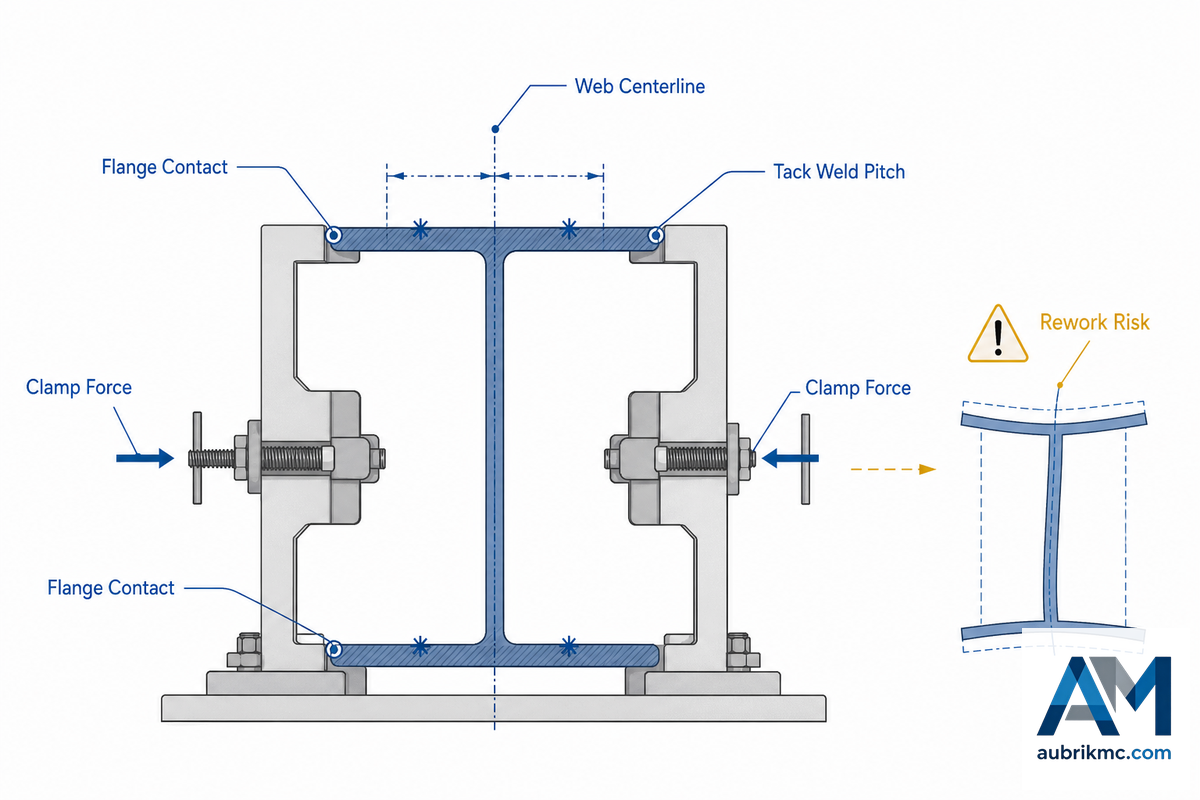
Flanş-gövde fit-up işlemi, bir H profil üretim hattındaki ilk kalite kapısıdır. Gövde merkezden kaçmışsa veya flanş temas hattı kararsızsa ana kaynak kabul edilebilir görünebilir; ancak bitmiş elemanda daha sonra doğrultma ve muayene sırasında tespit edilen burulma, sehim veya flanş deformasyonu bulunabilir.
U.S. Bureau of Labor Statistics, meslek profilinde kaynak işini teknik şartnameleri okuma, boyutları ölçme, yapıları veya malzemeleri inceleme, kaynak yöntemini izleme ve makinelerin bakımını yapma olarak tanımlar. H profil işleri için RFQ yalnızca montaj hızını sormamalıdır. Ekipmanın kaynak öncesinde kesiti nasıl ölçtüğünü, sıktığını ve sabitlediğini de sormalıdır.
| Fit-Up Kontrolü | Sorulması Gerekenler | Neden Önemlidir |
|---|---|---|
| Gövde merkezleme | Gövde punta kaynağından önce nasıl merkezleniyor? | Daha sonra doğrultma yüküne dönüşecek çarpıklığı önler. |
| Flanş teması | Her iki flanş sacı nasıl bastırılıp sabit tutuluyor? | Ark kaynağından önce boşlukları azaltır. |
| Sıkma kuvveti | Sıkma basıncı mekanik, hidrolik veya karma mı? | Sac levhada iz veya eğilme oluşturmadan hareketi kontrol eder. |
| Punta kaynağı aralığı | Aktarımdan önce hangi nokta kaynağı düzeni kullanılıyor? | Taşıma ve konumlandırma sırasında H şeklini sabit tutar. |
| Muayeneye teslim | Operatör boşaltmadan önce neleri inceliyor? | SAW ısı girdisi oluşturmadan önce fit-up sapmasını tespit eder. |
İlk montaj makinesini satın almayı değerlendiren bir çelik konstrüksiyon tesisi, “Dakikada kaç metre?” sorusuyla başlayabilir. İlk çalışma ayından sonra daha doğru soru, “Doğrultma süresinden kaç dakika tasarruf ettik?” olabilir. İki montajcı sabah boyunca bir gövdeyi yerine oturtmaya uğraşıyorsa portal kaynak, kötü geometriyi elle yapılabileceğinden daha hızlı biçimde sabitlemekten başka bir şey yapmaz. Daha iyi merkezleme sağlayan biraz daha yavaş bir montaj makinesi, burulmuş profilleri bağımsız bir doğrultma makinesine gönderen çok daha hızlı bir istasyondan daha iyi performans gösterebilir.
Montaj Makinesi, H Profil Kaynak Makinesi ve 3’ü 1 Arada Hat Karşılaştırması
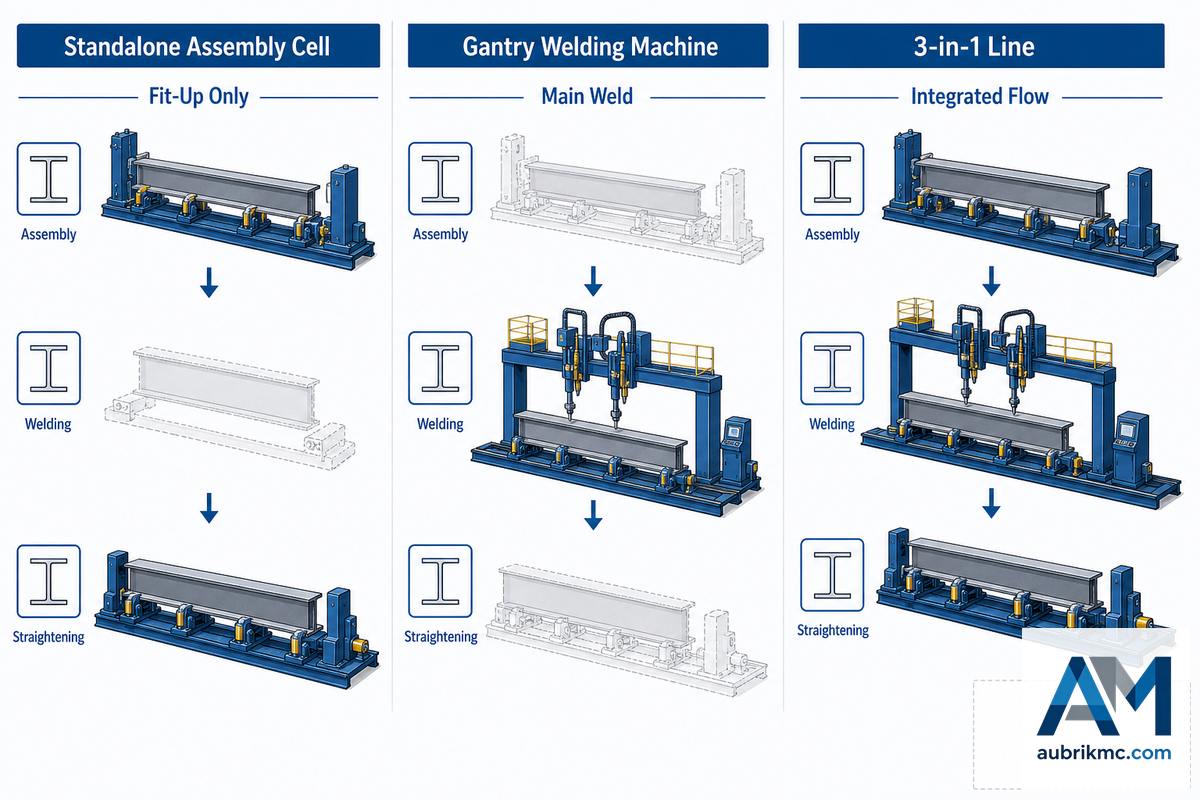
Tedarikçi katalogları montaj, kaynak ve doğrultma terimlerini çoğu zaman gelişigüzel kullanır; ancak bunlar farklı satın alma kararlarını ifade eder. Montaj makinesi H şeklini oluşturur; H profil kaynak makinesi ana boyuna kaynağı yapar. Entegre 3’ü 1 arada ekipman montaj, kaynak ve doğrultmayı tek bir akışta birleştirerek zemin üzerindeki taşımayı azaltırken tek bir sisteme bağımlılığı artırır.
H profil üretiminde portal kaynak makinesinin görevi nedir?
Çoğu tesis düzeninde portal kaynak makinesi montaj istasyonundan sonra gelir. Gövde ve flanş saclarına punta kaynağı yapıldıktan sonra portal kaynak makinesi, çoğunlukla tozaltı ark kaynağı veya benzer bir ark kaynağı yöntemiyle boyuna kaynağı gerçekleştirir. Montaj kalitesi, portal kaynağın düzgün bir geometriden mi yoksa düzeltilmesi gereken bir sorundan mı başlayacağını belirler.
| Ekipman Seçimi | Ana Görev | En Uygun Kullanım | Alıcı Riski |
|---|---|---|---|
| Bağımsız montaj makinesi | Fit-up ve punta kaynağı | Mevcut kaynak makinesi kapasitesine sahip tesisler | Aktarım sırasındaki taşıma ve konumlandırma bir sonraki darboğaz olabilir. |
| Portal kaynak makinesi | Ana boyuna kaynak | Fit-up işlemini hâlihazırda iyi kontrol eden tesisler | Kötü fit-up, kaynak kalitesinin tekrarlanmasını zorlaştırır. |
| Doğrultma makinesi | Flanş deformasyonunu düzeltme | Düzenli olarak ısıl deformasyon oluşan hatlar | Önceki aşamalardaki her hizalama hatasını düzeltemez. |
| 3’ü 1 arada makine | Montaj, kaynak ve doğrultma | Tekrarlanan profil ölçülerine sahip, alanı sınırlı tesisler | Tek bir entegre akış, daha az proses esnekliği sunar. |
Avantajlar
- İstasyonların (fit-up, kaynak, doğrultma, muayene) sorumlulukları net olduğu için arıza teşhisi daha kolaydır.
- Küçük ve bağımsız seçenekler, bir hatta yatırım yapılmadan önce küçük bir tesise sığabilir.
- Ürün çeşitliliğinin daha az olduğu üretimlerde tekrarlanan taşıma ve konumlandırmayı azaltır.
Sınırlamalar
- Tedarikçi web siteleri ve satış broşürleri bu işlemleri çoğu zaman topluca tanımlar.
- Tek bir makine hızı değeri, hat çıktısını kanıtlamaz.
- Bir tesis çok çeşitli profil karışımlarını işliyorsa bu ekipman yanlış uygulama olabilir.
Temel RFQ Özellikleri: Gövde Yüksekliği, Flanş Genişliği, Sıkma, Hız ve Güç
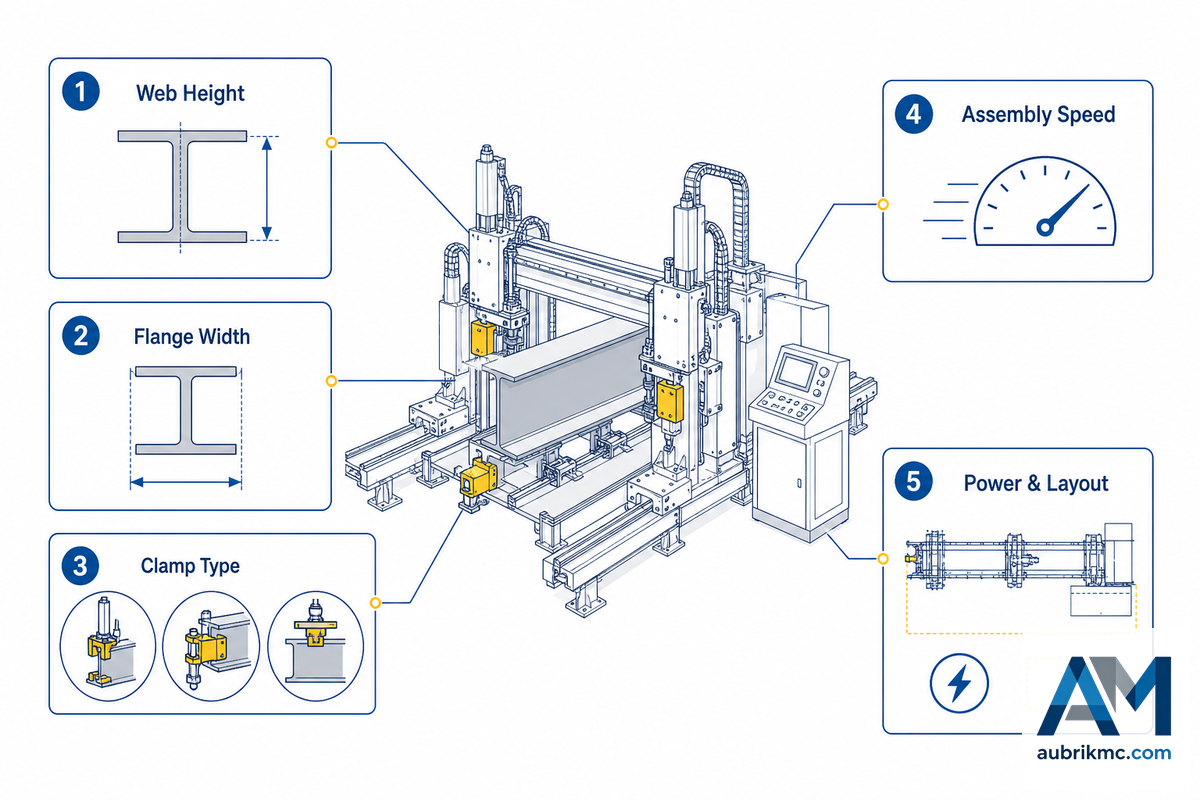
Genel bir montaj makinesi fiyatı istemek yerine gerçek profil geometrisini RFQ ile birlikte gönderin. Kamuya açık model föyleri bunun nedenini gösterir: bir sayfada 200-1800 mm iş parçası yüksekliği, 6-16 mm gövde kalınlığı, 200-800 mm flanş genişliği, 4000-15000 mm iş parçası uzunluğu, 6000 mm/min taşıma hızı ve 150-1500 mm/min kaynak hızı belirtilirken başka bir sayfada çeşitli KZL modelleri için 500-800 mm/min montaj hızı belirtilir. Bu sayıları sabit teknik özellik taahhütleri olarak değil, kılavuz değerler olarak kullanın.
⚠️ Önemli
Üreticilerden tek kaynağa ve belirli bir modele özgü veriler görmek yaygındır; ancak bu teknik özellikler, tedarikçiye yöneltilecek soruları oluşturmak için kullanılmalıdır. Belirtilen gövde yüksekliği, flanş genişliği ve kalınlığı, iş parçası uzunluğu, kelepçe yöntemi, güç ve kaynak hızı gibi hususları sorun.
| RFQ Alanı | Gönderilecek Bilgi | Tedarikçiden Doğrulamasını İsteyin |
|---|---|---|
| Gövde yüksekliği ve kalınlığı | Yakın tarihli işlerdeki minimum, normal ve maksimum ölçüler | Aynı kelepçe düzeninin tüm ölçüleri kapsayıp kapsamadığı |
| Flanş genişliği ve kalınlığı | Gerçek flanş sacı aralığı ve düzlük durumu | Yandan konumlandırma yöntemi ve ayarlama süresi |
| İş parçası uzunluğu | En kısa ve en uzun profil boyu | Konveyör desteği ve boşaltma yöntemi |
| Kaynak yöntemi | Yalnızca punta kaynağı, SAW istasyonuna aktarım veya entegre kaynak | Tel, kaynak torcu, kaynak tabancası ve kaynak güç kaynağı uyumluluğu |
| Elektrik beslemesi | Tesis gerilimi, frekansı ve yerel mevzuat kısıtlamaları | Panel tasarımı, yedek parçalar ve devreye alma desteği |
Elle fit-up işleminin yerini otomatik bir istasyon aldığında en kısa amortisman öyküsü, daha yüksek montaj hızından kaynaklanıyor gibi görünebilir. Karma profil ölçüleri üreten bir tesiste daha yüksek kârlılık, tekrarlanan manuel müdahale olmadan değiştirilebilen kelepçe ayarlarından gelebilir. Montajda iyi merkezleme, portal kaynak makinesinin bir montaj kusurunu düzeltmek yerine düzgün teknik resim geometrisinden başlamasını sağlar. Üretim verimliliği bu tekrarlanabilir ölçü değişiminden gelir; yüksek verimlilik yalnızca geometri sabit kaldığında önem taşır. Bir işletmede üretimin 70 percent kadarı orta gövde yüksekliğine sahip çelikten ve 30 percent kadarı ağır flanş malzemesinden oluşuyorsa sorunsuz kelepçe değişimleri, sık sık manuel ayar gerektiren daha yüksek nominal hızdan üstün olabilir.
Montajdan Sonra SAW, Nokta Kaynağı ve Doğrultmanın Yeri
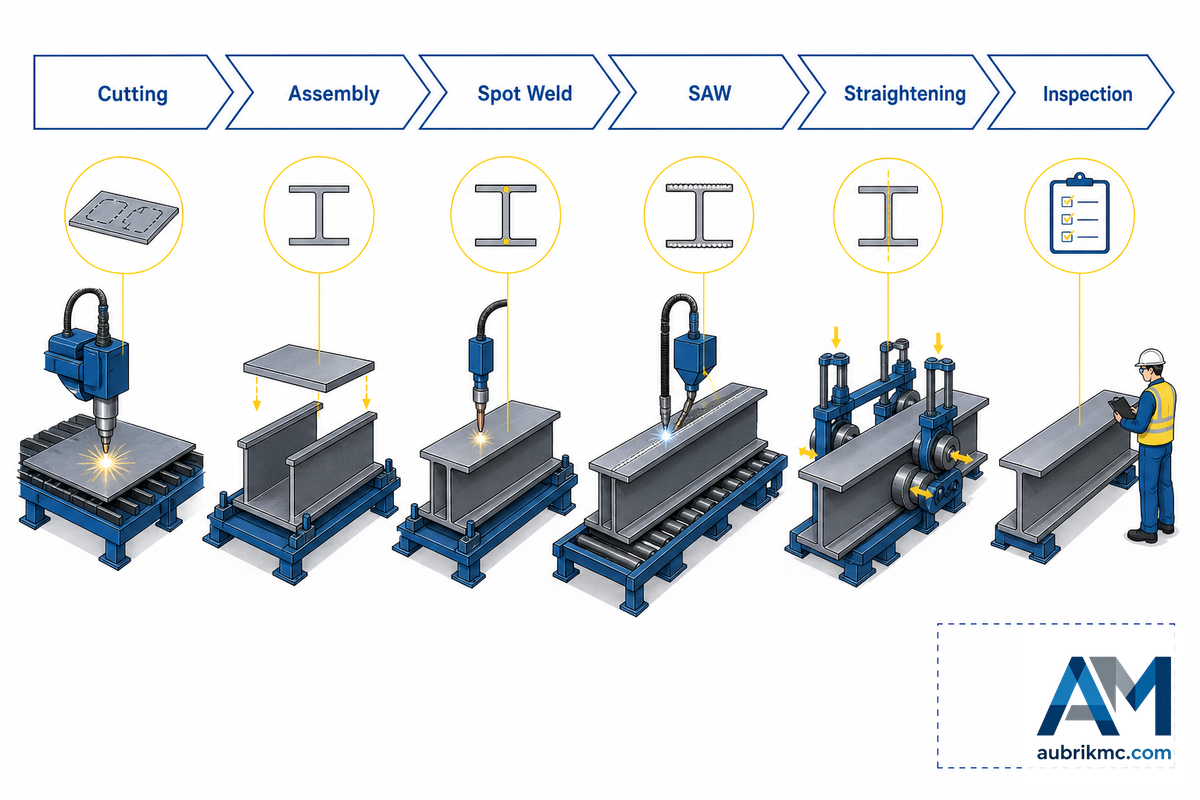
H profil montajında nokta kaynağı bir sabitleme aşamasıdır. Tozaltı ark kaynağı genellikle nihai dikişi oluşturan üretim kaynağıdır. Isı girdisi flanşı eğebileceği veya deforme edebileceği için ardından doğrultma yapılır. Zayıf bir aktarım otomatik merkezlemenin yararını ortadan kaldırabileceğinden alıcı, montaj makinesini seçmeden önce bu üç aşamanın tamamını planlamalıdır.
H profil montajında punta kaynağının önemi nedir?
Punta kaynağı önemlidir çünkü fit-up ile ana kaynak yöntemi arasında geometriyi korur. Hafif punta kaynakları taşıma ve konumlandırma sırasında kopabilir. Aşırı punta düzenleri zaman kaybettirebilir ve ana kaynaktan önce ısı oluşturabilir. Uygun punta aralığı, montaj istasyonunu asıl kaynak darboğazına dönüştürmeden gövde ile flanşı sabit tutmalıdır.
| Hat Aşaması | Ana İşlem | Kalite Riski |
|---|---|---|
| Montaj | Gövde ile flanşı merkezleme, sıkma ve punta kaynağı yapma | Merkezden kaçmış gövde veya düzensiz flanş teması |
| SAW / ark kaynağı | Ana boyuna kaynağı yapma | Isı girdisi ve kaynak izleme hataları |
| Doğrultma | Kaynak sonrasında flanş deformasyonunu düzeltme | Önceki aşamadaki bir fit-up hatasını düzeltmeye çalışma |
| Muayene | Geometriyi, kaynak durumunu ve belge durumunu kontrol etme | Sorunun, ürüne çok fazla değer eklendikten sonra bulunması |
OSHA’nın kaynak, kesme ve sert lehimleme standartları sayfası, kaynak güvenliğini genel endüstri, denizcilik ve inşaat standartları altında gruplandırır. OSHA ayrıca sabit konumlu üretim kaynağında koşullara bağlı olarak lokal havalandırma veya hava beslemeli solunum cihazları gerekebileceğini belirtir. Otomatik profil kaynağında bu durum, havalandırma ve bakım erişimini yalnızca güvenlik evrakı değil, aynı zamanda hat düzeni gereklilikleri hâline getirir.
Bağımsız Hücre mi, Komple H Profil Üretim Hattı mı? Fit-Up Darboğaz Haritası
Fit-Up Darboğaz Haritası’nı bir satın alma matrisi olarak kullanın: bağımsız bir montaj makinesi satın alma, kaynak makinesi veya doğrultma makinesi ekleme ya da komple H profil üretim hattı için fiyat isteme kararına yardımcı olur. Tesis zemininde gözlemlenebilen darboğazdan başlayın.
| Gözlemlenen Darboğaz | Olası Satın Alma Yolu | RFQ Sorusu |
|---|---|---|
| Elle fit-up işlemi kaynaktan daha uzun sürüyor | Bağımsız montaj makinesi | Kelepçe ve merkezleme düzeni farklı profil ölçüleri arasında ne kadar hızlı değiştirilebilir? |
| Gecikmeye ana kaynak kuyruğu neden oluyor | Portal kaynak makinesi veya SAW kapasitesi | Montaj istasyonu kaynak akışını nasıl besliyor? |
| Isıl deformasyon yeniden işlemeye neden oluyor | Doğrultma makinesi ve proses incelemesi | Kaynak sonrasında hangi deformasyon normaldir ve hangisi kötü fit-up işlemine işaret eder? |
| Tesis içi taşıma ve konumlandırma operatörün zamanını alıyor | Bağlantılı profil üretim hatları | Hangi konveyör ve boşaltma düzeni tesis genişliğine uygundur? |
| Operatör becerisi vardiyaya göre değişiyor | Otomatik merkezleme ve belgelenmiş ayarlar | Hangi ayarlar kaydediliyor, kilitleniyor veya ölçülüyor? |
| İhracat belgeleri için katı şartlar uygulanıyor | CE, ISO9001 ve teknik dosya desteği sunan tedarikçi | Makineyle birlikte hangi belgeler ve hangi dilde gönderiliyor? |
| Servis riski endişe yaratıyor | Garanti, yedek parça ve devreye alma desteği sunan tedarikçi | 1 yıllık garanti talepleri, uzaktan servis ve yedek parçalar nasıl yönetiliyor? |
| Profil karışımı her hafta değişiyor | Tam entegrasyondan önce esnek montaj hücresi | Kılavuzları, kelepçeleri ve kaynak hızını yeniden ayarlamak için ne kadar süre gerekiyor? |
“Yanlış H profil hattı seçimleri genellikle zor işlenen çelikten kaynaklanmaz. Alıcının fit-up süresi, kaynak kuyruğu, doğrultma yükü, muayene gecikmesi veya operatör farklılığı gibi darboğazı tanımlamadan önce makine özelliklerini belirlemesinden kaynaklanır.”
H Profil Montaj Makinesi Tedarikçi Kontrol Listesi: Belgeler, Servis ve Teslim
Her H profil montaj makinesini yalnızca logosu farklı olan aynı çelik şasi gibi değerlendirmemek için bir tedarikçi kontrol listesi kullanın. Belgeleri, fabrika kapasitesini, servis yanıtını, yedek parçaları ve tedarikçinin montaj ile kaynak yöntemini profil terminolojinize göre açıklayıp açıklayamadığını kontrol edin.
- Makine teknik resmini, elektrik yerleşimini, hidrolik şemayı ve yedek parça listesini isteyin.
- ISO9001’in genel bir iddiayı değil, tedarikçinin kalite yönetim sistemini ifade edip etmediğini kontrol edin.
- CE projelerinde beyanı, kılavuzu, koruyucuları, acil durdurmayı ve risk belgelerini doğrulayın.
- Devreye almanın nasıl gerçekleştirildiğini sorun: uzaktan video, yerel teknisyen veya yerinde servis.
- Makineyi broşürdeki en büyük ölçüye göre değil, profil karışımına göre seçin.
Eski adı Wuxi ABK machinery olan Aubrik, 1999 yılında kurulmuş olup kaynak ekipmanları ile CNC kesme makinelerinin Ar-Ge, üretim ve satışına odaklanmaktadır. Şirket; Ar-Ge ekibinin 20 yıldan fazla deneyime, yıllık 1,000 takım kaynak ekipmanı ve 200 takım kesme ekipmanı kapasitesine sahip olduğunu, ISO9001 ve CE sertifikaları, bir yıllık ücretsiz garanti ve özel ihtiyaçlara yönelik OEM hizmeti sunduğunu bildirmektedir. Bu bilgileri durum tespiti için soru başlıkları olarak kullanın: fiyat teklifini kabul etmeden önce her tedarikçiden kapasitesini, uygunluğunu ve servis hizmetini belgelemesini isteyin.
ISO, ISO 9001:2015’i kuruluşların tutarlı ürün ve hizmetler sunmasına, verimliliği artırmasına ve müşteri beklentilerini veya mevzuat gerekliliklerini karşılamasına yardımcı olmak için kullanılan uluslararası kalite yönetim standardı olarak açıklar. Makine alıcıları açısından bu standart makine muayenesinin yerini almaz; ancak proses kontrolünü incelemek için bir çerçeve sunar.
İhracat alıcıları AB makine çerçevesini de dikkate almalıdır. Avrupa İş Sağlığı ve Güvenliği Ajansı, CE işaretinin makinelerin sağlık ve güvenlik gerekliliklerini karşıladığını gösterdiğini ve iç pazarda ticaretinin yapılmasına olanak verdiğini belirtir. H profil ekipmanı için hedef pazarın gerektirdiği teknik belgeleri isteyin.
2026 Yılında Yapısal Çelik İmalat Otomasyonunda Neler Değişiyor?
2026 yılında pratik mesele, her kaynakçıyı değiştirmekten çok tekrarlanan işleri kontrol etmektir. American Welding Society iş gücü verileri, ABD’de 2029 yılına kadar 320,500 yeni kaynak uzmanına ihtiyaç duyulacağını ve 2025 ile 2029 arasında yılda ortalama 80,000 açık pozisyon oluşacağını bildirmektedir. İşçilik baskısı; belgelenmiş fit-up işlemini, daha hızlı eğitimi ve tekrarlanabilir kaynak otomasyonunu yapısal çelik imalatında daha değerli hâle getirir.
Robotik verileri de aynı yönü göstermektedir. International Federation of Robotics, World Robotics’i ülke, uygulama, sektör ve robot türüne göre endüstriyel robot istatistiklerini, eğilimlerini ve tahminlerini kapsayan yıllık bir rapor olarak tanımlar. Kuruluşun 2025 kaynaklar ve yöntemler belgesi, kurulum ve faal robot verilerinin başlıca robot tedarikçilerinden ve ulusal robotik derneklerinden toplandığını açıklar.
Yapısal çelik tesisleri dijital iş akışlarının değerini de görmektedir. Örneğin AISC’nin 2025 SteelDays programındaki ücretsiz web seminerlerinden biri yapay zekânın sunduğu fırsatlara değinmiştir; ancak şu anda bir ekipman alıcısının broşüründe “AI” yazan makineleri aramasına gerek yoktur. Bunun yerine ekipmanın tekrarlanabilir fit-up ayar bilgilerini kaydedip kaydetmediğinin, operatörlere kelepçe ve kaynak durumu onayı sağlayıp sağlamadığının ve beş yıl veya daha uzun süreli servis için gerekli belgeleri içerip içermediğinin sorulması tavsiye edilir.
2026 Eylem Kontrol Listesi
- Kısıtın personel olduğu düşünülüyorsa daha az ayar eğitimi gerektiren otomatik merkezlemeyi ve operatör için açık muayene adımlarını değerlendirmek en iyisidir.
- Yeniden işleme yaşanıyorsa SAW hızından önce flanş ve gövde fit-up hassasiyetine odaklanın.
- İhracat belgesi gereklilikleri engel oluşturuyorsa yalnızca fiyata bakmadan önce CE, ISO9001 ve eksiksiz teknik dosya desteği arayın.
- Taşıma ve konumlandırma sorun yaratıyorsa tek bir montaj makinesi yerine üretim hattı yerleşim planı sipariş edin.
SSS
S: H profil montaj makinesi nedir?
Yanıtı Görüntüle
Tesisteki bir fit-up istasyonu, ana kaynak öncesinde hem gövde hem de flanş saclarını merkezleyebilir, sıkabilir ve punta kaynağıyla sabitleyebilir.
S: H profil üretim hattı otomatik midir?
Yanıtı Görüntüle
Bazen kısmen otomatiktir. Birçok kurulumda otomatik sac besleme, hidrolik kelepçeyle konumlandırma, portal kaynak, doğrultma ve konveyörle aktarım kullanılırken operatörler profil ölçü aralığını ayarlamaya, punta kaynağı kalitesini kontrol etmeye, kaynak hızını izlemeye ve son muayeneyi gerçekleştirmeye devam eder. “Otomatik” ifadesini bir kapsam sorusu olarak değerlendirin: hangi ayarların dijital olarak kaydedildiğini ve hangilerinin manuel kaldığını sorun.
S: H profil üretim hattının bileşenleri nelerdir?
Yanıtı Görüntüle
Uygulanabilir bir hat; CNC kesme, gövde ve flanş montajı, portal kaynak, doğrultma, konveyörle taşıma, hidrolik güç ve kumanda sisteminin yanı sıra isteğe bağlı muayene veya alın frezeleme makinesiyle işleme ya da kumlama gibi son işlemleri içerebilir.
S: H profil doğrultma makinesi hatta nasıl yer alır?
Yanıtı Görüntüle
Bu işlem kaynaktan sonra gerçekleştirilir. Kaynak ısısı flanş profillerini değiştirerek deformasyonlara yol açabilir; doğrultma işlemi bunları son fit-up veya kaplama işlemlerinden önce düzeltir.
S: Alıcılar bir H profil montaj makinesi tedarikçisi seçmeden önce neleri kontrol etmelidir?
Yanıtı Görüntüle
Önce profil yüksekliği, toplam genişlik, profil kalınlığı, toplam uzunluk ve toplam ağırlık dâhil gerçek profil sınırlarını doğrulayın. Ardından kelepçeleme yöntemini, kaynağı, elektrik mühendisliğini, hidrolik parçaları, yedek parça tedarikini, devreye alma planını, garanti koşullarını ve ISO9001 veya CE belgelerini doğrulayın. İyi bir tedarikçi, tek bir kod numarasıyla fiyat vermek yerine montaj makinesinin teknik resimlerinize göre nasıl özelleştirileceğini belirtmelidir.
S: Bağımsız bir montaj makinesi daha sonra komple üretim hattına yükseltilebilir mi?
Yanıtı Görüntüle
Evet, hücre düzeninde konveyörler, doğrultma makinesi, bakım dolapları, operatör erişimi ve yandan besleme için yer bırakıldığında mümkündür. Teslimden önce gelecekteki hat genişletmesine ait teknik resmi isteyin; aksi hâlde komple üretim hattı kurulurken bağımsız hücrenin taşınması gerekebilir.
Profil Üretim Programınızı Kontrol Etmeye Hazır mısınız?
Gövde yüksekliğini, flanş genişliğini, iş parçası uzunluğunu, kaynak yöntemini ve fabrika yerleşimini e-postayla gönderin. Aubrik, montaj makinesi veya üretim hattı profilini teknik resimlerinizle eşleştirebilir.
H Profil Montaj Makinesi Özelliklerini İnceleyinBu Alıcı Rehberi Hakkında
Bu rehber, H profil fit-up, kaynak ve üretim hattı ekipmanlarını karşılaştıran çelik konstrüksiyon imalat ekiplerine yöneliktir. Aubrik’in katkısı şirket geçmişi, imalat kapasitesi, sertifikalar, garanti ve OEM hizmeti ayrıntılarıyla sınırlıdır; haricî güvenlik, istihdam ve robotik verileri aşağıdaki kaynaklardan kontrol edilebilir.
İlgili Aubrik Kaynakları
Referanslar ve Kaynaklar
- Kaynakçılar, Kesme Operatörleri, Lehimciler ve Sert Lehimciler — ABD Çalışma İstatistikleri Bürosu
- Kaynak, Kesme ve Sert Lehimleme Standartları — İş Sağlığı ve Güvenliği İdaresi
- 29 CFR 1910.252 Genel Gereklilikler — İş Sağlığı ve Güvenliği İdaresi
- Kaynak İş Gücü Verileri — American Welding Society Foundation
- Dünya Robotik Raporları — Uluslararası Robotik Federasyonu
- Dünya Robotik 2025 Endüstriyel Robotlar: Kaynaklar ve Yöntemler — Uluslararası Robotik Federasyonu
- SteelDays 2025 — American Institute of Steel Construction
- ISO 9001 Açıklaması — Uluslararası Standardizasyon Örgütü
- 2023/1230/EU Sayılı Yönetmelik – Makineler — Avrupa İş Sağlığı ve Güvenliği Ajansı







