
Aubrik Şirketi ile İletişime Geçin

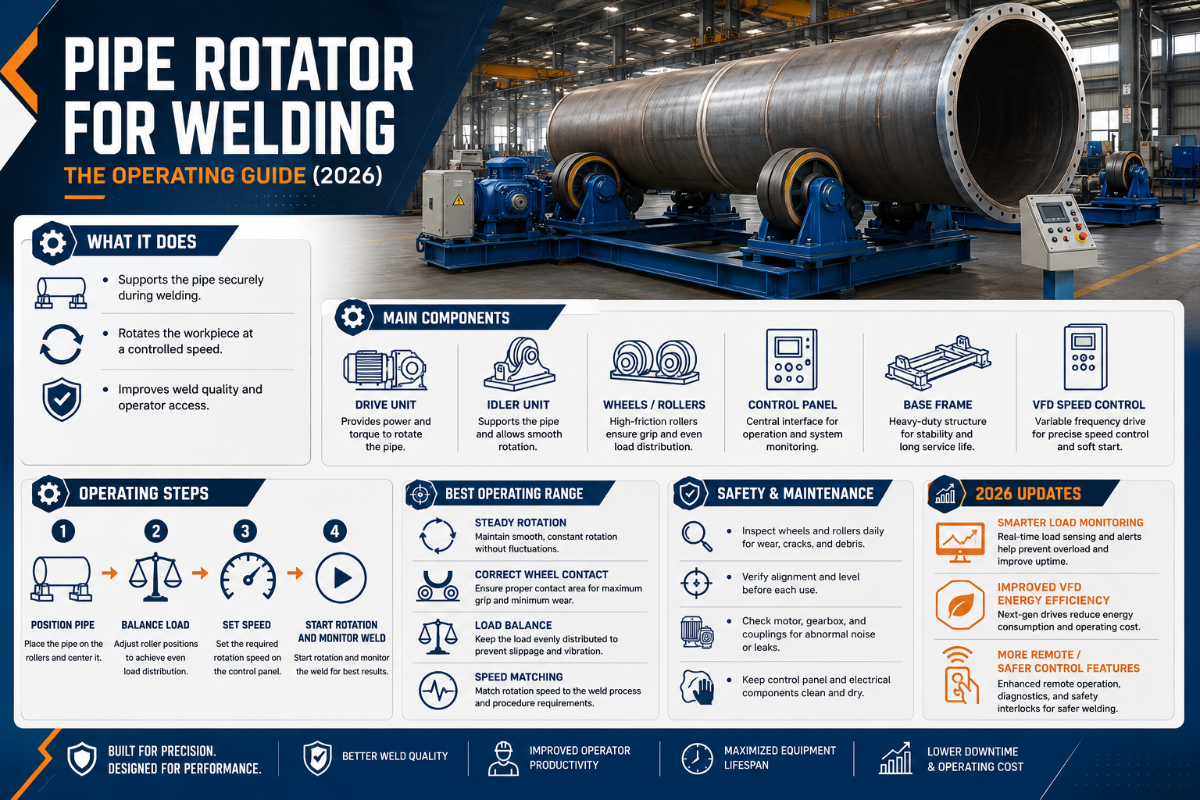
Boru Kaynak Rotatörü: Temiz Çevresel Kaynak Dikişleri İçin Kaynak Rotatörlerinin Kullanımı
Haziran 2026’da güncellendi · Aubrik teknik ekibi tarafından incelendi
Bir boru kaynak rotatörü, kaynakçıyı değil iş parçasını döndürür. Boruyu, boru grubunu, tankı veya basınçlı kabı tahrikli rulo yatağına yerleştirip sabit bir dönme hızı ayarlandığında, parça arkın altında dönerken tek bir kaynakçı düz pozisyonda kesintisiz çevresel kaynak dikişi çeker. Zor olan makineyi satın almak değil, onu kullanmaktır: rulo devrini kaynak hareket hızıyla eşleştirmek, parça eksenel yönde ilerlemeyecek şekilde ruloları ayarlamak, rulmanlara zarar vermeden dönen iş parçasının kaynak dönüş bağlantısını yapmak ve silindir atölye boyunca savrulmadan önce eksenel kaçmayı fark etmek. Bu kılavuz, teknik özellik föylerinde bulunmayan kullanım talimatlarını sunar. Kapasite, tip ve boyutlandırma konusunda rehberlik mi gerekiyor? İlgili ABOKE boru kaynak rotatörleri sayfasına bakın; burada doğru kullanıma odaklanıyoruz.Hızlı Teknik Özellikler — Boru Rotatörünün Çalışma Aralığı
| Taşıdığı iş parçaları | Uzun silindirik iş parçaları — boru, boru grubu, tank, basınçlı kap gövdesi, rüzgâr türbini kulesi bölümü |
| Hareket | Parçanın kendi yatay ekseni çevresinde dönmesi (tahrik rulosu + avare rulo yatağı) |
| Dönme hızı | Kademesiz; ağır hizmet tipi setlerde genellikle 0.1–5 dev/dak (≈6–60 inç/dak yüzey hızı) |
| Taşıma kapasitesi | Yapı sınıfına göre 5–400 t; en ağır parçaya + emniyet payına göre boyutlandırılır |
| Kaynak yöntemleri | SAW, mekanize MIG/MAG, orbital TIG — düz pozisyonda dönmeden yararlanan tüm yöntemler |
| Kaynak türü | Çevresel kaynak dikişleri; kök, dolgu ve kapak pasosu tek bir kesintisiz geçişte |
Ark Altında Boru Rotatörleri: Çalışma Mekanizması ve Manuel Döndürmeye Üstünlüğü
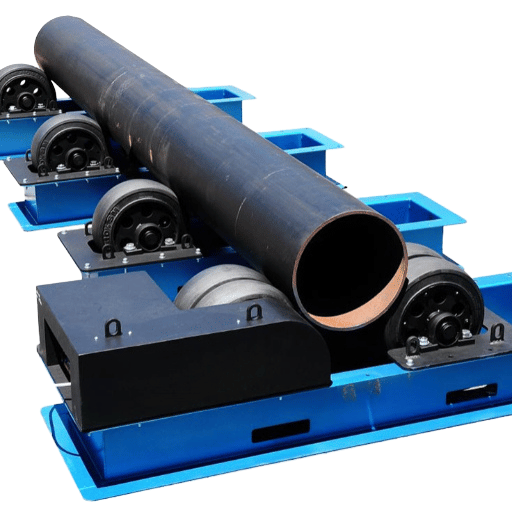 Boru rotatörü — diğer adıyla kaynak rotatörü seti — bir silindiri taşıyarak kontrollü hızda döndüren tahrikli bir ünite ile bir veya daha fazla avare üniteden oluşur. Ağırlığı rulolar taşıdığı için kaynakçı, kaynak torcunu alt ölü noktada sabit tutar ve kaynak birleştirmesi her turda torcun önüne gelir. Bu tek değişiklik geometrik bir sorunu çözer: sabit bir boruda kaynak birleştirmesinin yalnızca birkaç inçlik kısmı herhangi bir anda ideal düz açıda bulunur; kalan kısım ise kaynakçıyı yer çekiminin kaynak banyosuna karşı çalıştığı dikey veya tavan pozisyonlarında kaynak yapmaya zorlar.
Bunun getirisi yalnızca rahatlık değil, kaynak kalitesidir. Kaynakçı ağır bir parçayı vinçle çevirmek veya yeniden kavramak için her durduğunda, yeniden başlatılan nokta gözenek, yanma oluğu veya ark izi riski taşır — uzun bir çevresel kaynak dikişinde bu noktaların sayısı onlarca olabilir. Kesintisiz döner kaynak, dur-kalkları ortadan kaldırır: tek bir kaynakçı, ikinci bir vinç hareketi olmadan 24 inçlik bir boru grubunun veya 4 metrelik bir tank gövdesinin tüm çevresini kaynaklar. Bu nedenle boru kaynağı atölyeleri kazanımı yalnızca ark süresiyle değil, taşıma ve konumlandırma süresiyle ve yeniden işleme oranıyla ölçer.
Bir kaynak rotatörü, üç taşıma ve konumlandırma aracından biridir ve çalışma mantığı diğerlerinden farklıdır. Kaynak pozisyoneri, kompakt bir parçayı ayna veya tablaya bağlayarak farklı açılardan erişim için döndürür ve yatırır; kaynak manipülatörü ise dengelenmiş kaynaklı imalatı puntalar arasında bağlar. Boru rotatörü, uzun ve ağır hizmet tipi bir silindiri rulo yatağında destekleyerek yalnızca döndürür — bu nedenle bir pozisyoner aynasının konsol olarak taşıyabileceğinden çok daha büyük ve ağır iş parçalarına ölçeklenebilir. Seçim mantığının tamamı kaynak rotatörleri ve çevirme ruloları genel bakışında açıklanır; bu kılavuz, rotatörlerin mevcut olduğunu ve bunların kullanılması gerektiğini varsayar.
Manuel döndürmeyle karşılaştırıldığında bu kaynak ekipmanının işletme gerekçesi büyük ölçüde kaynak verimliliği ve maliyettir: vinç ekibi yerine tek operatör, dur-kalklı taşıma ve konumlandırma yerine istikrarlı kaynak operasyonları ve tamamlanan her metre kaynak dikişi için daha düşük işçilik maliyeti. Atölyeler verimlilik artışını, vardiya başına ortadan kaldırılan taşıma ve konumlandırma süresinin yanı sıra ağır iş parçalarını baş üstünde vinçle taşımamaktan kaynaklanan güvenlik ve verimlilik kazanımı ve bunun getirdiği daha düşük maliyetler olarak kaydeder. Aynı fikstür ailesi farklı uygulamalara ve farklı boyutlara hizmet eder: tezgâh tipi bir pozisyoner küçük bir flanşı taşır; ancak boru ve kap kaynak uygulamaları ile üretim ölçeğindeki çoğu boru kaynağı uygulaması, rotatörün sağladığı rulo yataklı döner desteğe ihtiyaç duyar.
Hareket Hızından RPM’ye Geçiş: WPS’ye Göre Dönme Hızının Ayarlanması
Kullanım sırasında en sık sorulan soru “hangi RPM değerini ayarlamalıyım?” sorusudur. Yanıt sabit bir sayı değil, bir dönüşüm işlemidir. Her rulo, boru yüzeyini Kaynak Prosedürü Şartnamesinde (WPS) belirtilen hareket hızıyla arkın önünden geçirmelidir. Hareket hızı, ASME BPVC Bölüm IX kapsamında kontrollü ve ilave temel bir değişkendir; dolayısıyla dönme hızı sezgiyle belirlenmez, kaynak birleştirmesinin çapından hesaplanır.
📐 Hareket Hızından RPM’ye Geçiş
Kendi değerlerinizle yeniden hesaplayabileceğiniz üç örnek:
RPM = WPS hareket hızı ÷ (π × boru dış çapı) — uzunluk birimlerini aynı tutun. Boru çevresi (π × dış çap), yüzeyin bir tam turda aldığı mesafedir; dakika başına tur sayısını bulmak için gerekli hareket hızını bu değere bölün.
- ▪24 inç dış çap, WPS 8 inç/dak: çevre = π × 24 = 75.4 inç → 8 ÷ 75.4 = 0.106 dev/dak.
- ▪DN300 (324 mm dış çap), WPS 300 mm/dak: çevre = π × 324 = 1,018 mm → 300 ÷ 1,018 = 0.295 dev/dak.
- ▪48 inç dış çap, WPS 12 inç/dak: çevre = π × 48 = 150.8 inç → 12 ÷ 150.8 = 0.080 dev/dak — büyük çaplı kapların 0.1 dev/dak değerinin altını hassas biçimde ayarlayabilen kademesiz bir tahrik sistemine ihtiyaç duymasının nedeni budur.
| Boru dış çapı (inç) | Boru dış çapı (mm) | 8 inç/dak değerinde RPM | 12 inç/dak değerinde RPM |
|---|---|---|---|
| 4 | 102 | 0.64 | 0.95 |
| 6 | 152 | 0.42 | 0.64 |
| 8 | 203 | 0.32 | 0.48 |
| 12 | 305 | 0.21 | 0.32 |
| 16 | 406 | 0.16 | 0.24 |
| 24 | 610 | 0.11 | 0.16 |
| 36 | 914 | 0.07 | 0.11 |
| 48 | 1,219 | 0.05 | 0.08 |
| 60 | 1,524 | 0.04 | 0.06 |
| 72 | 1,829 | 0.035 | 0.05 |
| 120 | 3,048 | 0.021 | 0.03 |
Yüzey hızı yöntemi; hareket hızını onaylı WPS’nize göre doğrulayın. Tek tıklamayla sonuç mu gerekiyor? ABOKE dönme hızı ve yüzey hızı hesaplayıcısını kullanın.
Kaynak Yönteminin Eşleştirilmesi: Kaynak Rotatörlerinde SAW, MIG ve TIG
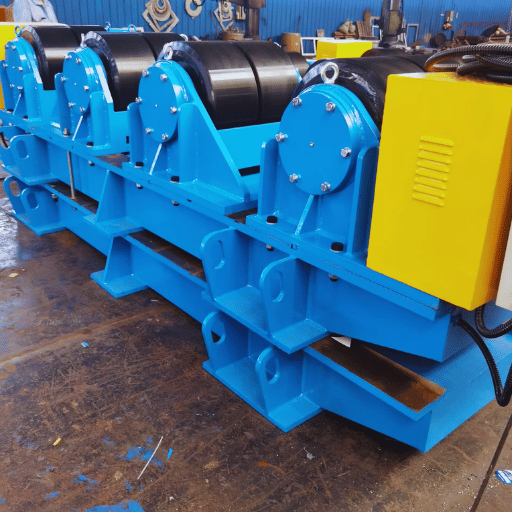 Kaynak rotatörleri en hızlı getiriyi yüksek yığma hızına sahip yöntemlerde sağlar. Bir ScienceDirect mühendislik incelemesine göre tozaltı kaynağı (SAW) “esas olarak kapların düz pozisyondaki kaynak dikişlerinde kullanılır… [ve] kaynak rotatörleri gerektirir” — çünkü kaynak dikişi aşağıda tutulduğunda dekapan kaynak birleştirmesinde kalır. Boru rotatörü kaynak dikişini düz pozisyonda sabit tutarak SAW işleminin kesintisiz yürütülmesini sağlar; ağır imalatta en büyük çevrim süresi kazanımı burada ortaya çıkar.
Mekanize MIG/MAG da bundan yararlanır: sabit dönme, sinerjik kontrollü tel sürme ünitesinin sabit torç mesafesini korumasını ve düzgün bir kaynak dikişi oluşturmasını sağlar; üreticiler manuel döndürmeye kıyasla kayda değer verimlilik artışları bildirmektedir. Orbital ve mekanize TIG, yığma hızından çok kaynak hassasiyetinin önemli olduğu ince cidarlı işlerde ve kök pasolarında rotatörlerden yararlanır. Her üç yöntemde de ayak pedalı veya kablosuz kumanda, kaynakçının kaynak banyosunun başından ayrılmadan dönme hızını anlık olarak ayarlamasını sağlar.
MIG ve TIG kaynağı, döner kaynak sisteminden nasıl yararlanır?
Her iki yöntem de iş parçasının sabit ve tekrarlanabilir bir hızla hareket ederken kaynak torcunun sabit kalmasından yararlanır — böylece kaynak birleştirmesinin tüm çevresinde birim uzunluk başına ısı girdisi eşit olur. Karbon çeliği veya düşük alaşımlı borularda MIG için bu, yüksek yığma hızında tutarlı ergime ve daha az kaynak hatası anlamına gelir; kaynakçı, ağır cidarlar için sinerjik kontrolü rotatörlerle ve 500 amper sınıfı kaynak güç kaynağıyla birlikte kullanır. TIG kaynağında sabit dönme, tüm çevre boyunca dar ve tekrarlanabilir bir kaynak banyosu sağlar; havacılık ve ölçüm cihazı uygulamalarının gerektirdiği hassasiyet ve tutarlılık bu şekilde elde edilir. Bir kullanım notu: paslanmaz çelik ve nikel alaşımları ısıyı zor dağıtır; bu nedenle renk değişimini ve distorsiyonu önlemek için aynı cidar kalınlığındaki karbon çeliğine kıyasla dönme hızını bir kademe artırın. Ağır cidarlı çevresel kaynaklarda ark genellikle 28 ila 34 V gerilimde 300 ila 500 A civarında çalışırken rotatörler hareket hızını WPS aralığında tutar; ısıyı sınırlamak için paslanmaz çelikte dönme hızını 10 ila 15% düşürün.6 Kontrollü Rulo Hizalama Prosedürü: Düzgün Bir Çevresel Kaynak İçin Kurulum
Sektörel saha kılavuzlarına göre kaynak rotatörü sorunlarının yaklaşık 70%’i ekipman arızasından değil, kurulum hatalarından kaynaklanır — bu nedenle kurulum prosedürü sahadaki getirisi en yüksek kullanım becerisidir. İlk dönüşten önce bu altı kontrolü sırasıyla uygulayın. Bu prosedür, ağır reaktör gövdeleri döndürülürken de kısa küçük boru gruplarında da aynıdır.6 Kurulum Kontrolüne Genel Bakış
- 1️⃣Yatağı terazileyin. Tahrik ve avare şasileri terazide ve aynı düzlemde olmalıdır; eğimli zemindeki bir yatak parçayı bir uca iter.
- 2️⃣Rulo yüksekliklerini eşitleyin. Her iki rulo setinin yüksekliği birkaç milimetre içinde eşleşmelidir — operatörden kaynaklanan eksenel ilerlemenin başlıca nedeni yükseklik farkıdır.
- 3️⃣Rulo açıklığını dış çapa göre ayarlayın. Parçanın yaklaşık 30–60° rulo temas açısıyla oturması için ayarlanabilir rulo açıklığını çapa göre belirleyin — parça ne üstte asılı kalmalı ne de sıkışmalıdır.
- 4️⃣Yükü oturtun ve dengeleyin. Orta açıklığın sarkmaması için iş parçasını her uçtan yaklaşık 30–40% içeriden destekleyin; parça eşit temasla oturmalı, kesinlikle sıkışmamalıdır.
- 5️⃣Kaynak dönüş yolunu oluşturun. Kaynak dönüş bağlantısını rulo rulmanları üzerinden değil, özel bir döner topraklama sistemi üzerinden yapın (sonraki bölüm).
- 6️⃣Deneme dönüşü yapın ve işaretleyin. En düşük hızda bir tam tur döndürün, dönme yönünü doğrulayın ve arkı başlatmadan önce eksenel ilerlemeyi izlemek için kaynak dikişini tebeşirle işaretleyin.
📐 Mühendislik Notu
6 metrelik açıklık boyunca rulo yüksekliklerinin ~2–3 mm içinde eşit olması, ağır işler için uygulanabilir bir hedeftir. Ağır bir yük yerleştirmeden önce dönme yönünü ve elektrik fazını doğrulayın — ters faz, ilk çalıştırmada ruloların geriye dönmesine neden olur. Kapasite ve avare ünite sayısının belirlenmesi için boru rotatörü kapasite ve tip seçicisine başvurun.
Rulmanlarda Ark Oluşturmadan Dönen İş Parçasının Topraklanması
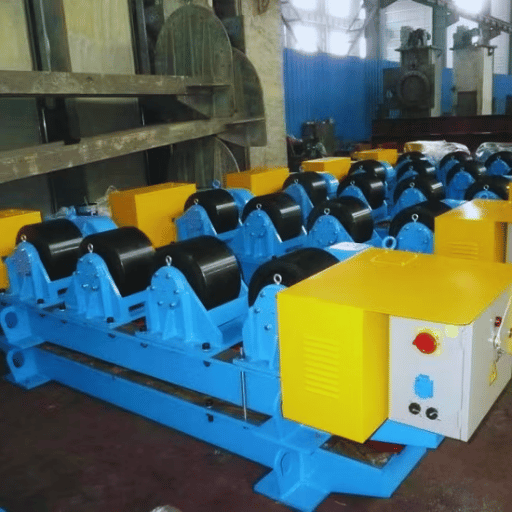 Çoğu kılavuzun atladığı kullanım ayrıntısı şudur. Kaynak dönüş akımı — topraklama akımı — dönen parçadan ayrılmalıdır. Akımın rulo ile gövde arasındaki temas ve rulmanlar üzerinden kendi yolunu bulmasına izin verilirse akım, rulmanın yuvarlanma elemanları arasında ark oluşturarak yuvarlanma yollarında çukurlaşmaya neden olur. Bu, kontrolsüz mil akımlarının rulman yüzeyinde mikro kaynaklara ve matlaşmaya yol açarak sonunda rulmanı arızalandırdığı, motor mühendisliğinde belgelenmiş elektrik kaynaklı rulman hasarıyla (EDM yivlenmesi) aynıdır. Rotatörde çözüm de aynıdır: akıma rulmanları baypas eden düşük dirençli bir yol sağlayın.
300 ila 600 A kapasiteli bir topraklama fırçası dönüş akımını rulmanlardan uzak tutar; 1 V seviyesindeki kaçak mil gerilimi bile 12 aylık çalışma çevriminde yuvarlanma yolunda çukurlaşmaya yol açabilir.
Boru rotatöründeki kaynak topraklamasının görevi nedir?
Kaynak topraklaması, arkın kararlı ve operatörün güvende olması için iş parçasından kaynak güç kaynağına giden elektrik devresini tamamlar (dönüş akımı uygulaması AWS kaynak standartlarına uygundur). Dönen bir parçada bu işlev, yük taşıyan rulolar üzerinden değil, bunun için tasarlanmış kayar bir temas üzerinden sağlanmalıdır — gövde veya tahrik mili üzerinde hareket eden bakır-grafit fırça ya da özel döner topraklama pabucu. Rotatörün uygun kapasiteli bir fırçayla üretilmesi için siparişte dönüş yöntemini ve maksimum amper değerini belirtin; 500 amperlik bir SAW işiyle 200 amperlik bir TIG işi farklı temas elemanları gerektirir. Bu ayrıntının atlanması haftalarca fark edilmez; ardından rulman sesi ve salgı olarak ortaya çıkar — ucuz bir fırçadan tasarruf etmek uğruna pahalı bir arızaya yol açar.Eksenel İlerleme–Kayma–İzleme Arıza Haritası: Kaçma, Kayma ve Eksenel İlerlemenin Teşhisi
Yaygın bir varsayıma göre kendinden ayarlı rotatör tüm hizalama sorunlarını ortadan kaldırır. Saha deneyimi bunun tersini gösterir: doğru ayarlanmış kendinden ayarlı bir rotatörde bile en küçük rulo yüksekliği farkı veya dairesel olmayan gövde, parçayı her turda yana ittiği için iş parçası kendi ekseni boyunca ilerleyebilir. Kaçmayı önleyen tasarımların patentli olması — boyuna ilerleme telafisi için USPTO US8342493B2 “Kaçmayı önleyen kaynak rotatörü sistemi” ve GB2106810A belgelerine bakın — kaçmanın rulolar tarafından kendiliğinden çözülen bir sorun değil, gerçek bir çalışma değişkeni olduğunu gösterir. Makineyi suçlamadan önce aşağıdaki haritayı uygulayın.| Belirti | Arıza sınıfı | Temel neden | Uygulanacak çözüm |
|---|---|---|---|
| Parça bir uca doğru ilerliyor | Eksenel ilerleme | Rulo yüksekliği farkı; eğimli yatak | Yeniden terazileyin; rulo yüksekliklerini birkaç mm içinde eşitleyin |
| Dairesel olmayan gövdede eksenel ilerleme | Eksenel ilerleme | Ovallik her turda teması değiştiriyor | Kendinden ayarlı/kaçmayı önleyen set kullanın; kaynaktan önce puntalayarak daireselliği sağlayın |
| Rulolar dönüyor, parça geride kalıyor | Kayma | Rulolarda gres/yağ filmi | Rulo yüzeylerindeki ve gövde temas bandındaki yağı giderin |
| Merkez dışı yük altında kayma | Kayma | Düşük rulo basıncı / yanlış rulo | Açıklık açısını artırın; ağır işlerde kavrama için çelik rulolar kullanın |
| Nominal kapasite sınırına yakın kayma | Kayma | Kapasiteyi aşan yük | Daha yüksek tonaj sınıfına geçin; taşıma kapasitesini kontrol edin |
| Kaynak dikişi torç hattından sapıyor | İzleme | Parça ekseni rulo eksenine paralel değil | Parçayı eksene alın; kaynak dikişi izleme kılavuzu ekleyin |
| Orta açıklıkta sehim, sarkma | Destek | Uzun ince cidar, merkez desteği yok | Tahrik setleri arasına avare üniteler / sabit destek ekleyin |
| Sallanma / salgı artıyor | Kararlılık | Dengesiz veya eğilmiş parça | Durdurun; yeniden merkezleyin; artarsa acil durdurmayı kullanın |
| Tek taraflı rulo aşınması | Aşınma | Sürekli hizasızlık / aşırı yük | Hizalamayı düzeltin; ruloları eşleşmiş set hâlinde değiştirin |
| Sürtünme sesi, titreşim | Tahrik/rulman | Rulman aşınması (çoğunlukla akım çukurlaşması) | Rulmanları inceleyin; topraklama fırçasının dönüş yolunu doğrulayın |
“İlk dönüşten önce rulo yüksekliklerinin eşitliğini kontrol ediyor ve kaynak dönüş akımını kesinlikle rulmanlardan değil, topraklama fırçasından geçiriyoruz — bu iki alışkanlık, müşterilerin rulolara bağladığı eksenel ilerleme ve rulman arızalarının çoğunu ortadan kaldırıyor. Dengesiz gövdelerde kauçuk değil, rulmanlı çelik rulolar belirliyoruz; çünkü kaynak sıçrantısı kauçuk yüzeyi aşındırıyor ve ruloları yenilemek, işten elde edilen tasarruftan daha pahalıya mal oluyor.” — Aubrik (ABOKE) Mühendislik Ekibi
Parça Dönerken Standartlara Uygun Çevresel Kaynakların Korunması
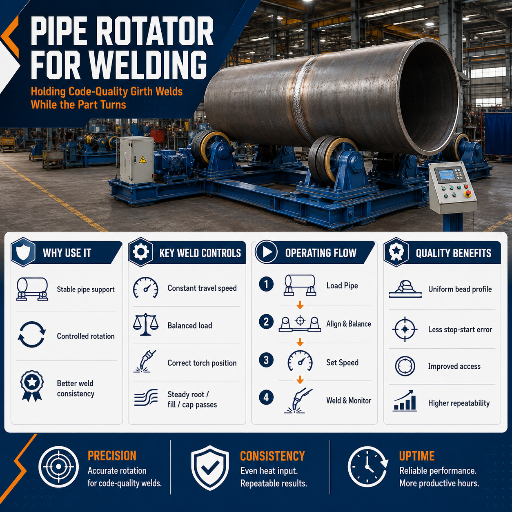 Kaynak rotatörü kendi başına bir kaynak standardına göre sertifikalandırılmaz — kaynak dikişlerinin ilgili standardı karşılamasını sağlayan fikstürdür. Sağlaması gereken, kök ve kapak pasosunu nüfuziyet ile ergimenin en tekrarlanabilir olduğu düz pozisyonda tutarak standart gereklerini karşılayan çevresel bir kaynak dikişi oluşturacak kadar kararlı ve kontrol edilebilir bir dönme hareketidir. Bu kaynak prosedürü ASME BPVC Bölüm IX kapsamında yeterlilik kazanır; hizmet verdiği gövde veya tank ise kendi standardına göre imal edilir — depolama tankları için API 650, boru hatlarının çevresel kaynakları için API 1104 veya yapısal işler için AWS D1.1.
✔ Kararlı Dönmenin Sağladıkları
- Kaynak birleştirmesi çevresinde eşit ısı girdisi — daha az gözenek ve yanma oluğu hatası
- Kökten kapak pasosuna kadar kesintisiz geçişler, ark izi oluşturan yeniden başlatmalar yok
- WPS uygunluğu için tekrarlanabilir hareket hızı
- Ağır işlerde tek operatörle yüksek kaliteli kaynak
⚠ Düzeltemeyeceği Sorunlar
- Hatalı WPS veya yanlış sarf malzemeleri
- Fit-up boşlukları — önce eksene alın ve puntalayın
- Dairesel olmayan gövdedeki kaçma (yönetin; arıza haritasına bakın)
- Standart sertifikasyonu — bu, fikstürün değil kaynak prosedürünün işlevidir
Rotatörleri Çalışır Tutan Bakım: Rulolar, Rulmanlar, Tahrik
Aşınan parçalar takip edildiğinde rotatör uzun ömürlü bir ekipmandır. İlk sırada rulolar gelir: çelik jantlar en yüksek ağırlığı taşır ve kaynak sıçrantısından etkilenmez; bu nedenle sıcak ve ağır borular çelik rulolarda döndürülür. Poliüretan yüzeyler daha hafif işlerde kavrama sağlar ve parlatılmış gövdeyi korur, ancak kaynak sıçrantısı altında yanarak aşınır. Yüksekliklerin eşit kalması için ruloları eşleşmiş set hâlinde değiştirin — tek bir yeni rulo, eksenel ilerlemeye neden olan rulo yüksekliği farkını yeniden oluşturur.Boru kaynak rotatörünün uzun ömürlü olmasını hangi bakım uygulamaları sağlar?
Kısa bir önleyici bakım kontrol listesi oluşturun ve buna uyun. Döner topraklama sisteminde rulmanlarla topraklama fırçası birlikte aşındığından ikisini de inceleyin; tahrik sistemini üreticinin programına göre yeniden yağlayın ve iki kestirimci belirtiyi izleyin — tahrik akımındaki artış ve yeni başlayan titreşim genellikle bir rulman veya hizalama sorununun başladığını gösterir. Rulo yüzeylerini gresten arındırın, acil durdurma ve koruyucular gibi güvenlik özelliklerinin her vardiyada çalıştığını doğrulayın ve rulolarda bakım yapmadan önce tahrik sistemini kilitleyip etiketleyin (OSHA 1910.147 uyarınca).- ✔Rulo yüzeyleri temiz ve eşleşmiş; set hâlinde değiştirin
- ✔Rulmanları ve topraklama fırçasını birlikte inceleyin; tahrik sistemini programa göre yağlayın
- ✔Erken arıza belirtileri olarak tahrik akımını ve titreşimi izleyin
- ✔Bakım öncesinde acil durdurmayı, koruyucuları ve LOTO’yu doğrulayın
Sektörel Görünüm: Döner Boru Kaynağının Gelişim Yönü
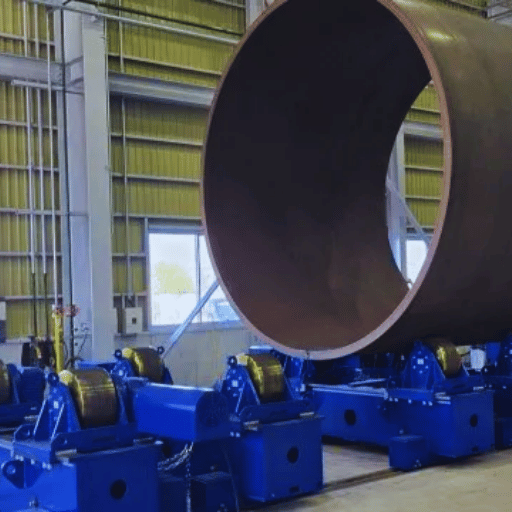 Önümüzdeki birkaç yılın kullanım eğilimi mekanizasyondur ve bunun itici gücü pazar büyüklüğüne ilişkin ilan edilen nominal değer değil, insan faktörüdür. Nitelikli kaynakçı açığı ve kaynak verilerinin izlenebilirliğine ilişkin sıkılaşan gereklilikler (ASME BPVC Bölüm IX kapsamındaki kaynak prosedürü ve yeterlilik kayıtları), imalat atölyelerini her nitelikli kaynakçıdan daha fazla tamamlanmış kaynak almaya yöneltmektedir — sabit, mekanize bir arkın önünde kararlı dönme ise bunu sağlamanın en düşük maliyetli yoludur. 2025–2026 döneminde öne çıkan gelişmeler; ağır kaynak dikişlerinde rotatör üzerinde SAW, tekrarlanabilir çevresel kaynaklar için rotatör üzerinde çalışan kobotlar ve orbital kaynak kafaları ile hareket hızını ve ısı girdisini doğrudan tahrik sisteminden kaydeden ark izleme sistemleridir. Kaynak otomasyonu için pazar büyüme rakamları yaygın olarak paylaşılmaktadır (sıkça aktarılan bir tahmine göre otomatik kaynak pazarının 2028’e kadar yıllık bileşik büyüme oranı yaklaşık 8%’dir) — bunu bir tahmin olarak değil, genel yönü gösteren arka plan bilgisi olarak değerlendirin.
Alıcıların önünde somut bir görev vardır: bu yıl bir boru rotatörü belirleniyorsa şimdiden otomasyona hazır olmalıdır. Günümüzdeki işler manuel olsa bile gerçek kademesiz tahrik, uygun bir döner topraklama fırçası ve kaçmayı önleyen veya kendinden ayarlı seçenek belirtin — daha sonra eklenecek bir kobot veya SAW kafasının ihtiyaç duyacağı üç unsur bunlardır ve bunları sonradan uyarlamak, sipariş aşamasında ekletmekten daha pahalıdır. Bugün manuel MIG işini taşıyan aynı rotatörler, yarın kaynak otomasyonu için hareket altyapısı olur.
Sıkça Sorulan Sorular
Boru kaynak rotatörü nedir ve nasıl çalışır?
Yanıtı görüntüle
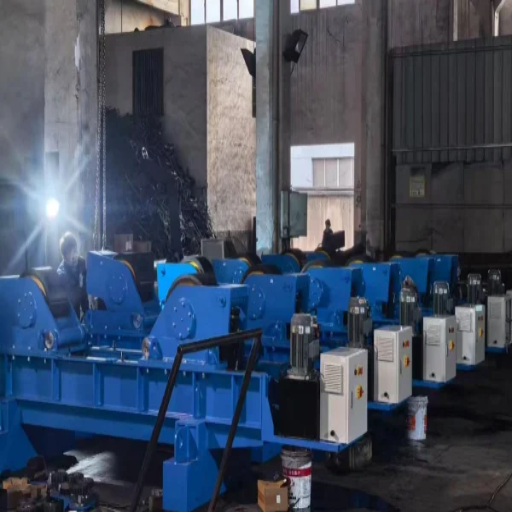
Boru kaynak rotatörü; bir boruyu, tankı veya kabı taşıyan ve kendi yatay ekseni etrafında sabit, kontrol edilebilir bir hızda döndüren, motorlu bir tahrik ünitesi ile bir veya daha fazla avare üniteden oluşan rulolu bir yataktır. Parça dönerken kaynakçı, kaynak torcunu düz kaynak konumunda sabit tutar; böylece vinç kullanılmadan ve yeniden konumlandırmaya gerek kalmadan kesintisiz bir çevresel kaynak dikişi elde edilir. Avare üniteler, uzun boruları desteklemek için tahrik ünitesinin arkasında çalışır.
Boru kaynağı için dönme hızı nasıl ayarlanır?
Yanıtı görüntüle
WPS’deki hareket hızını, çevresel hız kuralıyla rulo devrine dönüştürün: dev/dak = hareket hızı ÷ (π × boru dış çapı); tüm birimler birbiriyle uyumlu olmalıdır. 8 in/min hareket hızındaki 24 inç çaplı bir boru için gereken hız 8 ÷ 75.4 = 0.106 dev/dak değeridir. Çap arttıkça devir düştüğü için daha büyük gövdelerde 0.1 dev/dak altındaki hızları hassas biçimde sağlayabilen kademesiz bir tahrik gerekir — aşırı hız dikişte yetersiz nüfuziyete, çok düşük hız ise ince cidarda çarpılmaya yol açar.
Rotatör üzerindeki iş parçasının kaynak şase bağlantısı nasıl yapılır?
Yanıtı görüntüle
Kaynak dönüş akımını tekerlek rulmanlarından değil, gövde veya tahrik mili üzerindeki bakır-grafit fırça ya da döner şase pabucu gibi özel bir kayar kontak üzerinden iletin. Yuvarlanma rulmanlarında ark oluşturan akım, bilezik yollarında çukurcuklara ve rulmanların erken arızalanmasına neden olur. Fırçanın uygulamaya uygun sınıfta seçilebilmesi için sipariş sırasında dönüş akımı yöntemini ve tepe akım değerini belirtin; 500 amperlik bir SAW uygulaması ile 200 amperlik bir TIG uygulaması farklı kontaklar gerektirir.
Boru kaynak rotatörü mü, kaynak pozisyoneri mi gerekir?
Yanıtı görüntüle
Çevresel dikişlere sahip uzun ve ağır silindirik parçalar için boru rotatörü; aynaya bağlanan ve eğim ile çok açılı erişim gerektiren kompakt parçalar için kaynak pozisyoneri kullanın. Uzun kapları kaynak rotatörlerine, fikstürlenmiş küçük parçaları ise pozisyonere bağlayın. Rotatör ile kaynak pozisyoneri seçim aracımız, ekipmanı iş parçasına göre boyutlandırır.
Kendinden merkezlemeli veya otomatik kaynak pozisyoneri üniteleri ve daha büyük büyük boy kaynak pozisyonerleri, kompakt metal işleme uygulamalarına; konvansiyonel kaynak rotatörleri ve kendinden hizalamalı çevirme ruloları ise silindirik parçalara uygundur. Ağır fikstürlerde kapasite ton cinsinden, daha hafif tezgâh üstü ünitelerde ise lb cinsinden kapasite olarak belirtilir; servo motorlar da otomatik ağır hizmet uygulamalarının gerektirdiği dönme hassasiyetini ve kaynak verimliliğini sağlar.
Boru rotatörüyle hangi kaynak yöntemleri kullanılabilir?
Yanıtı görüntüle
SAW, mekanize MIG/MAG ve orbital TIG yöntemlerinin tümü kaynak rotatörlerinde uygulanabilir. En büyük avantajı SAW sağlar; çünkü kullanılan toz yalnızca sürekli dönme hareketiyle korunan düz kaynak konumunda yerinde kalır. Sinerjik kontrollü MIG, hızlı çalışmada düzgün bir dikiş oluştururken TIG, ince cidarlar ve kök pasoları için dar ve kontrollü bir kaynak banyosu sağlar.
Borunun rulolar üzerinde eksenel kayması nasıl önlenir?
Yanıtı görüntüle
Eksenel kaymanın çoğu, rulo yükseklikleri arasındaki farktan kaynaklanır — iki rulo setini birkaç milimetre içinde aynı seviyeye getirmek genellikle sorunu giderir. Daireselliğini kaybetmiş gövdelerde kendinden hizalamalı veya eksenel kayma önleyici bir set kullanın ve gövdeyi önce punta kaynaklarıyla dairesel forma getirin. Patinaj ise ayrı bir sorundur: tekerleklerdeki yağı temizleyin ve kapasitenin üzerinde yükleme yapılmadığını kontrol edin.
Boru rotatörü ne kadar bakım gerektirir?
Yanıtı görüntüle
Az miktarda, ancak belirli bakım işlemleri gerektirir. Tekerlek yüzeylerini temiz ve birbiriyle uyumlu tutun, rulmanları ve şase fırçasını birlikte kontrol edin, tahrik sistemini programa göre yağlayın ve erken uyarı işaretleri olarak tahrik akımını ve titreşimi izleyin. Rulo yüksekliklerinin eşit kalması için tekerlekleri takım hâlinde değiştirin ve her türlü bakım işleminden önce tahrik enerjisini kilitleyerek kesin.
Daha ağır setlerdeki tahrik motorları 110 ila 575 V gerilimde 2 x 2.2 kW gücünde çalışır ve çapından yalnızca 2 mm kaybeden bir tahrik tekerleği bile yüzey hızını yaklaşık 0.4% değiştirerek eksenel kaymayı yeniden ortaya çıkarır; bu nedenle tekerlekleri birbiriyle uyumlu bir takım hâlinde değiştirin.
En ağır iş parçanıza uygun boru rotatörü mü boyutlandırıyorsunuz?
ABOKE’ye en ağır iş parçanızın ağırlığını, çap aralığını ve uzunluğunu ileterek kapasiteye uygun bir öneri talep edin — geleneksel, kendinden ayarlı veya fit-up tipi, 5–400 t. Çevirme rulolarının temas koşulunu ve gerekli çevresel hızı da belirtin; böylece eksenel kayma, topraklama ve fit-up stabilitesi tonajla birlikte kontrol edilebilir.
Kapasite önerisi talep edin →Bu Kullanım Kılavuzunu Neden Hazırladık
Bu kılavuzdaki devir dönüşümü, 6 maddelik kurulum kontrolü ve şase bağlantısı kuralı; ABOKE mühendislerinin 40+ ihracat pazarından gelen boru rotatörü teklif taleplerinde sürekli yanıtladığı kullanım sorularını yansıtır — bunlar, bir rulo setinin temiz kaynak yapmasını veya operatöre zorluk çıkarmasını belirleyen ve teknik özellik föylerinde hiçbir zaman ele alınmayan hususlardır. Aubrik (ABOKE) teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- ASME BPVC Bölüm IX — Kaynak, Sert Lehimleme ve Ergiyerek Birleştirme Yeterlilikleri — ASME
- Tozaltı Kaynağı — genel bakış — ScienceDirect Topics (Elsevier)
- US8342493B2 — Eksenel kayma önleyici kaynak rotatörü sistemi — Google Patents üzerinden USPTO
- GB2106810A — Dönen iş parçalarının boyuna kaymasının telafi edilmesi — Google Patents üzerinden UK IPO
- API Standartları (API 650 / API 1104) — American Petroleum Institute
- AWS Kaynak Standartları (D1.1, A3.0) — American Welding Society
- 29 CFR 1910.147 — Tehlikeli Enerjinin Kontrolü (Kilitleme/Etiketleme) — OSHA



