
Aubrik Şirketi ile İletişime Geçin

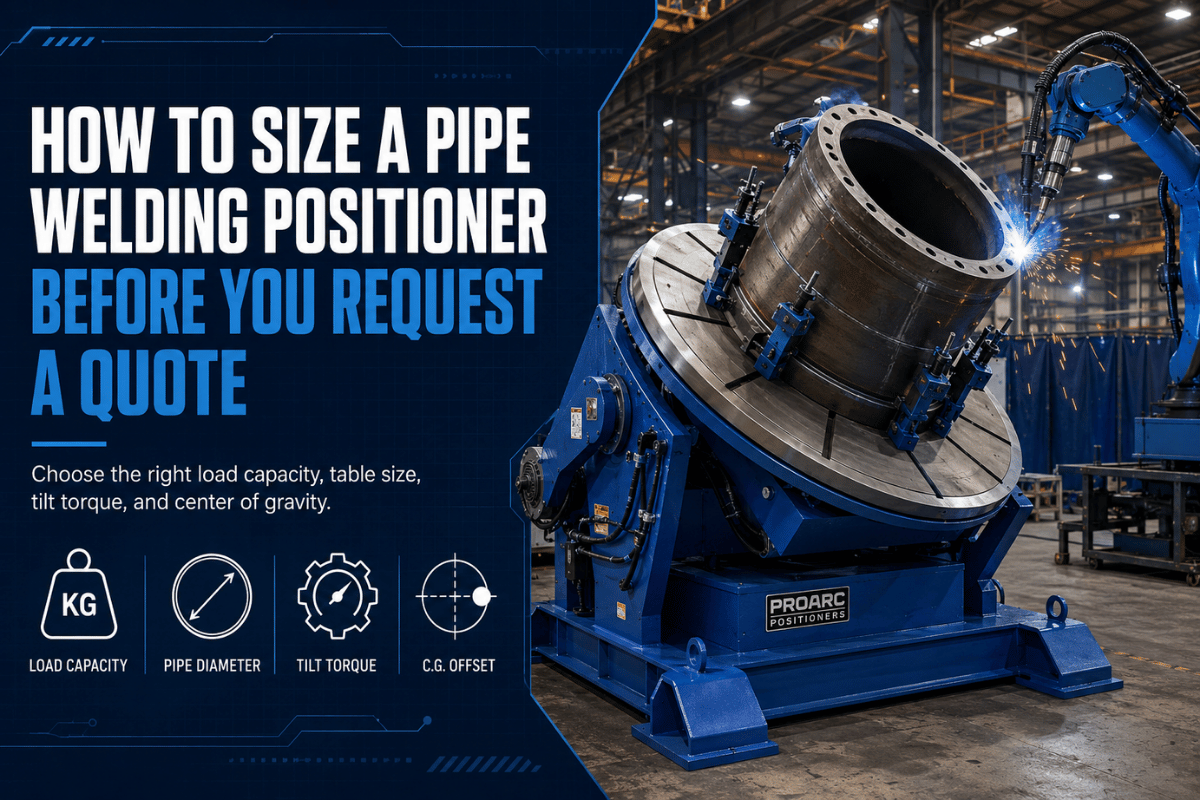
Boru kaynak pozisyoneri, endüstriyel imalat atölyesindeki mevcut bir sorunu çözebilir: boru kaynağı sürekli dönme gerektirir, kaynakçının erişebileceği bir konuma ihtiyaç vardır ve müşteri, daha ilk satın alma siparişinden önce yüke uygun boyutta bir makine ister.
Önce Doğrulanması Gereken Temel Kaynak Ekipmanı Teknik Özellikleri
- Boru dış çapı ve et kalınlığı.
- Ayna, fikstür ve punta kaynağı yardımcıları dâhil toplam iş parçası ağırlığı.
- Gerekli dönme hızı, eğim aralığı ve operatör kumanda yöntemi.
- İş parçalarının kaynak rotatörlerine, puntalı kaynak pozisyonerlerine, kaynak manipülatörlerine, zemin tipi döner tablalara veya karma bir hücreye ihtiyaç duyup duymadığı.
- 1-50 tonluk yükler ve40 -2500 mmçapındaki borular için boru kaynak pozisyoneri seçenekleri sunuyoruz.
Boru Kaynak Pozisyonerinin Kaynakçının Çalışmasını Nasıl Değiştirdiği
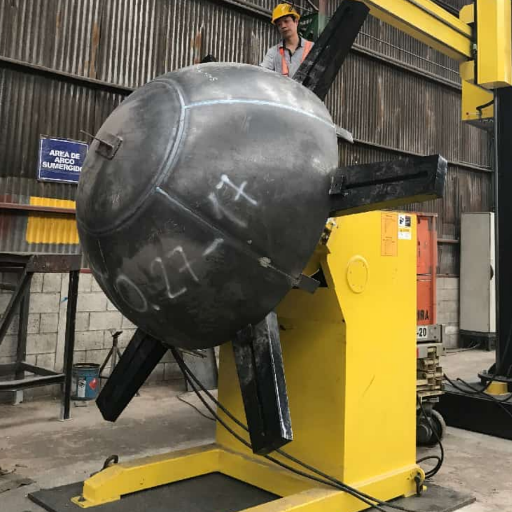 Boru kaynak pozisyoneri kullanıldığında iş parçası boru tarafından yerinde tutulur; böylece her pasoda borunun çevresinde hareket etmek gerekmez. Ekipmanın pratik etkisi, kaynak birleştirmesini takip etmek yerine daha iyi ergonomi ve kaynak kalitesi için birleştirmeyi ayarlanabilir bir konumda sunmaktır.
Boru kaynağı nadiren çevre boyunca tek ve basit bir dikişten ibaret olduğundan bu avantaj özellikle atölyede belirginleşir. Operatörün iş parçasının bağlama düzenini bozmadan punta kaynağı yapması, parçayı döndürmesi, ardından fit-up işlemini yeniden kontrol etmesi, aynayı ayarlaması, kaynak torcunun konumunu değiştirmesi ve sonra kaynağa geri dönmesi gerekebilir. HSE, kaynak konumlandırmayı parçanın sunulması, göreli hareket oluşturulması, hız ve yön kontrolü ile sonraki kaynak için yeniden konumlandırılması işlemlerinden oluşan bir kaynak prosedürü olarak tanımlar.
Mühendislik notu: kapasite değerinin hangi koşul için geçerli olduğunu tedarikçiye sorun. Merkezlenmiş ve dengelenmiş bir boru, aynadan dışarı doğru uzanan uzun bir spool ile aynı yük durumu değildir.
Boru Döndürme Uygunluk Matrisi: Pozisyoner, Kaynak Rotatörleri, Döner Tabla ve Kaynak Manipülatörü
Hangi ekipmanın gerekli olduğu, borunun nasıl desteklenmesi gerektiğine ve kaynak kafasının nerede konumlandırılacağına bağlıdır. Pozisyoner, kaynak rotatörleri, zemin tipi döner tablalar ve kaynak manipülatörü orta ve büyük iş parçalarını döndürebilir veya destekleyebilir; ancak tekerlek temas biçimi ve iş parçasını bağlama yöntemi sonucu değiştirir.| Karar noktası | Boru kaynak pozisyoneri | Kaynak rotatörleri / rotatör | Döner tabla | Kaynak manipülatörü |
|---|---|---|---|---|
| Ana görev | Boruyu veya spool iş parçasını kavrayıp döndürmek. | Silindirik iş parçasını alttan desteklemek. | Parçaları düz bir bağlama tablası üzerinde döndürmek. | Kaynak kafasını hareket ettirmek. |
| En uygun iş parçası | Boru uçları, flanşlar, bağlantı parçaları ve kısa spool parçaları. | Uzun silindirler, tanklar ve basınçlı kaplar. | Küçük parçalar ve dairesel montajlar. | Kaynak torcu hareket mesafesinin sorun oluşturduğu büyük parçalar. |
| Yük temas noktası | Ayna, bağlama tablası, fikstür veya tahrikli başlık-punta düzeni. | Gövdenin altındaki rulolar. | Bağlama tablası veya tabla kanalları. | Ana yük desteği yoktur. |
| Eğim gereksinimi | Kaynak birleştirmesine erişimin değiştiği durumlarda yaygındır. | Genellikle birincil işlev değildir. | Sabit veya sınırlı olabilir. | İş parçasının eğimi değil, kaynak torcunun açısı değişir. |
| Dönme kumandası | Hız kontrollü tahrikli dönme. | Tahrikli ve avare rulolar. | Tabla dönüşü. | Kaynak torcunun hareketini koordine eder. |
| Punta kullanımı | Daha uzun veya ağır spool parçaları için kullanışlıdır. | Yaygın değildir. | Nadirdir. | Uygulanamaz. |
| Yaygın aksesuar | Ayna, fikstür, ayak pedalı ve el kumandası. | Avare rulo ve rulolu destek sehpası. | Fikstür sac levhası. | Kolon, bom, tel besleme ünitesi ve kaynak torcu kızağı. |
| Alıcının riski | Eksantrik yükün göz ardı edilmesi. | Ruloların çapa uygun olmaması. | Tablanın anma değerini aşan çıkıntı. | İş parçasını bağlama planının bulunmaması. |
| En uygun sonraki adım | Boru, yük, ayna ve eğim verilerini gönderin. | Çapı ve gövde uzunluğunu gönderin. | Fikstür sac levhası yerleşimini gönderin. | Kaynak yolunu ve kaynak torcu erişim bilgilerini gönderin. |
Kapasite Bileşenleri: Puntalı Kaynak Pozisyonerleri, Boru Yükü ve Anma Tonajı
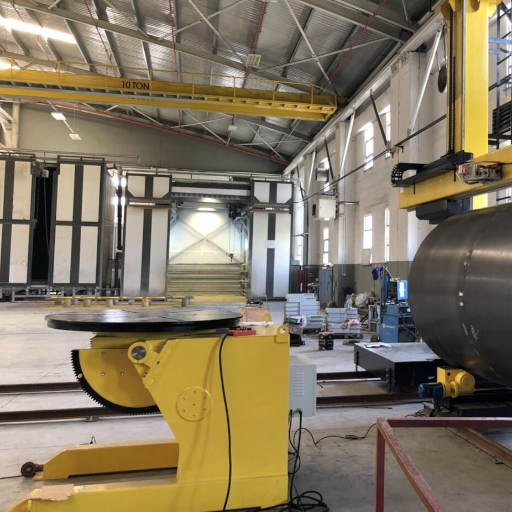 5 ton etiketi, her 5 tonluk boru düzeninin otomatik olarak güvenli olduğu anlamına gelmez. Kapasite; yükün nasıl yerleştirildiğine, ağırlık merkezinin dönme ekseninden ne kadar uzakta olduğuna, eklenen fikstür ağırlığına ve borunun bir punta ile desteklenip desteklenmediğine göre değişir.
HSE, konumlandırma ekipmanının diğer yük taşıyan ekipmanlarla aynı stabilite sorununa sahip olduğunu belirtir: tasarım yükü değerleri aşılmamalı ve güvenli çalışma aralığı işaretlenmeli veya bir çizelgede gösterilmelidir. OSHA’nın yük taşıma kılavuzu da kontrolsüz merkez dışı yüklemeyi ve aşırı yüklemeyi stabilite riskleri olarak belirtir.
Kapasite Bileşenleri Kontrol Listesi
- Kesim uzunluğu belirlendikten sonraki boru ağırlığı.
- Ayna, fikstür, kavrayıcı veya bağlama tablası ağırlığı.
- Borunun ağırlık merkezi ile pozisyonerin ön yüzü veya dönme merkezi arasındaki mesafe
- Uzun boru veya çıkıntılı yük için punta gereksinimi.
- Tedarikçinin belirttiği dönme torku ve eğim torku.
- Tesis kılavuzlarınız ve üretici el kitabı ne kadar güvenlik payı gerektiriyor?
Kontrol Edilecek Dönme Hızı, Eğim, Aksesuar ve Kumanda Ayrıntıları
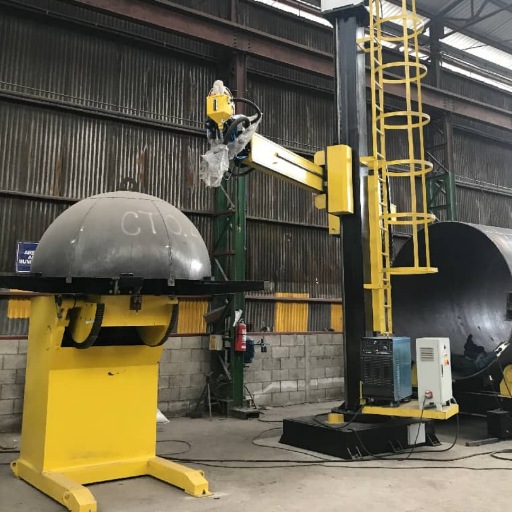 Hız kontrolü yalnızca azami RPM değerinden ibaret değildir. Boru kaynağında operatörün hassas bir düşük hız aralığına, sarsıntısız başlatma ve durdurmaya ve ayrıca istasyona uygun bir kullanım yöntemine ihtiyacı vardır. Ayak şalteri manuel kaynakta yardımcı olabilir; motorlu bir hücrede ise PLC kullanmak veya bir sinyal arayüzü oluşturmak daha önemli olabilir.
Rakiplerin teknik özellik sayfaları, alıcı ister yeni ister kullanılmış bir üniteyi değerlendiriyor olsun, her RFQ’da hangi alanların bulunması gerektiğini gösterir. Tipik bir Bulldog boru kaynak pozisyoneri sayfasında 0.1-1.75 RPM değişken hızlı dönme, 20,800 in/lb dönme torku, 20 in. kendinden merkezlemeli 3 çeneli ayna, el kumandası, acil durdurma ve ayak pedalı belirtilir. Bu değerler Aubrik teknik özellikleri değildir, ancak ciddi bir alıcının talep etmesi gereken ayrıntı düzeyini gösterir.
Hız aralığını onaylamadan önce yapılacak beş kontrol
- Boru dış çapını, et kalınlığını ve öngörülen kaynak yöntemini tanımlayın.
- Kaynak yönteminin sürekli dönme mi yoksa kademeli eğim mi gerektirdiğini kontrol edin.
- Hızın yük altında nasıl değiştiğini sorun.
- En ağır çalışma açısındaki eğim stabilitesini kontrol edin.
- Operatörün kullanacağı kumanda yöntemini atölye sahasında test edin.
Boru Kaynak Pozisyoneri için RFQ Teknik Özellik Formu
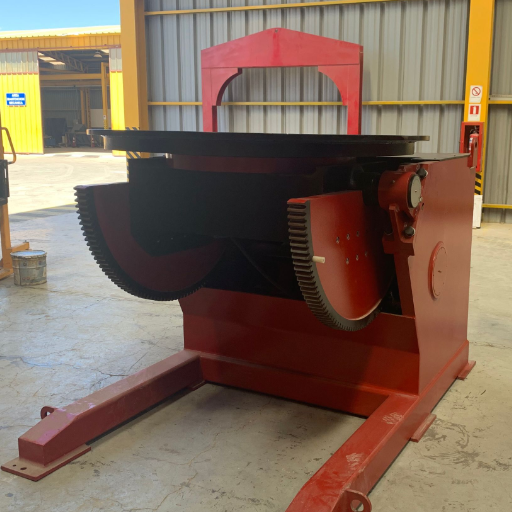 Tekliften önce, bir mühendisin imalat işleri için ağır hizmet tipi kaynak ekipmanını doğru biçimde boyutlandırmasına yetecek verileri sağlayın. 1999 yılında kurulan Aubrik, 20 yılı aşkın sektör deneyimine sahip bir Ar-Ge ekibinin desteğiyle kaynak ekipmanı ve CNC kesme makineleri üretiminde uzmanlaşmıştır. Bu, mühendisin en doğru değerlendirmeyi sunmasına yardımcı olur.
| RFQ alanı | Gönderilecek bilgiler | Neden önemli olduğu |
|---|---|---|
| Boru dış çapı ve et kalınlığı | Asgari, azami ve yaygın üretim ölçüleri. | Ayna, rulo, fikstür ve boşluk gereksinimlerini belirler. |
| İş parçası ağırlığı | Boru ile birlikte bağlantı parçaları, flanş, fikstür ve punta kaynağı donanımı. | Yalnızca anma tonajına göre yetersiz boyutlandırmayı önler. |
| Kaynak yöntemi | MIG, TIG, SAW, robotik kaynak veya karma kaynak yöntemi. | Hız kontrolünü ve arayüz gereksinimlerini etkiler. |
| Destek yöntemi | Yalnızca ayna, fikstür, punta, boru sehpası veya kaynak rotatörleri. | Stabiliteyi ve çıkıntılı yük riskini belirler. |
| Kumanda sistemi | Pedal, el kumandası, VFD, PLC veya robot arayüzü. | Operatör ve otomasyon planıyla uyum sağlar. |
| Uygunluk paketi | ISO 9001, CE, muayene kayıtları, el kitabı ve yedek parçalar. | İthalat, kabul ve bakımı destekler. |
| Teslim hedefi | Gerekli tarih, liman ve kurulum zaman aralığı. | Tedarikçinin imalat ve lojistik uygunluğunu doğrulamasını sağlar. |
| Servis beklentisi | Garanti, eğitim, devreye alma ve yedek parçalar. | Gizli sahip olma maliyetini azaltır. |
Özel Boru Kaynak Pozisyoneri Ne Zaman Talep Edilmeli?
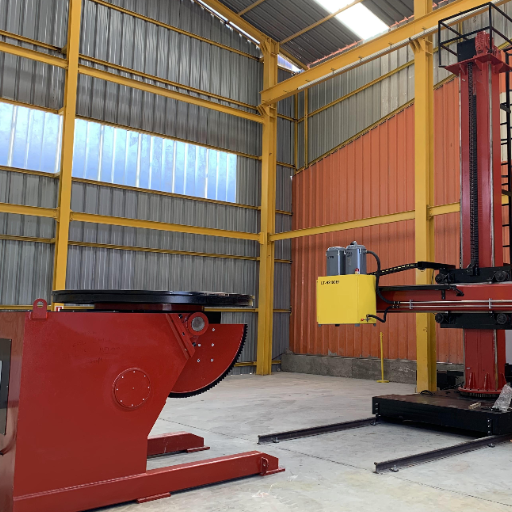 Kaynak çapı, yük ve kumanda gereksinimleri yayımlanan aralık içinde kaldığında standart bir ayarlanabilir kaynak ekipmanı modeli genellikle yeterlidir. Boru, ayna gereksinimleri, sabit yükseklikte istasyon, kaynak ihtiyaçları, kaynak manipülatörü, kaynak rotatörleri, robotik kaynak sistemi veya sıra dışı eksantrik bağlantı parçaları karmaşıklık yaratıyorsa Aubrik’ten özel bir değerlendirme isteyin.
Lincoln Electric’ın kaynak tablası üstü pozisyoner dokümanlarında manuel kullanıma veya mekanik otomasyon ve kaynak manipülatörleriyle birlikte kullanıma uygun modeller gösterilir. Sistem entegrasyonu bu düzeyde koordinasyon gerektiriyorsa otomasyonu son aşamada akla gelen bir unsur olarak sunmak yerine motorlu dönme kumandasını, hareket boşluğunu ve tesis yerleşimini RFQ’ya ekleyin.
Modele dayalı bir değerlendirme için fiyat talep etmeden önce Aubrik boru kaynak pozisyoneri teknik özelliklerini kaynak çapı, yük ve kaynak yöntemi gereksinimlerinizle karşılaştırın. Proje ayrıca devreye alma, yerleşim danışmanlığı veya operatör eğitimi gerektiriyorsa ekipman teklifi ile hizmet kapsamının uyumlu olması için aynı RFQ notlarını Aubrik servis desteğine gönderin.
Endüstriyel İmalat Görünümü: Alıcılar Daha Doğru Sorular Soruyor
ABD’de boru kaynak pozisyonerine yönelik arama ilgisi Haziran 2025’te aylık 110 aramadan Ekim 2025’te 480 aramaya yükseldi. Bunu mutlaka geleceğe yönelik bir tahmin olarak değil, ilginin kanıtı olarak değerlendirin; kaynak ekipmanı için teklif öncesi karşılaştırmaya, verimliliğe, üretkenliğe ve açık RFQ parametrelerine verilen önemin arttığını gösterir. 2026’da asıl soru yalnızca kaynak kapasitesiyle ilgili olmamalı, bunun yerine “Borum, fikstürüm, dönme, eğim ve destek düzenim için hangi güvenli çalışma aralığı uygundur?” olmalıdır. Bir tedarikçi uzmanı, alıcının ekonomik açıdan uygun modeli bulmasına bu noktada yardımcı olabilir.Satın Almadan Önce Mühendislik Kabul Kontrolleri
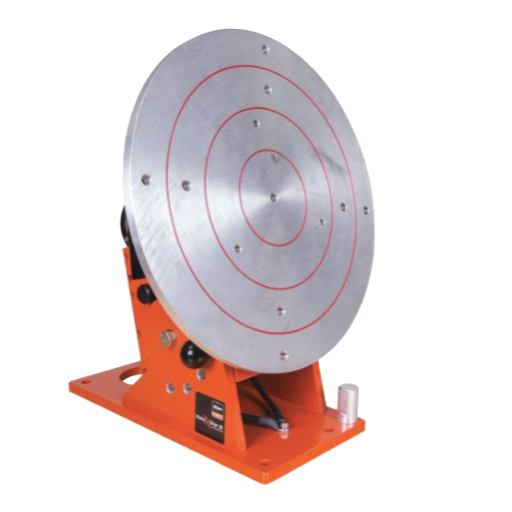 Alıcı test koşulunu tanımlamamışsa teklif kâğıt üzerinde doğru görünebilir ancak kabul aşamasında yine de başarısız olabilir. Boru kaynak pozisyonerini yalnızca döner tabla olarak değil, bir yük taşıma ve konumlandırma istasyonu olarak değerlendirin. OSHA yük taşıma kılavuzu, yük merkezi hareket ettiğinde anma yükünün neden değiştiğini açıklar; aynı ilke, boru spool parçası, ayna ve fikstür dönme ekseninden uzakta konumlandığında da önemlidir.
Pratik bir RFQ, deneme koşulu talep etmelidir. Örneğin atölyede 900 kg, 1,200 kg veya 2,000 kg ağırlığında bir spool parçasının test edilip edilmeyeceğini; boru dış çapının 40 mm, 325 mm veya 2500 mm olup olmadığını ve aynanın 6 in, 12 in veya 24 in boyutunda bir iş parçasını tutup tutmayacağını tedarikçiye bildirin. Bu değerler evrensel model anma değerleri değildir. Bunlar, mühendisin torku, eğimi, fikstür erişimini ve güvenli çalışma sınırlarını kontrol etmek için ihtiyaç duyduğu değerlerdir. Fikstür 120 kg ekliyor ve ağırlık merkezini 300 mm kaydırıyorsa pozisyoner bir sistem olarak değerlendirilmelidir.
📐 Mühendislik Notu
Kabul işlemi dokümantasyonu da kontrol etmelidir. ISO 9001 bir kalite yönetim standardıdır; makineye özgü yük çizelgesinin yerine geçmez. CE işareti Avrupa pazarına erişime yardımcı olur, ancak alıcının yine de el kitabına, muayene kontrol listesine, elektrik teknik resimlerine ve kullanılan fikstüre ilişkin imzalı kapasite beyanına ihtiyacı vardır. Hücre çevresinde kanca altı kaldırma veya askıda taşıma söz konusuysa kaldırma cihazı kurallarını kaynak pozisyonerinin kurallarından ayırmayı hatırlamak için ASME B30.20 kanca altı kaldırma cihazları sayfasını kullanın.
Anma yükü koşulunu, bağlama tablasından yük merkezine kadar olan mm cinsinden mesafeyi ve en ağır çalışma konumunda izin verilen eğim açısını talep edin. OSHA yük bileşimi kılavuzu forkliftler için hazırlanmıştır, ancak dengesiz yük bileşimiyle ilgili uyarısı her tür döner destek istasyonu için yararlı bir hatırlatmadır.
| Kabul kalemi | Sağlanacak örnek değer | Sağladığı koruma |
|---|---|---|
| Boru dış çapı aralığı | 40 mm ile 2500 mm arası | Ayna, rulo ve boşluk uygunluğu. |
| Deneme iş parçası yükü | 900 kg, 1,200 kg veya 2,000 kg | Gerçek düzen altında anma yükü değerlendirmesi. |
| Ek fikstür ağırlığı | 120 kg fikstür ile 30 kg punta kaynağı yardımcıları | Gizli aşırı yüklemeyi önler. |
| Yük merkezi ofseti | Dönme yüzeyinden 300 mm | Eksantrik yükü ve torku kontrol eder. |
| Ayna açıklığı | 6 in, 12 in veya 24 in | Kavrama ve merkezleme yöntemini doğrular. |
| Dönme kumandası | 0.1 RPM sürünme testi ve 1.5 RPM üretim testi | Düşük hızlı kaynak kontrolünü denetler. |
| Vardiya çalışma yükü | Vardiya başına 8 saat, günde 2 vardiya | Motor ve redüktör çalışma yükü beklentilerini belirler. |
| Üretim numunesi | 10 kaynak birleştirmesi veya 24 spool parçası | Kabul numunesi büyüklüğünü belirler. |
| Garanti beklentisi | Yedek parça listesiyle birlikte 1 yıl | Servis kapsamını satın alma riskine bağlar. |
SSS
Boru kaynak pozisyoneri ne için kullanılır?
Yanıtı Görüntüle
Kaynak birleştirmesini erişilebilir bir konumda tutmak amacıyla boruyu veya dairesel iş parçalarını döndürmek, sabitlemek ve eğmek için kullanılır. Amaç yalnızca daha hızlı dönme değildir; kaynakçıya daha kararlı erişim sağlamak, yeniden bağlama adımlarını azaltmak, ergonomiyi iyileştirmek ve fit-up ile üretim sırasında kaynak kalitesini daha iyi kontrol etmektir.
Boru kaynak pozisyoneri ile boru kaynak rotatörleri arasındaki fark nedir?
Yanıtı Görüntüle
Boru kaynak pozisyoneri genellikle iş parçasını kavrar veya bir fikstürle sabitler ve parçayı eğebilir. Kaynak rotatörleri silindirik parçayı rulolar üzerinde alttan destekler ve kendi ekseni çevresinde döndürür. Uzun tanklar ve basınçlı kaplar genellikle kaynak rotatörlerine; boru uçları, flanşlar, bağlantı parçaları ve kısa spool işleri ise pozisyonere daha uygundur.
Boru kaynak pozisyonerinin kapasitesi ne kadar olmalıdır?
Yanıtı Görüntüle
Gerçek boru ağırlığıyla başlayın; ardından ayna, fikstür ve kavrayıcı ağırlığını ekleyin. Sonra ağırlık merkezini, eksantrik yükü, punta desteğini ve dönme/eğim torku çizelgesini kontrol edin. Bu ayrıntılar yoksa ton değeri tek başına güvenli bir satın alma kararı için yeterli değildir.
Ayna veya punta gerekli mi?
Yanıtı Görüntüle
Boru tahrikli biçimde kavranmalı veya tekrarlanabilir şekilde merkezlenmeliyse ayna kullanın. İş parçası uzunsa, ağırsa veya bağlama tablasından dışarı uzanma ihtimali varsa punta kullanmayı değerlendirin. Bazı uygulamalarda boru sehpası veya kaynak rotatörleri daha uygun bir destek yöntemi olabilir. Tedarikçi ayna yükü, çıkıntılı yük ve destekli yük arasındaki farkı açıklayamıyorsa teklifi durdurun ve kapasite çizelgesi isteyin.
Boru kaynak pozisyoneri bir kaynak manipülatörü veya otomatik kaynak sistemiyle birlikte çalışabilir mi?
Yanıtı Görüntüle
Evet. Tezgâh üstü veya zemin tipi istasyonlarda önce dönme kumandasını, çalışma yüksekliğini ve sinyal arayüzünü doğrulayın.
Sonraki Adım
Kaynak çapını, et kalınlığını, azami yükü, fikstür konfigürasyonunu, kaynak yöntemini ve kumanda parametrelerini gönderin; ardından model uygunluğu ve teknik talep adımları için Aubrik boru kaynak pozisyoneri ürün sayfasını inceleyin.
Referanslar ve Kaynaklar
- HSE: Manuel ve otomatik kaynak için konumlandırma ekipmanı
- AWS Welding Digest: Ağır kaynaklı imalat parçalarının taşınması
- OSHA: Yük taşıma ve ağırlık merkezi
- OSHA: Yük bileşimi ve stabilite
- ISO: ISO 9001 kalite yönetim sistemleri
- ASME B30.20: Kanca altı kaldırma cihazları
- Aubrik: Boru Kaynak Pozisyoneri ürün sayfası



