Aubrik Şirketi ile İletişime Geçin

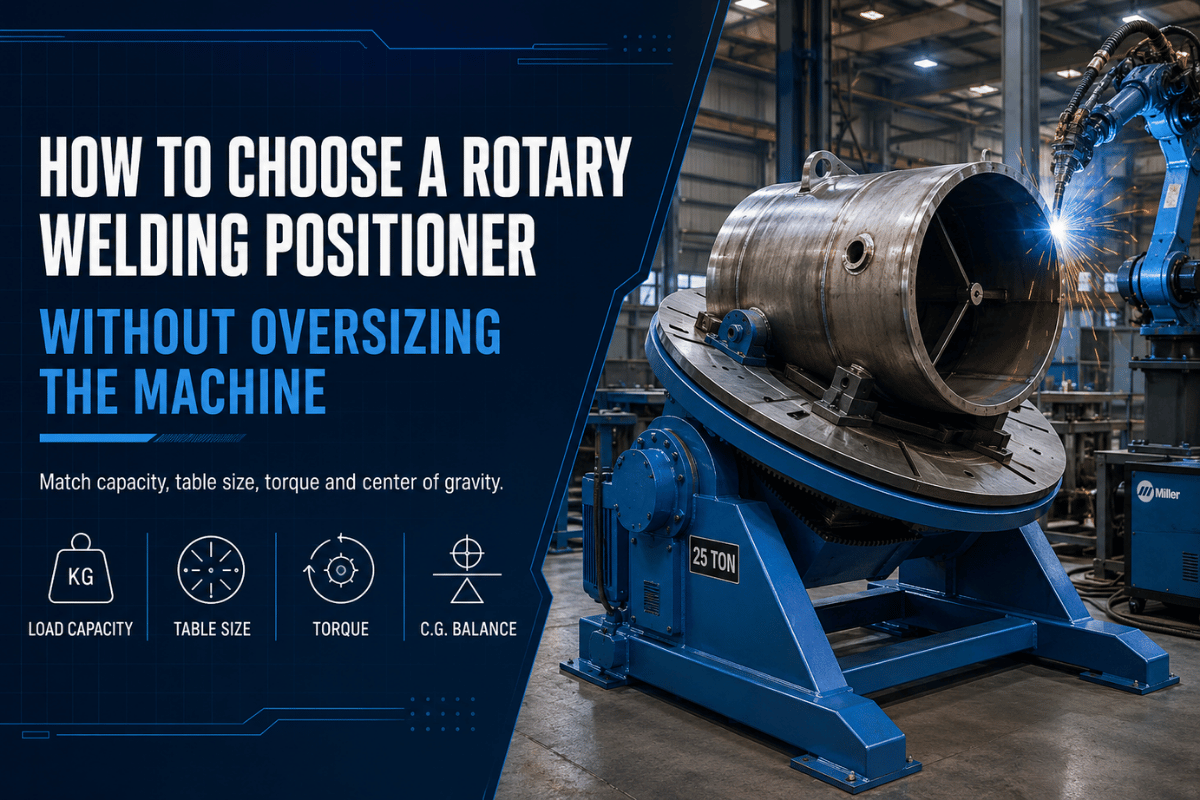
Bir döner kaynak pozisyoneri, kaynak bölgesine erişimi kolaylaştırabilir; ancak en uygun makine, teklif listesindeki en büyük makine olmayabilir. İş parçasından başlayın: ağırlık, çap, fikstür kütlesi, ağırlık merkezi, ayna uyumu ve kaynak yöntemi.
Döner kaynak pozisyoneri, yüklenmiş iş parçası ile fikstürün birlikte oluşturduğu yüke göre boyutlandırılmalıdır. Nominal kapasiteyi seçmeden önce çalışma açısındaki kullanılabilir taşıma kapasitesini, ağırlık merkezi ofsetini, aynanın veya alın plakasının uygunluğunu, düşük hızdaki kararlılığı ve operatör erişimini kontrol edin. Yalnızca ilan edilen nominal taşıma kapasitesini değil, gerçek eğim açısındaki yük çizelgesini ve kontrol edilebilir minimum hızı da talep edin.
Düz flanşlar genellikle kısa boru bölümlerinden farklı bir tutucu gerektirir. TIG hücrelerinde düşük hız kontrolü, birçok MIG onarım işinde kullanılan sabit dönüşten daha önemli olabilir.
Teklif İstemeden Önce Toplanması Gereken Temel Teknik Bilgiler
| Parça ağırlığı | Yalnızca işlenmemiş iş parçasını değil; fikstürü, cıvataları, aynayı ve varsa kaçık bağlantı braketini de hesaba katın. |
| Çap ve kaynak yolu | Dış çapı, kaynak konumunu ve kaynak torcunun iç ya da dış tarafa erişmesi gerekip gerekmediğini kaydedin. |
| Dönüş gereksinimi | Parçanın 360 derece dönmesi, eğim açısının değiştirilmesi, yatay erişim veya dikey erişim gerektirip gerektirmediğini belirtin. |
| Kaynak yöntemi | TIG, MIG, manuel kaynak pozisyonerleri, yarı otomatik torç istasyonları ve fikstür takılmaya hazır hücrelerin her biri farklı kumanda biçimleri gerektirir. |
Kaynak Pozisyonerinin Adıyla Değil, İş Parçasıyla Başlayın
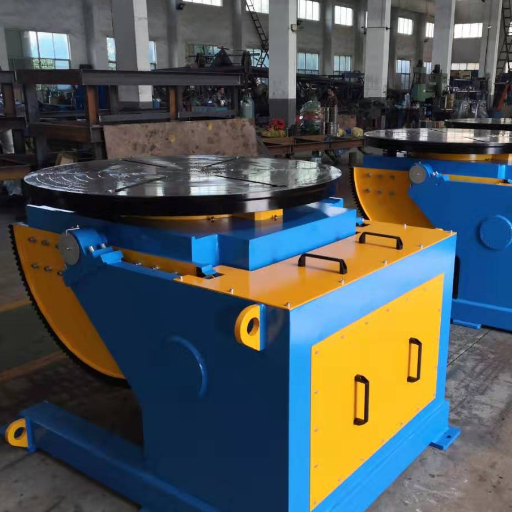
Bir pozisyoner için çalışma planı katalogda değil, atölye sahasında başlamalıdır. Önce iş parçasının bilgilerini hazırlayın: gerçek kg veya lbs değeri, fikstür ağırlığı, öngörülen kaynak konumu, malzeme kalınlığı, dış çap ve operatörün veya kaynak torcunun kaynak birleştirmesine nasıl yaklaşacağı.
Kaynakçılar, kaynak birleştirmesinin rahat bir düz veya düze yakın konumda tutulmasını isteyebilir. Kaynak mühendisleri, partiden partiye tekrarlanabilirlik ve hassasiyet isteyebilir. Satın almacılar, çeşitli kaynak uygulamaları için tek bir ayarlanabilir ünite isteyebilir.
Bunların tümü döner kaynak ekipmanına işaret etse de farklı gereksinimlerdir.Aubrik mühendislik değerlendirme notu: Fikstürü yükün bir parçası olarak kabul edin.
Torna aynasının ağırlığı, adaptör sac levhasının kalınlığı, 3 ayaklı ayna takımının kütlesi ve kaçık bağlantı braketleri, iş parçası tablaya ulaşmadan önce makine seçimini değiştirebilir.
Aubrik ürünlerini hâlihazırda değerlendiren alıcılar için mevcut döner kaynak pozisyoneri serisinde 9 model ve 50-5000 kg kapasite yer almakta, ürün sayfasında ise CE ve ISO 9001 referansları bulunmaktadır.
Bu aralık ilk eleme için yararlıdır, ancak yük taslağının yerini almamalıdır. Mühendis bu taslaktan ağırlık merkezinin nerede bulunduğunu ve parçanın tabana, zemine veya operatör alanına çarpmadan dönüp dönemeyeceğini görebilir.İlk taslakta hangi sayısal değerler bulunmalıdır?
İlk taslakta kg veya lbs cinsinden ölçülen yük, mm cinsinden dış çap, mm cinsinden fikstür sac levhası kalınlığı ve mm cinsinden merkez kaçıklığı mesafesi gösterilmelidir. Bu değerler hazır değilse model seçimi tahmine dönüşür.
Güvenlik de bu ilk taslağın bir parçası olmalıdır. OSHA 1910.252, yangın önleme, personelin korunması ve kaynak ekipmanının güvenli biçimde taşınması dâhil olmak üzere genel kaynak, kesme ve sert lehimleme gerekliliklerini kapsar. Sıcak çalışma önlemleri, çeşitli yangın gözetimi koşullarında yanıcı malzemeler için 35 fit (10.7 m) referans mesafesi içerir. Pozisyonerler bu yükümlülükleri ortadan kaldırmaz; kıvılcımların, kabloların, kaynak dumanı emişinin ve operatör açıklığının nerede planlanması gerektiğini değiştirir.
Pozisyoner, Döner Tabla, Kaynak Rotatörü veya Kaynak Manipülatörü: İşe Hangisi Uygun?
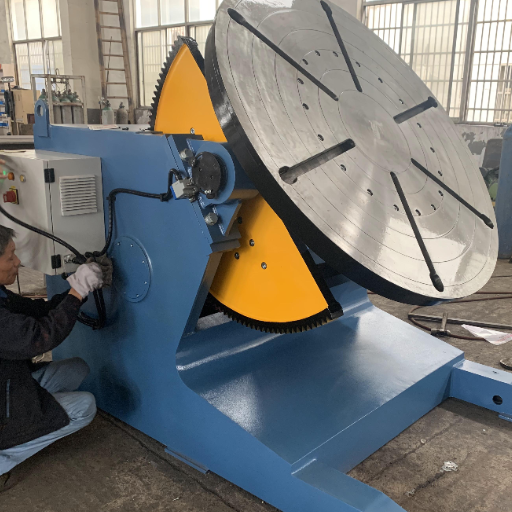
Hızlı bir ürün aramasında ilgili makineler birbirine benzer görünebilir. Bu matris, satın alma seçeneklerini net biçimde ayırarak her sorunun aynı teklif formuna yönlendirilmesini de önlemeye yardımcı olur.
| Ekipman | En uygun iş | Dikkat edilecek nokta | Aubrik seçeneği |
|---|---|---|---|
| Döner kaynak pozisyoneri | Küçük tezgâh üstü parçalardan ağır hizmet tipi kaynak işlerine kadar kontrollü dönüş ve eğme. | Yükü, çapı, tablayı, aynayı ve eğim açısını birlikte eşleştirin. | Aubrik döner kaynak pozisyoneri modellerini karşılaştırın |
| Kaynak döner tablası veya döner tabla | Dairesel kaynak dikişleri, küçük flanşlar ve daha hafif metal işleme görevleri için düz tabla dönüşü. | Döner tablalar, düzensiz biçimli parçalar için yeterli açısal erişim sağlamayabilir. | rpm ve çevresel hızı kontrol edin |
| Boru kaynağı rotatörü | Rulolar üzerinde desteklenen uzun borular, kap gövdeleri ve silindirik iş parçaları. | Kaynak rotatörleri uzun parçaları destekler; pozisyonerler ise tabla veya ayna çevresindeki daha kısa parçaları kontrol eder. | kaynak rotatörü ile pozisyoneri karşılaştırın |
| Kaynak manipülatörü | Büyük parçalar, kolonlar, bomlar ve kaynak hücreleri çevresinde kaynak torcu hareketi. | Kaynak torcunu hareket ettirir; iş parçasını tutma ve döndürme gereksiniminin yerini almaz. | kolon ve bom seçeneklerini inceleyin |
Bu makale, makine ailesini seçmeye ve daha net bir RFQ hazırlamaya yardımcı olmalıdır. Ayrıntılı ürün karşılaştırması için Aubrik’in kaynak pozisyonerleri, kaynak rotatörleri ve çevirme ruloları ile ilgili ekipman ürün sayfalarını inceleyin.
Döner Kaynak Pozisyoneri Boyutlandırması İçin Yük-RPM-Ayna Uyum Matrisi
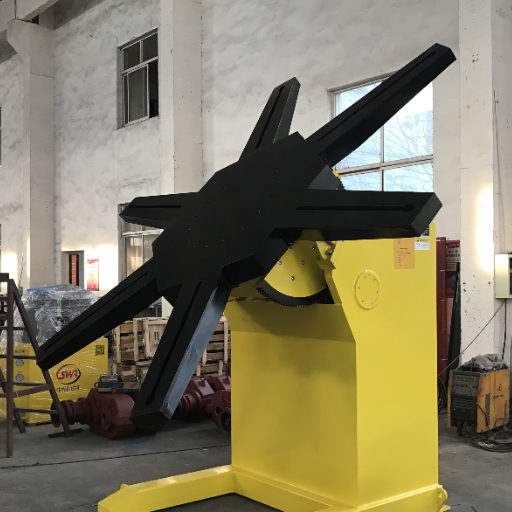
Fiyat teklifi istemeden önce bu Yük-RPM-Ayna Uyum Matrisine başvurun. Bu belge, teklif öncesi kılavuz niteliğindedir ve mühendislik analizi olarak yorumlanmamalıdır. Aşağıdaki değerler yük sınıfı referansı ve karar verme kılavuzu olarak değerlendirilmelidir; ancak nihai model seçimi yine ayrıntılı parça taslağına, çalışma çevrimi gerekliliklerine, fikstür tasarımına ve teknik özelliklerine, kaynak yöntemine ilişkin hususlara ve tüm dönüş yolu boyunca çarpışma değerlendirmesine bağlı olacaktır.
Hangi örnek değerler, tedarikçinin üniteyi boyutlandırmasına yardımcı olur?
Teklif için ölçülen değerleri hazırlarken aşağıdaki örnek biçimi kullanın. Bu sayılar, gönderilecek veri türlerine ilişkin örneklerdir; model seçimi istemeden önce bunları kendi parça verilerinizle değiştirin.
| Ölçüm alanı | Örnek değer biçimi | Aubrik neden bu bilgiye ihtiyaç duyar? |
|---|---|---|
| Parça kütlesi | 80 kg | İşlenmemiş iş parçası yükünü fikstür takımının toplam yükünden ayırır. |
| Fikstür kütlesi | 25 kg | Adaptörün yük kontrolüne dâhil edilmeden bırakılmasını önler. |
| Dış çap | 220 mm | Tabla açıklığını ve aynanın erişimini kontrol eder. |
| Cıvata dairesi | 180 mm | Kanallı tabla veya adaptör sac levhası gerekip gerekmediğini gösterir. |
| Adaptör sac levhası | 12 mm | Parça ile tabla arasına kalınlık ve kütle ekler. |
| Merkezden kaçıklık | 40 mm | Teklif hazırlanmadan önce eğik konumdaki yük sorununu belirler. |
| Kaynak torcu açıklığı | 50 mm | Fikstürün kaynak torcunu engellemesini önler. |
| Hız kontrolü | 2 rpm ila 20 rpm | Tek bir genel hız varsaymadan kumanda gereksinimini tanımlar. |
İstasyonda elektrikli kumanda sistemi veya monte edilmiş kaynak torcu kullanılıyorsa 110 V, 220 V, 0.75 kW, 1.5 kW, 2 m kablo erişimi, 25 mm kelepçe yüksekliği, 8 mm sac levha kalınlığı ve 6 aylık servis inceleme aralığı için örnek alanlar ekleyin. Bunlar giriş alanı örnekleridir, taahhüt edilen makine değerleri değildir.
| İş parçası türü | Yük sınıfı | Çap / fikstür sorunu | Ayna veya tabla gereksinimi | RPM kontrolü sorunu | Kaynak yöntemi uyumu | Alıcının yapması gerekenler |
|---|---|---|---|---|---|---|
| Küçük yuvarlak TIG parçaları | 50 kg başlangıç sınıfı | 200 mm sınıfındaki parçalar için yine de merkezlenmiş bir adaptör gerekebilir. | Küçük 3 ayaklı ayna veya kanallı düz tabla. | Genellikle 2-20 rpm teknik özellik aralığında sorunsuz düşük hız kontrolü. | TIG kaynağı ve hassas dairesel kaynak dikişleri. | Çapı, kaynak torcu açısını ve beklenen dikiş uzunluğunu gönderin. |
| Boru dirsekleri | Hafif ila orta | Kaçık geometri, ağırlık merkezini kaydırabilir. | Kendinden merkezlemeli ayna veya özel ayak takımı. | Değişken hız, açı değişimleri boyunca hareketin sabit tutulmasına yardımcı olur. | TIG, MIG ve onarım işleri. | Dirseğin yönünü ve fikstür ağırlığını gösterin. |
| Kısa boru bölümleri | Orta | Büyük dış çapta, nominal kapasiteden çok açıklık belirleyici olabilir. | Torna aynası veya boru fikstürü. | Hız aralığını yalnızca rpm değerine göre değil, çevresel hareket hızına göre kontrol edin. | Manuel veya yarı otomatik dikiş kaynakları. | Aubrik’in rpm çevresel hız hesaplayıcısını kullanın. |
| Flanş montajları | Hafif ila ağır | Cıvata deliği düzeni, adaptör sac levhası tasarımını etkiler. | Kanallı kaynak tablası veya cıvatalı adaptör. | Punta kaynaklarının yakınında kararlı başlatma/durdurma önemlidir. | MIG, TIG ve seri imalat. | Cıvata dairesini, dış çapı, iç çapı ve fikstür kütlesini gönderin. |
| Tank nozulları | Orta ila ağır | Nozul kaçıklığı, yüksek eğik konum yükü oluşturabilir. | Koruyuculu açıklığa sahip özel fikstür. | Yerel kalınlık değişimlerinin yakınında hız değişikliği gerekebilir. | Basınçlı kap imalatı ve onarımı. | Fikstür teknik resmiyle birlikte kapasite kontrolü isteyin. |
| Çerçeve bileşenleri | Orta | Düzensiz geometri dönüş sırasında tabana çarpabilir. | Fikstür sac levhası, kelepçeler ve dayama blokları. | Kesikli hareket kumandası, sürekli rpm değerinden daha önemli olabilir. | Manuel kaynak ve puntalamadan bitirme kaynağına kadar yapılan işler. | İki görünüşlü bir açıklık taslağı gönderin. |
| Ağır silindirik imalat parçaları | Ağır hizmet tipi | Çap ve alın yükü, tartıdaki ağırlıktan daha sınırlayıcı olabilir. | Büyük tabla, özel fikstür veya kaynak rotatörlerine geçiş. | Eğme sırasında tahrik torku ve frenleme tepkisi önemlidir. | SAW destek hücreleri, MIG veya karma yöntemli işler. | ağır hizmet tipi kaynak pozisyoneri seçeneklerini inceleyin. |
| Onarım atölyesindeki karma parçalar | Hafif ila orta | Günlük parça çeşitliliği, sabit fikstürlerin kullanımını zahmetli hâle getirebilir. | Aksesuar sac levhası, hareketli araba ve değiştirilebilir ayna. | Manuel hız düğmesi ve ayak kumandası yardımcı olabilir. | MIG onarımı, TIG rötuşu ve küçük seri işler. | Nadir yapılan her işi değil, en yaygın üç parçayı listeleyin. |
| Yarı otomatik kaynak torcu düzenleri | İstasyon planına göre boyutlandırılır | Kaynak torcu bağlantısı, kaynak dumanı emişi ve kablo hareket alanı çalışma zarfını belirler. | Fikstür takılmaya hazır tabla, ayna ve tekrarlanabilir dayamalar. | Tekrarlanabilirlik ve uyumlu kumanda sistemi, azami hızdan daha önemlidir. | Otomatik kaynak pozisyoneri hücreleri ve robota bitişik istasyonlar. | robotik kaynak sistemi planlamasıyla birlikte değerlendirin. |
TIG, MIG ve Yarı Otomatik Kaynağın Pozisyoner Teknik Özellikleriyle Eşleştirilmesi
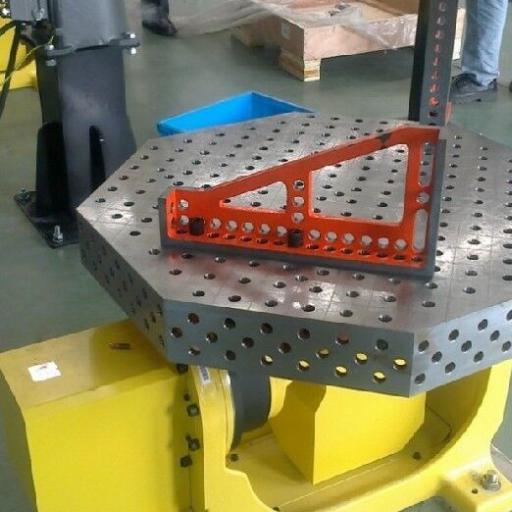
TIG uygulamaları, ekipmanın çalışmasıyla ilgili sorunları daha belirgin hâle getirme eğilimindedir. Pozisyonerlerin alt hız aralığındaki performans özellikleri (düşük hızlı hareketin akıcılığı, el veya ayak şalteriyle kontrol edilebilirlik ve parçaya/işleme engelsiz erişim), özellikle operatörün her hız değişimini gördüğü küçük ve temiz parçalarda daha önemli bir gereklilik olacaktır.
MIG uygulamalarında pozisyonerin bazı hareket özellikleri daha az kritik olabilir; ancak parçayı kaydırmadan tutabilmesi son derece önemlidir. Bazı durumlarda aynadaki veya başka bir iş parçası bağlama elemanındaki zayıf ayak kavraması, adaptör sac levhasına uygun olmayan kötü tasarlanmış tabla kanalı düzeni ya da koruyucu gaz akışını engelleyen fikstür, kaynak güç kaynağı veya kaynak istasyonu tasarımındaki herhangi bir eksiklikten daha büyük bir sorun oluşturabilir.
İstasyon planında kaynak dumanı emişi nereye yerleştirilmelidir?
Yarı otomatik kaynak yönteminin eklenmesi başka bir hususu daha gündeme getirir: Tekrarlanabilirlik. Yarı otomatik istasyonlarda kaynak pozisyoneri, kaynak torcu, kablolar, davlumbaz ve operatör geçiş yolu tek bir çalışma istasyonu olarak ele alınır. CDC/NIOSH, kaynak sırasında ana metalden, dolgu metalinden ve dekaptan tahliye edilmesi gerekebilecek dumanlar oluştuğunu belirtirken HSE kılavuzu, atölye işletmecilerine maruziyeti önlemelerini veya en aza indirmelerini söyler. Bu, havalandırmanın yalnızca ekipman sehpasında değil, işlemin gerçekleştiği noktada yapılması gerektiği anlamına gelir.
Mühendislik Notu: Kaynak Yöntemi Uyum Kontrolleri
TIG kaynağı gereksinimleri görüşülürken pozisyonerin düşük hızdaki hareketini ve kaynak torcu açısının nasıl kontrol edildiğini netleştirin. MIG kaynağı senaryolarında fikstürün başlatma-durdurma kuvvetlerine nasıl dayanacağını doğrulayın ve sıçrantı temizliğini ele alın. Yarı otomatik hücre uygulamalarında pozisyoner hareketinin kaynak torcu hareketi ve kaynak dumanı emiş sistemleriyle uyumlu olduğunu doğrulayın.
AWS Z49.1:2021 “Kaynak, Kesme ve İlgili İşlemlerde Güvenlik”, kaynak ve kesme ekipmanının güvenli kullanımına yönelik esasları belirler; özellikle kablo güzergâhı, ağır yükler, açık alev ve egzoz havalandırma sistemlerinin etkili kullanımı bakımından kaynak pozisyoneri seçimi de bu güvenlik çerçevesinin bir parçası olarak değerlendirilmelidir.
Tezgâh Üstü, Hassas ve Ağır Atölye Uygulamalarında Boyutlandırma Hataları
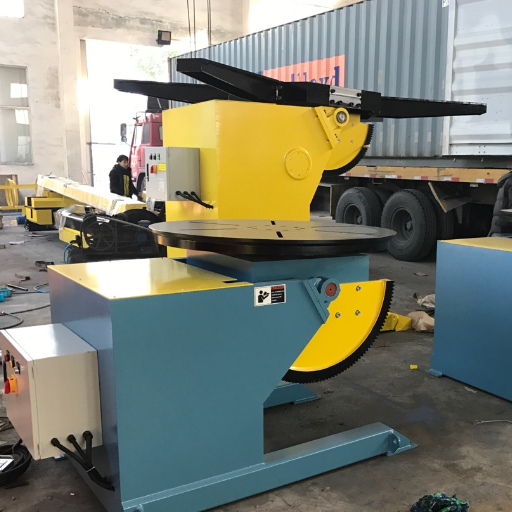
Kaynak pozisyoneri seçimindeki yanlışlık genellikle ilk ürün teknik özelliklerinde görülmez; bileşenin yeterli açıklıkla eğilemediği veya kaynak torcu indirildiğinde fikstür tarafından engellendiği ilk deneme montajında ortaya çıkar. Daha iyi erişim kaynak kalitesine katkı sağlar; ancak parametrelerin ve becerinin, özellikle de tabladaki bağlama hareketinin kontrolünün kritik olduğu durumlarda tek başına yüksek kaliteli sonuçları garanti etmez.
- Listelenen nominal yüke odaklanmak yaygın ve önemlidir. Ancak bu kapasite değeri yalnızca görüşmeler için bir başlangıç noktasıdır.
- Merkezden kaçık yükün ve fikstür ağırlığının oluşturduğu ek gerilimleri göz ardı etmeyin; kaynak çapının kenarına monte edilen ağır bir fikstür, tablanın iç dişli mekanizmasının maruz kaldığı yüke parça kadar (veya daha fazla) katkıda bulunur.
- Kaynak pozisyoneri aynasının uygun seçildiğinden emin olun. Birçok fikstürde üç ayaklı ayna kullanılır; ancak standart ayna tasarımıyla çalışmayacak özel biçim ve ölçülere sahip kendinden merkezlemeli ayna veya özel sertleştirilmiş ayak takımı gerektiren çok sayıda durum vardır.
- Çalışma alanı çevresindeki erişilebilirliği değerlendirin: Hem yatay hem de dikey kaynak konfigürasyonunda kaynak torcu pozisyoneri, hortumlar/kablolar, kaynak dumanı emişi ve görev alan operatörler için erişim hesaba katılmalıdır.
- Ağır hizmet tipi, imalat sınıfı kaynak ekipmanıyla daha uygun biçimde yürütülebilecek işler için küçük bir masaüstü ünite kullanmaktan kaçının. Daha hafif ünitelerin çoğu üretim dışı uygulamalar veya hafif kaynak işleri için oldukça yeterlidir; ancak uzun süre üretim çalışma çevrimine dayanamaz.
Parça ve fikstür değerleri hazırsa Aubrik’in yük kapasitesi hesaplayıcısıyla başlamak genellikle yararlıdır. Makine aileleri arasında hâlâ karar verilemiyorsa kaynak pozisyonerini kaynak rotatörü veya kaynak manipülatöründen ayırmaya yardımcı olması için pozisyoner seçiciyi kullanın.
İyi bir kendin yap pozisyoner kiti bile hobi düzeyindeki kaynak ekipmanı için daha uygun bir seçenek olabilir; ancak çalışma çevrimi, koruyucu açıklığı ve fikstür servisi temel unsurlar olduğunda bu kitler endüstriyel satın alma kararlarını yönlendirmez.
Aubrik’ten Teklif İstemeden Önce Hazırlanması Gerekenler
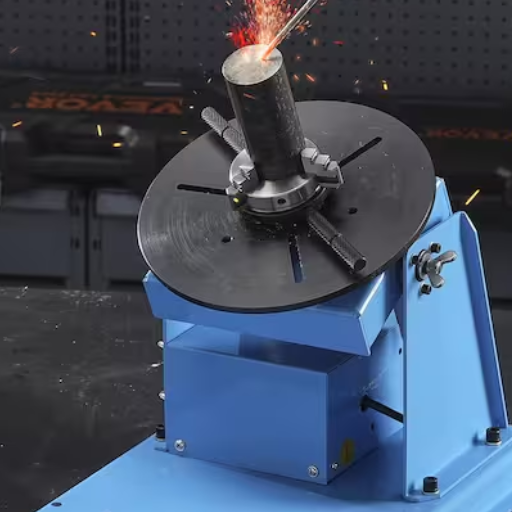
Kısa bir RFQ dosyası, e-posta yazışmalarında saatlerin boşa harcanmasını önleyebilir. Yalnızca örnek bir ürün başlığı veya ürün numarası değil, ürün numarasıyla birlikte fotoğrafları da gönderin. Böylece bir Aubrik pozisyoner tedarikçisi, tek satırlık bir metinden eşleşme tahmin etmeye çalışmak yerine satıştaki pozisyonerlerinden birini amaçlanan işe uygun şekilde eşleştirebilir.
Hangi kapasite bilgileri hâlihazırda biliniyor?
Aubrik’in mevcut döner pozisyoner sayfasında 50 kg alt model sınıfı ve 5000 kg üst kapasite sınıfı yer alırken, kullanıcı tarafından sağlanan şirket notlarında yıllık 1,000 takım kaynak ekipmanı ve 200 takım kesme ekipmanı kapasitesi belirtilmektedir. Bu değerleri şirket ve ürün aralığı bağlamında kullanın; ardından nihai model seçimi için kendi ölçülmüş parça verilerinizi gönderin.
1999 yılında Wuxi ABK Machinery adıyla kurulan Aubrik, hâlen ISO9001 ve CE sertifikalarına sahiptir. Şirkete ait kullanıcı notlarında deneyime dayalı bir araştırma ve geliştirme ekibi, yıllık 1,000 takım kaynak ve 200 takım kesme ekipmanı üretim hacmi, OEM hizmeti ve bir yıllık garanti belirtilmektedir. Fikstür, kumanda sistemi, teslim süresi veya başka bir gereksinim hazır katalog ürünü seçiminin ötesine geçtiğinde bu özellikler özelleştirme için değerli bir başlangıç noktası oluşturur.
| RFQ kalemi | Gönderilecek bilgiler | Model seçimini neden etkiler? |
|---|---|---|
| Ağırlık | Parça ağırlığı, fikstür ağırlığı, ayna ağırlığı ve merkez kaçıklığı mesafesi. | Kapasite ile eğik konumdaki yük aynı sorun değildir. |
| Geometri | Çap, uzunluk, kaynak konumu ve fotoğraf veya taslak. | Açıklık, kapasiteden önce bir tabla ölçüsünü seçenek dışı bırakabilir. |
| Kaynak yöntemi | TIG, MIG, SAW desteği, manuel veya yarı otomatik istasyon. | Hız kontrolü, tork tepkisi ve kaynak torcu erişimi yönteme göre değişir. |
| Fikstür | Düz tabla, torna aynası, 3 ayaklı ayna, kendinden merkezlemeli ayna veya özel adaptör. | Fikstür kütlesi, gizli yükün en büyük kaynağı hâline gelebilir. |
| Kumanda sistemi | Gerilim tercihi, hız kontrolü gereksinimi, ayak şalteri ve entegrasyon notları. | Kumanda biçimi, operatörün çalışma ritmini ve istasyon yerleşimini etkiler. |
| Atölye koşulları | Tek seferlik onarım, seri imalat, üretim hücresi veya karma işler yapan atölye. | Benzer yükler, farklı çalışma çevrimi ve aksesuar seçimleri gerektirebilir. |
Amaçlanan uygulama için bu belgeler hazır olduğunda kılavuzdan belirli bir ürün sayfasına geçmek ve doğru kaynak pozisyoneri için teklif istemek çok daha kolay hâle gelir.
Satın Alma Tercihleri Fikstür ve Kaynak Yöntemine Hazır Sistemlere Nasıl Yöneliyor?
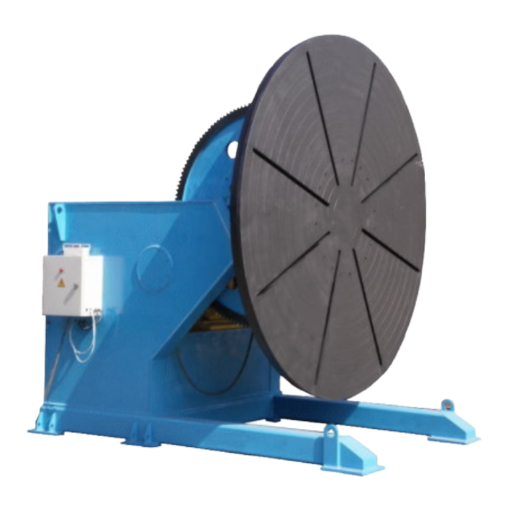
Birçok alıcı için kaynak pozisyonerleri ve aksesuarları, geçmişteki bağımsız araçlar olmaktan çıkıp istasyon aksesuarlarına dönüşmüştür. Bir çalışma hücresi istasyonunda her pozisyoner; kaynak torcu, kaynak dumanı emiş sistemi, kaynak güç kaynağı, robot veya araba, operatör geçiş yolları ve iş parçasının hücreye yüklenme biçimiyle birlikte çalışır.
2024 itibarıyla Uluslararası Robotik Federasyonu (IFR), dünya genelindeki fabrikalara 542,000 endüstriyel robot kurulduğunu doğrulamıştır. Yalnızca on yıl önce fabrikalarda bu sayının iki katından fazlası bulunuyordu ve bu, yeni kurulumların yarım milyon adedi aştığı art arda dördüncü yıldır. Doğal olarak bu rakamlar her atölyenin robota ihtiyaç duyduğu anlamına gelmez; ancak gerçek durum, atölyelerin kaynak hücreleri için yeni ekipman satın almadan önce giderek daha ayrıntılı ve kaynak yöntemine odaklı teknik talepler hazırladığını göstermektedir.
Örneğin, döner bir pozisyoner hakkında şu sorular sorulur: Fikstürün tablaya yerleştirilmesi mümkün mü? Seçilen ayna bu parça aralığını taşıyabilecek mi? Kaynak işi kararlı konumda döndürülürken kaynak torcu sabit tutulabilecek mi? Kablolar, emilen hava ve makineyi çalıştıran kişi için yeterli çalışma açıklığı var mı? Kaynak istasyonu tekrarlanabilir konum dayamaları gerektirecek mi, yoksa manuel olarak ayarlanabilen bir sistem yeterli olacak mı?
Otomasyon kavramı, temel atölye ölçütlerinin yeniden değerlendirilmesiyle kaynak pazarında sık sık tekrar gündeme gelir: zahmetli yeniden ayarlamaların azaltılması, tutarlı kaynak hareketi hızının sağlanması, istasyon verimliliğinin artırılması ve parçalar arasındaki verimsiz bekleme sürelerinin kısaltılması. Buna rağmen nihai başarı yalnızca kaynak pozisyonerine değil, kaynak yöntemi planına ve fikstür tasarımına da bağlıdır.
Sık Sorulan Sorular
Kaynak pozisyoneri nasıl çalışır?
Kaynak pozisyoneri, çalışma sırasında iş parçasını tablası, aynası veya fikstürü üzerinden belirli bir konfigürasyonda (öne, arkaya veya bir yandan diğer yana) fiziksel olarak destekleyerek kaynak birleştirmesine en uygun görüş açısından erişilmesini sağlar. Ancak kalite güvencesi, birleştirme yerinin uyumu, ısı girdisi ve güvenlik kontrolleri nihai olarak yine operatör tarafından yönetilir.
Tek bir döner kaynak pozisyoneri hem TIG hem de MIG kaynağını destekleyebilir mi?
Tek bir döner kaynak pozisyoneri TIG ve MIG işlerini aynı anda gerçekleştirebilir; ancak bunun için her iki kaynak yöntemini de mümkün kılan uyumlu kurulum seçenekleri gerekir; bu da genellikle TIG uygulamalarında daha düzgün düşük hızlı dönme ve kaynak torcuna daha kolay erişim, MIG işlerinde ise fikstürün kavrama gücü, sıçrantı için yeterli boşluk ve kablo yönetimi üzerinde daha fazla durulması anlamına gelir.
Bir kaynak pozisyonerinin kapasitesi ne kadar olmalıdır?
Kapasiteyi; parça, fikstür, ayna, adaptör sac levhası ve eksantrik yük kaynak aynasına eklendikten sonra belirleyin. Kusursuz dengelenmiş 300 kg ağırlığındaki bir parça, yatırma mekanizmasını ve tahrik sistemini merkezden kaçık 300 kg ağırlığındaki bir montaja kıyasla çok daha az zorlar.
3 çeneli ayna mı yoksa düz kaynak tablası mı gerekir?
Yuvarlak parçalar, tabla veya fikstür üzerindeki 3 çeneli aynayla en iyi şekilde merkezlenir. Kesiklere sahip düz kaynak parçaları bir braketi veya fikstürü tutabilir. Endüstriyel ortamlarda iş parçası ile tabla tipi pozisyoner arasına adaptör sac levhası monte edilmesi çok yaygındır.
Kaynak pozisyoneri ile kaynak rotatörü arasındaki fark nedir?
Daha kısa parçalar, tahrikli başlık ve punta tipindeki bir kaynak pozisyonerinde ayna veya tabla aynasıyla tutulduğunda yatırma ve dönme hareketleri kontrol edilir. Borular, silindirik gövdeler ve tanklar gibi daha uzun, silindirik parçalar rulolarla desteklendiğinden bu uygulamalarda kaynak rotatörleri yaygındır.
Küçük bir tezgâh üstü ünite yerine ne zaman ağır hizmet tipi kaynak pozisyoneri seçilmelidir?
Büyük parçalar ve fikstürler için, özellikle merkezden kaçık ağır yüklerle çalışmak üzere daha yüksek tabla kapasitesinin gerekli olduğu tekrarlı atölye ortamlarında, daha hafif ağırlıklar ve daha basit işler için tasarlanmış küçük masaüstü cihazlar yerine endüstriyel bir kaynak pozisyoneri seçin.
Referanslar ve Kaynaklar
- OSHA 1910.252 – Kaynak, kesme ve sert lehimleme için genel gereklilikler
- CDC/NIOSH Mühendislik Kontrolleri Veritabanı – Kaynak İşlemleri: Lokal Egzoz Havalandırma Sistemleri
- HSE – Kaynak dumanına karşı çalışanlarınızı koruyun
- AWS Z49.1:2021 – Kaynak, Kesme ve İlgili Proseslerde Güvenlik
- International Federation of Robotics – World Robotics 2025 endüstriyel robot basın bülteni