Entre em contato com a Aubrik Company

Manipuladores de soldagem (coluna e lança): guia de 11 pontos

Um manipulador de soldagem pode parecer completo em uma proposta e ainda chegar com dúvidas sem resposta sobre carga, sinais, utilidades, proteções, testes de fábrica e liberação final. Este guia destina-se aos profissionais que precisam esclarecer essas questões: engenheiros de fabricação metalmecânica e produção, coordenadores de soldagem, gerentes de projetos, responsáveis pela manutenção, equipes de meio ambiente, saúde e segurança (EHS) e profissionais de suprimentos.
Se primeiro precisar entender os fundamentos do equipamento, leia como funcionam os manipuladores de coluna e lança. Aqui, o trabalho começa em uma etapa posterior. O objetivo é transformar uma aplicação de produção em respostas comparáveis dos fornecedores e evidências testemunhadas, sem inventar uma capacidade de carga, tolerância de deflexão, nível de segurança ou alegação de produtividade universal.
Em resumo: aceite a condição documentada, não a designação do modelo. Defina a carga e as interfaces, atribua cada limite de responsabilidade, testemunhe o teste prometido, repita os testes após alterações na instalação e conclua o conjunto de registros antes da liberação para produção.
Especificações rápidas: o que o dossiê de aceitação deve controlar
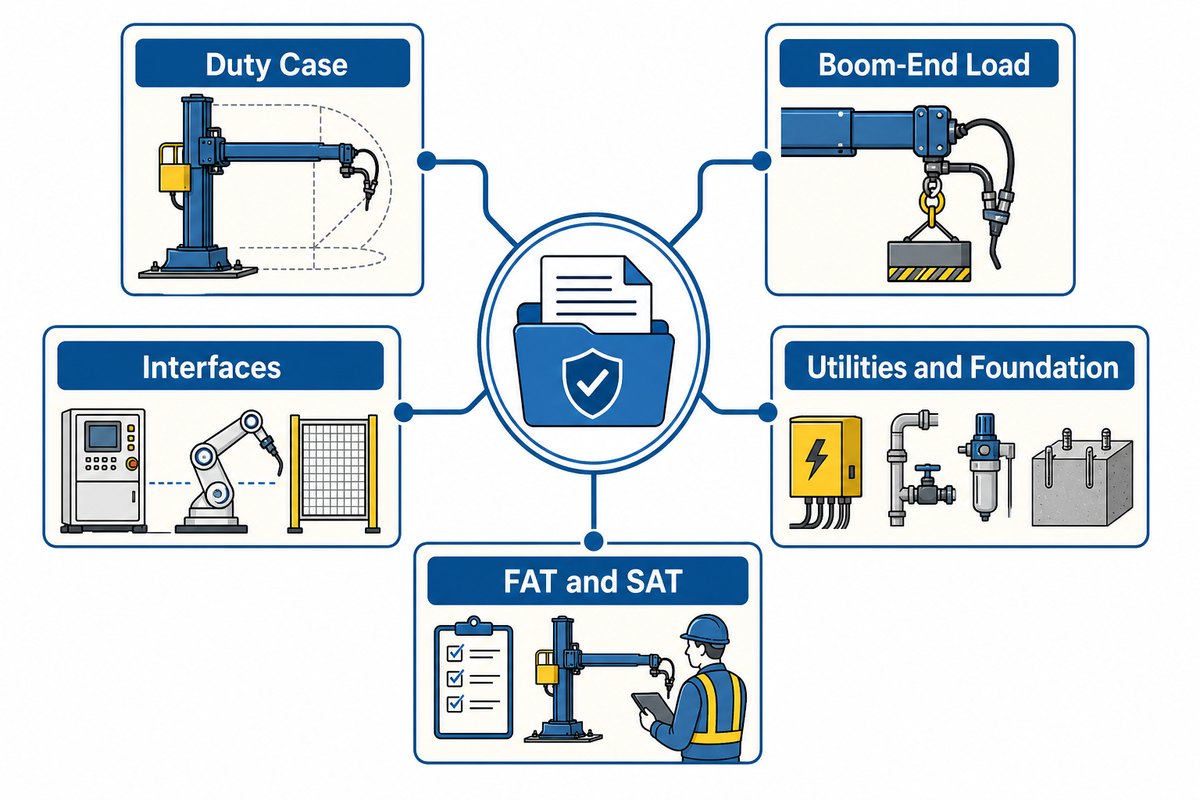
| Campo de engenharia | Registro controlado mínimo | Por que um catálogo não é suficiente |
|---|---|---|
| Condição de operação | Peça de trabalho, trajetória da junta, processo e regime de operação | Uma máquina pode atender a diferentes trabalhos |
| Carga na extremidade da lança | Massa, deslocamento, alcance, direção e duração | Um valor máximo não identifica o conjunto testado |
| Interfaces | Sinal, protocolo, responsável, resposta a falhas e teste | “Incluído” não atribui a responsabilidade pela integração |
| Utilidades e fundação | Folha aprovada do fornecedor e registro de prontidão do local | As condições instaladas são específicas do local |
| FAT e SAT | Método, valores, testemunha, desvio e tratativa | Uma demonstração não constitui automaticamente um teste de aceitação |
1. Comece pela condição de aceitação, não pelo nome do modelo
Antes de comparar modelos, redija um parágrafo sobre a condição de operação que defina o envelope da peça de trabalho, a trajetória da junta, o processo de soldagem, o alcance de trabalho, o conjunto instalado no cabeçote, o movimento do equipamento complementar, o regime de operação e a divisão de responsabilidades. Esse parágrafo passa a ser a referência para a proposta, a análise dos desenhos técnicos, o FAT, o SAT e a entrega técnica.
A tabela publicada de especificações dos manipuladores de coluna e lança da Aubrik apresenta atualmente quatro classes de modelos: AM-CB-30 com 3 × 3 m e faixa declarada de 150–500 kg; AM-CB-40 com 4 × 4 m e 300–800 kg; AM-CB-50 com 5 × 5 m e 500–1.200 kg; e AM-CB-60 com 6 × 6 m e 800–2.000 kg. A faixa indicada de velocidade de movimento é de 120–3.000 mm/min. Esses são valores de catálogo publicados pelo próprio fabricante, não uma comprovação independente da condição instalada nem uma declaração completa de todos os tamanhos personalizados que o fornecedor possa cotar.
Cada linha de modelo apresenta a mesma faixa de movimento de 120–3.000 mm/min. Nem o limite de 120 mm/min nem o de 3.000 mm/min comprovam a estabilidade da velocidade sob carga no alcance exigido pelo comprador; isso requer uma condição de teste controlada e uma tolerância acordada.
Matriz de faixa publicada versus condição de aceitação
| Campo do catálogo | Condição ainda não especificada | Evidência exigida | Limitação |
|---|---|---|---|
| Classe de modelo de 3 × 3 m | Envelope de trabalho vertical e horizontal exigido | Layout e condição de operação aprovados | A classe nominal não comprova o curso útil |
| Classe de modelo de 4 × 4 m | Acesso da tocha e envelope de colisão | Estudo de alcance ou análise dos desenhos técnicos | Não existe uma folga universal aplicável |
| Classe de modelo de 5 × 5 m | Configuração da base, do trilho e da instalação | Arranjo geral aprovado | A estrutura do local é específica do projeto |
| Classe de modelo de 6 × 6 m | Acesso, içamento e rota de serviço | Inspeção de prontidão do local | O tamanho pode aumentar as exigências de integração |
| Faixa declarada de 150–500 kg | Massa e deslocamento instalados | Relação assinada do conjunto de cargas | Dados publicados pelo próprio fabricante |
| Faixa declarada de 300–800 kg | Alcance máximo de trabalho e direção | Folha de teste FAT da configuração | Nenhum valor genérico de deflexão fornecido |
| Faixa declarada de 500–1.200 kg | Efeitos dinâmicos dos cabos e das mangueiras | Registro do movimento observado | O roteamento altera a condição instalada |
| Faixa declarada de 800–2.000 kg | Margem futura e responsável pela aprovação | Revisão contratual da carga | Uma margem não representa capacidade disponível sem restrições |
| 120–3.000 mm/min | Valores de ajuste, trajetória e condição sob carga exigidos | Medição de tempo/distância ou registro do controle | A faixa publicada não comprova a estabilidade da velocidade |
| Compatibilidade com o processo de soldagem | Fonte, cabeçote, serviços e sequência exatos | Registro de interfaces e teste funcional | Não constitui uma qualificação do procedimento de soldagem |
| Operação automática | Permissivos, limites, alarmes e recuperação | Registro testemunhado de causa e efeito | O projeto de segurança continua dependente dos riscos |
Esta é a primeira regra da cadeia de aceitação da cotação ao arco em 11 pontos: uma faixa publicada inicia a conversa; a condição de aceitação define o que precisa ser comprovado. Mesmo uma designação de serviço pesado permanece incompleta até que a condição cotada e as evidências sejam definidas.
2. Defina o conjunto real de cargas no alcance máximo de trabalho
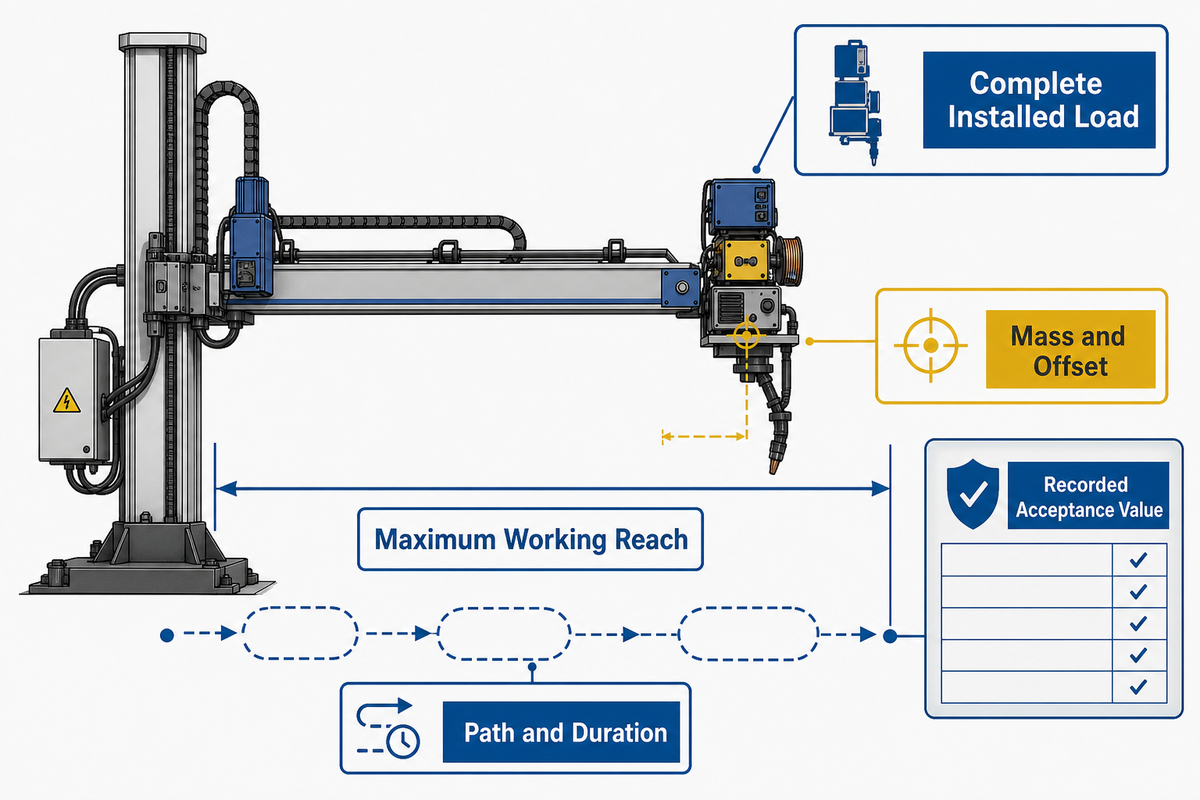
A documentação da capacidade na extremidade da lança deve comprovar a carga instalada completa no alcance de trabalho e na condição de movimento acordados. Ela deve identificar cada item, sua massa e seu deslocamento, a trajetória e a duração do teste, o método de medição, o valor de aceitação e as pessoas que aprovam alterações.
Considere mais do que apenas o cabeçote de soldagem. Uma relação completa pode incluir carro deslizante, tocha, alimentador de arame, equipamentos de fluxo, rastreador de junta, câmera, suportes, esteiras porta-cabos, mangueiras e uma margem futura acordada. Um componente montado longe do ponto de referência da lança pode ter um efeito diferente do causado pela mesma massa perto desse ponto; por isso, o deslocamento deve ser informado junto com a massa.
O que a documentação da capacidade na extremidade da lança deve comprovar antes da aceitação?
Ela deve comprovar cinco pontos: que o conjunto instalado está completo; que a massa e o deslocamento de cada item são conhecidos; que a lança está no alcance máximo de trabalho acordado; que a direção do movimento e a duração do teste correspondem à condição de operação; e que o resultado medido atende a um valor contratual. A documentação deve identificar as revisões dos desenhos técnicos e da relação de cargas, o instrumento de medição, as fotografias da montagem, os valores brutos, a testemunha, a situação dos desvios e as assinaturas de aprovação. O roteamento dos cabos e das mangueiras deve corresponder à configuração prevista, em vez de ser preso para trás por conveniência. Se algum campo for alterado após a aprovação, as partes responsáveis devem avaliar a mudança e decidir se é necessário repetir o teste.
Use uma calculadora de carga na extremidade da lança para organizar o conjunto, não para substituir a análise de engenharia do fornecedor. A ISO 17662:2025 respalda uma abordagem disciplinada para calibração, verificação e validação de equipamentos que controlam variáveis de soldagem; ela não fornece uma tolerância universal de deflexão ou velocidade para manipuladores de coluna e lança.
3. Elabore a relação de interfaces da célula de automação de soldagem antes de solicitar propostas
Uma relação de interfaces deve atribuir cada dispositivo, sinal, utilidade e resposta a falhas do sistema de soldagem a uma parte identificada antes da comparação das propostas. Para cada limite de responsabilidade, registre a direção, o estado normal, o protocolo ou a condição cabeada, o permissivo, o alarme, a resposta à perda de sinal, o responsável pelo teste e a evidência exigida.
Esse registro normalmente abrange o manipulador de soldagem, a fonte de soldagem, o cabeçote de soldagem, o rastreamento de junta, os controles do operador, a exaustão localizada, a recuperação de fluxo, quando aplicável, e o movimento do equipamento complementar. Se houver um posicionador de soldagem ou virador de roletes, relacione as responsabilidades mecânicas e de controle, em vez de escrever “sincronizado” sem qualquer definição. A experiência em aplicações semelhantes demonstra a questão: um conector físico não é suficiente quando o robô ou o controlador não consegue interpretar o sinal.
Quais interfaces do sistema de controle devem ser definidas em uma RFQ de manipulador de soldagem?
Defina os sinais de partida/prontidão, o estado da fonte de soldagem, os permissivos de movimento, as interações de parada de emergência e parada de proteção, os limites de curso, os estados de habilitação e falha do rastreador de junta, os comandos dos eixos complementares, o estado da exaustão localizada ou do sistema de fluxo, os alarmes, a autoridade para rearme, a recuperação segura, a retenção de dados e a resposta à perda de comunicação. Identifique se cada ponto é cabeado ou conectado em rede, quem fornece cada lado e quem testemunha o teste.
Para conhecer os fundamentos dos equipamentos complementares, consulte o guia de rotadores de soldagem e viradores de roletes. Processos de soldagem diferentes exigem interfaces diferentes; este artigo não transforma SAW, MIG/GMAW, TIG, revestimento metálico por soldagem ou soldagem de tubos em uma única receita genérica de processo.
4. Defina a prontidão da fábrica e os limites das utilidades
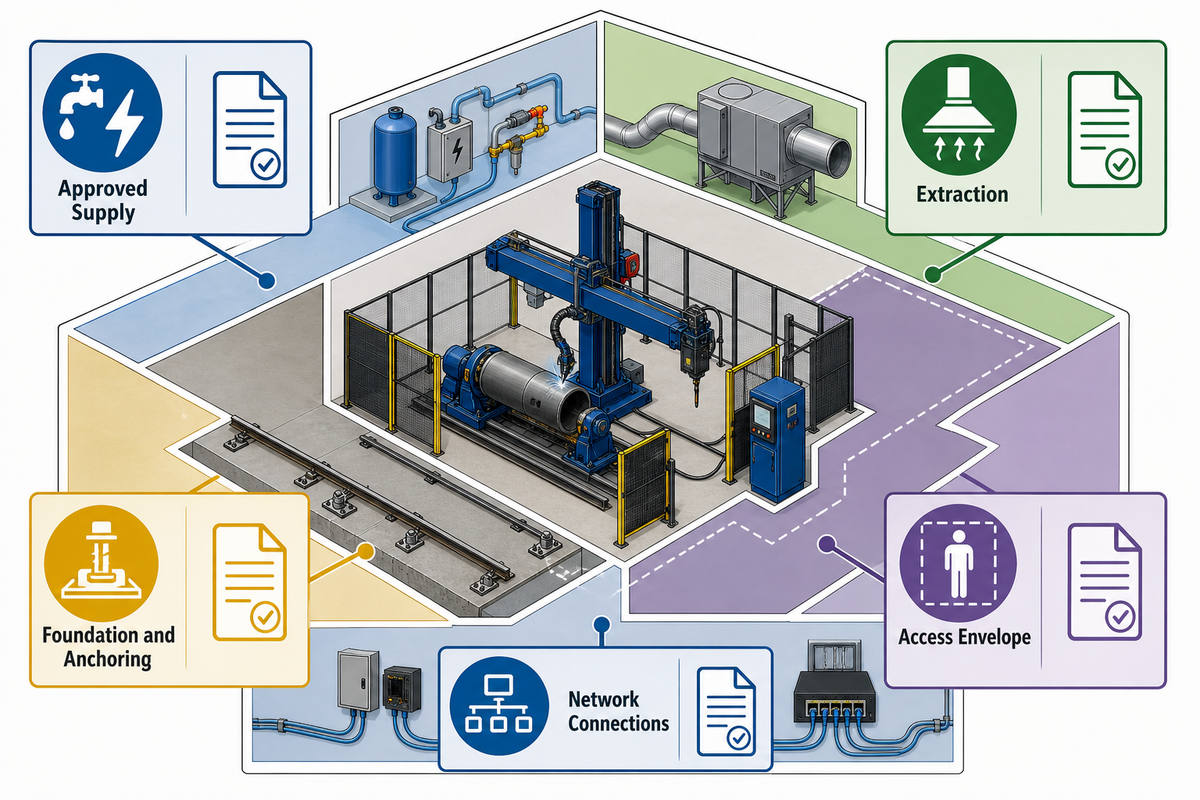
A prontidão da fábrica é um registro com data e responsável definidos, não uma frase dizendo “local por conta do comprador”. Ela deve identificar as características aprovadas do fornecimento, o limite do condutor de proteção, as interfaces de ar ou gás de proteção utilizadas, a exaustão localizada, a fundação no piso ou para os trilhos, a ancoragem, o envelope de acesso, a rota de içamento, as conexões de rede e os materiais necessários para testes sem soldagem.
Não copie os valores das utilidades de outro projeto. Solicite ao fornecedor selecionado uma folha controlada de utilidades e instalação e, depois, acrescente o responsável pelo local, a data de prontidão, o método de inspeção e as evidências de SAT para cada item. Os layouts aprovados devem apresentar separadamente os espaços necessários para operação, proteções, serviço e remoção.
A IEC 60204-1 estabelece um escopo pertinente para os equipamentos elétricos de máquinas. Nos Estados Unidos, a OSHA 1910.212 também torna as proteções e a ancoragem questões efetivas de aceitação. Nenhuma dessas fontes especifica a tensão do seu local, o projeto da fundação, a capacidade de exaustão localizada ou a geometria de acesso.
5. Transforme as funções de segurança em testes testemunhados
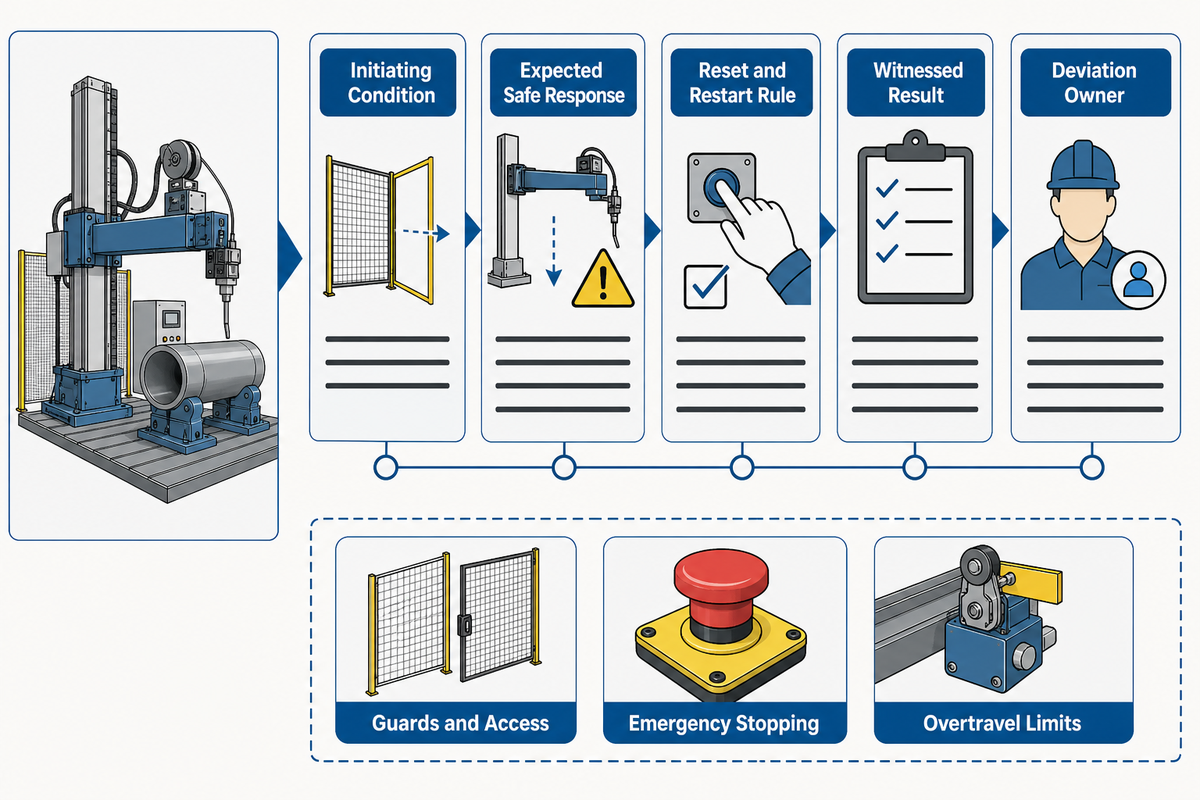
Um teste de segurança testemunhado identifica a função, a condição de acionamento, a resposta segura esperada, a regra de rearme e reinício, a testemunha, o resultado e o responsável pelo desvio. Seu conteúdo deve resultar da avaliação de riscos aplicável e do projeto integrado da célula, não de uma lista de verificação genérica copiada para todos os projetos.
“Um ou mais métodos de proteção de máquinas devem ser fornecidos para proteger o operador.”
Os objetos de teste típicos incluem proteções e acesso, parada de emergência, limites de sobrecurso, perda de energia ou sinal de controle, comportamento na reinicialização e informações sobre isolamento de energias perigosas. “Típicos” não significa obrigatórios nem completos. Os projetistas responsáveis devem determinar as funções e a redução de riscos exigida para a máquina e o ambiente de uso reais.
A ISO 13849-1:2023 fornece uma metodologia para as partes dos sistemas de controle relacionadas à segurança; ela não atribui um único nível de desempenho obrigatório universal a todos os manipuladores de soldagem. A OSHA 1910.147 trata do controle de energias perigosas durante serviços e manutenção em sua jurisdição, mas este guia não é um procedimento de bloqueio e etiquetagem do local.
6. Padronize todas as propostas dos fornecedores com uma única tabela de RFQ
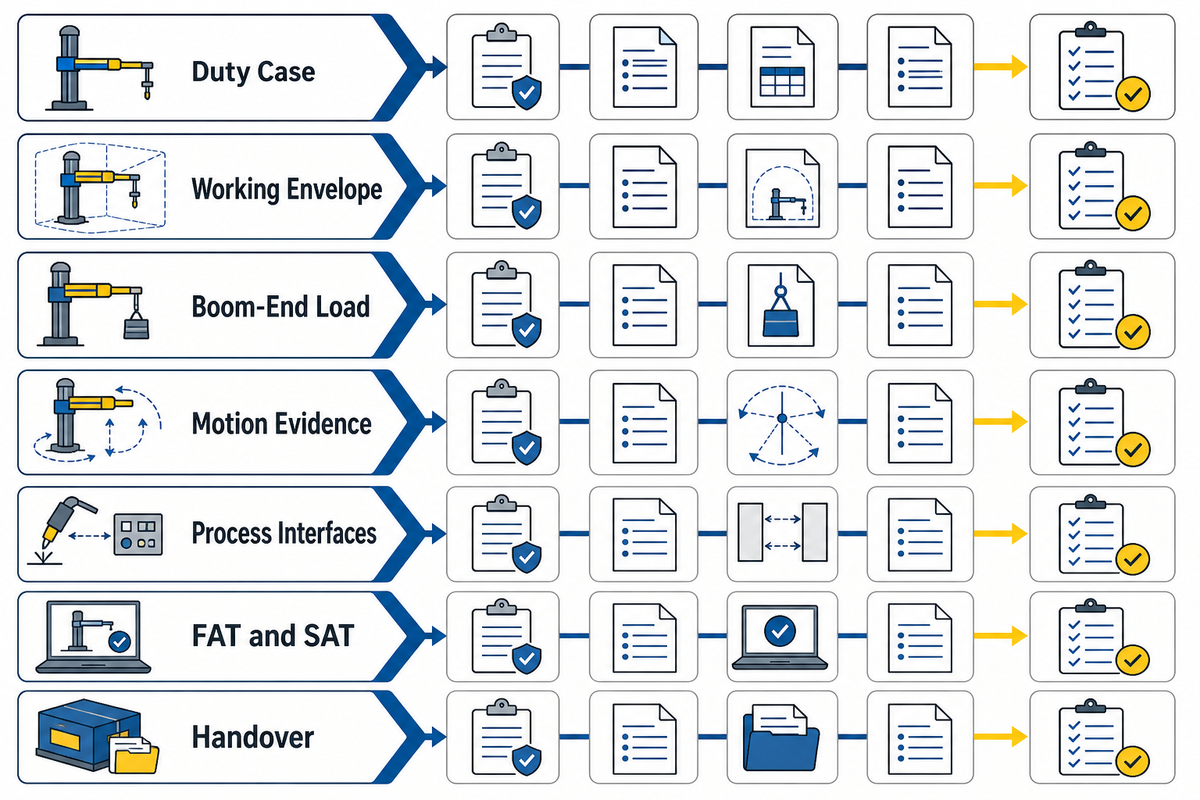
Compare as propostas somente depois que todos os fornecedores responderem aos mesmos campos de operação, carga, interfaces, utilidades, segurança, testes e entrega técnica. Um valor máximo de catálogo sem a condição solicitada é “não comparável”, não uma aprovação. Essa tabela também revela as exclusões antecipadamente, quando as responsabilidades ainda podem ser orçadas e atribuídas.
Lista de verificação da RFQ — exija que todos os fornecedores preencham os mesmos campos:
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Condição de operação | Peça de trabalho, processo, trajetória da junta e regime de operação definidos pelo comprador | Define o trabalho de produção real | Declaração aprovada da condição de operação |
| Envelope de trabalho | Alcance, curso e acesso definidos pelo projeto | Evita a simplificação pela classe do modelo | Análise do layout e do alcance |
| Carga na extremidade da lança | Conjunto assinado, deslocamento, alcance, direção e duração | Torna a capacidade comparável | Relação de cargas e registro do FAT |
| Evidência de movimento | Valores de ajuste, trajetória, instrumentos e tolerância acordados | Diferencia faixa de desempenho | Teste registrado da configuração |
| Interfaces de processo | Serviços, sinais, estados e responsável identificados | Elimina lacunas entre vários fornecedores | Registro de interfaces e teste funcional |
| Utilidades e obras no local | Valores emitidos pelo fornecedor, mais responsável e data do comprador | Permite liberar a instalação | Registro de prontidão e SAT |
| Entregáveis de segurança | Resultados e registros da avaliação de riscos do projeto | Evita pressupostos genéricos sobre as funções | Testes testemunhados de causa e efeito |
| FAT e SAT | Condição, método, valor, testemunha e critério de reprovação | Define o que significa “aprovado” | Protocolos e desvios assinados |
| Entrega técnica | Registros, treinamento, peças de reposição e backups definidos em contrato | Protege a operação e a manutenção | Relação indexada de documentos transmitidos e lista de pendências |
Depois de definida a condição de operação, um seletor de dimensionamento de manipuladores de coluna e lança pode ajudar a pré-selecionar uma classe. Ele não deve eliminar a análise de engenharia nem transformar um campo incompleto em uma suposição.
Já tem uma condição de operação completa? Solicite à Aubrik a análise dos campos de carga, interfaces e aceitação em relação a uma configuração proposta. Abra o formulário de análise da RFQ →
7. Elabore um FAT para o manipulador de soldagem que teste a condição prometida
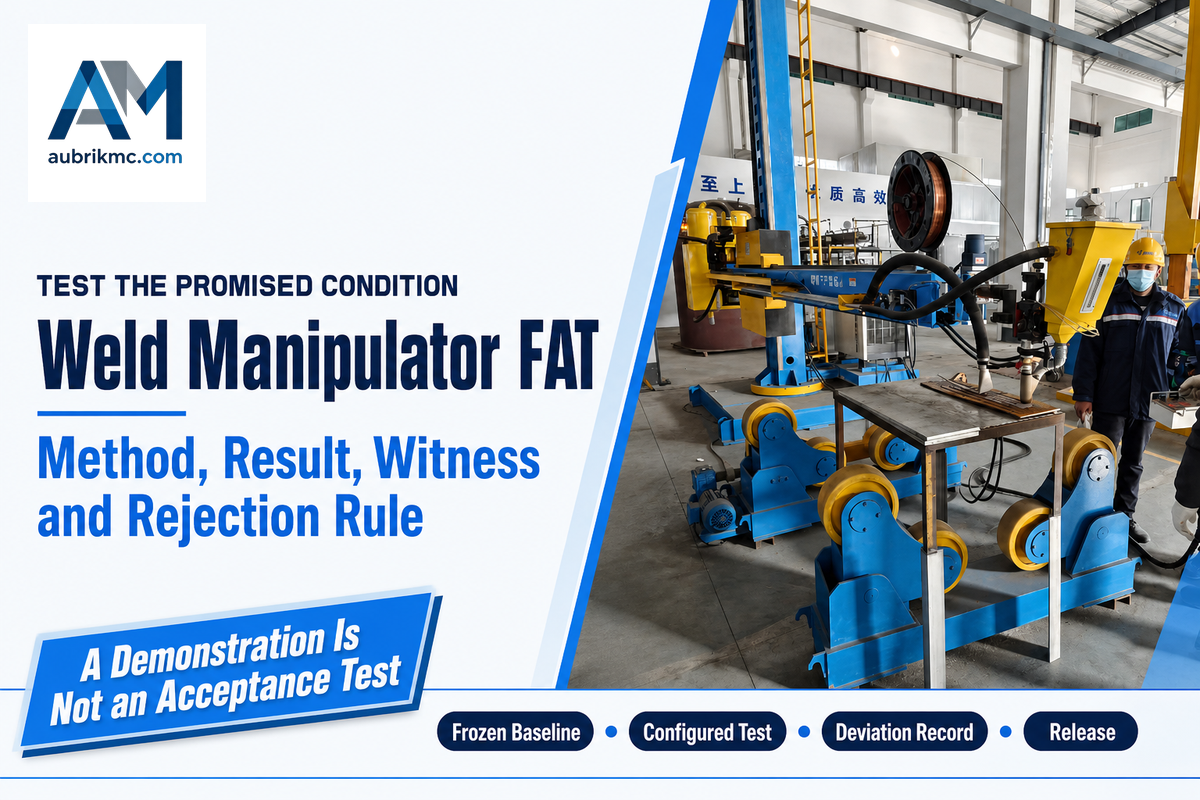
Um FAT eficaz relaciona cada condição prometida a um método de teste, ao estado configurado da máquina, ao resultado medido, à testemunha, ao responsável pelo registro e ao critério de reprovação. Ele confirma o que está pronto antes do envio; não deve ocultar equipamentos indisponíveis, substituir o teste por uma demonstração sem carga nem converter desvios não resolvidos em uma aprovação silenciosa.
- Defina a linha de base — aprove a especificação, os desenhos técnicos, a relação de cargas, a revisão do software, as interfaces, os métodos de teste, as tolerâncias e as testemunhas.
- Prepare as evidências — identifique os instrumentos, a situação da verificação, os formulários, as opções configuradas, as peças de teste e a responsabilidade por cada registro.
- Testemunhe os testes da configuração — execute as verificações acordadas de carga, alcance, trajetória, duração, controles, alarmes, limites e interfaces de processo.
- Registre os desvios — informe o resultado observado, o requisito afetado, o responsável, o prazo, a necessidade de repetir o teste e a autoridade de aprovação.
- Assine a liberação para envio — libere somente a condição acordada, com os itens em aberto explicitamente classificados e transferidos.
Como verificar a estabilidade do cabeçote de soldagem durante o FAT?
Primeiro, instale o conjunto de cabeçote aprovado e a configuração de cabos e mangueiras. Posicione-o no alcance e na orientação especificados e, depois, execute a trajetória e a duração acordadas. Registre os indicadores escolhidos, como a posição medida, o critério de vibração visível ou uma observação relacionada à solda, utilizando o método contratual. Compare o resultado com a tolerância do projeto, registre os desvios e repita o teste após qualquer alteração que possa afetar a condição.
Matriz de evidências do FAT e do SAT
| Item de evidência | Questão do FAT | Questão do SAT | Limitação/responsável |
|---|---|---|---|
| Conjunto de cargas aprovado | O conjunto configurado foi testado? | A instalação alterou o conjunto ou o roteamento? | Aprovação de alterações pelo comprador/fornecedor |
| Alcance e movimento | As posições e trajetórias acordadas foram executadas? | O layout instalado as restringe? | Aplicam-se as tolerâncias do projeto |
| Revisão do controle | O software aprovado foi testado? | As interfaces do local utilizam a mesma revisão? | O integrador é responsável pelo registro da configuração |
| Funções de segurança | As respostas no nível da máquina correspondem ao projeto? | As proteções instaladas e os intertravamentos da célula respondem corretamente? | A avaliação de riscos define a lista |
| Alimentação elétrica e equipotencialização | Os registros da máquina estão completos? | A conexão final no local foi verificada? | Aplicam-se as regras de engenharia pertinentes |
| Movimento do equipamento complementar | A coordenação simulada ou real foi testada? | O dispositivo instalado troca os sinais corretos? | Responsável identificado pela interface |
| Sistemas de exaustão localizada/fundente | Os permissivos estavam disponíveis? | O sistema final opera e emite alarmes? | Específico do processo e do local |
| Desvios | Os itens em aberto foram classificados antes do envio? | Os itens transferidos foram corrigidos e testados novamente? | Nenhuma transferência silenciosa de pendências |
| Condição de produção | A condição de fábrica acordada foi demonstrada? | A operação representativa da produção foi liberada? | A aceitação da solda permanece um eixo separado |
A IEC 62381:2024 diferencia os testes de fábrica, integração em fábrica, local e integração no local na automação da indústria de processos. Quando adaptada, sua lógica de planejar, testar e documentar é útil neste contexto; ela não constitui uma certificação de manipuladores de soldagem nem um requisito legal universal.
8. Use o SAT para comprovar o sistema de coluna e lança instalado, não para repetir o FAT
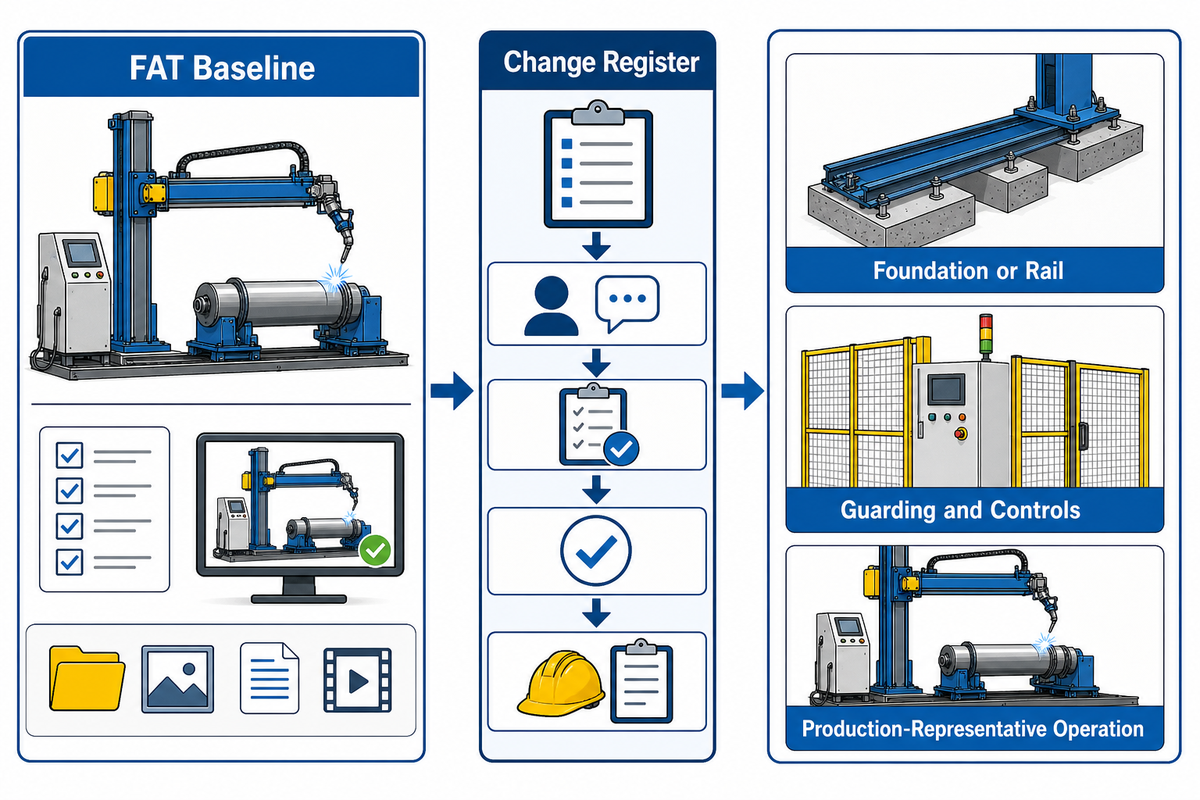
O FAT comprova a configuração de fábrica acordada; o SAT comprova o sistema específico da instalação. Preserve as evidências de fábrica válidas e, depois, teste o que mudou: fundação ou trilho, ancoragem, suprimentos, equipotencialização de proteção, proteções, controles, interfaces, exaustão localizada, equipamentos complementares e operação representativa da produção.
Inicie o SAT com um registro de alterações. Para cada diferença em relação à linha de base do FAT, informe o efeito, o responsável pela análise, o novo teste e o resultado. Uma mudança na rota dos cabos pode alterar o movimento; um posicionador de soldagem diferente pode mudar os sinais; uma proteção instalada no local pode modificar o acesso ou o comportamento de rearme. Reutilizar o resultado do FAT sem analisar a condição alterada deixa incompleto o histórico de aceitação.
O SAT também deve confirmar que os operadores e profissionais de manutenção locais conseguem identificar os controles normais, as indicações de falha, o rearme e a recuperação autorizados e os pontos de isolamento pertinentes às suas funções. Ele não deve se transformar em um teste de produção sem controle. Use um método liberado, materiais adequados, testemunhas identificadas e uma regra para a lista de pendências.
9. Conclua a entrega técnica com registros, treinamento, peças de reposição e regras para a lista de pendências
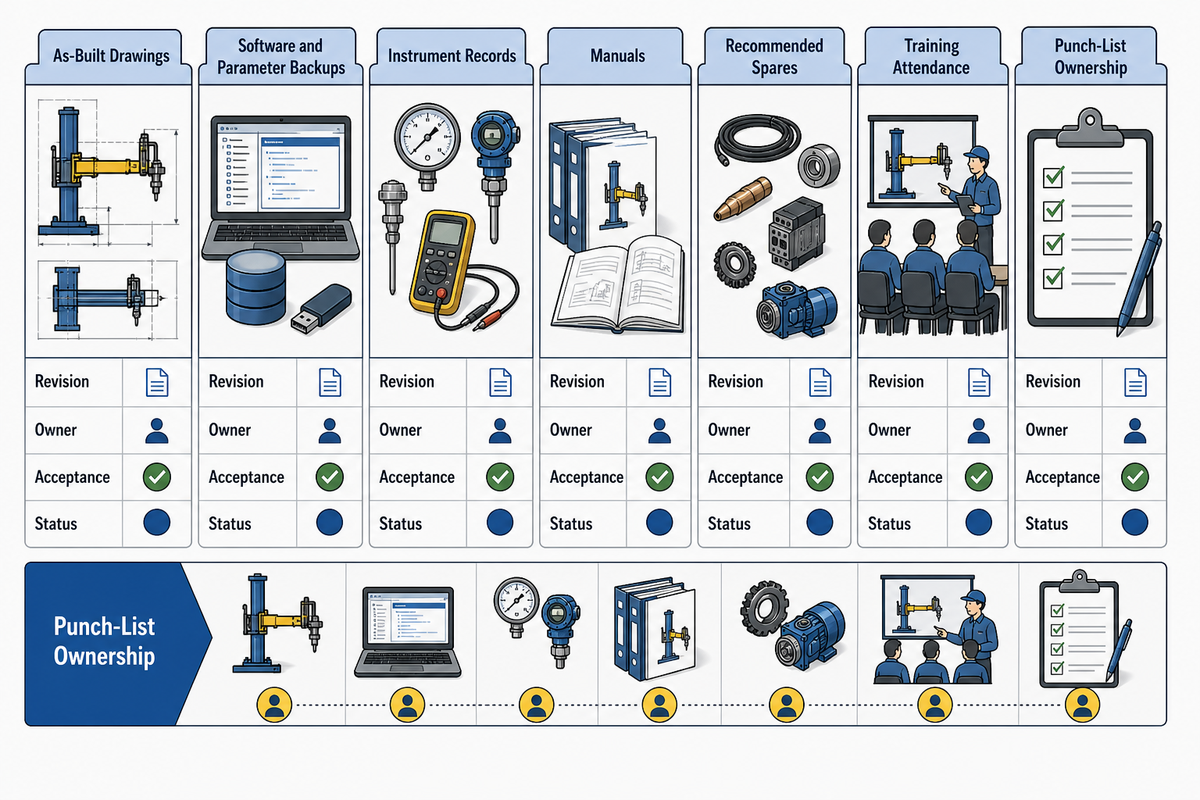
A entrega técnica é concluída quando cada entregável contratual tem revisão, formato, idioma, responsável, verificação de aceitação e situação definidos. Uma pasta cheia de arquivos não é um índice, e a presença em uma demonstração não comprova que todo o treinamento específico de cada função e todas as informações de manutenção foram fornecidos.
Um índice de entrega técnica pode incluir desenhos técnicos conforme construído, documentos elétricos, backups de software e parâmetros, registros de instrumentos, manuais, pontos de isolamento para manutenção, peças de reposição recomendadas, presença nos treinamentos, garantias, itens em aberto, responsáveis e prazos. Os entregáveis exatos são definidos em contrato; este não é um pacote legal universal.
Para energias perigosas, o fornecedor deve identificar claramente as fontes de energia, os recursos de isolamento e as informações de manutenção pertinentes. No local, o programa aplicável do empregador e os profissionais responsáveis continuam controlando o procedimento efetivo. Encerre os itens da lista de pendências com evidências e repetição dos testes quando necessário, não excluindo uma linha após o vencimento do prazo.
10. Saiba quando não aceitar ou quando um manipulador não é a solução correta
Suspenda a aceitação quando a condição de carga acordada não estiver disponível, os valores não tiverem sido registrados, a responsabilidade pelas interfaces não estiver definida, um teste de segurança tiver falhado, houver uma alteração não controlada ou os registros exigidos permanecerem em aberto. Redirecione o problema quando ele pertencer ao posicionamento da peça de trabalho, ao procedimento de soldagem, ao ajuste e montagem da junta, à exaustão localizada ou a outra parte da célula robotizada.
| Condição | Decisão | Evidência necessária | Limite de responsabilidade |
|---|---|---|---|
| Máximo publicado, sem condição de teste | Manter como não comparável | Carga, alcance, método e tolerância | Específico do fornecedor/projeto |
| Solda aceita pela norma, lacunas da máquina em aberto | Suspender a liberação da máquina/célula robotizada | Registros mecânicos, de controle, elétricos e de segurança | Dois eixos de aceitação |
| Dimensionamento ou operação específicos para tubos | Redirecionar | Análise da operação com tubos e do movimento do equipamento complementar | Definido pelo guia de tubos/documentos do projeto |
| Falha na resposta de segurança | Não liberar | Correção, análise e repetição testemunhada do teste | Avaliação de riscos e legislação aplicável |
| Lista de pendências não resolvida | Suspender ou condicionar formalmente a liberação | Responsável, prazo, impacto e aprovação | Aplicam-se os requisitos do contrato |
A ASME BPVC Seção IX trata da qualificação de procedimentos e profissionais de soldagem, brasagem e fusão. A AWS D1.1/D1.1M trata da soldagem de aço estrutural dentro de seu escopo. Nem a qualificação de um soldador nem uma solda aceita comprovam a carga, o controle, o sistema elétrico, as proteções, a integração ou a aceitação no local do manipulador de soldagem.
Para dimensionamento, rastreamento de junta, operação e manutenção específicos de tubos, use o guia de manipuladores para soldagem de tubos e os documentos controlados do projeto.
Conclusão principal
Uma solda aceita pela norma e um manipulador de soldagem aceito respondem a questões diferentes. Conclua os dois históricos de evidências antes da liberação para produção.
Precisa de uma análise da configuração? Envie a condição de operação preenchida, o conjunto de cargas e a relação de interfaces para que o equipamento proposto e o plano de aceitação sejam analisados em conjunto. Inicie a RFQ técnica →
Perguntas frequentes
Quais informações devem constar em uma solicitação de cotação de um manipulador de soldagem?
Informe as faixas dimensionais da peça de trabalho e da junta, o processo, o alcance, o conjunto completo de cargas na ponta da lança, os requisitos de movimentação, os equipamentos auxiliares, os controles, as utilidades, os requisitos de segurança, o FAT, o SAT, a documentação, o treinamento, as peças de reposição e o responsável pelos limites de fornecimento. Solicite que todos os proponentes preencham os mesmos campos e relacionem as exclusões. Exija uma condição de teste, um método, uma tolerância, um registro e um responsável pela aprovação de cada valor prometido. Identifique também quais alterações exigem a atualização do desenho técnico ou um novo teste. Um modelo de catálogo só pode ser comparado quando a condição solicitada e as evidências forem as mesmas.
Qual é a diferença entre FAT e SAT para uma célula de soldagem com coluna e lança?
O FAT verifica a máquina aprovada e as funções configuradas antes do envio, utilizando métodos, registros, testemunhas e critérios de reprovação acordados. O SAT verifica a condição instalada: alimentação, fundação ou trilho, ancoragem, proteções, equipotencialização, controles locais, interfaces, exaustão localizada, equipamentos auxiliares e operação representativa. O SAT mantém as evidências válidas do FAT e, em seguida, testa as alterações e os riscos específicos do local.
Como a capacidade na ponta da lança deve ser documentada?
Registre cada item instalado, sua massa e seu deslocamento em relação ao eixo, o alcance máximo de trabalho, a direção do movimento, a duração, o método de medição e o valor de aceitação. Inclua o cabeçote de soldagem, os carros de deslocamento, a tocha de soldagem, os equipamentos de avanço, o rastreador, a câmera, os suportes de cabos e mangueiras, os suportes estruturais e qualquer margem futura aprovada. O comprador e o fornecedor devem assinar a mesma lista controlada antes do FAT e avaliar alterações posteriores em relação a essa referência.
Uma solda qualificada conforme AWS ou ASME comprova que o manipulador passou pela aceitação?
Não. A aceitação conforme o código de soldagem abrange uma solda, um procedimento de soldagem ou uma pessoa dentro do escopo da norma aplicável. A aceitação do manipulador abrange separadamente a carga, os movimentos, os controles, a instalação elétrica, as funções de segurança, a integração, os registros e a condição instalada.
Quando o comprador deve recusar o envio ou a aceitação final?
Suspenda o envio quando a condição aprovada para o FAT não estiver disponível, a carga instalada ou o alcance forem diferentes dos especificados na cotação, os valores exigidos não tiverem sido registrados ou os desvios de segurança e de interface permanecerem sem solução. Suspenda a aceitação final quando as utilidades, a ancoragem, a equipotencialização, as proteções, os intertravamentos, os movimentos dos equipamentos auxiliares, a exaustão localizada, o treinamento, os registros, os backups, os compromissos relativos a peças de reposição ou a responsabilidade pela lista de pendências não estiverem de acordo com o contrato. Um desvio controlado pode ser avaliado, corrigido e testado novamente; uma divergência não resolvida jamais deve ser considerada aprovada por falta de manifestação.
A soldagem de tubos, SAW, TIG, MIG ou o revestimento metálico por soldagem devem utilizar o mesmo plano de aceitação?
Utilize a mesma estrutura de evidências, mas altere as interfaces e as condições de teste específicas do processo. Os requisitos de manuseio do fluxo, rastreamento, serviços da tocha de soldagem, rotação auxiliar, exaustão localizada e procedimento de soldagem são diferentes. Os contratos do projeto, as avaliações de risco e os documentos de soldagem determinam o plano final.
Escopo revisado e recursos relacionados
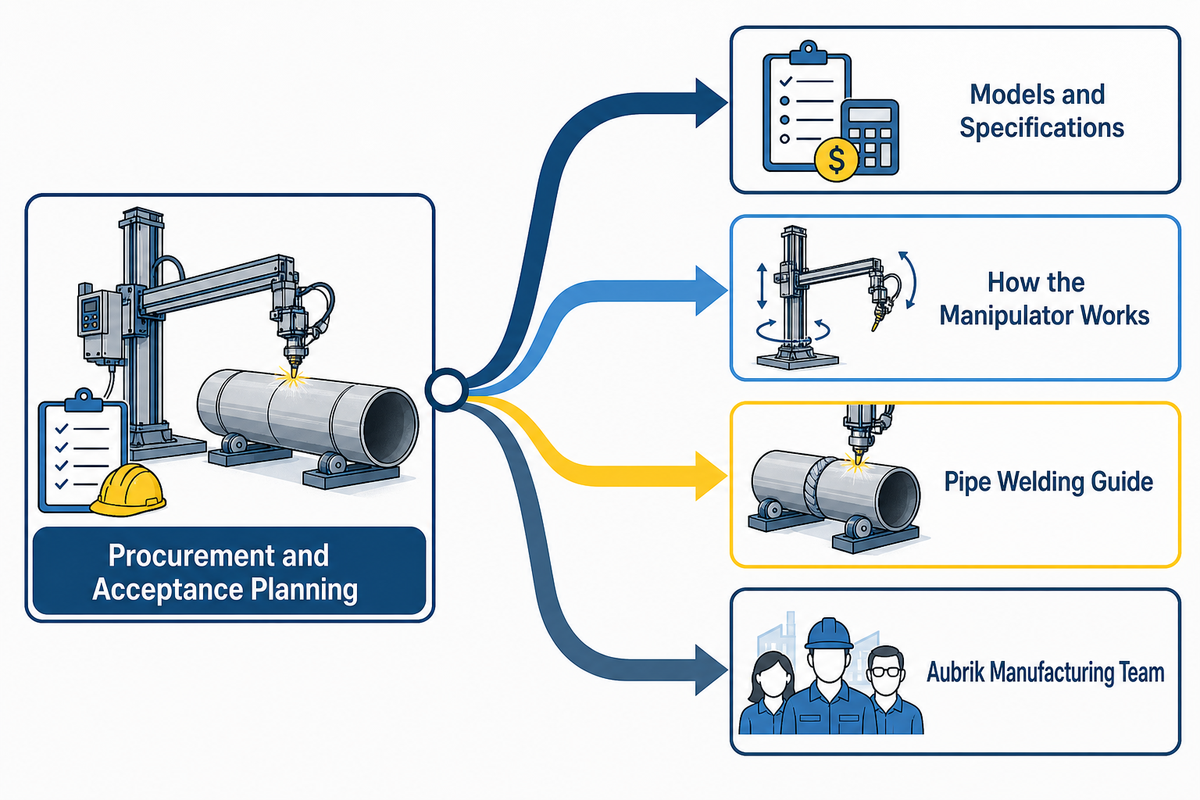
Este guia limita-se ao planejamento de suprimentos e aceitação. Saiba mais sobre a equipe de fabricação da Aubrik. Esta estrutura não substitui um projetista de máquinas, um engenheiro responsável, uma avaliação de riscos, a legislação aplicável nem as especificações controladas do projeto.
- Manipuladores de soldagem com coluna e lança, modelos e especificações
- Como funciona um manipulador de soldagem com coluna e lança
- Guia de rotadores de soldagem e viradores de roletes
- Guia de manipuladores para soldagem de tubos
Referências e fontes
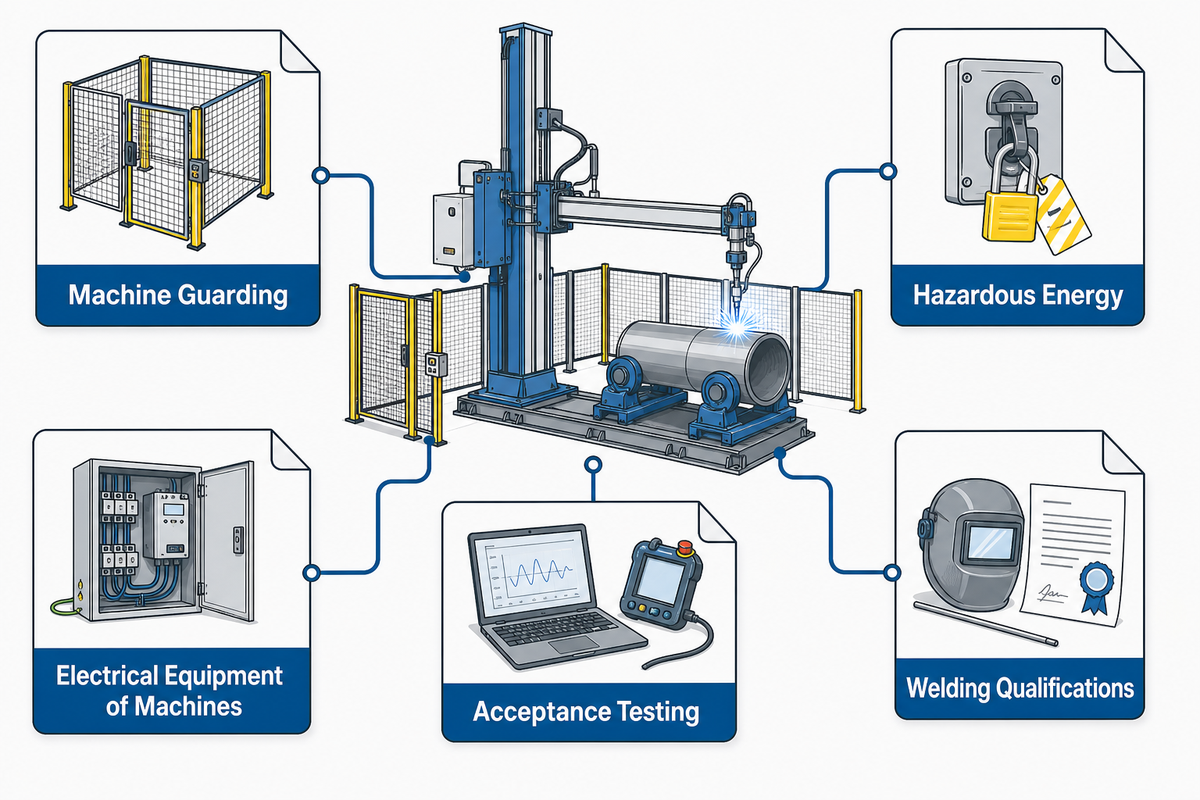
- OSHA 29 CFR 1910.212, Requisitos gerais para todas as máquinas
- OSHA 29 CFR 1910.147, Controle de energias perigosas
- ISO 17662:2025, Calibração, verificação e validação de equipamentos de soldagem
- ISO 13849-1:2023, Partes de sistemas de comando relacionadas à segurança
- IEC 60204-1, Equipamento elétrico de máquinas
- IEC 62381:2024, Estrutura para testes de aceitação de sistemas de automação
- ASME BPVC Seção IX, Qualificações para soldagem, brasagem e fusão
- AWS D1.1/D1.1M, Código de soldagem estrutural, aço
Em alta agora