Entre em contato com a Aubrik Company

LINHA DE PRODUÇÃO DE TORRES EÓLICAS
Linha de produção de torres eólicas — sistema turnkey de fabricação em 6 etapas
Uma linha de produção de torres eólicas é o fator decisivo para sua fábrica produzir 60 seções por ano ou 600 — e para suas soldas retornarem para retrabalho ou serem aprovadas em ensaios não destrutivos (END) realizados por terceiros. Para isso, a Aubrik desenvolve uma linha integrada em seis etapas: corte CNC, calandragem, ajuste e montagem da junta, soldagem a arco submerso, END e pintura, fornecida como uma única máquina, e não como cem equipamentos que podem ou não se comunicar adequadamente.
Fabricamos essas linhas desde 1999 para projetos eólicos onshore e offshore, destinados à produção de seções de torres de aerogeradores com capacidades de 2 MW a 8 MW e diâmetros de até 8,5 m. À medida que a energia renovável ganha escala, cada operador de parque eólico e fabricante de torres precisa de uma linha de produção de torres eólicas que mantenha a qualidade com o aumento do volume. A engenharia apresentada abaixo detalha as tolerâncias, normas e capacidades. Sem adjetivos.
EXECUÇÃO AUTOMÁTICA
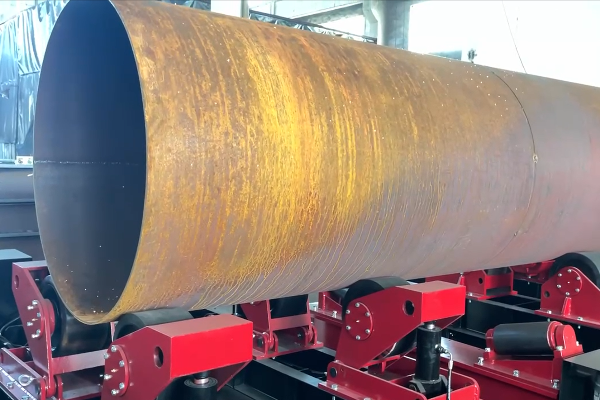


MATRIZ // ESPECIFICAÇÕES
DADOS DE PRODUÇÃO
±1 mm
precisão da junta em SAW
+40%
de produtividade em relação às linhas tradicionais
60–600
conjuntos de torres/ano (modular)
500.000 t
de aço processado/ano
2–8 MW
onshore e offshore, ⌀2,5–16 m
EN 1090-2 · DNV
pronta para EXC3 + DNV-ST-0126
[DIAGNÓSTICO-DO-SISTEMA]
O custo oculto de uma linha manual e fragmentada para torres eólicas
Na maioria das linhas de produção de torres eólicas, os principais problemas de capacidade estão no ajuste e montagem da junta e na movimentação de peças — não na soldagem. A 35 in/min, a tocha do robô se move muito mais rápido do que as seções podem ser movimentadas, carregadas, fixadas e retiradas manualmente; portanto, a produtividade é determinada pelos tempos de carregamento manual, e não pelo arco.
Uma torre eólica é, na prática, apenas uma pilha de virolas cilíndricas de aço calandrado — unidas por soldas longitudinais e circunferenciais — que depois recebem flanges, são inspecionadas e pintadas.
Quando cada etapa dessas operações utiliza máquinas separadas com alimentação manual, surgem três centros de custo discretos e crescentes.
[REGISTRO-DE-ERROS // GARGALOS]
01
Tempo de arco inativo.
Na maioria dos trabalhos de soldagem manual, a soldagem ocupa apenas 8-30% do tempo total da máquina; assim, a maior parte desse tempo — enquanto seus soldadores e equipamentos estão em operação, mas não executam nenhuma tarefa útil — é consumida pelo reposicionamento, pela limpeza e pela espera.
02
Retrabalho identificado tarde demais.
Uma empresa de inspeção do setor eólico concluiu que quase dois terços de cerca de 40.000 ativos eólicos de aproximadamente dez fabricantes apresentavam alto risco, e constatou-se que alguns “soldaram sobre trincas, priorizando a rapidez da produção em vez da fabricação correta” na tentativa de atender à demanda.
03
A armadilha do intermediário.
Quando os fabricantes terceirizam a soldagem por não poderem manter internamente máquinas de soldagem pesadas, seus clientes ficam sujeitos a longos atrasos caso apenas um desses subcontratados cometa uma falha.
SOLUÇÃO DE ENGENHARIA
A soldagem integrada elimina diretamente os três problemas em sua origem, pois uma única camada lógica de controle das máquinas comanda a solda e coordena a movimentação entre todas as etapas — a solução de engenharia para os gargalos de materiais que podem ser previstos em uma linha de produção de torres eólicas Aubrik. Nos Estados Unidos, o Departamento de Energia dos Estados Unidos contabiliza mais de 500 unidades nacionais de fabricação eólica em seu programa de fabricação e cadeia de suprimentos do setor, no qual a concorrência entre fabricantes de torres no segmento de energia eólica depende exatamente dessa eficiência.
// VISÃO_GERAL_DO_SISTEMA
Por dentro da linha de produção de torres eólicas Aubrik em 6 etapas
Nos segmentos de chapas grossas e estruturas offshore, o desafio está justamente na eficiência da fabricação metalmecânica e no controle de deformações, pois o calor gerado por soldas de grande volume deforma os flanges mais rapidamente do que as equipes conseguem corrigir. Ao dividir o processo de fabricação de torres eólicas em seis seções, cada uma com máquinas que alimentam diretamente a etapa seguinte sob tolerâncias rigorosas e controladas, incorporamos precisão à linha e desenvolvemos o controle necessário para alcançar os resultados esperados. A automação de soldagem segue seu cronograma, não seus erros.
Equipamentos de cada etapa
01
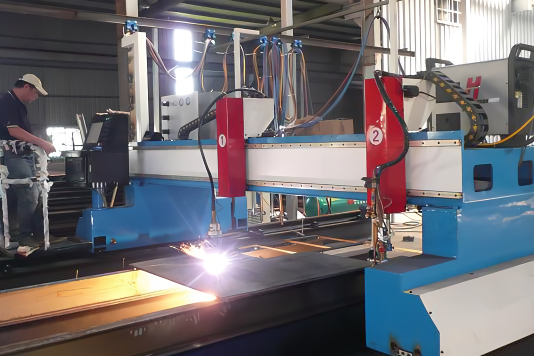
Pré-tratamento da matéria-prima
O corte a plasma CNC com posicionamento a laser e compensação de espessura em tempo real mantém a precisão de corte em 1,5 mm para chapas de até 210 mm; o jateamento abrasivo atinge ISO 8501-1 Sa 2.5 para garantir a aderência da pintura.
02

Calandragem e conformação de chapas
Uma calandra CNC de três rolos produz virolas com diâmetros de 2,5 m a 16 m; uma plataforma a laser para alinhamento de seções corrige a deformação da junta de soldagem longitudinal para 0,5 mm.
03
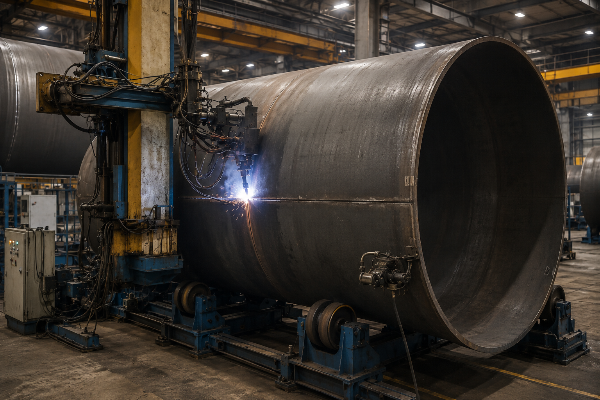
Soldagem
A soldagem a arco submerso (SAW) com lança em balanço e rastreamento robotizado circunferencial mantém a precisão da junta em 1 mm em vários processos de soldagem (SAW e FCAW). Posicionadores e viradores de soldagem indexam cada virola para manter a junta de soldagem na posição plana, aumentando a eficiência em mais de 50% em relação ao trabalho manual e produzindo soldas de alta qualidade e baixa porosidade.
04
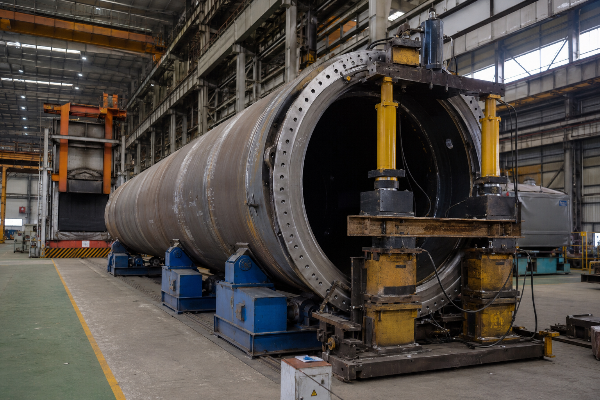
Montagem de flanges
Uma desempenadeira hidráulica de 300 toneladas, combinada ao tratamento térmico pós-soldagem, mantém o batimento do flange abaixo de 2 mm/m; a furação CNC do flange posiciona os furos com precisão de 0,5 mm.
05
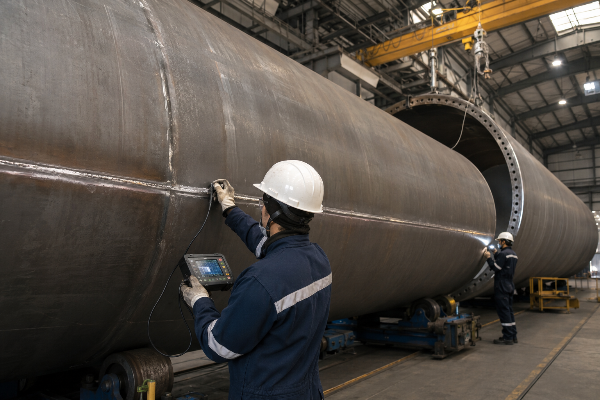
END e inspeção
O ensaio ultrassônico digital (UT), conforme NB/T 47013.3 e ISO 17640, combinado à inspeção visual conforme ISO 17637, valida cada solda antes de sua movimentação.
06

Pintura e acabamento
Uma mesa giratória para pintura automática aplica uma película de 50-200 m conforme ISO 12944, com secagem controlada para uma vida útil prevista de 25 anos.
// MATRIZ_DE_ESPECIFICAÇÕES
Acúmulo de tolerâncias da linha
As tolerâncias publicadas só importam quando é possível ver como elas se acumulam na torre acabada. Este é o orçamento de precisão mantido pela linha em cada etapa — o número que os concorrentes deixam em branco.
| Etapa | Operação | Tolerância mantida | Por que isso importa nas etapas seguintes |
|---|---|---|---|
| Corte | Corte a plasma CNC, ≤210 mm | ±1,5 mm | Define a circunferência da virola; o erro nesta etapa se multiplica durante a calandragem |
| Conformação | Calandragem em 3 rolos, ⌀2,5–16 m | curvatura uniforme | Virolas circulares = abertura de raiz uniforme na junta de soldagem |
| Ajuste e montagem da junta | Alinhamento de seções a laser | ±0,5 mm/m | Juntas limpas permitem a operação ininterrupta da SAW |
| Soldagem | SAW com lança em balanço e rastreamento robotizado | junta de ±1 mm | Penetração total, baixa porosidade e menos retrabalho |
| Flange | Desempenamento hidráulico + PWHT | batimento < 2 mm/m | Controle da fadiga dos parafusos — uma causa documentada de colapso |
| Furação | Flange CNC multieixos | furo com ±0,5 mm | União aparafusada entre torres sem retrabalho em campo |
Esse valor do flange não é um número de marketing — é um elo de segurança. A distorção do flange induzida pelo calor causa fadiga dos parafusos, associada por pesquisas a falhas de torres em serviço; portanto, manter o batimento abaixo de 2 mm/m, dentro dos limites da DNV, é engenharia estrutural, não acabamento.
// PARÂMETROS
Nota de engenharia — parâmetros de SAW
A SAW automatizada com lança em balanço opera a 500-1200 A, 28-36 V e 30-60 cm/min com robôs de rastreamento de trajetória, após chanfros de 60°±5° e abertura de raiz de 2-4 mm qualificados por um procedimento escrito conforme ISO 15614-1. O pré-aquecimento é mantido em 80-150 C, com temperatura entre passes de 100-180 C para evitar trincas a frio em aço espesso de alta resistência, seguido por recozimento para alívio de tensões a 600-650 C. Em seguida, os defeitos internos da solda são classificados por ensaio ultrassônico conforme ISO 17640.
“Não divulgamos um único número de destaque para a taxa de deposição, pois ela varia conforme a distância da tocha e a espessura da chapa. O que mantemos é a transferência de tolerâncias entre as etapas — se o corte se desviar além de 1,5 mm ou o ajuste e montagem da junta além de meio milímetro, o cabeçote SAW herdará o erro. Ajustamos a linha para que cada etapa proteja a seguinte.”
Na prática, mesmo uma linha automatizada ainda mantém algum escopo manual, pois dispositivos de fixação internos e áreas complexas continuam exigindo soldagem manual. O que os compradores percebem como “baixa eficiência de soldagem e difícil controle de deformações na fabricação metalmecânica de chapas grossas para torres eólicas offshore” é, na verdade, um problema anterior de ajuste e montagem da junta, não do arco — e a solução estrutural é a Aubrik projetar cada estação em função da transferência descrita acima, com base em um orçamento de tolerâncias mensuradas. Assim, um comprador da UE ou fabricante regional recebe juntas limpas para a soldagem, em vez de uma tocha rápida tentando acompanhar uma junta torta.
Dimensionamento da linha: capacidade e custo por torre
Um primeiro erro de dimensionamento é confundir uma linha de seções de torres com uma fábrica de fundações monopile — uma incompatibilidade que pode causar superdimensionamento, capacidade ociosa por falta de demanda ou ocultar o custo de estações paradas. A Aubrik dimensiona a linha de produção de torres eólicas em conjuntos de torres por ano e em tonelagem de aço, permitindo adequá-la a uma carteira real de pedidos, em vez de usar um valor de produtividade de catálogo.
Escala de capacidade em conjuntos por ano
| Faixa de produção | Configuração | Capacidade de processamento de aço | Aplicação ideal |
|---|---|---|---|
| 60–120 conjuntos/ano | Linha integrada única, operação 24 h, 2 conjuntos/3 dias | até ~150.000 t/ano | Novo participante ou fornecedor regional |
| 180–300 conjuntos/ano | Linha + estações duplicadas de soldagem e flanges | ~250.000–350.000 t/ano | Fabricante consolidado ampliando a produção onshore |
| até 600 conjuntos/ano | Expansão modular das estações de trabalho, sem interromper a produção | até 500.000 t/ano | Fornecedor de OEM/base eólica regional |
Essa escala é importante porque permite começar no primeiro nível e adicionar estações de trabalho modulares posteriormente, sem paralisar a linha — razão estrutural pela qual um comprador industrial amplia a capacidade por um custo cerca de 30% menor do que o de uma reconstrução completa. A Aubrik projeta cada nível em torno da mesma geometria tubular das torres de aço e da sua meta de produção; assim, um fabricante regional que produz 100 por ano e um OEM com 600 conjuntos utilizam as mesmas estações comprovadas, em quantidades diferentes.
Faixa de especificações do produto
| Especificação | Faixa |
|---|---|
| Capacidade da turbina | 2 MW – 8 MW |
| Altura da torre | De 60 m a 160 m |
| Diâmetro da torre | 2,5 m – 16 m (máx. 8,5 m para seções da classe de 15 MW) |
| Espessura da chapa de aço | De 10 mm a 210 mm |
| Peso da torre | 50 t – 5.000 t por conjunto |
| Material | Aço de alta resistência e baixa liga Q345, S355 |
A capacidade de 8,5 m acompanha a tendência do mercado, sem ser superdimensionada. A turbina de referência de 15 MW da NREL/IEA Wind Task 37 especifica uma base de torre de 10 m; portanto, 8,5 m está dentro da faixa de trabalho das maiores torres onshore e offshore atuais — e o limite em evolução é o diâmetro, não a espessura da parede, razão pela qual o limite de chapa de 210 mm ainda oferece uma margem real. A tendência de aumento do diâmetro está documentada na definição da turbina offshore de referência de 15 MW da NREL.
Modelo de retorno do custo por torre
A viabilidade econômica da linha depende de um número que os concorrentes nunca publicam: o regime de trabalho com arco aberto. Nosso modelo abaixo utiliza faixas de referência do setor, em vez de um único valor inventado, pois um retorno realista depende da combinação de chapas utilizada e do custo local da mão de obra.
+40%
ganho de produtividade em relação às linhas tradicionais fragmentadas nas instalações Aubrik
Confirmação independente: um caso comparável de linha automatizada registra +40% de velocidade, −30% de mão de obra e retorno em <2 anos (rchelec.com). Referência de retorno do setor: 18–36 meses.
Regime de trabalho com arco aberto
Manual: 8 – 30% VS SAW automatizada: 80 – 95%. Este é o principal fator determinante da produtividade.
Eficiência de deposição
SAW ~99%; SMAW 60-65%. Para uma profundidade de solda de 20MM, são necessários 2-3 passes com SAW, em comparação com 5-7 passes com SMAW.
Estrutura de mão de obra
Uma linha em Xinjiang reduziu a equipe de seu programa de torres para unidades de 6MW de 80 para 25 pessoas, diminuindo o custo por unidade em 28% e aumentando o volume anual de 320 para 550 unidades por ano.
[NÚCLEO_DO_PROCESSO]
Equipamentos de soldagem desta linha
A soldagem é o coração da linha, com duas famílias principais de equipamentos executando a maior parte do trabalho — somente quando as máquinas operam como unidades independentes, em vez de uma célula integrada projetada pela Aubrik, uma fábrica fragmentada enfrenta um “problema de alinhamento”. Esses equipamentos têm páginas individuais de produtos com especificações detalhadas para compras no nível de componentes, mas os usuários industriais também podem incorporar estações Aubrik a uma linha de fornecimento existente. Os requisitos para operadores e sistemas estão em conformidade com a ISO 14732, e cada solda é verificada durante o FAT da Aubrik antes do envio.
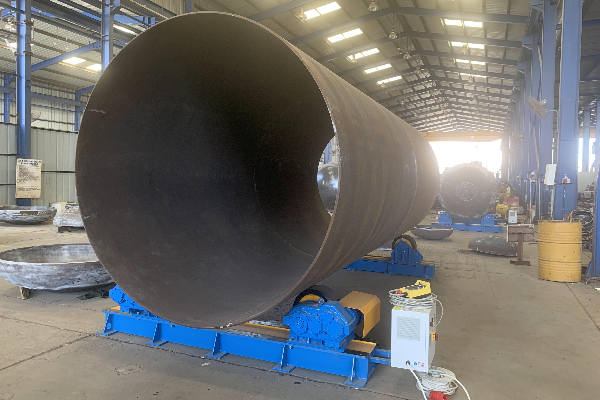
Equipamentos para soldagem de torres eólicas
Manipuladores de soldagem tipo coluna e lança, posicionadores de soldagem, viradores de soldagem autoalinháveis (rotadores de soldagem) e linhas de soldagem integradas para as juntas longitudinais e circunferenciais de cada seção da torre do aerogerador. Conheça a linha completa de equipamentos para soldagem de torres eólicas e as especificações dos modelos.
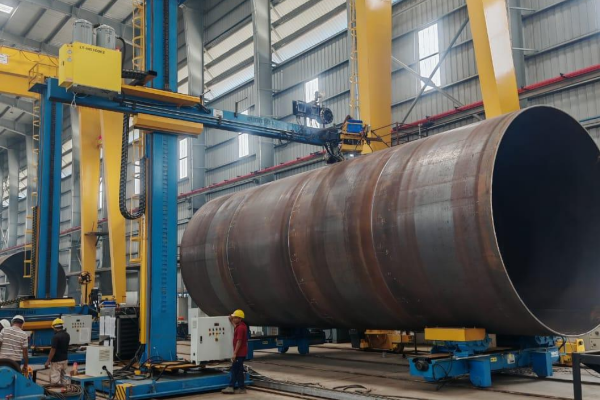
Máquina de soldagem circunferencial para torres eólicas
Máquinas dedicadas à soldagem de juntas circunferenciais, com rastreamento a laser da junta e recuperação de fluxo, para seções de ⌀3–8 m. Veja como a soldagem circunferencial automática alcança uma taxa de aprovação em END de 99%+.
Linha Aubrik vs fabricação manual vs linhas importadas típicas
Esta não é exatamente uma comparação entre China e Europa — a calandragem mais pesada para torres eólicas tem como referência os fabricantes italianos, e a Aubrik compete com base em dados de engenharia publicados, não no menor preço de importação. A seguir está a comparação que o setor evita: números específicos, classificados segundo os níveis de aceitação de soldas da ISO 5817, não apenas com marcações de Sim/Não.
| Critério | Fabricação manual | Linha importada típica | Linha integrada Aubrik |
|---|---|---|---|
| Precisão da soldagem | dependente do operador | raramente publicada | junta de ±1 mm, ajuste e montagem da junta de ±0,5 mm |
| Regime de trabalho com arco aberto | 8–30% | variável | 80–95% (SAW automatizada) |
| Normas de soldagem/END especificadas | nível da fábrica | apenas logotipos | EN 1090-2 EXC3 · ISO 17640 · DNV-ST-0126 |
| Capacidade anual | baixa, limitada pela mão de obra | valor fixo | 60–600 conjuntos/ano, modular |
| Clientes OEM identificados | — | “parceiros” não identificados | Vestas, Siemens-Gamesa, GE, Goldwind |
| Modelo de suporte | somente interno | intermediação por agente/chamado | presença no local em 48 h, comissionamento turnkey |
[DADOS-COMPROBATÓRIOS] MÉTRICAS DE CREDIBILIDADE
Comprovada nas linhas eólicas do mundo
A melhor prova social da maioria dos concorrentes consiste em três nomes de clientes sem nenhum número — a lacuna de credibilidade que um novo fornecedor precisa superar. A Aubrik responde com OEMs de nível 1 identificados e os números de produção de cada relacionamento, razão estrutural pela qual um comprador da UE avesso a riscos ou um desenvolvedor regional pode incluir em sua lista uma fábrica Aubrik que ainda não auditou.
Estudo de caso: programa de 400 MW da Mongólia Interior (130 conjuntos)
88%
Qualificação de soldagem anterior
99.2%
Qualificação de soldagem Aubrik
*O retrabalho caiu 90% após a mudança. Esse padrão se repete no nível das seções.
SIS-01
Vestas
Uma parceria de 8 anos com o fornecimento de três linhas de produção offshore personalizadas.
SIS-02
CS Wind America
Uma linha com capacidade para cerca de 600 torres por ano.
SIS-03
Dajin Offshore Heavy Industry
Produção em grande escala de torres e fundações offshore, com aumento de eficiência de 40% e redução de custos de 25%; os próprios embarques da Dajin em 2024 ultrapassaram 110.000 toneladas.
SIS-04
Siemens-Gamesa, GE, Goldwind
Torres de padrão OEM compatíveis com as normas de projeto de cada fabricante.
[ESPEC-TÉCNICA]
O fato de um OEM de nível 1 como a Siemens Gamesa ainda registrar patentes de alinhamento de seções em 2024 (EP4303430A1) demonstra o quanto a precisão do ajuste e montagem da junta continua determinando a qualidade das torres em todo o setor.
[REF-DOC: AUBRIK-SUPRIMENTOS]
Guia de suprimentos: prazo de entrega, níveis de capacidade e pós-venda
Os compradores raramente deixam um fornecedor por causa do preço — eles o deixam por causa do suporte, depois de enviar três e-mails para receber uma única atualização vaga. A razão estrutural é que o comprador industrial assume o risco do projeto; por isso, a Aubrik estrutura o processo de suprimentos em torno dos modos de falha que comprometem projetos eólicos: prazo de entrega pouco transparente, peças sem suporte e excesso de reservas típico de intermediários para um fabricante regional distante da fábrica.
Como é elaborada uma cotação de linha Aubrik
01
[SIS-01: CAPACIDADE]
Faixa indicativa de prazo de entrega conforme a configuração do nível de capacidade o dimensionamento determina a cotação, não um número fixo de catálogo. Solicite uma estimativa do prazo de entrega com base na sua meta de conjuntos/ano.
02
[SIS-02: TESTES]
FAT antes do envio teste de aceitação em fábrica para carga, precisão e desempenho de soldagem, com relatório acompanhado, comprovando a linha antes do transporte.
03
[SIS-03: IMPLANTAÇÃO]
Comissionamento turnkey: gerenciamento de projetos, instalação, comissionamento e treinamento de operadores, com atendimento no local em até 48 horas por meio de uma rede global.
04
[SIS-04: SUPORTE]
Garantia e peças de reposição: garantia de um ano, peças de reposição armazenadas em depósitos em vários locais e atualizações de software. Personalização OEM conforme suas especificações.
AVALIAÇÃO DE RISCOS: AGENTE VS DIRETO
Compare com uma linha importada, comprada de um agente: 60-110 dias desde a especificação até a chegada ao local; engenheiros de campo substituídos por chamados retransmitidos, pois fornecedores de nível inferior dependem de WhatsApp e oferecem suporte com atrasos causados pelo fuso horário; um controlador que exige refazer a fiação na chegada porque a tensão, por exemplo, 480V / 60Hz, nunca havia sido confirmada.
É a linha integrada de 6 etapas que caracteriza a aquisição direta, pois não há pátio de subcontratados onde seu cronograma possa ficar “travado”. A gestão da qualidade da Aubrik também segue a ISO 9001, estrutura do sistema de gestão da qualidade que rege a documentação e a rastreabilidade em todo o seu processo de construção.
Ferramentas de otimização da linha de produção de torres eólicas
calculadora de ROI do custo por torre
Avalie o investimento em equipamentos e os custos operacionais. Calcule com precisão o retorno sobre o investimento de cada torre eólica produzida.
Abrir a calculadora
dimensionador de capacidade da linha
Determine a configuração ideal dos equipamentos para sua fábrica. Dimensione estrategicamente sua linha de produção para atender às metas de produção anual.
Abrir o dimensionador de capacidade
lista de verificação da conformidade com as normas por etapa
Garanta que seu processo de fabricação esteja alinhado às normas do setor. Verifique sistematicamente a conformidade em cada etapa crítica da produção.
Abrir a lista de verificação
O que é uma linha de produção de torres eólicas?
Corte CNC, jateamento abrasivo, calandragem de chapas, ajuste e montagem da junta, soldagem a arco submerso, usinagem de flanges, ensaios não destrutivos (END) e aplicação de revestimento — juntas, essas seis estações da Aubrik formam uma linha calibrada que transforma chapas de aço em uma seção de torre acabada.
Quais são os tipos de linhas de produção de torres eólicas?
Na maioria dos casos, elas são agrupadas por função principal: corte e preparação; calandragem e conformação de chapas; soldagem longitudinal e circunferencial; usinagem de flanges e anéis; e aplicação de revestimento e acabamento. Essas funções correspondem aos requisitos de fabricação metalmecânica de torres eólicas estabelecidos na EN 1090-2 e na DNV-ST-0126; a Aubrik fornece o sistema completo, em vez de componentes montados por diversos subcontratados, com os consequentes atrasos e ineficiências na movimentação de peças.
Quais normas uma linha de produção de torres eólicas deve atender?
Para licitações europeias e a maioria das licitações internacionais, o costado da torre é fabricado conforme a classe de execução EXC3 da EN 1090-2, com marcação CE, pois as torres eólicas são estruturas submetidas à fadiga, e não estruturas estáticas. As soldas são qualificadas conforme a ISO 15614-1 e, em seguida, inspecionadas por ensaio ultrassônico conforme a ISO 17640 e por ensaio visual conforme a ISO 17637. A preparação da superfície segue a ISO 8501-1 Sa 2.5, e o sistema de revestimento segue a ISO 12944, enquanto toda a estrutura de suporte é projetada e certificada conforme a DNV-ST-0126. Cada norma corresponde a uma etapa específica da produção, permitindo que um auditor rastreie qualquer solda até o procedimento que a rege.
A linha pode ser integrada aos equipamentos existentes?
Sim. A linha é projetada para permitir a incorporação de estações Aubrik de soldagem, usinagem de flanges ou END às instalações existentes ou a integração de módulos adicionais, podendo elevar uma única linha a até 600 conjuntos por ano sem interrupções na produção. Durante o processo de solicitação de cotação (RFQ), verificaremos a tensão, as áreas de instalação e as interfaces para evitar a necessidade inesperada de refazer a fiação no local.
Quais especificações de torres a linha pode processar?
Torres para turbinas de 2-8 MW, com 60-160 m de altura e 2,5-16 m de diâmetro (até 8,5 m para seções da classe de 15 MW), fabricadas com chapas Q345 ou S355 de 10-210 mm, de 50 t a 5.000 t por conjunto. São compatíveis configurações terrestres e offshore.
Quanto tempo duram a instalação e o comissionamento?
O prazo de entrega é cotado de acordo com sua faixa de capacidade, e a linha é submetida ao teste de aceitação em fábrica antes do envio. A instalação, o comissionamento e o treinamento são fornecidos em regime turnkey, com resposta no local em 48 horas.
Como a qualidade das soldas é controlada?
Os parâmetros de soldagem (corrente, tensão e velocidade de avanço) são monitorados e registrados para fins de rastreabilidade; em seguida, todas as soldas são verificadas por ensaio ultrassônico para detectar defeitos internos e por inspeção visual para detectar defeitos superficiais, com ensaios por líquido penetrante e radiografia nas soldas críticas. Defeitos iguais ou superiores a φ2 mm são registrados, reparados e reinspecionados.
Quanto custa construir uma linha de produção de torres eólicas?
O preço varia conforme a faixa de capacidade, o nível de automação e o escopo da certificação, portanto uma única linha integrada e uma expansão para 600 conjuntos/ano ficam em patamares muito diferentes. Publicamos abertamente os fatores de custo e elaboramos a cotação conforme sua especificação — entre em contato com a Aubrik para receber uma proposta detalhada.
Em alta agora



