
Aubrik Şirketi ile İletişime Geçin

Dönüş rulmanı, vinç, ekskavatör veya türbinin üst yapısının birleşik yük altında dönmesini sağlayan büyük çaplı halka rulmandır. Doğru özelliklerde seçilmiş bir rulman bile 15 yıl dayanması gerekirken 3. yılında kullanılamaz hâle gelebilir; bunun nedeni neredeyse her zaman halkanın nasıl takıldığı, nasıl yağlandığı ve uyarı işaretlerinin müdahale edilecek kadar erken fark edilip edilmediğidir. Bu saha rehberi, dönüş rulmanının kullanım ömrü boyunca izlenecek yolu açıklar: halkanın montajı, programa uygun yağlanması, aşınma belirtilerinin yorumlanması ve onarım ya da değişim kararının verilmesi.
Hızlı Teknik Bilgiler
| İlk cıvata torku kontrolü | Yaklaşık 100 çalışma saatinden sonra, ardından her 500 saatte bir veya yılda bir |
| Yeniden yağlama aralığı | Çevre koşullarına bağlı olarak yaklaşık 100–500 çalışma saati |
| Mevzuat gereği muayeneyi başlatan durum | OSHA 29 CFR 1926.1412 — yıllık ve onarım sonrası yetkin kişi muayenesi (vinç kullanımı) |
| Yıllık yeniden muayene aralığı | 12 ay (OSHA 1926.1412) veya güvenlikle ilgili bir onarımdan sonra daha erken |
| Erken uyarı sinyalleri | Dönüş direnci, sürtünme sesi, tahliye edilen greste metal, artan motor akımı, titreşim, boşluk artışı |
Dönüş Rulmanları Neden Erken Arızalanır (Nedeni Genellikle Çelik Değildir)
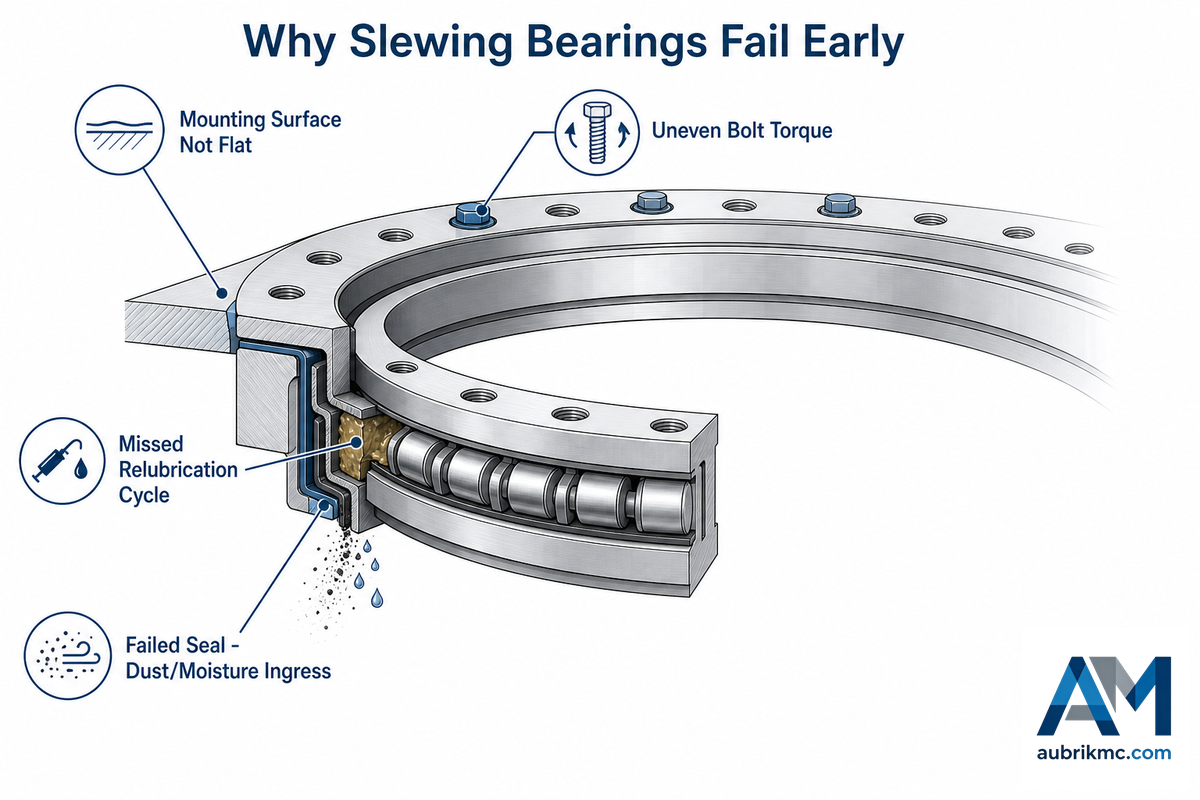
Doğru dönüş rulmanının uygun şekilde seçilmesi, yük kapasitesi sorunlarını çözer ancak kullanım ömrünü tek başına güvenceye almaz. Rulman üreticilerinin montaj ve bakım önerileri incelendiğinde, arızaların temel nedenlerinin son derece kısa bir listeden oluştuğu görülür: düzlemsellik toleransı dışındaki montaj yüzeyi, eşit olmayan cıvata torku, atlanan yeniden yağlama çevrimi veya hasarlı keçeden içeri giren toz ve nem.
- Montaj hatası – montaj yüzeyinin düz olmaması veya cıvataların eşit torkla sıkılmaması
- Yağlama hatası – yeniden yağlamanın atlanması veya uygun olmayan gres kullanılması
- Kirlenme – hasarlı keçeden içeri giren kir veya su
- Aşırı yük – nominal moment değerinin üzerinde çalışma
Bu nedenlerin hiçbiri malzeme kusurlarından kaynaklanmaz. Bunların tamamı, aynı partiden çıkan 2 rulmanın farklı bakım düzenlerine sahip makinelerde tamamen farklı performans göstermesine yol açan kullanım kararlarıdır. Bu durum; tek sıralı 4 nokta temaslı bilyalı, 8 nokta temaslı, çapraz makaralı veya 3 sıralı makaralı dönüş rulmanlarının yanı sıra dişlisiz, dıştan dişli ya da içten dişli modellerde ve gerek dönüş halkası gerekse döner tabla rulmanı olarak adlandırılan tüm bu rulmanlarda geçerlidir.
💡 Uzman ÖnerisiYuvarlanma yolundaki yorulma kaynaklı pullanma, rulman nominal ömrünü tamamladıktan sonra normal aşınma kabul edilir. Diğer arıza belirtileri bu noktadan çok önce ortaya çıkar ve aşağıdaki “Uyarı işaretlerini yorumlama” bölümünde ele alınır.
Rehber buradan itibaren rulmanın kullanım ömrü çizgisini izler: doğru montaj ve yağlamanın sağlanması, olası sorunların erken belirlenmesi ve onarım ile değişim arasında ne zaman karar verilmesi gerektiği. Aubrik’in dönüş rulmanı özellik belirleme ve seçim rehberi, doğru halka tipinin, ölçülerin ve moment hesabının nasıl seçileceğini açıklar.
Montaj: Yük Yolunun Adım Adım İncelenmesi

Montaj cıvataları, halka yükünü yuvarlanma yoluna ulaşmadan önce ekipmanın destek yapısına aktarır; iç ve dış halkaların dönme yükü yolunu hizalı tutabilmesi bu sıkma kuvvetine bağlıdır. Montaj yüzeyinin düzlemsellik toleransı dışında olması veya cıvataların doğru sırayla sıkılmaması nedeniyle bu yol eşit olmadığında halka, tasarlanmadığı bir gerilim durumuna maruz kalır.
📐 Mühendislik Notu
Rulman üreticileri, montaj yüzeyi için genellikle metre başına milimetrenin onda birleri mertebesinde düşük bir maksimum düzlemsellik sapması belirtir; bu değer bilezik çapına ve yapı tipine göre değiştiğinden, genel bir değeri varsaymak yerine ilgili rulmanın montaj teknik resmindeki özel toleransı kontrol edin. Bu toleransın dışında işlenen veya şimlenen herhangi bir yüzey, yükü eşit biçimde dağıtmak yerine cıvata dairesinin yalnızca bir bölümünde yoğunlaştırır. Yuvarlanma yolları genellikle temas tasarımının tamamında hassas ve eşit yük dağılımı sağlayacak şekilde üretilir — bilyalı tiplerde noktasal temas, makaralı tiplerde çizgisel temas — ve yüksek yüklü uygulamalarda güvenilir çalışma, bu eşit dağılımın sonradan düzeltilmesine değil, montaj sırasında korunmasına bağlıdır.
Cıvata Sıkma: Sıra, Tork Değeri Kadar Önemlidir
Tork değerinin kendisi, işin yalnızca yarısını çözer. National Academies’in cıvata ön yükleme önerileri, cıvatalı birleştirmeyi eşit biçimde sıkmak için kademeli bir yaklaşım önerir: önce elle oturacak kadar, ardından hedef torkun yaklaşık 25%’ine, sonra yaklaşık 50%, 75% ve son olarak 100%’üne kadar sıkın; çevre boyunca ilerlemek yerine yıldız veya çapraz düzen izleyin. Yaygın bir kestirme yöntem, cıvataları halka çevresinde sırayla oturtmaktır; bu yöntem, son sıkılan cıvataların önce sıkılanlara göre basınç altında aşırı zorlanmasını neredeyse kaçınılmaz hâle getirir.
- ✔ Rulmanın eşleşme yüzeyini mutlaka temizleyin ve halkanın altında kirletici madde kalmadığını doğrulayın. Hassas işlenmiş bir yüzeyde bile bunlar düzlemsellik sorununun yeniden oluşmasına neden olur.
- ✔ Cıvataların üreticinin mekanik özellik sınıfını karşıladığından emin olun (genellikle ISO 898-1 mekanik özellik sınıflarına göre belirtilen bir sınıftır); daha düşük mekanik özellik sınıfındaki bir cıvata, doğru tork değerine sıkılsa bile yetersiz sıkma kuvveti sağlar.
- ✔ Kademeli yıldız düzeninde sıkmaya devam edin ve komşu cıvatalar sıkılırken oluşan gerilimlerin ilk cıvataları gevşetmediğini doğrulamak için bunları yeniden kontrol edin. Elastik etkileşim, yakındaki cıvataların torku artırıldıkça daha önce sıkılmış cıvataların çoğu zaman gevşemesine neden olur.
Saha servis teknisyenleri, gevşek takılmış bir cıvatanın fark edilene kadar ne kadar ciddi hasara yol açabileceğini sürekli vurgular. Dönüş halkası değişimi hakkındaki son derece popüler bir söküm paylaşımında bir kullanıcı şöyle yazmıştır:
“Cıvataları tam olarak yuvalarına oturtmazsanız eğebilir veya kırabilir ya da parçadaki dişleri sıyırabilirsiniz.”
r/EngineeringPorn, dönüş rulmanı servis başlığı
Rulman halkası mile ve montaj yapısına doğru şekilde sabitlendiğinde Yük Yolu İncelemesi tamamlanır – artık rulman, nominal değerinin öngördüğü biçimde yüke maruz kalır. Eldeki bir rulmanı monte etmek yerine rulman seçimi yapılıyorsa kararın yük tarafını Aubrik’in devrilme momenti hesaplayıcısı gibi bir araçla değerlendirmek gerekir.
Çalışma Çevrimine Göre Yağlama ve Yeniden Yağlama Aralıkları
Üreticilerin bir dönüş rulmanının ne sıklıkta yeniden yağlanması gerektiğine ilişkin yayımladığı kılavuzlar dikkat çekici ölçüde tutarsızdır — bazı belgeler 50 ila 500 saatlik bir aralık, bazıları sabit 100 saat belirtirken diğerleri aralığı ekipman hızına göre ayırır; ayrıca MIT arşivindeki SKF rulman bakım kaynağı, rulman tek bir saat bile çalışmadan önce, depolama sırasında dahi gresin zamanla bozulduğunu belirtir. Bu farklılık kafa karıştırmamalıdır: rulmanın yağlama ihtiyacı, rulmanın kendisinden çok çalışma ortamına bağlıdır — istifleyici, kazıyıcı veya yükleyici gibi madencilik ekipmanlarında kullanılan gresle yağlanan bir dönüş bileziği, temiz oda taretinde veya haddehane ekipmanında kullanılan aynı yapıdaki rulmana göre daha kısa yağlama aralığı gerektirir ve bu gres programlarının hiçbiri, hafif hizmet tipi döner tablalarda zaman zaman kullanılan küçük kendinden yağlamalı kaymalı yataklar için geçerli değildir. Bu bileziklerin çoğu, ağır radyal, eksenel ve moment yüklerini aynı anda taşırken kesintili dönme gerektiren uygulamalar için tasarlanmıştır; aşağıdaki çalışma çevrimi tablosunun belirleyici etken olarak rulman tipini değil ortamı esas almasının nedeni tam olarak budur.
| Çalışma Ortamı | Tipik Aralık | Not |
|---|---|---|
| Temiz kapalı ortam, hafif hizmet | 300–500 saat | İndeksleme tablaları, hafif otomasyon |
| Vinç / ekskavatör, genel inşaat hizmeti | 100–250 saat | Toz ve darbeli yükler aralığı kısaltır |
| Pergel vinç / sürekli dönüş hizmeti | 100 saat veya daha az | Yüksek çevrim sayısı gresi daha hızlı tahliye eder |
| Yıkamalı / denizcilik / açık deniz | 50–100 saat | Her çevrimde keçe bütünlüğü kontrolü |
| Rüzgâr türbini sapma/hatve sistemi (salınımlı, sürekli değil) | OEM programına göre, çoğunlukla 6–12 ay | Tam dönüş olmadan gerçekleşen salınım nedeniyle yalancı brinelleşme riski |
Yağlayıcı uyumluluğu, uygulama sıklığı kadar önemli olabilir. Rulmanda kullanılandan farklı bir kıvamlaştırıcı içeren gres kullanmak, yalnızca gres takviyesi yapmak yerine her iki yağlayıcının yapısını da bozar; bu nedenle üreticinin belirttiği yağlayıcı türleri, başlangıç önerisi değil zorunlu gereklilik olarak değerlendirilmelidir.
⚠️ Önemli
Aşırı greslemenin en yaygın sonucu, rulmanın çalışma sıcaklığını yükselten ve iç basınç birikimiyle keçeleri yerinden çıkaran çalkalanma sürtünmesidir.
Temiz gres çıkışı görülene kadar yağlayıcı uygulayın ve ardından durun; gerekenden fazlasını eklemek hiçbir yarar sağlamaz.
Aşınma ve Arıza Sinyalleri: 9 Aşınma Sinyalini Yorumlama Saha Anahtarı

Çoğu dönüş rulmanı sorunu, tamamen arızalanma veya sıkışmadan önce bir miktar ses ya da hafifçe artan güç tüketimi gibi erken belirtiler verir; güçlük, birbirinden farklı bu belirtilerin birlikte değerlendirildiğinde ne anlama geldiğini belirlemektir. Hakemli bir rulman sağlığı değerlendirme çalışması, tek ve çarpıcı bir arıza olayını beklemek yerine sinyallerin tam olarak bu tür aralıklı takibinin gerekliliğini ortaya koyar. Dönüş halkasının bileşenleri, indeksleme tablalarından istifleyicinin dişli kutusu tahrikine kadar kesintili dönüş gerektiren çeşitli uygulamalarda belirli bir yük için en uygun ekonomi ve kapasiteyi sağlayacak şekilde tasarlanır; bazen bilyalı dönüş halkası rulmanı adıyla satılan bilyalı dönüş tasarımları piyasadaki en basit dönüş rulmanı çözümleridir ve bir dönüş rulmanının kesit üzerinden nasıl çalıştığını anlamak, aşağıdaki teşhis tablosunun okunmasını kolaylaştırır.
| Belirti | Olası Neden | Aciliyet Düzeyi | Eylem |
|---|---|---|---|
| Dönüşe karşı direnç / bomun durma noktasını aşması | Yuvarlanma yolu yorulması veya kirlenmeye bağlı sıkışma | Yüksek | Durdurun, greste kalıntı olup olmadığını inceleyin |
| Dönüş sırasında sürtünme sesi | Metal-metal teması, aşınmış yuvarlanma elemanları | Yüksek | Durdurun, yüklü çalışmaya devam etmeyin |
| Tahliye edilen greste metal talaşları | Devam eden yuvarlanma yolu veya yuvarlanma elemanı aşınması | Orta-Yüksek | Boşluk ölçümünü bu hafta için planlayın |
| Yuvarlanma yolunun belirli bir açısal bölgesinde görünür renk değişimi | Asimetrik devrilme momenti yükünün neden olduğu bölgesel aşırı ısınma | Orta-Yüksek | Bu bölgedeki montaj yüzeyi düzlemselliğini ve cıvata torkunu kontrol edin |
| Aynı yükte artan tahrik motoru akımı | Artan sürtünme — yağlama veya ön yük sorunu | Orta | Önce yağlamayı, ardından cıvata torkunu kontrol edin |
| Titreşim karakteristiğinde değişiklik | Genellikle yüzey altında başlayan erken yuvarlanma yolu yorulması | Orta | Titreşim analizi, görünür hâle gelmesinden aylar önce bu durumu gösterebilir |
| Gres sızıntısı veya renk değiştirmiş tahliye gresi (süt renginde veya gri) | Su veya ince kirleticilerin içeri girmesine yol açan keçe bozulması | Orta | Bir sonraki yeniden yağlama çevriminden önce keçeleri inceleyin ve değiştirin |
| Sabit tahrik girdisi altında dalgalanan dönüş hızı | Sıkışmaya neden olan eşit olmayan dişli kavraması veya bölgesel yuvarlanma yolu hasarı | Orta | Dişli temas izini ve yuvarlanma yolunun sürekliliğini kontrol edin |
| Artan dişli boşluğu / oynama | Yuvarlanma yolunda veya dişli kavramasında birikimli aşınma | Orta | Boşluğu ölçün ve OEM sınırıyla karşılaştırın (sonraki bölüme bakın) |
Dönüş Rulmanının Ömrü Ne Kadardır?
Hizmet ömrü için tek bir değer yoktur; hizmet ömrü, rulman taşıma kapasitesi değerlerinden çok çalışma çevrimine ve bakım kalitesine bağlıdır. Düzenli yağlama ve cıvata kontrolü programına tabi bir vinç dönüş bileziği, inşaat hizmetinde genellikle 10 ila 15 yıl çalışırken rüzgâr türbininin sapma veya kanat açısı rulmanı çoğu zaman 20 yıllık türbin proje ömrüne göre boyutlandırılır. Her iki durumda da bu kılavuzdaki bakım talimatlarının gerçekten uygulandığı varsayılır; bakım atlanırsa rulman, bu süre dolmadan çok önce arızalanır.
“Dönüş uygulamasında en fazla yüklenen bilya, ortalama yükün birkaç katına maruz kalabilir; bu nedenle saha teşhisi, rulmanın sıkışarak ‘yardım’ diye haykırmasını beklemek yerine en erken belirtileri tespit etmelidir.”
Aubrik Mühendislik Ekibi, Dönüş Rulmanı ve Tahrik Bölümü
İyi belgelenmiş bir teknisyen sökümü, dönüş rulmanının ne zaman onarılması veya hurdaya ayrılması gerektiğini gösterir: kirlenmiş ancak fiziksel olarak deforme olmamış bir ünitenin çoğu zaman iyice temizlenmesi ve bilyalarının yenilenmesi uygundur. Bu kararın nasıl verileceği aşağıda açıklanmaktadır.
Çapraz Makaralı, Bilyalı ve 3 Sıralı: Hangisi Farklı Aşınır?
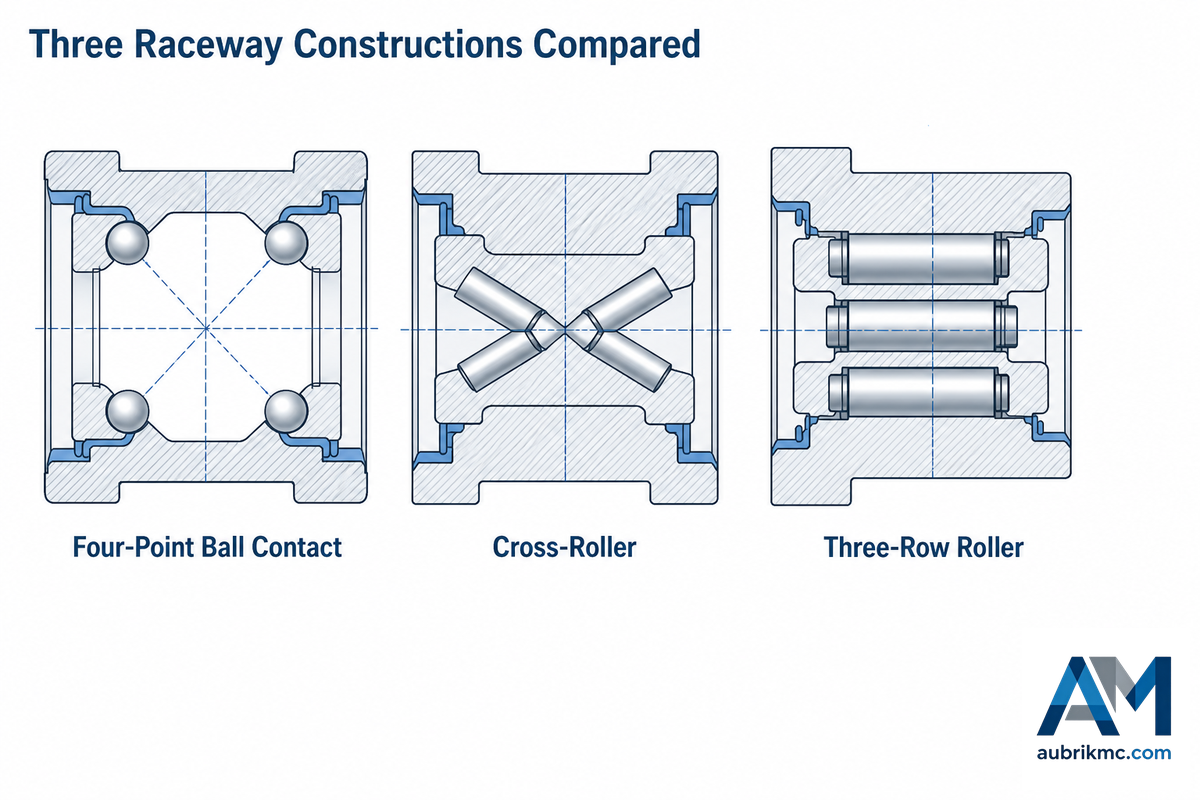
Aubrik’in Yapıdan Yüke Karar Ağacı, belirli bir yük durumu için hangi tipin — 4 nokta temaslı bilyalı rulman, çapraz makaralı rulman veya 3 sıralı makaralı rulman — satın alınması gerektiğini ele alır; ayrıca standart rulman çeliğinden, ham kapasiteden çok korozyon direncinin önem taşıdığı yerlerde kullanılacak korozyona dayanıklı seçeneklere kadar malzemeleri kapsar. Ancak döner bir rulman monte edildikten sonra farklı tasarımların yaşlanma özellikleri, günlük bakım gereksinimlerinin kesinlikle aynı olmamasına yol açar.
Çapraz Makaralı Hassasiyet Basamakları: Yapıya Göre Bakım Yükü
✔ Daha Düşük Bakım Yükü Sağlayan Özellikler
- 4 nokta temaslı bilyalı rulmanın noktasal teması — derin oluklu yuvarlanma yolunun temelindeki aynı geometri — tipler arasında en düşük yuvarlanma direncini oluşturur (en düşük çalışma sıcaklığı ve yağlayıcının daha yavaş bozulması).
- Aynı nedenle bilyalı rulmanlar, eşleşen montaj yüzeylerindeki küçük düzlemsellik değişimlerini çizgisel temaslı yapılardan daha iyi tolere eder (çizgisel temaslı yapılar yükleri daha küçük temas alanlarında yoğunlaştırır).
- Çapraz makaralı ve 3 sıralı yapılar, dengeli yükler altında doğru monte edildiklerinde genellikle daha dar çalışma boşluklarını daha uzun süre korur ve aynı dış çapta çoğunlukla daha yüksek yük kapasitesi ile daha yüksek moment kapasitesi sağlar.
⚠ Bakıma Karşı Daha Hassas Özellikler
- Çizgisel temaslı çapraz makaralar, gerilimi bir alan boyunca dağıtmak yerine dış halkanın eşleşme yüzeyindeki bir noktada yoğunlaştırdığından yüzey düzlemselliği değişimlerine çok daha duyarlıdır; bu radyal yük hassasiyeti bir bakım etkenidir, kusur değildir.
- 3 sıralı makaralı yapılar en fazla yağlama erişim noktasını ve bakımı gerektirir; ayrıca karşılaştırılabilir yüksek yük kapasiteli bilyalı tipe göre aynı iç çapta genellikle daha büyük dış çapa sahiptir.
- 3 sıralı ve çapraz makaralı tasarımlar gibi daha yüksek sürtünmeli rulman tipleri, yüksek moment yükü altında daha sıcak çalışma eğilimindedir; bu da aşınmayı artırır ve yağlayıcı aralıklarını kısaltır.
En uygun yapı tipinin seçimi, rulman monte edildikten sonra değişmez; ancak her tipin kendine özgü yaşlanma biçimleri, bakım yöntemini etkiler. Örneğin, hassas hareket için bir robot başlığına monte edilen çapraz makaralı rulmanın montaj yüzeyi düzlemselliği, vinç dönüş uygulamasındaki dört nokta temaslı bilyalı rulmana göre daha kısa aralıklarla kontrol edilmelidir; ancak eşdeğer koşullarda her ikisi için de benzer kontrol aralıkları kullanılabilir.
Onarım, Yenileme veya Değişim? Devrilme Momenti Çalışma Formu

Dönüş rulmanının henüz fiziksel olarak arızalanmamış olması, güvenle çalıştırılabileceği anlamına gelmez. Aşınmanın çalışmayı durdurmayı gerektirip gerektirmediğini aşağıdaki etkenler belirler:
Onarım veya Değişim Karar Çerçevesi
- Mevcut çalışma boşluğunu/dişli boşluğunu kaydedilmiş ilk değerle (ilk ölçüm yoksa üretici spesifikasyonuyla) karşılaştırın.
- Mevcut boşluk/dişli boşluğu spesifikasyon sınırları içindeyse ve diğer testler önemli bir aşınma göstermiyorsa üniteyi izleme altında yeniden hizmete alın ve bir sonraki düzenli bakım aralığında tekrar kontrol edin.
- Boşluk sınırı aştığında, rulman kısa süre önce güvenlikle ilgili onarım görmüş bir vinç ekipmanına takılı olduğunda veya yıllık muayene yaklaşırken OSHA 29 CFR 1926.1412 uyarınca yeniden hizmete alınmadan önce yetkin bir kişi tarafından muayene edilmelidir.
- Yetkin kişi tarafından yapılan muayenede çatlak veya OEM tarafından belirlenen sınırı aşan aşınma gibi bir hasar bulunursa rulmanı değiştirin. Aksi durumda yeniden kontrol aralığını kısaltarak hizmette tutun.
Uygulamalı karşılaştırma: bir vinç operatörü, OEM spesifikasyonu 1.0 mm olan bir rulmanda 1.4 mm eksenel boşluk tespit ederken devreye alma sırasındaki referans değer 0.3 mm’dir. Bu durum yazılı sınırların dışındadır; dolayısıyla yukarıdaki mantığa göre atölyede tahmin yürütmek yerine rulman yetkin kişi muayenesinden geçirilmelidir — rulmanın değiştirilip değiştirilmeyeceğini muayene belirler.
⚠️ Önemli — Bu Neden Yalnızca Bir Hesaplama Değildir?
ISO 281 gibi rulman ömrü standartları, nominal koşullara dayalı yorulma ömrünü ele alır ve aşınma, korozyon veya elektriksel erozyonun ömür üzerindeki etkisinin standartta dikkate alınmadığını açıkça belirtir.
Rulmanda ölçülebilir aşınma teşhis edildiğinde, standardın dayandığı ilk varsayımlar artık geçerliliğini yitirir. Bu nedenle geriye dönük hesaplanan ömür değerlerine dayalı ömür hesabı yerine, yetkin kişi muayenesiyle birlikte boşluk karşılaştırması yapılması uygun yaklaşımı oluşturur.
Yedek Halkanın Doğrulanması: Çin’den Tedarik Doğrulama Kontrol Listesi
Rulmanın değiştirilmesine karar verildikten sonra parçanın tedariki, rulmanın kendisi kadar kritik olabilir. Aubrik’in, çapı birkaç 100 milimetre olan küçük dönüş rulmanlarından birkaç metre çapındaki halkalara kadar müşteri gereksinimlerini standart veya korozyona dayanıklı çelik seçenekleriyle karşılayan özgün rulman ürün grubu için üreticiden doğrudan değişim süreci dönüş rulmanı sayfasında açıklanmıştır; aşağıdaki kontrol listesi, ister özgün üreticiden yeniden sipariş verilsin ister yeni bir tedarikçi seçilsin geçerlidir.
- Parça numarasının özgün tanımlama koduyla eşleştiğini doğrulayın — dış çapa ek olarak rulman iç çapı, dişli tipi ve delik düzeni de buna dahildir; 80 mm ila 310 mm aralığında satılan küçük halkalarda da dişli tipinin yanlış eşleştirilmesi büyük halkalardaki kadar kolaydır.
- Sertleştirilmiş tabaka derinliği dâhil olmak üzere rulman yuvarlanma yolunun sertlik sertifikasını talep edin – rulman yuvarlanma yolu, nominal yükü taşıyacak yeterli tabaka sertliğine sahip olmadığı hâlde yüzey kontrolünden geçebilir.
- Özgün bileşen için öngörülen belirli alaşıma ait izlenebilirlik belgelerini malzeme sertifikası biçiminde talep edin.
- Teklif edilen teslim sürelerini yalnızca satış tahminiyle değil üretim kapasitesiyle karşılaştırın; rulmanın atanacağı tesisi ve üretim programındaki belirli zaman dilimini tespit edin.
Durum İzleme ve Kestirimci Bakıma Geçiş

Dönüş rulmanları genellikle bir makinenin iç yapısında — döner platformun altında veya vincin dönüş şasisi içinde — bulunduğundan dışarıdan monte edilen mil rulmanları kadar kolay erişilebilir değildir ve yukarıda açıklandığı üzere dönüş rulmanı arızası, yalnızca üretkenlik kaybı olmaktan çıkarak devrilme ve yapısal risk nedeniyle güvenlik açısından kritik önem taşır; bu 2 yerleşik olgu birlikte değerlendirildiğinde, bu özel rulman tipinde entegre durum izlemenin gerekçesi genel bir dijital dönüşüm söyleminden daha güçlü görünür — bu, tek bir araştırmanın iddiası değil, rehberde daha önce ortaya konan erişim ve güvenlik olgularından çıkarılan bir değerlendirmedir.
Patent Faaliyetleri Bunun Güncel Bir Mühendislik Odağı Olduğunu Doğruluyor
Yakın tarihli patent faaliyetleri de bunu destekliyor: 2024’te başvurusu yapılan US20240068908A1 numaralı ABD patentinde, yuvarlanma yolu hasarını fiziksel olarak belirgin hâle gelmeden önce tespit eden akustik emisyon tabanlı bir sistem ele alınıyor. Daha önceki bir tarihe ait DE20316544U1 numaralı Alman faydalı model patenti ise daha da ileri giderek özellikle büyük çaplı dönüş rulmanları için tasarlanmış bir izleme sistemini açıklıyor. Bu, rafa kaldırılmış bir fikirden çok, devam eden bir mühendislik odağına benziyor.
| Parametre | Değer |
|---|---|
| Bir yuvarlanma yolu kusuru görsel olarak tespit edilebilir hâle gelmeden önce titreşim izlemenin sağladığı tipik erken tespit süresi | 2–6 ay |
| Bu incelemede belirlenen, dönüş rulmanlarına özgü en güncel izleme patenti | 2024 (US20240068908A1) |
Kestirimci bakım pazarının genel olarak on milyarlarca büyüklüğe ulaşmasının ve 2030’ların başlarına kadar büyümeye devam etmesinin beklendiği söylense de bu pazarın ölçeği, belirli bir rulmana izleme sistemi yatırımı yapmanın asıl gerekçesi değildir. Aslında rulmanın görsel olarak incelenmesi zorsa ve bir arıza biçimi güvenlik açısından kritik olacaksa enstrümantasyon, bir sonraki planlı sökümden sonra değil, önce karşılanması makul bir güvence maliyetidir.
- Tahrik motoru akımı hâlihazırda kaydediliyorsa bu parametreyi, devreye alma sırasında alınan referans ölçümlere göre zaman içinde izleyin.
- Her servis incelemesinde taşınabilir bir titreşim analiz cihazı kullanılarak, kalıcı olarak kurulmuş bir sistemin ortaya çıkarabileceği sorunların çoğu çok daha düşük maliyetle belirlenebilir; bu kılavuzun önceki bölümlerindeki Aşınma Sinyali Saha Anahtarı, tespit edilen sapmaların nasıl yorumlanacağını açıklamaktadır.
- Erişim zorluğuna ilişkin aynı mantık, vinçlerde olduğu kadar ekskavatörlerdeki dönüş rulmanı uygulamaları için de geçerlidir — dönüş halkası bulunan bir ekskavatör, yuvarlanma yolunu bir vinç kadar tamamen gizler ve izleme sisteminin maliyetini en hızlı karşıladığı dönüş rulmanı uygulaması tam olarak budur.
Sık Sorulan Sorular
S: Bir dönüş rulmanının kullanım ömrü ne kadardır?
Yanıtı Görüntüle
Bir rulmanın ömrü, tasarlandığı anma yükünden çok, gördüğü bakımın kalitesine bağlıdır. Düzenli bakımı yapılan, bu kılavuza uygun biçimde yağlanan ve cıvataları belirtilen torkla sıkılan bir vinçteki dönüş rulmanları, tipik bir inşaat uygulamasında 10 ila 15 yıl hizmet ömrü sağlayabilmelidir. Buna karşılık rüzgâr türbinlerindeki kanat açısı ve yönlendirme rulmanları, genellikle en baştan türbinin 20 yıllık proje ömrü boyunca dayanacak şekilde tasarlanır. Her iki tahmin de bu kılavuzdaki yağlama ve montaj talimatlarına uyulmasına dayanır; yeniden yağlama programının aksatılması veya rulmanın hasarlı bir keçeyle çalıştırılması, başlangıçtaki anma değerlerinden bağımsız olarak ömrü ciddi ölçüde kısaltır.
S: Dönüş rulmanı arızasına ne neden olur?
Yanıtı Görüntüle
Erken arızanın diğer nedenleri yaklaşık olasılık sırasıyla şunlardır: Montaj sorunları, aksatılan yağlama programları, kirlenme ve aşırı yük; daha düşük ölçüde ise kusurlu rulman malzemesi. Eşleşme yüzeylerindeki sorunlar veya cıvataların eşit olmayan torklarla sıkılması anormal yük yoğunlaşmalarına yol açar; yağlamanın aksatılması da durum başka yollarla tespit edilebilir hâle gelmeden çok önce kaçınılmaz olarak metal-metal temasına neden olur. Rulman anma ömrüne ulaştığında yorulmaya bağlı yüzey dökülmesi, aşınmanın normal bir sonucudur; bu bakım planı, rulmanın ömrünü bu son aşama dışında herhangi bir etkenin sona erdirmesini önlemeyi amaçlar.
S: Bir dönüş rulmanı tek yönde sürekli dönebilir mi?
Yanıtı Görüntüle
Evet; aslında çoğu dönüş rulmanı çalışma çevriminin önemli bir bölümünde 10 dev/dak altında çalışır ve anma sınırları içinde kaldığı sürece tasarımında sürekli dönmeyi engelleyen herhangi bir özellik yoktur. Buna karşılık rüzgâr türbini yönlendirme rulmanı gibi salınımlı çalışan uygulamalarda, bilyaların/makaraların yağlayıcıyı tamamen yeniden dağıtacak ve yükü yuvarlanma yolunun tüm yüzeyine yayacak kadar ilerlememesi nedeniyle yalancı Brinell izi olarak bilinen olgu görülür ve bu tür uygulamalar için farklı bir yağlama sıklığı önerilir.
S: Bir dönüş rulmanı aşınma açısından ne sıklıkta kontrol edilmelidir?
Yanıtı Görüntüle
Her yeniden yağlamada görsel inceleme yapın; yaklaşık ilk 100 çalışma saatinden sonra ve ardından her 500 saatte bir (veya yılda bir kez, hangisi önce gerçekleşirse) cıvataları yeniden belirtilen torkla sıkın. Vinçlerde ayrıca ek bir mevzuat katmanı bulunur: OSHA 29 CFR 1926.1412, en az yılda bir kez (ve güvenliği etkileyen her türlü onarımdan sonra) yetkin bir kişi tarafından inceleme yapılmasını zorunlu kılar.
S: Tüm dönüş rulmanlarında aynı yeniden yağlama programı mı uygulanmalıdır?
Yanıtı Görüntüle
Hayır – aralıkları rulman tipinden çok çalışma ortamı etkiler. Temiz, hafif hizmet tipi bir iç mekân uygulamasında tek bir yağlama 300-500 saat yeterli olur. Ancak sürekli dönüş yapan bir pergel vinçte veya yıkamalı bir deniz ortamında her 50-100 saatte bir (veya daha erken) müdahale edilmesi gerekir. Önce yukarıdaki çalışma çevrimi tablosuna başvurun, ardından ekipman üreticisine danışın.
İlgili Kaynaklar
- Dönüş Rulmanı Teknik Özellik ve Seçim Kılavuzu – yapı türleri, ölçü tabloları ve momenti önceleyen seçim yöntemi
- Devrilme Momenti Hesaplayıcısı – eksenel, radyal ve moment yüklerini statik kapasiteye göre kontrol edin
- Dönüş Tahriki Boyutlandırma Aracı – torku, yükü ve dönme hızını SE serisi bir tahrikle eşleştirin
- Tanımlama Kodu Çözücüsü – yedek parça siparişi vermeden önce dönüş rulmanı parça numarasını doğru okuyun
- Endüstriyel Dişli Kapasitesi Sayfası – dişli dönüş rulmanlarındaki çember dişli ve eşleşen pinyon hakkında temel bilgiler
Bunu Neden Yazıyoruz
Aubrik hem dönüş rulmanları hem de SE serisi dönüş tahriki üniteleri üretmektedir ve bu kılavuz, halka ister çapraz makaralı bir dönüş rulmanı ister vinç sektörüne hizmet veren dönüş rulmanı üreticilerinden temin edilen üç sıralı bir ünite olsun, ekipman sahiplerinin en sık dile getirdiği montaj ve arıza giderme sorularını yansıtmaktadır. Saha arıza teşhis anahtarını ve yağlama tablosunu birkaç üreticinin verilerini çapraz kontrol ederek hazırladık; veriler uyuşmadığında kesinmiş gibi tek bir sayı sunmak yerine bir aralık bildirdik.
Temmuz 2026’da güncellendi. Aubrik teknik ekibi tarafından incelendi.
Referanslar ve Kaynaklar
- 29 CFR 1926.1412, İncelemelerOccupational Safety and Health Administration
- Ek J: Cıvata Ön YüküThe National Academies Press
- ISO 898-1Karbon çeliği ve alaşımlı çelikten yapılmış bağlantı elemanlarının mekanik özellikleri
- ISO 281:2007Yuvarlanmalı rulmanlar, Dinamik yük kapasiteleri ve anma ömrü
- US20240068908A1Rulman İzleme/Analiz Sistemi, USPTO
- DE20316544U1Büyük çaplı rulmanlar için izleme cihazı, DPMA



