
Aubrik Şirketi ile İletişime Geçin

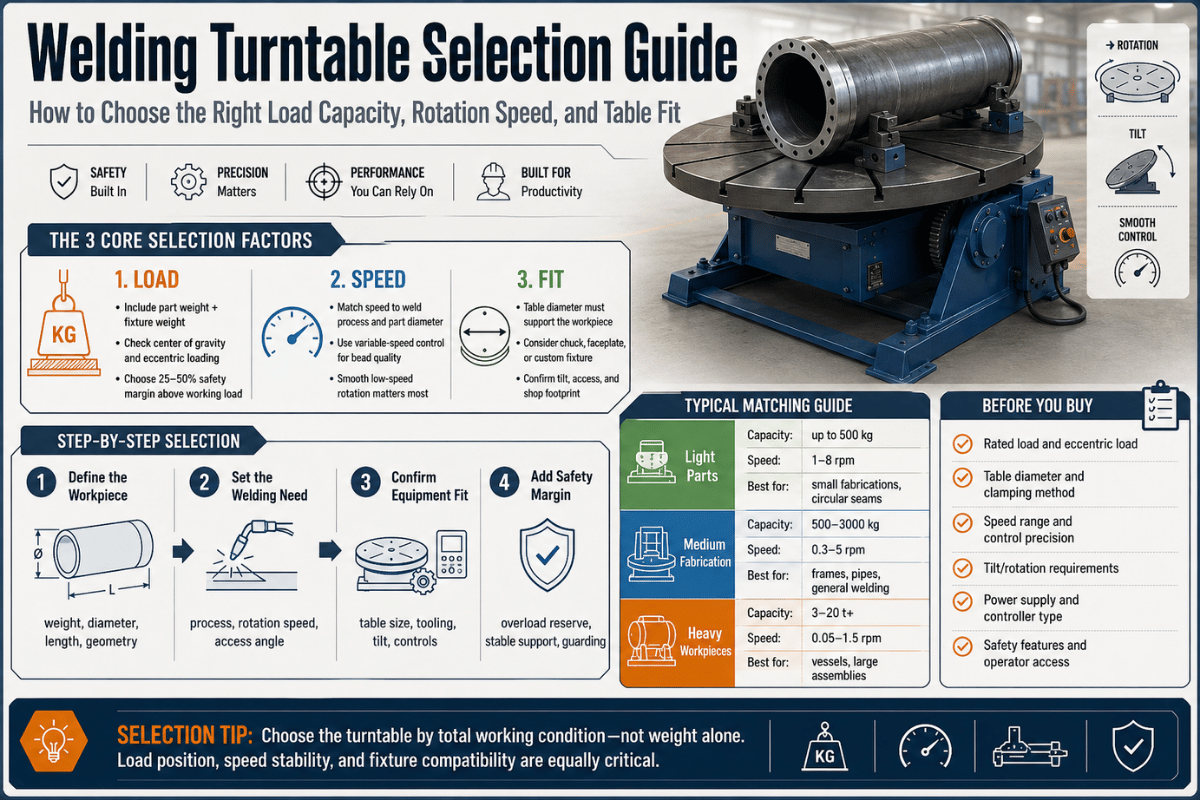
Kaynak döner tablası seçimine katalogdan değil, iş parçasından başlanır: modelleri karşılaştırmadan önce kullanılabilir yük kapasitesini, fikstür ağırlığını, tabla çapını, ağırlık merkezi kaçıklığını, dönme hızını ve kaynak açısını doğrulayın. Merkezlenmiş bir flanşa uygun olan döner tabla, eksantrik bir montaj için yanlış olabilir.
Hızlı Teknik Özellikler: Kaynak Döner Tabla Seçimi
- Tablaya, aynaya veya kumanda sisteminin kendisine bağlanabilen her parça için döner tabla kullanın.
- Uygun boyuttaki üniteyi sipariş etmeden önce brüt yükü, fikstür ağırlığını, Ağırlık Merkezini (CG) ve eksantrikliği kontrol edin.
- Maksimum rpm belirtilmiş olsa da TIG, çok daha yavaş ve kararlı bir dönme gerektirir.
- Her türlü boru veya paslanmaz çelik iş parçası, koruyucu gaz tahliyesi için uç kısmında bir delik gerektirir.
- Ağır silindirik gövdelerin genellikle düz bir döner tablaya yerleştirilmek yerine çevirme rulolarının üzerinde durması gerekir.
Kaynak Konumlandırma Düzeninde Kaynak Döner Tablasının İşlevi
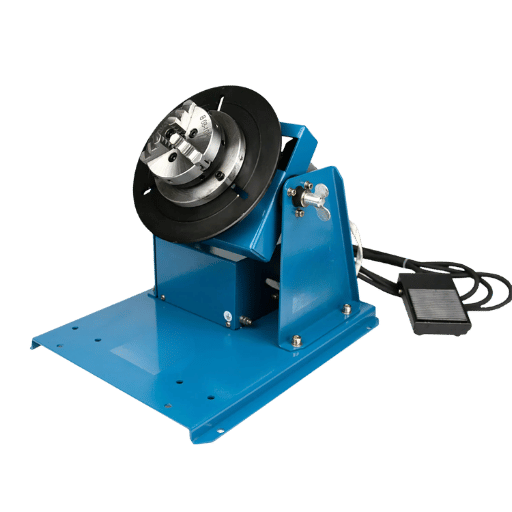 Bir kaynak konumlandırma hücresi düzeninde döner tabla, iş parçasını tabla, alın plakası veya ayna üzerinde bağlı tutarken kaynakçıyı çalışma yüzeyinde sabit tutar; böylece daha iyi bir kaynak yöntemi için tanımlı çalışma bölgesi içindeki kaynak torcu hareketi azalır. Kısacası döner tablalar, daha verimli kaynak imalatı için kaynakçının parçanın çevresinde dolaşmasını veya üzerinden aşmasını gerektirmek yerine parçayı hareket ettirir.
Bu yalnızca bir konfor meselesi değildir. OSHA kaynak ergonomisi kılavuzu; aşırı veya sabit duruşları, uygunsuz kaynak hareketlerini, iş parçasının üzerine eğilmeyi ve kaynakçının uzun süre uzanmasını ele alır; bunların tümü sırt ve omuz bölgelerindeki zorlanma ile yorgunluğu artırabilir.
20 yılı aşkın süredir Aubrik (eski adıyla Wuxi ABK Machinery, 1999 yılında kurulmuştur), hobi uygulamaları yerine endüstriyel ve ticari uygulamalara odaklanarak basit döner tablalar ve boru kaynak makinelerinden karmaşık CNC kesme hücrelerine, rüzgâr türbini kulesi imalat hatlarına, H profil işleme hatlarına ve diğer otomatik kaynak sistemlerine kadar eksiksiz bir kaynak ekipmanı serisi üretmektedir. Kaynak döner tablası değerlendirilirken yeni bir satın alma işleminin çoğu zaman aynalar, konumlandırma alın plakaları, fikstür boyutu kontrolü, iş parçası boyutu kontrolleri ve üretim hücresi arayüzleri gibi kaynak aksesuarlarını da kapsadığı unutulmamalıdır.
Kaynak döner tablası nedir?
Bu özel döner kaynak pozisyoneri, tek bir yatay kaynak ekseniyle üretilmiştir. Yuvarlak bir tabla, 3 çeneli ayna veya özel tasarlanmış fikstür iş parçasını tutar. Kaynak veya muayene sırasında tabla, iş parçasını önceden seçilen bir hızda döndürürken kaynakçı ve varsa robot düz çalışma platformunda sabit kalır; böylece kaynak torcu, tabanca veya tarayıcı optimum çalışma bölgesinde kalır ve aşırı uzanma önlenir. Çoğu ünitede sabit yatay tablalar bulunur; daha büyük seçeneklerin birçoğunda ise iş parçasını istenen kaynak açısında daha güvenli biçimde kaynaklamak için açı kumandasıyla eğme özelliği de sunulur.Kaynak Döner Tablası, Kaynak Pozisyoneri ve Boru Kaynak Rotatörü Karşılaştırması
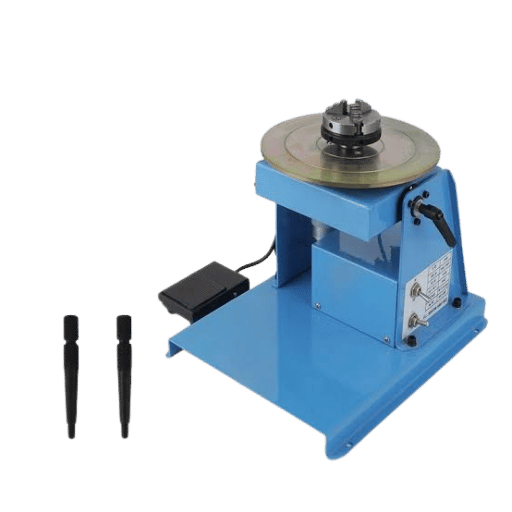 Adlandırmalar alıcıları yanıltabilir.
Tedarikçiler birbiriyle örtüşen ifadeler kullandığından kataloglardaki ekipman açıklamaları kafa karıştırıcı olabilir. Daha iyi bir ayırt etme ölçütü, iş parçasının konumlandırma amacıyla nasıl tutulduğu ve hareket ettirildiğidir. UK Health and Safety Executive kılavuzu, döner tablaları ve ilgili cihazları bir iş parçasını veya çeşitli boyutlardaki fikstürleri yönlendiren ve belirli bir açıda kaynak için destekleyen ekipmanlar olarak tanımlar. Kaynak rotatörleri ise tanım gereği dönme sağlamak için silindirik iş parçasına temas eden bir veya daha fazla tahrikli, destek ve avare rulo kullanır.
| Ekipman sınıfı | Parçayı tutma biçimi | En uygun kullanım | Alıcıya uyarı |
|---|---|---|---|
| Kaynak döner tablası | Tabla, alın plakası, ayna veya fikstür | Flanşlar, halkalar, küçük boru makaraları, dairesel dikişler | Rulo desteği gerektiren uzun gövdeler için uygun değildir |
| Eğme-döndürme özellikli kaynak pozisyoneri | Alın plakası ve eğme ekseni | Kurulum sırasında açı değişikliği gerektiren montajlar | Eğik konumdaki kapasite, düz tabla kapasitesinden düşük olabilir |
| Boru kaynak rotatörü veya kaynak rotatörleri | Gövdenin altındaki tahrikli ve avare rulolar | Uzun borular, tanklar, kaplar, silindirik gövdeler | Eksenel kaymayı ve rulo temas kararlılığını izleyin |
| Kolon-bom kaynak manipülatörü | Yalnızca iş parçasını değil, kaynak kafasını da hareket ettirir | Büyük kaplar, uzun kaynak dikişleri, otomatik istasyonlar | Daha fazla zemin alanı ve koruyucu donanım incelemesi gerektirir |
Teklif Talebinden Önce Yük, Çap ve Ağırlık Merkezi Kontrolleri
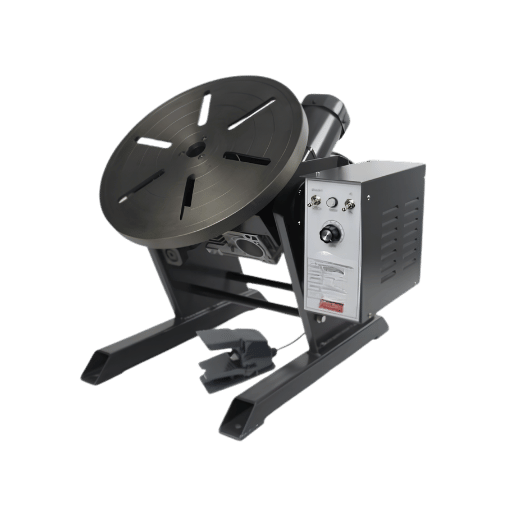 Yük kapasitesi, hemen her alıcının sorduğu ilk konulardan biridir ancak güvenliği sağlamak için satın almadan önce değerlendirilmesi gereken son ölçüt değildir. 2026 AWS Welding Digest içindeki “Yuvarlak İş Parçalarının Taşınması ve Konumlandırılmasına Yönelik Ekipman ve Kaynak Prosedürü Hakkında Başlangıç Bilgileri” başlıklı yazıda yazarlar, eksen dışı yüklerin ani harekete yol açabileceğini, bağlama ve ankrajın kararlılığı etkilediğini ve yön değişikliklerinin dengeyi etkilediğini belirtmektedir. HSE kılavuzu da ağırlık merkezi yüksekliği ile yanal eksantrikliği, pozisyoner kararlılığı açısından kritik hususlar olarak tanımlar.
Bancroft’un “Tezgâh Tipi Pozisyoner Kullanım Kılavuzu”, TT-100 ünitesiyle bu konuya iyi bir örnek sunmuştur. Teknik özelliklerde tabla çapı, eğim açısı, ağırlık merkezi ve eksantriklik sınırlarının yanı sıra 200-lb. yatay yük ve 100-lb. dikey yük belirtilmiştir. Belirtilen yükler bu modele özgüdür ancak buradan çıkarılacak ders, yatay yük ile dikey yükün yatay eksantriklik ve ağırlık merkeziyle birlikte değerlendirilmesi gerektiğidir.Mühendislik Notu: İş parçası ağırlığı, fikstür ağırlığı, ayna ağırlığı, maksimum yuvarlak iş parçası çapı, tabla alın plakasından iş parçasının ağırlık merkezine kadar olan mesafe ve olası kaynak açısına ilişkin tahminleri talep edin. 300 kg ağırlığındaki parçaların merkeze yerleştirilmesi, 300 kg ağırlığındaki parçaların merkez ekseninden 200 mm uzakta asılmasından farklı bir yük durumu oluşturur.
TIG veya Kesintisiz Dikişler İçin Dönme Hızı, Tork ve Kumanda
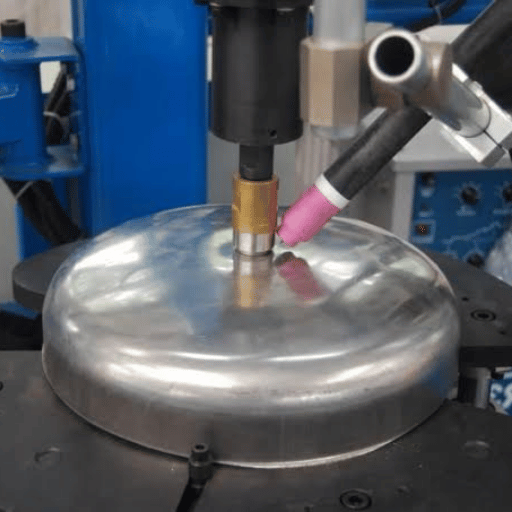 Dönme hızı; kaynak işlemiyle, kaynak malzemesinin kalınlığı ve boyutuyla, parça çapıyla ve hareket hızıyla uyumlu olmalıdır. HSE kılavuzu, operatörün dönme hızını uygulanan kaynak tekniğine göre belirlediğini belirtir ve 50 mm/min ile 1500 mm/min arasını tipik çevresel hız aralığı olarak gösterir. Bununla birlikte her yuvarlak iş parçasında 1500-mm./min. yüzey hızı kullanılması gerekmez; etkin rpm, parçanın çapına ve kaynak prosedürüne göre değişir.
Kaynak pozisyoneri nasıl çalışır?
Parça sabitlendikten sonra motor devreye girerek tablayı döndürür; hız ve dönme yönü ise kadran, kumanda cihazı, pedal, PLC sinyali veya robotik arayüz üzerinden izlenip değiştirilir. Kararlı hız, kaynakçının tutarlı bir hareket hızı ve ark uzunluğu sağlamasına olanak tanır. TIG kaynağında düşük hızlar genellikle en yüksek hız kapasitesinden daha önemlidir. Saha uygulamalarına ilişkin değerlendirmeler, birçok TIG operatörünün düzgün kumanda için yavaş dönmeye ve merkez delikten koruyucu gaz vermeyi kolaylaştırmak üzere hareketi kaynak alanının merkezinde tutabilmeye ihtiyaç duyduğunu göstermektedir. Bu gereklilik nedeniyle “1-15 rpm” ifadesi yeterli değildir. Tablanın kaynak işleminde en sık kullanılacak hızlarda ne kadar düzgün çalıştığını, ayak pedalı bulunup bulunmadığını, fikstür ağırlığı altında dönmenin kararlı kalıp kalmadığını ve uzaktan konumlandırılmış bir açma/kapama anahtarı bulunup bulunmadığını sorun. Düşük rpm değerlerinde kaynak kararsızlığı (sekme, sarsılma veya hızın aşılması) bitmiş kaynak dikişinde kolayca görülecektir.Ayna, Alın Plakası ve Fikstür Kurulumu
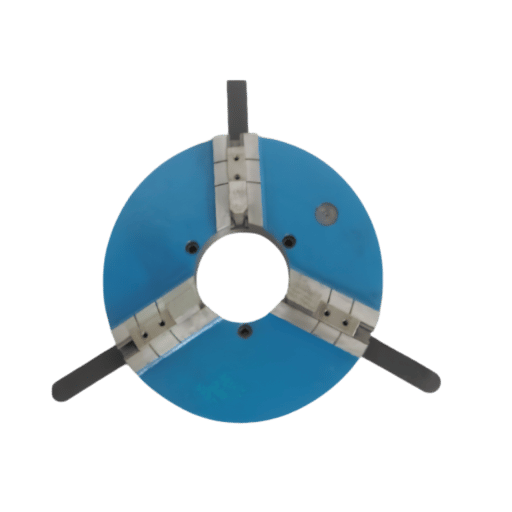 Aynalar yalnızca dekoratif bir unsur değildir; atölyenin yuvarlak malzemeyi hızla merkezlemesini, flanşları güvenle kavramasını, koruyucu gazı etkili biçimde yönlendirmesini ve her yuvarlak iş parçası için gereksiz yeniden montaj yapmadan kurulum parametrelerini tekrarlamasını sağlayan sistemin ayrılmaz bir parçasıdır. Birçok döner tablaya üç çeneli ayna takılır; kanallı alın plakası ise özel kelepçeler kullanma ve düzensiz montajlara uyum sağlama olanağını artırır.
Aubrik’in BY serisi sayfasında 160 mm ile 630 mm arasında 3 çeneli ayna seçenekleri ve 20 mm ile 80 mm arasında merkez deliği seçenekleri yer almaktadır. Bu bilgi boru, paslanmaz çelik ve TIG uygulamaları açısından kritiktir; çünkü koruyucu gaz yolu, kablo güzergâhı ve bağlama zarfı, döner tablanın gerçekten uygun olup olmadığını belirler.
- İlk kontroller; küçük TIG parçaları için hız kumandasını, alın plakası çapını ve koruyucu gaz erişimini kapsamalıdır.
- Flanşlar için ayna boyutu, çene hareket mesafesi, tabla çapı ve cıvata düzeni birlikte incelenmelidir.
- Karma imalat uygulamalarında sipariş onayından önce fikstürün fotoğrafları veya teknik resmi istenmelidir.
- Robotik kaynak sistemleri için girişler, çıkışlar, acil durdurma devresi ve kumanda arayüzü hakkında ayrıntılar gerekir.
Manuel, Motorlu ve Yarı Otomatik Kaynak Döner Tablaları
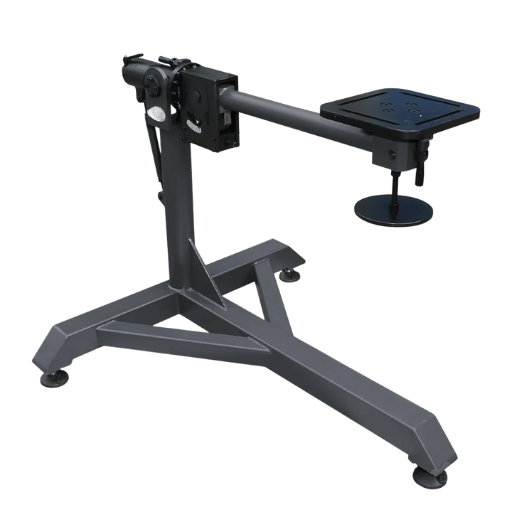 Manuel kaynak pozisyonerleri onarım tezgâhları, eğitim ve düşük hacimli uygulamalar için hâlâ uygundur ve operatörün yalnızca ara sıra dönme hareketine ihtiyaç duyduğu durumlarda makul bir çözümdür. Motorlu döner tablalar; tekrarlanan parçalar, dairesel dikişler ve kararlı kaynak dikişinin tutarlı harekete bağlı olduğu uygulamalar için uygundur. Yarı otomatik ekipman; ayak kumandası, uzaktan açma/kapama, PLC el sıkışma sinyalleri veya entegre robotik hücrelerle ek destek sağlar. Tek bir üniteyi bölümler arasında taşıyan müşteriler, kumanda kutusu, ayak pedalı ve kablolar için özel bir taşıma arabası da talep edebilir.
| Kumanda tipi | Kullanım koşulu | Satın almadan önce kontrol edilecekler |
|---|---|---|
| Manuel | Ara sıra dönme veya yalnızca fikstürle çalışma | Fren, kilit, tabla dengesi, el için güvenli açıklık |
| Motorlu | Tekrarlanan dairesel kaynaklar ve kararlı dönme | Düşük hız kararlılığı, tork, görev çevrimi |
| Yarı otomatik | Kaynak torcu standı, ayak şalteri veya sabit sıralı çalışma | Başlatma/durdurma davranışı, sinyal kablolaması, acil durdurma |
| Robot entegrasyonuna hazır | Yardımcı eksen veya hücreye yüklenen parçalar | Saha veri yolu, I/O haritası, koruyucu donanım, hücre kabul testi |
Endüstriyel Kaynak Ekipmanı İçin Tedarikçi ve Aksesuar Kontrol Listesi
 Fiyatları yalnızca ekipmanın kapsamı açıkça tanımlandıktan sonra karşılaştırın. Karşılaştırmalı satın alma sürecini başlatmadan önce tedarikçilere gönderilecek; parça teknik resmini, brüt yükü, fikstür yaklaşımını, beklenen tabla çapını, uygulanacak yöntem türünü, mevcut elektrik beslemesini, tercih edilen kumanda yöntemini, özel ayna gereksinimini ve istenen her türlü belge veya sertifikayı ayrıntılı biçimde belirten kısa bir teklif talebi (RFQ) hazırlayın.
Bu uygulama yalnızca fiyat listesindeki bir kalem değil, tedarikçinin tasarım biriminden özel destek gerektirir. Aubrik, ISO9001 sertifikasına ve CE işareti onayına sahip olduğunu belirtmekte, bir yıllık ücretsiz garanti kapsamı sunmakta, özel OEM geliştirmeyi desteklemekte ve yıllık bin adet kaynak ekipmanı ile iki yüz adet kesme takımı üretim kapasitesi bildirmektedir. ISO 9001:2015 standardını kaynak prosedürü yeterliliğinin yerine geçen bir unsur değil, kalite yönetimi kanıtı olarak değerlendirin; müşteri işi AWS D1.1, ASME Bölüm IX, OSHA saha kuralları veya başka bir proje standardını gerektiriyorsa bu gerekliliği RFQ’ya ekleyin. Kaynak pozisyoneri modellerini karşılaştıran potansiyel alıcılar, olası tedarikçilerin ön yeterliliğini değerlendirirken bu bilgilere dayanmalı ve ardından seçilen ürün için üreticinin belirttiği ürün kataloğunu doğrulamalıdır.
| RFQ alanı | Neden önemli | Gönderilecek bilgiler |
|---|---|---|
| Brüt yük | Parça, ayna, fikstür ve kelepçeleri kapsar | Maksimum kg ve fikstür tahmini |
| Ağırlık merkezi | Devrilme ve eksantrik yük riskini belirler | Tabla yüzeyinden mesafeyi gösteren kroki |
| Dönme hızı | Kaynak dikişi ritmini ve kaynak torcu zamanlamasını belirler | Gerekli rpm veya hareket hızı aralığı |
| İş parçası bağlama | Aynayı, alın plakasını ve koruyucu gaz yolunu belirler | Parça dış/iç çapı, çene ve delik gereksinimleri |
| Kumanda sistemi | Tezgâh kullanımını hücre entegrasyonundan ayırır | Ayak şalteri, PLC, robot markası, gerilim |
Kaynak Döner Tablası Alıcıları İçin Aubrik BY Serisi Teknik Özellik Bağlamı
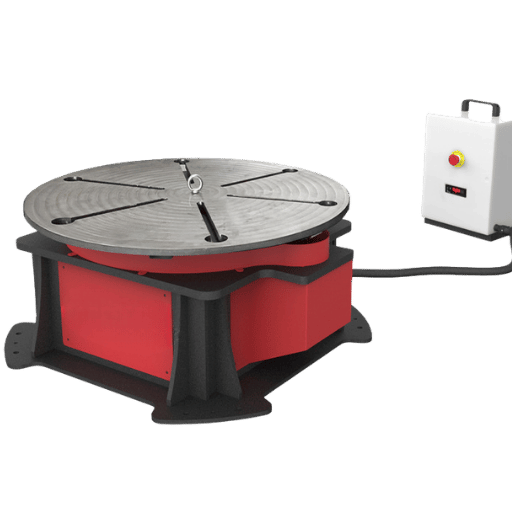 Aubrik’in BY serisi sayfasında 50 kg ile 2000 kg arasında altı standart endüstriyel kaynak döner tablası modeli hakkında ayrıntılar sunulmaktadır. Aşağıdaki bilgileri yalnızca ilk seçim için bağlam olarak kullanın; nihai tasarımı tamamlamadan önce yine de iş parçası teknik resmi, toplam fikstür kütlesi ve toplam ağırlık merkezi gerekir. Tabla kapasitesi, çapı ve dönme hızı burada bu üç teknik özelliğin birbiriyle ilişkisine örnek olarak verilmiştir.
| Model | Yük kapasitesi | Tabla çapı | Dönme hızı | Alıcının tipik kontrolü |
|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0.5-5 rpm | Küçük TIG parçaları ve tezgâh fikstürleri |
| BY-100 | 100 kg | 250 mm | 0.3-4 rpm | Hafif imalat ve braketler |
| BY-300 | 300 kg | 320 mm | 0.2-3 rpm | Boru makaraları ve flanşlar |
| BY-500 | 500 kg | 400 mm | 0.15-2 rpm | Basınçlı kap alt montajları |
| BY-1000 | 1000 kg | 500 mm | 0.1-2 rpm | Endüstriyel tanklar ve eğimli erişim |
| BY-2000 | 2000 kg | 600 mm | 0.08-1.5 rpm | Ağır imalat ve robot hücreleri |
Döner Kaynak Pozisyonerinde Güç, Ayna ve Aksesuar Kontrolleri
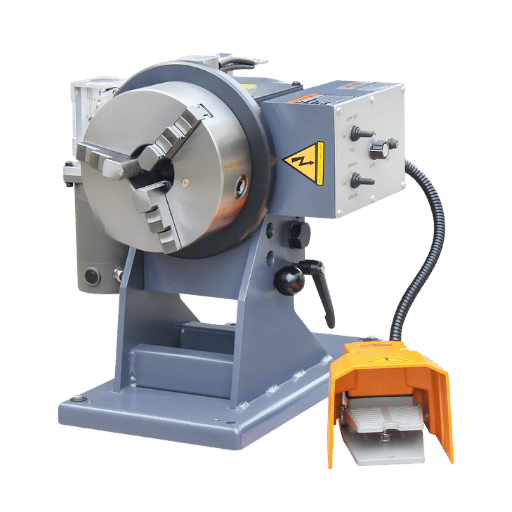 Herhangi bir “satılık kaynak pozisyoneri” ilanını üretime hazır bir bileşen olarak değerlendirmeden önce düzen manuel, yarı otomatik veya otomatik olsun, kaynak pozisyonerinin çevresindeki tüm kaynak aksesuarlarının satın alınan ekipmanla uyumlu olduğunu doğrulayın. Ayna ve alın plakasından ayak şalteri, topraklama yolu, güç beslemesi, kablolar ve aksesuarlara kadar her şey, daha sonra atölyede değişiklik gerektirmeden birlikte çalışmalıdır.
Dairesel dikişlerde kaynak kalitesini iyileştirmek ve verimliliği artırmak isteyen müşteriler için değişken hız kumandası ilk değerlendirme konusu olabilir. Düzgün bir düşük hız ayarı, kaynak banyosu, kaynak torcu açısı ve dolgu metali açısından kaynakçıya daha iyi hız tutarlılığı sağlarken tutarsız düşük hız kumandası, iyi bir fikstürü bile kullanılamaz hâle getirebilir.
Katalog teknik özellikleri önemli farklılıkları gizleyebilir. 50 kg kapasiteli küçük bir tezgâh ünitesi ve 500 kg kapasiteli endüstriyel bir tabla için yüksek kaliteli kaynak dikişleri belirtilebilir ancak mekanik tasarım, yük kapasitesi, hassasiyet gereksinimleri ve çalışma ortamı tamamen farklıdır. Amerikan ve AB kataloglarında değerler genellikle lbs cinsinden, bazı Asya kataloglarında ise kg cinsinden verilir.
Ölçü birimi farkını düzelttikten ve fikstür ağırlığını çıkardıktan sonra üretkenliği, işçilik tasarrufu potansiyelini, otomasyona uygunluğu ve ekipmanın gelecekteki işlerde yeniden kullanılabilecek kadar verimli olup olmadığını değerlendirebilirsiniz.
Döner Tabla Uygunluk Matrisi
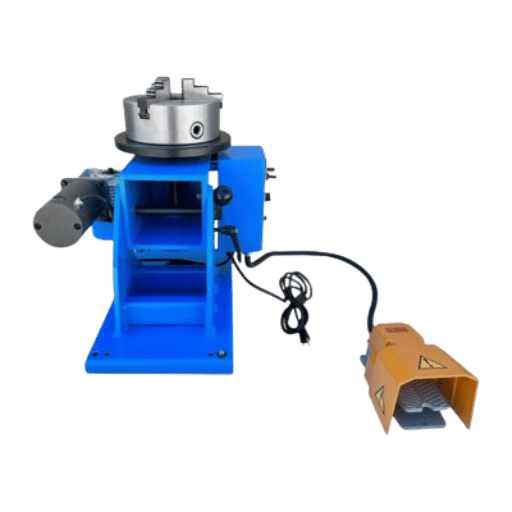 Aşağıdaki matrisi hızlı başvuru kaynağı olarak kullanın. Bu matris, mühendislerimizin vereceği teklifin yerine geçmez ve her işi uygun hâle getirmek için tasarlanmamıştır ancak işin gerçekte rulo tablası gerektirdiği durumlarda döner tabla sipariş edilmesi veya tekrarlanan motorlu dönme işi için manuel tabla sipariş edilmesi gibi yaygın uyumsuzlukları elemenize yardımcı olabilir.
| İş parçası biçimi | Dönme gereksinimi | İş parçası bağlama yöntemi | Pozisyoner sınıfı | En uygun sonraki adım |
|---|---|---|---|---|
| Küçük yuvarlak TIG parçaları | Yavaş ve kararlı dönme | Küçük ayna veya alın plakası | Tezgâh tipi kaynak döner tablası | Düşük rpm değerlerinde düzgün çalışmayı ve koruyucu gaz erişimini sorun |
| Flanşlar ve halkalar | Kesintisiz dairesel kaynak dikişi | 3 çeneli ayna veya cıvatalı fikstür | Motorlu döner kaynak pozisyoneri | Dış çapı, iç çapı, ağırlığı ve fikstür krokisini gönderin |
| Kısa boru bölümleri | Koruyucu gaz yolu bulunan çevresel kaynak dikişi | Merkez delikli ayna | Döner tabla veya boru pozisyoneri | Merkez deliğini ve çene hareket mesafesini doğrulayın |
| Uzun boru veya tank gövdesi | Uzunluk boyunca desteklenen dönme | Tahrikli ve avare rulolar | Boru kaynak rotatörü / kaynak rotatörleri | Düz bir döner tablayla başlamayın |
| Basınçlı kap bileşenleri | Kumandalı açı ve dönme | Fikstür ve eğme desteği | Eğme-döndürme özellikli kaynak pozisyoneri | Dikey yükü ve CG zarfını kontrol edin |
| Tekrarlanan fikstürlü kaynaklı montajlar | Tekrarlanabilir konum ve çevrim ritmi | Özel fikstür | Ayak kumandalı motorlu tabla | Görev çevrimini ve yedek parça listesini isteyin |
| Ağır imalat montajları | Kararlı indeksli dönme | Özel fikstür ve büyük alın plakası | Endüstriyel pozisyoner | Kapasite tablosunu ve FAT planını isteyin |
| Robotla yüklenen indeksleme hücreleri | Sinyalle kumanda edilen hareket | Fikstür ve robot el sıkışma sinyali | Robot entegrasyonuna hazır döner tabla | I/O haritasını ve saha veri yolu desteğini sorun |
| Onarım atölyesindeki karma işler | Parçanın ara sıra hareket ettirilmesi | Karma kelepçeler | Manuel veya hafif hizmet tipi motorlu tabla | Kablolamayacağınız kumanda sistemi için ödeme yapmayın |
| Özel OEM üretim hücreleri | Parçaya özgü hareket yolu | Özel tasarlanmış fikstür ve kumanda paketi | Özel pozisyoner sistemi | Teknik resimleri, robot markasını ve hedef çevrim süresini gönderin |
Kaynak Döner Tablaları ve Pozisyonerlerinde Neler Değişiyor?
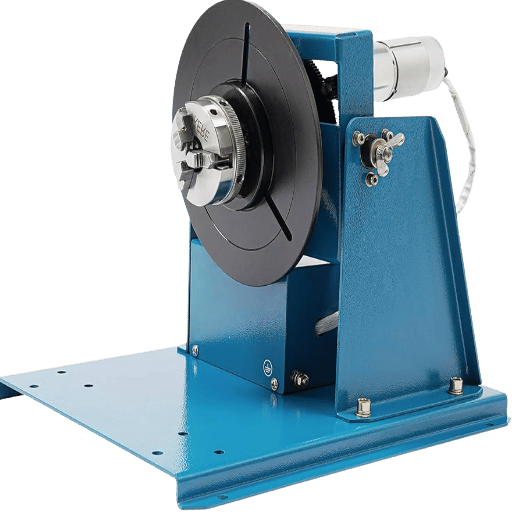 Güncel satın alma davranışı yeni bir adlandırmayla ilgili değildir. Tek işe yönelik tezgâh fikstürlerinden, hücre uygulamasına hazır katalog ekipmanlarına geçiş söz konusudur. Kısacası müşteriler telefon görüşmesi sırasında daha az duruş süresi, daha iyi fikstür belgeleri, koruyucu gaz hatları için merkez deliği açıklığı ve robotik arayüz kapasitesi hakkında önceden bilgi istemektedir.
Arama verileri ayrıca kaynak pozisyonerleri, döner kaynak pozisyonerleri ve boru kaynak pozisyonerleri hakkındaki farkındalığın arttığını göstermektedir; bu da alıcıların telefon görüşmesi yapmadan önce ekipman türlerini karşılaştırdığını ortaya koymaktadır.
Döner tabla talebi parça geometrisiyle ilişkilendirildiğinde satın alma kolaylaşır. Küçük ve bağlanması kolay dairesel bir parça için kaynak döner tablası modeli talep edin. Uzun silindirik bir parça için kaynak rotatörleri talep edin. Çok eksenli erişim gerektiren işler için kaynak pozisyoneri veya hücre incelemesi talep edin. Bu kısa kontrol, yeni bir teklif sürecini önler ve projedeki verimlilik riskini azaltır.
SSS
Kaynak döner tablası nedir?
Alın plakası, ayna veya fikstür iş parçasını tutarken tablanın dönme hareketi kaynak sırasında parçayı döndürür. Bu düzen; sabit dönmenin kaynakçının eşit bir konumu korumasına yardımcı olduğu dairesel dikişler, flanşlar, halkalar, borular veya daha küçük parçalar için kullanılır.Kaynak pozisyoneri nasıl çalışır?
Kaynak pozisyoneri, kaynakçının veya kaynak torcunun daha kararlı bir konumdan çalışabilmesi için iş parçasını döndürür, eğer veya hizalar. Basit kaynak döner tablaları temel olarak tek eksenli rotatörler işlevi görür. Eğme-döndürme özellikli pozisyonerler bu ek hareket eksenini sağlayarak kaynak birleştirmesinin daha düz veya daha yatay bir kaynak konumuna getirilmesine olanak tanır.Kaynak döner tablası hem TIG hem de MIG kaynağı için kullanılabilir mi?
Evet – hız aralığı ve iş parçası bağlama düzeni kaynak yöntemine uygunsa kullanılabilir. TIG uygulamalarında yavaş ve sabit bir dönme ritmi gerekebilir; merkezden gaz purjı da gerekli olabilir. MIG veya MAG uygulamalarında daha hızlı bir dönme ritmi kullanılabilir, ancak yine de uygun taşıma kapasitesi, fikstür ve topraklama gerekir.Kaynak döner tablası ile boru kaynak rotatörü arasındaki fark nedir?
Kaynak döner tablaları, parçayı döner tabla veya ayna üzerinden destekler. Boru kaynak rotatörleri, silindirik iş parçalarını uzunlukları boyunca rulolar üzerinde destekler. Kısa boru bölümleri ve flanşlar döner tablaya uygun olabilir. Uzun tanklar, borular ve basınçlı kap gövdeleri genellikle kaynak rotatörlerinde işlenir.Kaynak döner tablası için hangi ayna boyutu gerekir?
İş parçasının dış çapı, ID ölçüsü, temas alanı ve merkezden bir purj hortumu veya kablonun geçirilmesinin gerekip gerekmediğiyle başlayın. Ardından aynanın kavrama aralığının, iç çapının ve fikstür payının iş parçasının toplam ağırlığı için yeterli olup olmadığını kontrol edin.Manuel kaynak pozisyoneri üretim işleri için yeterli midir?
Uygulama yalnızca ara sıra yapılan hazırlık işlerinden, onarımlardan veya düşük adetli üretimden oluşuyorsa yeterli olabilir. Tekrarlanan dairesel kaynak dikişlerinin bulunduğu standart üretim uygulamalarında ise hız kontrolü, tekrarlanabilirlik ve eller kullanılmadan başlatma/durdurma işlevlerinin tümü kaynak kalitesine katkıda bulunduğundan neredeyse her zaman motorlu dönme gerekir.Kaynak döner tablası için teklif talep etmeden önce hangi bilgiler gönderilmelidir?
İş parçanızın teknik resmini, yaklaşık parça ağırlığını, tahminî ayna veya fikstür ağırlığını, parça çapını, varsa ağırlık merkezini, kaynak yöntemini, gerilimi, istenen hız aralığını, tercih edilen tabla boyutunu ve ünitenin bir robot veya PLC ile arayüz oluşturmasının gerekip gerekmediğini gönderin.Aubrik Alıcıları İçin Sonraki Adım
Parçanız döner tabla kategorisine uygunsa Aubrik kaynak döner tablası sayfasındaki BY-series seçeneklerini karşılaştırın. Parça daha kapsamlı bir konumlandırma sistemi gerektiriyorsa Aubrik kaynak pozisyonerlerini ve sunulan hizmetleri inceleyin veya teknik resmi Aubrik iletişim sayfası üzerinden gönderin.İlgili Aubrik Kaynakları
- BY-series Kaynak Döner Tablası
- Kaynak Pozisyonerleri
- Hizmetler
- Aubrik Hakkında
- Aubrik Blogu
- Aubrik ile İletişime Geçin
- Aubrik Ana Sayfası
Kontrol Edilen Kaynaklar
- Aubrik BY-series kaynak döner tablası sayfası
- OSHA prefabrikasyon kaynağı ergonomisi
- AWS Welding Digest: ağır kaynaklı imalat parçalarının taşınması
- HSE konumlandırma ekipmanı kılavuzu
- ISO 9001:2015 kalite yönetim sistemleri
- Bancroft kaynak pozisyoneri kullanım kılavuzu
Aubrik mühendislik ekibi tarafından hazırlanmış ve editoryal incelemeden geçirilmiştir. Bu yazıda güncel Aubrik ürün sayfası teknik özellikleri, kamuya açık güvenlik kaynakları ve satın alma niyetine yönelik araştırmalar kullanılmıştır. Uygun ünite seçimi ve mühendislik çalışmaları yalnızca teknik resminizin ve fikstürlerinizin doğrudan değerlendirilmesiyle gerçekleştirilebilir.



