
Aubrik Şirketi ile İletişime Geçin

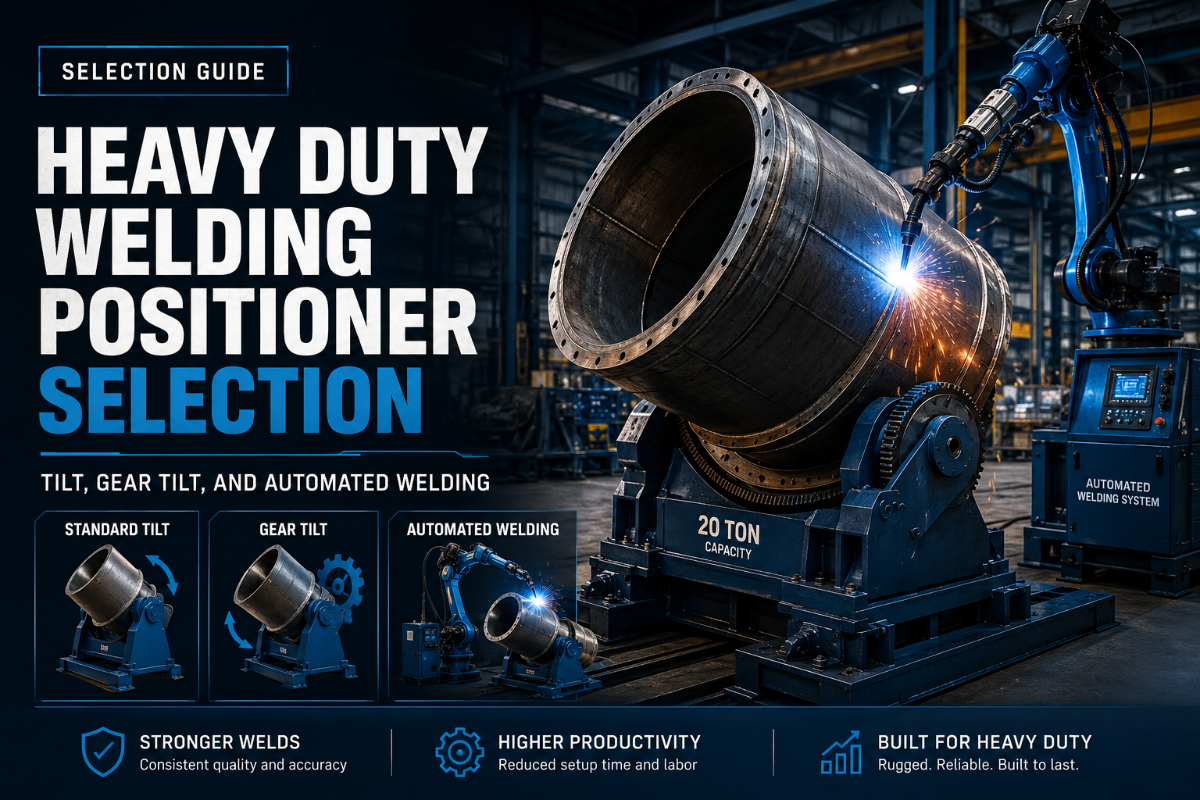
Hızlı Teknik Bilgiler: Alıcının Hazırlaması Gereken Veriler
| Yük verileri | İş parçası ağırlığı, fikstür ağırlığı, ağırlık merkezi ve gelecekte öngörülen yük sınıfı |
| Hareket verileri | Gerekli eğim açısı, 360 derecelik dönüş ihtiyacı, çalışma yüksekliği ve kontrollü düşük hızlı RPM aralığı |
| Bağlama yöntemi | 3 çeneli ayna, T kanallı tabla, boru flanşı fikstürü, özel takım veya robot hücresi fikstürü |
| Kabul kontrolleri | Koruyucular, havalandırma, topraklama, hız kararlılığı, acil durdurma ve belgelenmiş kaynak kalite kontrolleri |
Bu Kılavuz Ağır Hizmet Kaynak Pozisyoneri Ürün Sayfasını Neden Destekliyor?
Bu, ikinci bir ürün listesi değil, bir seçim çalışma formudur. İmalat, basınçlı kap, rüzgâr türbini kulesi, gemi inşası ve ağır ekipman alıcılarının; modeller, teslim süresi ve fiyat teklifleri görüşülmeden önce iş parçasını ve kaynak konumunu satış temsilcisine açıkça tanımlamasına yardımcı olmak için hazırlanmıştır. Ürün sayfaları “hangi modeli satın alabilirim?” sorusunu yanıtlar. Bu destek makalesi ise “seçilen kaynak pozisyonerinin yetersiz kapasiteli, fikstüre bağlanması zor veya teslim alındıktan sonra kabulü güç olmaması için hangi verileri hazırlamalıyım?” sorusunu yanıtlar. Bu ayrım önemlidir, çünkü bu sorguya ait görünür arama sonuçlarının çoğu ticari niteliktedir; makale önce alıcıyı hazırlar, ardından satın alma görüşmesini doğru ürün sayfasına yönlendirir.Öncelik Yük Kapasitesinde: Ağırlık, Taşıma Kapasitesi ve Ağırlık Merkezi
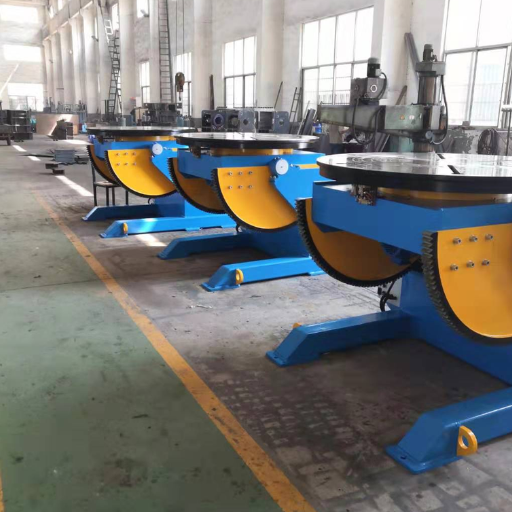 Nominal yük yalnızca başlangıç noktasıdır, seçimin tamamı değildir. Ağır hizmet kaynak pozisyoneri; iş parçasını, fikstürü ve bu kütle merkez ekseninden uzağa eğildiğinde veya döndüğünde oluşan değişken momenti taşımalıdır. Fikstür ağırlık merkezini dışarı taşıyorsa aynı etiket yüküne sahip iki makine çok farklı davranabilir.
Model istemeden önce dört değeri ayrı ayrı belirtin: iş parçası ağırlığı, fikstür ağırlığı, tabla yüzeyinden ağırlık merkezine olan mesafe ve dönüş merkez ekseninden ağırlık merkezine olan mesafe. Bu veriler olmadan tedarikçi tahminde bulunmak zorunda kalır. Özellikle 3 tonluk bir şasi veya boru flanşı montajı dengeli düz bir sac levha gibi değerlendirildiğinde, ağır hizmet projelerinde zaman kaybı burada başlar.
Mühendislik Notu
Ağır hizmet tipi bir kaynak pozisyoneri, taşıma kapasitesinin yanı sıra moment yüküne göre de seçilir. Gerçek kaynak konumunda yüklü ağırlık merkezinin kaçıklığını, fikstür kütlesini, kullanılabilir eğme kapasitesini, ankrajı ve düşük hız torkunu doğrulayın; ilan edilen nominal ağırlığın altında kalan bir parça bile tahrik sistemine aşırı yük bindirebilir. Teklif ile birlikte yük diyagramını, izin verilen eksantrikliği ve temel varsayımlarını isteyin.
- Toplam faydalı yük = iş parçası artı fikstür, ayna, geçici braketler ve varsa karşı ağırlık.
- Merkez ekseni kaçıklığının tahrik sistemi üzerindeki etkisi, çoğu kişinin tahmin edeceğinden daha büyüktür.
- Atölye daha büyük basınçlı kaplara, rüzgâr türbini kulelerine veya makine kaynaklı imalatlarına yöneliyorsa gelecekteki işler dikkate alınmalıdır.
Eğim Aralığı, Tabla Yüksekliği ve 360 Derecelik Dönüş
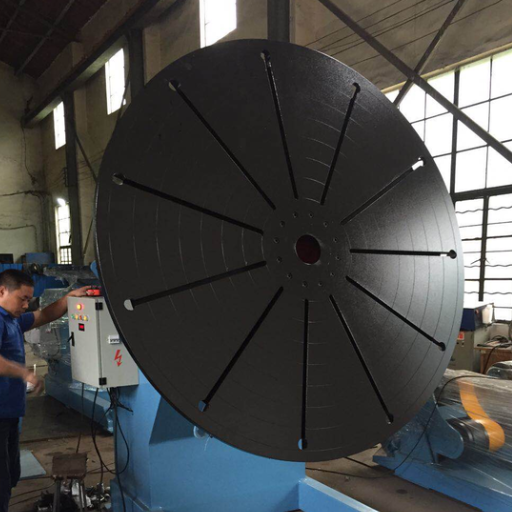 Kaynak pozisyonerleri, güvenli olmayan kaldırma düzeneklerine gerek kalmadan kaynak birleştirmesini daha uygun bir çalışma konumuna taşıdıklarında değer sağlar. Eğim aralığı, kaynak birleştirmesinin uygulanabilir bir açıyla sunulup sunulamayacağını belirler. Tabla yüksekliği, operatörün rahat bir erişim bölgesinde mi çalışacağını yoksa yorulacak şekilde uzanmak zorunda mı kalacağını etkiler. Dönüş hareketi; uzun dikişlerin, yuvarlak kaynaklı imalatların ve boru flanşlarının tekrar tekrar vince dönmeden kontrollü biçimde hareket etmesini sağlar.
Büyük bir kaynaklı imalat için doğru soru yalnızca “Eğilebiliyor mu?” değildir. “İş parçası ve fikstür onaylı yük çizelgesi sınırları içinde kalırken kaynak sıramın gerektirdiği kaynak açısına ulaşabiliyor mu?” diye sorun. Bu ifade, tedarikçiyi eğimi, ağırlık merkezini ve fikstür geometrisini birlikte değerlendirmeye yöneltir.
| Alıcının sorusu | Neden önemli? | Teklif talebi verisi |
|---|---|---|
| Öne doğru eğme gerekli mi? | Kök pasoya veya flanş yüzeyine erişim, çalışma açısına bağlı olabilir. | Hedef açı aralığı ve kaynak sırası. |
| Tam dönüş gerekli mi? | Yuvarlak montajlarda kaynak birleştirmesinin çevresinde kesintisiz erişim gerekebilir. | Çap, dikiş uzunluğu ve gerekli dönüş modu. |
| Sabit yükseklik yeterli mi? | Yükseklik; duruşu, kaynak torcuna erişimi ve fikstür yüklemeyi etkiler. | İstenen tabla yüksekliği veya yükseklik ayarı ihtiyacı. |
Kaynak pozisyoneri nasıl çalışır?
Uygulamada kaynak pozisyoneri, iş parçasını tabla, ayna veya fikstür üzerinde tutar; ardından kaynakçının ya da otomasyon sisteminin kaynak birleştirmesine daha kararlı bir konumdan erişebilmesi için parçayı döndürür veya eğer. Makinenin temel işlevleri tutma, döndürme, eğme ve kontrollü hızdır. Mühendislik incelemesi, bu hareketlerin gerçek faydalı yük ve ağırlık merkezi koşullarında güvenli olduğunun kontrol edilmesiyle başlar.RPM, Döner Kaynak ve Kaynak Yöntemi Kontrolü
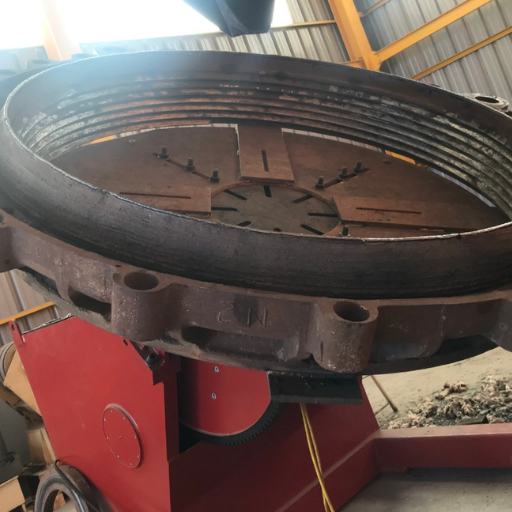 Dönüş hızı her uygulamaya uygun tek bir değer değildir. Küçük bir boru, büyük bir flanş ve geniş bir tank gövdesi benzer tabla RPM değerleri gösterebilirken çok farklı yüzey hızları gerektirebilir. Bu nedenle alıcılar, yalnızca motorun yüksek bir azami hıza sahip olup olmadığını değil, tahrik sisteminin gerçek iş parçası yükü altında düşük hızlı dönüşü kararlı biçimde sürdürüp sürdüremediğini sormalıdır.
TIG, MIG, tozaltı veya otomatik kaynakta hareket, kaynak yöntemine uygun olmalıdır. Operatörün yavaş ve kesintisiz dönüşe, indeksli dönüşe veya manuel kısa hareket kumandasına ihtiyacı olabilir. Kaynak kalitesi yine de fit-up, kaynak ağzı hazırlığı, koruyucu gaz, akım, ilerleme hızı ve erişime bağlıdır; konumlandırma yalnızca kaynakçıya kararlı bir referans sunduğunda yarar sağlar.
Alıcı Kontrolü
Yalnızca motor değerini değil, yük altındaki kullanılabilir düşük hız aralığını isteyin. Kaynak pozisyoneri RPM değeriyle ilgili atölye görüşmeleri çoğunlukla aynı sonuca işaret eder: iş parçası çapına ve kaynak yöntemine uygun, düzgün ve yavaş dönüş azami hızdan daha önemlidir.
Kaynak pozisyonerini MIG, elektrot ve TIG kaynağıyla kullanabilir miyim?
Çoğu durumda evet, ancak uygunluk; topraklamaya, fikstür tasarımına, hız kontrolüne, tabla erişimine ve ısı girdisine bağlıdır. TIG uygulamalarında düzgün düşük hızlı hareket ve kaynak torcu açısı en önemli unsurlar olabilir. MIG veya tozaltı kaynak uygulamalarında çalışma çevrimi, topraklama, sıçrantıya maruz kalma ve fikstür tekrarlanabilirliği daha önemli olabilir. Makineyi seçmeden önce kaynak yöntemini, akım aralığını, iş parçası teknik resmini ve kaynak sırasını tedarikçiye iletin.Ayna, Fikstür ve İş Parçası Geometrisi
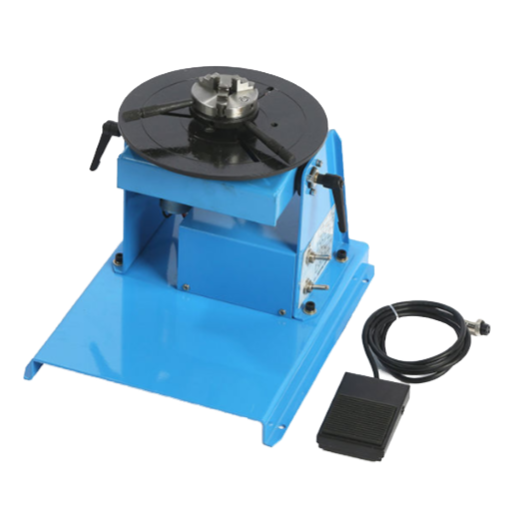 İş parçası yuvarlaksa ve güvenli biçimde kavranabiliyorsa 3 çeneli ayna kullanın. Boru flanşları, halkalar ve daha küçük boru biçimli parçalar yaygın örneklerdir. Ağır sac levha kaynaklı imalatları, tank bombeleri, şasiler ve merkez dışı montajlar için bunun yerine T kanallı tabla, özel fikstür, konumlandırma pimleri veya kaynaklı fikstür sacı gerekebilir.
Hatalı fikstürleme, yüksek kaliteli bir pozisyonerin zayıf görünmesine neden olabilir. İş parçası yüzeye tam oturmuyorsa, bağlama noktaları parçayı deforme ediyorsa veya fikstür aşırı kaçıklık oluşturuyorsa makine, alıcının beklediğinden daha büyük bir moment yüküne maruz kalabilir. Ağır imalatta fikstür tasarımı, atölyede sonradan düşünülecek bir konu değil, ekipman görüşmesinin bir parçasıdır.
| İş parçası geometrisi | Muhtemel bağlama yöntemi | Sorulacak soru |
|---|---|---|
| Boru veya flanş | 3 çeneli ayna veya boru fikstürü | Parçaya hangi bağlama aralığı ve çene tipi uygundur? |
| Kutu şasi veya braket kaynaklı imalatı | Fikstür saclı T kanallı tabla | Fikstürleme sonrasında ağırlık merkezi nerededir? |
| Tank bombesi veya gövde bölümü | Özel destek, kaynak rotatörü veya kaynak manipülatörü eşleştirmesi | Birincil ekipman olarak kaynak pozisyoneri mi yoksa kaynak rotatörü mü daha güvenlidir? |
Tezgâh Tipi, Dişli Eğmeli, Döner Tablalı, Rotatörlü ve Kompakt Pozisyonerler: Hangi Tip Uygun?
Her kaynak pozisyoneri ağır hizmet makinesi olmadığı gibi, her ağır hizmet makinesi de doğru seçim değildir. Tezgâh tipi kaynak pozisyonerleri küçük parçalar ve hafif fikstürler için uygundur. Zemine monte döner tablalar daha ağır yuvarlak montajlara uygundur. Dişli eğmeli kaynak pozisyonerleri eğme ve dönüş hareketlerini birlikte gerçekleştirir. Kaynak rotatörleri boru veya kap bölümleri gibi silindirik iş parçalarını taşırken kaynak manipülatörleri iş parçası yerine kaynak torcunu veya kaynak kafasını hareket ettirir. Seçimde önce iş parçası şekli, ardından yük ve sonra kaynak yöntemi dikkate alınmalıdır. Uzun bir silindir için kaynak rotatörü daha uygun olabilir. Kompakt fakat ağır bir parça için eğme-döndürme özellikli kaynak pozisyoneri gerekebilir. Parçanın otomatik kaynak kafasıyla hizalanması gerekiyorsa kaynak manipülatörü ile kaynak pozisyonerinin birlikte çalışması gerekebilir.Farklı kaynak pozisyoneri türleri nelerdir?
Yaygın kategoriler arasında zemine monte döner tablalar, tezgâh tipi kaynak pozisyonerleri, tahrikli başlık ve karşı punta sistemleri, manipülatörlü kaynak sistemleri, boru kaynak rotatörleri ve eğme-döndürme özellikli kaynak pozisyonerleri bulunur. Piyasadaki adlandırmalar birbiriyle örtüştüğünden gereken hareketi açıklayın: yuvarlak bir parçayı döndürmek, ağır bir kaynaklı imalatı eğmek, boru flanşını tutmak veya otomatik kaynak kafasıyla koordineli çalışmak.
Avantajlar ve Sınırlamalar
Eğme-döndürme özellikli kaynak pozisyoneri
Kompakt ve ağır bir iş parçasının tabla üzerinde kontrollü biçimde eğilmesi ve döndürülmesi gerektiğinde en iyi sonucu verir. Ağırlık merkezini ve fikstür kaçıklığını kontrol edin.
Kaynak rotatörü
Tüm uzunluğu boyunca destek gerektiren uzun silindirik parçalar için idealdir, ancak yuvarlak olmayan bir kaynaklı imalata yönelik fikstür tasarımlarını barındıramayabilir.
Döner Kaynak Pozisyonerleri ile Malzeme Taşıma ve Konumlandırmada Verimlilik Notları
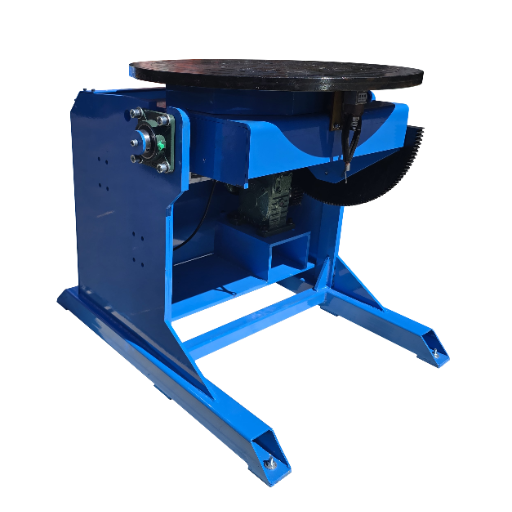 Alıcıların kullandığı terimler tutarsız olabildiğinden, kataloglarda sık kullanılan ifadeleri atölye kararlarına dönüştürmek yararlıdır. Kataloglarda döner tabla, “welding positioner turntable” olarak adlandırılabilir; bu genellikle parçayı bulunduğu yerde döndürmek için tasarlanmış bir pozisyoner tablası anlamına gelir. Kaynak yolu, özellikle yuvarlak parçalarda, boru spoollarında ve boru hattı imalat fikstürlerinde kararlı dönüşten yararlanıyorsa döner kaynak pozisyonerleri ele alınır.
Verimliliği yalnızca makinenin sağladığı bir vaat olarak değerlendirmeyin. Her yüksek kaliteli kaynak dikişi yine de kaynak ağzı hazırlığına, kaynak akımına, fit-up işlemine, koruyucu gaza ve muayeneye bağlıdır. Doğru hareket, kaynak birleştirmesine erişimi kolaylaştırarak kaynak kalitesini artırabilir; ancak fikstürün ve kaynak yönteminin yine de parçaya uygun olması gerekir.
Endüstriyel kaynak projelerinde her pozisyoner serisini tabla çapı, sabit yükseklik, alçaltılmış merkez seçenekleri, döndürme ve eğme kabiliyetleri ve tablanın 360 derece dönüp dönemediği bakımından karşılaştırın. Bazı eğilebilir tablalar 135° eğim açısıyla belirtilirken diğer tasarımlar, baş üstü veya dikey çalışmadan daha yatay bir aralığa kolay konumlandırma için geliştirilmiştir. Daha küçük kaynaklı imalatlar kompakt kaynak pozisyonerlerine uygun olabilir; büyük ve ağır montajlar ise genellikle daha ihtiyatlı bir yük incelemesi gerektirir.
Hassas kontrol ve operatör konforu, malzeme taşıma ve konumlandırma ile birlikte ele alınmalıdır. Atölyede riski artırmadan verimliliğin yükseltilmesi isteniyorsa teklif talebinde kaynak görevleri, fikstür yöntemi ve iş parçasının vinçten, rulodan veya kaynak manipülatöründen kaynak istasyonuna nasıl taşındığı açıklanmalıdır.
Ağır Hizmet Pozisyoneri Seçimi İçin Moment Yükü Basamakları
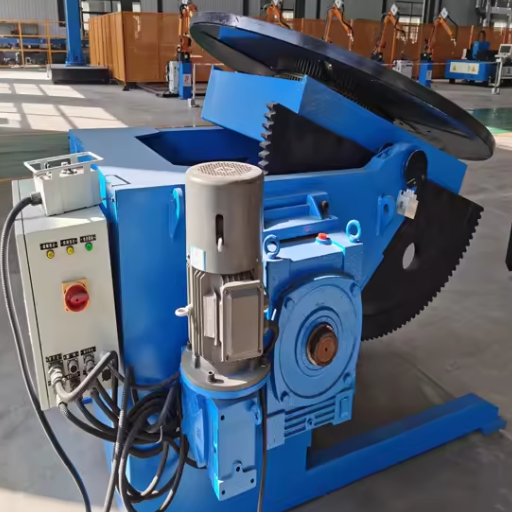 Yalnızca ağır hizmet pozisyoneri isteyen bir talep formu kullanmak yerine fiyat teklifi görüşmelerini sınıflandırmak için Moment Yükü Basamaklarını kullanın. Parça verilerinden hareket verilerine ilerleyin. Tedarikçiler bu verileri pozisyoneri, tahrik sistemini, tablayı, fikstürü ve kumanda sistemini boyutlandırmak için kullanabilir.
| Adım | Girdi | Belirlediği karar |
|---|---|---|
| 1 | İş parçası ağırlığı | Temel taşıma kapasitesi sınıfı |
| 2 | Fikstür ve ayna ağırlığı | Gerçek desteklenen kütle |
| 3 | Tabla yüzeyinden ağırlık merkezine mesafe | Eğme yükü incelemesi |
| 4 | Dönüş merkez ekseninden kaçıklık | Dönüş torku incelemesi |
| 5 | Gerekli eğim aralığı | Dişli eğme ve şasi seçimi |
| 6 | Gerekli düşük hızlı dönüş | Tahrik ve kumanda sistemi seçimi |
| 7 | Kaynak yöntemi ve akım aralığı | Topraklama ve çalışma çevrimi incelemesi |
| 8 | Atölye güvenliği gereksinimleri | Koruyucu, acil durdurma ve erişim kontrolleri |
| 9 | Gelecekteki parça ailesi | Boyutlandırmanın tek bir iş için mi yoksa tekrarlı üretim hücresi için mi yapılacağı |
Ağır Hizmet Pozisyoneri Fiyat Teklifi İstemeden Önce Gönderilecek Teklif Talebi Bilgileri
Yararlı teklif talepleri kısa ancak ayrıntılıdır. Pozisyonerin neyi tutması gerektiğini, kaynağın nasıl yapılacağını, iş parçasının nasıl kavranacağını ve istasyonun bağımsız mı çalışacağını yoksa daha büyük bir kaynak sistemine mi bağlanacağını tedarikçiye bildirin. 1999 yılında Wuxi ABK Machinery olarak kurulan Aubrik; kaynak ekipmanı, CNC kesme makineleri, rüzgâr türbini kulesi üretim hatları, H profil kaynak hatları, boru kaynağı ekipmanları, taşlama makineleri, rulo şekillendirme makineleri ve sac levha bükme makinelerinde uzmanlaşmıştır. Şirket; yılda 1,000 takım kaynak ekipmanı ve 200 takım kesme ekipmanı kapasitesine, ISO9001 ve CE sertifikalı ürünlere, OEM hizmetine ve bir yıllık ücretsiz garantiye sahip olduğunu bildirmektedir. Aşağıdaki örnek değerler Aubrik model değerleri değildir. Bu değerler, tedarikçi incelemesi için teknik resim verileri gönderilirken alıcının kullanabileceği biçimi gösterir. Fiyat teklifi istemeden önce her sayıyı gerçek iş parçası, fikstür, güç ve atölye kabul verileriyle değiştirin.| Teklif talebi alanı | Örnek yer tutucu | Tedarikçi neden sorar? |
|---|---|---|
| İş parçası kütlesi | 3,000 kg | Temel taşıma kapasitesi kontrolünü belirler. |
| Fikstür ve ayna kütlesi | 500 kg | Gizli takım ağırlığından kaynaklanan yetersiz boyutlandırmayı önler. |
| Toplam desteklenen kütle | 3,500 kg | Yük çizelgesi incelemesinin tüm kurulumu kapsamasını sağlar. |
| Tabla yüzeyinden ağırlık merkezine mesafe | 450 mm | Parçanın oluşturduğu eğme momentini gösterir. |
| Dönüş merkez ekseninden kaçıklık | 300 mm | Dönüş torku koşulunu gösterir. |
| Parça dış ölçüleri | 1,200 mm çap; 900 mm çalışma yüksekliği | Tabla erişimini, uzanma mesafesini ve koruyucu alanını kontrol eder. |
| Fikstür sacı dış ölçüleri | 1,500 mm × 1,500 mm | Tabla boyutunu ve cıvata düzeni uyumunu kontrol eder. |
| Kaynak akımı aralığı | 250 A ila 600 A | Topraklama, kablo ve çalışma çevrimi incelemesini destekler. |
| Fabrika elektriği | 380 V, 50 Hz | Motor ve kumanda sistemi paketi planlamasını uyumlu hâle getirir. |
| Kumanda devresi tercihi | 24 V veya 48 V | Tedarikçinin tesisin kumanda sistemi uygulamasına uyum sağlamasına yardımcı olur. |
| Yük rezervi talebi | 20% rezerv | Fikstür değişkenliği için mühendislik payı sağlar. |
| Hız kararlılığı kabul kriteri | deneme kaynağı sırasında 5% içinde | “Düzgün dönüş” ifadesini kontrol edilebilir bir talebe dönüştürür. |
| Koruyucu boşluğu hedefi | 200 mm servis erişimi | Bakım ve sıkışma noktası incelemesinin göz önünde tutulmasını sağlar. |
| Topraklama kablosu incelemesi | 600 A atölye azami değeri | Kaynak akımı ile topraklama yolunun aynı incelemede değerlendirilmesini sağlar. |
| El kumandası kablosu erişimi | 5 m operatör erişimi | Kumanda noktasının yükleme alanına uygun olup olmadığını kontrol eder. |
| Gelecekteki fikstür payı | 200 kg ek takım | Daha ağır fikstür sacı gerektiren tekrarlı işlere olanak tanır. |
| Kumanda panosu payı | 1.5 kW yardımcı yük | Yerleşim kesinleşmeden önce ek kumanda donanımını belirtir. |
| Vardiya çalışma örneği | vardiya başına 8 saat | Sabit bir çalışma çevrimi iddiasında bulunmadan beklenen kullanımı tanımlar. |
- Ana ölçüleri içeren parça teknik resmi veya fotoğrafı.
- Azami iş parçası ve fikstür ağırlığı.
- Ağırlık merkezi tahmini veya fikstür yerleşimi.
- Gerekli eğim aralığı, tabla yüksekliği ve dönüş modu.
- Sunulan yöntemler: otomatik kaynak, robotik kaynak, tozaltı kaynağı, TIG ve MIG/MAG.
- Fabrika elektriği, kumanda sistemi tercihi, koruyucu gereksinimleri ve hedef pazar.
Kabul, Koruyucu ve Operatör Güvenliği Kontrolleri
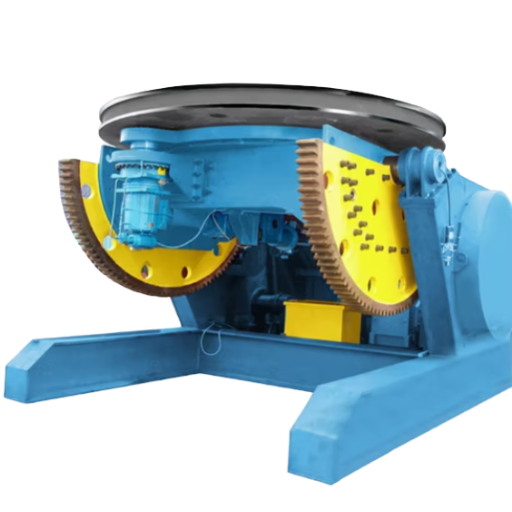 Güvenlik incelemesinde kaynak pozisyoneri yalnızca bir kaynak aksesuarı olarak değil, döner endüstriyel makine olarak değerlendirilmelidir. OSHA 1910.212; çalışma noktası, içeri çeken sıkışma noktaları, dönen parçalar, fırlayan talaşlar ve kıvılcımlar gibi makine tehlikelerini kapsar. Tabla, ayna veya fikstür operatörün yakınında dönerken bu ifade önem taşır.
Kaynak tehlikeleri yalnızca mekanik değildir. OSHA 1926.353, duman ve is kaynağında giderilecek şekilde işe yakın konumlandırılan yerel emiş davlumbazları dâhil olmak üzere kaynak, kesme ve ısıtma işlemlerine yönelik havalandırmayı açıklar. Kaynak pozisyoneri kaynağın yapıldığı yeri değiştiriyorsa duman kontrol planının da onunla birlikte hareket etmesi gerekebilir.
Kalite kontrolleri de belgelenmelidir. ISO 3834-1:2021, metalik malzemelerin ergitme kaynağına yönelik kalite gerekliliği seviyelerinin seçilmesine ilişkin çerçeveyi belirler ve atölyelerdeki imalat ile saha montaj alanlarında uygulanır. Yapısal çelik işlerinde alıcıların kaynak mühendisiyle birlikte standart bağlamına ihtiyaç duyması hâlinde AWS D1.1/D1.1M:2025 yapısal kaynak standardı sayfası yararlı bir kaynaktır.
Kabul Kontrol Listesi
- Taşıma kapasitesi, fikstür ve ağırlık merkezi varsayımlarını tedarikçinin onaylı yük çizelgesine göre doğrulayın.
- Üretim kaynağından önce acil durdurmayı, el kumandasını, topraklama yolunu ve kontrollü hareketi kontrol edin.
- Dönen parçaların, sıkışma noktalarının ve tabla kenarının çevresindeki koruyucuları inceleyin.
- Çalışmaya başlamadan veya parçayı döndürdükten sonra havalandırmayı ve kaynak dumanı emişini kontrol edin.
- Kabul gözlemlerini atölyenin kaynak kalite dosyasına kaydedin.
Neler Değişiyor: Otomatik Kaynak, Robotik Hücreler ve Konumlandırma Ekipmanı
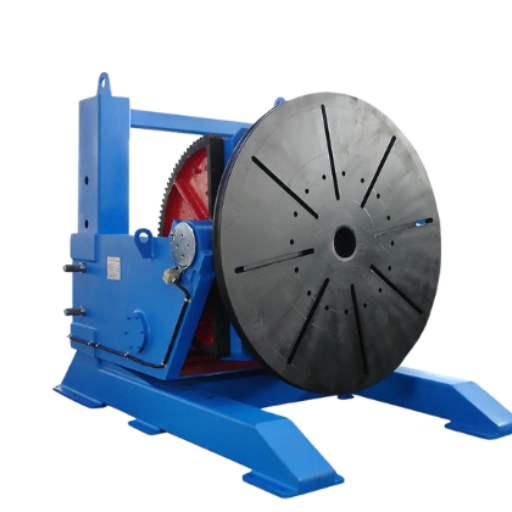 Ağır hizmet konumlandırma ekipmanı, giderek bağımsız bir tabla yerine kaynak hücresinin parçası olarak ele alınmaktadır. Alıcılar manuel kaynakla başlayıp daha sonra otomatik kaynak, robotik kaynak veya kaynak manipülatörü ekleyebilir. Uygulamadaki planlama sorusu “Bu kaynak pozisyoneri bir gün robotlarla çalışır mı?” değil, “Gelecekteki bir hücre hangi sinyalleri, topraklamayı, fikstür tekrarlanabilirliğini ve erişim alanını gerektirir?” sorusudur.
Ergonomi de kararın bir parçasıdır. CCOHS; uygun olmayan vücut duruşlarını, statik konumlandırmayı ve sürekli kuvvet uygulamayı kaynak risk faktörleri arasında sayar ve uygulanabildiği durumlarda kaynak yapılacak parçanın bel ile dirsek yüksekliği arasında mümkün olduğunca yatay konumlandırılmasını önerir. Kaynak pozisyoneri eğitimin, koruyucuların veya havalandırmanın yerini alamaz; ancak iş parçası ve fikstür doğru boyutlandırıldığında işi daha uygun bir bölgeye taşımaya yardımcı olabilir.
Bu ekipman sınıfına özgü güvenilir bir kaynak olmadan sayısal bir otomasyon eğilimi iddiasında bulunmayın. Bunun yerine pratik bir planlama kuralı kullanın: atölyede tekrarlı işler, belgelenmiş parça aileleri veya gelecekte robotik kaynak öngörülüyorsa otomasyona hazır olma koşullarını teklif talebinde şimdiden tanımlayın. Bunlar arasında el kumandası, tekrarlanabilir fikstür noktaları, kararlı düşük hızlı dönüş, arayüz gereksinimleri ve sonraki iş parçası ailesi için yedek kapasite bulunabilir.
İlgili Aubrik Kaynakları
Teklif talebi göndermeden önce seçim araştırmasını, ürün incelemesini ve ilgili ekipman seçeneklerini birbirinden ayırmak için bu sayfaları kullanın.
- Ağır hizmet kaynak pozisyoneri teknik özellikleri
- Aubrik kaynak pozisyonerleri kategorisi
- Döner kaynak pozisyoneri kılavuzu
- Kaynak döner tablası seçim kılavuzu
- Boru kaynağı pozisyoneri kılavuzu
- Kaynak pozisyonerleri ile döner tablaların karşılaştırması
- Kaynak için boru rotatörü kılavuzu
- Kaynak rotatörleri ve çevirme ruloları kılavuzu
Bu Seçim Kılavuzu Hakkında
Bu kılavuz, ağır hizmet kaynak pozisyoneri alıcılarının teklif talebi öncesindeki seçim çalışmalarına odaklanır. Aubrik tarafından sağlanan şirket bilgilerini, kamuya açık güvenlik ve kaynak kalitesi kaynaklarını ve alıcı tarafındaki karar mantığını kullanır. Kesin model boyutlandırması her zaman iş parçası teknik resmi, fikstür planı ve tedarikçi yük çizelgesi üzerinden doğrulanmalıdır.
SSS
S: Ağır hizmet kaynak pozisyoneri ne için kullanılır?
Yanıtı Görüntüle
Büyük iş parçalarını tutar, döndürür veya eğer; böylece kaynak birleştirmesine daha güvenli ve kararlı bir konumdan erişilebilir. Yaygın kullanım alanları arasında ağır makineler, basınçlı kaplar, boru ve flanş işleri, rüzgâr türbini kulesi imalatı, gemi inşası ve yapısal kaynak bulunur. Birçok atölyede sağladığı pratik fayda, daha az vinçle yeniden konumlandırma ve kaynakçının tekrarlayabileceği bir kaynak birleştirmesi açısıdır.
S: Kaynak pozisyonerinin yük kapasitesi nasıl hesaplanır?
Yanıtı Görüntüle
İş parçasının ağırlığıyla başlayın; ardından fikstür ağırlığını, ayna ağırlığını, geçici destekleri ve ağırlık merkezinden kaynaklanan her türlü kaçıklığı ekleyin. Eğilme ve dönme yüklerinin onaylı yük tablosuna göre kontrol edilebilmesi için bu değerleri tedarikçiye iletin.
S: Kaynak pozisyoneri ile kaynak rotatörü arasındaki fark nedir?
Yanıtı Görüntüle
Kaynak pozisyonerleri iş parçasını tabla, ayna veya fikstür üzerinde tutar ve eğip döndürebilir. Kaynak rotatörleri; boru veya tank bölümleri gibi silindirik iş parçalarını tahrikli ya da avare çevirme ruloları üzerinde destekler. Bazı üretim hatlarında, parça ailesi hem yuvarlak parça desteği hem de sabit tablalı konumlandırma gerektirdiğinde iki ekipman birlikte kullanılır.
S: Boru veya flanş kaynağı için 3 çeneli ayna gerekir mi?
Yanıtı Görüntüle
Güvenli biçimde kavranabilen ve deformasyona uğramadan serbest bırakılabilen yuvarlak parçalar için 3 çeneli ayna kullanın. Boru flanşları, halkalar ve kısa silindirik parçalar için yaygın olarak kullanılır. Daha büyük, merkezden kaçık veya düzensiz kaynaklı parçalar için gerçek yük yolunun fikstür üzerinden taşınmasını sağlamak amacıyla T kanallı tabla, fikstür sac levhası, konumlandırma pimleri veya özel kelepçeler gerekebilir.
S: Bir kaynak pozisyonerinin RPM aralığı ne olmalıdır?
Yanıtı Görüntüle
Tüm ihtiyaçlara uygun tek bir RPM değeri yoktur. Hız seçimi çapa, kaynak türüne, ilerleme hızına ve istenen dikiş profiline bağlıdır.
S: Kaynak pozisyoneri robotik kaynakla kullanılabilir mi?
Yanıtı Görüntüle
Evet, kaynak pozisyoneri, fikstür, kontrol ünitesi, topraklama, erişim alanı ve robot hücresi arayüzü bu kullanım için tasarlanmışsa kullanılabilir. İleride robotik hücre kurmayı planlayan alıcılar, ekipman imal edilmeden önce yedek kapasitenin, sinyal erişiminin ve fikstür tekrarlanabilirliğinin görüşülebilmesi için bunu teklif talebi aşamasında belirtmelidir.
S: Ağır hizmet tipi bir kaynak pozisyonerinin kabulünden önce neleri kontrol etmeliyim?
Yanıtı Görüntüle
Yük varsayımlarını, fikstür güvenliğini, ağırlık merkezi verilerini, acil durdurmayı, topraklamayı, kontrollü hareketi, koruyucuları, havalandırmanın konumunu ve atölyenin kaynak kalite dosyasını kontrol edin.
Referanslar ve Kaynaklar
- OSHA 1910.212: Tüm makineler için genel gereklilikler
- OSHA 1926.353: Kaynak, kesme ve ısıtma işlemlerinde havalandırma ve koruma
- OSHA 1910 Alt Bölüm Q: Kaynak, Kesme ve Sert Lehimleme
- ISO 3834-1:2021 ergitme kaynağı için kalite gereklilikleri
- AWS D1.1/D1.1M:2025 Yapısal Kaynak Kodu – Çelik
- CCOHS kaynak ergonomisi kılavuzu



