
Aubrik Şirketi ile İletişime Geçin

Hızlı Teknik Bilgiler: Kaynak Pozisyoneri Seçimi
- Boyutlandırma için kritik girdiler; iş parçası ağırlığı, fikstür, ağırlık merkezi, eksantrik yük ve gerekli eğim açısıdır.
- Hareket girdileri: tabla çapı, ayna veya fikstür tipi, dönme derecesi, hız kontrolü, ayak pedalı veya PLC kontrolü.
- Yapılacak iş nedir?Hangi kaynak yöntemi kullanılacak(TIG, MIG, ark kaynağı, tozaltı ark kaynağı, boru kaynağı)?Gerekli kaynak hareketi hangisidir: Manuel, motorlu, yarı otomatik, robotik?
- Güvenlik girdileri: gerçek geri besleme. Döner parçalar için koruyucular, kaynakçı erişim açıklığı, kurulum denetimi.
Kaynak Pozisyonerleri ve Kaynak Döner Tablaları Ne İçin Kullanılır?
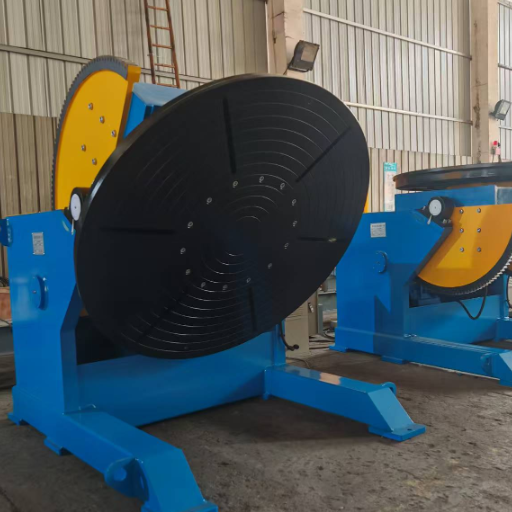 İş parçası elle hareket ettirilir ancak kaynak manipülatörü, “iş parçasının kaynaklanması” adı verilen işlem sırasında en uygun açıyı elle ayarlamak için kullanılır. Temel bir kaynak döner tablası veya “döner tabla”, kaynak torcu tutucusunun sabit bir torç açısını koruyabilmesi için iş parçasını dönen bir disk üzerinde merkezler. Döner kaynak pozisyoneri iş parçası bağlama kabiliyetini iyileştirir, iş parçasını desteklemek için eğim hareketi ekler veya kumanda işlevlerini geliştirerek operatörün parçanın çevresinde dolaşmadan iş parçasını gerektiği gibi döndürmesini ve eğmesini sağlar.
Gerçek uygulamalarda kaynak daireselse ve düz veya rahat bir konumdaysa kaynakçı muhtemelen kaynak banyosunu izleyebilir, hareketi kumanda ederken hızı koruyabilir ve dur-kalk hareketlerini azaltabilir. OSHA’nın prefabrikasyon kaynağı eTool’u da kaynakçının uzun süre rahatsız ve/veya sabit konumlarda kalabileceğini belirtir ve daha nötr bir duruş sağlamak için ayarlanabilir çevirme standı tipi bağlantılar önerir.
Avantajlar
- Kaynak dikişini görüş alanında tutar.
- Elle yeniden konumlandırmayı azaltır.
- Yuvarlak parçalarda tekrarlanabilirliği artırır.
- Hız ve fikstür kurulumu doğru olduğunda yüksek kaliteli kaynak dikişlerini destekleyebilir.
Sınırlamalar
- Nominal yük, eğimli konumda kullanılabilir yükle aynı değildir.
- Düşük hızlı TIG işleri, yetersiz hız kontrolünü ortaya çıkarabilir.
- Yetersiz kaynak akımı dönüşü makineye zarar verebilir.
- Yanlış fikstürler yine de parçanın hareket etmesine yol açabilir.
Tezgâh Tipi Döner Tabla, Döner Kaynak Pozisyoneri, Boru Kaynak Rotatörü ve Kaynak Manipülatörü: Kaynak Pozisyoneri Türleri
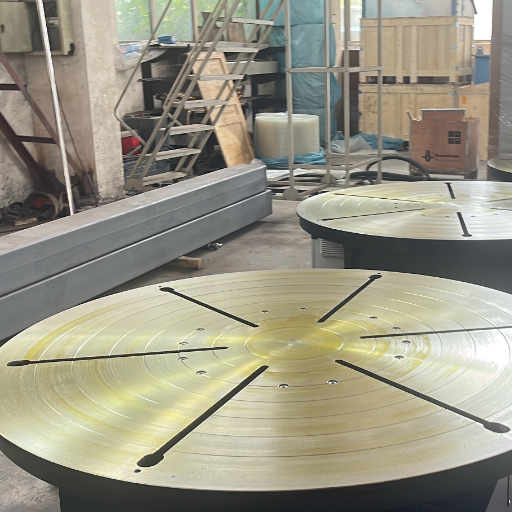 Önce parçanın biçimini değerlendirin. Küçük flanşlar, 2,000 mm’lik bir boru bölümüyle aynı pozisyoneri gerektirmez. Uzun tank gövdeleri, düz sac levhaya kaynaklanan braketler gibi davranmaz. Önce parçayı esas alın, ardından makine türünü seçin.
| Ekipman türü | Hareket | En uygun kullanım | Alıcının kontrol etmesi gerekenler |
|---|---|---|---|
| Kaynak döner tablası | 360 derecelik tabla dönüşü | Küçük, yuvarlak TIG veya MIG parçaları, flanşlar, halkalar | Minimum RPM’yi ve tabla salgısını doğrulayın. |
| Döner kaynak pozisyoneri | Dönme ve eğim | Braketler, flanşlar, kısa borular, fikstürlü işler | Gerçek ağırlık merkezinizdeki eğimli yük kapasitesini talep edin. |
| Boru kaynak rotatörü | Rulolu destek ve dönme | Boru spoolları, silindirler, tank gövdeleri | Rulo aralığını çap aralığıyla eşleştirin. |
| Tahrikli başlık ve karşı punta | İki punta arasında dönme | Uzun montajlar ve ağır yapılar | Hizalamayı, destek açıklığını ve senkronize kumandayı kontrol edin. |
| Kaynak manipülatörü ve pozisyoner | Parça hareketi ve kaynak torcu hareketi | SAW, ağır sanayi kaynağı, tank işleri | Kaynak torcu hareket mesafesini, kumanda arayüzünü ve fikstüre erişimi doğrulayın. |
Kaynak Pozisyoneri Döner Tablası Seçimi İçin Yük-Geometri-Hız Uyum Matrisi
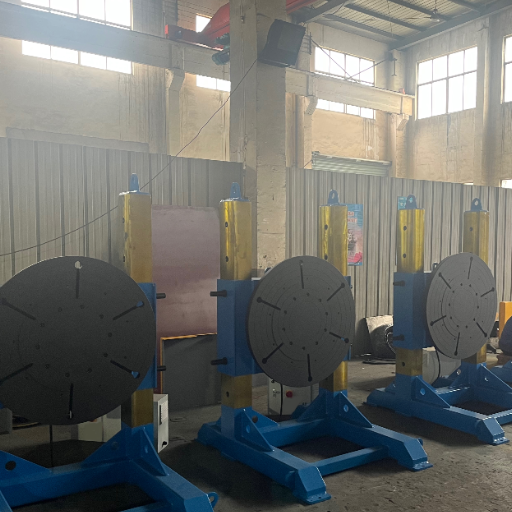 Ağırlık kapasitesi yalnızca ilk kriterdir. Fikstürü, aynayı, kelepçeleri ve ağırlık merkezi ile tabla merkez hattı arasındaki her türlü kaçıklığı hesaba katın. Ardından kaynak yönteminin hangi dönme hızını gerektirdiğini belirleyin. TIG için yavaş ve düzgün hareket gerekebilir. MIG daha hızlı harekete elverişli olabilir. Kâğıt üzerinde güçlü görünen satılık bir pozisyoner, parça dengesizse veya düşük hız aralığında hareket düzensizse yine de işi yerine getiremeyebilir.
Mühendislik Notu
Pratik seçim basittir: Parçanın bağlanması, eğilmesi veya kademeli olarak konumlandırılması gerekiyorsa pozisyoner; yuvarlak iş parçasının esas olarak kontrollü biçimde döndürülmesi gerekiyorsa döner tabla kullanın. Her iki durumda da gerçek kaynak konumunda kullanılabilir yük kapasitesini, fikstür ağırlığını ve eksantrik torku doğrulayın. Yararlı bir teklif; parça zarfını, eğme gereksinimini, hız aralığını, topraklama yolunu ve fikstür varsayımlarını göstermelidir.
| Senaryo | Parça geometrisi | Hareket gereksinimi | Önerilen tür |
|---|---|---|---|
| Küçük TIG parçaları | Yuvarlak, hafif, tekrarlı | Yavaş ve değişken hız | Tezgâh tipi kaynak döner tablası |
| Boru spoolu | Silindirik | Kararlı dönme | Boru pozisyoneri veya kaynak rotatörü |
| Tank dikişi | Büyük gövde | Düşük RPM, yüksek tork | Ağır hizmet tipi kaynak rotatörü veya tahrikli başlık |
| Braket veya çerçeve | Kaçık merkezli, düzensiz | Eğim ve kilitleme | Eğimli döner kaynak pozisyoneri |
| Robot hücresi | Fikstürle tanımlanan | Koordineli eksen | Servo veya PLC kontrollü pozisyoner |
Kaynak Uygulamaları, Verimlilik ve Pozisyonerlerin Kaynak Kalitesini İyileştirme Biçimi
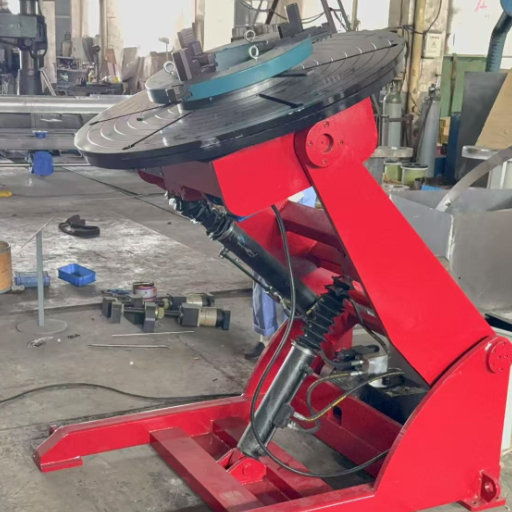 Pozisyonerler; tekrarlanan taşıma ve konumlandırma işlemlerini ortadan kaldırdığında, dairesel kaynağı desteklediğinde veya kaynakçının iş parçasını bel ile dirsek yüksekliği arasında tutmasını sağladığında en yüksek getiriyi sunar. CCOHS kaynak ergonomisi kılavuzu rahatsız vücut duruşlarını, statik konumda kalmayı ve ağır yük kaldırmayı risk faktörleri arasında sayar ve daha iyi duruşu desteklemek için konumlandırma yardımcılarının kullanılmasını önerir.
- Boru kaynağı: kaynak rotatörleri veya boru pozisyonerleri kaynak birleştirmesini erişilebilir tutar ve elle çevirme ihtiyacını azaltır.
- Basınçlı kap ve tank işleri: ağır hizmet tipi üniteler çevresel kaynak dikişlerinin daha uygun bir konuma getirilmesine yardımcı olur.
- Küçük ölçekli TIG üretimi: Kaynakçı dolgu telini ve kaynak torcu açısını kontrol ederken kaynak döner tablası hızı sabit tutabilir.
- İmalat braketleri: Eğim hareketi, güvenli olmayan biçimde uzanmadan erişilmesi zor kaynak birleştirmelerini görüş alanına getirir.
- Tekrarlı partiler: Fikstür ve tekrarlanabilir dönme hareketi, iş parçaları arasındaki değişkenliği azaltır.
Manuel, Motorlu ve Yarı Otomatik Sistemler, Robotik Kaynak ve Kaynak Otomasyonu
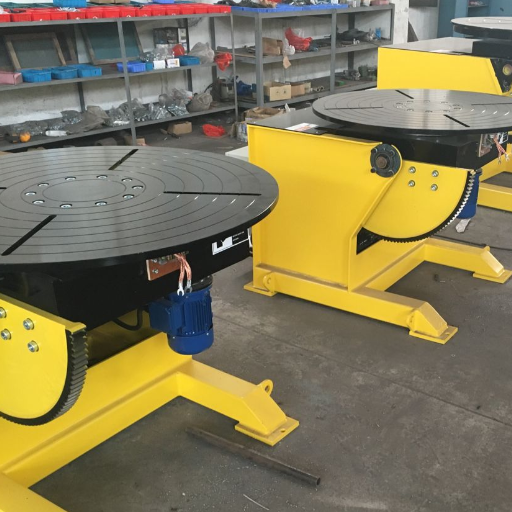 Manuel kaynak pozisyonerleri, parçanın güvenli şekilde hareket ettirilebildiği ve hassasiyet gereksinimlerinin orta düzeyde olduğu düşük hacimli işlere uygundur. Motorlu pozisyonerler değişken hız ve daha iyi kumanda imkânı sunar. Yarı otomatik ekipmanlar tekrarlanabilir ayarlar sağlar. Robotik kaynakta pozisyonerin yalnızca dönen bir sac levha değil, kontrollü bir eksen gibi çalışması gerekir.
Tekrarlı kaynak işlemlerinde otomatik kaynak pozisyonerleri ve otomasyonlu kaynak pozisyonerleri yalnızca kaynak araçları değildir; bunlar bir iş parçasını döndürmek, iş parçasını indeksli bir yol boyunca döndürmek ve kaynakçı veya kaynak torcu aynı çalışma bölgesinde kalırken kaynak tutarlılığını korumak üzere tasarlanmış iş parçası bağlama sistemleridir. Modern kaynak hücrelerinde çok eksenli kaynak sistemleri veya kaynak pozisyonerleri ancak doğru kaynak pozisyoneri; kaynak torcu yolu, tabla yükü ve servis planıyla eşleştiğinde verimliliği artırabilir.
“İlk kumanda sorusu, parçanın ne kadar ağır olduğu değildir. Asıl soru, fikstür, ayna ve ağırlık merkezi kaçıklığı hesaba katıldıktan sonra tablanın doğru kaynak hızını koruyup koruyamayacağıdır.”TIG kaynak döner tablaları hakkındaki forum tartışmaları çoğunlukla aynı noktaya döner: Ünite, operatörün dolgu teli ritmine ve boru çapına uygun ölçüde yavaş dönebilmelidir. Tezgâha monte edilen bir TIG pozisyoneri arayan bir kullanıcı özellikle düşük hız ve koruyucu gaz için merkezî bir açıklık talep etmiştir. Başka bir tartışmada ise tablanın ayarını, rahatça uygulanabilen en yüksek dolgu teli besleme hızının belirleyebileceği belirtilmiştir. Bunları evrensel değerler olarak değil, saha ipuçları olarak değerlendirin.
| Atölye koşulu | Daha uygun seçenek | Gerekçe |
|---|---|---|
| Karma onarım işleri | Manuel veya basit motorlu sistem | Hızlı kurulum, kayıtlı reçetelerden daha önemlidir. |
| Tekrarlı TIG partileri | Motorlu değişken hız sistemi | Düşük RPM kararlılığı önemlidir. |
| Boru veya tank işleri | Kaynak rotatörü veya ağır hizmet tipi pozisyoner | Seçimi yük ve çap belirler. |
| Robota hazır hücre | Otomatik kaynak ekipmanı, PLC veya servo kontrollü ünite | Hareket, robot yolu ile birlikte tekrarlanabilmelidir. |
Kaynak Pozisyoneri Fiyatı Talep Etmeden Önce İmalat Teklif Talebi Teknik Şartname Kontrol Listesi
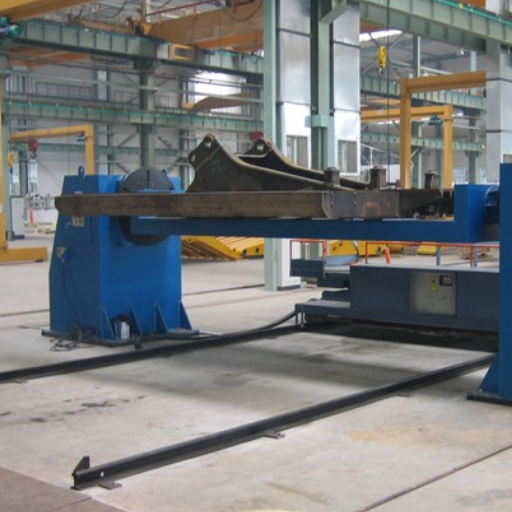 Tedarikçiler yalnızca “bir pozisyonere ihtiyacımız var” ifadesinden doğru kaynak ekipmanını boyutlandıramaz. Daha iyi teklif talepleri; yükü, eğimi, iş parçası bağlamayı, kaynak yöntemini, kumanda sistemini ve gaz beslemesi ihtiyaçlarını kontrol etmeye yetecek kadar veri sağlar. 1999 yılında kurulan Aubrik, kaynak ve kesme ekipmanı üretir, yıllık kapasitesinin 1,000 set kaynak ekipmanı ve 200 set kesme ekipmanı olduğunu bildirir ve ISO9001 ile CE sertifikasyonu kapsamında OEM hizmeti sunar.
- En ağır iş parçasının ağırlığı ile fikstür ve kelepçe ağırlığı.
- Biliniyorsa ağırlık merkezinin işaretlendiği parça teknik resmi veya fotoğrafı.
- Gerekli tabla çapı, ayna ölçüsü, rulo aralığı veya T kanalı düzeni.
- Kaynak yöntemi: TIG, MIG, MMA, SAW veya robotik kaynak.
- Beklenen hız aralığı, değişken hız kumanda sistemi ve ayak pedalı kontrolü gerekip gerekmediği.
- Dönme ve eğim açısı, indeksleme ve tekrarlanabilirlik gereksinimleri.
- Uzun miller, boru bölümleri veya büyük ve ağır parçalar için karşı puntalı pozisyonerler ya da sabit destekler.
- Gerilim, frekans, kumanda arayüzü ve tesis güvenliği gereksinimleri.
- Garanti, yedek parçalar, teslim süresi ve OEM özelleştirme gereksinimleri.
| Teknik özellik kontrolü | Karşılaştırılacak yayımlanmış Aubrik aralığı | Alıcıya gösterdiği husus |
|---|---|---|
| Döner pozisyoner ailesi | 50 kg ile 5,000 kg arası standart yük aralığı; özel seri 6,000 kg ile 50,000 kg arası | Tek bir “pozisyoner” etiketi hem hafif tezgâh tipi işleri hem de yapısal işleri kapsayabilir. |
| Tezgâh tipi döner sistem sınıfı | 50 kg ile 200 kg arası iş parçaları; vardiya başına 80 parçanın altındaki üretimler için alıcı göstergesi | Fikstürler ana kısıt hâline gelmeden önce daha küçük TIG işleri ve borudan flanşa kaynak uygulamaları için kullanışlıdır. |
| Standart iki eksenli sınıf | Motorlu eğim sistemine sahip 300 kg ile 1,500 kg arası iş parçaları | Bu sınıf çoğunlukla manuel imalattan yarı otomatik hücrelere geçiş aşamasıdır. |
| Ağır hizmet tipi döner sistem sınıfı | 2,000 kg ile 5,000 kg arası standart aralık; özel üretimde 50,000 kg’a kadar | Fikstür kütlesi ve ağırlık merkezi kaçıklığı, sonradan düşünülecek ayrıntılar değil, satın alma soruları hâline gelir. |
| Kaynak döner tablası hassasiyeti | 50 kg ile 2,000 kg arası yük aralığı, salgı <=0.02 mm, servo hassasiyeti +/-0.1 mm | Teklif talebinde yük kapasitesi; tekrarlanabilirlikten ve salgıdan ayrı belirtilmelidir. |
| Ayna ve fikstür çalışma zarfı | BY döner tabla sayfasında 160 mm ile 630 mm arası üç ayaklı ayna aralığı | Çap ve kavrama yöntemi, nominal kg kapasitesi kadar önemli olabilir. |
| Ağır imalat pozisyoneri | 300 kg ile 20,000 kg arası kapasite; 50,000 kg’a kadar özel konfigürasyonlar | Aynı teklif talebinde parça kütlesi, fikstür kütlesi ve beklenen çalışma rejimi belirtilmelidir. |
| Boru ve flanş çalışma zarfı | Aubrik’in ağır hizmet tipi boyutlandırma kılavuzunda 40 mm ile 2,500 mm arası çap kapsamı yer almaktadır | Uzun parçalar için karşı punta desteği, rulolar veya farklı bir makine ailesi gerekebilir. |
| Büyük rüzgâr türbini flanşı örneği | Aubrik’in HB serisi uygulama örneğinde, her biri 3,000 kg ağırlığında ve 1.5 m ile 3 m arasında çapa sahip flanşlardan söz edilmektedir | Büyük ve ağır parçalar yalnızca yük bakımından değil, geometri ve yük birlikte değerlendirilerek ele alınmalıdır. |
| Uygulama örneği bağlamı kontrolü | HB serisi sayfasında sektördeki yeniden işleme oranının 12% ile 18% arasında olduğu, başlangıç sonucunun 2% ile 4% arasında olduğu ve bir ağır hizmet uygulamasında yaklaşık 75% ile 80% azalma sağlandığı belirtilmektedir. | Yüzde ifadelerini, teklif talebi incelemesi sırasında doğrulanması gereken uygulamaya özgü kanıt noktaları olarak değerlendirin. |
Kaynak Pozisyonerleri, Döner Tablalar ve Satılık Pozisyonerlerde Yaygın Satın Alma Hataları
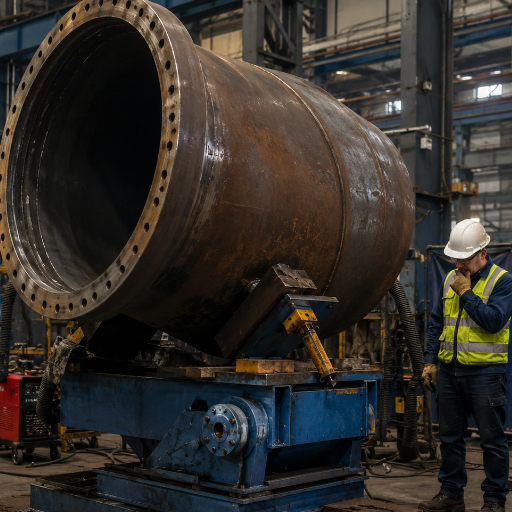 Ciddi hataların çoğu marka hatası değil, teknik özellik hatasıdır. Bu hatalar, satın alma öncesinde yeterli bilgi gönderilmemesi veya gerçek iş parçasıyla yapılacak çalışma tanımlanmadan yalnızca katalogdaki bir model numarasının kabul edilmesi nedeniyle yapılır.
| Hata | Sonuç | Daha iyi teklif talebi sorusu |
|---|---|---|
| Düz konumdaki yük kapasitesine göre satın alma | Eğimli konumdaki yük kapasitesi beklenenden düşük olabilir. | Ağırlık merkezi kaçıklığımda kullanılabilir yük nedir? |
| TIG için düşük hız gereksinimini göz ardı etme | Tabla, dolgu teli ritminden hızlı döner. | Yük altındaki kararlı minimum RPM nedir? |
| Yetersiz fikstür planı | İş parçası kayar, kaynak hassasiyeti düşer. | Hangi ayna, çene, T kanalı veya özel fikstür gereklidir? |
| Kaynak akımı dönüş planının bulunmaması | Makine bileşenleri istenmeyen kaynak akımını taşıyabilir. | Kaynak akımı güvenli biçimde nasıl geri döndürülür? |
| Yedek parça kontrolünün yapılmaması | Basit bir bileşen arızasının ardından duruş süresi uzar. | Hangi aşınma parçaları stokta tutuluyor ve nasıl gönderiliyor? |
Kurulum Sonrası Güvenlik, Topraklama ve Bakım Kontrolleri
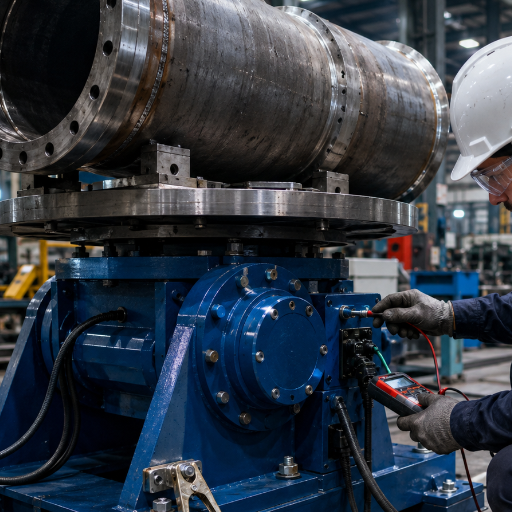 Tüm kaynak pozisyonerlerinde çalışan mekanizmalar, elektronik kumanda sistemi, iş parçası bağlama yüzeyleri ve hat üzerinden geçen kaynak akımı bulunur. OSHA ark kaynağı ve kesme standardı, elektriksel ve mekanik açıdan yeterli topraklama öngörür; ayrıca kaynak akımı dönüş yolu olarak kullanılan iş parçası bağlama fikstürlerinde elektriksel olarak birleştirilmiş bir bağlantı veya akım toplama düzeneği bulunmasını şart koşar.
OSHA’nın makine koruyucuları eTool’u, dönen makineler, sıçrayan parçacıklar ve kıvılcımlar gibi mekanik tehlikelere karşı dikkatli olunmasını önerir. Her kaynak döner tablasını yalnızca bir kaynak eklentisi değil, hareketli makine olarak değerlendirin.
- Üretime başlamadan önce eğim stoperlerini, tabla dönüşünü ve ayak pedalıyla etkinleştirmeyi doğrulayın.
- Eğim veya tabla dönüşü başlamadan önce iş parçasının bağlandığını doğrulayın.
- İş kablosu bağlantı tiplerini, bileziği, fırçayı veya kullanılan diğer akım toplayıcıları tedarikçiyle birlikte inceleyin.
- Kabloları dönme yolundan uzak tutun.
- En yüksek performansı sağlamak için ayna, rulolar, rulmanlar, redüktör ve elektronik kablo tesisatı için planlı kontroller oluşturun.
- Kaynakçıya hem kaynak işlevleri hem de mekanik hareket konusunda uygun eğitim verin.
Geleceğe Bakış: Döner Pozisyonerler, Otomatik Kaynak Sistemleri ve Esnek Hücreler
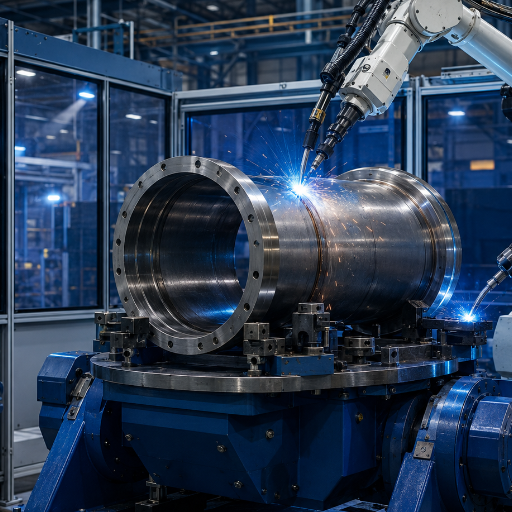 Kaynak pozisyonerleri artık yalnızca tek bir takım tezgâhı satın almak yerine hücre otomasyonunun bir bileşeni olarak değerlendirilmektedir. IFR World Robotics 2025 özeti verilerine göre 2024 yılındaki endüstriyel robot kurulumları toplam 542,000 adede ulaşmış; böylece 500,000 sınırı art arda dördüncü yıl aşılmıştır. Bölgesel faaliyetler farklılık göstermeye devam ederken ABD’deki kurulum rakamları geçen yıl 9% düşmüştür.
2026 ve sonrası için planlama yapan bir alıcı açısından sağduyulu yaklaşım, robotik kaynak ekipmanı alımını hızlandırmak değil, gelişime kapalı bir pozisyoner çözümünden kaçınmaktır. Gelecekte otomasyonun geliştirilmesi olasıysa çalışma hücresinin sonradan değiştirilmesine gerek kalmaması için tekrarlanabilir fikstürleri, düzenli ve standart kumanda bağlantılarını, kararlı hız kontrolünü ve kaynak akımı dönüş tasarımını kapsama alın.
Aubrik ayrıca rüzgâr türbini kulesi montaj hatları, H profil kaynak hatları, boru kaynak ekipmanları, CNC makineleri (kesme ve taşlama), rulo şekillendirme makineleri ve sac levha bükme makineleri gibi başka ürün hatları da üretir. Hem bağımsız çalışabilen hem de daha büyük bir imalat sistemine entegre edilebilen bir pozisyoner gerektiğinde bu ekipman ve sistem hatları önem kazanır.
Kısa SSS
Kaynak pozisyoneri nedir?
Yanıt
Kaynak bölgesine daha iyi erişim sağlamak için parçayı döndüren, eğen veya indeksleyen bir iş parçası bağlama makinesidir.
Kaynak döner tablası nedir?
Yanıt
Kaynak döner tablasını, pozisyoner ailesinin yalnızca dönme hareketi sağlayan üyesi olarak düşünün. Kaynak sırasında yuvarlak veya simetrik parçaları döndürür ve kararlı hareketin önemli olduğu halkalar, flanşlar, boru montajları ve küçük TIG veya MIG parçalarında yaygın olarak kullanılır.
Döner tablalı pozisyonerle kaynak yapılabilir mi?
Yanıt
Evet. Parça güvenli şekilde bağlanmalı ve tabla hızı kaynak yöntemine uygun olmalıdır. TIG işleri çoğunlukla birçok alıcının beklediğinden daha yavaş ve düzgün bir dönme hareketi gerektirir. MIG veya tekrarlı üretim daha geniş bir hız aralığına elverişli olabilir ancak kaynak dikişi yine de kararlı harekete ve sabitlenmiş bir iş parçasına bağlıdır.
Ne kadar ağırlık kapasitesine ihtiyacım var?
Yanıt
İş parçası, fikstür, ayna, kelepçeler ve takımların ağırlıklarını toplayın. Ardından ağırlık merkezini ve eksantrik kaçıklığı kontrol edin.
Tek bir pozisyoner TIG ve MIG kaynağını destekleyebilir mi?
Yanıt
Çoğu zaman evet, ancak belirleyici etken hız kontrolüdür. MIG için çalışan üniteler, küçük çaplı TIG işlerinde yine de fazla hızlı veya düzensiz olabilir. Yük altındaki kararlı minimum RPM’yi, kumanda yöntemini ve tablanın TIG kurulumunuz için gereken ayna veya fikstüre uygun olup olmadığını sorun.
Döner tablalar için ayrı bir kaynak akımı dönüş yolu gerekir mi?
Yanıt
Güvenli ve nominal değerlere uygun bir kaynak akımı dönüş düzeni gerekir. Tasarıma bağlı olarak doğrudan iş kablosu, elektriksel olarak birleştirilmiş fikstür yolu, bilezik, fırça veya başka bir akım toplayıcı kullanılabilir. Makine şasisinin, rulmanların veya döner tablanın kaynak akımını hasar ya da güvenlik riski olmadan taşıyabileceğini varsaymak yerine bu ayrıntıyı tedarikçiyle doğrulayın.
Kaynak pozisyoneri satın almadan önce neleri bilmeliyim?
Yanıt
En ağır parçanızı, fikstür ağırlığını, parça biçimini, kaynak yöntemini, gerekli dönme hızını, eğim açısını, ayna veya fikstür planını, tesisin elektrik beslemesini ve gelecekteki otomasyon ihtiyaçlarını bilin. Mümkün olduğunda teknik resimleri veya fotoğrafları paylaşın. Tekrarlı üretimde vardiya başına beklenen parça sayısını ve kaynak sırasını da ekleyin; çünkü bunlar kumanda paketini değiştirir. İhracat alımlarında gerilimi, frekansı, varış limanını, garanti beklentilerini ve yedek parça gereksinimlerini belirtin. Bu bilgiler eksikse teklif gerçek kurulu çözümden daha ucuz görünebilir; çünkü eksik fikstür, kumanda veya kaynak akımı dönüşü ayrıntısı daha sonra ortaya çıkar.
Alıcının Sonraki Adımı
Sunulan imalat teklif talebi kontrol listesini hazırlayın ve boru, tank, döner sistem veya ağır hizmet tipi imalat çözümleri gerekiyorsa imalat projelerine yönelik kaynak pozisyonerlerini değerlendirin.
Kaynakça ve Kaynaklar
- OSHA Prefabrikasyon: Kaynak – İş Sağlığı ve Güvenliği İdaresi
- Kaynak – Ergonomi – Kanada İş Sağlığı ve Güvenliği Merkezi
- 29 CFR 1910.254 Ark Kaynağı ve Kesme – İş Sağlığı ve Güvenliği İdaresi
- Makine Koruyucularına İlişkin Genel Gereklilikler – İş Sağlığı ve Güvenliği İdaresi
- Önce Güvenlik: Ağır Kaynaklı Parçaların Taşınmasına Yönelik En İyi Uygulamalar – Amerikan Kaynak Derneği
- Dünya Robotik 2025 Özeti – Uluslararası Robotik Federasyonu
- ISO 9000 Ailesi: Kalite Yönetimi – Uluslararası Standardizasyon Örgütü



