Aubrik Şirketi ile İletişime Geçin

Rüzgâr Türbini Kulesi Kaynak Ekipmanı
2–8 MW Kara ve Deniz Kuleleri için Rüzgâr Türbini Kulesi Kaynak Ekipmanı
Aubrik, kule bölümü çevrim süresini 12 saatten 4.5 saate indiren ve kaynak yeterlilik oranını 88%’den 99,6%’ya çıkaran rüzgâr türbini kulesi kaynak ekipmanı hatları tasarlar; bu sonuçlar 1999’dan beri 8 ihracat pazarındaki 16 kara ve deniz projesinde kanıtlanmıştır.
ISO 9001
CE İşaretli
EN 1090-2 EXC3
TÜV SÜD tarafından doğrulandı
16 Ülkeye İhracat
27 Yıl (1999’dan beri)

- Kule Çap Aralığı
- 2,5 – 6,0 m
- Taşıma Kapasitesi (Kaynak Rotatörü)
- 2.000 t’ye kadar
- Konumlandırma Hassasiyeti
- ±0,1 mm/m
- Kaynak Yöntemleri
- SAW · FCAW-G · GTAW
- Güç Beslemesi
- 3 fazlı 380V ±15%, 50/60 Hz
- Standartlar
- IEC 61400 · EN 1090-2 · ISO 15614-1
Rüzgâr Kulesi Kaynağı Neden Genel Otomasyondan Daha Fazlasını Gerektirir
Rüzgâr türbini kulesi kaynak ekipmanı nadiren kaynak dikişleri koptuğu için arızalanır. Yaygın kanının aksine, kule gövdelerindeki kaynak çatlakları kullanım sırasında sık rastlanan bir arıza biçimi değildir. Gerçekte tüm üretim zinciri geride kalır; çelik kalınlığı arttıkça operatör yorgunluğu artar, kaynak izleme çok pasolu SAW çevrimlerine yetişemez ve teslim süresi baskısı bir kule bölümünden diğerine uzanır. Asıl sorun kaynak bütünlüğü değil, üretim hızının çökmesidir. Kaynak yeterliliğini ve üretim akışını ayrı ayrı değerlendirin: fit-up, taşıma ve konumlandırma, muayene ve sonraki operasyonların tümü termin programını etkileyebilir.
Kule Üretimini Yeniden Şekillendiren Üç Baskı Hattı
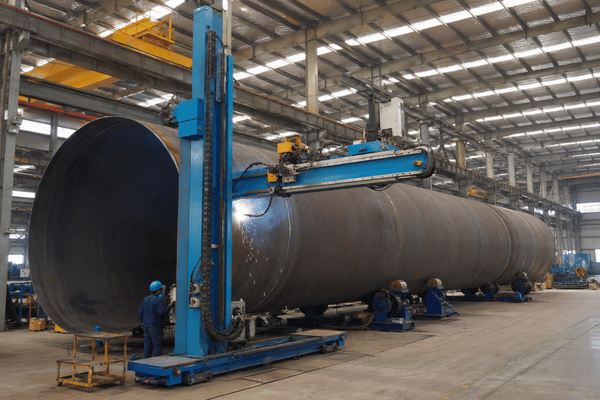
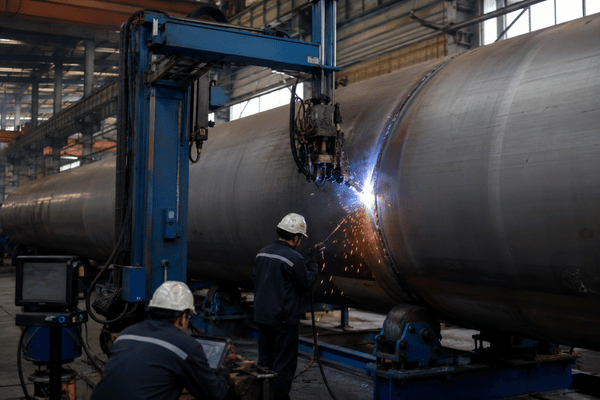
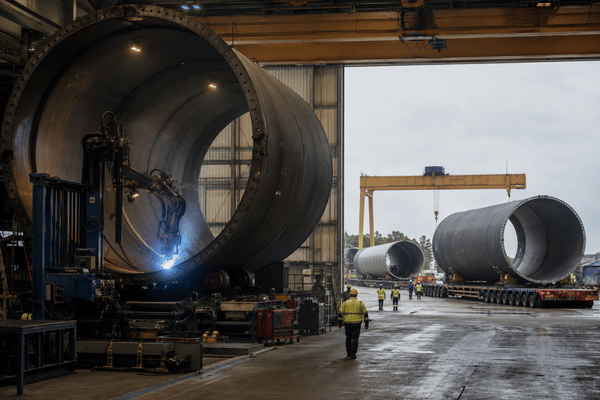
Hem karadaki rüzgâr türbini kulesi üretiminde hem de deniz tipi rüzgâr türbini kulesi imalatında üç baskı hattı satın alma kararını yeniden şekillendirir: kapasite, uygunluk ve lojistik.
01. HAT
02. HAT
03. HAT
Rüzgâr Türbini Kulesi Kaynak Ekipmanı Gerçekte Ne Yapıyor — Açık Anlatım
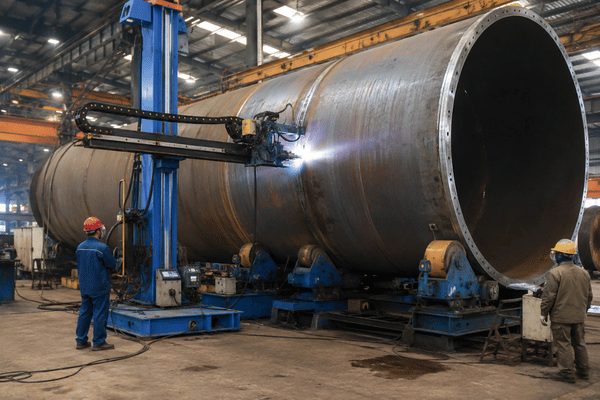
Açık anlatımla, modern rüzgâr türbini kulesi kaynak ekipmanı üç modüler alt sistemden oluşur. Kolon-bom kaynak manipülatörleri, kaynak rotatörleri ve entegre rüzgâr türbini kulesi üretim hatları; kule bölümlerini, flanşları ve kapı çerçevelerini endüstriyel ölçekte kaynaklar. Manipülatör boyuna dikişleri gerçekleştirir. Kaynak rotatörü çevresel dikişleri ve fit-up işlemini gerçekleştirir. Entegre hat; kesme, sac levha bükme, fit-up, SAW ve kaynak sonrası işlemleri kesintisiz tek bir iş akışında birleştirir; kule imalatçıları bunu bazen parça parça ekipman paketinin aksine, bir rüzgâr kulesi kaynak hattı üreticisinin eksiksiz teslim kapsamı olarak adlandırır. Aynı yaklaşım, rüzgâr türbini kulesi imalatını yönlendirir ve tedarik zincirinde bir üst kademede bulunan diğer rüzgâr türbini kulesi üreticilerine hizmet eder.
Bu mimarideki bir ödünleşimi en baştan belirtelim. Modüler 3 sistemli konfigürasyon, imalatçının sistemleri ihtiyacına göre birleştirmesine olanak tanır; örneğin manipülatör ve kaynak rotatörü kombinasyonuyla başlayıp entegre hattı daha sonra ekleyebilir, ancak tamamen entegre ve sıfırdan kurulan bir hatla aynı ölçüde çevrim kısaltması sağlamaz. Modüler yapının her zaman üstün olduğunu iddia etmiyoruz. Doğru çözüm, tesisin 6 MW sınıfına geçişe hazırlanmasına veya hâlihazırda bu sınıfta çalışmasına bağlıdır.
Rüzgâr türbini kulesi kaynak otomasyonu zorunludur. Rüzgâr türbini kulesine yönelik basınçlı kaplar, büyük dairesel flanşlar ve konik gövde bölümleri; Aubrik’in basınçlı kap ekipmanlarına yönelik ilk otomasyon sistemlerinin kurulmasına yardımcı olduğu 1999 yılında ölçeklenmesi mümkün olmayan bir altyapı oluşturur. 2024 yılında modern bir rüzgâr türbini kulesi kaynak pozisyoneri sistemi — kolon-bom pozisyoneriyle birleştirilmiş kaynak rotatörü halkası — 3 MW sınıfını aşmak isteyen bir imalatçı için asgari giriş eşiğidir.
Aubrik rüzgâr türbini kulesi kaynak ekipmanı, basınçlı kap ve yapısal çelik otomasyonundaki 27 yıllık deneyimden doğmuştur. Karbon çeliği ve yüksek dayanımlı çelik — Q345E, S355J2G3, ASTM A529 — bu hatların sürekli işlediği temel malzemelerdir.
Örnek proje
İç Moğolistan
400 MW (2024):
6 MW’lık 130 kule bölümünün (4,8 m çap, 60 mm et kalınlığı) üretimi; 88% yeterlilikle 20 kaynakçı ve ayda 8 bölüm düzeyinden, 99,2% yeterlilikle 12 operatör ve ayda 32 bölüm düzeyine çıktı. 12 ay boyunca kararlı çalışma. WT-WL-5000 entegre hatları.
Konfigürasyon
Aubrik Rüzgâr Türbini Kulesi Kaynak Ürünleri — Tek İstasyonlardan Entegre Üretim Hatlarına
Rüzgâr türbini kulesi flanş kaynağı, çok pasolu boru biçimli kule gövdesi kaynağı ve kule-flanş artık gerilimi optimizasyonu patentlerde ve akademik literatürde kapsamlı biçimde belgelenmiştir — bkz. USPTO 8082719 (rüzgâr türbini kulesi birleştirmeleri), USPTO 7096639 (boru biçimli kule bileşenleri için flanş bağlantısı) ve imalat otomasyonuna ilişkin U.S. DOE Wind Energy Technologies Office sınıflandırması. Aubrik’in WT-WM, WT-WR ve WT-WL alt sistemleri, belgelenmiş model SKU’ları ve test edilmiş PQR’lar aracılığıyla bu mühendislik literatürüyle örtüşür.
3 ürün ailesi, rüzgâr türbini kulesi üretim hattının tamamını kapsar. Modernizasyon için bir alt sistem seçin veya yeni oluşturulmuş bir imalat tesisi için eksiksiz bir WT-WL-5000 hattı belirleyin. Tüm Aubrik rüzgâr türbini kulesi kaynak ekipmanları, çoğu Avrupa, ASEAN ve Güney Amerika elektrik şebekesiyle uyumlu 3 fazlı 380 V 15%, 50/60 Hz beslemeyle çalışır.
[BİRİM-01] Kaynak Manipülatörleri
WT-WM Serisi
[BİRİM-02] Kaynak Rotatörleri
WT-WR Serisi
[SİSTEM-03] Komple Hat
WT-WL-5000
01
[TEKNİK ÖZELLİK] WT-WM-8080 ve 6060
Kolon-Bom Kaynak Manipülatörleri
Boyuna Dikiş Kaynak Sistemleri
- Doğrusal kızaklara ve sikloidal redüktörlere sahip yüksek dayanımlı kutu profil yapısal eleman; 0,1 mm/m konumlandırma hassasiyeti için tasarlanmıştır.
- Kademesiz hız kontrolü, 360° kolon dönüşü, çok katmanlı kesintisiz kaynak
- İsteğe bağlı toz geri kazanımı, gerçek zamanlı ark parametresi izleme, çok telli kaynak kafaları
- SAW, FCAW-G — rüzgâr dışı uygulamalar için kolon-bom kaynak manipülatörü ana sayfamıza bakın
Jiangsu 4–6 MW, 2023: sekiz WT-WM-8080 manipülatörü. Manuel boyuna kaynak çevrimi bölüm başına 12 h’den 4,5 h’ye düştü. Deformasyon >1,5 mm/m’den ≤0,8 mm/m’ye geriledi. Yeterlilik oranı 90%’dan 99,6%’ya yükseldi — 200 MW’lık proje iki ay erken tamamlandı.
AKTÜATÖR: ÇEVRİM İÇİ
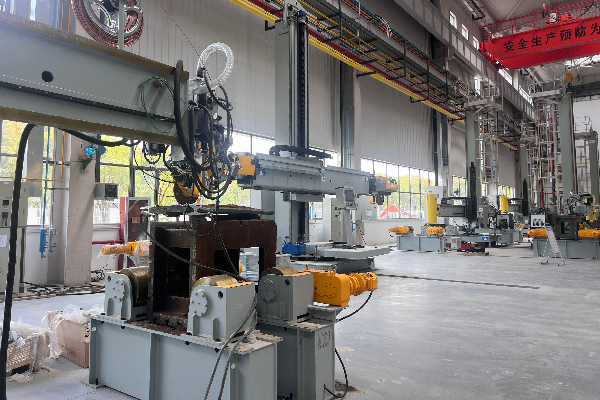
| Teknik Özellik Parametresi | WT-WM-8080 | WT-WM-6060 |
|---|---|---|
| İş parçası çapı | 2,5 – 6 m | 2 – 4,5 m |
| Bom hareket mesafesi (maks.) | 8 m × 8 m boyutlarında | 6 m × 6 m boyutlarında |
| Konumlandırma hassasiyeti | ±0,1 mm/m | ±0,1 mm/m |
| Kurulum alanı (U×G×Y) | 8000 × 3000 × 8000 mm | 6000 × 2500 × 6000 mm |
| Ağırlık | 5,2 t | 3,8 t |
02
KALİBRASYON: KARARLI
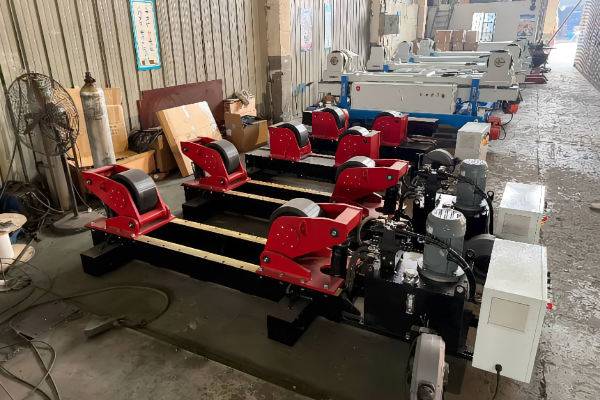
[TEKNİK ÖZELLİK] WT-WR-1000
Kaynak Rotatörleri
Kendinden Ayarlı Kaynak Rotatörü (ve Fit-Up Varyantları)
- Hidrolik ayarlı, kendinden hizalamalı fit-up sistemleri — Çap 2.5 ila 6,0 m, kapasite 2.000 t’ye kadar.
- Seçenekler: Köpük, çelik veya kauçuk kaplin; yüzey koruma stratejisine göre makara/koruyucu profili
- Kendinden hizalamalı fit-up manipülatörü, çok arklı çevresel kaynak birleştirmelerinde dağıtım borusu çapındaki değişimleri otomatik olarak izler
- Hidrolik kontrollü sac levhadan sac levhaya hizalama sağlayan fit-up manipülatörü; sac kenarlarının birleşmesinde 1 mm sınırı içinde
Shandong deniz tipi flanş üreticisi (6–8 MW, 5,5 m flanşlar, 2023): on WT-WR-1000 kendinden ayarlı kaynak rotatörü. Manuel hizalama, 7% kaynak kaçıklığıyla flanş başına 2–3 saat sürüyordu. Sistemin kullanılmasından sonra — hizalama 20 dakikada tamamlandı, kaçıklık 1%’in altına indi ve yeniden işleme maliyetleri 85% azaldı. 200 flanşın tamamı, 100% geçiş oranıyla üçüncü taraf muayenesini geçti.
| Teknik Özellik Parametresi | WT-WR-1000 |
|---|---|
| İş parçası çapı | 3 – 5,5 m |
| Taşıma kapasitesi | 1.000 t |
| Konumlandırma hassasiyeti | ±1 mm |
| Uyumlu kaynak yöntemleri | SAW / FCAW-G / GTAW |
| Kurulum alanı | 4500 × 2800 × 1600 mm |
| Ağırlık | 8,8 t |
03
[SİSTEM] WT-WL-5000
Entegre Otomatik Kaynak Hatları
Seri Üretim Kule Kaynak Hattı
- CNC sac levha kesme, sac levha bükme, fit-up istasyonu, manipülatörler, kaynak rotatörleri ve kaynak sonrası yüzey temizleme/boyama işlemlerini birbirine bağlar
- 2-8 MW’a kadar kuleler için tasarlanmıştır — karşılaştırılabilir manuel yönteme göre 300% – 400%’e varan üretkenlik artışı
- Kule tasarımı ve onaylı kaynak prosedürü için kaynak yöntemini, tel besleme konfigürasyonunu ve gerekli yığma hızını belirleyin.
- Yardımcı boru kaynağı istasyonlarını ana hatla koordine edin ve belirtilen boru ölçüleri ile kaynak yöntemi için FWM boru kaynağı manipülatörü serisiyle uyumluluğu doğrulayın.
Xinjiang 6 MW kule üreticisi (yılda 500 kule hedefi, 2022): üç WT-WL-5000 hattı. Önceki temel değer — 80 çalışanla yılda 320 kule. Devreye almadan sonra — 25 çalışanla yılda 550 kule. Birim maliyet 28% düştü. Kaynak yeterliliği 99,5% düzeyinde kararlı kaldı.
SİSTEM_BAĞLANTISI: SENKRONİZE

| Teknik Özellik Parametresi | WT-WL-5000 |
|---|---|
| İş parçası çapı | 2,5 – 6 m |
| Taşıma kapasitesi | 1.500 t (özel üretimde 2.000 t’ye kadar) |
| Konumlandırma hassasiyeti | ±0,15 mm/m |
| Kaynak yöntemleri | SAW, FCAW-G, GTAW |
| Kurulum alanı | 50.000 × 8.000 × 6.000 mm |
| Ağırlık | 120 t |
Aubrik Otomasyonu ve Manuel Kaynak — Vaatler Değil, Rakamlar
Sac levha kalınlığı arttıkça rüzgâr enerjisi sektöründe manuel kaynakla sağlanan üretkenlik, sac sertliği sınırına yaklaşır ve operatör yorgunluğuyla kısıtlanır. Robotik kaynak, yöntemi başlangıçta öngörüldüğü gibi vardiya başına iki insan operatörle mümkün olmayacak oranda geliştirir. Yalnızca ark değil, tüm çevrim hızlanır — yöntem bütünüyle insansızlaştırılır.
Yan Yana Çevrim ve Kalite Rakamları
| Performans Boyutu | Manuel Kaynak (temel değer) | Aubrik WT-WM-8080 | Entegre Aubrik WT-WL-5000 |
|---|---|---|---|
| Kule bölümü başına çevrim süresi | 12 saat | 4.5 saat | 3 – 5 saat |
| Deformasyon kontrolü | >1,5 mm/m | ≤0,8 mm/m | ±0,15 mm/m konumlandırma |
| Kaynak yeterlilik oranı | 88 – 90% | 99.6% | 99.2 – 99.5% |
| Üretim hattı başına kaynakçı sayısı | 20 | 12 | 25 (ancak 4× üretim) |
| SAW yığma hızı | temel değer | manuel yöntemin ≈3× katı | çift telli SAW: tek telli DC’ye göre +20–30% [sektör verileri] |
| Manuel temel değere göre yeniden işleme maliyeti | temel değer | -85% | -85 ila -90% |
Rakamların TCO Açısından Anlamı
Sorun Neden Çözüm Kanıt.
SORUN
Manuel yüklemeli SAW, üretimi 6 MW’lık bir kulenin programının çok altında sınırlar.
NEDEN
İnsanın malzemeyi ince sac levhadaki kaynak ağzına taşıma/döndürme konusundaki fiziksel ve zihinsel kapasite gereksinimi katlanarak artar. İnce sac levhada daha fazla aşınma ve çok pasolu çevrimde daha fazla kullanım görülür.
ÇÖZÜM
Aubrik otomasyonu, manuel sınırı proses kontrollü SAW’a devreder.
KANIT
Xinjiang’daki üç WT-WL-5000, 25 kişiyle yılda 550 kule üretir — daha önce 80 kişiyle 320 kule üretiliyordu.
ROI Özeti — Xinjiang 6 MW Kule Üreticisi (12 aylık işletme)
-69%
Çalışan sayısı
80 → 25
+72%
Yıllık kule sayısı
320 → 550
-28%
Kule başına birim maliyet
99.5%
Kararlı kaynak yeterliliği
[SİSTEM-KÜRESEL-OPERASYONLAR]
Kara Tipi, Deniz Tipi, Onarım
Kara Tipi, Deniz Tipi, Onarım
Aubrik Rüzgâr Kulesi Hatlarının Hâlihazırda Çalıştığı Yerler
Aubrik rüzgâr türbini kulesi kaynak ekipmanı, 3 kıtada 16’dan fazla referans projeye tedarik edilmiştir — 2 ila 8 MW kapasite — kara ve deniz tipi — yeni üretim ve saha onarımı. 8’den fazla ihracat ülkesinde kurulmuştur: İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya, Vietnam.
01
Kara Tipi (2–6 MW) — Üretim Sahasındaki Gerçekler [TEKNİK-01]
Ningxia 500 MW (2024)
WT-WM-8080 + WT-WR-1000 kurulumu; bölüm başına 15 saatlik kaynak süresi 5 saate düştü. 120 bölüm 4 ay erken teslim edildi. Kaynak yeterliliği 99,5% oldu.
İç Moğolistan 400 MW (2024)
WT-WL-5000 hattında 130 adet x 6MW, 4,8 m çaplı ve 60 mm et kalınlıklı kule. Ayda 8 bölüm (20 kaynakçı, 88%) yerine ayda 32 bölüm (12 operatör, 99,2%).
Hebei 3-5 MW (2023)
Siemens motorlarında malzeme kontrolü sıfırlandı ve yapısal çeliklerde T/CI-2024 uyarınca 5x test gerçekleştirildi. 3 yıllık kanıtlanmış kararlı çalışma geçmişi. Devreye almadan bu yana 0 kaynak çatlağı.
02
Deniz Tipi (4–8 MW) — Çok Yıllı Doğrulama [TEKNİK-02]
2023 (Guangdong 300MW Deniz Tipi)
Deniz tipi uygulamalar için korozyon önleyici işlemli WT-WL-5000, iki yıl kararlı çalışma, muayenede boya bütünlüğü 98%, kaynak nüfuziyeti > 98%
Shandong deniz tipi flanş tedarikçisi
6-8 MW, 5,5 m flanşlar, 2023 yılı — müşteri tarafından on set kendinden ayarlı WT-WR-1000 kaynak rotatörü sipariş edildi. Toplam 200 flanş, üçüncü taraf muayenesini 100% oranında geçti.
Şanghay’da 8MW deniz tipi üretim tesisi (2024)
2,000tons nominal taşıma kapasiteli ve ikincil korozyon önleyici işlemli, özel üretim WT-WL-5000. 8MW tipindeki kalın etli kulelerde 99,7% yeterlilikle 40% performans artışı.
03
Bakım ve Sahada Onarım
Shanxi rüzgâr çiftliği (2023)
Taşınabilir WT-WM-3030 + WT-WR-500. Kule onarımı 7 günden 1.5 güne indi. 12 kulede 30% maliyet tasarrufu. Kulelerin sökülmesine gerek kalmadı.
04
İlişkili Sektörler
Basınçlı Kaplar, Depolama Tankları
Aynı WT-WM ve WT-WR platformu, ilişkili silindirik bileşen üreticilerine hizmet verir. Shandong’daki bir petrokimya üreticisi, depolama tankı kaynağı için WT-WM-6060 kullandı. Çevrim süresi tank başına 25 günden 10 güne indi. Yeterlilik 99,8%’e yükseldi. 50 tankta $3 milyon tasarruf sağlandı.
Aubrik Kule-Mil İşletme Kaydı — 16 Projenin Toplamı
| Proje ve Yıl | Bölge | MW Sınıfı | Kaynak Çevrimi İyileşmesi | Yeterlilik Artışı | Çalışma Süresi |
|---|---|---|---|---|---|
| İç Moğolistan (2024) | Kara tipi | 6 MW | Ayda 8 → 32 bölüm | 88% → 99.2% | 12 ay kararlı |
| Jiangsu (2023) | Kara tipi | 4–6 MW | Bölüm başına 12h → 4,5h | 90% → 99.6% | 200 MW proje, +2 ay erken |
| Xinjiang (2022) | Kara tipi | 6 MW | Yılda 320 → 550 kule | 99,5% kararlı | 3+ yıl |
| Ningxia (2024) | Kara tipi | 2–6 MW | Bölüm başına 15h → 5h | 120 bölümde 99,5% | 4 ay erken |
| Guangdong (2023) | Deniz tipi | 4–6 MW | Deniz ortamına uygun yüzey işlemi | 98% kaynak nüfuziyeti | 2 yıl kararlı |
| Shandong (2023) | Deniz tipi | 6–8 MW | 2–3h → 20 dakikada hizalama | 100% üçüncü taraf PIR | 200 flanş sevk edildi |
| Şanghay (2024) | Deniz tipi | 8 MW | +40% verimlilik | 99.7% | Özel 2.000 t hat |
| Hebei (2023) | Kara tipi | 3–5 MW | Sıfır kaynak çatlağı | Kararlı | 3+ yıl |
| Fujian (2023) | Kara tipi | 250 MW proje | WT-WM-6060 üçüncü tarafça yeterli bulundu | PA + nüfuziyet şartnamesini aştı | Üretim |
| Shanxi (2023) | Onarım | — | Kule başına 7d → 1.5d | -30% maliyet | 12 kuleye servis verildi |
| Gansu (2023) | Servis | WT-WR-1000 | Arıza 17h içinde giderildi | -CNY 500K kayıp önlendi | O tarihten beri kararlı |
| Liaoning (2023) | Kara tipi | SAW modernizasyonu | Manuel yöntemin 3× katı yığma hızı | -80% yeniden işleme | WT-WM-8080 |
| Sichuan (2023) | Kara tipi | 3–6 MW geçişi | Geçişte +40% verimlilik | Kararlı | Özelleştirilmiş WT-WM |
| Yunnan (2023) | Kara tipi | Standart kule hattı | 48 günde teslim, 58 günde üretime hazır | Kararlı | 10× WT-WM-6060 |
| Guangxi (2023) | İhracat — Güneydoğu Asya | — | 50 set TÜV SÜD EN 1090-2 belgeli | İhracat kalite sınıfı | Birden çok müşteri |
| Shandong petrokimya (2024) | İlişkili | Depolama tankları | Tank başına 25d → 10d | 99.8% | 50 tank, CNY 3M tasarruf |
[BELGE-KONTROL] Kalite Standartları
[SİSTEM-MATRİS] Uygunluk Bileşenleri
Her Kulenin Arkasındaki Belgeler, Standartlar ve Kaynak Kalite Raporu
Rüzgâr türbini kulesi kaynak ekipmanını yalnızca belge logolarına bakarak satın almayın. Alıcı güveni, kaynak numuneleri ve standartlarla sağlanır. Aubrik ekipmanının uygunluk bileşenleri ve gerçek bir üçüncü taraf Kaynak Kalite Raporu örneği aşağıdadır:
01ISO 9001Kalite Yönetimi
02CE İşaretliAB uygunluğu
03EN 1090-2 EXC3Çelik yapıların imalatı
04IEC 61400Rüzgâr türbini tasarımı
05ISO 15614-1Kaynak prosedürü şartnamesi
06TÜV SÜD tarafından doğrulandıGuangxi’den 50 birimlik ihracat
07GB/T 1591Düşük alaşımlı yüksek dayanımlı çelik
08GB 50661Çelik yapıların kaynağı
Çelik boru biçimli kule gövdeleri için EN 1090-2 EXC3. DIN 18008-3, uygulama sınıfını belirler. EN 1090-2 7.6.1, kusur sınırlarını ISO 5817 Kalite Seviyesi B ile ilişkilendirir. Aubrik’in Guangxi’den Güneydoğu Asya’ya yaptığı 50 birimlik ihracat, bu çerçevedeki TV SD denetimini başarıyla geçti.
Kaynak Kalite Raporu Örneği
Rapor No.WT-QR-20260417-001
EkipmanWT-WM-8080
Test Tarihi17.04.2026
StandartlarEN 1090-2, ISO 15614-1
| Test Kalemi | Yöntem | Standart Gerekliliği | Sonuç | Geçti / Kaldı |
|---|---|---|---|---|
| Kaynak nüfuziyeti | Ultrasonik Muayene (UT) | Sac levha kalınlığının ≥95%’i | 98% | Geçti |
| Kaynak görünümü | Görsel Muayene | Çatlak, gözenek veya yanma oluğu yok | Düzgün, kusursuz | Geçti |
| Kaynak birleştirmesinin çekme dayanımı | Çekme testi | ≥420 MPa | 450 MPa | Geçti |
| Darbe tokluğu (-20 °C) | Charpy Darbe Testi | ≥34 J | 42 J | Geçti |
| Konumlandırma hassasiyeti | Lazerle konumlandırma | ±0,1 mm/m | ±0,08 mm/m | Geçti |
Sonuç: Tüm test kalemleri gerekliliklere uygun olarak geçti. Ekipman, rüzgâr türbini kulesi imalatına uygundur. Bu, gösterim amacıyla bazı bölümleri çıkarılmış bir sürümdür; eksiksiz WPS/PQR belgeleri ISO 15614-1 kapsamında her sevkiyata eşlik eder.
[AR-GE-KAYDI] İç Testler
“WT-WL-5000’in varsayılan ayarlarını seçmeden önce dört SAW ısı girdisi aralığını ISO 15614-1 PQR’ına göre test ettik. İç Moğolistan’daki 60mm et kalınlığı için fabrikada eklenen uzun serbest tel mesafeli tandem kafa gerekti ve bu kafa iki yeterlilik çevrimini başarıyla tamamladı.” — Aubrik Mühendislik Ekibi, WT-WL-5000 entegre hattının piyasaya sunulmasına ilişkin AR-GE notları
Modern rüzgâr türbini kulesi kaynağında kalite izleme, her paso sonrasındaki soğuma davranışının termal görüntülenmesine ve bunun PQR’daki soğuma süresi spektrumuna göre değerlendirilmesine büyük ölçüde bağlıdır. Kaynak sonrası NDT, 60mm kalınlığındaki çok pasolu bir SAW kaynak birleştirmesinde ısı girdisi sapmasını ele almak için yetersizdir — her paso sonrasında izleme artık deniz tipi operasyonlarda standarttır.
[ SİSTEM-01: GENEL BAKIŞ ]
Satın Alma Kılavuzu — Teslim Süresi, Özelleştirme, Garanti, Küresel Destek
Rüzgâr türbini kulesi kaynak ekipmanı seçerken alıcılar üç soruyu değerlendirir: varış süresi, özelleştirme imkânları ve 8.000km uzakta sunulan satış sonrası destek. Aşağıdaki tablo bu temel konuları ele almaktadır:
[ VERİ: TEKNİK ÖZELLİK MATRİSİ ]
| Tedarik Boyutu | Aubrik Taahhüdü |
|---|---|
| Standart model teslim süresi | Sipariş onayından itibaren 45 – 60 gün |
| Özelleştirilmiş hat teslim süresi | 60 – 90 gün (WT-WL-5000 özel varyantları) |
| Garanti | Tüm ekipman için 1 yıllık ücretsiz garanti + ömür boyu parça temini |
| Servis ağı | 16 ihracat pazarında 24/7 teknik destek |
| OEM özelleştirmesi | Mevcut — Şanghay’daki 8 MW kapasiteli, 2.000 tonluk özel hat bir referans örneğidir |
| Kurulum ve devreye alma | Aubrik mühendisleri tarafından sahada gerçekleştirilir; operatör eğitimi dahildir |
| Dokümantasyon | Teknik özellik föyleri (Çince / İngilizce), ISO 15614-1 uyarınca PQR/WPS paketi, EN 1090-2 sertifika paketi |
[ PROSES: MÜHENDİSLİK-ÖZELLEŞTİRME ]
Özelleştirme Gerçekte Nasıl Yapılır
Bir rüzgâr türbini kulesi kaynak hattının OEM özelleştirmesi, markalandırmanın ötesine geçer; 60-90 günlük bir mühendislik sürecini ifade eder. Şanghay’daki bir 8MW açık deniz üreticisi için özelleştirilen WT-WL-5000, 2.000 tonluk yükü taşıyacak ve ikincil korozyon önleme özellikleri sunacak şekilde tasarlandı. 8MW kalın cidarlı kulelerde üretim verimliliği 40% arttı ve yeterlilik oranı 99,7% düzeyine ulaştı.
Teslim süresi tahmini bir araştırma alanı hâline gelmiştir; rüzgâr türbini kulesi fabrikalarında teslim süresi tahminini ele alan 2024 tarihli bir araştırma makalesi, teslimat güvenilirliğinde operasyonel disiplinin artık salt imalat hızından daha önemli bir etken olduğunu göstermektedir. [Kaynak: MDPI 2024 teslim süresi tahmini].
[ VAKA: GÜVENİLİRLİK ]
Satış Sonrası Güvenilirlik — Gansu Vakası
Gansu’daki bir tesiste meydana gelen WT-WR-1000 arızasından sonraki 17 saat içinde Aubrik onarımı sorunu gidererek 500.000 yuanı aşan duruş maliyetini önledi. Daha sonra bu hat için Önleyici Bakım planlanması, aynı tür arızaların tekrar yaşanmasını önledi. OEM ilişkilerinin ilk yıldan sonra da sürmesini sağlayan budur.
Rüzgâr Türbini Kulesi Kaynak Ekipmanı Araçları
rüzgâr türbini kulesi model seçici
Belirli rüzgâr türbini kulesi ölçülerine ve projenin teknik parametrelerine göre uyarlanmış hassas ağır hizmet tipi kaynak ekipmanı konfigürasyonunu belirleyin.
Şimdi Yapılandırın
kule üretim kapasitesi hesaplayıcısı
Gerçek imalat çevrim sürelerini hesaplayın ve çok istasyonlu kaynak hatlarının azami yıllık üretim kapasitelerini belirleyin.
Üretim Miktarını Hesaplayın
uygunluk kontrol listesi
Rüzgâr türbini kulesi tozaltı ark kaynağı ve montaj protokollerini küresel ağır sanayi kalite ölçütlerine ve sertifikalarına göre denetleyin.
Uygunluğu Doğrulayın
Rüzgâr Türbini Kulesi Kaynak Ekipmanı Hattınızı Yapılandırın
Tipik fiyat talepleri şunları içerir: sınıf, kule dış çapı (OD) ölçü aralığı, cidar kalınlığı aralığı ve fiilî üretim hacmi düzeyi; Aubrik mühendislik ekibi 1 iş günü içinde bir mühendislik tasarım önerisi ve örnek PQR sunar
Özel Teklif İsteyin
Sık Sorulan Sorular
S: Aubrik rüzgâr türbini kulesi kaynak ekipmanı hangi kaynak yöntemlerini destekler?
C: Kullanılabilecek yöntemler SAW, FCAW-G ve GTAW’dır. SAW, kalın cidarlı boyuna ve çevresel dikişler için en kullanışlı yöntemdir. Sahadaki onarımlarda, yarı dar kaynak ağızlarındaki kök pasolarında ve kısa kaynak uzunluklarında çoğunlukla FCAW-G kullanılır. Kritik açık deniz kulesi dikişleri dâhil hassas işler için GTAW değerlendirilmelidir. Örneğin Liaoning merkezli bir kule üreticisinde WT-WM-8080, manuel SAW’ın yaklaşık üçte biri kadar yığma hızı ve seksende biri kadar yeniden işleme oranı elde etti. (Rüzgâr türbinlerine yönelik kaynak makineleri veya ekipmanları hakkında bilgi arayan alıcılar, Aubrik’in megavat sınıfına göre hazırladığı Karar Referans Tablosu’na bakabilir.)
S: Aubrik hatları, 60 mm cidar kalınlığına sahip 8 MW açık deniz kulelerini işleyebilir mi?
C: Evet, bu mümkündür. WT-WL-5000 normalde 1.500 t taşır ve Şanghay merkezli bir 8-MW açık deniz üreticisi için ikincil korozyon önleme özelliğine sahip 2.000 t kapasiteli bir ünite dâhil olmak üzere 2.000 t’nin üzerindeki kapasiteler için özelleştirilir. Uygun cidar ölçülerini Karar Referans Tablomuzda ayrıntılı olarak açıklıyoruz. Aubrik, 50 mm üzerindeki cidarlar için yarı dar kaynak ağızlarıyla uzun serbest tel boylu tandem SAW kullanır; günümüzde açık deniz uygulamalarında tercih edilen yöntem budur.
S: Tipik teslim süresi nedir ve özelleştirme bu sürece nasıl dâhil edilir?
C: Standart makinelerin teslim süresi 45 ila 60 gün arasında değişir. WT-WL-5000 ve varyasyonları gibi entegre özel hatların teslimi genellikle 60 ila 90 gün sürer. Hatta bir Yunnan fabrikasına yalnızca 48 günde on adet WT-WM-6060 teslim ettik; tesisleri, varıştan sonraki 58 gün içinde işletmeye hazırdı! Özelleştirme seçenekleri arasında taşıma kapasitesi sınıfı, korozyon önleme seviyesi, tandem veya çok telli SA eklenmesi ve mevcut CNC kesme ve sac levha bükme hatlarıyla entegrasyon yer alır.
S: Aubrik; maliyet ve teslim süresi bakımından diğer rüzgâr türbini kulesi kaynak ekipmanı üreticileriyle nasıl karşılaştırılır?
C: Marka fiyat primleriyle değil, çözümün eksiksizliğiyle rekabet ediyoruz. Buna kapsamlı Kaynak Kalite Raporu verileri, belgelenmiş 16 proje örneği ve Guangxi’ye ihraç edilen 50 makinelik proje için TÜV SÜD tarafından gerçekleştirilen üçüncü taraf doğrulaması dahildir. Rüzgâr türbini kulesi kaynak makinesi arayan mühendisler, bu kanıt bütününü liste fiyatlarıyla birlikte değerlendirmelidir. Açık deniz rüzgâr türbini kulesi hattının toplam işletme maliyetine ilişkin analizler, duruş maliyetleri dâhil tüm operasyonel etkenler hesaba katıldığında entegre Aubrik hatlarının Avrupalı muadillerinden daha iyi performans gösterdiğine güçlü biçimde işaret etmektedir.Çok sayıda bağımsız ekonomik değer araştırması, başlıca işçilik maliyeti tasarrufu ve bunun sonucunda elde edilen kapasite artışı sayesinde otomatik kaynak sistemlerinin 1 ila 3 yıl içinde yatırım getirisi sağladığını göstermiştir (sektör odaklı ROI özeti).Satın alma ekibi rüzgâr türbinlerinin kaynağı için en iyi otomasyon çözümünü değerlendiriyorsa her tedarikçinin PQR/WPS hazırlama yaklaşımını dikkatle inceleyin.
S: Aubrik hangi sertifikalara ve kaynak standartlarına uygundur?
C: ISO 9001, CE işareti, EN 1090-2 EXC3 (Guangxi’ye ihraç edilen 50 ünite için TÜV SÜD denetimiyle), IEC 61400, ISO 15614-1, AWS D1.1, GB/T 1591 ve GB 50661. Her sevkiyat, ISO 15614-1 ile uyumlu bir PQR/WPS paketi içerir. Aubrik’in WT-QR-20260417-001 numaralı Kaynak Kalite Raporu örneği, gerçek beş satırlı muayene çerçevesini gösterir.
S: Aubrik, yurt dışında kurulu ekipmanlara nasıl servis hizmeti sunar?
C: Müşteriler 24/7 eksiksiz desteğimize güvenebilir. Bu hizmet; kurulum ve saha eğitimini, 16 ülkede (ör. Almanya, İspanya, Rusya, Hindistan, Brezilya, Fransa, İtalya ve Vietnam) geçerli kapsamlı 1 yıllık parça ve işçilik garantisini ve Avrupa ile Güneydoğu Asya’daki servis depolarından kritik yedek parçaların hızlı teminini kapsar. Kısa süre önce Gansu’daki müşterimizde meydana gelen bir arıza 17 saat içinde başarıyla teşhis edilip giderilerek duruş nedeniyle yarım milyon RMB’nin (US$ 80k) üzerinde kayıp yaşanması önlendi.
S: Açık havada veya kısmen kapalı atölye koşullarında bu kaynak yöntemleri açısından rüzgâr etkileri sorun oluşturur mu?
C: Kaynak yöntemi seçimi, ekipman seçiminden daha da önemlidir. Kendinden korumalı iki yöntem (FCAW ve örtülü elektrot kaynağı), rüzgârdan nispeten az etkilenir. Kule bölümlerinin imalatında işin büyük kısmını yapan SAW’da kaynak bölgesi toz örtüsü altındadır ve bu yöntem yalnızca atölye ortamında uygulanabilir. GMAW ve koruyucu gazlı yöntemler, rüzgâr perdeleri veya tamamen kapalı kaynak alanları gerektirir. Üretim atölyesi ortamı için Aubrik entegre hatları, kaynak yönteminin izin verdiği saha işleri için ise taşınabilir WT-WM-3030 ve WT-WR-500 serileri sunuyoruz.
Şimdi trend



